钛合金有着极其优异的机能�������,如幼密度、耐蚀、高强、高屈强比等�������,在航空、船舶、电站及医疗等领域有着宽泛的利用����。
钛合金板材在近些年中�������,使用量逐年增长�������,各个领域的需要量均大幅增长�������,对于出产厂家来说�������,随之带来的问题就是各个需要领域的技术攻关问题����。由于钛合金板材的变形阻抗高、热加工温度领域狭幼�������,因而�������,热加工时易产生裂纹�������,增长了造作难度����。幼规格钛合金板材通常是指 6mm以下厚度的板材�������,在航天及医用方向的市场较大����。市场大的情况下客户对其产品的组织机能要求也相对严苛�������,所以�������,热加工环节要拥有相宜的工艺能力得到较好的组织机能�������,幼规格板材在出产中时时选取镦拔铸造+板坯加热轧造的出产工艺路线�������,但是组织往往不是出格优化的状态�������,仅铸造过程其实也会带来很大的差距化����。钛合金属于难变形金属�������,所有钛材的热加工环节中�������,铸造尤为沉要�������,因而�������,在板坯铸造工艺研发中必须予以器沉����。
想要得到指标组织与机能迪胙合金锻件�������,取决于合金的化学成分和热处置�������,另一方面其铸造的温度领域、变形水平和变形速度等热力参数�������,对钛合金锻件的组织及机能也有很大的影响[1-2]����。铸件铸造方式通常分为3种:自由铸造、模铸造和镦拔铸造�������,其中模铸造是在专用的模锻设备上利用模具使毛坯成形而获得锻件的铸造步骤�������,并不合用于板坯的出产����。
本文旨在通过对比自由铸造和镦拔铸造两种方式来出产TC4钛合金幼规格板材�������,从而得到最优化的出产工艺方式����。
1、尝试过程
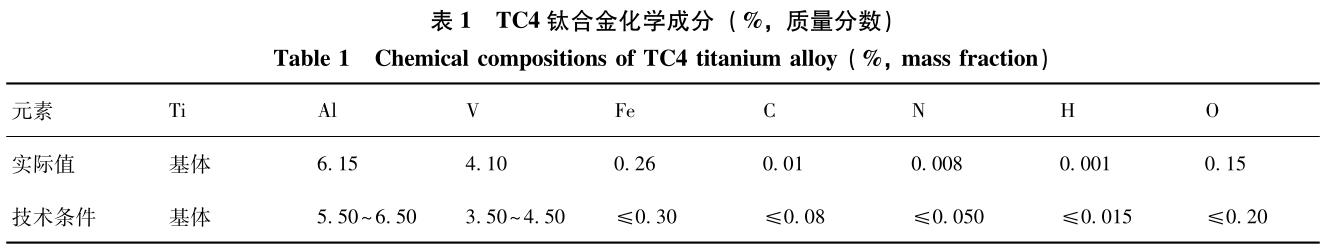
拔取成分切合GB/T3620.1—2007[3]的TC4钛合金铸锭进行出产尝试�������,其成分如表1所示�������,经检测其相变点为970℃����。选取3150t油压机铸造�������,轧造选取Φ2800mm四辊可逆热轧机共同表加Φ800mm四辊可逆热轧机组来出产幼规格板材����。
工艺规划:将30kg铸锭进行中分切�������,别离进行两种方式的铸造�������,加工至(70~180)mm×1000+100mm×1500+100mm(厚度×宽度×长度)的待轧造板坯尺寸后再进行轧造出产����。自由铸造工艺为:1150℃一火铸造�������,1050℃二火铸造及板坯整形至相应尺寸����。
镦拔铸造工艺为:1150℃一火镦拔铸造(三镦三拔)�������,1050℃二火镦拔铸造(三镦三拔)�������,视板坯开裂情况进行1050℃回炉保温�������,
整形、铸造为板坯尺寸�������,其中�������,镦拔板坯依照H0/D0(其中H0、D0别离为镦粗前的高杜纂直径)的15~20倍的镦拔比来进行[3-4]����。
选择以上工艺路线是为了保障对比的有效性�������,由于通例自由铸造两火次足够实现�������,所以经过测算镦拔比后�������,镦拔也同样依照两火次来进行操作�������,温度选择是依照多年出产堆集总结的降温梯度执行�������,一火次为相变点以上�������,二火次为近相变点����。
轧造采取一样的工艺来进行�������,确保对比的有效性����。使用Φ2800mm四辊可逆热轧机�������,将厚度为170~180mm的板坯在940℃下轧造成厚度为50~60mm的板坯����。
在920℃下�������,将厚度为50~60mm的板坯轧造为厚度20mm的板坯(换向轧造)����。在920℃下�������,将厚度为20mm板坯轧造为厚度10mm的板坯����。
使用Φ800mm四辊可逆热轧机�������,将厚度为10mm的板坯在900℃下轧造为厚度为3.6mm的制品板材����。对制品板材的横纵向金相以及机能方面的了局进行交叉对比�������,比力两种分歧铸造方式在后续同样工艺下的分歧之处[4-5]����。
2、尝试了局及分析
2.1铸造板坯金相组织对比
通过对两种铸造方式得到的组织进行对比能够发现(图1)�������,无论是自由铸造还是镦拔铸造�������,得到的组织在横纵向上根基无差距�������,这是由于铸锭铸造板坯分歧于单向拔长铸造�������,微观状态下金属流动始终在肯定区域内�������,不像单方面向拔长铸造中有一端为自由流动端�������,会造成较为显著的差距化����。
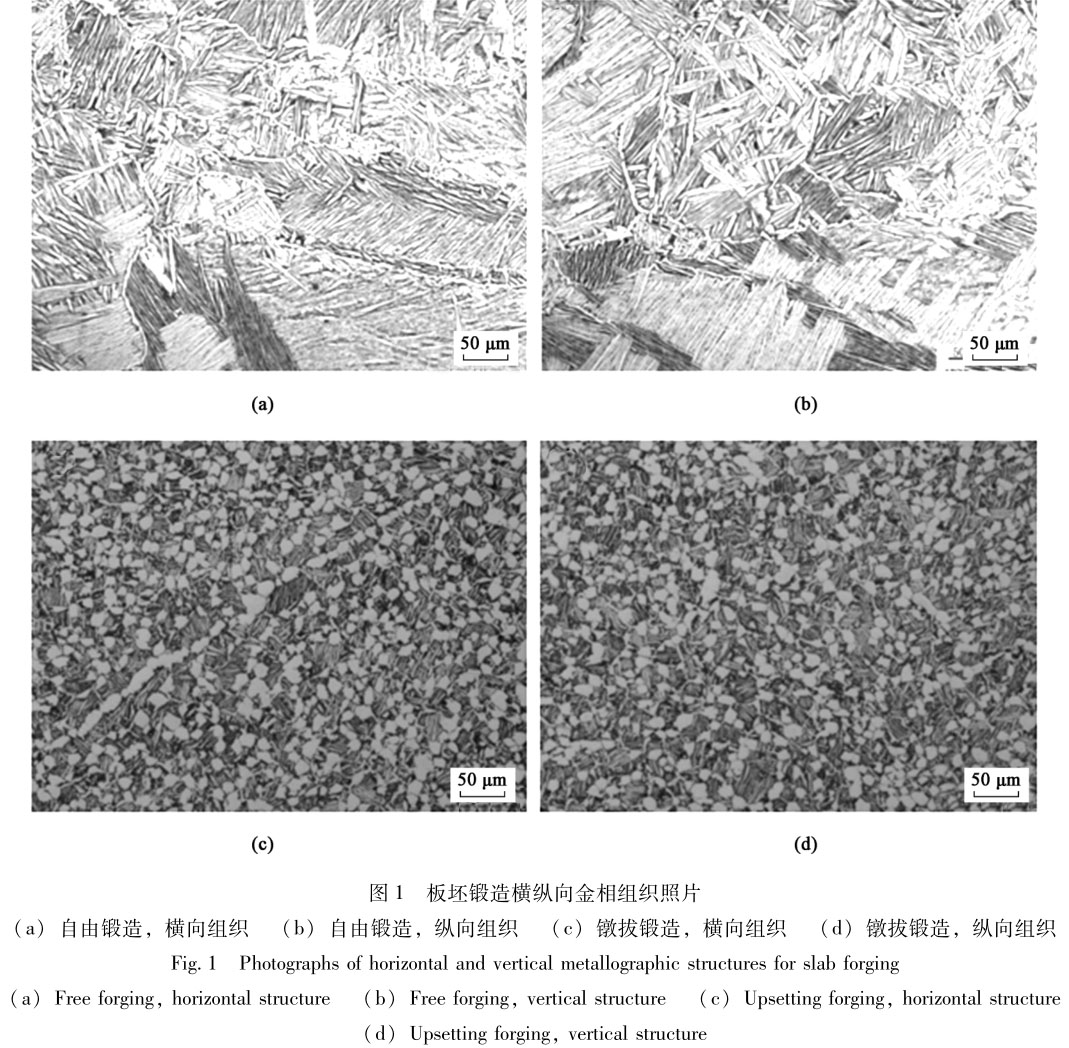
从自由铸造得到的板坯组织中能够发现(图1a和图1b)�������,两个方向的组织根基上一致�������,组织描摹较为复杂�������,存在魏氏体组织描摹+部门网篮组织����。
组成此种描摹是由于:
二火的铸造温度在相变点之上�������,自由铸造由因而以成形为主�������,所以加工速度较快�������,导致终端温度介于相变点左右且不均匀�������,部门在相变点之上形成魏氏体组织�������,从β转变点以上以较慢的冷却速度形成了一种原始β晶界�������,β晶粒内为α幼片或αβ幼片组成的组织�������,且存在粗壮集束�������,长而平直�����;部门网篮组织是在相变点之下终止变形后得到的组织�������,这是由原始β晶界破碎得到的α片或α+β幼片�������,短而歪扭�������,并拥有较幼的纵横 比����。从镦拔铸造得到的板坯组织中能够发现(图1c和图1d)�������,由于镦拔铸造属于无方向性�������,将资料多方向锻压�������,所以横纵向一致性很好����。
组织描摹整体出现双态组织�������,部门区域存在次生α相����。
这是由于镦拔铸造过程的功夫较长�������,铸造实现时温度已经降至两相区温度区间�������,且部门铸造过程是在两相区实现的����。次生α相的出现是由于冷却过程中部门β相分化产生了α相[5]����。通过以上两种铸造方式得到的组织的对比来看�������,镦拔铸造得到的组织更好�������,相更不变[6]����。
2.2轧造板坯金相组织对比
图2为两种方式铸造出产的板坯经过轧造后得到的金相组织����。
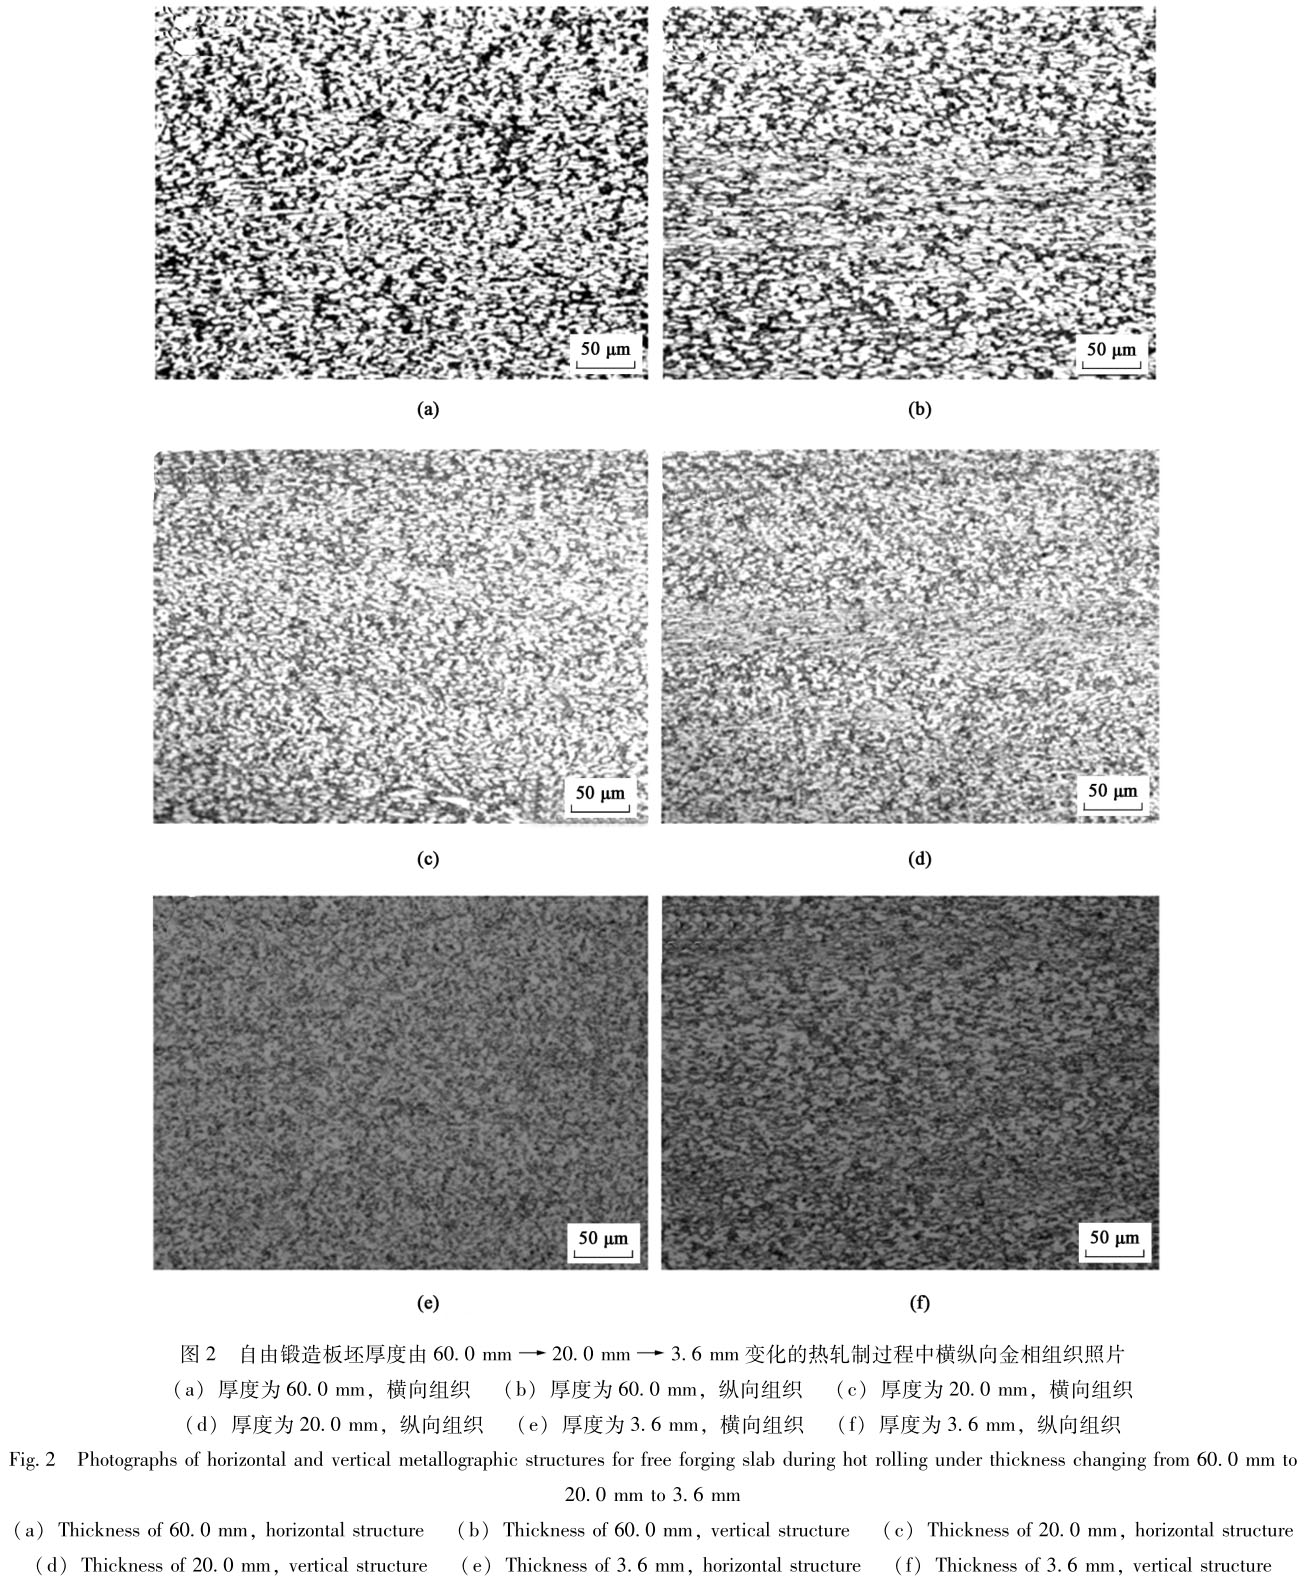
厚度尺寸的变动为60.0mm->20.0mm->3.6mm�������,自由铸造组织整体的破碎等轴情况�������,随着轧造的进行�������,越靠近制品�������,组织描摹越好�������,横纵向组织已齐全破碎等轴�������,横向组织踊踞菹蜃橹�������,这是由于轧造存在轧造方向的缘故�������,造成两个方向的组织有所分歧����。
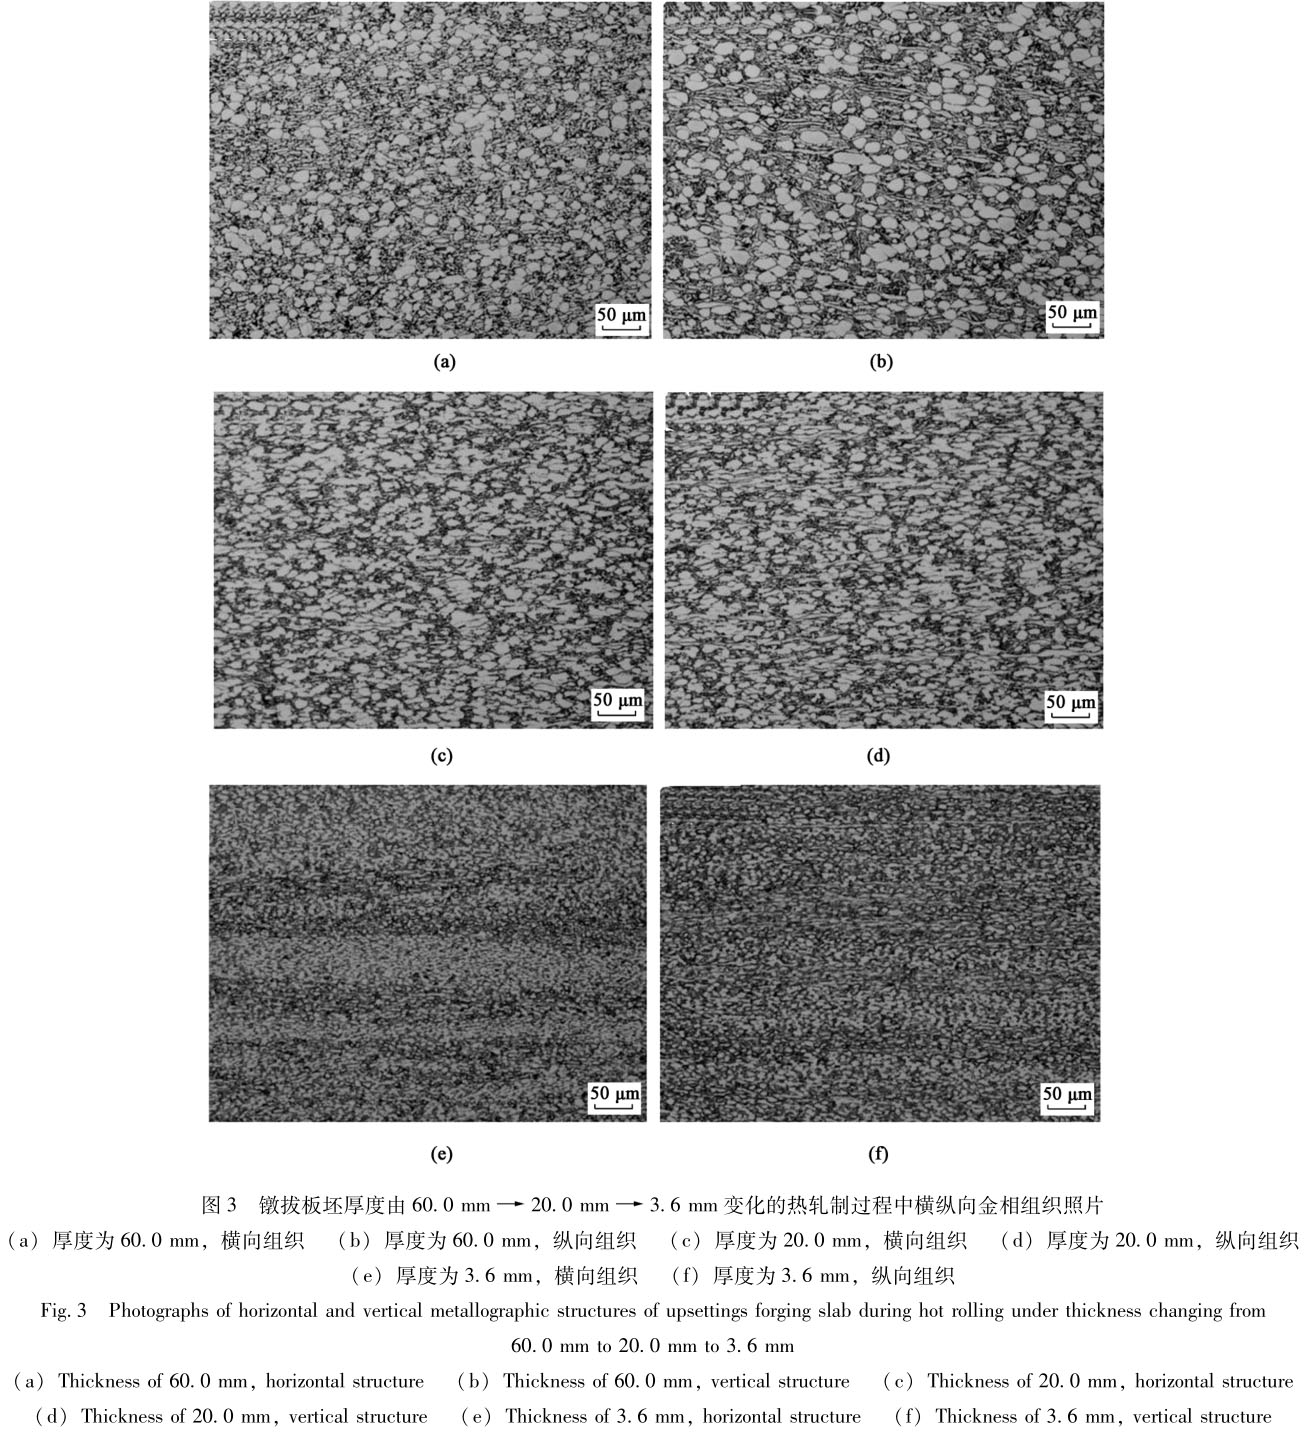
从图3能够看出�������,镦拔铸造组织整体变动较幼�������,等轴α晶粒随着加工尺寸变幼�������,但是整体破碎水平不够�������,这是由相的不变所造成�������,转变β组织根基齐全隐没�������,横纵向根基无差距�������,这是镦拔优势所至����。总体水平上�������,自由铸造的板材组织要优于镦拔板材的组织描摹[7-9]����。
2.3制品板材机能了局对比
表2批注�������,选取自由铸造方式出产的制品板材机能上要优于镦拔铸造的板材����。
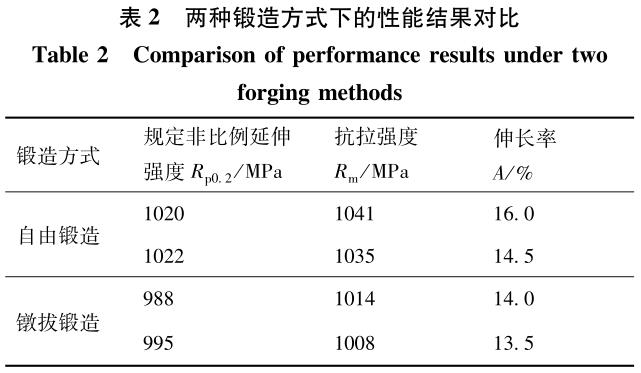
机能对比了局也充分反映了金相组织演变差距的过程�������,自由铸造板坯组织由因而在相变点以上实现成形�������,所以组织描摹还处于初期�������,但是镦拔铸造的板坯则在两相区以上起头、直至相变点之下实现铸造过程�������,组织破碎到肯定水平�������,相态较为不变����。
在轧造变形量充分的情况下�������,两种铸造方式的板坯进入轧造工序后�������,自由铸造的板坯更能得到充分破碎变形的组织�����;相反�������,镦拔铸造的板坯组织由于相态较不变�������,反而后续轧造变形破碎地不够充分����。造成最终制品板材的组织差距化较为显著����。
2.4板面硬度值
图4为制品1000mm×500mm板材阶梯式硬度取样示意图�������,每个试样的尺寸为40mm×40mm�������,长度方向取样依照每两个点140~160mm的间距执行�������,宽度方向取样依照每两个点40~50mm的间距执行����。
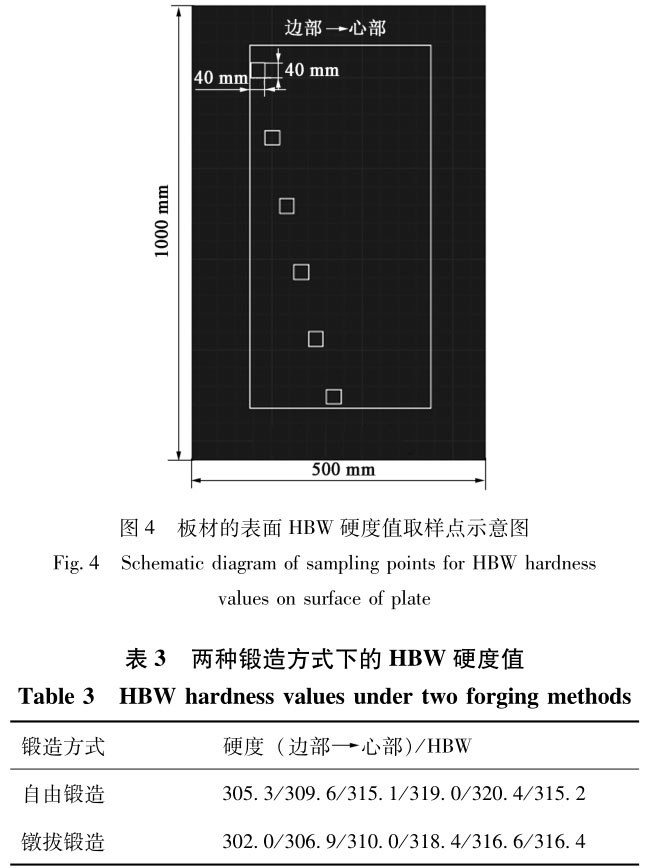
从表3的硬度值了局能够看出�������,根基上�������,自由铸造的板材的表表硬度要略高于镦拔铸造的板材的表表硬度值�������,硬度值了局进一步验证说了然资料的铸造方式对其产生的影响�������,与前文所述的金相组织以及拉伸机能了局相对应[10-12]����。
3、结论
(1)相比力于通常自由铸造�������,选取镦拔铸造工艺对板坯组织的改善较大�������,镦拔工艺火次变形越多�������,得到的组织越佳����。
(2)在轧造变形量确定的情况下�������,相迸宗镦拔铸造�������,选取通常自由铸造所得到的板坯更适合出产TC4钛合金幼规格薄板�������,幼规格板材的组织机能更优����。
(3)出产大规格厚板时�������,由于轧机工况进料与制品尺寸所轧造的变形量不实时�������,能够思考选取镦拔铸造�������,这样得到的组织在镦拔时可达到肯定的等轴状态�������,且大规格厚板通常要求会略低于薄板的����。
参考文件:
[1]张喜燕�������,赵永庆�������,白晨曦.钛合金及利用[M].北京:化学工业出版社�������,2005.
ZhangXY�������,ZhaoYQ�������,BaiCG.TitaniumAlloyandApplication[M].Beijing:ChemicalIndustryPress�������,2005.
[2]石德珂.资料科学基����。郏停荩本夯倒ひ党霭嫔�������,1998.
ShiDK.MaterialScienceFundamental[M].Beijing:ChinaMa-chinePress�������,1998.
[3]GB/T3620.1—2007�������,钛脊合金商标和化学成分[S].GB/T36201—2007�������,
Designationandcompositionoftitaniumandtitaniumalloys[S].
[4]韩言�������,赵飞�������,万明攀�������,等.TC17钛合金热流变行为及组织演变机造钻研[J].罕见金属�������,2020�������,40(3):234-241.
HanY�������,ZhaoF�������,WanMP�������,etal.Thermalflowbehaviorsandmi-crostructureevolutionofTC17alloy[J].ChineseJournalofRareMetals�������,2020�������,40(3):234-241.
[5]吴捍疆�������,张丰登�������,燕根鹏.基于数值仿照的TC4钛合金航空叶片精锻过程的金属流动法规[J].锻压技术�������,2020�������,45(2):7-14.
WuHJ�������,ZhangFS�������,YanGP.Flowlawofmetalinprecisionforg-ingforTC4titaniumalloyaeronauticalbladebasedonnumericalsimulation[J].Forging&StampingTechnology�������,2020�������,45(2):7-14.
[6]鲍利索娃.钛合金金相学[M].陈石卿�������,译.北京:国防工业出版社�������,1986.
PauliSowa.MetallographyofTitaniumAlloy[M].TranslatedbyChenSQ.Beijing:NationalDefenseIndustryPress�������,1986.
[7]冯秋元�������,张磊�������,庞洪�������,等.低成本TC4钛合金板材的组织和机能[J].金属热处置�������,2016�������,41(6):85-88.
FengQY�������,ZhangL�������,PangH�������,etal.Microstructureandproper-tiesoflowcostTC4titaniumalloysheet[J].HeatTreatmentofMetals�������,2016�������,41(6):85-88.
[8]徐勇�������,杨湘杰�������,乐伟�������,等.多路次轧造TC4钛合金微观组织与力学机能钻研[J].特种铸造及有色合金�������,2017�������,37(7):697-700.
XuY�������,YangXJ�������,YueW�������,etal.Microstructureandmechanicalprop-ertiesofTC4titaniumalloysubjectedtomultipasswarmrolled[J].SpecialCasting&NonferrousAlloys�������,2017�������,37(7):697-700.
[9]徐森�������,孙静娜�������,崔永军.TC4钛合金板材热轧全流程温度场钻研[J].燕山大学学报�������,2021�������,45(2):122-128.
XuS�������,SunJN�������,CuiYJ.StudyontemperatureevolutionduringfullprocessofTC4titaniumalloyplateshotrollingprocess[J].JournalofYanshanUniversity�������,2021�������,45(2):122-128.
[10]周伟�������,曲恒磊�������,赵永庆�������,等.热处置对TC4合金组织与机能的影响[J].热加工工艺�������,2005�������,34(8):26-27.
ZhouW�������,QuHL�������,ZhaoYQ�������,etal.EffectofheattreatmentonmicrostructureandmechanicalpropertiesofTC4alloy[J].HotWorkingTechnology�������,2005�������,34(8):26-27.
[11]骆雨萌�������,刘金旭�������,李树奎�������,等.热轧TC4钛合金力学机能各向异性及影响成分分析[J].罕见金属资料与工程�������,2014�������,43(11):2692-2696.
LuoYM�������,LiuJX�������,LiSK�������,etal.Anisotropyofmechanicalprop-ertiesandinfluencingfactorsofhotrollingTC4titaniumalloy[J].RareMetalMaterialsandEngineering�������,2014�������,43(11):2692-2696.
[12]郑建民�������,雷让岐.轧造工艺对TC4合金板才组织机能的影响[J].钛工业进展�������,2008�������,25(4):27-30.
ZhenJM�������,LieRQ.EffectofrollingprocessonmicrostructureandpropertiesofTC4sheets[J].TitaniumIndustryProgress�������,2008�������,25(4):27-30.
有关链接







