1、概述
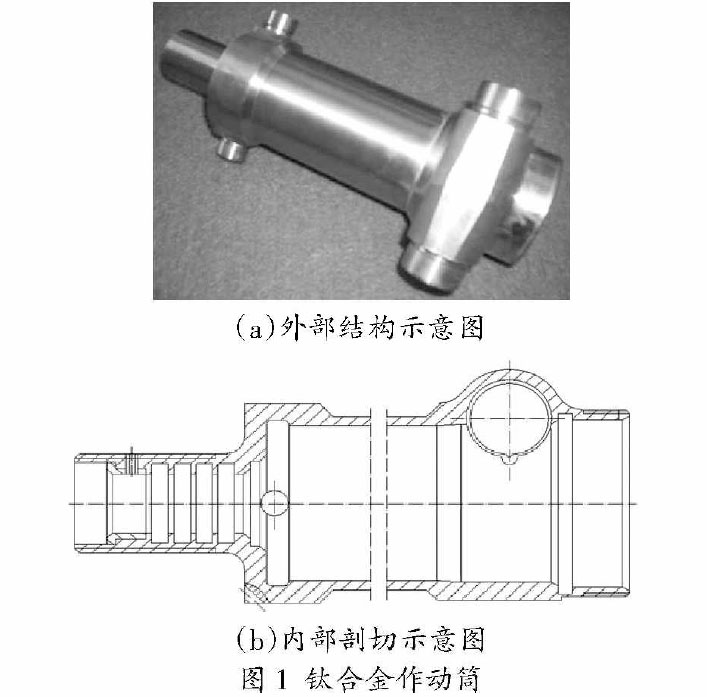
作动筒重要由筒体、活塞杆组成�����,在航空发起机上的重要职能是通度日塞杆在筒体内的直线往复活动�����,将液压能转换成机械能�����,推动加力点火室的调节环移动������。其中作动筒筒体的
加工精度对整个组件的活动矫捷性和工作靠得住性有着直接影响������。因而若何提高作动筒筒体的加工质量是关系到发起机工作靠得住性的关键之一������。文中针对航空发起机钛合金作动筒筒
体(如图1)的加工工艺进行了梳理和总结������。
2、钛合金作动筒筒体工艺分析
2.1资料分析
筒体是用TC6钛合金资料造成�����,钛合金资料由于导热性、塑性较低�����,弹性模量幼等特点�����,切削机能较差;钛合金磨削时温度高�����,磨削力大�����,砂轮黏附景象严沉�����,因而通常工艺上对钛
合金资料不选择磨削的加工步骤������。由于钛合金自身的切削机能特点�����,在加工步骤简直定、刀具选择、切削参数的拔取及切削液的使用方面要思考好多成分�����,给工艺路线铺排和加工都带来了肯定的难度������。
2.2 结构与精度分析
如图1 所示�����,此钛合金筒体从结构上属于整体结构�����,零件两端的表部各有一对接嘴�����,大端内孔部位壁厚较薄�����,属于薄壁结构�����,在加工中极易变形�����,影响加工精度������。
2.2.1 内孔分析������。筒体内孔是作动筒的重要工作表表之一�����,它的尺寸精度、状态精度要求均比力高������。但由于零件属于薄壁件�����,最幼壁厚2m m 左右�����,内孔尺寸精度要求7 级,表表粗
糙度要求Ra0.20jjun,对基准的跳动要求为0.03m m ;且零件表部带有接嘴(如图1 )�����,这种结构对加工时的定位装夹提出了高的要求������。
2.2 .2 密封槽的要求������。筒体密封槽的尺寸和状态精度直接影响筒体装配后的密封机能�����,因而设计图对密封槽的尺寸精度及表表粗糙度要求也较为严格�����,并且对于槽口尖边也必要
严格节造�����,预防划伤槽内的密封圈�����,影响密封����;同时对4 个密封槽底的同轴度也进行了限度�����,同时要求密封槽孔表表对基准的跳动为0.04等������。
2.3工艺分析
2.3.1设备的选择������。筒体精度要求高�����,资料切削机能差�����,因而设备应选择精度高且不变的数控加工设备����;又思考到钛合金筒体的结构特点�����,优先选择复合加工设备�����,以确保筒体两端
内孔之间的地位精度�����,削减装夹次数������。
2.3.2加工步骤的选择������。为保障筒体内孔加工精度及表表粗糙度�����,结合筒体资料为钛合金不易磨削的特点�����,选用珩磨的步骤做为精加工工序������。而珩磨之前内孔的半精加工工序也选
择为精密车削加工������。
2.3.3刀具的选择������。结合钛合金的资料特点�����,加工钛合金零件通常选用由硬质合金类刀具�����,如钨钴类硬质合金、含钴高速钢、铝或钒高速钢������。在选择硬质合金类钛合金刀具时�����,不应
选择钨钛类或T i C和T iN涂层刀具����;选择高速钢刀具时加工效能较低�����,容易磨损������。
2.3.4切削液的选择������。加工钛合金时�����,应该选择相宜的切削液�����,将刀具和零件上的热量带走�����,同时带走切屑�����,达到降低切削力的作用�����,也是提高加工效能、改善零件加工表表质量的
沉要步骤之一������。加工钛合金常用的切削液蕴含水或碱性水溶液、水基可溶性油质溶液及非水溶性油质溶液������。
3、筒体加工工艺
凭据上述分析�����,经过优化改进�����,确定钛合金筒体重要的加工工艺路线如下:
毛埋一>粗车两端一>粗铁表形一>钻大端孔一>精车表圆一>粗镗孔—精镗孔— 粗珩磨内孔—钻镗孔— 镗槽— 车接嘴—镗幼端内孔一>中央检验一>精铁表形一>精镗孔、槽及螺纹一>铁螺纹及铣槽一>钻锁丝孔一>精珩内孔一>去毛刺一>荧光查抄一>终检������。
3.1 内孔的半精加工
对图1(b )所示的大端内孔的加工�����,由于筒体结构所限�����,内孔半精加工选用车削步骤�����,加工用的夹具属于“半瓦”式结构�����,如图2 所示�����,夹具与零件的共同间隙节造在0.02mm 以内�����,减幼零件的变形空间������。
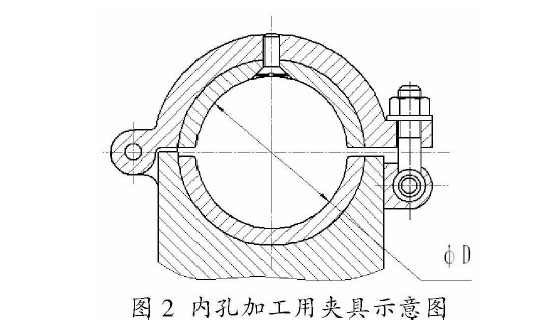
钛合金的弹性模量幼�����,在加工时极易产生较大变形、扭曲�����,加工精度不易保障������。因而使用夹具时�����,要节造装夹力�����,锁紧夹具上的压紧螺栓时要使劲均匀、相宜�����,不能过大�����,预防将薄壁筒体压变形;也不能太幼�����,预防零件装夹不牢�����,加工时窜动�����,影响精度�����,或者加工时零件飞出伤人������。筒体装夹好后�����,加工时要分屡次进刀�����,减幼切削力�����,预防筒体装夹变形及回弹变形�����,保障内孔加工精度������。
3.2 内孔的珩磨
钛合金磨削机能较差�����,这是由于钛合金强度、韧性大�����,高温下化学活性强�����,使磨削前提恶化�����,磨削时容易产生磨削微裂纹及磨削烧伤������。因而内孔的精加工选用珩磨步骤������。
珩磨内容上是磨削的特殊大局�����,切削速度低�����,冷却前提好�����,是低速大面积接触的精加工������。经多方网络数据�����,反复试验�����,确定筒体在精车内孔后�����,先后铺排粗珩内孔及精珩内孔保障
内孔质量(如图3 所示)������。
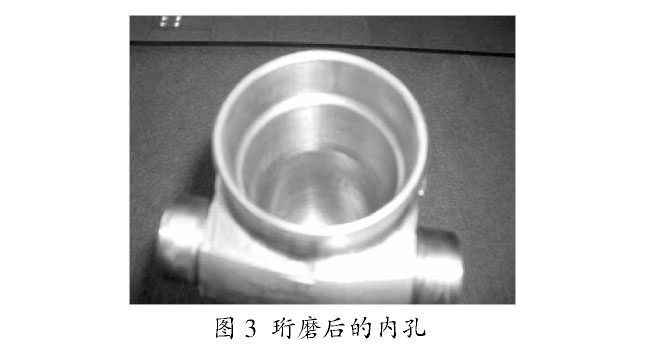
图3 珩磨后的内孔
3.3密封槽的加工
筒体上的密封槽精度要求较高�����,并且是4 个一样的密封槽������。因而工艺铺排上不仅要保障加工质量�����,还要思考加工效能������。工艺路线中铺排先在数控车床上粗车带密封槽的零件幼端内表表表�����,而后选用复合车削中心�����,精镗孔及密封槽、车幼头螺纹工序������。
3.4幼端螺纹的数控加工
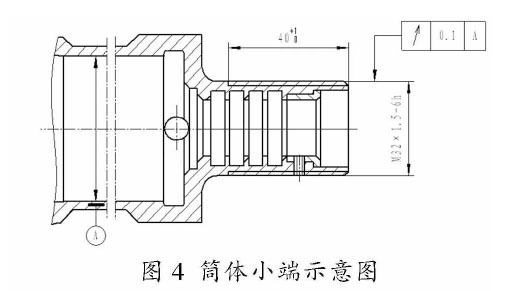
如图4 所示�����,按设计要求�����,筒体幼端螺纹的精度为6级�����,且对基准跳动为0.1mm ������。综合思考螺纹精度及加工效能�����,选择车螺纹的步骤�����,在复合车削中心设备上�����,精加工幼端内孔及密封槽工序�����,同时车削幼端螺纹�����,加工后螺纹精度高、质量不变�����,效能高������。
4、实现语
针对筒体内孔尺寸精度及状态精度要求高�����,而钛合金磨削机能差的特点�����,缩幼内孔车削夹具的共同间隙;同时将珩磨内孔分为粗精珩�����,并将切削用量固化�����,提高内孔加工精度������。
充分利用数控设备及加工中心的复合加工职能�����,将内孔、密封槽、螺纹等特点归并加工�����,提高加工精度、质量不变性�����,同时提高了加工效能������。
为保障筒体内孔的高效加工�����,在精加工工序前增长钻孔工序和镗槽工序�����,先去除内孔大部门余量�����,减幼精加工的余量�����,提尚加工效能������。
参考文件:
[1] 《透平机械现代造作技术丛书》编委会.结构件造作技术[M].科学出版社.
[2] 陈日曜.金属切削道理[M].机械工业出版社.
[3] 唐春丽�����,马晓薇�����,金亚洲.筒体的加工技术[J].科技创新与利用�����,2014( 02 ):92
有关链接







