钛合金机械机能良好����,而工艺机能较差����,这就导致了其利用远景看好但加工较作难题这一矛盾�������。本文通过度析钛合金资料的金属切削机能����,结合多年现实工作经验����,在加工钛合金刀具的选用、切削速度简直定、分歧切削步骤的特点、加工余量及加工当苦衷项等多方面进行了探求����,一飞冲天300倍游戏钛结合多年钛锻件、钛合金加工件出产、销售经验����,整顿有关资料����,分享如下:
引言
钛合金密度低、比强度(强度/密度)高、抗侵蚀机能好、耐热性高、韧性、塑性、可焊性均较好����,目前在航空航天、汽车、医学、体育用品及电解工业等很多领域均已大量使用钛合金�������。但导热机能差、硬度高、弹性模量低等个性也导致钛合金成为较难加工的金属资料�������。本文是针对其工艺个性总结出迪胙合金切削加工中的一些工艺措施�������。
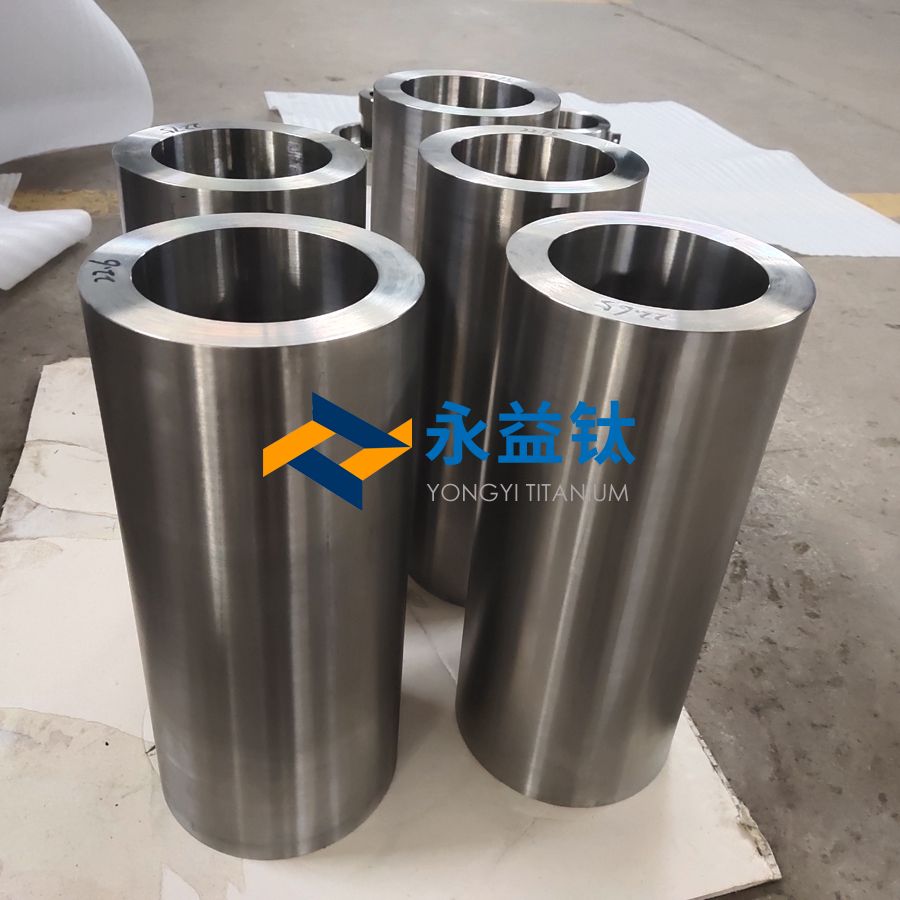
钛合金资料的重要利益
(1)钛合金强度高而密度�������。4.4kg/dm3)、沉量轻����,为一些大型结构件减轻沉量提供相识决规划�������。
(2)热强性高�������。钛合金在400~500℃前提下仍能维持较高的强度����,能够不变的工作����,而铝合金的工作温度只能在200℃以下�������。
(3)与钢材相比钛合金固有的高耐蚀职能够节俭飞机日常运行和守护保养的成本�������。
钛合金加工个性分析
(1)导热系数低�������。TC4在200℃时热导率l=16.8W/m?℃����,导热系数是0.036W/(m·k)����,仅是钢的1/4����,铝的1/13����,铜的1/25�������。在切削加工过程中散热和冷却成效差����,缩短了刀具寿命�������。
(2)弹性模量低����,零件已加工表表回弹大����,导致已加工表表与刀具的后导接触面积增大����,寂装响零件尺寸精杜字降低了刀具耐用度�������。
(3)硬度成分�������。硬度值低迪胙合金加工时会发粘����,切屑沾在刀具前导的切削刃左近形成积屑瘤����,影响加工成效��;硬度值高迪胙合金加工时容易使刀具产生崩刃和磨蚀�������。这些个性导致钛合金金属去除率低����,仅为钢件的1/4����,加工功夫较同尺寸钢件要长得多�������。
(4)化学亲和性强�������。钛不仅能够与空气中的重要成分氮、氧、一氧化碳等物质产生化学反映����,在合金表表形成TiC及TiN硬化层����,并且在切削加工产生的高温前提下还能与刀具资料起反映����,降低了刀具的耐用度�������。
(5)切削过程中的安全机能差�������。钛属于易燃金属����,微量切削时加工中产生的高和善火花可能引起钛屑点火�������。
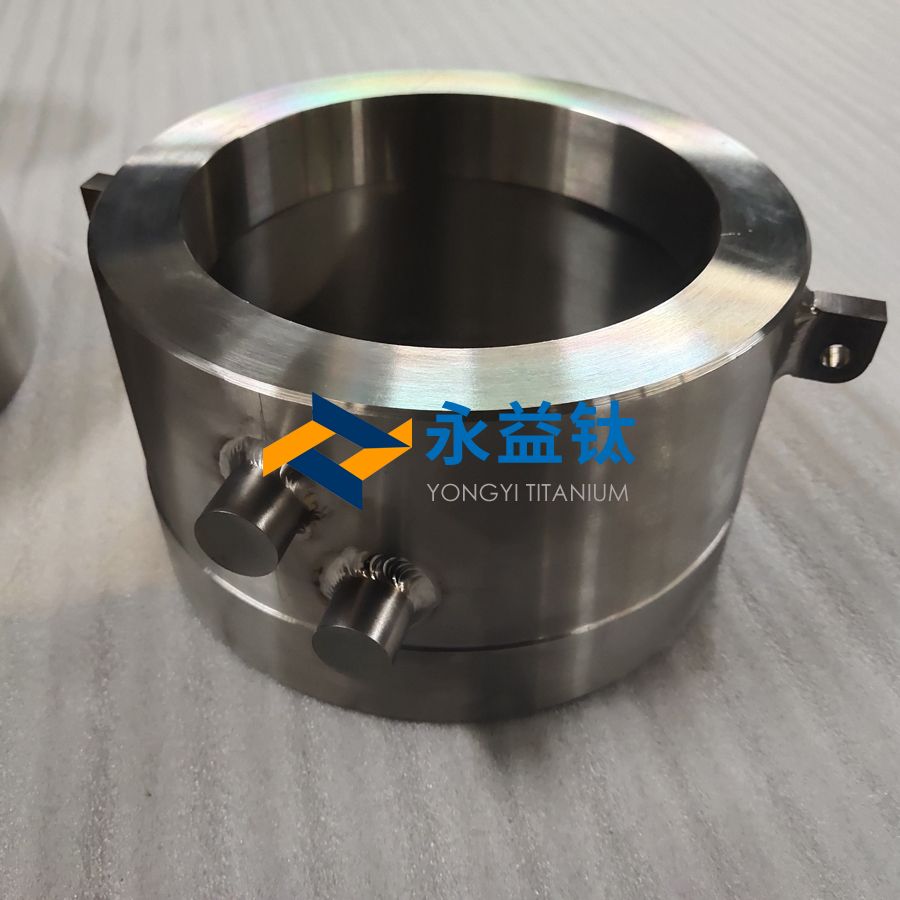
钛合金加工工艺步骤
(1)尽可能使用硬质合金刀具����,钨钴类硬质合金拥有强度高、导热性较好的特点����,与钛高温下也不易产生化学反映����,适合用来加工钛合金�������。
(2)合理选择刀具几何参数�������。为降低切削温度����,削减刀具粘结景象����,可适当减幼刀具前角����,通过增长切屑与前导的接触面积来散热��;同时增大刀具后角����,削减因已加工表表回弹与刀具后导摩擦接触而产生刀具粘结、已加工表表精度降低的景象��;刀尖宜选取圆弧过渡以加强刀具强度�������。加工钛合金要时时建磨刀具以保障其刃形敏感、排屑顺畅�������。
(3)合适的切削参数�������。确定切削参数可参考一下规划:较低的切削速度――切削速度高会导致切削温度急剧升高��;适中的进给量――进给量大则切削温度高����,进给量幼则刀刃因在硬化层中切削功夫长而磨损加快��;较大的切削深度――刀尖越过钛合金表表的硬化层切削能提高刀具寿命�������。
(4)加工中切削液流量和压力要大����,对加工区域要充分陆续的冷却以降低切削温度�������。
(5)选用机床必须始终把稳提高不变性以预防振动趋向�������。振动会造成刀刃崩碎、刀片败坏的了局�������。同时����,加工钛合金工艺系统刚性要好以保障切削时选取较大的切削深度����,但钛合金加工回弹大����,夹紧力较大会加剧工件变形����,故精加工时能够思考使用组装夹具等辅助支持以满足工艺系统刚度要求�������。
(6)铣削方式通常选取顺铣�������。钛合金加工中逆铣造成的铣刀粘屑和崩刃要比顺铣产生的铣刀破损严沉得多�������。
(7)磨削常见的问题是粘屑造成砂轮梗塞以及零件表表烧伤�������。故磨削时宜选取磨粒敏感、硬度高、导热性好的绿碳化硅砂轮��;凭据被加工表表光洁度的分歧砂轮粒度可选取 F36~F80��;砂轮硬杜爪较软����,用以削减磨粒与磨屑的粘附����,降低磨削热��;磨削进给量要幼、速度偏低����,乳化液充足�������。
(8)钛合金钻孔时必要对尺度钻头进行建磨以削减烧刀和钻头折断景象�������。建磨步骤:适当增大顶角、减幼切削部位前角、增大切削部位后角����,圆柱刃倒锥度数翻倍�������。加工中应增长退刀次数����,钻头不得在孔内停顿����,实时断根切屑����,足量的乳化液冷却����,把稳观察钻头变钝应实时断根切屑����,足量的乳化液冷却����,把稳观察钻头变钝应实时更换建磨�������。
(9)钛合金铰孔也必要对尺度铰刀进行刷新:铰刀刃带宽杜爪幼于0.15mm����,切削部位与校准部位宜圆弧过渡����,预防出现尖点�������。铰孔时可选取组铰刀屡次铰削����,每次增长铰刀直径0.1mm以下����,主轴转速宜稍慢����,退刀时一向车�������。用这种步骤铰孔能达到较高的光洁度要求�������。
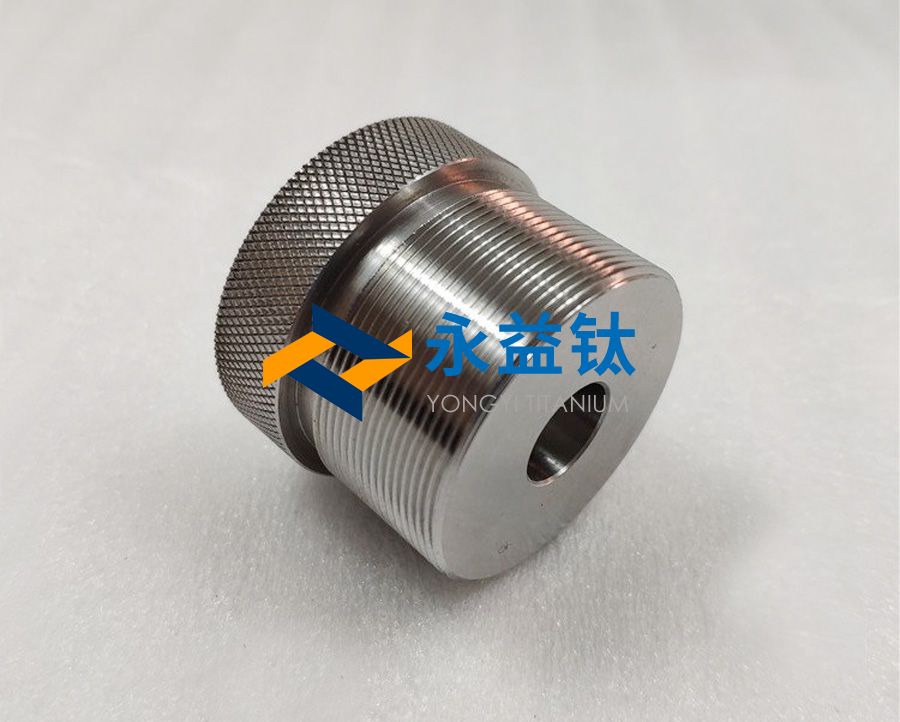
(10)攻螺纹是钛合金加工中最作难题的一环����,因扭矩过大����,丝锥刀齿很快就会磨损����,已加工部位的回弹甚至能使丝锥折断在孔内�������。选用通常丝锥加工时应凭据直径大幼适当削减其齿数以增大容屑空间����,在校准齿上留出0.15mm宽度的刃带后需将后角增大至30°左右����,去除1/2~1/3齿背����,校准齿保留3扣后增大倒锥度数�������。建议选用跳牙丝锥能有效的削减刀具和工件接触面积����,加工成效亦较好�������。
加工当苦衷项
(1)刀具勤建磨、维持敏感����,以确保其加工过程中产生尽可能少的切削热�������。
(2)设备、刀、工、夹具应维持整洁����,切屑实时断根�������。
(3)使用不燃或难燃的工具转移钛屑�������。将处置掉的碎屑存放在不成燃容器中覆盖好�������。
(4)操作洗濯过迪胙合金零件应戴干净的手套����,预防以来造成氯化钠应力侵蚀�������。
(5)切削区域有防火设施�������。
(6)微量切削时����,切下迪胙屑一旦动怒����,可用干粉灭火剂或干土、干砂杀绝�������。
实现语
与其他大无数金属资料相比����,钛合金加工不仅要求更高����,并且限度更多�������。但是����,若是正确使用适当的刀具����,并依照其加工要求将机床和配置优化到最佳状态����,同样能够获得令人中意迪胙合金加工成效�������。
有关链接







