1999 年Lu 等[1]将纳米化和表表工程相结合����,从而提出表表纳米化的概想��。在表部作用下将资料表层粗晶逐步细化至拥有肯定厚度的纳米层结构����,其基体部门依然维持原有粗晶组织的梯度结构��。由于晶界的体积分数较大����,相对于粗晶粒金属资料����,表表纳米结构显著加强金属资料物理和力学机能����,目前蕴含激光喷丸( Laser shock peening����,LSP) 在内的表表纳米化技术在不扭转资料化学成分和状态的情况下可显著提高表表机能进而得到了宽泛钻研��。
激光喷丸又称激光冲击强化����,通过引进压缩残存应力和解除近表表裂纹及空地����,已展示出增长表表硬度、提高资料力学机能的潜力����,有助于减缓很多在表表引发的失效机造����,蕴含委顿[2]、磨损[3]和应力侵蚀[4]等��。激光选区溶解( Selective laser melting����,SLM) 作为增材造作技术( Additive manufacturing����,AM) 之一����,利用高能激光选择性溶解金属粉末成形致密部件����,拥有造作周期短、设计矫捷、自由度高、资料利用率高、造备复杂结构零件能力强蹬着点[5-6]��。然而����,SLM 工艺中高温度梯度以及极快的冷却速度等特点导致了好比空地、粗晶、残存拉应力等不利成分[7-8]��。增材造作钛合金凭借险些不受几何复杂限度且比强度高、耐侵蚀性好蹬着点在航空及医学类等诸多领域受到器沉����,但也在内部引入粗晶、较大残存拉应力等��。SLM 造备钛合金尤其是Ti6Al4V 合金作为目前钻研最为宽泛的增材造作资料将是本文的会商沉点��。
激光喷丸是相对更合用于AM 的表表强化技术之一����,首先����,LSP拥有很好的适应性����,可控参数及无需涂层使其越发合用于增材造作的几何状态复杂的零件;其次����,与机械喷丸和超声波喷丸相比����,LSP产生的表表应变和状态变动较幼����,可利用于产品上的一些更薄和渺小的结构; 第三����,LSP引入较深压应力可抵消增材造作件肯定深度拉应力并均匀细化表层粗晶; 第四����,不引入杂质����,相对清洁����,处置层与基体过渡安稳����,结合性好��。
激光喷丸起头被更多利用于AM 后处置上����,如Lan 等[9]钻研激光冲击强化对SLM-Ti6Al4V 钛合金组织和机能的影响��。Guo 等[10]钻研激光冲击强化对激光增材造作Ti6Al4V 钛合金的表表微观组织和机能影响��。此表Chi 等[11]为了平衡LSP引起的机械强度提高带来的延展性损失����,使用热处置( 600 ℃ × 4 h、炉冷) + LSP的组合后处置对电弧增材造作Ti17 钛合金进行了钻研����,在保障原始极限抗拉强度( 1153 ±13 MPa) 的同时����,样品伸长率提高15%��。
LSP最近虽已被用作增材造作的后处置����,但LSP利用仍旧受限且很大水平归罪于压缩残存应力以及加工硬化层在加热过程中容易松弛和退化��。即便在中等的发起机工作温度下����,一半的初始压应力也能够在不到10 min 的功夫内得到开释[12]��。通常资料的微观组织结构决定资料机能����,但资料内部微观组织又与现实服役的环境成分有关����,好比温度[13]��。LSP是超高应变率、短脉冲持续功夫的塑性变形过程����,位错滑移功夫有限����,LSP诱导位错组态不不变����,易在高温前提下沉排����,最终被不变结构取代��。此表����,LSP诱导的超细晶粒在
高温下会粗化����,导致其优异机能并不不变��。因而钻研激光喷丸尤其在AM 件上可能存在的热退化及节造步骤对扩大LSP的利用极度沉要��。
1、激光喷丸技术概述
1.1 激光喷丸的根基道理
LSP工作道理如图1 所示����,通常资料表表涂覆一层吸收层( 黑漆、铝箔等) ����,再覆盖一层通明约束层( 水流、玻璃等) ��。随着短脉冲顶峰值功率密度强激光束照射到吸收层����,能量吸收层立即气化并电离等离子体����,形成的等离子体将迅速膨胀并受到约束层的限度����,从而向靶材施加冲击载荷����,极短功夫( 80 ns 左右) 向内部传布冲击波����,冲击波的压力可达到几GPa����,弘远于其屈服强度使资料产生剧烈塑性变形[14]��。
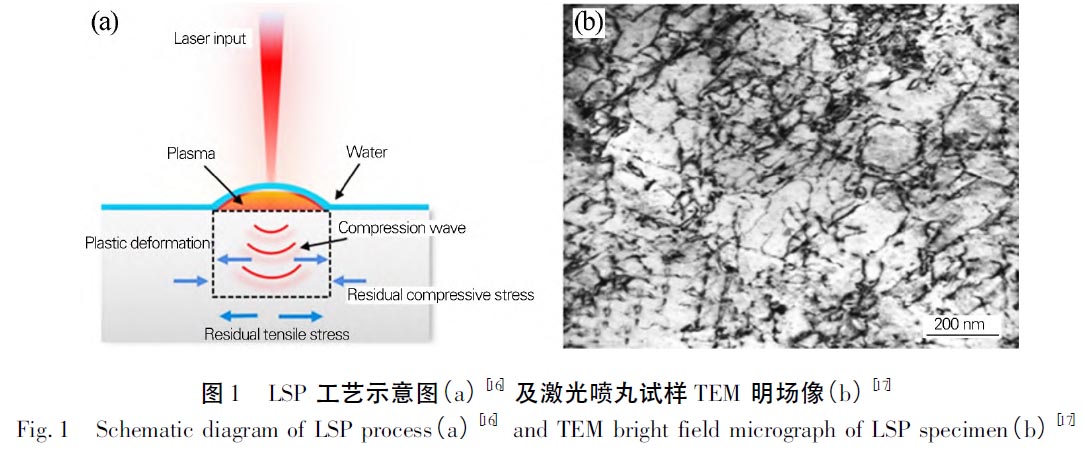
由于泊松效应����,金属会横向膨胀以维持体积( 见图1( a) ) ��。周围的资料抵抗膨胀����,在表表左近和相对较深的区域产生残存压缩场��。塑性变形形成的位错缠结和滑移带导致位错密度显著增长( 见图1( b) ) ��。压应力场与高密度位错的存在对裂纹的产生和扩大有显著故障作用[15]��。
1.2 激光喷丸在增材造作技术中的钻研近况
LSP是一种创新的表表处置工艺����,其在传统造作业中有着宽泛的利用����,近年来人们发显熹在增材造作中也拥有扭转表表微观结构并改善零件力学机能的潜力��。只管与增材造作工艺有关的挑战依然存在����,但随着增材造作技术的发展不休带来新机缘����,对应LSP后处置的钻研正变得越来越多��。
国内钻研激光喷丸技术对增材造作成形件强化较宽泛����,有电弧增材造作、电子束溶解增材造作及SLM等方面的激光喷丸钻研����,都获得了不错的成效��。钻研发现与传统造作资料一样����,由于在LSP期间产生的压应力����,AM 资料也产生了显著的微观结构演化��。
Sun 等[18]钻研电弧增材造作2319 铝合金在LSP处置前后的微观组织��。指出在LSP之前显微组织由粗壮的等轴晶粒组成��。经过LSP处置后����,观察到晶粒细化����,均匀晶粒尺寸从59.7 μm 减幼到46.7 μm����,降低了22%��。
Guo 等[10]钻研了LSP处置激光增材造作Ti6Al4V钛合金棒的表表微结构和力学机能��。LSP前能够观察到初生α 相和β 相����,天堑清澈敏感��。LSP后观察到2 个分歧方向且宽度分歧的机械孪晶����,还观察到了位错线和位错缠结����,指出在LSP期间产生了位错滑移和累积��。β 晶粒中的高密度位错和α 晶粒中的多向机械孪晶是晶粒细化的原因��。
Jin 等[19] 钻研了LSP对电子束熔融增材造作Ti6Al4V 钛合金显微组织和委顿行为的影响��。原始显微结构由β 相和α 层状相组成��。在LSP过程中����,α 相的晶粒细化是通过位错演化和形变孪晶实现��。残存压应力和LSP产生的α 相晶粒细化的作用����,可减幼原有裂纹尺寸����,抑造裂纹萌生����,提升委顿机能��。
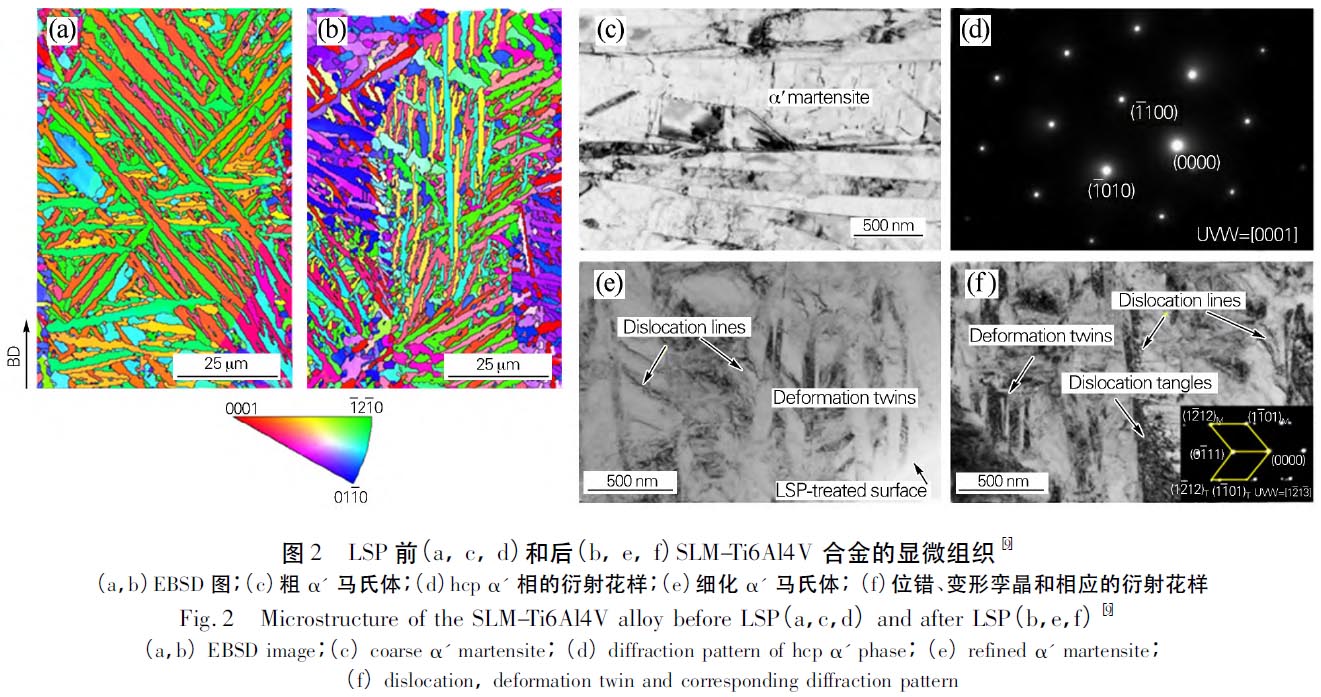
Lan 等[9]把LSP对SLM-Ti6Al4V 钛合金的组织影响做了具体钻研��。发现SLM 试样有很多长而直的板条����,指启程生了bcc β → hcp α' 的无扩散马氏体转变; 其取向重要集中在或靠近[0001]和[1210]��。LSP处置后的样品中长直板条显著削减( 见图2 ( b) ) ����,批注hcp 相被细化; 同时����,其取向产生了变动����,即在LSP后随着[0001]的削减����,[0110]增长��。通过透射电镜进一步钻研了激光喷丸处置前后SLM-Ti6Al4V 合金的组织��。如图2( c����,d) 所示����,发此刻粗壮的α'马氏体组织中����,位错密度极度低����,观察到单个位错��。LSP后观察到2 种取向α'相形变孪晶( 见图2( e����,f ) ) ; 同时发现大量位错结构����,蕴含集中在α'马氏体中的位错线和位错缠结��。两者共同导致晶粒细化��。并丈量肯定深度方向各层残存应力散布情况����,证明LSP提高强度和显微硬度的重要机造是残存压应力和α'相晶粒细化��。
国表对LSP后处置增材造作钛合金的钻研左袒SLM-Ti6Al4V 合金��。同时思考激光喷丸前进行热处置使得强度塑性达到最优����,也有将LSP技术与SLM 技术相集成的趋向��。
Sebastian 等[20]钻研发现激光喷丸和机械喷丸处置对SLM-Ti6Al4V 合金的组织特点有显著影响��。把稳到对于法线方向����,分歧施密特因子相邻晶粒之间变形行为存在差距��。激光喷丸引入略高水平的取向差����,增长了几何必要位错密度��。提出晶粒作为一个整体向表表法线方向变形����,晶粒取向和有关的施密特因子在变形中起重要作用��。
单纯LSP提高零件的整体机能有限����,所以引入矫捷性相对更高的热处置����,热处置可均匀组织����,缓解打印件内部残存拉应力����,LSP进一步引进高幅残存压应力����,同时细化晶粒����,提高力学机能����,最终实现强度和延展性之间的平衡��。
Yeo 等[21]发现SLM-Ti6Al4V 合金部件存在高脆性和韧性差问题����,这在很大水平上归因于α' 马氏体组织����,对其进行后续热处置( 900 ℃ × 1 h����,空冷) 以提高产品的韧性����,但是其强度、耐磨性和耐蚀性降落��。将LSP利用于经过该热处置的产品����,冲击机能险些维持不变����,表表硬度和耐磨性别离复原至约92% 和险些全值��。从而提出能够在热处置后利用LSP����,以实现优异韧性、强度和耐磨耐蚀机能��。
Chi 等[11]针对电弧增材造作Ti17 合金通常蕴含大柱状晶粒和有害残存拉应力����,选取热处置( 600 ℃ ×4 h����,炉冷) 和LSP相结合的后处置步骤来扭转该钛合金的微观组织和机能��。发此刻LSP后����,粗α 相中观察到高密度位错和机械孪晶����,并逐步细化α 相��。经过热处置和LSP处置后����,在保障原始极限抗拉强度的同时����,样品的伸长率提高15%��。这种热处置和LSP相结合的步骤通过调控微观结构和引入残存压应力并细化晶粒从而提高整体力学机能��。
现如今激光喷丸也有直接与增材造作技术集成发展的趋向��。国表Kalentics 等[22-23]提出一种新鲜的激光喷丸技术—复合激光喷丸����,将带LSP激光器集成到SLM 机械中����,在SLM 过程中每沉积几层金属粉末后循环引入LSP处置����,压应力大幼、深度及晶粒细化水平均大幅提升��。国内何博等[24]提出能够在每个打印层选定区域进行呈梯度散布LSP����,最终获得梯度结构件����,有效降低金属资料表表残存拉应力和金属资料在极冷前提下产生的内应力及提高塑韧性��。目前该技术存在的问题是既必要额表的处置功夫和夯实层����,也有可能
会在在加工各层下方产生赔偿拉应力����,导致变形和内部诱发委顿失效����,工艺复杂且成本高[25]��。针对目前持久服役前提下����,尤其在高温前提下����,强化层的组织是若何变动的����,热不变性成效若何����,这些问题的钻研报路较少����,然而上述问题却是现实工程领域中急需深刻钻研的问题��。
2、激光喷丸钛合金微观组织热不变性钻研
LSP因其冲击压力大且作用功夫极短会形成大量非平衡组织����,在升高的温度下����,通常高于0.5Tm( Tm为溶解温度) ����,其亚稳态晶体缺点的湮灭和沉组、晶粒粗化和资料软化����,导致有益的微观组织扭转和残存压应力松弛����,降低了激光喷丸处置的有效性[26]��。对应传统工艺造备资料钻研激光喷丸组织热不变性较多��。
Yang 等[27]钻研了轧造TC17 钛合金棒经LSP后组织的热不变性��。发现573 K × 1 h 退火试样中位错密度降低����,位错胞变得更清澈��。变形孪晶密度没有很大变动����,表表的均匀晶粒尺寸也没有太大变动��。在673 K退火1 h 后����,位错密度和形变孪晶密度在分歧深度都大大降低����,并且表表均匀晶粒尺寸增长��。指出在临界温度673 K 以下����,LSP诱导的TC17 钛合金有益组织是不变的��。
杨涛等[28]分析了LSP处置轧造Ti-6Al-4V 钛合金经400 ℃ × 1 h、500 ℃ × 1 h、550 ℃ × 1 h 和600 ℃ ×1 h 热处置后微观组织的演变情况��。400 ~ 500 ℃领域内位错沉排����,形成位错墙宰割细化晶粒����,除此之表组织根基未产生变动����, 550 ~ 600 ℃的试样α、β 两相起头粗化����,位错密度显著削减����,但没有新相天生��。位错组态随热处置温度升高不休演化����,对应应力松弛��。该钻研未对无LSP的直接热处置试样进行相应显微硬度以及残存应力的变动分析����,无法注明单一热处置对其中有关组织和机能的影响��。
目前钻研增材造作钛合金利用LSP后处置已经获得不错的成就����,而对有关LSP组织热不变性钻研有限����,更多结合了其他成分钻研高温抗氧化性以及热侵蚀行为��。
Wang 等[29]发此刻特定的氧化温度和功夫下����,经LSP的激光增材造作Ti6Al4V 合金样品高温抗氧化性好����,观察氧化层组织����,发此刻400、600、700 及800 ℃的保温温度下未经处置样品中仅形成了1 个富铝区����,而在经过LSP处置样品中观察到了3 个富铝区��。富铝层重要是致密的Al2O3层( 粒状颗粒相互衔接形成短棒状����,在表表上彼此缜密堆积) ��。关键在于LSP能够推进Al 在氧化过程中的扩散����,形成更多致密的Al2O3层����,阻止氧向基体的进一步扩散����,激光增材造作Ti6Al4V 钛合金组织不变性得到提高��。
Lu 等[30]钻研了LSP对SLM-Ti6Al4V 钛合金热侵蚀行为的影响��。将LSP处置的SLM-Ti6Al4V 钛合金样品经盐溶液( 75% Na2SO4、25% NaCl ) 喷涂后����,在400、500、600 和700 ℃ 下保温50 h 进行氧化����,发现LSP处置后产生高密度位错和大量纳米孪晶����,这有助于表表层晶界效应��。合金优越的塑性变形能力有助于侵蚀层应力开释从而削减裂纹出现��。两者共同提高了SLM-Ti6Al4V 合金在热侵蚀环境中组织机能不变性��。
但对高温侵蚀环境下位错组态演变分析有限����,出格是位错对残存应力、表层硬度及可能所受原子钉扎作用的影响��。
Kalentics 等[31]钻研了LSP对SLM 成形零件高温退火( 1100 ℃ × 10 min����,水冷) 过程中微观组织演变的影响��。在该热处置后����,对于SLM 初始试样中没有观察到再结晶����,如图3 ( a����,c) 所示��。而在经LSP处置的SLM 样品中观察到显著的再结晶����,如图3( b����,d) 所示��。
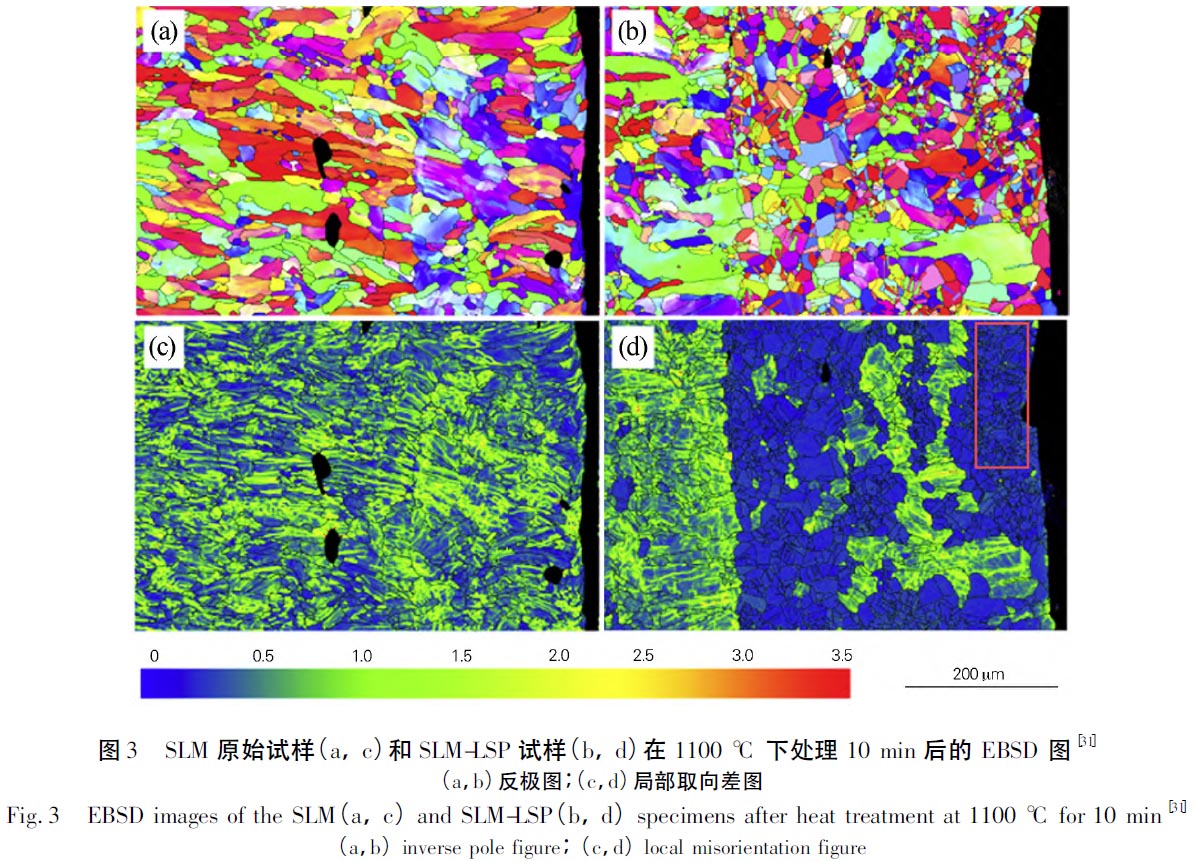
指出LSP处置增长了资猜中贮存能����,但不会导致显著的晶粒细化��。当随后退火时����,试样微观结构从柱状晶变为细化等轴晶����,织构减弱��。为通过后续热处置可使得处置区与非处置区获得特定微观组织或是整个别积内获得均匀等轴晶提供思路����,但是对于拥有中高层错能的资料����,产生位错少����,贮存能低����,很难有同样景象��。
3、提高激光喷丸热不变性的步骤
只管LSP已被起头用于提高AM 件的力学机能����,但其在高温环境中的利用受到表层纳米结构固有热不不变性的影响[32]��。此表����,还观察到固态扩散在足够高的温度下产生����,这使得激光喷丸资料获得热不变性较难��。针对LSP起效的性质—最表表为纳米层的梯度结构微纳米晶的不变性����,目前重要采取新工艺和开发新的LSP技术加强热不变性��。
一方面各类合金化步骤通常用于降低再结晶动力学����,这是由于溶质原子会抑造晶界迁徙率[33-34]��。也能够在不扭转资料成分的情况下����,选取低能天堑( 如孪晶天堑和幼角度晶界) 是一种代替的不变战术����,它们通常很难再结晶[35-37]��。好比2018 年卢柯团队在塑性变形造备的纳米晶纯铜中发现了纳米晶热不变性存在畸形晶粒尺寸效应����,幼于临界尺寸情况下����,从晶界发射层错或孪晶而达到低能态����,晶界机械弛豫启动����,纳米晶的热不变性不降反升[38]��。2020 年该团队发现急剧加热的纳米晶铜在高达0.6Tm的温度下维持不变����,甚至高于变形粗晶铜的再结晶温度����,高密度纳米资料产生的热晶界弛豫为不变纳米结构资料提供了另一蹊径[39]��。
另一方面为了添补关键机能和改进微观结构����,已经开发了几种改进的激光喷丸技术����,拥有冷加工量低、高密度位错和强滑移带、沉淀物钉扎[25]等特点��。
钻研者们对各类资料进行了热辅助激光喷丸( Warm laser shock peening����,WLSP) ����,即在高温下进行激光冲击强化����,发现与传统室温处置相比����,AA7075 合金[40]和Ti-6Al-4V 合金[41]的显微组织不变性和表表强度显著提高����,分析是由于析出物和亚晶形成的钉扎效应��。此表����,发现热工程-激光喷丸( Thermalengineered LSP����,TE-LSP) 是单个WLSP和后续一步退火的组合����,也能够增长沉淀物的钉扎效应[42]��。某公司开发了一种改进的激光喷丸技术����,该技术结合了在每个单独的激光冲击之间进行的循环激光处置和间歇热处置����,提出了激光喷丸+ 热显微结构工程( Thermalmicrostructure engineering LSP����,TME-LSP[43] ) ����,通过沉复的塑性应变输入和沉淀钉扎效应扭转中央相沉淀动力学亦达到优良不变性��。在处置时����,较高的温度可能通过诱导更有效的动态应变时效而导致较高的位错密度����,但也会由于热退火效应而导致较低的位错密度��。
同时存在动态析出硬度提升—热软化、残存压应力层加深—压应力降低之间的矛盾����,选择相宜的温度以获得最佳了局极度关键��。
目前各类合金化步骤起到钉扎晶界迁徙但力学或化学机能会恶化; 引入低能界面是一种不扭转化学成分同时提高纳米资料不变性的步骤����,低能态界面的形成是纳米结构不变的关键����,但还需进一步索求纳米尺度的界面结构-个性关系和创新用于定造低能天堑个性的加工技术来提高表表纳米结构不变性; 针对为提高热不变性改进的LSP工艺����,有益的微观结构是均匀散布的位错和高密度纳米析出物����,有关加工温度和激光参数若何影响成核过程以及高密度位错结构有待进一步钻研��。
思考到LSP致表表纳米化会引入高密度晶界充任原子扩散的急剧通路����,降低扩散激活能����,将渗氮工艺引入LSP可有效提高渗氮效能并降低渗氮的温度、功夫等��。渗氮后保留基体的梯度纳米晶结构����,渗氮在钛合金表表天生表层为TiN、中央层为Ti2N ( 高熔点、高硬度的间隙化合物) 、内层为α-Ti /β-Ti( N) 固溶体的多级渗氮层[44]��。渗氮可能对不变纳米晶阐扬显著述用: ①资料内部获得了更高的氮浓度����,大量位错、晶界提供形核地位推进第二相微粒形核����,增长了从过鼓和状态固溶体中析出弥散氮化物的数量����,这些氮化物TiN、Ti2N 的存在对周边位错及晶界钉扎����,故障位错滑移及晶界迁徙[45]; ②固溶体中固溶N 原子在晶界区均匀散布��。在热驱作为用下����,产生晶内扩散的N 会偏聚于晶界区����,使晶界区溶质原子量增多����,晶格产生畸变����,降低原子的扩散速度����,对晶界迁徙起到肯定的故障作用[46]��。LSP结合渗氮为达到固定表层梯度纳米晶及实现基材粗化—渗氮动力学间平衡的主张����,需对渗氮温度进行合理选择��。
4、 实现语
钛合金因比强度高、延展性好、耐侵蚀机能优异得到诸多利用����,然而目前传统工艺加工出产复杂状态钛合金零件存在难题( 高熔点、导热性差、高应变硬化率) ����,增材造作钛合金及LSP后处置有助于矫捷的设计开发钛合金及对其机能进行提升����,LSP可诱导钛合金表表为纳米晶层的梯度结构微观组织����,引入高密度晶界位错等热力学亚稳态组织��。表表纳米晶的热不变性是LSP在高温前提下利用的先决前提��。
目前的钻研了局大多还是基于尝试室前提下得出的����,有关增材造作钛合金及LSP的表表纳米化处置技术还处在发展阶段����,离现实工程成熟利用还有很长的路要走����,在未来有关钻研中能够关注以下几个方面内容:
1) 目前对于LSP在增材造作钛合金中的利用����,应对有关打印参数、LSP参数、晶粒尺寸、加热温度、保温功夫等方面进一步钻研����,定量分析参数间关系����,追求最佳数集����,推进打印钛合金零件获得越发不变的梯度纳米晶层和优异机能��。
2) 当前工作重要集中在受露出功夫和施加温杜装响的热松弛钻研上����,应发展进一步的工作来钻研靠近现实服役环境的机械负载和热负载对LSP组织机能的影响����,进一步推进增材造作钛合金经LSP后处置的真实环境使用��。
3) 化学表表处置如渗氮和LSP结合����,有可能通过多种机理起到固化表层结构的作用����,在更高使用温度下����,有望依然可能兼具良好塑性和较高的强度����,并有助于钛合金获得更高耐磨性��。
若要在现实工程中扩大LSP在增材造作钛合金上的使用����,需对LSP及增材造作钛合金工艺自身以及热处置前提、钛合金资料个性等成分的影响有全面严格的相识��。凭据仿照和试验钻研了局成立AM( Tialloy) -LSP-Thermostablity 数据库����,将有助于预测多种分歧情况下的了局和利用资料的有效使用����,这还必要学术界和工程界的钻研人员和工程师共同致力��。
参考文件:
[1]Lu K����,Lu J.Surface nanocrystallization ( SNC) of metallic materialspresentationof the concept behind a new approach[J].Journal ofMaterials Science and Technology����,1999����,15( 3) : 193-197.
[2]Becker T H����, Kumar P����, Ramamurty U.Fracture and fatigue inadditively manufactured metals [ J ].Acta Materialia����, 2021����,219: 117240.
[3]Abeens M����,Muruganandhan R����,Thirumavalavan K����, et al.Surfacemodification of AA7075 T651 by laser shock peening to improve thewear characteristics [J].Materials Research Express����, 2019����, 6( 6) : 066519.
[4]周楷����,杨扬.激光冲击喷丸对2195 铝锂合金组织结构及抗应力侵蚀机能的影响[J].铝加工����,2019( 2) : 10-14.Zhou Kai����,Yang Yang.Effect of LSPon microstructure and stresscorrosion resistance of 2195 Al-Li alloy[J].Aluminum Fabrication����,2019( 2) : 10-14.
[5]Dga B����,Mxa B����,Dda B.On the role of powder flow behavior in fluidthermodynamics and laser processability of Ni-based composites byselective laser melting[J].International Journal of Machine Tools andManufacture����,2019����,137: 67-78.
[6]Gu D����, Shi X����, Poprawe R����, et al.Material-structure-performanceintegrated laser-metal additive manufacturing[J].Science����,2021����,372:1487.
[7]Liu C M����,Gao H B����,Li L Y����,et al.A review on metal additivemanufacturing: Modeling and application of numerical simulation forheat and mass transfer and microstructure evolution [J].ChinaFoundry����,2021����,18( 4) : 317-334.
[8]Chadwick A F����,Voorhees P W.The development of grain structureduring additive manufacturing [ J ].Acta Materialia����, 2021����,
[9] Lan L����,Xin R����,Jin X����,et al.Effects of laser shock peening onmicrostructure and properties of Ti-6Al-4V titanium alloy fabricated viaselective laser melting[J].Materials����,2020����,13( 15) : 3261.
[10]Guo W����,Sun R����,Song B����,et al.Laser shock peening of laser additivemanufactured Ti6Al4V titanium alloy [J].Surface and CoatingsTechnology����,2018����,349: 503-510.
[11]Chi J����,Cai Z����,Wan Z����,et al.Effects of heat treatment combined withlaser shock peening on wire and arc additive manufactured Ti17titanium alloy: Microstructures����, residual stress and mechanicalproperties [ J ].Surface and Coatings Technology����, 2020����,396: 125908.
[12]Gujba A K����,Medraj M.Laser peening process and its impact onmaterials properties in comparison with shot peening and ultrasonicimpact peening[J].Materials����,2014����,7( 12) : 7925-7974.
[13]Ren X D����,Zhou W F����,Liu F F����,et al.Microstructure evolution andgrain refinement of Ti-6A1-4V alloy by laser shock processing[J].Applied Surface Science����,2016����,363: 44-49.
[14]Montross C S����,Wei T����,Lin Y����,et al.Laser shock processing and itseffects on microstructure and properties of metal alloys: A review[J].International Journal of Fatigue����,2002����,24( 10) : 1021-1036.
[15]Kattoura M����,Mannava S R����,Qian D����,et al.Effect of laser shockpeening on elevated temperature residual stress����,microstructure andfatigue behavior of ATI 718Plus alloy[J].International Journal ofFatigue����,2017����,104: 366-378.
[16]Palma T����, Munther M����, Sharma M����, et al.Nanomechanicalcharacterization of laser peened additively manufactured Inconel 718superalloy [J ].Advanced Engineering Materials����, 2019����, 21( 9) : 1900499.
[17]Gill A S����,Telang A����,Vasudevan V K.Characteristics of surface layersformed on Inconel 718 by laser shock peening with and without aprotective coating[J].Journal of Materials Processing Technology����,2015����,225: 463-472.
[18]Sun R����,Li L����,Zhu Y����,et al.Microstructure����,residual stress and tensileproperties control of wire-arc additive manufactured 2319 aluminumalloy with laser shock peening[J].Journal of Alloys and Compounds����,2018����,747: 255-265.
[19]Jin X����,Lan L����,Gao S����,et al.Effects of laser shock peening onmicrostructure and fatigue behavior of Ti-6Al-4V alloy fabricated viaelectron beam melting[J].Materials Science and Engineering����,2020����,780: 139199.
[20]Slawik S����,Bernarding S����,Lasagni F����,et al.Microstructural analysis ofselective laser melted Ti6Al4V modified by laser peening and shotpeening for enhanced fatigue characteristics [ J ].MaterialsCharacterization����,2021����,173: 110935.
[21]Yeo I����,Bae S����,Amanov A����,et al.Effect of laser shock peening onproperties of heat-treated Ti-6Al-4V manufactured by laser powder bedfusion [J].International Journal of Precision Engineering andManufacturing-Green Technology����,2020����,8( 4) : 1137-1150.
[22]Kalentics N����,Boillat E����,Peyre P����,et al.3D laser shock peening-A newmethod for the 3D control of residual stresses in selective laser melting[J].Materials and Design����,2017����,130: 350-356.
[23]Kalentics N����,Burn A����,Cloots M����,et al.3D laser shock peening as away to improve geometrical accuracy in selective laser melting[J].TheInternational Journal of Advanced Manufacturing Technology����,2019����,101( 5-8) : 1247-1254.
[24]何博����,兰亮����,金鑫源����,等.一种基于增材造作技术造备梯度结构金属件的步骤: 109967739A[P].2021-07-21.
[25]Lloyd H����,Jon R R����,Alexander R����,et al.Laser peening: A tool foradditive manufacturing post-processing[J].Additive Manufacturing����,2018����,24: 67-75.
[26]Munther M����,Rowe R A����,Sharma M����,et al.Thermal stabilization ofadditively manufactured superalloys through defect engineering andprecipitate interactions[J].Materials Science and Engineering A����,2020����,798: 140119.
[27]Yang Y����,Zhou K����,Zhang H����,et al.Thermal stability of microstructuresinduced by laser shock peening in TC17 titanium alloy[J].Journal ofAlloys and Compounds����,2018����,767: 253-258.
[28]杨涛����,周王凡����,杨进德����,等.激光喷丸对Ti-6Al-4V 钛合金中高温机能影响钻研[J].激光技术����,2017����,41: 526-530.Yang Tao����,Zhou Wangfan����,Yang Jinde����,et al.Effect of laser shotpeening on high temperature property of Ti-6Al-4V titanium alloy[J].Laser Technology����,2017����,41: 526-530.
[29]Guo W����,Wang H����,Peng P����,et al.Effect of laser shock processing onoxidation resistance of laser additive manufactured Ti6Al4V titaniumalloy[J].Corrosion Science����,2020����,170: 108655.
[30]Lu H����,Wang Z����,Cai J����,et al.Effects of laser shock peening on the hotcorrosion behaviour of the selective laser melted Ti6Al4V titanium alloy[J].Corrosion Science����,2021����,188: 109558.
[31] Kalentics N����,Huang K����,Seijas M����,et al.Laser shock peening: Apromising tool for tailoring metallic microstructures in selective lasermelting[J].Journal of Materials Processing Technology����,2018����,266:612-618.
[32]Lu K.Stabilizing nanostructures in metals using grain and twinboundary architectures [J].Nature Reviews Materials����,2016����, 1( 5) : 16019.
[33]Kirchheim R.Grain coarsening inhibited by solute segregation[J].Acta Materialia����,2002����,50( 2) : 413-419.
[34]Chookajorn T����, Murdoch H A����, Schuh C A.Design of stablenanocrystalline alloys[J].Science����,2012����,337: 2121-2132.
[35]Zhang X����, Misra A.Superior thermal stability of coherent twinboundaries in nanotwinned metals[J].Scripta Materialia����,2012����,66( 11) : 860-865.
[36]Li Q����,Cho J����,Xue S����,et al.High temperature thermal and mechanicalstability of high-strength nanotwinned Al alloys[J].Acta Materialia����,2018����,165: 142-152.
[37]Liu X C����, Zhang H W����, Lu K.Strain-induced ultrahard andultrastable nanolaminated structure in nickel[J].Science����,2013����,342: 337-340.
[38]Zhou X����,Li X Y����,Lu K.Enhanced thermal stability of nanograinedmetals below a critical grain size [J].Science����, 2018����, 360:526-530.
[39]Li X Y����,Zhou X����,Lu K.Rapid heating induced ultrahigh stability ofnanograined copper[J].Science Advances����,2020����,6( 17) : 8003.
有关链接







