
- 2023-03-18 18:30:21 一飞冲天300倍游戏钛定造钛合金棒 钛合金板 钛合金锻件
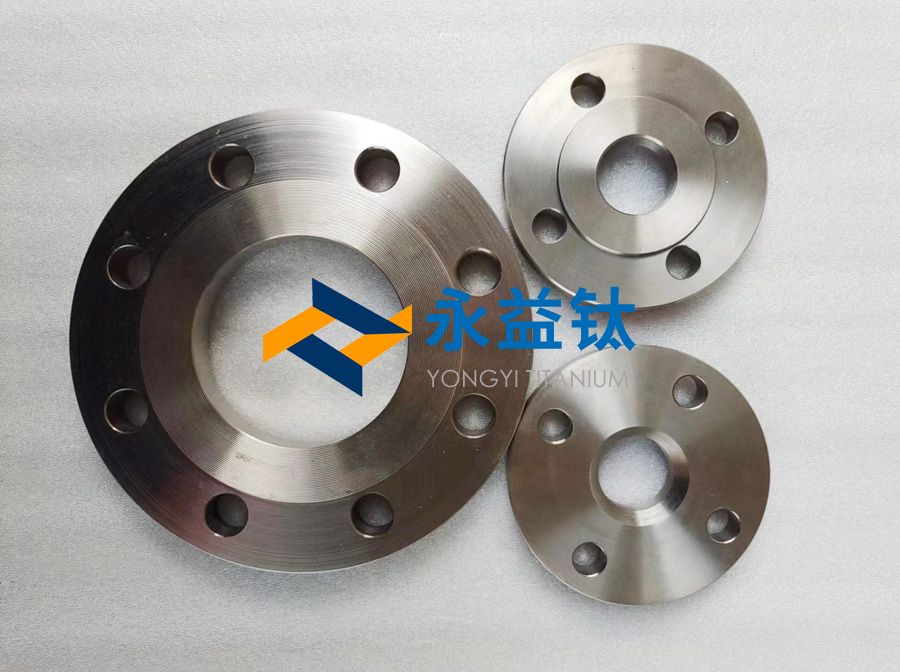
- 2023-03-06 11:58:14 定造TA2钛法兰 钛棒 钛加工件 材质保障 厂家直供
- 2023-02-28 05:56:56 现货供给钛合金板 钛合金锻件 钛合金加工件 支持来图定造
- 2023-02-20 11:35:24 一飞冲天300倍游戏钛热销钛合金环 钛合金锻件 钛法兰 材质齐全
- 2023-01-26 11:12:23 现货供给化工石油用钛法兰 钛合金法兰 钛合金锻件 支持来图来样出产
- 2023-01-11 07:24:52 一飞冲天300倍游戏钛定造TA2钛法兰 钛棒 钛加工件 材质保障 厂家直销
- 2022-12-27 07:08:02 一飞冲天300倍游戏钛定造TC4钛合金饼 纯钛饼 钛锻件 钛合金锻件 规格全
- 2022-12-22 11:21:32 定造钛法兰 TA2钛法兰 TC4钛合金法兰 材质保障 厂家直供
- 2022-12-19 14:04:06 铸造工艺对钛合金锻件组织机能的影响
- 2022-11-29 06:29:32 钛合金锻件出产厂家谈TC4钛合金资料钻研近况和发展趋向
阿里店铺|百度爱采购|English 一飞冲天300倍游戏官网!

全国服务热线
0917-339016815349173880
微信客服





