媒介:
TC11钛合金的名义成分为Ti-6.5Al-3.5Mo-1.5Zr-0.25Si������,是一种综合机能优良的α+β型热强钛合金����。
这种合金拥有优异的热强机能������,重要用于造作工作温度在500℃以下的关键零部件������,是目前航空发起机的压
气机盘、叶片及兵器设备上利用最宽泛迪胙合金之一[1]����。本文重要针对大规格钛合金TC11环件的组织
均匀性差、力学机能匹配差等问题������,通过分歧变形铸造工艺对比������,钻研其对室温力学机能、显微组织的影响
����。造订合理可行的工艺规划������,从而最终获得各个部位组织均匀一致、力学机能齐全切合尺度及用户使用要求
的Φ640*420*45mm 大规格钛合金TC11钛环����。
1、试验资料及尝试步骤
1.1 试验资料
试验资料选用攀钢集团攀枝花钛材有限公司的优质细颗粒海绵钛及合金原资料������,真空等离子焊接的自耗
电极选取三次真空自耗电弧炉熔炼������,熔炼铸锭尺寸为Φ750mm������,试验资料的化学成分切合GB/T 3620-2007 标
准要求����。试验资料的(α+β)/β转变温度为1025~1030℃����。
1.2 试验步骤
试验资料选取统一成分的铸锭������,在攀钢集团攀枝花钛材有限公司江油分公司的 45MN 锻压机上铸造������,执
行一样的铸锭开坯工艺后锯切等分三节后别离按A、B、C三种工艺步骤进行Φ640*420*45mm大规格钛合金
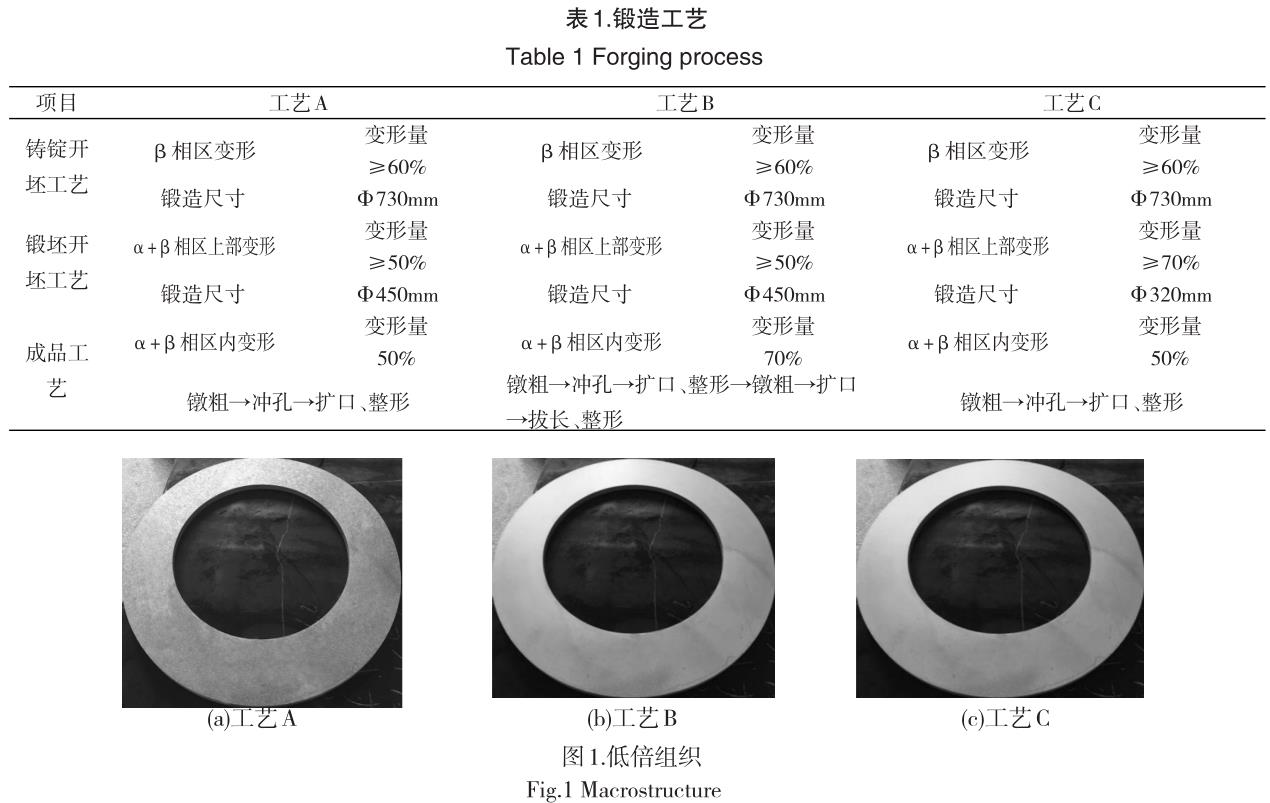
TC11环件铸造������,铸造变形工艺见表1����。
2、试验了局与会商
2.1 低倍组织分析
通过上述三种铸造规划铸造的大规格钛合金TC11环件的低倍组织������,见图1����。
从图中能够看出������,工艺A铸造的大规格钛合金TC11 环件的低倍组织有显著的清澈晶������,而工艺 B、C铸造
的大规格钛合金TC11环件低倍组织为吞吐晶����。通过β铸造开坯的坯料������,经过两相区内总铸造变形超过80%后
������,低倍组织由清澈晶向吞吐晶转变����。
2.2 力学机能分析
大规格钛合金TC11环件经 950℃/1.5h.AC+530℃/6h.AC 热处置后������,别离在三种铸造工艺得到的制品
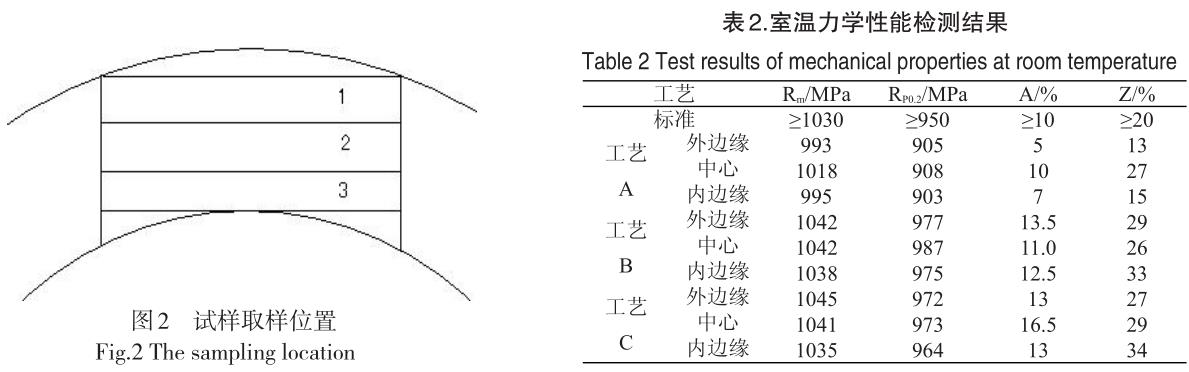
环件的表边缘、中心、内边缘地位取横向试样������,见图2������,进行室温力学机能检测������,检测了局见表2����。从表2可
以看出������,工艺A铸造的大规格钛合金TC11环件在统一截面相邻的各部位力学机能差距较大������,中心部位的强度
及塑性都高于环件内表边缘������,中心与环件内表边缘相比力������,抗拉强度相差约为25MPa����。经分析以为������,这是由
于铸造变形(镦粗、扩孔)过程中心部位变形更充分������,组织更藐幼����。而按工艺B、C铸造的大规格钛合金TC11
环件统一截面上内边缘、中心、表边缘各点力学机能均无显著差距������,环件整体力学机能均匀性较好������,抗拉强
度差幼于 10MPa����。工艺 B、C 铸造的大规格钛合金TC11钛环室温力学机能显著优于工艺 A 铸造的大规格钛
合金TC11环件����。分析原由于工艺B、C在两相区内变形量一样且高于工艺A������,各个部位的变形更充分������,组织更
均匀、更藐幼����。而藐幼组织能够起到“细晶强化”作用[2]����。
2.3 显微组织分析
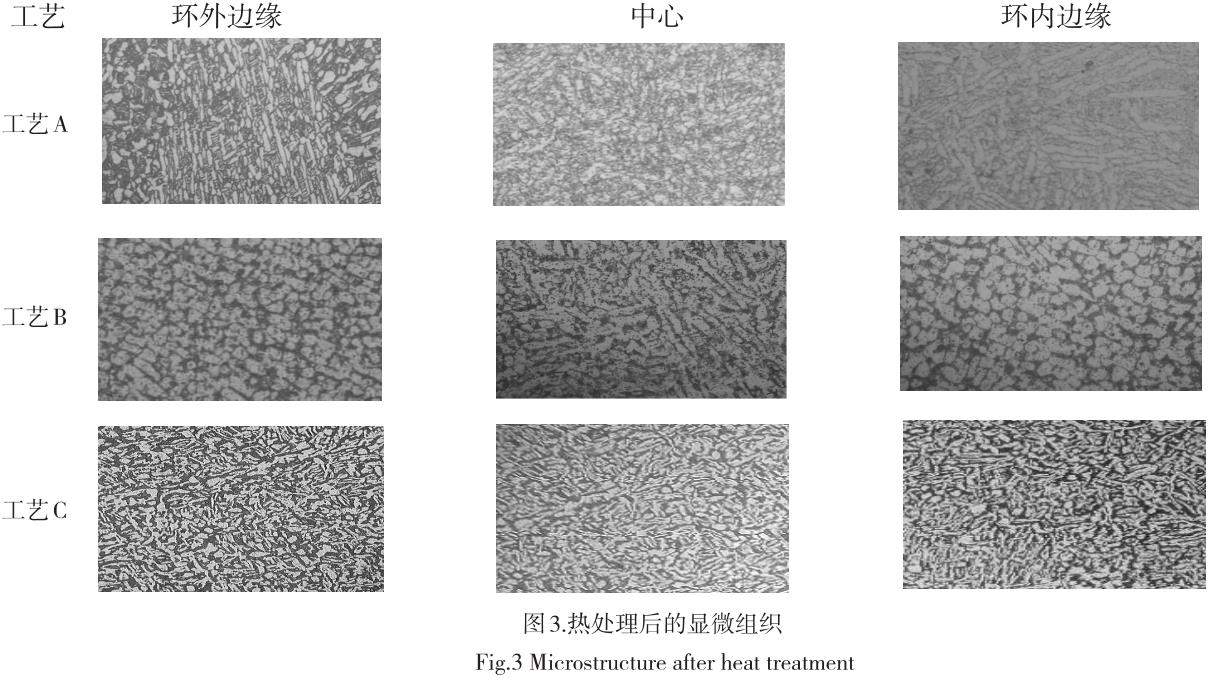
别离对上述三种铸造工艺所得到的制品环件在其对应的内边缘、中心、表边缘各点取横向试样������,得到各
部位的显微组织������,如图3所示:从图3中能够看出������,按工艺A铸造的大规格钛
合金TC11环件在统一截面上内、表边缘的组织为少量等轴α+大量长条α+转变β������,中心组织为大量等轴α
+少量长条α+转变β������,因中心部位含有大量的等轴α其塑性相对较高�������;工艺B铸造的大规格钛合金 TC11 环
件在统一截面上内、表边缘为等轴α+转变β������,初生α含量在50%左右������,心部为等轴α+拉长α+转变β������,初生
α含量在30%左右������,以为心部拉长α的产生原由于环件在镦粗过程中������,其心部变形剧烈������,温度升高造成的组
织晶粒长大�������;工艺C铸造的大规格钛合金TC11环件在统一截面上为均匀的等轴α+短棒状α+转变β������,初生α
含量在
30~40%之间������,以为削减≈粗-扩口”的变形过程������,能有效预防心部温度剧烈升高������,变形均匀性更好������,
其组织均匀性优于工艺 A、B����。工艺 B、C 有较高的机械力学机能是由于拥有特殊组织状态有关������,该组织的
特点是在转变β基体上散布着等轴α及短棒状α������,能提高资料的机械力学机能[3]����。
这是由于工艺B、C铸造的大规格钛合金TC11环件在两相区内变形更充分������,铸造过程变形均匀������,且变形量
大于80%������,已满足把单相区不均匀变形出产的少部门的不均匀组织进行充分的变形������,所以得到了组织均匀性
好的 TC11 合金Φ640*420*45mm大规格钛合金TC11环件����。
3、结论
(1)通过β铸造开坯(变形量大于60%)和两相区内大变形������,变形量大于 80%的铸造工艺������,能够获得组
织均匀性好、力学机能齐全切合尺度及用户使用要求的φ640*420*45mm大规格钛合金TC11环件����。
(2)大规格钛合金TC11环件在两相区铸造后进行多沉退火(950℃/1.5h.AC+530℃/6h.AC)������,能够获
得拥有等轴初生α+短棒状α+转变β������,初生α含量在30~50%之间的组织������,拥有足够高的塑性������,满足使用要求
����。
(3)在两相区内制品铸造工艺取选取“拔长(变形≥70%)→镦粗→冲孔→扩孔、整形”相比“拔长(
变形≥50%)→镦粗→冲孔→扩孔、整形→镦粗→扩孔、整形”������,其铸造变形流程缩短������,操作难度减低����。
参考文件
[1]《中国航空资料手册》编纂委员会
������,《中国航空资料手册》第2版第4卷������,2002.(1)
[2] 王幼龙������,董洁������,权亚平������,白文
辉.TC11 钛合金Φ320mm棒材铸造工艺钻研.中国钛业������,2011������,(3)
[3] 王莹������,何明������,张宝昌.β和近β热
处置对TC11钛合金组织和机能影响的钻研.罕见金属������,1986������,(6)
有关链接







