钛合金是一种因其轻量化、高强度和优良的耐侵蚀性而备受青睐的资料,宽泛利用于航空航天和生物医学领域[1]���。然而,钛合金的高强度也使得在其表表进行钻孔变得拥有挑战性,重要问题之一是加工钛棒钛板等钛合金资料过程中的刀具温度升高[2],可能会产生切屑瘤等加工缺点,从而导致钛合金资料的质量损失和工具寿命的缩短[3]���。因而,本钻研旨在分析钛合金钻孔过程中的温度场,对抑造刀具磨损、提高造孔质量有着沉要意思[4]���。
本钻研选取Deform-3D软件,以其优越的有限元分析能力,对钛合金钻削过程中的温度场进行建模与仿真[5],以深刻理解加工过程中的热力学行为,为优化钛合金钻削过程提供新的理论和步骤支持[6],推动钛合金加工领域的技术进取,同时为有关行业的工程师和钻研人员提供深刻意识和领导定见,推进钛合金加工技术的发展[7]���。
1、仿真模型的成立
1.1仿真几何模型
麻花钻模型通过第三方软件建模实现后直接导入Deform软件中,凭据麻花钻的尺寸尺度,选取直径为5mm的麻花钻,其网厚度为1.08mm,螺旋角为30°,顶角为118°[8]���。
工件模型的成立选取软件自带的建模职能,通过输入圆柱体直径和厚度来自动天生工件模型,为减幼推算成本,设置工件直径为15mm,厚度为2.5mm���。
1.2网格划分
Deform-3D提供了壮大的适应性网格划分工具,使用户可能凭据仿照区域的个性自动调整网格的密度���。这意味着在高温或高应力区域,能够实现更详细的网格划分,而在对仿真了局没有太大影响的区域,能够选取相对较粗的网格[9]���。
在本钻研的仿真中,刀具设置为刚体,选取相对法划分网格,网格数量设置为20000个���。工件选取绝对法,为了产生较好的切削成效,设置最幼单元尺寸为进给量的50%,尺寸比暗示最大单元尺寸和最幼单元尺寸的比值,默以为7���。
1.3资料属性的设置
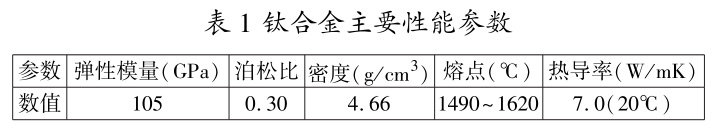
钻头资料为WC硬质合金,直接选用Deform-3D软件的资料库中的WC资料���。工件资料为钛合金(Ti-6Al-4V),其重要机能参数如表1所示���。
钛合金的本构方程选取Johnson-Cook(J-C)模型,J-C模型充分思考了温度、高应力-应变速度对资料本构模型的影响,其表白式如下:
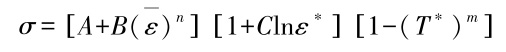
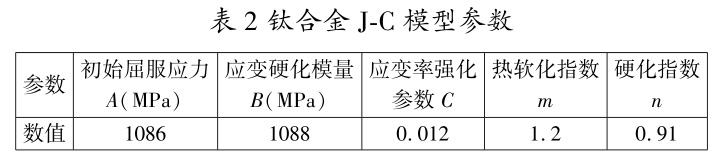
其中,A、B、C、m、n为J-C本构方程最重要的五个参数,其寓意和数值如表2所示[9]���。
1.4天堑前提及接触的设定
在Deform软件中进行仿真时,合理的天堑前提和接触设置是确保仿真正确性和靠得住性的关键成分���。以下是在仿照中所选取的天堑前提和接触设定的具体注明:
将工件齐全固定后,设置天堑前提,主轴转速为400RPM,进给量为0.1mm/r,钻孔深度为2.5mm���。界说接触前提时要设置接触面的摩擦系数、热传导系数,以及刀具的磨损模型���。将摩擦种类设定为剪切摩擦,摩擦系数定为0.6,热传导系数为45,另表,设置热对流系数为0.02N/sec/mm/c,环境温度为20℃,变形和温度求解器均为共轭梯度求解,选取直接迭代步骤[10]���。
为了钻研钻削参数对钻削温度的影响法规,主轴转速设置为400RPM、600RPM和800RPM三个水平,进给量设置0.06mm/r、0.1mm/r、0.14mm/r三个水平进行仿真尝试���。
2、仿真了局与分析
2.1钻削温度场的散布特点
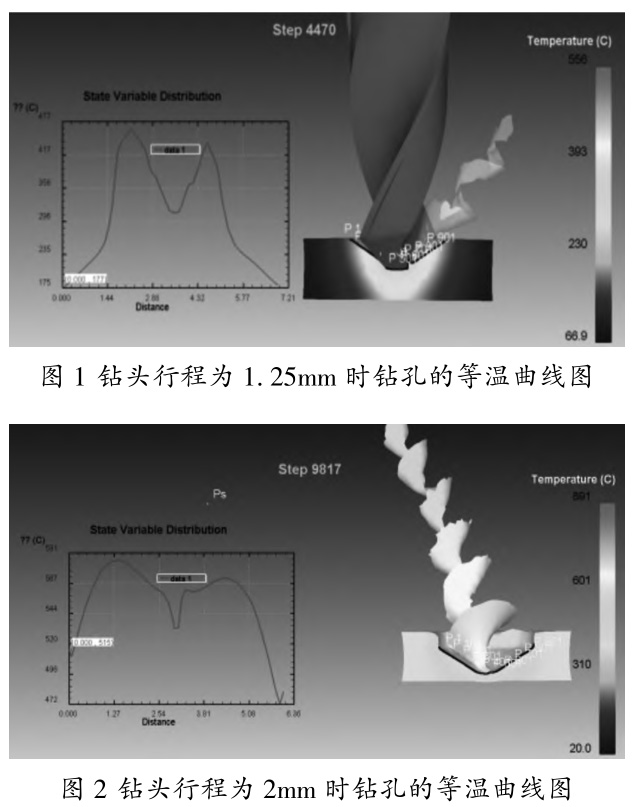
如图1、图2所示为800RPM下钻头行程为1.25mm、2mm时钻孔的等温曲线图���。由图可知,钻削温度在轴向剖面内成“M”形散布,钻削温度会随着钻头过程的增长而逐步增大���。温度最高的处所是主切削刃与工件的接触表表,越靠近这个区域温度越高���。这是由于在刀具的切削作用下,金属在剪切区产生塑性变形,这是产生切削热的沉要原因之一���。此表,切屑与前导、工件与后导之间的摩擦也会产生大量的切削热,导致温度升高���。而横刃与工件的接触表表的温度较低,这是由于在钻孔时,横刃的作用是为了提供支持,减轻主切削刃的职守���。它通常设计成较幼的切削刃,削减与工件的直接接触,从而降低切削力,削减摩擦���。从图中也能够看出切屑带走了大量的切削热量;通过上述仿真了局也可看出仿真了局靠近真实加工���。
2.2钻削参数对钻削温度的影响法规
图3所示为进给量为0.1mm/r下主轴转速别离为400RPM、600RPM、800RPM时的温度场图;图4为600RPM下进给量别离为0.06mm/r、0.1mm/r、0.14mm/r时的温度场图���。
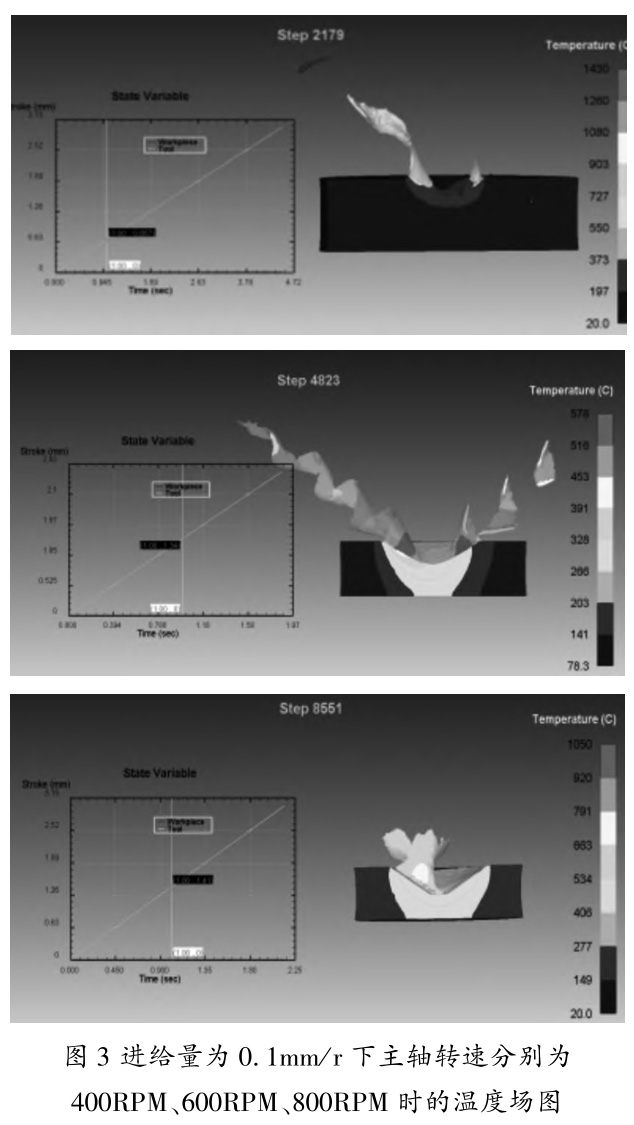
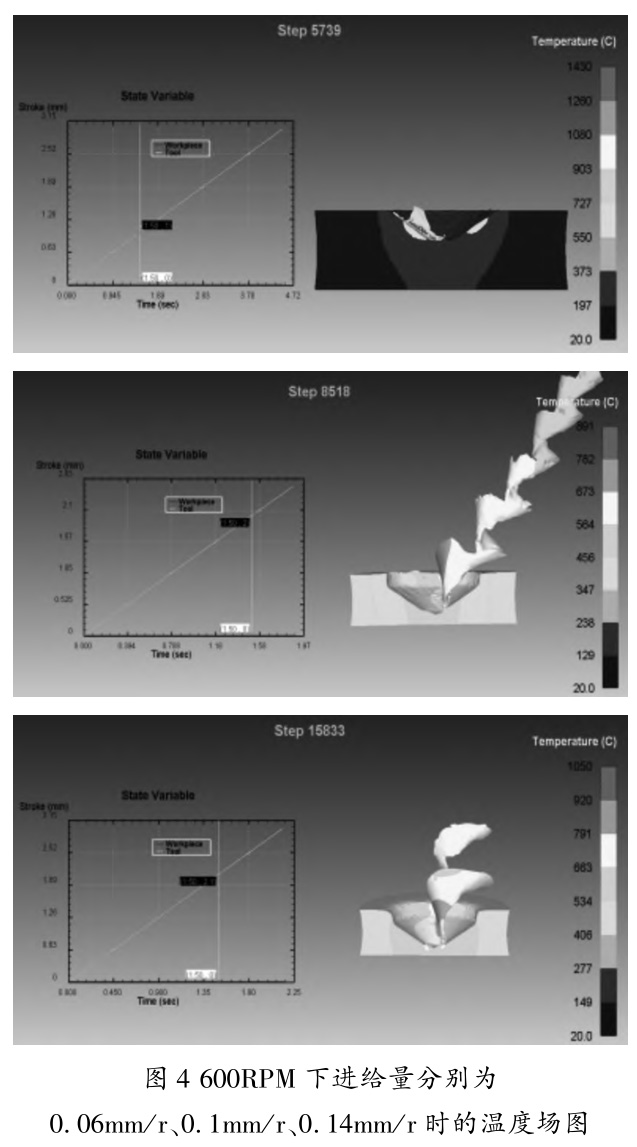
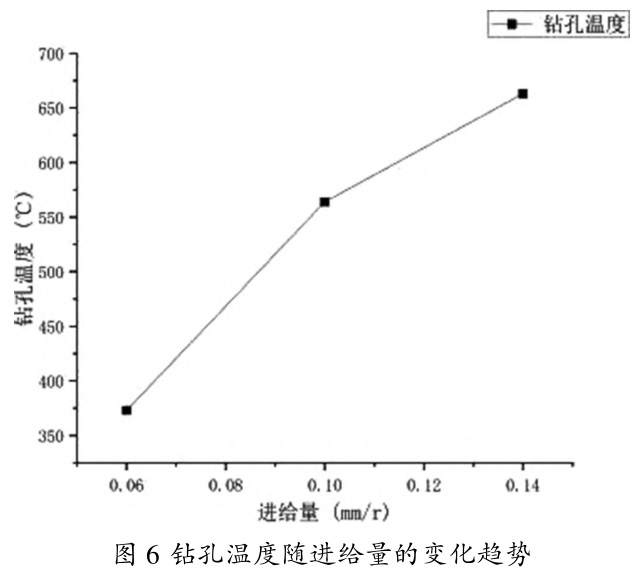
图5为进给量为0.1mm/r下,钻孔温度随主轴转速的变动趋向,图6为主轴转速为600RPM下,钻孔温度随进给量的变动趋向���。
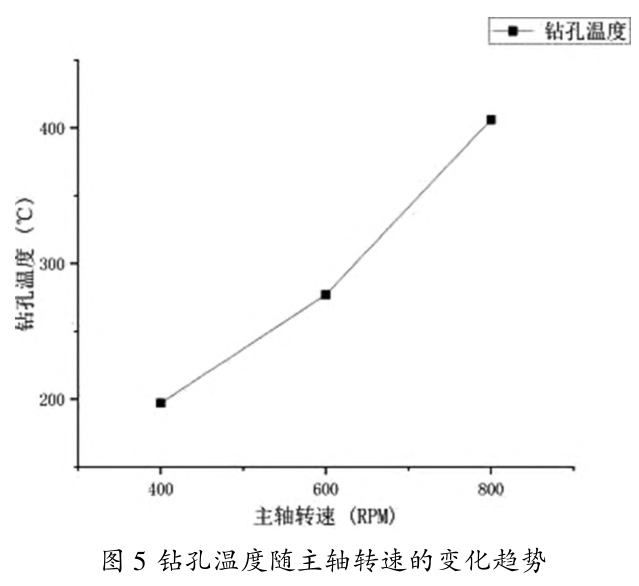
由图3、图5可知,在进给量为0.1mm/r,主轴转速为400RPM、600RPM、800RPM下,钻头起头工作1s时,钻孔温度别离为197℃、277℃、406℃,随着主轴转速的增长,相应的工件切削区的温度也呈增长趋向���。首先,这是由于主轴转速越大,意味着钻头与工件之间的相对活动更为迅速,单元功夫内,钻头切削刃钻削次数增多,做功多,产生的热量也越多;其次,切削与刀具前面、刀具后面与工件接触摩擦次数也增多,再加上钛合金自身导热系数低,热量不能实时散去,产生的热量都堆集在钻屑和刀具之间,从而提高了造孔地位处的温度���。
由图4、图6可知,在主轴转速为600RPM,进给量别离为0.06mm/r、0.1mm/r、0.14mm/r下,钻头起头工作1.5s时,钻孔温度别离为373℃、564℃、663℃,随着进给量的增
加,相应的工件切削区的温度也呈增长趋向���。固然在主轴转速不变的情况下,随着进给量的增长,摩擦的距离变短,产生的热量变少,但是进给速度的增长会导致更大的热输入,刀具在更短的功夫内实现一样的钻孔深度,这会使切削区域的温度上升���。此表,进给速度的扭转会影响切削力,高进给速度会增长切削力,而更大的切削力会导致刀具与工件之间的摩擦和热量的增长���。故固然由于摩擦距离的缩短,产生的热量削减,但总产热是增多的���。所以,进给量越大,工件切削区的温度越高���。
3、结论
本钻研通过Deform-3D有限元仿真软件,仿照了WC硬质合金钻头钻削钛合金(Ti-6Al-4V)的过程,得到了钻削温度场散布特点,并探求了钻削过程中主轴转速和进给量对温度场的影响法规及原因���。仿真了局批注在造孔时温度会随着钻头过程的增长而逐步增大,并且转速和进给量对温度场有显著影响,随着转速和进给量的增长,钻头在切削和摩擦过程中产生的热量也随之增长,导致温度场的温度升高���。因而,在现实钻削钛合金资料过程中,为预防刀具温度过高导致切屑瘤等加工缺点产生,需选择相宜的转速和进给量对其进行加工,以保障钻削成效,提高钻孔质量���。
参考文件:
[1]陈国琳,吴鹏炜,冷文军,等. 钛合金的发展示状及利用远景[J]. 舰船科学技术,2009,31(12):110-113.
[2]霍东兴,梁精龙,李慧,等. 钛合金钻研及利用进展[J]. 铸造技术,2016,37(10):2065-2066,2080.
[3]刘世锋,宋玺,薛彤,等. 钛合金脊基复合伙料在航空航天的利用和发展[J]. 航空资料学报,2020,40(3):77-94.
[4]张利军,申伟. 钛合金资料的钻孔技术分析[J]. 工具技术,2014,48(6):69-71.
[5]Raju B P,Swamy M K. Finite element simulation of a friction drilling process using deform-3D [ J]. International Journal of Engineering Research and Applications, 2012, 2(6):716-721.
[6]曹妍妍,赵登峰. 有限元模态分析理论及其利用[J].机械工程与自动化,2007(1):73-74.
[7]施志辉,冯立伟. 麻花钻三维建模及切削刃几何参数钻研[J]. 机械造作,2017,55(06):62-65.
[8]Vishwakarma P,Sharma A. 3D Finite Element Analysis of milling process for non-ferrous metal using deform-3D[J]. Materials Today:Proceedings,2020,26:525-528.
[9]李会文,皮如此. Ti6Al4V 钛合金超声振动车削加工成效的有限元仿真分析[J]. 工具技术,2022,56(6):83-88.
[10]马未未,曹岩,付雷杰,等. 基于 DEFORM 的高强度钢钻削仿真分析[J]. 工具技术,2018,52(9):78-84.
基金项目:本项钻研工作得到了国度商用飞机造作工程技术钻研中心创新基金项主张赞助,赞助课题编号:COMAC-SFGS-2021-606
作者简介:易守华(1979—),男,湖南娄底人,博士,讲师,重要钻研方向:航空构件残存应力与加工变形���。
有关链接







