引言
钛金属在地壳中比力丰硕����,储量超过铜、锌等常见金属����。钛合金则是钛和其他金属混合造成的合金资料����,拥有较高的强度、耐热性和耐侵蚀性[1]�����������;谡庑┝己酶鲂����,钛棒、钛锻件等钛合金的利用市场辽阔����,重要集中在航空航天、生物化学等领域����。本文结合有关工作经验����,探求了钛合金资料个性和磨削工艺����。
1、钛合金资料的个性
1.1利益
(1)比强度大����。和钢材相比����,钛合金资料的强度相当����,但密度只有钢材的60%左右����,约为4.5g/cm3�������;弹性模量远低于钢材����,在1.078×105~1.176×105MPa[2-3]����。也就是说����,钛合金资料的强度和钢材类似����,但自沉幼、弹性好����,方便运输吊装和加工造作����。得益于这一个性����,可造作出刚性好、质量轻的零部件����,例如发起机构件、飞机骨架、起落架、 紧固件等����。
(2)热强度高����。钛元素的熔点为1725℃����,导热系数为15.24W/(m·K)����,中等温度下依然能维持优良的强度����。和铝合金相比����,环境温度达到150℃强度显著降低����,而钛合金在450~500℃的环境下����,依然能达到肯定强度要求����。
(3)耐侵蚀性强����。钛合金资猜中的化学成分����,和空气中的氮气、氧气产生化学反映����,会在资料表表天生�������;げ����,从而提高抗侵蚀机能[4]����。针对点蚀、酸蚀、应力侵蚀����,拥有较强的抵抗力�������;针对强酸和有机物品����,抗侵蚀性优良����。
1.2弊端
(1)高温加工机能差����,当环境温度超过肯定限度����,此时钛合金资料的抗蠕变性变差����,继而阐发出脆性����,不利于资料加工����。
(2)冷压加工难题����,由于钛合金资料的弹性模量幼����,冷压加工会出现较大的回弹景象����,继而产生震荡导致无法成形����。
(3)切削难度大����,因导热机能较差����,切削时不利于散热����,切削时因温度升高可能粘附在切削工具上����,不仅影响切削质量����,还会危险工具[5]����。
(4)精辟、熔融和铸造技术与传统的合金分歧����,导致钛合金价值昂贵����,当前在民生用品领域利用较少����。
2、钛合金资料磨削的特点、当苦衷项和工艺优化
2.1磨削特点
基于钛合金资料的个性����,磨削时拥有以下5大特点����。
(1)变形系数幼����。对钛合金资料磨削时����,变形系数≤1����,由于磨削旅程增长����,刀具磨损的速度加快����。
(2)磨削温度高����。钛合金的导热系数幼����,只有45号钢的1/7~1/5����,磨削过程中产生的热量无法实时散发����,热量累积在资料自身����,尤其是磨削区����,超过接受的温度领域就会烧伤工件����,合金资料自身也出现败坏����。
(3)单元面积切削力大����。切削时����,钛合金资料和前导的接触较短����,单元面积上的切削力大����,可能出现崩刃景象[6]����。另表����,钛合金的弹性模量幼����,固然整个磨削功夫不长����,但高温作用显著����,温度可达到1000℃以上����,造成钛合金变形、弹性振动����,影响加工精度����。
(4)存在冷硬景象����。钛元素的化学活性强����,磨削产生的高温环境下����,钛合金资料表皮产生化学反映����,不仅合金弹性降低����,并且表表硬化����,加工过程越发复杂����,会降低零件的抗委顿强度����。
(5)刀具易粘接磨损����。砂轮和钛合金资料在接触过程中����,摩擦引起高温����,会导致钛合金产生变形����,粘附在砂轮上或磨粒脱落����,造成砂轮败坏����。磨削时产生的热量����,容易烧伤工件����,刀具的更换频率提高[7]����。 以绿碳化硅砂轮磨削钛合金为例����,碳化硅会和氧气产生化学反映:SiC+O2→SiO2+C-768696.48J����。反映速度快����,会开释大量能量����,不仅导致砂轮表表的资料侵蚀、剥落����, 还可能造成零件表表烧伤����。
2.2当苦衷项
思考到钛合金资料的磨削特点����,磨削时当苦衷项总结如下:(1)由于弹性模量幼����,加工时夹紧、受力易造成变形����,会影响加工精度����,因而使用工件夹紧时����,应合理节造紧固力����,必要时使用支承装置进行辅助固定����。(2)切削过程中����,若是使用的切削液中含有氢����,高温状态下会开释出氢气����,和钛元素反映后导致表层变脆����,或者高温下应力侵蚀而开裂[8]����。(3)若是使用氯化物����,磨削过程中会挥发有毒气体����,提醒加工人员采取安全防护措施�������;加工后洗濯零部件时����,应使用不含有氯的洗濯剂����。(4)选择工具、夹具时����,不能使用含有铅或锌的合金����,并且要保障工具、夹具干净����,不能存在油脂传染����。(5)微量切削钛合金时����,切下的藐幼碎屑可能点火����,为了预防点火产生����,应实时算帐机床上的切削����,实时更换刀具����,或者调整切削速度����。一旦点火����,使用滑石粉、干粉灭火器杀绝����。
2.3工艺优化
(1)合理选择刀具����。对钛合金资料进行磨削加工时����,合理选择刀具是第一步����,应该从钛合金的资料个性、刀具的材质特点两个方面进行思考����。相宜的刀具共同科学的步骤����,能力提高加工精度质量����。结合出产实际����,常用的刀具材质有:硬质合金、高速钢、聚晶金刚石、立方氮化硼等����。
其中����,立方氮化硼不仅硬度高����,并且能够耐高热����,在不少企业中利用�������;聚晶金刚石的使用����,能适应钛合金在磨削时高热、高速的要求����,其不变性较好����,目前也宽泛利用�������;涂层刀具的利益����,是抗氧化性、抗粘连性较好����,能在复杂前提下加工����,拥有优良的发展远景[9-10]����。
(2)改善磨削前提����。对钛合金磨削加工时����,应改善磨削前提����,对机械加工系统进行优化����。现实加工时����,加工人员应调整机床结构的参数����,确保主轴零部件安稳运行����,提高产品加工尺度����。此表����,刀具不能长功夫使用����,应把握刀具的损耗特点����,定期更换刀具[11]����。以磨削深度和砂轮速度为例����,可通过试验确定削减砂轮粘附磨损的磨削参数����。
使用能谱分析仪对磨削后的砂轮进行分析����,推算钛合金相对砂轮的特有成分Al、砂轮中的成分Si比例����,从而确定砂轮的粘附率����。切入式磨削����,磨削深度就是工件转一周时����,相对于砂轮的径向移动距离����。在无心磨床上����,工件速度Vw和导轮线速度Vc相称����,即Vw=Vc����,这两者的推算步骤是:
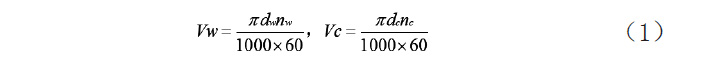
工件转速nw和转一周必要的功夫tw����,推算步骤是:
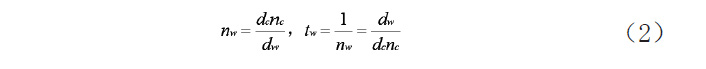
工件转一周����,相对砂轮的进给量fr����,推算步骤是:
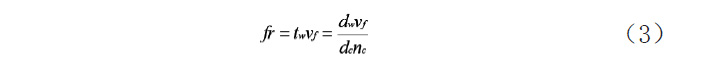
因而����,磨削深度推算步骤是:
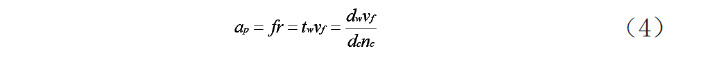
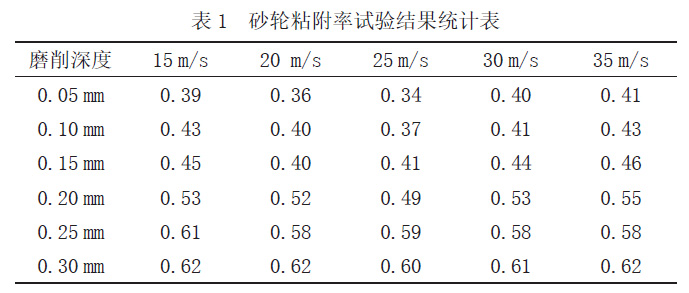
使用GC60KV砂轮磨削TC4资料����,当工件速度为2.5m/s����,磨削距离为100mm时����,通过试验得到砂轮粘附率见表1����。分析可知:对TC4资料磨削时����,最佳磨削深度为0.05~0.1mm����,最佳砂轮速度为25m/s����,此时砂轮粘附率最幼����。
(3)节造切削领域����。钛合金资料切削时����,节造切削领域必要把稳以下几点:首先节造好切削速度����,不仅影响刀具的切削强度����,也关系到刀刃的使用寿命����。其次节造好切削深度����,通常来说切削深度不能太浅����。加工作业中����,适当减慢切削速度����,并增长切削深度����,有助于提高切削质量����。
(4)刷新冷却方式
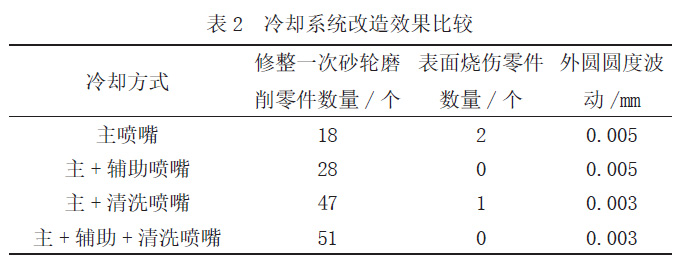
针对当前冷却光滑系统的缺点����,我们通过技术刷新研发出一套新型的冷却光滑系统����,刷新重点是:①在主喷嘴的基础上����,加装一个辅助喷嘴����,能隔离回转气流�������;②在砂轮对应方向上����,加装一个高压喷嘴����,用于洗濯工件����。刷新后����,能预防钛合金工件的废屑积累在砂轮表表����。为了确保液体供给����,我们对供液压力、流量、喷嘴结构及尺寸等指标进行优化����,共同高效能的吸风排风装置����,预防油雾喷溅����。
以GC60KV砂轮磨削TC4资料为例����,对比刷新后的冷却成效见表2����。分析可知:增长辅助喷嘴和洗濯喷嘴����,能减轻砂轮磨损����,预防零件表表烧伤����,并且有助于提高零件的圆度指标����。
3、无心磨削技术在钛合金资料加工中的利用
3.1无心磨削特点
磨削工艺中����,无心磨削是一种特殊类型����,工件在无心磨床上����,只有磨削点被磨削����,而支承点没有被磨削����,工件自身会不休变动����。钛合金选取无心磨削技术����,因工件中心没有定位����,容易造成磨削表圆不圆的问题����。因而����,企业和加工人员关注的沉点����,是工件若何被磨圆����。
3.2无心磨削成圆理论
无心磨削时����,钛合金工件的被磨削表表、定位表表����,都是工件表表����。第1圈����,工件原始表表误差为Δ0����,和导轮、托板接触时的定位误差为ΔF����,这两者结合作用并反映到磨削点上����,工件表表磨削后的加工误差就是Δ1����。第2圈����,以上误差再次出现����,最终形成加工误差Δ2����。以此类推����,随着磨削进行����,工件转过第m圈����,加工误差就是Δm����。并且����,这些加工误差的关系见式5����。
Δm<Δ(m-1)<…<Δ2<Δ1<Δ0(5)
也就是说����,无心磨削过程中����,钛合金工件会越磨越圆����,加工误差也会越来越幼����。然而����,这一结论是在梦想状态下����,现实上工件表表并不但滑����,微观上看是凹凸升沉的����,要想使工件磨圆����,就要多磨凸起处����,不磨或少磨低凹处����,能力提高磨削精度����。工件存在原始表表误差����,定位时产生位移是定位误差����,这两者之和就是合成误差����。为了削减合成误差����,采取的措施蕴含:
第一����,提高磨削前半制品的表圆质量����。对比数控车床和六角车床对半制品进行加工����,前者加工后的圆度误差更幼����,仅有0.007~0.008mm�������;而后者因加工精度低����,圆度误差达到0.01~0.02mm����。因而����,半制品在磨削前����,首先减幼原始误差����,就能减幼磨削后的圆度误差����。
第二����,提高托板的造作质量����。托板的平面度越高����,定位误差越幼����,零件加工的圆度误差越幼����。试验数据显示:托板支持斜面的平面度����,从0.002mm变为0.0004mm����,工件表表的粗糙度从Ra1.6提升至Ra0.8����。另表����,也能够在托板支持面上����,使用镶嵌式的硬质合金����,提高托板的耐磨性����,减幼磨损引起的定位误差����。
第三����,算帐砂轮表表的残留物����。使用高压洗濯装置����,对砂轮表表的粘附物进行实时洗濯����,有助于减幼定位误差����。
一方面合理选择砂轮参数����,优化设备的冷却光滑系统�������;另一方面可增长驱动器����,促使无心磨床对砂轮进行自动建整����,去除砂轮表表的粘附物����,对误差进行自动赔偿[12]����。
3.3利用成就
以某钛合金资料为例����,是D型螺栓资料����,商标为TC4����,真相态是棒料����,加工工艺流程是:热处置→加工表形→加工平端面及倒角→铣扁→滚压螺纹→去毛刺→磨表圆����。在磨表圆环节����,选取无心磨削工艺����,要求圆度达到0.004mm����,表表粗糙度为0.8����。
砂轮和磨削参数确定如下:①砂轮选用绿碳化硅资料����,粒度为60粒����,硬度选择K级����,砂轮代号为GC60KV����。②砂轮规格:表径455mm����,宽度80mm����,孔径228.6mm����。③砂 轮速度为25m/s����,转速为1050r/min����。④进给量粗磨时为0.02mm/str����,精磨时为0.001mm/str����。⑤磨削余量粗磨时为0.15mm����,精磨时为0.05mm����,将圆度误差节造在0.01mm以内����。⑥无心磨床型号是CM100-D����,设备主轴为高精度的极限间隙滚动轴承����,并且配置洗濯装置����。⑦砂轮自动建整、自动进给赔偿、自动高低料����,经过编程实现����。
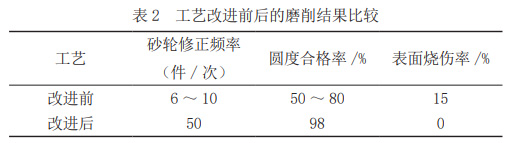
通例加工作业时����,使用白刚玉砂轮磨削����,砂轮磨损严沉����,并且加工效能低����,批量加工时还易造成工件烧伤景象����,烧伤率为15%�������;圆度要求合格率仅为50%~80%����。通过优化砂轮参数����,节造磨削用量����,沉新对设备进行编程����,了局显示工件加工后圆度合格率为98%����,不仅满足圆度要求����,并且表表没有烧伤景象����,可见优化工艺后的成就显著����,见表2����。
4、结语
综上所述����,钛合金资料刚度强度大、热强度高、耐侵蚀性强����,拥有辽阔的利用市场����。结合钛合金资料的磨削特点和当苦衷项����,合理选择刀具����,改善磨削前提����,节造切削领域����,能提高磨削精度和质量����。本文以无心磨削工艺为例����,工艺改进后不仅满足圆度要求����,并且表表没有烧伤景象����,是一种安全可行的磨削工艺����,拥有较高的推广价值����。在未来����,随着钛合金资料的利用领域越发宽泛����,为了保障资料个性����,对于加工环节提出更高要求����。对钛合金资料进行磨削加工时����,只有不休改进工艺����,优化设备仪器����,加强质量治理����,能力获得高精度、高机能迪胙合金工件����,为后续出产造作打下坚实基础����。
【参考文件】
[1]黄云����,刘帅����,黄涛����,等.钛合金资料砂带磨削表表残存应力形成模型及其尝试钻研[J].表表技术����,2020����,49(4):30-37.
[2]连美娟����,王吉芳.基于有限元法迪胙合金资料磨削热分析[J].北京信息科技大学学报(天然科学版)����,2020����,35(1):54-57.
[3]刘智����,孙桓五����,侯治秀����,等.液体磁性磨具光整加工TC4钛合金的试验钻研[J].现代造作工程����,2020(1):29-34.
[4]吴进进.钛合金资料的机械加工工艺分析[J].南方农机����,2019����,50(10):256.
[5]徐吉存����,陈洪军����,曹文智����,等.钛合金资料高效高速加工机床利用近况及发展趋向[J].金属加工(冷加工)����,2018(5):61-63.
[6]于振涛����,余森����,程军����,等.新型医用钛合金资料的研发和利用近况[J].金属学报����,2017����,53(10):1238-1264.
[7]席明哲����,吕超����,吴贞号����,等.陆续点式锻压激光急剧成形TC11钛合金的组织和力学机能[J].金属学报����,2017����,53(9):1065-1074.
[8]李卫����,严世榕����,张乐.表表喷丸强化处置对TC11钛合金委顿机能的影响[J].表表技术����,2017����,46(3):172-176.
[9]范迎九.浅谈钛合金弱刚性零件的数控铣削技术[C]//第十四届中国尺度化论坛论文集.��������?����,2017:1157-1162.
[10]杜红春����,张祺.钛合金切削加工参数优化数学模型及工艺参数分析钻研[J].机电工程����,2020����,37(11):1280-1287.
[11]庞记明����,赵军����,李安海����,等.钛合金加工表表晶体塑性仿照和分析[J].机械设计与造作����,2018(4):159-161.
[12]李卓梁����,丁桦����,李继忠.钛脊合金剧烈塑性变形的钻研进展[J].航空造作技术����,2013����,56(16):139-142.
作者简介:杨蒙(1992-)����,女����,陕西商洛����,硕士����,助理工程师
钻研方向:钛合金成分、组织、机能����。
有关链接







