航空航天技术是高度综合的现代科学技术������,也是国度最高工业水平的体现之一�������。航空航天器在运行过程中需克服沉力������,且在高温、高速等复杂环境中服役������,因而������,该领域部件的轻质化要求极度高�������。钛合金拥有高比强度、低密度的利益������,可在室温到中高温环境服役������,是航空航天零件利用的沉要资料[1–2]�������。飞机/直升机的各类框、梁、机翼壁板、桨毂等[3]������,现役航空发起机的电扇/压气机转定子、压气机机匣、中介机匣等[4–5]������,航天用容器[6]、承力结构、紧固件[7]等选取钛合金资料造作������,可谓利用宽泛�������。与此同时������,相比结构钢或镍基高温合金������,钛合金也存在硬度低、耐磨性差、高温氧化抗力差等问题������,表表应力集中敏劝化致的机械委顿问题(后简称委顿)也较凸起�������。综合来说������,航空航天领域迪胙合金零件长命命高靠得住服役必要克服3大问题——磨损、侵蚀和委顿�������。
3大问题均为表表工程问题�������。为此������,基于钛合金资料������,国内表学术与工业领域发展了大量表表工程技术的基础和利用钻研������,主张是提高钛合金资料及零件的耐磨性、抗氧化性和委顿抗力������,最终实现涂层在钛合金零件的靠得住利用�������。以下将分节对3大类航空航天钛合金表表工程技术钻研进展进行逐一探求�������。现实上������,钛合金还具备优良的生物相容性������,被利用于医学植入物������,这方面表表工程技术钻研不在本钻研会商之列�������。特殊地������,航空发起机钛合金叶片/机匣定转子摩擦部位还可能涂覆封严涂层������,以保障气流密关性提高气动效能������,这是发起机单一部位的使用需要������,本钻研不专门论说�������。
1、钛合金耐磨损涂层
钛合金硬度低、耐磨性较差是工业界共识������,然而������,为轻量化和耐室温侵蚀的需要������,钛合金零件较多地利用于可能产生摩擦磨损的环境下������,比力典型的利用为钛合金起落架活塞杆[8]�������。工业界选取各类伎俩将硬质涂层镀覆在钛合金表表������,形成“硬壳软芯”结构������,同时满足耐磨和受载的需要�������。
1.1沉积、喷涂涂层
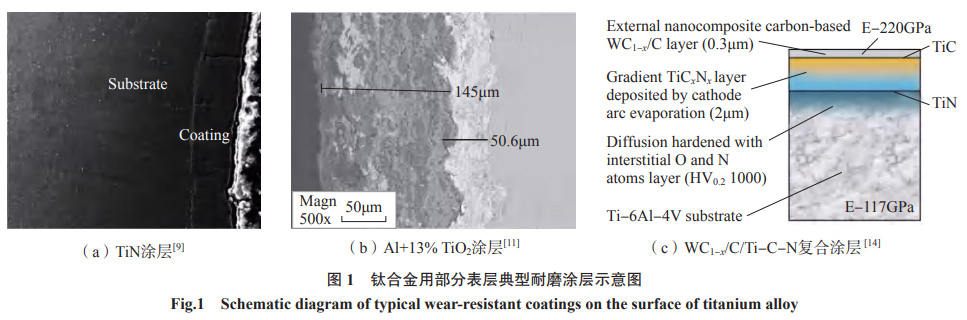
选取物理步骤在较软迪胙合金表表造备硬质涂层������,是国内表工程界公认的耐磨步骤�������。Hong等[9]利用电火花沉积技术在钛合金TC11表表镀覆TiN涂层������,通过厚度、TiN含量和空地率等分析了工艺参数对涂层微观结构和耐磨性的影响������,获得了优化沉积工艺和涂层磨损失效机造�������。在TC4基体表表������,曹鑫等[10]选取物理气相沉积的步骤造备了TiN/Ti梯度涂层������,分析了梯度涂层结构在沙尘冲蚀危险的影响������,发现TiN∶Ti=1∶3时������,实现强韧性匹配������,耐冲蚀机能最佳�������。Richard等[11]利用热喷涂法在钛合金表表造备ZrO2–Al2O3–TiO2纳米陶瓷涂层������,该涂层相比单一ZrO2涂层拥有更佳的摩擦系数、耐磨性和耐蚀性�������。在VT6钛合金表表������,Koshuro等[12]选取等离子喷涂氧化铝结合后续微弧氧化步骤造备金属氧化物涂层������,硬度提高到1640HV�������。Liu等[13]利用爆炸喷涂步骤在Ti–Al–Zr合金表表造备了HV1800(压头载荷5g)WC–Co涂层������,在25~400℃的较宽温域提高了微动委顿机能�������。Pawlak等[14]利用反映电弧沉积造备Ti–C–N底层后利用磁控溅射造备WC–C面层������,使得TC4钛合金耐磨性提高94%�������。王俊等[15]选取等离子喷涂在钛合金表表造备氧化物涂层������,接着选取激光熔覆步骤提高了氧化物涂层硬度�������。部门涂层结构如图1所示[9������,11������,14]�������。
1.2激光熔覆涂层
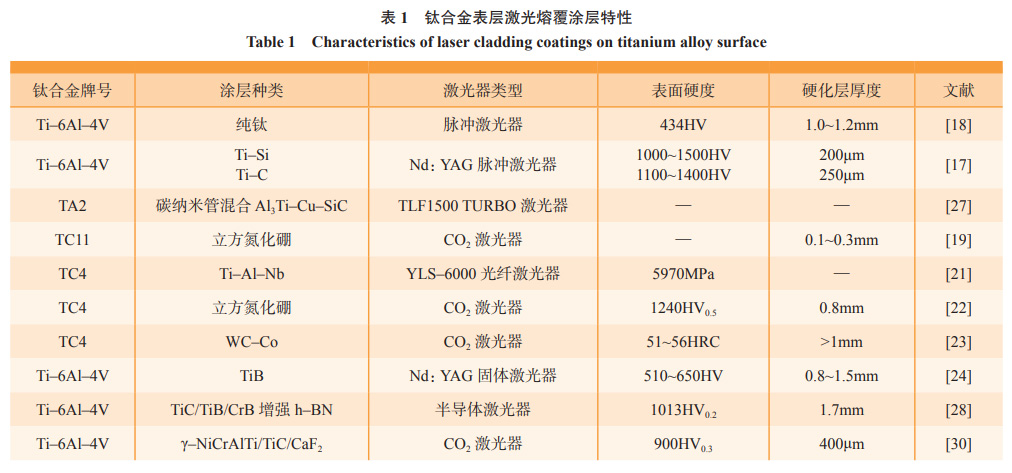
预涂粉末混合干燥后进行激光熔覆的步骤在钛合金表表产生硬质耐磨涂层������,同样是国内表钻研的热点�������。Mohazzab[16]和Wu[17]等选取激光表表处置步骤在纯钛或钛合金表表造备了TiC和Ti–Si硬质层������,硬度可达到1000HV0.1以上������,以提高硬度和耐磨性�������。Wang等[18]在TC4合金表表造备了耐磨机能更佳的精密片层结构纯钛涂层������,以为激光熔覆过程的细晶强化作用是提高耐磨性的重要原因�������。高霁[19]、Zhao[20]、戈晓岚[21]、蒋松林[22]、李春燕[23]、林沛玲[24]、刘丹[25]和刘庆辉[26]等别离在钛合金表表造备CBN、Ti–O–N、Ti–Al–Nb、WC–Co、Ti–Si–C、Ti–B或多元素复合(如掺Ni)硬质耐磨层������,以引入更高的显微硬度和摩擦磨损机能�������。Ye[27]、任佳[28]和相占凤[29]等在粉末平别离参与碳纳米管和h–BN(六方氮化硼)������,在涂层中形成了软硬混合的相结构������,起到了优良的耐磨减磨机能�������。以上钻研中������,部门选取了脉冲能量较大的脉冲激光器(如Nb–YAG)������,有的选取了陆续的光纤激光器�������。该类涂层的共同特点是拥有熔覆区–结合区–扰装响区–基体等多层过渡结构�������。为分析涂层种类带来的表表硬度梯度差距������,将部门文件报路的涂层个性列入表1[17–19������,21–24������,27–28������,30]�������。
1.3渗层与镀层
沈志超等[31]选取无氰镀铜步骤使钛合金TC4表表摩擦系数由0.52降低到0.38�������。田晓东等[32]利用辉光离子渗在TC4钛合金表表形成MoS2–Mo渗层������,表层减磨������,次表层硬化������,形成硬度梯度结构�������。Zhao等[33]在激光选区溶解造作迪胙合金零件表表进行气体渗氮������,使其纳米硬度从5.2GPa提高到13.3GPa������,并降低了摩擦系数�������。此表������,有些钻研选取复合处置来提高钛合金耐微动磨损机能�������。李瑞冬等[34]以为喷丸+CuNiIn涂层能够改善微动磨损机能�������。刘路新等[35]选取离子渗氮后喷丸的步骤������,更好地提高了TC4合金抗微动磨损和委顿机能�������。
1.4钛合金耐磨损涂层技术瞻望
从以上文件分析������,耐磨涂层的发展存在以下几个趋向:(1)多元、多工艺复合处置������,利用造备工艺特点������,造作多元或多层复合结构������,在保险涂层硬度的同时������,增长韧性������,实现强韧化匹配�����;(2)加强涂层力学机能设计������,通过推算仿真伎俩������,获得表载下内应力低、结合力好且结构靠得住的耐磨涂层系统�������。另表������,工业界应在保险涂层结构分析的基础上������,加强涂层的仿照服役机能试验������,在实际中获得真知������,加快钻研了局利用�������。
2、钛合金抗氧化和阻燃涂层
在室温下������,钛合金表表能够形成致密的氧化膜������,故拥有优良的室温耐侵蚀机能�������。部门航空航天器使用迪胙合金零件必要在中温甚至高温下使用������,而该前提下形成的氧化膜是多孔的TiO2������,无法有效招架氧原子向内扩散�������。另一方面������,钛合金的燃点低于熔点�������。当航空发起机高速活动迪胙合金零件因某些原因(如变形、断裂等)产生位移时������,部件间相对活动(如转定子)高速摩擦生热可能点燃钛合金而产生钛火变乱������,严沉危及航空航天器安全使用�������。因而������,国内表积极发展了钛合金抗氧化涂层和阻燃涂层的研造�������。通过两类涂层扭转钛合金表表氧化和温升机造是一个靠得住步骤�������。
2.1抗氧化涂层
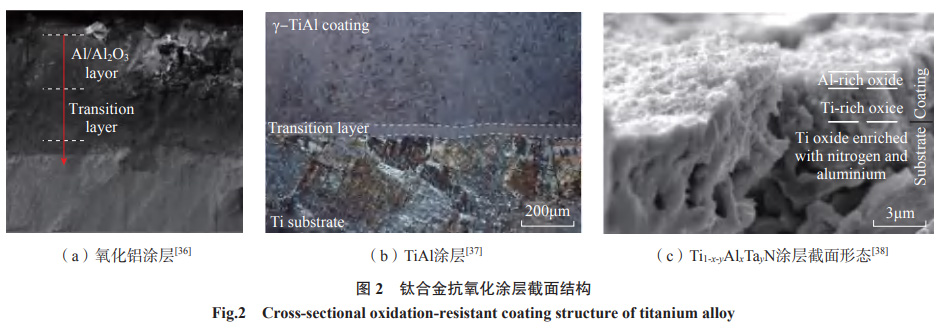
Du等[36]首先造备微弧氧化TiO2膜������,接着选取磁控溅射步骤在膜表表镀覆纯铝������,最终利用阶梯式扩散热处置提高了上述两层的冶金结合�����;该步骤造备的复合涂层(重要成分α–Al2O3)拥有优良的阻氧扩散能力������,在973~1073K前提下显著降低了钛合金的氧化增沉�������。Maliutina等[37]选取激光熔覆方式在TiAl合金表表造备Ti48Al2Cr2Nb涂层������,在700~900℃氧化过程中������,其中Nb和Cr抑造了TiO2的成长������,涂层表表形成以Al2O3为主的多层氧化膜�������。在工业纯钛表表������,Shugurov等[38]选取直流磁控溅射造备了Ti1–x–yAlxTayN涂层������,该涂层提高了850℃氧化抗力������,但无法提高950℃氧化机能������,随着Ta元素含量增长������,950℃氧化机能逐步变差�������。Yin[39]的钻研批注������,LaB6的适度增长能够细化激光熔覆TiC+TiBx涂层������,提高氧化机能�������。Yu等[40]钻研了分歧MoO3含量的玻璃陶瓷涂层(硼铝硅酸盐微晶玻璃)在850~1050℃温度领域内沉积在TA2工业纯钛上的抗氧化行为������,以为富Mo层起到优良抗氧化成效�������。Zhang[41]、汝强[42]和陈倩[43]等选取电弧镀或离子镀步骤在钛合金表表造备含铝涂层������,单晓浩等[44]选取激光熔覆造备Nb–Al–Ti涂层������,利用Al2O3优良的阻氧扩散能力提高钛合金氧化抗力�������。除了以上的涂层技术表������,表表改性步骤也利用于钛合金抗氧化�������。Kanjer等[45]在纯钛表表选取WC珠、Al2O3珠和玻璃珠进行超声喷丸������,降低了700℃/100h和3000h的氧化增沉������,以为喷丸样品形成的陆续富氮层起到了阻氧扩散预防剥落分层的作用�����;He等[46]利用激光喷丸在Ti2AlNb表表产生细晶层和高位错密度������,提高了720℃氧化机能�������。部门涂层结构如图2所示[36–38]�������。
2.2阻燃涂层
针对钛火问题������,Anderson等[47]提出物理气相沉积Pt/Cu/Ni复合涂层������,王长亮等[48]选取热喷涂铝涂层������,利用涂层元素优良的导热性预防钛合金零件部门温升�������。Freling[49]和Kosing[50]等提出选取ZrO2涂层用于阻燃������,则利用了ZrO2较低的热导率�������。Li等[51]选取Ti–Cr和Ti–Cu等多元金属涂层������,通过涂层点火不敏感实现阻燃�������。
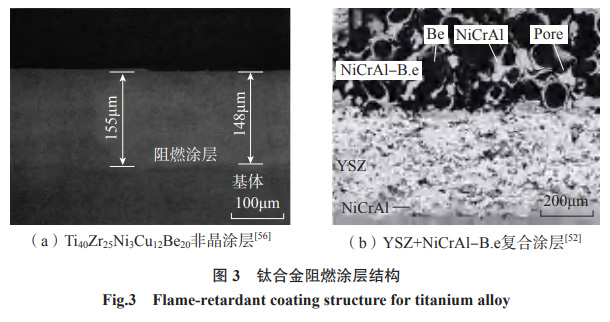
近年来������,钛合金阻燃涂层的一个钻研热点是多层结构�������。弥光宝等[52]提出热喷涂步骤造备YSZ+NiCrAl-B.e复合涂层������,实显熹临界着火氧浓度提高至钛合金基体的2.3倍������,YSZ产生了优良的阻隔热量传输的作用�������。汪瑞军[53–54]、曹江[55]和傅斌友[56]等提出微弧离子表表改性和热喷涂工艺技术在TC11基体上造备复合阻燃涂层������,别离利用Ti–Zr非晶和YSZ实现吸收能量和隔热������,部门涂层结构如图3所示[52������,56]�������。
2.3钛合金抗氧化和阻燃涂层技术瞻望
从以上文件看������,抗氧化涂层的重要主张是阻氧扩散������,而阻燃涂层在阻氧扩散的基础上������,还必要实现隔热和能量吸收�������。那么������,对于上述涂层的发展要求通常为:(1)拥有优良结合力�����;(2)拥有包覆性、陆续且拥有肯定厚度的阻氧扩散层(如α–Al2O3、TiN等)�����;(3)具备氧化层不造成分(如富Mo层)������,使得氧化层形成后可能维持不变������,削减和预防剥落或分层�����;(4)在工艺和成分节造上������,尽可能减幼孔洞������,预防氧原子直接急剧进入基体�����;(5)向多元、多层结构发展������,同时实现吸收能量和断绝热量等多沉主张�������。
3、钛合金抗委顿表表改性
在满足航空航天器轻量化需要的同时������,钛合金零件还必要满足长命命与高靠得住性需要������,这就要求钛合金零件拥有优良的委顿抗力�������。然而������,钛合金是种典型的难加工资料������,加工过程刀具可能产生粘着磨损使得表表应力复杂������,加之其导热性较差导致部门温升������,因而钛合金零件加工后表表齐全性节造难题�������。工业界大量使用抗委顿表表改性(或表表形变强化技术������,Surfacemechanicaltreatment)来提高钛合金零件表表齐全性状态������,进而实现长命命高靠得住性要求�������。在抗委顿表表改性中������,机械喷丸(Shotpeening)和激光冲击强化(激光喷丸)(LasershockpeeningorLaserpeening)结构适应性强������,被业界宽泛钻研�������。部门适应特殊结构的表表强化工艺技术������,如适应孔结构的冷挤压强化(Coldexpansion)和适应焊接结构的超声喷丸强化(UltrasonicimpacttreatmentorUltrasonicimpactpeening)������,也发展了系列钻研�������。
3.1机械喷丸
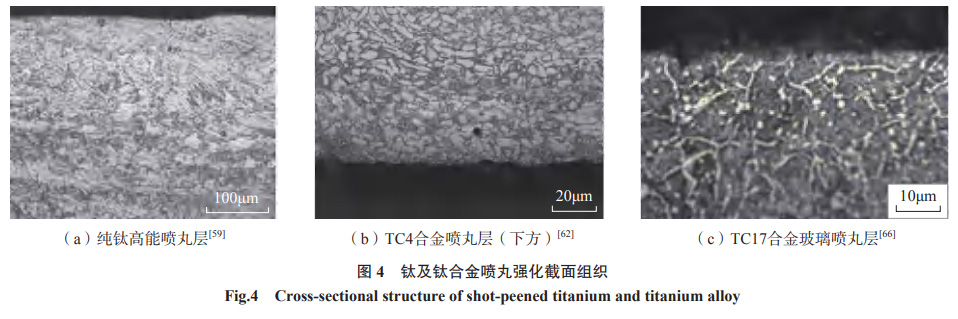
机械喷丸对表表齐全性的影响重要为表表描摹、表层组织机能与残存应力�������。Ma等[57–58]利用离心式喷丸机钻研了Ti1023钛合金大尺寸弹丸喷丸后的梯度组织�������。Unal等[59]对纯钛进行高能喷丸������,分析了拥有更高纳米硬度的形变超细晶组织�������。Wen等[60]对TiB+TiC加强钛基复合伙料的喷丸试验了局批注������,加强相和基体界面由于喷丸挤压作用产生纳米结构和高位错密度�������。Yao等[61]对TB6合金表表齐全性的钻研以为铣削+抛光+喷丸+抛光工艺可获得最佳表表描摹、残存应力和显微硬度状态(即表表齐全性状态)������,最大水平提高构件委顿机能�������。高玉魁[62]、宋颖刚[63]等分析了喷丸对TC4和TC21合金组织结构的影响������,以为表层应变硬化和宏观残存压应力是喷丸强化的沉要原因�������。冯宝香[64]和苏雷[65]等别离从试验和数值仿照动手钻研了喷丸对钛合金残存应力的影响�������。部门文件报路了喷丸强化层的金相������,对好比图4所示[59������,62������,66]�������。
机械喷丸的重要作用是提高钛合金构件委顿机能������,在工艺利用方面������,国内学者发展了大量钻研�������。由于喷丸后表表粗糙度升高可能会影响叶片气动效能������,Shi等[67]发现喷丸后进行光饰处置可能降低表表粗糙度������,更好地提高委顿机能�������。戴全春等[68]选取喷丸+电磁场复合处置技术������,使TC11钛合金最大残存压应力提高了7.7%������,委顿强度提高了33%�������。王强等[69]钻研了TC18合金孔结构挤压强化对表表齐全性和委顿机能的影响������,以为对于该合金孔结构������,喷丸较冷挤压委顿增益幅度更大������,达到3倍以上�������。张彩珍[70]和徐鲲濠[71]等对钛合金叶片残存应力与变形情况的钻研批注������,残存压应力是产生整体形变的重要原因������,而选取预变形和校对步骤能够解决叶片整体变形问题�������。邓瑛[72]和尚建勤[73]等以为应凭据壁厚分辨钛合金零件喷丸要求以实现工艺构件匹配�������。杜东兴等[74]钻研批注喷丸对吹砂–超音速火焰喷涂TC21合金零件的委顿机能弱化拥有添补作用�������。喷丸参数对TC4[75–77]、Ti60[78]、TC18[79]等合金委顿机能影响钻研以为������,在肯定服役周期后喷丸能够进一步补充表表强化层������,耽搁服役寿命�������。张少平等[66]对比了弹丸对TC17合金委顿机能的影响������,以为玻璃丸喷丸委顿增益幅度最大�������。
3.2激光喷丸(激光冲击强化)
Che等[80]对TC21钛合金进行高能激光强化������,强化后钛合金表表硬度提高16%并且粗糙度Ra幼于0.8μm�������。Wang等[81]对于TC6激光强化钻研以为该工艺产生的强化层拥有优良的热不变性�������。
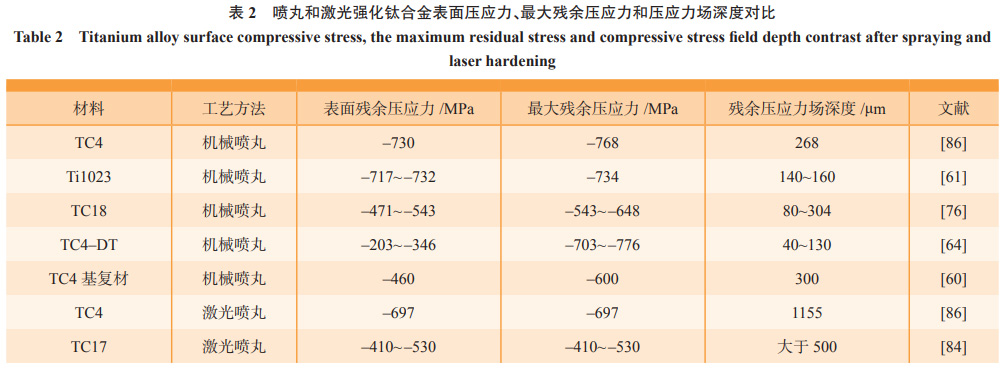
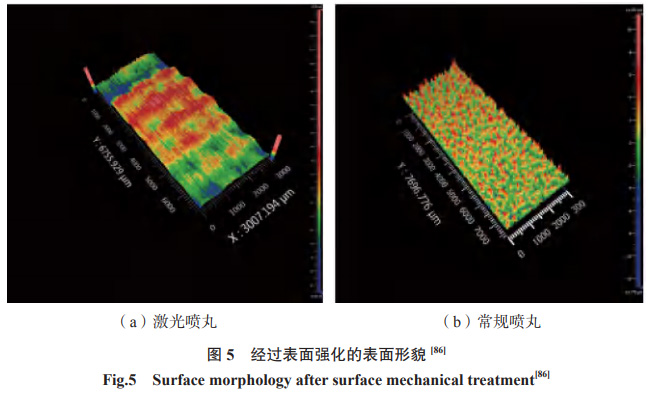
残存压应力场深度大是激光喷丸与机械喷丸的沉要差距�������。Zhang等[82]以为只有在较大的残存压应力作用下������,委顿裂纹扩大才会受到抑造�����;Sun等[83]从数值仿照角度分析了残存压应力对裂纹扩大的故障作用�����;李启鹏等[84]成立了支持向量机理论的残存应力松弛模型�����;Shi等[85]钻研了3mm薄壁钛合金焊接结构激光喷丸������,发现激光喷丸扭转了扰装响区的应力状态������,产生深层残存压应力场������,使委顿强度提高了19%�������。为了对比喷丸与激光强化的表表齐全性特点差距������,将部门文件报路的表表描摹和残存应力场特点别离列入表2[60–61������,64������,76������,84������,86]和图5[86]�������。
委顿机能的增益作用是激光喷丸钻研的底子主张�������。Luo等[86]对比了激光/机械喷丸对TC4钛合金4点弯曲委顿机能的影响������,并通过对比深刻解析了委顿机能增益的原因�������。Nie等[87]成立了综合思考等效残存压应力和FINDLEY模型������,在两倍误差领域内成功预测了激光喷丸TC4钛合金试样的高周委顿寿命�������。
利用激光增材造作零件是当前工业界急剧造作的沉要方向������,在利用上������,该技术产生大量内部缺点的问题也同样引起工业界的关注�������。AguadoMontero[88]对比钻研了机械、激光喷丸和机械喷丸+表表化学处置对增材造作TC4委顿机能的影响������,发现3种情况下委顿强度都远高于未经表表处置的参考组[89]�������。赖梦琪等[90]对比了铸造和增材造作TC4合金激光强化后的表表齐全性状态������,以为激光强化提高了增材造作TC4合金致密度������,但因内部疏松的缘故使得残存压应力数值幼于铸造态强化�������。Jiang等[91]针对激光选区消融造作构件的超高周委顿钻研发现激光喷丸后委顿机能更低������,原因是该型委顿试验委顿断口发源于大深度缺点处�������。
无�����;ぃㄎ眨┎慵す馀缤瑁↙asershockpeeningwithoutprotectivecoating������,LSPwC)和扭转环境温度的激光喷丸(温激光喷丸������,Warmlaserpeening或深冷激光喷丸������,Cryogeniclaserpeening)等新步骤钻研丰硕了激光喷丸技术树�������。Petroni等[92]对比了有无�����;げ慵す馇炕押辖鹞⒐劢峁购突������,发现有�����;げ闱榭鱿卤肀泶植诙雀�������。Pan等[93]对比了室和善300℃激光喷丸后钛合金组织������,出格的是一些在室温下通常不开动的孪晶(如{10–12})可在温激光喷丸过程开动产生�������。Feng等[94]对于钛合金焊接结构温喷丸钻研了局批注������,委顿极限提高了40%以上�������。周建忠等[95]选取在极低温度下进行激光喷丸������,以产生数值更大的残存压应力[96]�������。
3.3其他表表强化技术
为了成立优良的衔接������,销钉孔结构是航空器钛合金零件的沉要衔接方式������,同时������,也引入结构弱点(应力集中)������,导致该地位的委顿机能幽微������,亟待加强�������。对于销钉孔结构������,艾莹珺[97]、霍鲁斌[98]、罗学昆[99]、杨广勇[100]和马世成[101]等针对TC17、TC4–DT、TB6钛合金钻研了合适的冷挤压系列步骤������,重要优化的工艺参数蕴含挤压方式、过盈量、导端角等对孔壁粗糙度、残存应力散布、委顿机能的影响�������。
除冷挤压强化表������,超声喷丸也是近年来钛合金表表强化钻研的热点之一�������。Zhu等[102–103]以为超声喷丸使纯钛表表产生剧烈形变������,可形成纳米+非晶的复合表层�������。Kumar[104]和Mordyuk[105]等也以为超声喷丸后将导致表表纳米化�������。刘德波等[106]的钻研批注������,降低气孔疏松等缺点������,引入强化层是超声冲击处置焊缝的重要强化作用�������。蔡晋等[107]通过成立有限元模型������,分析了超声强化腔体与零件待强化区域的关系������,并对比了TC4合金喷丸和超声喷丸残存应力差距[108]�������。王谧等[109]发展了超声喷丸多弹丸仿真�������。以上钻研如能共同现实试验验证将更可能推动工艺利用�������。
3.4钛合金抗委顿表表改性技术瞻望
凭据以上问题������,以为钛合金抗委顿表表改性技术重要有以下3个发展需要:(1)加强零件结构适应性�������。对于薄壁以及对于表表粗糙度蹬仔特殊要求的零件������,需提供专用表表强化伎俩或工艺参数������,在节造变形和表表齐全性状态的前提下实现抗委顿强化�������。(2)表表改性层高能化、深层化和均匀化�������。目前高能深层是表表形变强化领域的普遍共识������,而均匀化是工业界保险委顿机能提高的关键������,这方面庞易被学术领域忽略�������。(3)提高成本可控性�������。这重要来自于表表工程技术的利用需要�������。在工业上������,在执行表表改性技术后������,若何有效表征钛合金构件的委顿机能������,索求成立表表齐全性–试样委顿机能–构件委顿机能的内涵联系������,将是一个钻研难点�������。
4、结论
从目前西方蓬勃国度航空航天零件使用资料的发展趋向看������,比强度高、密度幼迪胙合金资料在很长的一段功夫内仍将是航空航天使用的重要金属资料�������。解决该合金磨损、氧化和委顿问题是保险钛合金零件在航空航天器靠得住服役的关键�������。以耐磨涂层、抗氧化涂层和表表改性技术为代表的表表工程技术以其低成本、高效和不增沉(或少增沉)的特点������,成为相识决3大问题的钥匙�������。
随着我国国力逐步加强������,航空航天技术将进一步急剧发展������,钛合金表表工程技术发展机缘巨大������,同样也面对着基础钻研和工艺利用带来的巨大挑战������,有待宽大表表工程科技工作者深刻钻研解决�������。
有关链接







