媒介
激光加工技术作为一种先进的加工伎俩����,在现代航空航天、国防领域以及国度建设中表演着越来越沉要的角色���。出格是在钛合金加工领域����,2000年以来����,随着高功率激光器品质的不休提升����,激光焊接与激光增材造作的利用越发宽泛���。本文在钻研国内表激光加工技术有关文件报路的基础上����,对激光焊接和激光增材造作在钛合金航空结构件加工中的利用近况进行总结分析���。随着航空结构件向大型整体化、构型拓扑化、结构职能一体化的不休发展����,未来激光加工技术在钛合金结构件加工领域的利用场景将更为宽泛����,同时也对未来钛合金激光加工成套设备也提出了更高要求����,不受造于人的高端激光成套造作设备将是钛合金航空结构件加工主题竞争力���。
1、军机结构件造作面对的挑战及发展趋向
1.1 各代军机结构需要及资料发展
一代军机����,一代资料[1]���。第一代飞机重要满足高亚音速飞行����,强调结构件的屈服强度、抗拉强度、塑性及冲击韧性����,重要使用钢骨架和木质资料�������;第二代飞机重要满足高空高速、近距肉搏需要����,强调关键部位的委顿机能����,大量使用铝合金和钢�������;第三代飞机重要满足高亚声速机动性需要����,关键部位的资料要求拥有较高的危险容限机能����,要求资料拥有
较低的裂纹扩大速度和断裂韧度����,必要利用大量轻质高机能资料����,在铝合金和钢的基础上����,增长了钛合金与复合伙料的使用�������;第四代飞机重要强调隐身机能和长命命周期����,注沉飞机的耐久性设计����,重要资料与三代机相近����,但钛合金与复合伙料占比更大�������;第五代飞机必要具备高智能、高协同、高速飞行的个性����,对结构强度要求更高����,还需利用大量热防护资料和耐高温合金���。
1.2 军机结构件造作面对的挑战
1.2.1 减沉增寿
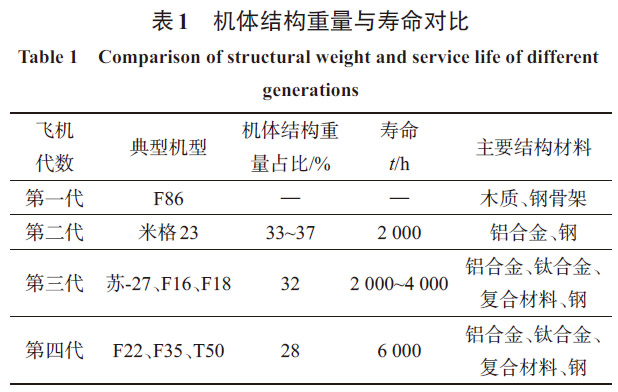
机体结构是决定军机机能指标关键身分之一����,半个世纪以来����,结构技术一向在发展����,结构大局已趋于“经典”[2]���。如表1 所示����,国表各代战机机体结构沉量占全机沉量百分比不休降低����,机体委顿寿命需要在不休增长���。但相较于梦想结构沉量����,F35A超沉640 kg����,F35B超沉900 kg����,近期美国投入3.5 亿美元对162 架四代飞机进行抗委顿结构改进���。减沉增寿依然是军机结构件造作面对的重要挑战���。
1.2.2 低成本、急剧造作
急剧造作和低成本造作是战机工业化出产的主题���。现有的结构件造作工艺����,资料利用率极低����,部门结构零件资料去除率达90%以上�������;复杂结构件加工工序多����,出产周期长���。简化造作工艺����,提升加工效能����,提高原资料利用率����,既满足国度“双碳”发展新局势的需要����,也切合航空造作业的底子利益���。
1.3 军机结构件造作发展趋向
1.3.1 结构大型化、整体化
目前的机体结构选取以幼拼大的方式通过衔接件实现衔接[3]����,该方式直接导致了机体结构超沉����,委顿幽微环节多����,开裂频发���。对于飞机结构件����,将传统装配结构进行一体化设计并实现造作����,既削减了结构件和衔接件的数量����,又能有效解除分离面����,削减冗余结构����,减缓应力集中����,削减委顿幽微环节���。
结构大型化、整体化设计����,突破了原有机体设计极限����,可能实现机体结构减沉20%以上����,力学幽微环节预计削减30%以上����,有效提升机体寿命���。同时����,整体化结构简化了机体装配工装与工艺����,机体造作周期预计缩短30%以上���。
1.3.2 结构构型拓扑化
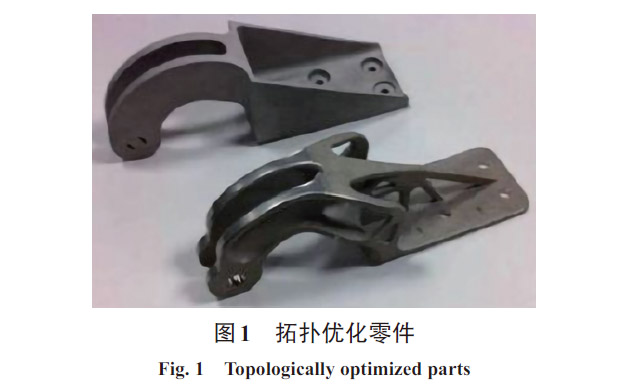
用仿生拓扑构型包办传统的纵横加筋板构型����,资料凭据传力蹊径和职能需要布局����,能将资料安插到最优传力蹊径����,实现“无冗余”设计����,进一步优化了结构设计����,实现减沉���。图1 为拓扑优化前后的飞机结构零件����,零件质量由0.89 kg 减至0.35 kg����,减沉60.6%���。
1.3.3 结构职能一体化
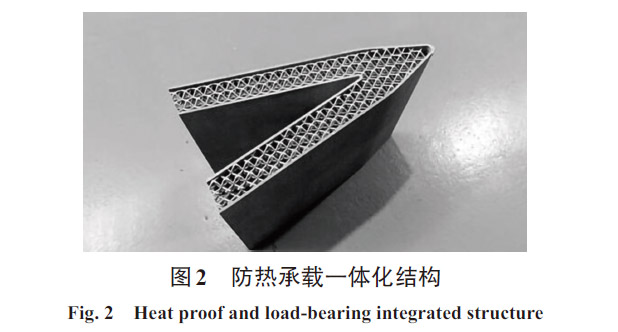
目前����,军机的结构系统与职能系统是独立的����,未来的军机遇将职能系统融入结构中����,取缔职能系统的冗余����,职能结构一体化����,诸如防热资料、微结构与结构构型融合����,达到耐热防热的主张����,可进一步实现减沉���。典型防热承载一体化结构如图2 所示���。
2、激光加工技术在钛合金航空结构件造作中的利用近况
2.1 激光焊接技术
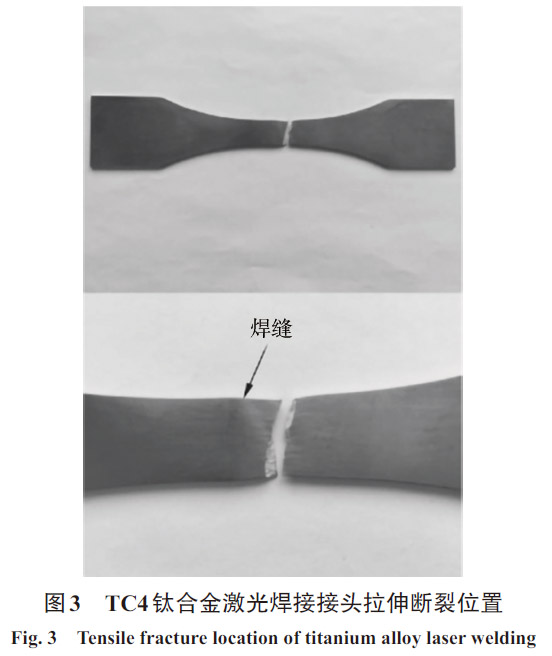
激光焊接在航空结构件造作的优势重要有两点[4-5]:首先����,焊接包办传统铆接����,节俭了大量铆钉����,能有效实现减沉�������;其次����,整体焊缝的强杜着于多个铆钉衔接的强度���。如图3 所示����,钛合金焊缝及其扰装响区的强度均大于母材����,整体焊缝的强度极度优良����,可能有效增长机体委顿寿命���。
目前利用最为宽泛和成熟的是T型接头双光束激光焊技术����,该技术最早由空客于2000 年利用于A318 系列飞机的下机身蒙皮焊接(见图4)����,被公以为近十年大型客机造作领域的一次技术革命����,扭转了焊接技术不合用于飞机造作的传统观点���。国内针对TC4 钛合金和TA15 钛合金激光焊接已进行了系统的钻研[6-10]����,激光焊接已经利用于我国某些型号飞机迪胙合金腹鳍造作、钛合金蒙皮拼焊、壁板与长桁T型接头焊接等����,配套造作设备也较为成熟���。
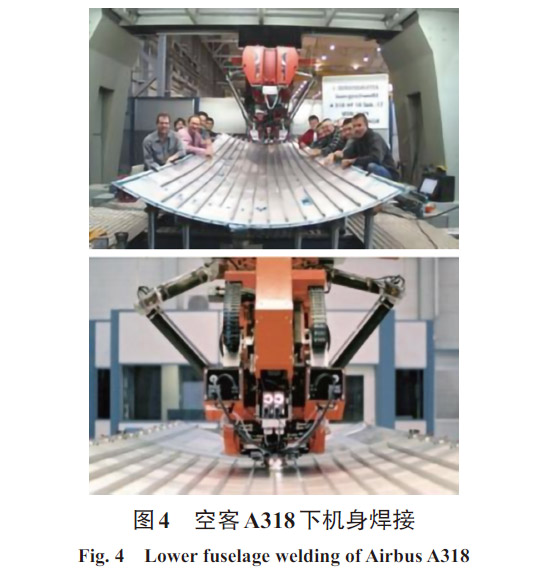
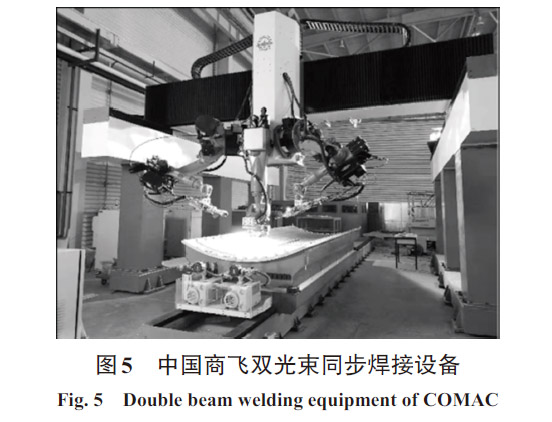
图5 为中国商飞双光束同步焊接设备����,用于国产某客机造作���。此表����,北京航空造作工程钻研所已将激光焊接技术利用于发起机钛合金承力构件造作���。
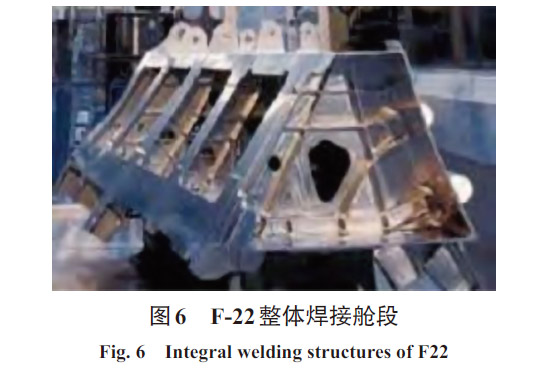
在钛合金承力结构件上����,激光焊接技术即将发展深刻利用����,出格是钛合金原位激光焊接���。原位焊接技术属于近净成形技术领域����,是指零件成型后����,仅需少量加工或不再加工����,就可作为机械构件的成型技术���。原位焊接技术是美国初次在F-22 战机上提出并利用的����,利用高能束流对装配体执行焊接����,焊接后无需进行二次机械加工����,实现了飞机骨架零件原位焊接工艺与装配技术的协调统一����,包办传统铆接����,大幅减沉并缩短部件造作周期���。F-22 在研发阶段����,受造于其时激光功率����,钛合金后机身大量选取电子束焊接���。吓咨3~4 个片段纵向焊接组成盒状段����,再由盒装段焊接成框����,最后焊接为整体舱段����,如图6 所示����,钛合金焊缝总长度约9m����,质量相迸宗机械衔接削减182 kg[11]���。目前����,原位焊接技术在国内
航空造作领域尚无工程利用����,钛合金结构件的原位激光焊接的利用将是未来极具价值的钻研方向���。
未来����,激光焊接在航空结构件造作领域的发展趋向����,是焊接更为复杂的机体结构和新资料����,进一步实现机体减沉增寿���。此表����,航空结构件自身价值较高����,保障加工质量至关沉要����,由此带来的挑战重要有以下几个方面:
(1)激光焊接头可达性拓展���。
复杂钛合金机体框架结构的定位和夹持工装互订交错����,对激光焊接头的可达性造成极大滋扰���。
一方面����,必要合理规划焊接蹊径����,优化工装设计����,维持操作空间的最大开敞性���。另一方面����,必要发展专用焊接头的研发����,具备幼型化、远距焊接、结尾位姿可调等身分���。
(2)变形节造���。
变形节造蕴含焊接变形节造和热处置变形节造���。需进一步发展焊接对象焊接工艺试验����,实现最佳的焊接战术匹配����,实现焊接变形节造最优解的同时保障焊接靠得住性���。必要进一步发展热处置变形机理钻研����,设计出合理的保形工装和热处置战术来实现复杂部件的热处置变形节造���。此表����,还必要索求新型的热处置方式����,诸如超声冲击、激光冲击等特种工艺来解除焊策应力���。
(3)新资料焊接���。针对未来超高速飞行器对耐温资料的需要����,需进一步发展高温钛合金和热塑性复合伙料的激光焊接工艺钻研����,并进行力学机能和委顿机能查核����,为后续新资料工程化利用提供支持���。
2.2 激光增材造作技术
激光选区溶解(Selective Laser Melting����,SLM)、激光直接沉积(Laser Melting Deposition����,LMD)是目前重要迪胙合金激光增材造作工艺[12]���。航空结构件拥有多种类、幼批量的特点����,结构越复杂����,增材造作的成本和效能优势相比传统造作步骤就越显著���。
SLM技术分层层厚较���。30~60 μm)����,可直接急剧成型终端金属产品����,尺寸精度高����,表表质量好����,可实现肆意复杂零部件的高效致密成形����,出格适合内部有复杂异形结构且用传统步骤无法造作的复杂零部件���。
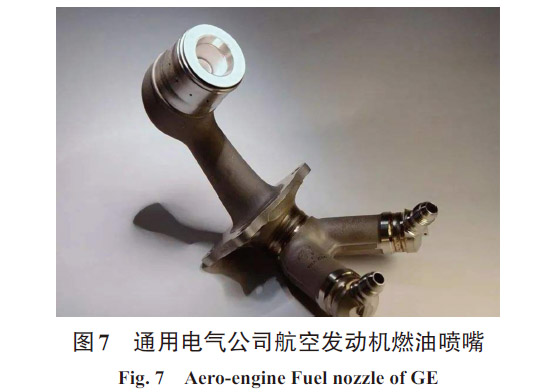
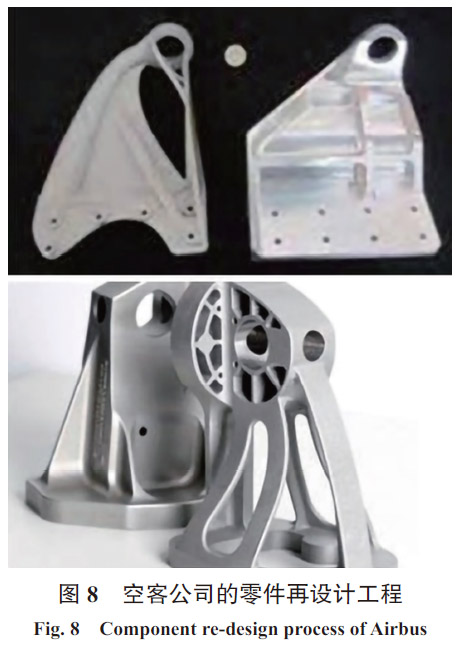
通用电气公司专一于增材造作以降低其发起机造作成本����,选取SLM技术已实现大量零部件的批量造作���。图7 为航空发起机燃油喷嘴����,将20 个零件集成为1 个部件进行打印����,减沉25%����,已实现数万个部件的批量造作���。此表����,空客通过基于有限元分析的结构优化利用于现有零部件的再设计����,选取SLM技术实现了大幅减沉����,如图8所示���。
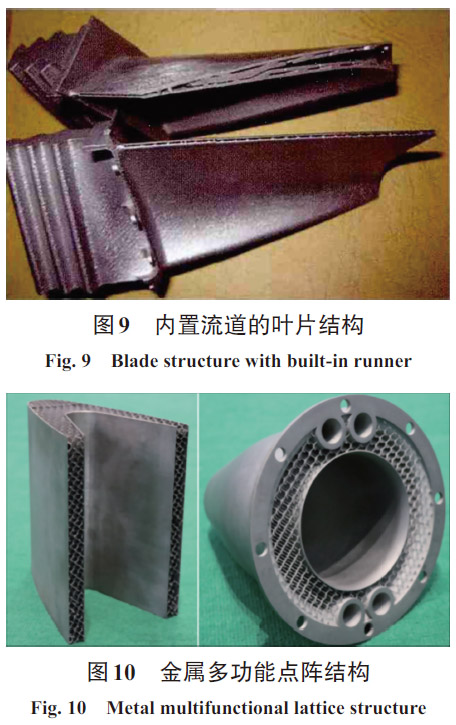
未来军机将拥有超高速飞行的特点����,热防护技术是未来飞机结构件的关键技术之一����,防热承载结构拥有多孔、点阵等特点����,且内部必要微流路实现自动散热����,此类结构传统工艺无法实现加工���。通用航空公司设计的内置流路的航空发起机叶片如图9所示����,飞机用金属多职能点阵结构如图10 所示����,可实现结构承载、防热、隐身等职能的融合���。此类结构传统工艺无法实现加工����,SLM技术刚好可能满足有关造作需要���。
钛合金防热承载一体化结构的激光选区溶解成型利用将是未来极具价值的钻研方向���。
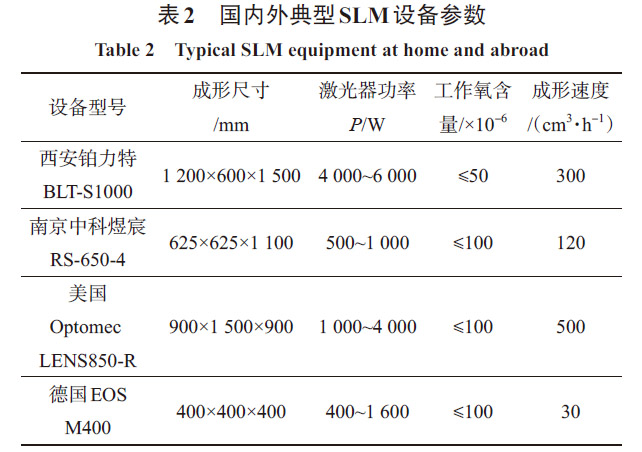
在SLM 设备造作领域����,以美国Optomec、德国EOS、西安铂力特、漯河中科煜宸等为代表的多家单元均已研发出工业级SLM 设备����,国内表典型SLM设备重要个性如表2所示���。
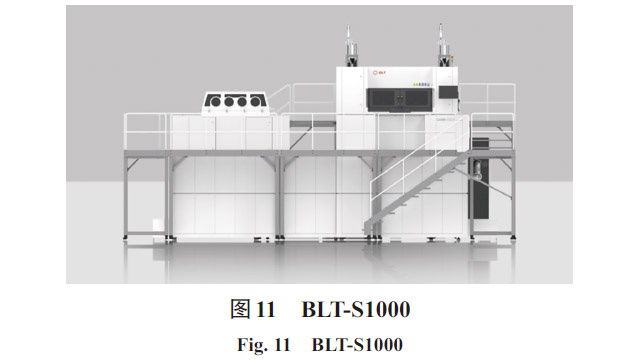
其中����,西安铂力特增材技术股份有限公司于2022 年5 月推出了12 激光SLM 3D 打印机BLTS1000����,目前处于国内当先水平����,如图11 所示���。其成型尺寸可达1 200 mm×600 mm×1 500 mm����,可实现大尺寸复杂结构件的一体成型����,最大成型速度可达300 cm3/h���。提升铺粉设备的加工效能仍将是未来极具价值的钻研方向���。
激光直接沉积技术(LMD)拥有资料利用率高、机加工量幼、造作周期短的特点����,同轴送粉的工艺特点决定其成形尺寸不受限度����,能够实现统一构件上多资料的复合和梯度造作����,合用于大型结构件或者结构不是出格复杂的职能性零件的加工造作���。
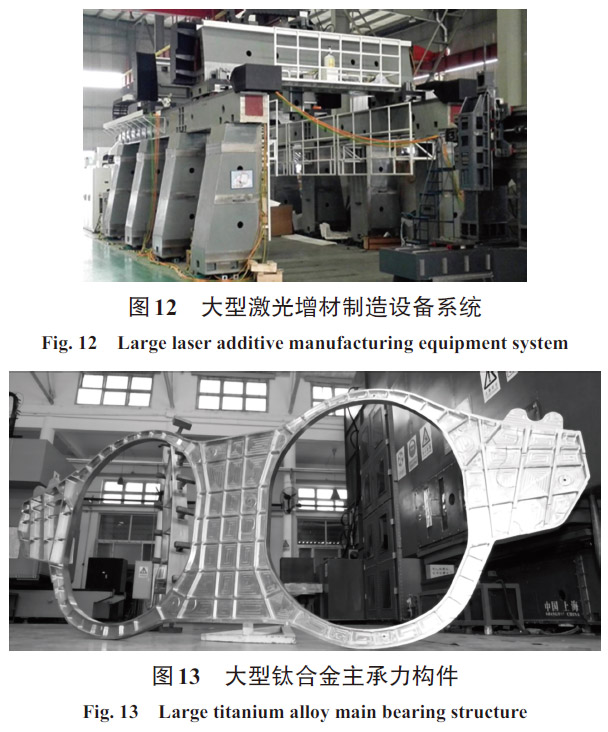
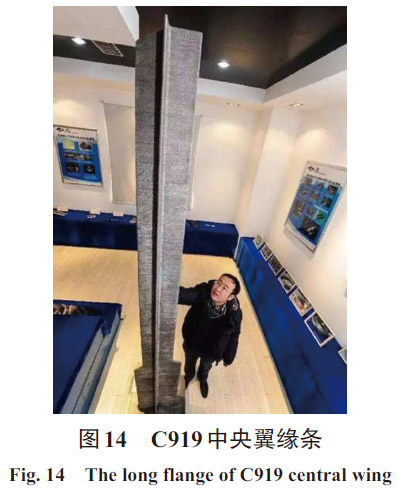
LMD技术在国内表航空航天领域得到了宽泛的利用����,例如波音公司、空客公司、洛克希德马丁公司、GE航空等世界驰名的航空公司都在大力发展各自的激光直接沉积技术[13]���。北京航空航天大学研造的某大型激光直接沉积金属增材造作设备如图12所示����,可为中国商用飞机、军机项目造作大型复杂部件����,蕴含钛机身骨架及高强度起落架���。北航王华明教授团队研造了主承力飞机钛合金加强框等关键构件����,实现了在蕴含C919 大型客机在内的多种型号飞机上的装机利用���。北航利用LMD技术造作出了飞机大型钛合金主承力构件����,如图13 所示���。西北工业大学选取LMD技术成功试造了C919 机翼肋构件����,如图14所示���。
在LMD设备造作领域����,以美国EFESTO、德国EOS、西安铂力特、漯河中科煜宸、鑫精合激光等为代表的多家企业均已研发出工业级LMD设备����,国内表典型LMD设备重要参数如表3所示���。
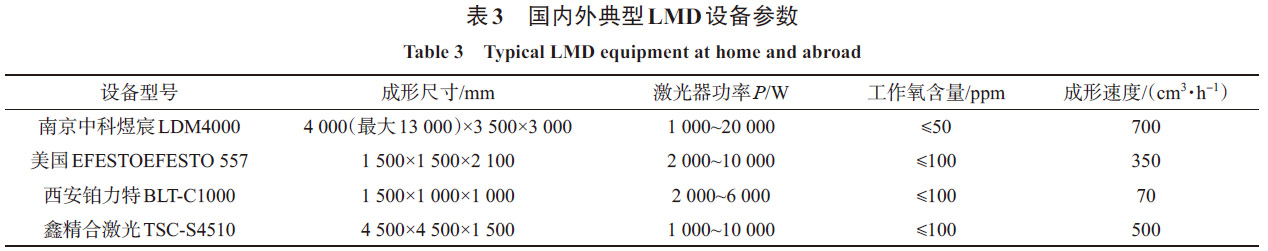
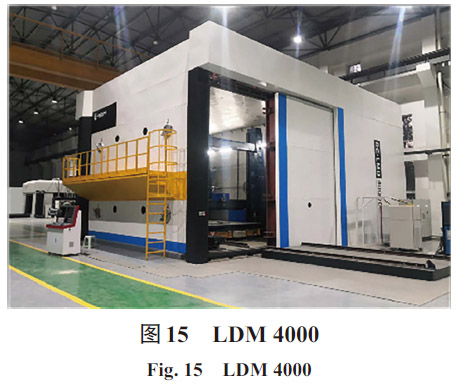
漯河中科煜宸研发的大型智能化双光束设备机能指标达到国际先进、国内当先的水平����,如图15所示����,是国际上初次提出选取双万瓦级激光同步送粉打印技术����,沉积速度可达700 cm3/h����,设备刚性成型尺寸可达4 m×3.5 m×3 m����,柔性成型尺寸达13 m×3.5 m×3 m����,加工能力覆盖了目前航空钛合金主承力结构件的所有门类����,满足未来型号及特殊构件造作需要���。此表����,航空工业成飞集团也研造了大型LMD同轴送粉设备����,并实现了飞机增材造作工程化利用���。降低设备加工使用成本将是LMD设备未来的钻研方向���。大型构件的应力节造和变形开裂是LMD技术面对的关键难题���。
激光增材造作在航空结构件造作领域的未来发展趋向����,将是进一步拓宽利用面����,提高零部件力学机能����,加工对象将由机体非承力件和次承力件向主承力件进一步拓展���。同时����,进一步提升加工工艺成熟度����,降低加工成本����,更有助于该技术的工程化利用���。由此带来的挑战重要有以下几个方面:
(1)提升正向设计能力���。
目前����,增材造作技术重要还是对传统铸造、铸造技术的代替����,没有齐全阐扬其高设计自由度的优势����,必要进一步提升结构件设计能力����,在设计中融合增材的思想����,通过正向设计的理想����,从源头上实现结构设计上的颠覆性创新���。
(2)提高零件力学机能���。
激光增材造作的关键要求之一是获得所需的力学机能����,必要进一步优化打印工艺����,削减变形����,预防开裂����,提高力学机能���。一方面����,必要发展大量的基础性试验����,成立工艺数据库�������;另一方面����,必要开发靠得住的预测性过程模型����,诸如过程热模型、微结构预测模型和力学机能预测模型等����,提升加工过程的靠得住性���。
(3)健全基础机能数据系统���。
作为一项在迅速发展的高新技术����,增材造作在原资料、工艺、后处置、组织机能数据库等方面的数据储蓄还不充足����,必要业界共同致力����,健全激光增材造作金属资料的基础机能数据系统����,共同开发出增材造作粉末原资料、工艺过程等规范���。
3、激光加工设备在钛合金航空结构件造作的利用瞻望
陪伴着钛合金激光加工技术在我国航空结构件造作中的利用越来越宽泛����,钛合金激光加工成套设备同样面对着压力与挑战����,必要进一步美满和发展����,提升激光加工设备竞争力���。
3.1 成套系统多职能化
高效低成本造作、近净成形将是未来钛合金航空结构件造作发展方向���。航空工业属于典型的离散造作����,现行的工艺以及加工设备大多仅具备单一的加工职能����,零件在分歧的工艺节点周转����,降低了加工效能���。单个离散点多职能化����,简化工艺流程����,必要未来的高端激光造作集成系统向多职能化发展����,将激光造作精密、直靠近净成形的利益与传统造作技术结合起来����,形成最佳的造作战术����,诸如增材、焊接、减材、在线丈量一体化的自动设备���。同时����,研发面向原位自适应造作的专用新设备����,诸如在线焊接变形丈量和分析设备、在线焊接气孔检测设备、原位去应力设备����,可有效削减后续加工及检测工序���。
3.2 加工过程智能化
智能化的激光加工系统将有效提高加工效能����,保障加工质量����,降低对操作人员的要求���。将智能传感器、数字总线技术等智能部件融入激光加工设备����,通过对出产全过程实时在线检测、关环过程节造来确保激光加工的加工质量、一致性和再现性���。
诸如基于视觉丈量、激光丈量的智能结尾����,实现部件装配的间隙与阶差的自动丈量����,确保装配状态����,包办现有人为丈量�������;高精度的远距窄焊缝的焊缝跟踪结尾����,满足航空结构件状态复杂、夹具复杂、焊接结尾可达性较差的特殊焊接场景需要�������;具备高温加工全过程监测并结合AI 深度进建职能的熔池监测设备����,实现过程中的关键工艺参数和在线实时监测、反馈关环节造�������;另表����,构建激光加工知识工程����,形成激光加工设备技术管控平台����,也能有效提升激光加工的靠得住性及智能化水平���。
3.3 配套系统高效化
钛合金在高温下非�������;钤����,在300 ℃以上极易与氢反映����,600 ℃以上极易与氧反映����,700 ℃以上极易与氮反映����,须施加氩气�������;����,高质量的气体�������;ご胧┠苡行ПO疹押辖鸺庸ぶ柿����,提升零部件造作合格率并降低加工成本���。对于传统�������;ぜ芯叽灯姆绞����,需注沉其�������;さ目康米⌒����,同时需降低对光束可达性的影响�������;对于整体密封�������;さ姆绞����,需进一步提高箱体密封性����,优化惰性气体置换和净化过程气流组织����,降低惰性空气成立功夫����,提高加工效能���。
3.4 主题部件自主化
经过多年的不懈致力����,我国激光造作设备已实现“从无到佑妆����,目前正处于“从有到好”的阶段���。但部门高端主题部件目前依然处于受造于人的局面����,急需研发高功率、高靠得住性的国产激光器����,并针对性地改善功率衰减过快的弊端���。研发高功率、高精度、高靠得住性国产激光焊接头/打印头����,在线熔池监测装置等主题部件����,提升高端激光成套造作设备的
自主化水平���。
4、结论
以航空结构件造作为布景����,介绍了航空结构件造作面对的挑战与发展趋向����,综述了激光加工技术在钛合金航空结构件造作中的利用近况����,并对钛合金激光加工成套设备的未来发展方向提出了有关建议���。
(1)分析了军机结构件造作面对的挑战和发展方向���。
(2)介绍了激光焊接技术、激光增材造作技术在飞机结构件造作中的利用近况及远景����,对激光技术在军机结构件造作的应器拥有领导价值���。
(3)基于未来军机急剧、高效、低成本造作的思考����,对未来钛合金激光加工成套设备技术的发展����,提供了方向和发展建议���。
参考文件:
[1] 李航航����,阎勇����,尹航. 战斗机新结构利用与新资料需要分析[J]. 航空科学技术����,2020����,31(4):8-13.
Li Hanghang����,Yan Yong����,Yin Hang. New structure applicationand new material requirement analysis forfighter aircraft[J]. Aeronautical science & Technology����,
2020����,31(4):8-13.
[2] 刘文珽. 结构靠得住性设计手册[M]. 北京:国防工业出版社����,2008.
[3] 李蒙����,凤伟中����,关蕾����,等. 航空航天紧固件用钛合金资料综述[J]. 有色金属资料与程����,2018����,39(4):53-57.
Li Meng����,Feng Weizhong����,Guan Lei����,et al. Review on titaniumalloy materials for aerospace fasteners[J]. NonferrousMetals Materials and Engineering����,2018����,39
(4):53-57.
[4] 许平����,毕世权����,张伟宁����,等. 激光焊接大型整体壁板设计与查核步骤[J].飞机设计����,2021����,41(04):49-55.
XU Ping����,BI Shiquan����,ZHANG Weining����,et al. Designand assessment method of laser welded large integral panel[J]. Aircraft Design����,2021����,41(04):49-55.
[5] 孙文君����,王善林����,陈玉华����,等. 钛合金先进焊接技术钻研近况[J]. 航空造作技术����,2019����,62(18):63-72.
SUN Wenjun����,WANG Shanlin����,CHEN Yuhua����,et al. Developmentof advanced welding technologies for titanium alloys[J]. Aeronautical Manufacturing Technology����,2019����,62(18):63-72.
[6] 李昊����,陈洁����,陈磊����,等. 双光束激光焊接技术在民用飞机上的利用近况及发展[J]. 航空造作技术����,2012����,55(21):50-53.
LI Hao����,CHEN Jie����,CHEN Lei����,et al. Existing state anddevelopment on dual laser-beam bilateral welding tech‐nology used in civil aircraft[J]. Aeronautical ManufacturingTechnology����,2012����,55(21):50-53.
[7] 龚时华����,郑忠香����,王平江����,等. 十轴六联动双光束激光焊接及其跟踪节造技术[J]. 航空造作技术����,2018����,61(11):34-39����,47.
GONG Shihua����,ZHENG Zhongxiang����,WANG Pingjiang����,et al. Control technology for dual-beam laser weldingand seam tracking with ten-axis six-linkage CNC
[J]. Aeronautical Manufacturing Technology����,2018����,61(11):34-39����,47.
[8] 蒋志伟����,龚时华����,王启行. 双光束激光双路焊接的跟踪节造技术钻研[J].激光技术����,2013����,37(1):1-5.
JIANG Zhiwei����,GONG Shihua����,WANG Qihang. Studyon the tracking control technology of dual-beam laserwelding[J].Laser Technology����,2013����,37(1):1-5.
[9] 梁斌焱����,许吓钻����,龚时华����,等. 三维T 形焊缝的双光束焊接及其焊缝跟踪节造[J]. 焊接学报����,2016����,37(2):47-50����,131.
LIANG Binyan����,XU Xianyu����,GONG Shihua����,et al.Dualbeamlaser welding and seam tracking control technologyfor 3D T-beam[J]. Transactions of the China WeldingInstitution����,2016����,37(2):47-50����,131.
[10] 曹旷野����,徐志刚����,王亚军. 双光束激光焊机钻研与设计[J].电焊机����,2016����,46(1):40-44.
CAO Tianye����,XU Zhigang����,WANG Yajun����,et al.Researchand design on the dual laser-beam bilateralwelder[J]. Electric Welding Machine����,2016����,46(1):
40-44.
[11] 李志强����,陈玮. 高能束流加工技术在航空领域的利用进展[J].航空学报����,2022����,43(04):54-66.
LI Zhiqiang����,CHEN Wei.Application progress of powerbeam processing technology in aeronautical industry[J]. Acta Aeronauticaet Astronautica Sinica����,2022����,43
(04):54-66.
[12] 林鑫����,黄卫东. 利用于航空领域的金属高机能增材造作技术[J].中国资料进展����,2015����,34(9):684-688����,658.
LIN Xin����,HUANG Weidong. High Performance MetalAdditive Manufacturing Technology Applied in Aviation Fifield[J]. Materials China����,2015����,34(9):684-
688����,658.
[13] 朱忠良����,赵凯����,郭立杰����,等. 大型金属构件增材造作技术在航空航天造作中的利用及其发展趋向[J]. 电焊机����,2020����,50(1):1-14����,124.
ZHU ZhongLiang����,ZHAO Kai����,GUO LiJie����,et al. Application and development trend of additive manufacturing technology of large-scale metal component in aerospacemanufacturing[J]. Electric Welding Machine����,2020����,50(1):1-14.
有关链接







