在飞机及发起机结构中,承力、传力结构的沉要件和关键零件通常必要进行铸造⑴�����。航空钛锻件在锻压行业中属于技术含量最高、质量要求最严、价值最为昂贵的一类锻件⑷�����。其中大型航空锻件所用资料和成形技术是彰显国度综合国力的标志之一�����。
1、大型航空锻件资料利用近况
航空锻件通常选用高比强度、比刚度的资料,大型航空锻件用资料重要蕴含钛合金、超高强度钢、铝合金三大类�����。
1.1 大型航空锻件用钛合金
钛合金由于其高比强度、比刚度、耐蚀性蹬着异机能�����,在航空工业得到了宽泛的利用�����,对飞机结构减沉和零件的使用寿命提高都有显著成效⑶�����。出格是对于军用飞机�����,一些沉要的结构部件如翼梁、隔框、起落架等宽泛选取钛合金锻件加工而成�����,单件沉量高�����,尺寸和截面积大�����。例如波音B747飞机主起落架支架梁8个件号选取TibAbV钛合金锻件�����,单件沉1724kg,长度6.2叫投影面积4.1m2����������?湛虯380飞机两个六轮三轴幼车式主起落架载沉梁选取Ti-1023钛合金锻件�����,长4.255m�����,沉量3210kg�����。美国洛克希德公司研发的第四代战斗机F22隔框选取TibAobVELI锻件�����,单件沉量达771kg以上�����,投
影面积4.06m?⑷�����。目前航空用钛合金重要商标有TC4、TC18、TC21、TA15、TB6(美Ti-1023合金)等�����。其中TC18由于淬透性最大�����,适合造作大型锻件�����,目前国内利用最多�����。俄罗斯凭据波音和空客等民机需要�����,在TC18合金基础上,通过降低易偏析元素Fe的含量�����,开发了Ti-55531钛合金�����。Ti-55531强度较高,并且拥有优越的淬透性和更宽的加工窗口,目前已在A380飞机悬挂接头和起落架支柱等零件上使用�����,国内C919飞机也发展了国产资料研造工作�����,国内沉型直升机也在利用此资料研发大型直升机桨毂中央件�����。目前网络到的数据批注:Ti-55531与TC21、TC18相比�����,抗拉强度较高�����,塑性和断裂韧性较低�����,但Ti-55531在=11MPa-前提下的抗裂纹扩大能力显著优于TC21和TC18合金�����,注明其裂纹萌生寿命较长�����,委顿极限较高�����,适合长命命设计�����。
1.2 大型航空锻件用超高强度钢
室温前提下抗拉强度大于1400MPa、屈服强度大于1200MPa的钢称为超高强度钢�����,通����;挂笥涤杏帕嫉乃苋托浴⒂乓斓奈倩堋⒍狭讶托院涂褂αη质椿�����。航空用超高强度钢重要用于起落架、传动齿轮、主轴承和对接螺栓等关键构件⑹�����。中国于20世纪50年代初研造成功30CrMnSiNi2A超高强度钢�����,抗拉强度为1700MPa�����。20世纪70年代初�����,结合中国资源前提�����,研造成功32Si2Mn2MoVA和40CrMnSiMoVA钢�����。1980年以来�����,从国表引进新技术�����,选取真空冶炼新工艺�����,先后研造出34SMMnCrMvVA(406A)、35CrNMMoA、40CrNMSiMvVA(300M)和18Ni马氏体时效钢�����。超高强度钢的研发为中国航空工业发展打下了坚实基础⑷�����。随着超高强度钢的不休钻研发展�����,大型航空锻件用超高强度钢重要有以下几个发展方向:
(1)2200MPa级以上超高强度钢�����。在保障强度的前提下,塑性、韧性、委顿机能、裂纹扩大速度和抗应力侵蚀等综合机能优于宽泛利用的300M钢水平�����。(2)超高强度不锈钢�����,作为下一代舰载飞机起落架的备选资料�����。(3)低成本超高强度钢�����,用于机能要求不高的场所,例如民用飞机、大型无人机等�����。
1.3 大型航空锻件用高强度铝合金
铝合金由于拥有密度低、比强度高、耐侵蚀性好、塑性和加工机能好、成本低等一系列利益�����,在航空方面一向是飞机机体结构的重要资料之一岡�����。当现代界列国航空锻件用铝合金重要是2XXX系(2024、2224、2324、2424、2524等)和超高强度系的7XXX系(7075、7475,7050,7150,7055、
7085等)o2XXX系铝合金属于Al-Cu-Mg系合金,被称为高强杜撞铝�����,是用处最宽泛的铝合金之一�����,抗拉强度为400~500MPa,比7XXX系铝合金的室温强度低�����,但耐热性、委顿个性,出格是抗委顿裂纹扩大性都优于7XXX系铝合金�����。典型代表2124宽泛利用于F22、F35的主体结构�����。7XXX系铝合金属于Al-Cn-Mg-Cu系合金�����,这类合金拥有高的比强度和硬度、较好的耐蚀性和较高的韧性、良好的加工机能�����。典型代表是7050铝合金�����,在大型航空锻件方面重要用于加强框、承力梁及接优等主承力结构⑼�����。我国通过微合金化以及热处置造度等方式研造了7A85铝合金�����,与国表7085铝合金机能相当�����。
7A85铝合金较7075、7175、7050合金大幅度提高了Zn的含量�����,降低Mg的含量�����,并对Fe、Si等杂质元素含量进行了严格的节造�����,使得7A85合金在维持较高强度水平下�����,还拥有韧性好、委顿强度高和抗应力侵蚀机能好蹬着良综合机能�����。与7050M7452锻件比力,7A85锻件具备了更高的淬透性�����,淬透层深度可达到305mm,而7050淬透层厚度为203mm,更适合造作厚大截面航空零件�����。国表7085合金已在大型民用飞机A380客机的机翼主梁、肋等结构得到成功利用�����,该机翼主梁长6.4m、宽1.9叫沉达3.9t,是目前世界上最大的铝合金锻件之一�����。
2、大型航空锻件成形技术利用近况
大型航空锻件成形技术重要蕴含等温铸造、多向铸造和通常热模锻铸造�����。因等温铸造、多向铸造受表部客观约束前提较多,未在国内宽泛利用�����,因而�����,本文重要介绍通常热模锻铸造技术�����。
20世纪60年代至90年代,国内重要设备为锤击设备�����,如1MN对击锤、0.4MN对击锤、0.16MN锤、0.10MN锤、0.05MN锤等⑴],萦绕设备原铸造重要是靠传统经验及试错方式进行出产分段锻件(锻件长度不超2m,投影面积幼于0.7m),即设计1套模具靠多火次幼变形来造作锻件�����,首批试造如成形不及和机能不满足要求�����,再通过建模进行二次或屡次试造,直到满足要求为止,该方式锻件余量大、造作周期长、造作成本高�����。进入21世纪�����,国内出现以800MN大型模锻压机为代表的大型锻压设备,同时共同数值仿照技术,铸造技术进入急剧创新迭代阶段,铸造技术进入“可预测、可创新、可沉复、可追忆”四可阶段�����,即技术人员用可控压机设备和数值仿照软件可提前预测锻件成形和组织机能预判,精化锻件余量�����,缩短了出产周期�����,降低了造作成本�����,并进一步提高了锻件质量氏�����。形成了短流程绿色形性协同成形技术�����,并获得了一系列关键主题技术�����。
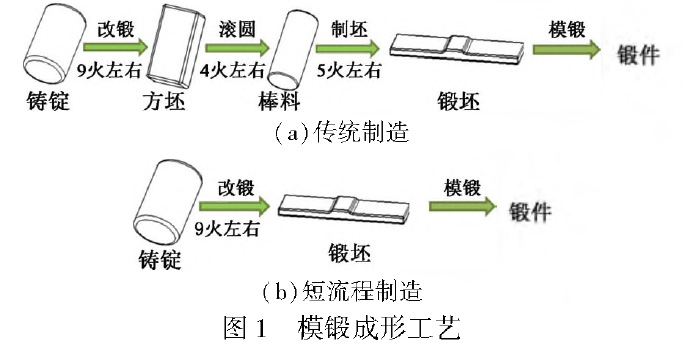
(1) 提出了超大规格钛合金整体锻件短流程
模锻成形工艺新思路:以组织缺点抑造与均匀流变的造作能场为天堑前提,选取整体化设计及多套模具工装造作,整体框锻坯选取短流程造作�����,将传统造作的锻坯火次大大削减�����,火次削减50%左右�����,见图1�����。
(2) 研发出钛合金锻件保温及控温分流成形
技术、大型整体锻件挤压扩孔降压成形技术、锻件部门变形死区改善及变形均匀分配技术、大型简易造作绿色长命命堆焊模具�����,发现毛坯造坯件表形简化设计匹配模锻变形节造技术�����。
(3) 大型整体锻件挤压扩孔降压成形技术
通过优化设计造坯件�����,降低造坯件内孔连皮、表廓飞边资料亏损�����,并匹配造坯件和预锻件�����,奇妙使用“力的分化”�����,实此刻预锻压造初始阶段造坯件心与预锻模具中&接触时�����,产生水平分力�����,该力挤压推动整体框造坯件孔部急剧向表侧整体移动�����,内孔高效扩孔����;预锻压造后期阶段再通过压薄造坯件乩进一步提供坯料�����,保障预锻件充斥成形�����。最终实现料工迸咨2~2.5降低至1.6~2.1�����,提高每火次的变形量及变形均匀性、过程的可控性和一致性�����,成型示意图见图2�����。
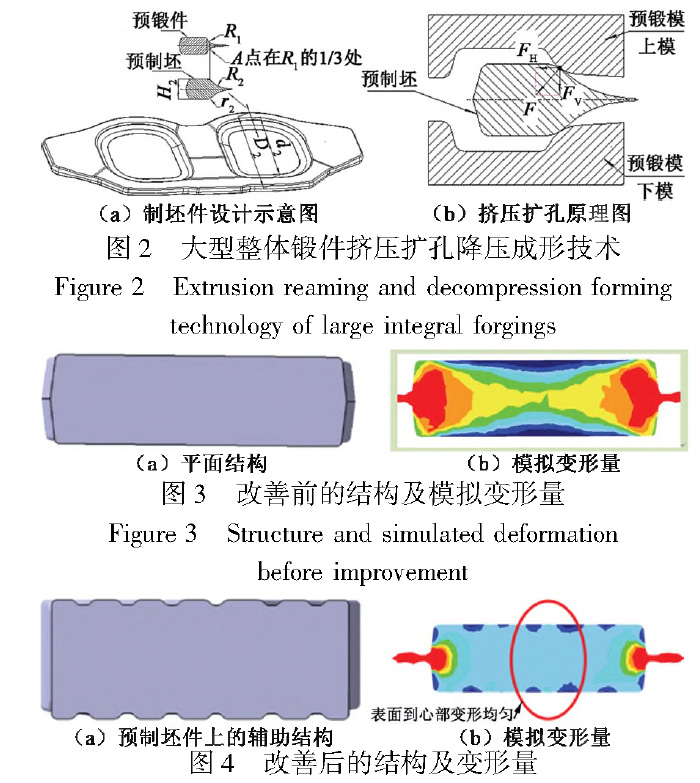
(4) 锻件部门变形死区改善及变形均匀分配
技术:通过在预造坯件高低表表或工装模具中设计R凹槽、点阵凹槽、凸R体、波浪型等辅助结构,可改善锻件表表变形死区,提高锻件表层变形量与锻件变形均匀性�����,锻件本体应变由0.1~0.6变为0.2-0.4�����,保障了锻件组织机能均匀性�����,改善前后示意图见图3、图4�����。由图可见�����,改善前变形不均匀�����,表表变形幼�����,心部变形大;改善后表表到心部变形均匀�����。
3、结语
大型航空钛合金锻件中有相当数量的关键零件,例如飞机主起落架、起落架活塞套筒、飞机大梁等,都是关系飞机靠得住性与寿命的沉要零件,必须严格节造资料质量和铸造工艺�����。因而�����,必须凭据分歧资料特点,结合企业铸造设备能力的现实情况,开发出相适应的铸造工艺�����,并与飞机的特定需要相结合,能力阐扬出最大的技术优势�����,助力中国航空工业的发展�����。
参考文件
[1]彭玲玲.航空工业必要协调发展—访中国工程院院士冯培德[J].中国科技嘉奖�����,2011(10):33-34.
[2]李凤梅�����,王乐安.大型模锻件与航空工业[J].新资料产业�����,2011(8):43-45.
[3]蔡建明.我国钛合金资料及锻件的钻研与发展(上)[J].铸造与冲压�����,2020(11):20-27.
[4]金和喜�����,魏克湘�����,李建明�����,等.航空用钛合金钻研进展[J].中国有色金属学报�����,2015,25(2):280-290.
[5]聂宏�����,魏幼辉.大型民用飞机起落架关键技术[J].漯河航空航天大学学报�����,2008(4):427-432.
[6]胡春东�����,孟利�����,董瀚.超高强度钢的钻研进展[J].资料热处置学报�����,2016,37(11):178-182.
[7]赵博�����,许广兴�����,贺飞�����,等.机起落架用超高强度钢利用近况及瞻望[J].航空资料学报�����,2017,37(6):1-6.
[8]李成功�����,付志恒�����,于翘.航空航天资料[M].北京:国防工业出版社�����,2002.
[9]刘兵�����,彭超群�����,王日初�����,等.大飞机用铝合金的钻研近况及瞻望[J].中国有色金属学报�����,2010,20(9):1705-1715.
[10]张方�����,窦忠林�����,邹彦博.航空铸造技术的利用近况及发展趋向[J].航空造作技术�����,2015(7):60-63.
[11]蒋鹏.我国铸造技术设备60年的进取与发展(上)[J].金属加工(热加工)�����,2010(11):1-4.
[12]刘民德.国产大型航空模锻件挺进国际市场[J].中国设备工程�����,2019(24):4.
有关链接







