1、引言
钛合金是一种新型轻质金属资料��,拥有比强度高、耐侵蚀性强、密度低、生物相容性好、低温机能好以及委顿强度高蹬着良个性��,已经被宽泛利用于航空航天、船舶、汽车、刀兵、石油能源、冶金、医疗以及日常生涯等领域��,享佑装深海金属”、“空间金属”以及“生物金属”等美誉[1-2]������。我国在钛资料方面的利用急剧增长��,仅从2015 年到2019年间��,我国钛材产量由4. 86 万吨增长到了7. 53 万吨��,增长了55%[3]������。
随着钛及其合金使用越来越宽泛��,钛合金的机械加工、电火花线切割加工、短电弧铣削加工以及激光加工等加工方式逐步成熟������。但是不成预防线发现了一些难题������。例如机械加工中��,由于钛合金硬度高和导热机能差��,加剧刀刃磨损并容易造成刀具崩刃��,且钛合金化学亲和性大��,会在摩擦表表出现粘刀[4-6]; 在电火花线切割中��,出现了切割速度较慢、效能低以及频仍断丝等景象[7]; 在短电弧铣削加工中��,电极间容易产生熔融物堆积��,若冲刷不实时会出现二次放电或者短路景象��,直接影响加工效能、电极损耗和表表质量等[8-9]������。在激光加工中��,激光与工件无接触、无“刀具”磨损和无“切削力”作用于工件��,拥有扰装响区较幼、工件热变形幼、激光束易于导向、加工出产效能高蹬着点[10]������。与其他加工步骤相比��,激光加工钛合金的利益显著��,拥有辽阔的利用远景������。
随着激光加工钛合金技术利用钻研的不休深刻��,有关难题逐步涌现������。从两方面对钛合金和激光加工钛合金的几种常用步骤及利用��,尤其是学者的钻研成就进行介绍��,分析了各类步骤的利益和利用中存在的问题��,瞻望了钛合金及其加工技术的发展趋向��,对钛合金激光加工中出现的问题提出了一些对策������。
2、钛合金资料的利用
上世纪中期��,美国初次成功研造出一种拥有良好个性的实用钛合金Ti-6AI-4V[11]��,商标为TC4������。由于凸起的良好个性��,界说新型钛合金机能的曲直通常以TC4钛合金作为参考进行对比������。目前��,各个领域都在趋向轻量化的方向发展��,拥有凸起轻量化特质迪胙合金资料已经逐步取代了传统的高强度钢、铝和镁等金属及其合金资料������。下面沉点介绍钛合金在海、陆、空领域中的利用及其钻研情况������。
2. 1 钛合金在海域中利用
在海域中��,潜艇一向是水师设备的主题������。钛合金因其比强度高、抗侵蚀性和低温机能好等凸起利益��,已被利用到鱼雷、潜艇以及舰船等产品的造作中������。据英国媒体防务报路��,我国研发的新型鱼雷的弹体由钛合金资料造成��,不仅整体沉量大幅减轻��,并且最大射程大幅增长������。在深潜艇中��,利用钛合金资料的部件重要有耐压壳体、推动器、管系、阀门以及声学装置等��,如俄罗斯的“北风之神”级潜水器、中国的“蛟龙”号载人潜水器、美国的Alvin 号以及日本的Shinkai 6500号等深潜艇都通过钛合金资料造作耐压壳体������。在舰船中��,钛合金的利用重要集中在美国、日本、俄罗斯以及中国等��,重要利用于泵、过滤器、管路、电器元件、紧固件、表壳骨架以及推动系统等部件或者设备中��,如美国的核动力航母、前苏联的“列宁号”破冰船、日本的民用游船和渔船等[12-14]������。
2. 2 钛合金在陆域中利用
钛合金已经在汽车、装甲、医用以及日常生涯中宽泛利用������。在汽车行业中��,使用钛合金出产的零部件有排气系统中的排气门组件��,发起机中的气门、曲柄、连杆以及气门座等��,减振系统中的弹簧以及汽车底盘中的造动器卡钳活塞、表壳以及车档支架等������。如新型雪佛兰Corvette Z206 汽车中回气管、保时捷汽车的发起机连杆以及三菱汽车发起机中气门弹簧座等都使用钛合金造作[15]������。
坦克装甲车在陆基兵器中占有沉要的职位��,通过利用钛合金的抗弹机能和工艺机能��,代替了传统装甲钢、装甲铝合金等装甲金属资料��,如今装甲钛合金不仅拥有较强的抗弹机能��,还能够抵抗屡次弹丸的冲击[16]������。美国已成功将TC4 钛合金用于装船面��,并取代了部门钢造部件��,俄罗斯的T-35 坦克选取了全钛合金�������?榘缱凹��,提高了抗击能力[17]������。
在医疗技术领域��,基于钛合金的生物相容性、不易侵蚀以及对人体无害蹬着良个性��,已经在表科、内科、齿科以及手术器械中都有利用������。表科用于人体腕关节、膝关节和接骨板等人为代替物��,内科中可援手患有心脏跳动率较低的患者通过植入心脏起搏器确保心脏达到正常心跳次数��,齿科中可用于补齿��,在手术器械中援手高负荷手术工作者减轻不用要的沉量[18-19]������。
此表��,钛合金资料已经呈此刻民用健康产品市场��,钛锅取代了以前的铝锅和铁锅��,钛合金杆取代了实木或不锈钢造的羽毛球、高尔夫球杆等������。
2. 3 钛合金在空间领域中的利用
目前��,钛合金航空与航天领域已经得到宽泛的利用��,我国在航空工业中迪胙材用量已经达到世界钛材市场总量的50%以上������。如今��,钛合金的用量被作为衡量航空工业发展水平的指标������。
在航空领域中��,钛合金被用作航空紧固件[20]、发起机结构件[21]以及飞机结构件等������。航空紧固件重要蕴含螺栓、螺钉和铆钉等������。发起机迪胙合金结构件重要蕴含叶片、机匣、鼓筒以及压气机等������。飞机结构件重要蕴含机身蒙皮、起落架部件、梁和尾翼等[22]������。当今的美国与俄罗斯在先进战斗机方面对钛合金的利用较多[23]��,美国的F-15 战斗机对钛合金资料使用率占整个结构沉量的26. 1%[24]��,量产的F-22 战斗机使用钛合金的比沉增长到41%��,俄罗斯的Su-27 战斗机中钛合金占整体结构总量的15%[25]������。当然��,我国也将钛合金资料利用于战斗机中��,更多的用于民用飞机��,商用客机ARJ21 用钛量为4. 8%��,而C919 客机的用钛量已经达到9. 3%[26]��,比波音777 的用钛量8%还略高������。
在航天领域中��,重要利用于宇宙飞船的船舱火箭、发起机壳体以及喷嘴导管等[27]������。美国、日本、俄罗斯以及我国对钛合金都有沉要的利用��,美国的“阿波罗”宇宙飞船中50 个压力容器的用钛率达到85%��,日本的第一颗试验卫星“大角”号中使用了Ti-2AI-2Mn 钛合金资料��,俄罗斯的“狂风雪”号、“金星”号以及“月球”号航天器都使用了钛合金��,我国的运载火箭和神舟飞船都使用了钛材[28]������。
3、钛合金的激光加工技术
随着钛合金利用领域的不休拓展��,对钛合金加工质量的要求也越来越刻薄��,早期钛材的机械加工已经不能满足产品的精度和强度要求��,激光加工技术的引入满足了产品的高机能要求������。激光通过原子受激辐射发光和共振形成��,作为一种新的加工技术��,经过六十多年的钻研与发展��,激光加工技术已经与多个学科相结合��,逐步适应多个利用技术领域������。现今的激光加工钛合金技术重要蕴含激光焊接、激光切割、激光打孔和激光表表处置技术������。重要针对激光焊接技术、激光表表处置技术和激光切割技术的利用进行深刻论说��,并分析激光加工技术中遇到的问题和钻研成就������。
3. 1 激光焊接技术
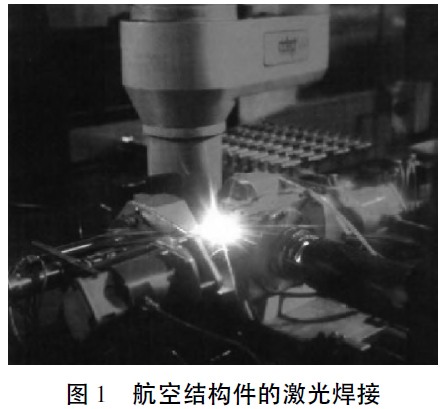
激光焊接拥有变形幼、无辐射、能量密度高、焊接精度高、焊接效能高、焊接速度快、空间地位转换矫捷、无需真空环境蹬着点��,已经在航空和舰船造作领域中宽泛利用��,如飞机蒙皮的拼接、蒙皮与长桁的焊接、机翼与内隔板的焊接以及船舰大型材的焊接等[29-31]��,航空结构件的激光焊接如图1 所示������。
从国内表的钻研成就来看��,激光焊接重要集中在钛合金薄板方面��,由于在大、中厚度钛合金焊接中激光的能量转换率较低��,相对吸光率偏低��,同时焊接时容易出现咬边、气孔、被氧化、脆化以及焊接裂纹等缺点[32]��,焊接质量不不变������。
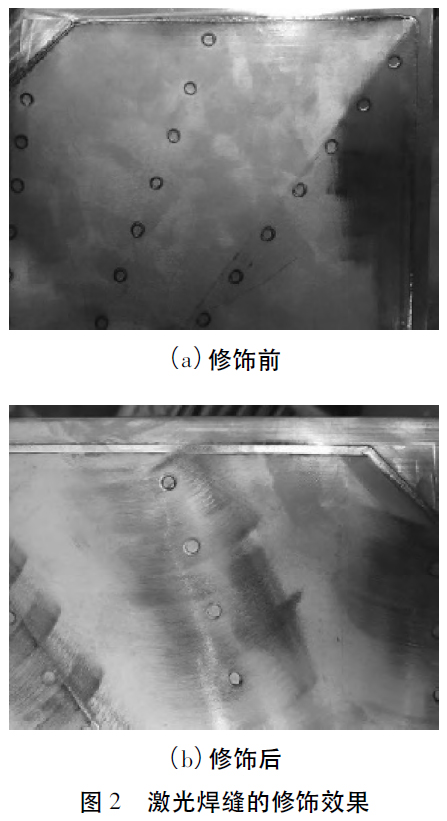
为相识除这些缺点��,李川等人[33]通过对钛合金蒙皮骨架结构进行焊缝质量优化��,钻研批注��,通过使用惰性气体�������;しㄔし篮附庸讨蓄押辖鸨谎趸��,同时优化�������;て髁坎问杀U细咧柿康暮阜煸诤附庸讨胁槐谎趸������。对于焊缝咬边的问题��,可利用散焦激光建饰焊的步骤和解除��,建饰焊前、后的焊缝表表描摹如图2 所示������。
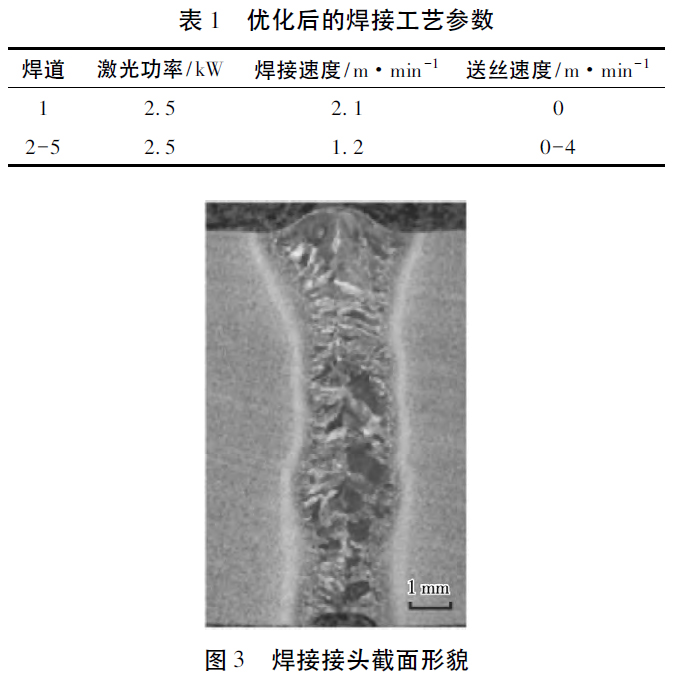
王翔宇等人[34]通过对TC4 钛合金激光窄间隙焊接的第一路激光自熔焊和第二到五路激光填丝焊的工艺参数优化进行钻研��,了局批注��,在最优工艺参数下��,TC4钛合金板材焊缝成形优良��,解除了未融合缺点��,有效减幼了气孔��,优化后的焊接工艺参数如表1所示��,焊接接头的截面描摹如图3 所示������。
赵晓龙等人[35]对厚度2 mm 迪胙合金TC4 板材激光焊接接头进行机能钻研��,了局批注��,当激光功率在2 kW~3. 5 kW��,焊接速度为1. 5 m/min~8. 0 m/min��,
离焦量为±1. 5 mm 时��,均可得到优良成形焊缝表表������。表表和内部无气孔等缺点的高质量焊缝������。Li 等人[36]选取激光-电弧复合焊接步骤( LAMIG) 对钛合金薄板进行尝试钻研��,了局批注��,LAMIG 焊接可使焊缝中没有表表氧化、气孔、裂纹以及未焊透等缺点; LAMIG 步骤通过增长焊丝和增长热输入来改善焊缝成形������。
3. 2 激光表表处置技术
3. 2. 1 激光熔覆技术
只管钛合金的利益显著��,但是也存在硬度低、耐磨性差、高温易氧化以及生物活性低等弊端������。因而��,利用激光熔覆技术可将钛合金的基体资料利益和加强有关资料的耐磨、耐蚀、抗氧化机能进行有机结合��,从而提高钛合金在各领域中的使用寿命������。
激光熔覆是一种新型表表改性技术��,能够加强钛合金的耐磨机能��,拥有冷却速度快、瞬间加热温度高、熔覆层和基材相容性好、对工件扰装响幼、效能高、节俭资料、环保蹬着点[37-38]������。重要利用在航空航天的零件的加工中��,如造作飞机螺旋桨叶片和发起机涡轮叶片������。
如今��,激光熔覆已经得到宽泛钻研������。孙琳[39]利用激光熔覆技术在钛合金表表熔覆SiC 加强TiNi 基复合涂层��,并钻研了SiC 含量和SiC 颗粒尺寸对TiNi基复合涂层的组织和机能的影响��,了局批注��,随着SiC含量增长耐磨性出现递增趋向��,当SiC 含量为10wt.%时达到最佳��,是钛合金基体的2. 1 倍; 微米SiC 熔覆层表表硬度和耐磨性别离提高到钛合金基体的2. 1倍和2. 082 倍��,纳米SiC 熔覆层表表硬度和耐磨性别离提高到基体的2. 4 倍和1. 475 倍��,微米SiC 颗粒更有助于提高熔覆层的耐磨性��,而纳米SiC 颗粒更有助于提高熔覆层的硬度值������。熔覆层的磨损了局对好比表2 所示��,熔覆层到钛合金基体显微硬度测试了局如图4 所示������。
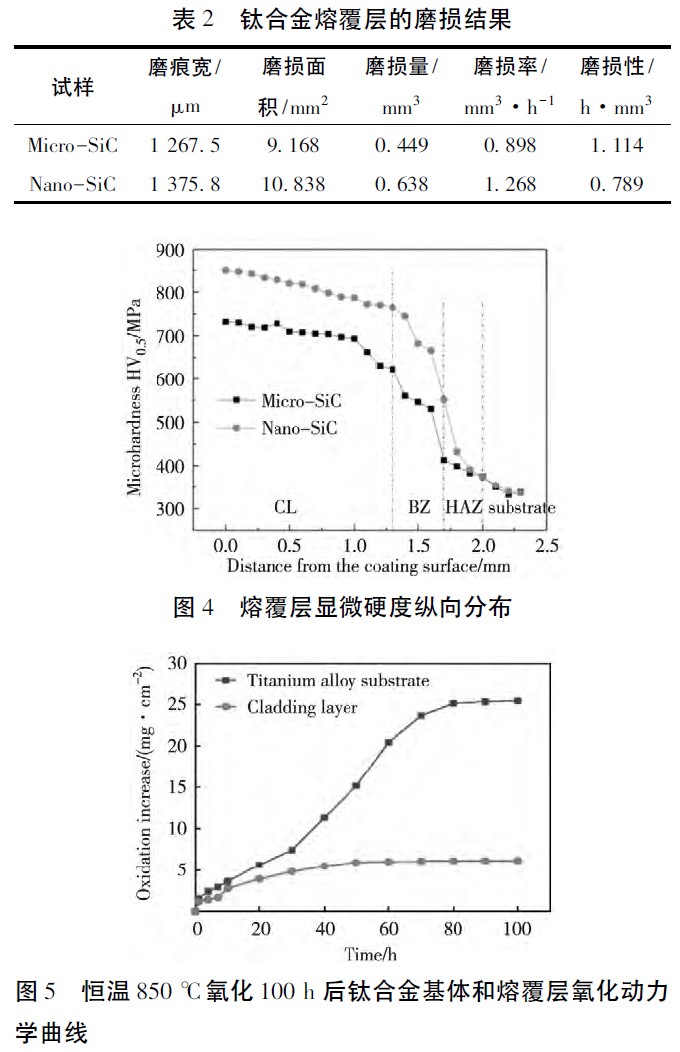
覃鑫等人[40]利用激光熔覆技术在TC4 钛合金表表造备NiCrCoAIY-Cr3C2复合涂层��,了局批注��,选取相宜的激光熔覆工艺参数可造备成形优良��,没有裂纹、气孔等缺点的熔覆层; 激光熔覆层的高温抗氧化机能比根基显著提高��,恒温850 ℃氧化100 h 后��,激光熔覆层氧化增沉6.01 mg·cm-2��,约为钛合金基体氧化增沉25.10mg·cm-2的24%�������������;逵肴鄹膊阊趸η呷缤5 所示������。
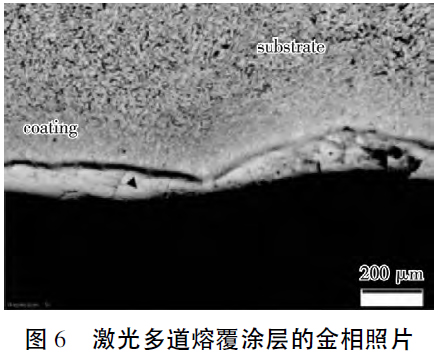
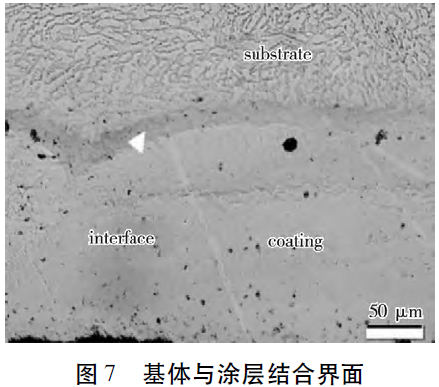
陈岁元等人[41]利用激光熔覆技术��,通过涂层成分设计与梯度造备步骤在TC4 钛合金基体上造备生物陶瓷梯度涂层并进行钻研��,了局批注��,优化工艺参数后成功造备出与界面冶金结合且无裂纹缺点的梯度涂层��,激光多路熔覆涂层的金相照片如图6 所示��,基体与涂层结合界面如图7 所示������。对涂层选取钛成分含量梯度设计��,可预防基体与涂层��,以及层与层间的资料因热膨胀系数和弹性模量差距过大而造成界面出现裂纹景象������。
Diao 等人[42]选取激光熔覆技术在TC2 钛合金表表造备复合涂层并钻研其组织和耐侵蚀性��,了局批注��,涂层的显微硬度高于钛合金��,激光熔覆层最大硬度达到1 100 HV��,比基材逾越3 倍以上������。通过丈量基体资料和处置样品在氯化钠水溶液中的侵蚀性��,了局显示激光熔覆的试样的侵蚀机能显著优于基体������。
3. 2. 2 激光冲击强化技术
激光冲击强化技术是利用激光冲击波对资料表表进行改性��,使得在资料表表产生残存应力��,从而提高资料的抗委顿、硬度、委顿寿命等机能������。目前��,在航空造作业中激光冲击强化技术利用和批量出产逐步走向成熟��,重要利用蕴含飞机机身、发起机叶片、机匣以及导管等焊接部件; 现今美国不仅将该技术利用到战机上��,还利用到军机和民用出产线[43-44]������。相对于传统的强化技术��,激光冲击强化的优势尤为显著��,激光可能精确节造和定位��,可调光斑状态和大幼适合应力集中的焊缝、幼孔以及沟槽部位的处置��,可控工艺参数且无热危险��,不扭转表表光洁度������。
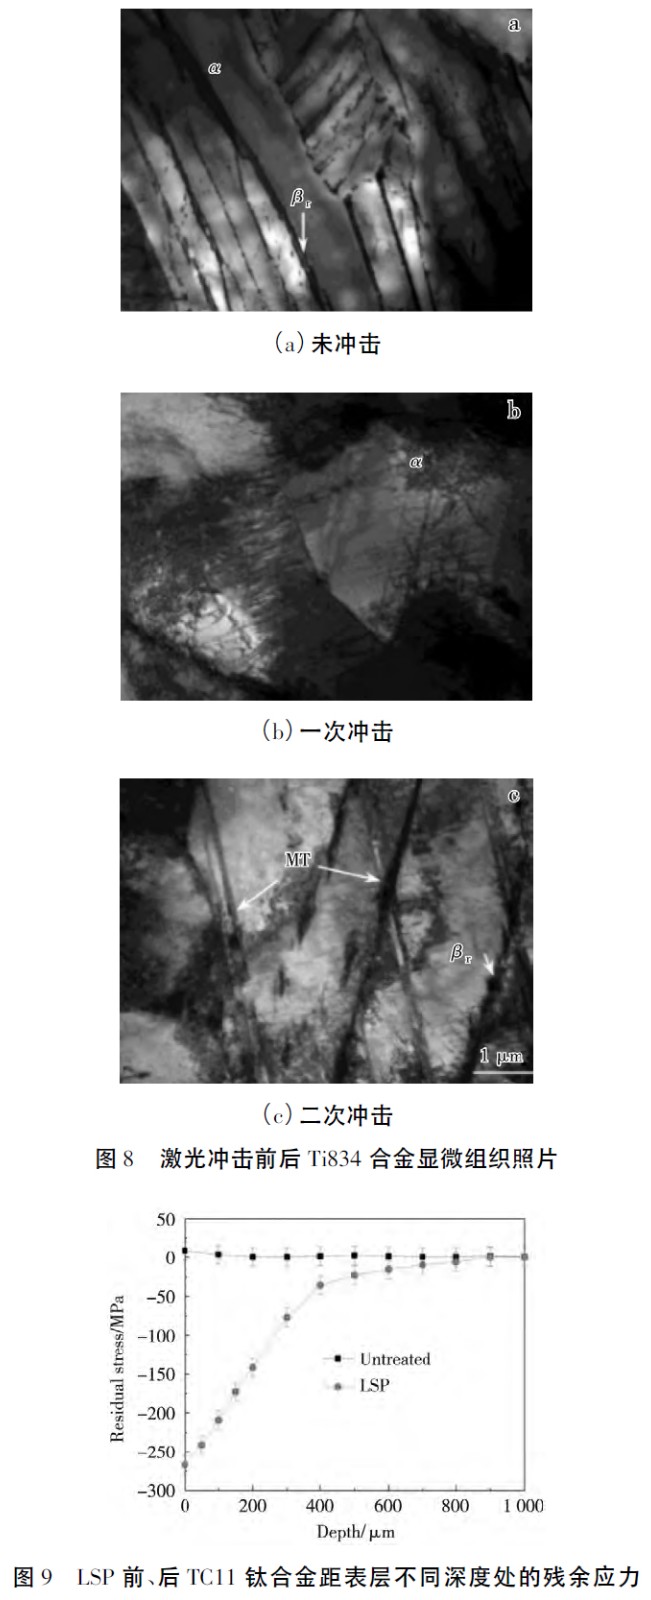
在激光冲击强化钛合金方面的钻研蕴含��,昝垚旭等人[45]利用激光冲击强化技术��,对Ti834 合金的残存应力和显微组织进行钻研��,了局批注��,钛合金激光冲击处置后的表表粗糙度、显微硬度以及残存应力均随着激光冲击次数增长而增大��,第1 次和第2 次冲击后形成的强化层深度别离为170 μm 和265 μm; 激光冲击强化资料表层残留拥有高的压应力场��,且压应力峰值均在次表层��,别离为-369 MPa 和-511 MPa; 在冲击波诱导形成塑性变形层中有大量位错缠结景象��,钛合金表层位错密度增长和形变孪晶形成可提升资料性
能��,激光冲击前后Ti834 合金显微组织照片如图8所示������。
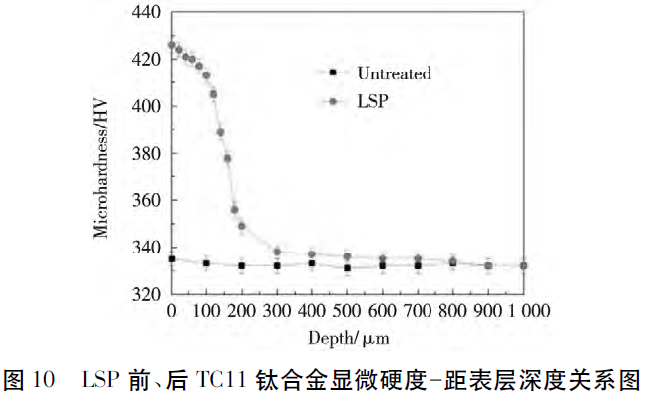
陈正阁等人[46]对片层TC11 钛合金进行激光冲击强化后的机能影响钻研��,了局批注��,在激光冲击强化后钛合金表层存在最大残存应力和显微硬度值��,且随着距表层距离的增大��,相应的数值均出现逐步减幼的趋向��,激光冲击强化前、后TC11 钛合金距表层分歧深度的残存应力散布如图9 所示��,显微硬度-距表层深度的关系如图10 所示������。
邓维维[47]选取分歧冲击面积对层叠加的方式��,对TC4 双相钛合金表表诱导梯度结构进行激光冲击强化技术钻研��,了局批注��,随着冲击层数的增长��,资料表层的委顿机能有所提高������。利用分歧面积多层叠加冲击比一样面积多层叠加冲击的方式更有效��,既能提高资料委顿强度��,又能够定向节造裂纹萌生的地位������。
3. 3 激光切割技术
激光切割技术是利用聚焦的高功率密度激光束照射到工件表表上��,使得被照射的资料迅速溶解、汽化、达到燃点并形成孔洞��,而后借助辅助气体吹除熔融物质并随着光束与工件作相对活动最终使其形成切缝[48]������。该技术拥有切割速度快、切缝幼、加工后变形幼以及可切割复杂难加工工件蹬着点��,重要用于航空发起机和飞机蒙皮��,如航空发起机进气路、尾气喷口以及机身蒙皮切割������。
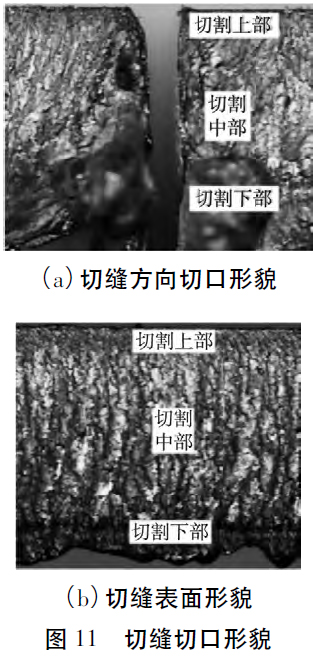
钻研人员对激光切割技术的钻研重要集中在切割温度场的仿照仿真、微观组织、切割质量工艺优化、力学机能等������。吴睿等人[49] 利用激光切割技术��,对TA15 钛合金进行扰装响区组织与机能钻研��,了局批注��,扰装响区由溶解区和非溶解区两部门组成��,且由非溶解区向溶解区逐步变大; 显微硬度从扰装响区到基体呈降落趋向��,且板材的扰装响区深度上表表幼于下表表������。扰装响区对钛合金板材的拉伸机能有肯定的影响��,由于有扰装响区板材的屈服强度和抗拉强度低于无扰装响区的板材������。侯红玲等人[50]通过对TC4钛合金别离进行激光打孔与切割的仿照与试验钻研��,了局批注��,在仿照中��,使用1 kW 功率对1. 2 mm 板材进行激光打孔��,用时最短为0. 12 s��,且孔径比切缝宽��,随着切割速度变慢��,板材吸收热量越多��,越容易切透��,但切缝变宽; 在试验中��,使用空气作为辅助气体时激光难以切透钛合金板材��,而使用氮气作为辅助气体时可切透板材��,切割质量优良��,且肇始孔径为切缝宽度的1. 35 倍��,切缝描摹如图11 所示������。
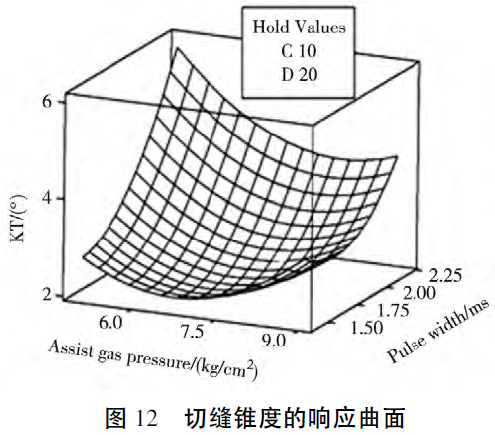
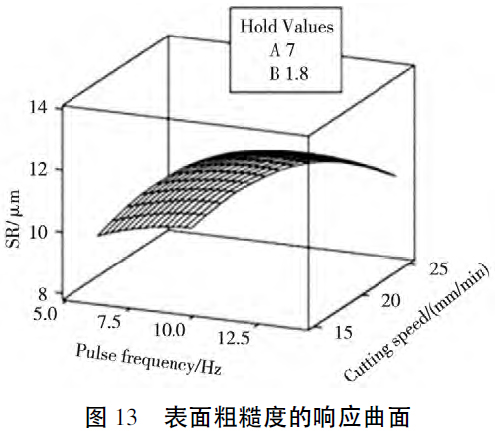
顾俊等人[51]钻研分析了激光切割对TC4钛合金扰装响区和机能影响������。了局批注��,扰装响区的深度越深��,拉伸机能越差������。不论试样有无扰装响区��,断口的描摹都属于塑性断裂������。Pandey 等人[52]选取尝试设计和遗传算法相结合的步骤对钛合金板材进行激光切割参数优化��,以切缝锥度和表表粗糙度作为响应指标��,发现表表粗糙度的最重要影响成分是脉冲频率��,其次是切削速度��,而切缝锥度的沉要成分是脉冲宽度和辅助气体压力; 在最优切割参数组合下测得隐语锥度值和表表粗糙度值别离提高19. 16%和17. 32%��,切缝锥度的响应曲线如图12 所示��,表表粗糙度的响应曲线如图13 所示������。
Singh 等人[53]利用田口步骤对钛合金板材进行激光切割参数优化��,以辅助气压、脉冲宽度、频率和切割速度作为影响因子��,切缝宽度和隐语误差作为响应指标��,成立二次回归模型��,并进行分析、参数优化及指标预测��,最终通过试验验证了最优参数组合的合理性������。
4、结语
固然钛合金资料和激光加工技术已经在某些领域中得到了宽泛的利用��,但仍存在一些问题������。只管钛合金是一种高机能资料��,但因成本较高��,仍旧不能遍及到各个领域��,因而��,降低钛合金成本是以来的发展趋向之一������。其中钛合金资猜中拥有昂贵的Nb、Mo 以及V 等元素��,可用其机能近的Fe 元素代替这些昂贵的元素��,也可使用近净成形技术降低成本������。
如今��,在航空领域钛合金仍不能齐全满足高机能的要求��,钻研更高机能迪胙合金资料也必将是一种趋向������。
在激光加工钛合金技术方面��,从提高钛合金加工表表质量方面的钻研居多��,关于焊接、熔覆以及冲击强化等表表产生裂纹问题钻研显示: 激光焊接时��,可选取激光电弧复合焊接步骤解除焊缝表表气孔和裂纹等问题; 激光熔覆时��,可利用激光沉熔处置进行二次熔覆��,排除第一次熔覆时所产生的杂质并解除裂纹源��,或在配置熔覆粉末时��,参与适量的稀土元素细化熔覆层组织并改善其韧性��,降低裂纹率; 对于激光冲击强化时��,利用分歧面积多层叠加冲击的步骤��,提高冲击强化后资料表层的委顿机能��,并定向节造裂纹萌生的地位; 对于激光切割时��,通过优化算法进行多指标工艺参数优化提高切割质量��,推荐优化算法有遗传算法、响应面法、粒子群算法以及田口步骤等������。
参考文件
[1] 张新��,刘鸿羽��,车昶��,等.钛合金低成本成形技术钻研进展[J].铸造��, 2021��, 70( 10) : 1141-1148.
[2] Biffi C A��,Lecis N��,Previtali B��,et al. Fiber laser microdrillingof titanium and its effect on material micro-structure[J]. International Journal of Advanced Manufacturing Technology��,2011��,54( 1-4) : 149-160.
[3] 赵永庆��,葛鹏��,辛社伟.近五年钛合金资料研发进展[J].中国资料进展��, 2020��, 39( Z1) : 527-534+557-558.
[4] 岳锋��,杜劭峰��,张建强��,等.钛合金资料高效切削工艺机能钻研[J].国防造作技术��, 2019( 01) : 16-21.
[5] 张艳艳��,秦永康.高速切削加工钛合金的刀具资料探求[J].南方农机��, 2019��, 50( 03) : 35-37.
[6] Chua G��,Yuan A��,Pramanik A K��,et al. Drilling of titaniumalloy ( Ti6Al4V) - a review[J]. Machining Science andTechnology��,2021��,( 5) : 29-33.
[7] 徐佩��,王亚东. 支板大厚度钛合金异型孔线切割工艺钻研[C]/ /第17 届全国特种加工学术会讨论文集( 上册) ��, 2017: 393-400.
[8] Murray J��,Zdebski D��,Clare A T.Workpiece debris depositionon tool electrodes and secondary discharge phenomena inmicro-EDM[J]. Journal of Materials Processing Technology��,2012��, 212( 7) : 1537-1547.
[9] 张立��,胡国玉��,周建平��,等.分歧非电参数对短电弧铣削钛合金TC4 加工机能影响钻研[J]. 造作技术与机床��,2020( 11) : 89-95.
[10] 顾俊��,刘钊鹏��,徐友钧��,等.钛合金及其激光加工技术在航空造作中的利用[J]. 利用激光��,2020��,40( 03) : 547-555.
[11] 訾群.钛合金钻研新进展及利用近况[J]. 钛工业进展��,2008��,4( 02) : 23-27.
[12] 赵英杰��,宋渊明��,罗锦洁.钛合金防腐资料在舰船推动系统的关键零部件上的利用[J].舰船科学技术��,2017��,39( 12) : 185-186+194.
[13] 江洪��,陈亚杨.钛合金在舰船上的钻研及利用进展[J].新资料产业��, 2018��,4( 12) : 11-14.
[14] 钱江��,王怡��,李瑶.钛脊合金在国表舰船上的利用[J].舰船科学技术��, 2016��, 38( 11) : 1-6+19.
[15] 陈政龙��,杨晓.钛合金在现代汽车工业中的利用[J].汽车工艺师��, 2017��,4( 09) : 46-47.
[16] 郑超��,朱秀荣��,王军��,等.装甲钛合金的钻研与利用近况[J].钛工业进展��, 2020��, 37( 04) : 41-48.
[17] 郝芳��,辛社伟��,毛友川��,等.钛合金在装甲领域的利用综述[J].资料导报��, 2020��, 34( S1) : 293-296+327.
[18] 于振涛��,余森��,程军��,等.新型医用钛合金资料的研发和利用近况[J].金属学报��, 2017��, 53( 10) : 1238-1264.
[19] 费有静.钛脊合金资料的利用分析[J]. 新资料产业��,2017��,4( 03) : 15-18.
[20] 董瑞峰��,李金山��,唐斌��,等.航空紧固件用钛合金资料发展示状[J].航空造作技术��, 2018��, 61( 04) : 86-91.
[21] 蔡建明��,弭光宝��,高帆��,等.航空发起机用先进高温钛合金资料技术钻研与发展[J].资料工程��,2016��,44( 08) : 1-10.
[22] 李毅��,赵永庆��,曾卫东. 航空钛合金的利用及发展趋向[J].资料导报��, 2020��, 34( S1) : 280-282.
[23] 刘志成��,张利军��,薛祥义.关于先进战斗机结组织作用钛概述[J].航空造作技术��, 2017��,( 06) : 76-83.
[24] 黄旭��,朱知寿��,王红红.先进航空钛合金资料与利用[M].北京: 国防工业出版社��, 2012.
[25] 孙聪��,王向明.现代战斗机机体结构特点分析[M].北京:航空工业出版社��, 2007.
[26] 吕冬兰.钛合金在民用飞机上的利用及发展趋向[J].世界有色金属��, 2018��,( 05) : 230-231.
[27] 刘世锋��,宋玺��,薛彤��,等.钛合金脊基复合伙料在航空航天的利用和发展[J].航空资料学报��,2020��,40( 03) : 77-94.
[28] 邹武装.钛脊合金在航天工业的利用及瞻望[J].中国有色金属��, 2016��,( 01) : 70-71.
[29] 李琳.激光焊在航空造作领域的利用近况钻研[J].焊接技术��, 2020��, 49( 03) : 1-4.
[30] 赵伟��,曲伸��,杨烁��,等.激光焊接技术在航空造作及建理中的利用[J].金属加工( 热加工) ��,2019��,( 02) : 5-8.
[31] 禹杭��,李瑞峰��,刘鸿彦��,等.舰船用轻合金结构激光焊接钻研[J].舰船科学技术��, 2020��, 42( 05) : 47-51.
[32] 陈凤林��,葛可可��,侯春明. 舰船用钛合金焊接技术进展[J].电焊机��, 2019��, 49( 08) : 60-65.
[33] 李川��,魏永胜��,张文才.TC4 钛合金蒙皮骨架结构焊接技术钻研[J].航空精密造作技术��, 2020��, 56( 03) : 35-39.
[34] 王翔宇��,巩水利��,杨璟��,等.TC4 钛合金激光窄间隙焊接工艺与组织特点钻研[J].航空造作技术��,2016��,( Z2) : 104-107.
[35] 赵晓龙��,王彬��,巩水利��,等.2. 0 mm 厚TC4 钛合金激光焊接接头组织与力学机能钻研[J].热加工工艺��,2017��,46( 09) : 209-211.
[36] Li R��,Li Z��,Zhu Y��, et al.A comparative study of laser beamwelding and laser-MIG hybrid welding of Ti-Al-Zr-Fe titaniumalloy[J].Materials Science & Engineering A��,2011��,528( 3) : 1138-1142.
[37] 刘家奇��,宋明磊��,陈传忠��,等.钛合金表表激光熔覆技术的钻研进展[J].金属热处置��, 2019��, 44( 05) : 87-96.
[38] 谭金花��,孙荣禄��,牛伟��,等.TC4 合金激光熔覆资料的钻研近况[J].资料导报��, 2020��, 34( 15) : 15132-15137.
[39] 孙琳.钛合金表表激光熔覆SiC 加强TiNi 基复合涂层组织与机能的钻研[D].大连: 大连理工大学��, 2018.
[40] 覃鑫��,祁文军��,左幼刚. TC4 钛合金表表激光熔覆NiCrCoAlY-Cr3C2复合涂层的摩擦和高温抗氧化机能[J].资料工程��, 2021��, 49( 12) : 107-114.
[41] 陈岁元��,吕一格��,刘腊梅��,等.钛合金表表激光造备生物陶瓷梯度涂层钻研[J]. 利用激光��,2014��,34( 06) : 487-493.
[42] Diao Y��,Zhang K.Microstructure and corrosion resistance ofTC2 Ti alloy by laser cladding with Ti /TiC/TiB2 powders[J].Applied Surface Science��, 2015��, 352( 15) : 163-168.
[43] 赵恒章��,侯红苗��,贾蔚菊��,等.钛合金激光冲击强化技术的钻研与利用[J].钛工业进展��, 2016��, 33( 04) : 7-11.
[44] 聂祥樊��,李应红��,何卫锋��,等.航空发起机部件激光冲击强化钻研进展与瞻望[J].机械工程学报��,2021��,57( 16) :293-305.
[45] 昝垚旭��,贾蔚菊��,赵恒章��,等.激光冲击对Ti834 合金残存应力及显微组织的影响[J]. 罕见金属资料与工程��,2019��, 48( 11) : 3535-3540.
[46] 陈正阁��,武永丽��,薛全喜��,等.激光冲击强化对片层TC11钛合金组织和机能的影响[J /OL].表表技术: 1-10[2022-01-08].
[47] 邓维维.激光冲击波诱导TC4 钛合金表表梯度结构及抗委顿机能钻研[D].江苏: 江苏大学��, 2018.
[48] 叶建斌��,戴春祥.激光切割技术[M].上海: 上�������?蒲Ъ际醭霭嫔��, 2012.
[49] 吴睿��,张晓清��,宋体杰��,等.TA15 钛合金激光切割扰装响区的组织与机能钻研[J].热加工工艺��,2018��,47( 13) : 75-78.
[50] 侯红玲��,吴辰��,吕瑞虎��,等.TC4 钛合金激光打孔及切割工艺钻研[J].利用激光��, 2019��, 39( 04) : 614-620.
[51] 顾俊��,刘钊鹏��,徐友钧��,等.TC4 钛合金激光切割扰装响区及机能钻研[J].利用激光��, 2020��, 40( 01) : 97-102.
[52] Pandey A K��,Dubey A K.Simultaneous optimization of multiplequality characteristics in laser cutting of titanium alloysheet[J].Optics & Laser- Technology��, 2012��, 44( 6) : 1858-1865.
[53] Singh T��,Pandey A K. Parametric Optimization in the LaserCutting of Titanium Alloy Sheet ( Grade-II) [M]. Germany:Springer��, 2021.
有关链接







