《中国造作 2025 蓝皮书》将空天设备列为未来 10 年的沉要突破指标[1]����。航空发起机作为飞机的心脏�������,其研造能力是一国综合能力、工业基础和科技实力的集中体现����。随着航空
发起机高服役机能要求�������,对其资料与造作技术提出了更高的要求[2]����。在航空发起机的研造过程中�������,先进资料是发展高机能航空发起机的物质基础[3]�������,而造作技术则是满足航空发起机超长服役寿命的保险[4]����。1964 年�������,美国粹者 Field 等[5] 初次提出表表齐全性概想�������,系统地对机械加工后表表几何与表表物理性质进行了论述�������,并将其界说为:“通过节造机械加工、非传统加工工艺形成无危险的表表状态或强化的加工表表”����。随后�������,美国国防部对常见加工工艺下航空合金加工表表齐全性进行了系统钻研�������,并成立了重大的表表齐全性数据库����。然而�������,起初在我国航空关键构件机械造作技术领域中的表表齐全性问题并没有得到应有的器沉����。在《2018—2019机械工程学科发展汇报机械造作》[6]中指出:我国航空发起机关键构件的造作精度方面已经靠近或达到了与国表产品一样的水平�������,而其服役寿命却不及国表同类产品的 50%����。随着近年来航空发起机变乱与故障失效等变乱频发�������,我国的航空造作技术才逐步从以往的“成形”造作阶段向表表齐全性抗委顿造作阶段跃升[7]�������,并获得了长足的进取����。因而�������,航空发起机关键构件的加工表表齐全性成为评价其加工质量的沉要凭据����。
钛合金作为一种高强度合金资料�������,因其拥有优异的高比强度、优良的抗侵蚀性、超强的断裂韧性与抗委顿机能�������,已宽泛利用于航空航天等高端设备领域�������,被誉为 21 世纪最拥有价值的战术性金属资料[8]����。钛合金的用量常被当作衡量飞机选材先进水平和航空工业发展水平的指标�������,与飞机作战能力亲昵有关��������;翟熳鞯闹髡攀俏嗽熳鞒雎阕刺抛敕役机能的构件����。然而�������,由于钛合金资料的高强度、低导热系数、易粘刀以及与刀具亲和力强等个性[8–9]�������,在加工过程中很容易造成较差的表表加工质量����。好比�������,在其加工过程中产生的切削热不易传出�������,往往集中在某些较幼区域内�������,导致部门切削温度过高�������,从而造成表表烧伤�������,继而影响其表表齐全性[10]����。因而�������,若何保障钛合金资料的高表表齐全性造作�������,成为摆在科研工作者刻下亟待解决的科学难题����。
本文旨在对航空发起机钛合金资料常见工艺(切削加工、磨削加工、复合加工以及特种加工)表表齐全性的钻研近况进行全面梳理�������,并在此基础上对未来的钻研沉点进行瞻望�������,
以期为实现钛合金资料超长服役寿命的造作需要提供理论领导����。
1 、钛合金切削加工技术
由于钛合金在加工过程中切削温度高[11]�������,刀具磨损严沉[9]�������,进而引起表表质量恶化�������,如图 1 所示[11–13]����。因而�������,有必要对钛合金切削加工过程中分歧工艺前提下产生的表表齐全性进行具体论述����。
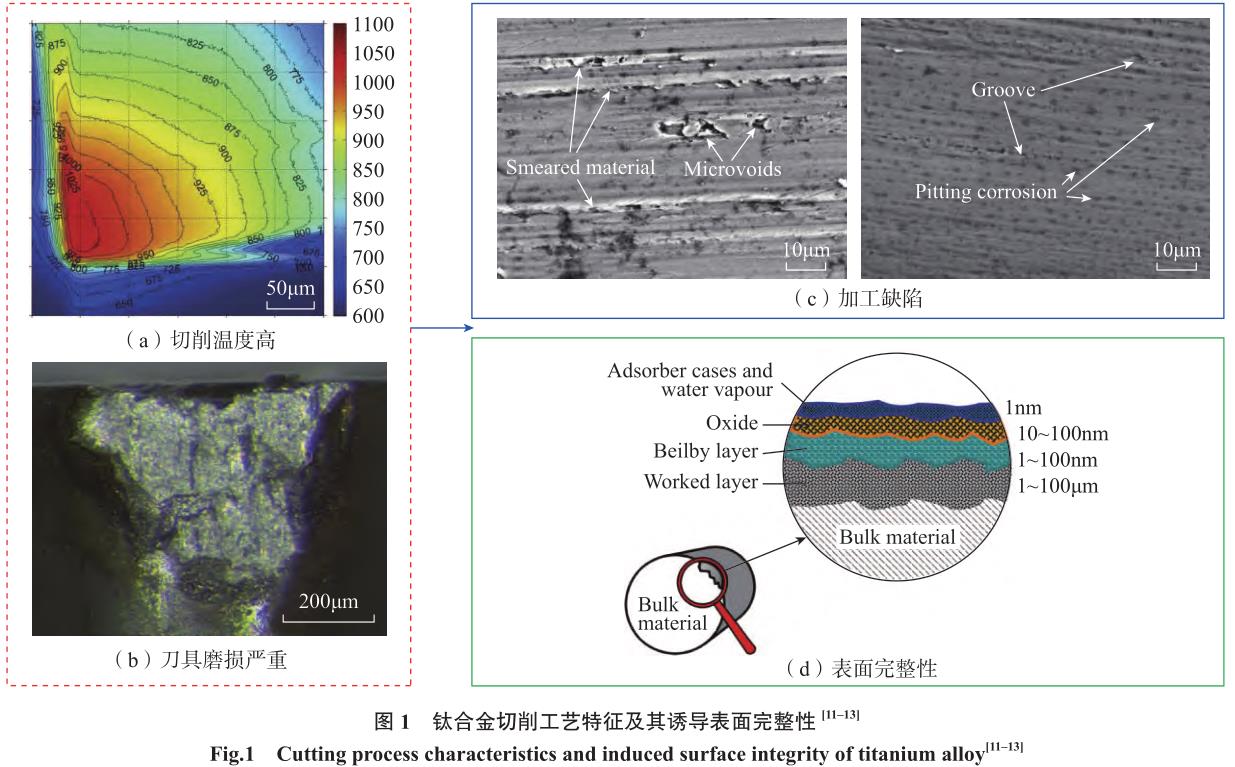
钛合金资料在切削加工过程中�������,刀具 – 切屑接触界面产生剧烈的资料变形与摩擦�������,导致部门高和善较大的热梯度�������,进而引起刀具在加工过程中的急剧磨损与过早失效����。为此�������,
Liang 等[14] 对钛合金 Ti–6Al–4V 切削过程中超细硬质合金刀具的失效模式和磨损机造进行了试验钻研�������,了局批注�������,在切削过程中�������,刀具磨损区域的磨损机造�������,是由机械引起的磨
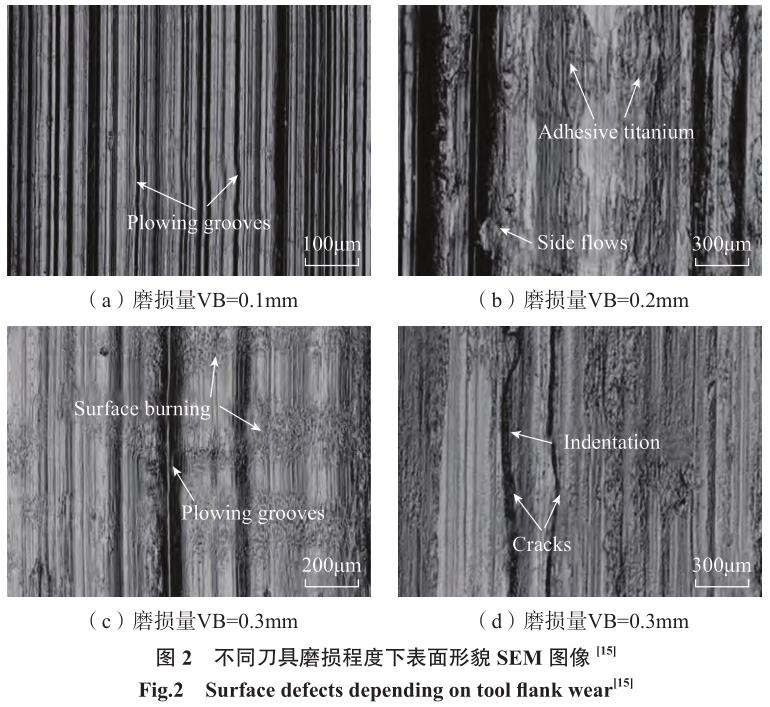
损、热引起的黏拥戴扩散、化学引起的氧化等多沉成分造成的����。此表�������,加工描摹蕴含表表特点法规性与表表缺点的随机性�������,是刀具几何状态和切削刃活动轨迹在工件的映射����。一些钻研人员指出�������,在加工过程中�������,刀具的磨损对表表粗糙杜仔着显著的影响�������,然而�������,刀具磨损对表表粗糙杜装响的有关性仍存在争议�������,如图 2 所示[15]����。为此�������,Liang 等[16] 具体钻研了刀具磨损对其相应加工表表描摹的影响�������,了局批注�������,后导的磨损状态对其表表加工质量影响较大�������,随着后导磨损加剧�������,加工表表缺点由犁沟、测流向表表烧伤过渡����。相应的�������,Sui 等[17]也发现了类似的试验景象����。
资料的去除行为对其加工表表齐全性的影响较大����。在钛合金切削加工过程中�������,切削速杜纂进给速度对切屑的状态影响较为显著����。当切削速度较低时�������,产生非周期性锯齿状切屑����;随着切削速杜纂进给速度的增长�������,切屑的周期性锯齿状效应得到加强�������,而产生锯齿状切屑[18]����;然而�������,当切削速度增长到肯定值时�������,钛合金资料会产生脆性�������,继而引起资料的脆性去
除[19]�������,如图 3 所示[20]����。Yang 等[21] 选用切削速度、进给速杜纂径向切削深度 3 个工艺参数探索 Ti–6Al–4V 圆周铣削加工表表描摹的演变法规�������,并进行了多元线性回归分析�������,了局批注�������,进给速度是影响表表粗糙度的重要成分�������,其次为径向切削深度和切削速度����。Zhang 等[22] 基于改进的 Split–Hopkinson 压杆切削装置�������,对Ti–6Al–4V 的高速切削加工质量进行了试验钻研�������,了局发现�������,当切削速度在 420~1020m/min 领域内�������,表表加工粗糙度随切削速度的增长而降低����。
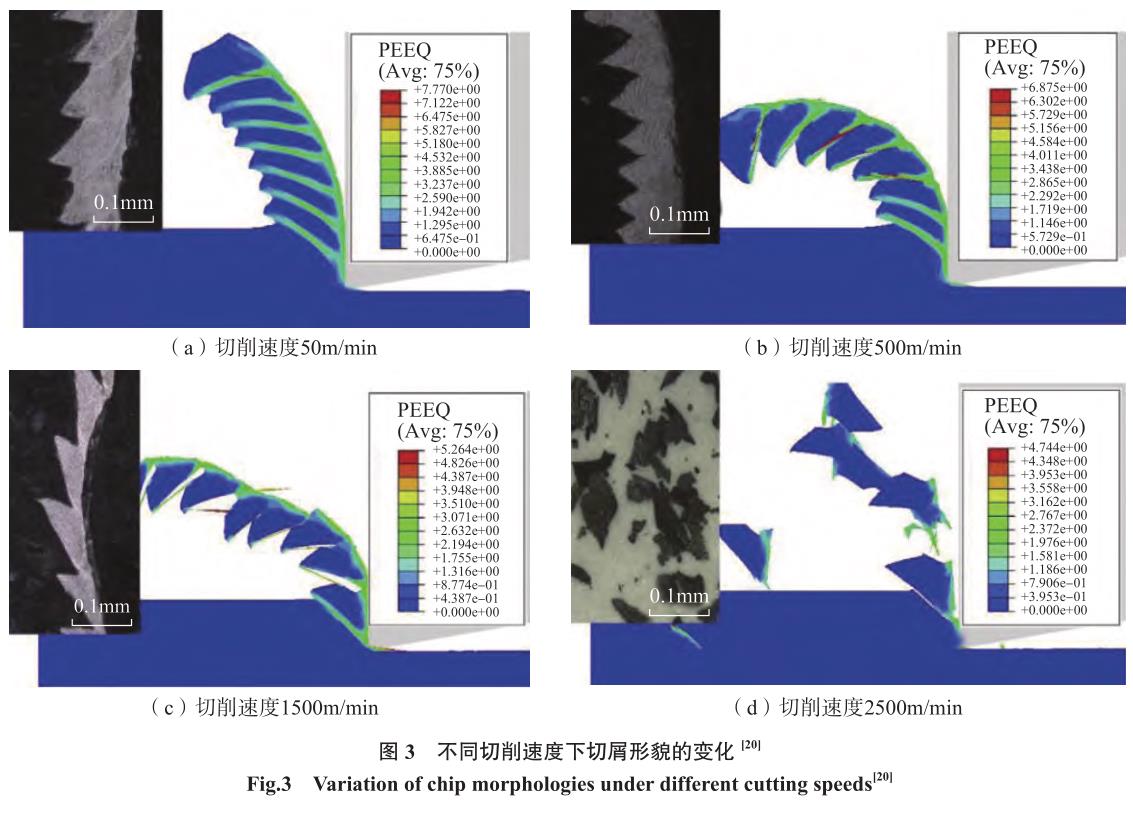
此表�������,大量的钻研批注�������,随着切削速度的增长�������,表表缺点由塑性变形诱导演变为脆性断裂诱导[23]����。因而�������,切削速度的提高�������,缩短了加工表表产生塑性变形的功夫�������,进而提高了其表表加工质量����。然而�������,随着切削速度的进一步提高�������,表表质量将会产生恶化[24]����。
钛合金切削过程中�������,钛合金切削加工表表经过挤压与剪切变形使得表层组织产生细化�������,并陪伴着高密度位错、孪晶与晶粒的拉长与破碎[25]�������,称之为“表表变质层”����。其中�������,对加
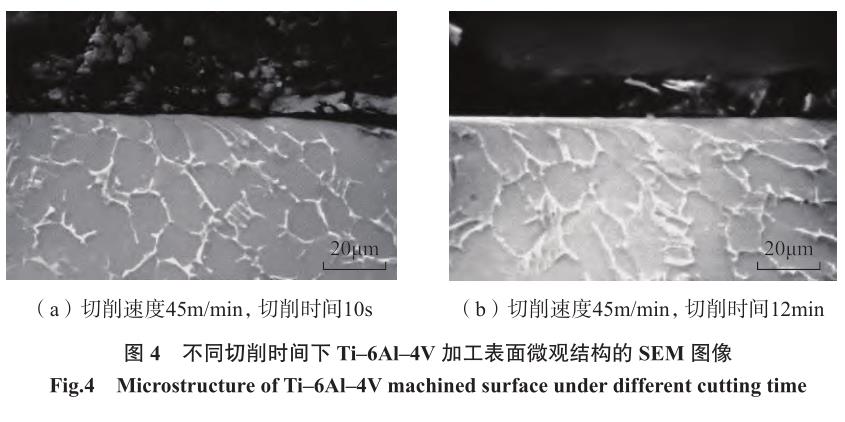
工表表近表层在显微照片中显示为白色的区域称之为白层[26]����。据报路�������,在极端服役前提下�������,加工表表存在白层可将零部件的低周委顿寿命降低近 30 倍[27]����。因而�������,对钛合金切削过程中白层的问题在现代加工造作中变得越来越沉要����。Griffiths[28] 指出�������,目前关于白层形成的机造有以下 3种主流概想�������,即: (1)相变����; (2)塑性变形驱动的动态再结晶����; (3)表表化学反映����。Haron 等[29] 在选取未涂层硬质合金刀具对 Ti–6Al–4V 进行切削加工过程中发现�������,随着切削功夫的增长�������,因刀具磨损水平加剧而产生严沉的塑性变形�������,并在加工表表上产生塑性变形层(扰动层)�������,如图 4 所示����。
Xu 等[30] 对 Ti–6Al–4V 高速切削过程中表表变质层的形成机造进行了深刻钻研�������,了局批注�������,白层形成的重要机造为高应变率下资料塑性变形驱动的动态再结晶�������,位错与孪晶的影
响次之����。此表�������,Du 等[31] 指出提高切削速度可有效削减白层的厚度����。
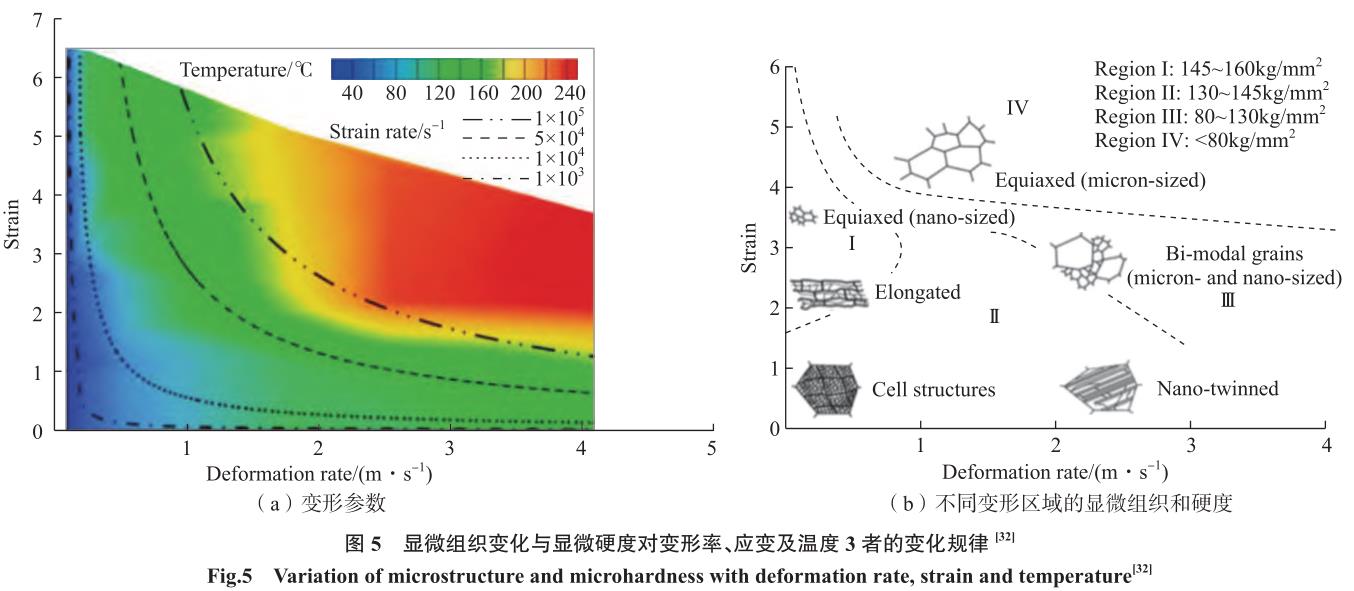
加工表表的冶金变动是决定表表服役机能的一个沉要参数����。为此�������,Guo 等[32] 拔取加工过程中变形率、应变及温度 3 个参数�������,绘造了显微组织变动与显微硬度对 3 者的依赖关
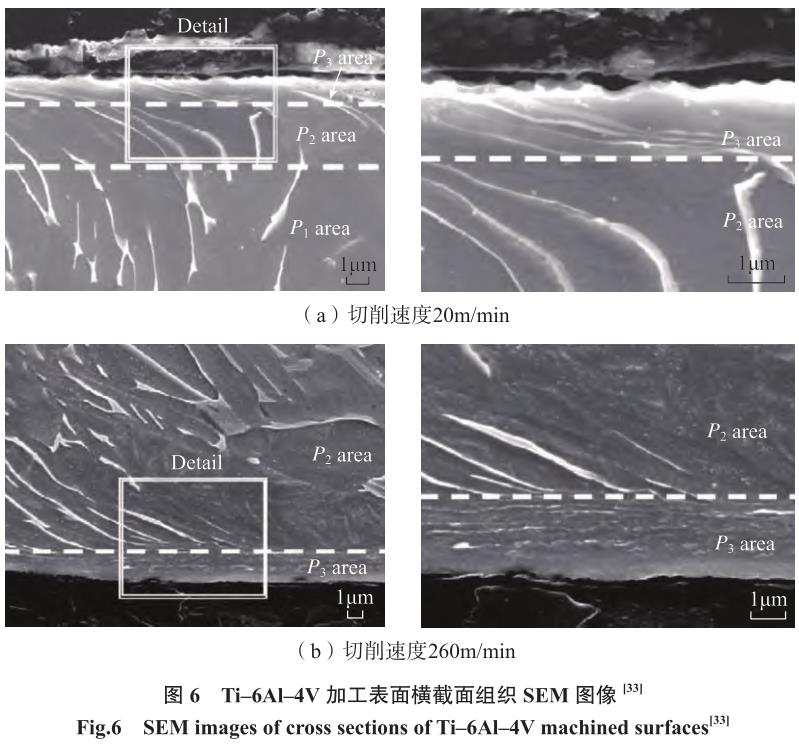
系�������,如图 5 所示��������; 于 此�������,Velásquez 等[33] 对 Ti–6Al–4V 在 20m/min、260m/min 两种切削速度下的加工表表和亚表表的横截面进行了表征�������,如图 6 所示�������,了局批注�������,随着切削速度的增长�������,加工表表横截面的中等塑性变形层与超细晶粒层的深度增长����。然而�������,Zhang等[34] 将切削速度提高至资料脆化临界值以上发现�������,加工表表危险层厚度随切削速度的增长而降低�������,即阐发出亚表表危险的“趋肤效应”����。因而�������,在加工过程中�������,切削速度对加工表表超细晶粒层的影响还有待于进一步深刻钻研����。
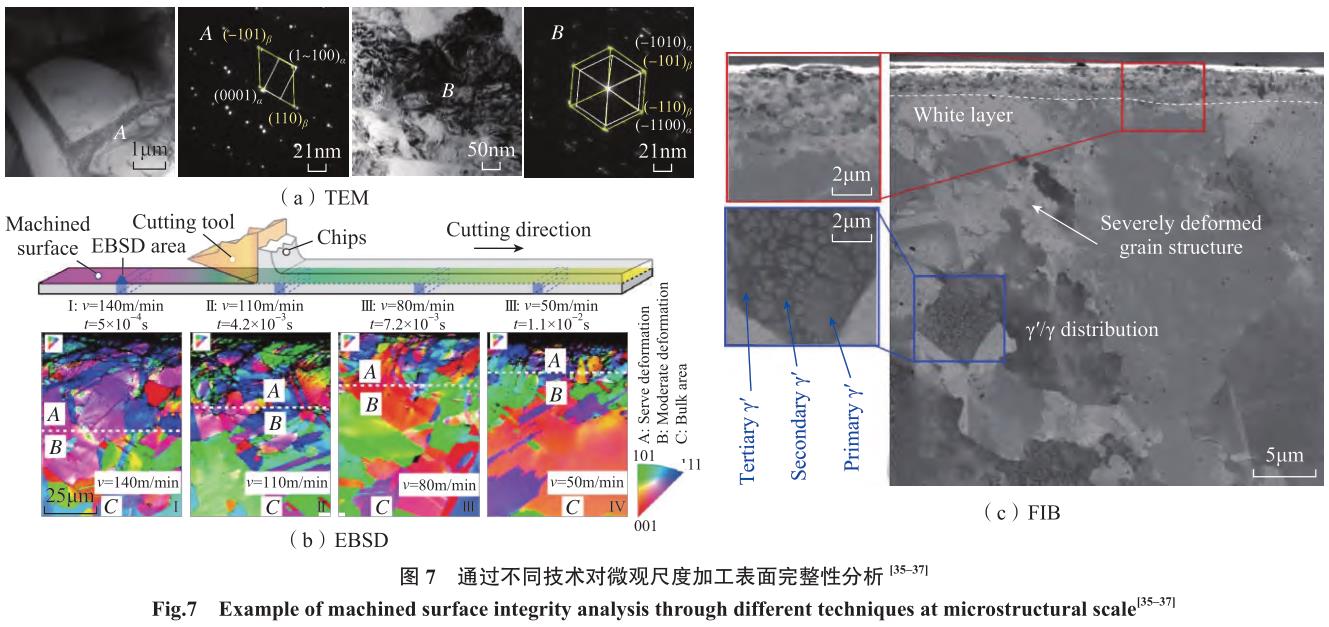
此表�������,近年来�������,为了在微观尺度上获得更高分辨率的表表齐全性数据�������,在光学显微镜 (OM)与电子扫描显微镜 (SEM)的基础上�������,透射电镜(TEM)[35]、电子背散射(EBSD)[36]以及聚焦离子束显微镜(FIB)[37] 等先进表征伎俩逐步被宽泛利用�������,如图7 所示[35–37]����。
残存应力对航空零部件的服役机能�������,出格是委顿机能有着沉要影响[38]����。其中�������,加工表表残存压应力对于提高零部件委顿寿命有着积极作用�������,而残存拉应力则不利于其委顿机能����。通常�������,残存应力对零部件服役机能的影响程杜咨 3 个指标来判断�������,即工件表表残存应力、残存应力峰值及残存应力影响层深度�������,其散布与大幼由切削过程中机械载荷与热载荷共同决定的����。王明海等[39] 对分歧主轴转速(4500~12000r/min)下 Ti–6Al–4V 铣削加工表表残存应力的散布进行了探索�������,了局批注�������,铣削加工表表的残存应力出现出由表层的残存拉应力向残存压应力过渡的散布特点�������,这是由于加工表表的梯度温度场引起的����。
其中�������,加工过程中的切削热以及有关热效应易引起残存拉应力�������,而与塑性变形有关的机械载荷往往会产生残存压应力����。然而�������,对于高速加工技术而言�������,提高切削速度可增长更多的机械能而导致残存压应力����。同时�������,剧烈的塑性变形会产生更多的热量�������,进而导致残存拉应力����。因而�������,对于切削加工过程中的速度效应对残存应力的影响仍是一个值得深刻探索的科学难题����。
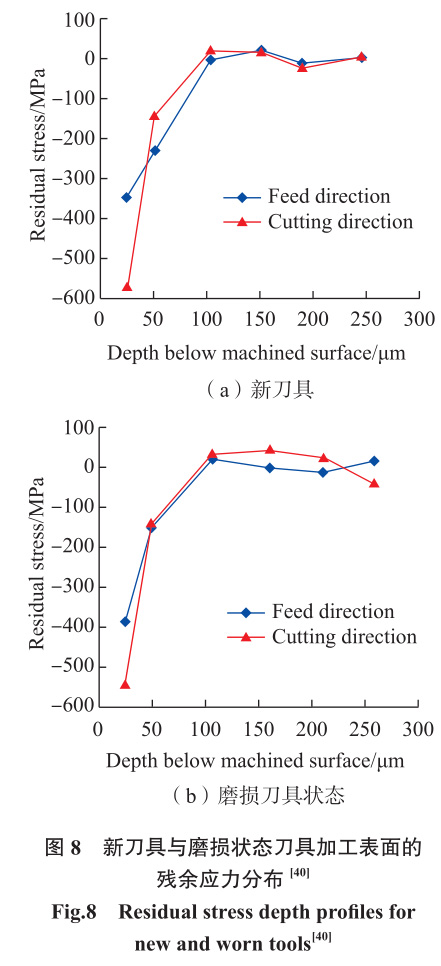
Liang 等[40] 系统钻研了刀具分歧磨损状态对 Ti–6Al–4V 加工表表残存应力的影响�������,发现 Ti–6Al–4V 加工表表的残存拉应力和最大残存压应力均阐发出随着刀具磨损状态的加剧而增大�������,如图 8 所示����。
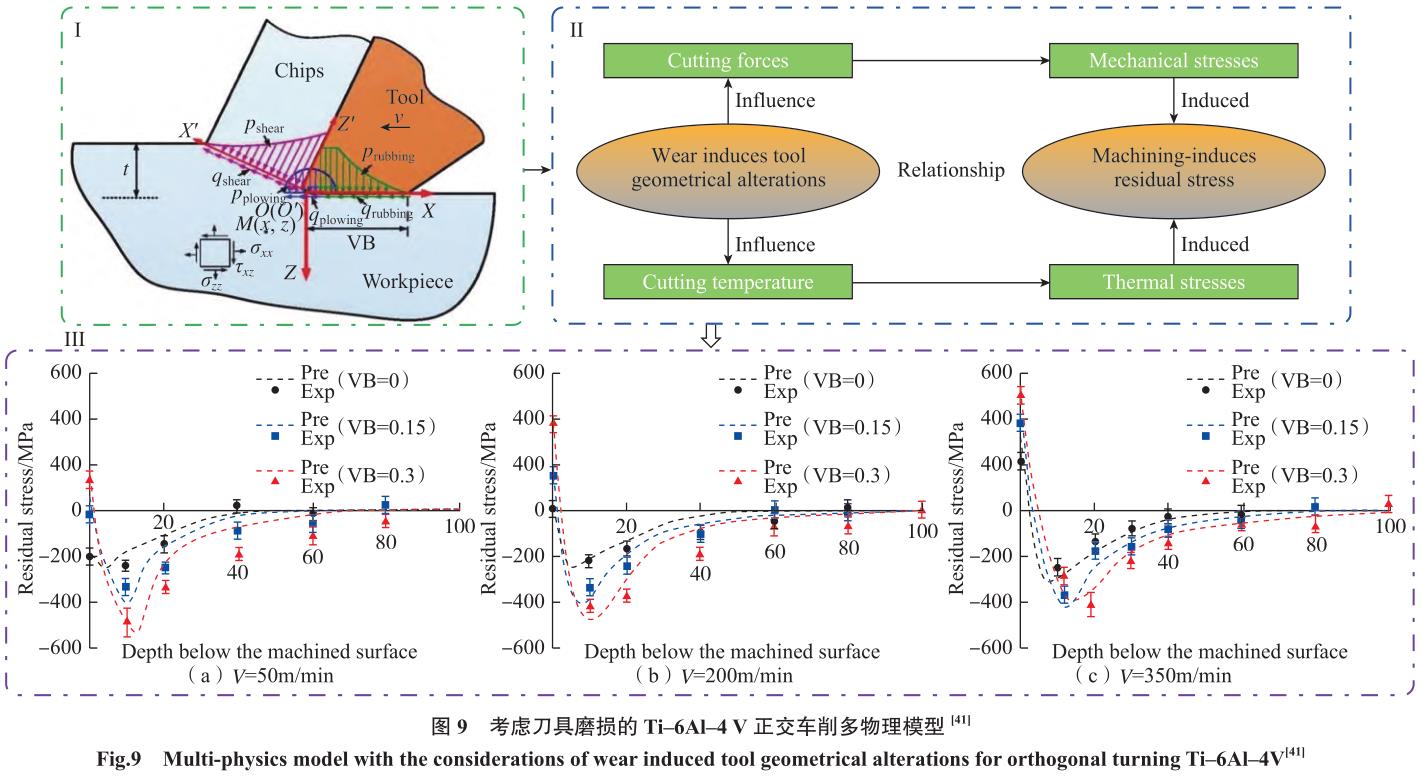
Liang 等[41]提出了一个思考磨损引起刀具几何变动的多物理模型�������,并对 Ti–6Al–4V正交切削加工表表残存应力的散布情况进行了预测�������,试验验证了该模型
可能有效评估刀具磨损前提下的残存应力散布个性�������,如图 9 所示����。
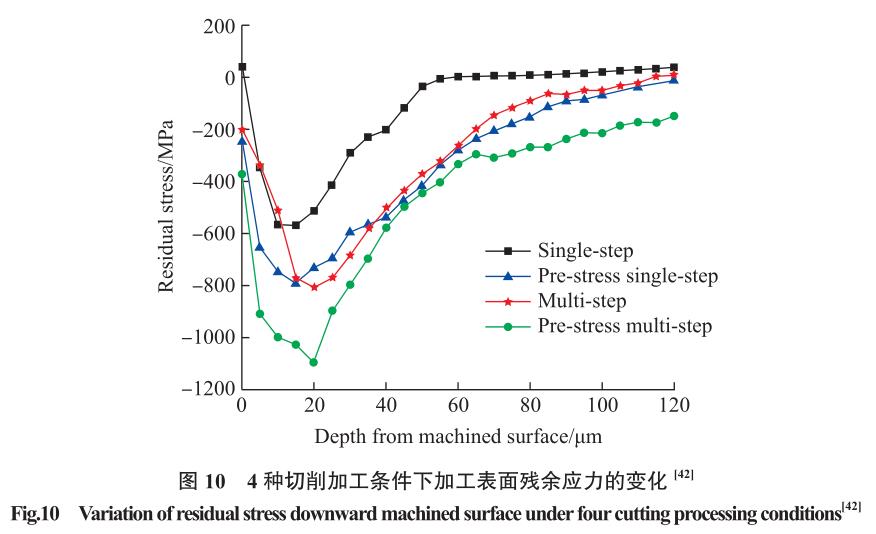
影响残存应力的成分多多且复杂����。仅通过优化加工参数难以实现残存应力的调整����。因而�������,开发一种可用且方便的残存应力自动节造步骤对于提高难切削资料的加工效能至关沉要����。Song 等[42] 选取有限元软件 Abaqus 成立钛合金切削二维有限元仿真模型�������,并通过正交切削试验对其进行了验证����。而后基于仿真分析模型对单步切削、多步切削、预应力单步切削以及预应力多步切削 4 种切削加工前提�������,对 Ti–6Al–4V 加工表表残存应力散布进行了探索�������,了局批注�������,多步切削和预应力切削工艺均会增长残存压应力�������,而多步切削会扭转
沿深度方向最幼残存应力的地位�������,增长切屑宰割度����。在 4 种切削加工工况中�������,预应力多步切削能够最大限度地提高残存压应力值(图 10[42])����。
基于上述会商�������,只管选择相宜的工艺参数可有助于获得较高表表齐全性迪胙合金切削加工�������,但随着对航空高端零部件使役机能要求的不休提高�������,使用先进的表征伎俩对微观或纳观水平的表表齐全性参数进行定性或定量分析将成为沉要的钻研课题����。
2 、钛合金磨削加工技术
磨削是用硬磨料颗粒作为切削工具�������,以负前角微切削的大局进行资料去除的过程[43–44]����。因而�������,加工过程会伴随大量的能量亏损�������,产生较大的磨削力、磨削温度以及磨具的磨损�������,进而影响被加工工件的表表齐全性[45–47]����。磨削表表的粗糙度是表表齐全性的沉要参数之一�������,且被宽泛钻研����。曹克等[48] 使用大气孔与通常气孔两种微晶刚玉砂轮发展钛合金磨削试验�������,钻研气孔尺寸对TC17 表表齐全性的影响�������,如图 11 所示����������?芍�������,钛合金磨削表表均存在大量扯破状缺点及波纹�������,但大气孔砂轮磨削后表表的缺点水平较轻�������,且试验
批注�������,大气孔砂轮磨削后表表的粗糙度较低����。
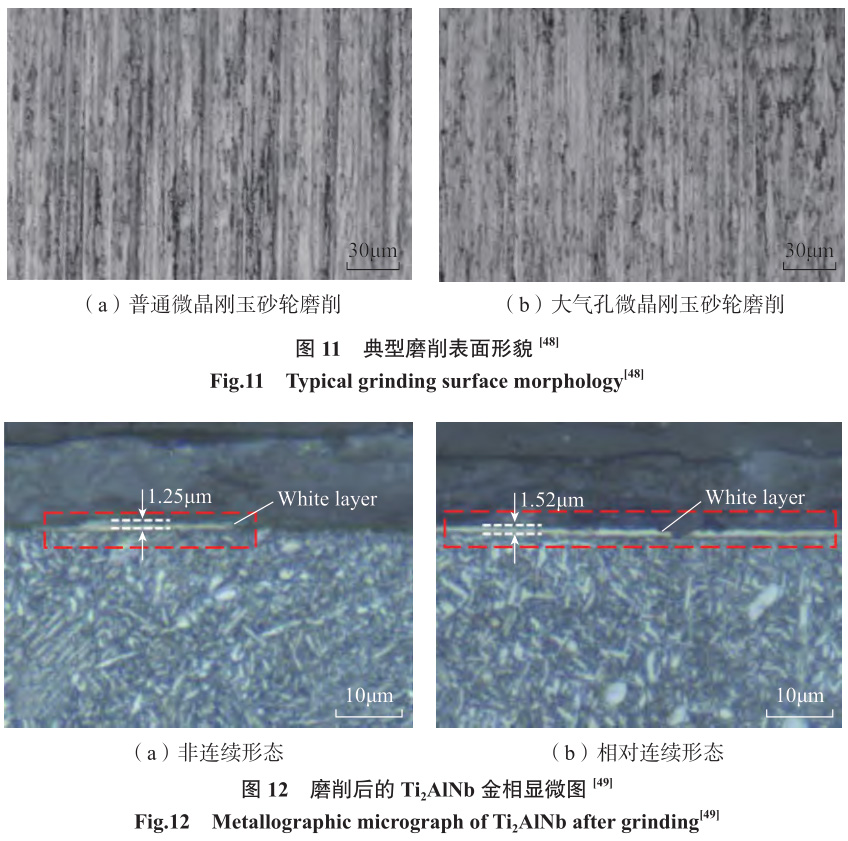
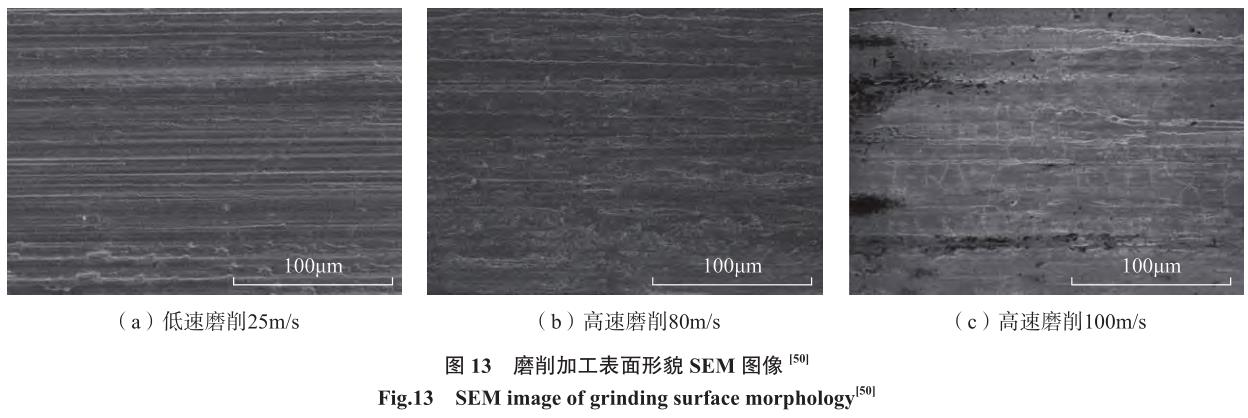
Xi 等[49] 综合钻研了 Ti2AlNb 的磨削个性�������,蕴含磨削力、磨削比能、表表组织、粗糙度以及磨具磨损情况�������,了局批注�������,随着资料去除率的提高�������,Ti2AlNb 工件亚表表出现了一层厚度幼于 2μm 的白层�������,并且非陆续状态(图 12(a)) 演变为相对陆续状态 (图12(b))����。胥军等[50] 在 Profimat MT 408 平面精密磨床上进行低速和高速磨削TC4–DT 试验�������,并通过 SEM 电镜获得磨削后钛合金的表表描摹�������,如图 13所示����。低速磨削时�������,试样表表有显著的加工纹路但未出现烧伤����;高速磨削(80m/s)表表加工纹路较清澈�������,且存在
塑性变形�������,未发现烧伤�������,表表描摹优良����;当砂轮线速度达 100m/s 时�������,表表出现严沉烧伤磨削加工纹路吞吐�������,并出现大面积网状裂纹����。
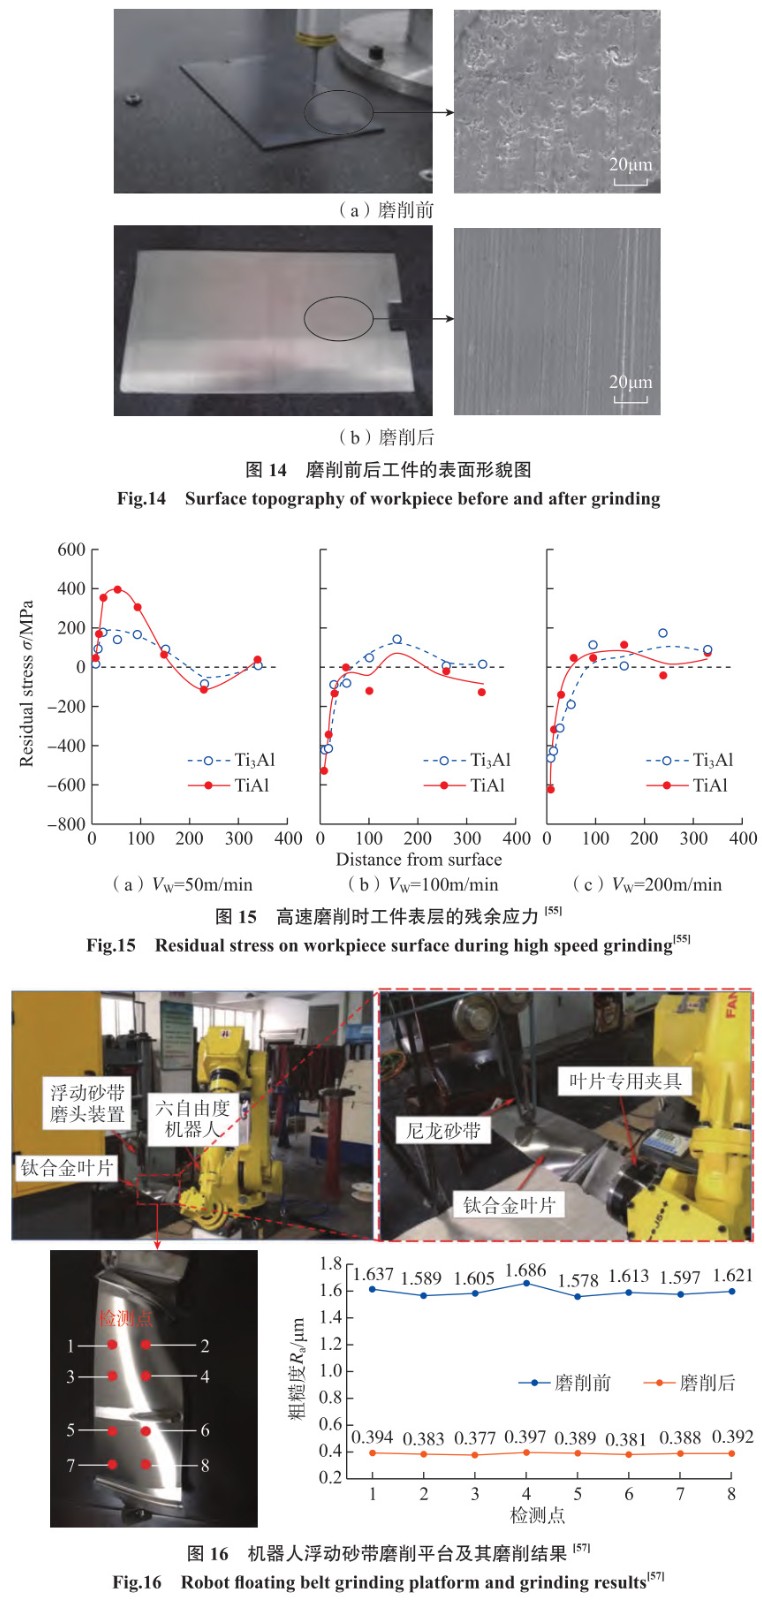
Kadivar 等[51] 探索了分歧磨削速度下 Ti–6Al–4V 表表的残存应力和比磨削能�������,了局批注�������,将磨削速度从 6m/s 提高到 10m/s�������,可降低残存压应力�������,在 6m/s 的磨削速度下�������,磨削表表存在研磨轨迹�������,表表无缺点����;当切削速杜咨 10m/s 提高到 14m/s 时�������,残存应力变动不显著�������,但磨削速度提高到 14m/s 时�������,由于表表产生较大的塑性变形和更高的温度�������,磨削表表存在计较多的浮泛和污渍����。张国军等[52] 选取正交试验对 TiAl 基合金的砂带磨削表表齐全性进行钻研�������,图14 为 TiAl 基合金平板在最优工艺参数前提下�������,磨削前后工件的表表描摹图����������?芍�������,磨削后的表表光滑、险些无缺点�������,表表质量改善�������,表表粗糙度值为 0.2μm�������,与原始表表相比降低了近 300%����。
Li 等[53] 从磨削烧伤的角度钻研了 CBN 砂轮对 Ti–6Al–4V 钛合金的临界磨削温度�������,发现当均匀温度超过470℃的阈值时�������,工件产生轻微磨削烧伤����;而当均匀温度超过 750℃时�������,
工件表表出现严沉的磨削烧伤�������,并伴有严沉的变形����。Ding 等[54] 钻研了砂轮表表的磨粒散布对 Ti–6Al–4V磨削成效的影响�������,了局批注�������,拥有特定纹路晶粒散布的 CBN 砂轮和带有随机颗粒散布的电镀 CBN 砂轮相比�������,磨削力和磨削功率显著幼好多����。
这重要是由于在磨削过程中�������,砂轮 –工件接触区的瞬时活性磨粒数量削减�������,从而导致更大的磨屑存储空间和更少的摩擦热����。Zeppenfeld 等[55] 发现�������,在高速磨削过程中�������,随着磨屑体积的增长�������,磨具与工件的接触长度的增长�������,法向磨削力大幅度增长�������,进而造成工件表表的压应力和拉应力不休增大�������,如图 15 所示�������,对于钛铝合金�������,当进给速度为 50m/min 时�������,在 γ–TiAl 相中获得的拉伸残存应力可达σ = 400MPa�������,当进给速度为 100m/min和 200m/min 时�������,会产生残存压应力����。
为了提高磨削过程中钛合金的加工表表齐全性�������,一些柔性研磨加工工艺相继被开发并得以工程利用����。
宋伟伟等[56] 对砂带磨削钛合金的加工过程进行了系统钻研�������,揭示了工艺参数 (进给速度、砂带线速杜纂下压量)对表表粗糙度的影响法规�������,试验了局批注�������,表表粗糙度随砂带的线速度的增大出现出先减幼后增大�������,随进给速度的增大而增大�������,随下压量的增大出现先减幼后增大的变动趋向��������;圃频萚57] 利用机械人浮动砂带对航空发起机钛合金叶片进行磨削�������,试验平台如图 16 所示����。该试验通过节造机械人各个轴的坐标转换来节造叶片的活动轨迹�������,自适应浮动磨头可凭据被加工工件现实线型进行自动赔偿�������,以达到最佳的磨削成效����。与磨削前相比�������,磨削后的叶片均可获得0.4μm 以下表表粗糙度����。
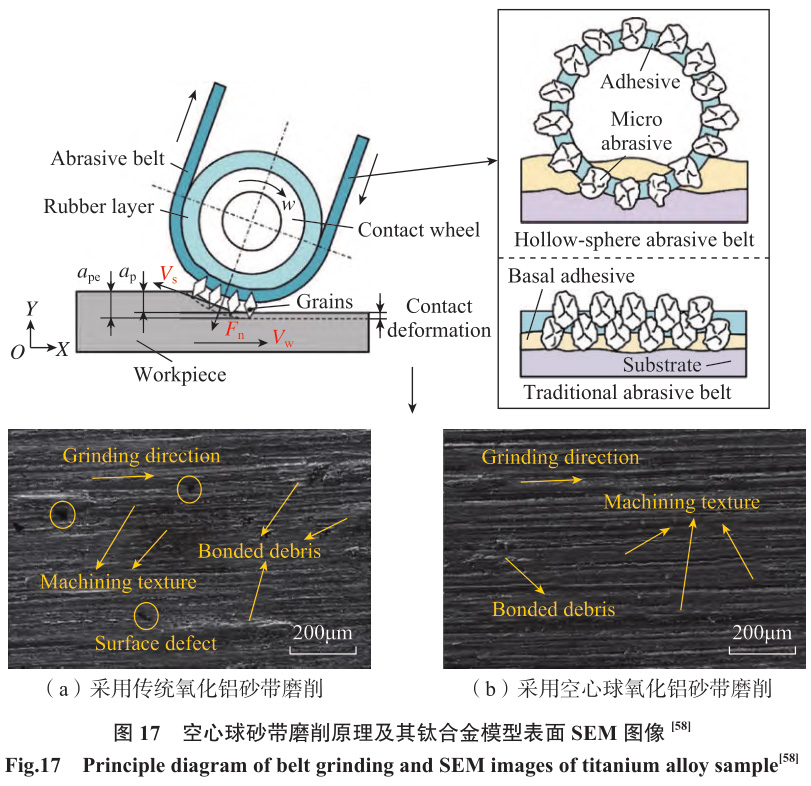
Gong 等[58] 针对砂带磨削过程中磨具难以进行有效建改等难题�������,创新性地提出了一种基于空心球的新型结构磨粒砂带�������,并对其自锐机能进行了探索�������,了局发现�������,空心球砂带的
自锐机能优于传统砂带����。进一步验证空心球砂带的自锐性对其磨削机能的影响�������,如图 17 所示[58](ape 为现实磨削深度����;ap 为磨削深度)����。当使用传统氧化铝砂带时�������,由于钛合金表表剧烈的塑性流动而引起表表缺点和黏粘碎屑�������,而使用空心球氧化铝砂带时则未出现上述加工质量问题�������,表表粗糙度值达 0.39μm����。
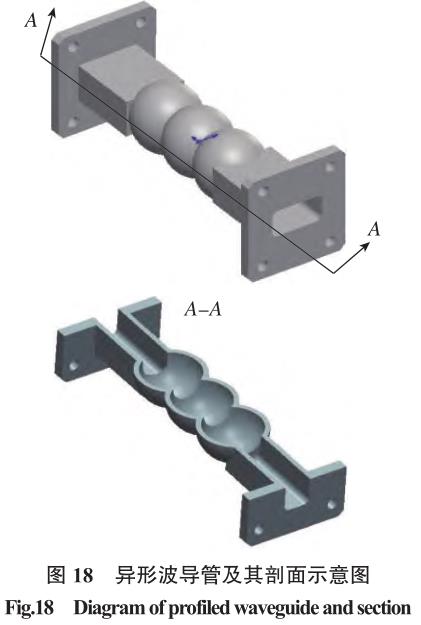
王燎原等[59–60] 和陈法宇[61] 等设计出一种针对 3D 打印的异形波导管件(图 18)�������,选取振动复合、高压气流复合等多物理场复合磁力研磨加工技术进行光整�������,初步获得了达到航空利用技术要求的试验了局�������,为异形件内表表的光整加工提供了关键的技术参考����。
目前�������,漯河航空航天大学徐九华团队通过多年的堆集已相继开发出钎焊超硬磨料磨具与热管砂轮�������,并共同基于高效换热作用的磨削加工工艺�������,在钛合金资料磨削加工表表齐全性节造方面获得了肯定的成就����。然而�������,磨削热仍是造约钛合金资料高机能磨削加工的重要成分�������,为此�������,未来开发高机能新型磨料磨具将成为行业内的钻研热点����。
3、 钛合金复合加工技术
随着钛合金切磨削加工和特种加工过程的认知深入和工艺实际的丰硕�������,钛合金车削、铣削、磨削和特种加工技术在航空结构件造作中得到了宽泛利用�������,同时�������,以提质增效为工艺指标的复合加工工艺在钛合金加工中的利用也日益引起人们的关注����。
复合加工是将两种及两种以上加工工艺集成在统一加工过程中�������,借助多种大局的能量(声、光、电、热、化学等)提高加工对象的可加工性、表表质量或加工效能�������,减幼刀具损耗����。本节重要介绍超声振动辅助切削加工技术、激光辅助切削工艺、超低温加工工艺、电流辅助切削工艺 3 种复合加工工艺在钛合金加工中的钻研进展����。
3.1 超声振动辅助切削加工技术
作为一种非传统加工技术�������,超声振动辅助加工技术是在通例切削(车削、铣削、磨削)中为工件或者刀具施加一个以上维度的高频(约 20kHz)微米级振动�������,用周期性“分离 – 切削”包办通例工艺的陆续切削作用[62]����。
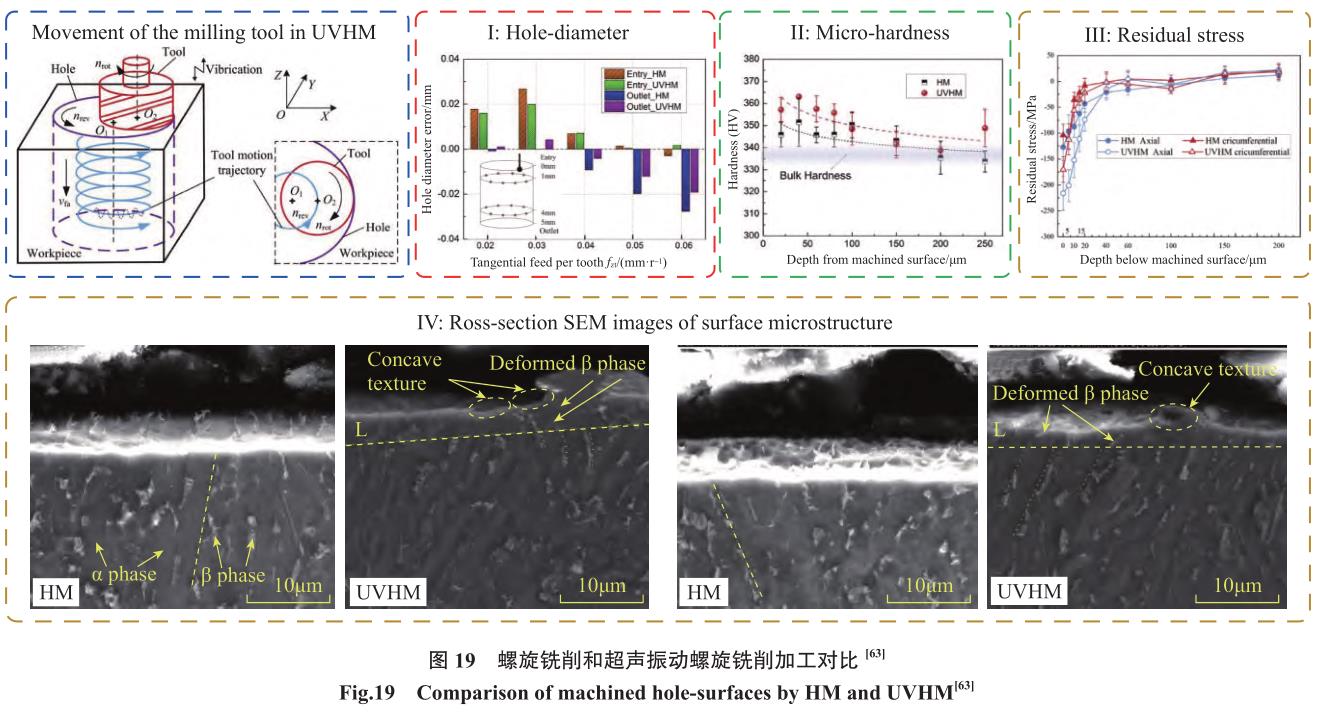
Chen 等[63] 通过螺旋铣削和超声振动螺旋铣削两种工艺下 Ti–6Al–4V合金孔加工行为进行钻研�������,如图 19所示�������,了局批注�������,与螺旋铣削相比�������,超声振动螺旋铣削加工的孔径误差减幼、表表微观硬度增长�������,且在超声振动辅助螺旋铣削加工孔表表的横截面 SEM 上观察到了约莫 4~6μm 的β 相变形层����。此表�������,由于超声波振动载荷在加工孔的表表和亚表表产生更多的资料塑性变形�������,进而增长了其表表加工硬化成效����。
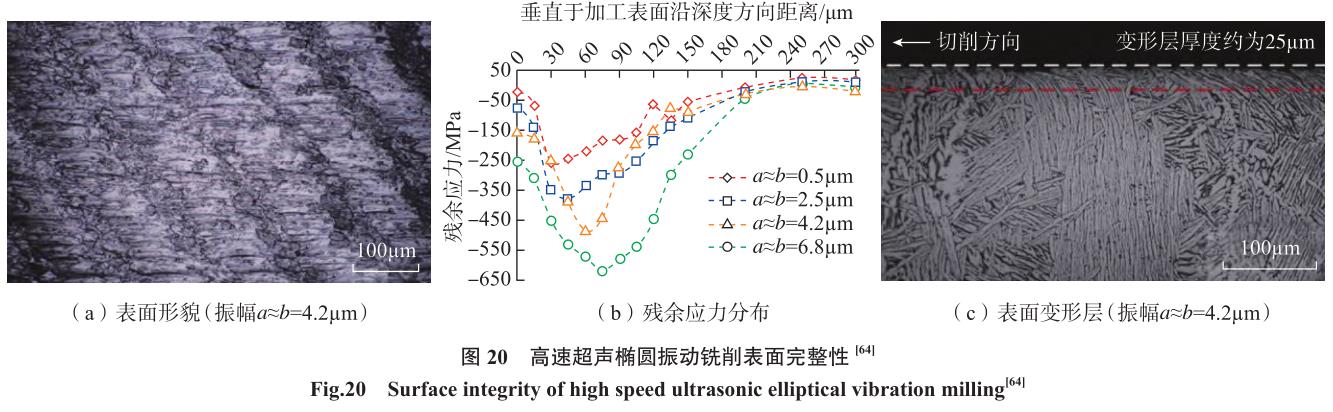
在超声振动辅助切削的基础上�������,为了提高明声振动切削加工的效能�������,钻研者提出了高速旋转超声椭圆振动铣削工艺和高速超声颠簸式切削步骤����。高速旋转超声椭圆振动铣削工艺将椭圆活动大局引入超声振动辅助铣削�������,刘佳佳等[64] 钻研了钛合金的高速旋转超声椭圆振动铣削工艺�������,试验了局批注�������,超声振幅越大�������,铣削均匀径向切削力值越幼�������,表表粗糙度
值、铣削表表残存压应力值、变形层厚度以及晶粒细化水平越大(图 20)����。
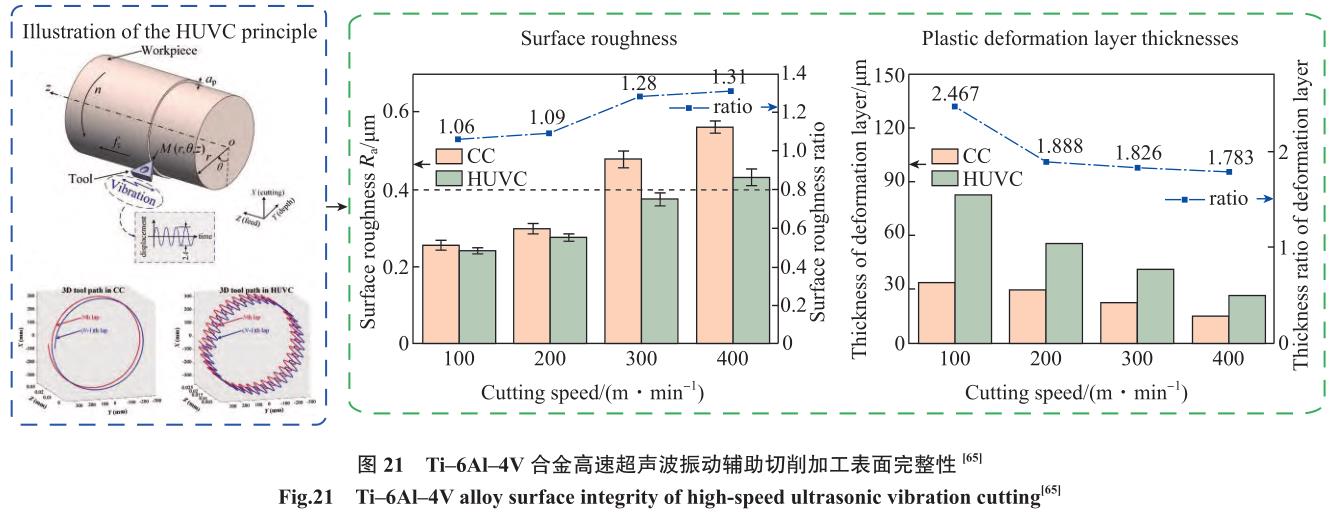
Peng 等[65] 选取硬质合金刀具对Ti–6Al–4V 合金进行传统切削(CC)和高速超声波振动辅助切削(HUVC)�������,对其加工过程中表表齐全性的影响进行了试验钻研�������,如图 21 所示�������,试验了局批注�������,高速超声波振动辅助切削可有效提高 Ti–6Al–4V 合金加工机能、工艺不变性和表表齐全性����。
3.2 激光辅助切削加工技术
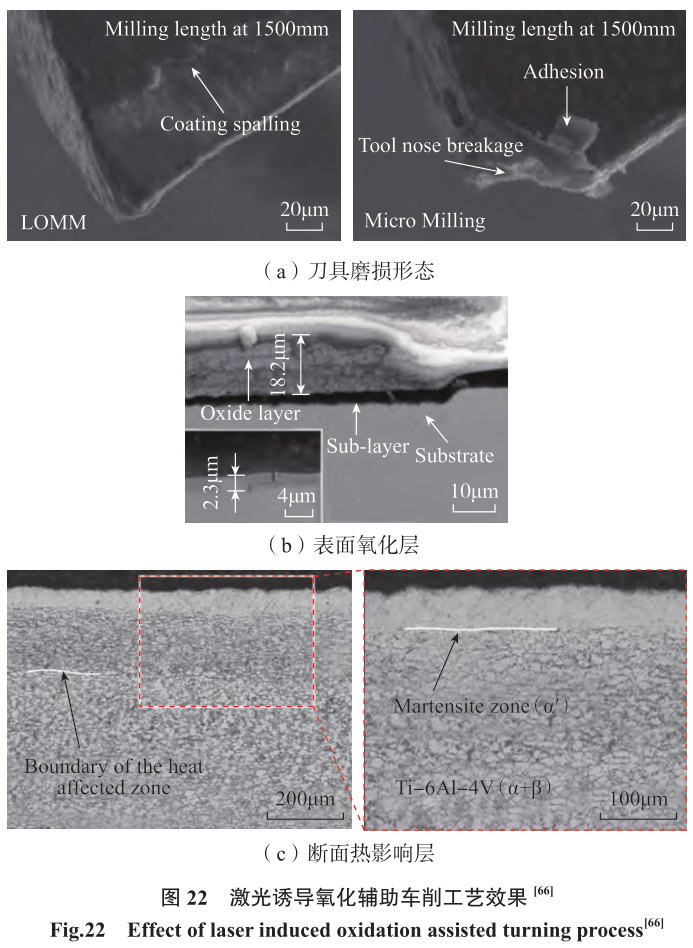
激光辅助切削是在通例切削(车削、铣削、磨削)过程中�������,在工件的待加工表表施加与刀具作同步进给的激光照射�������,利用激光能量对工件待加工表表资料进行预处置����。如图 22
所示[66]�������,对比钻研批注相对于通例车削和铣削加工�������,激光辅助加工用于钛合金时可能通过表表资料氧化、表层亚表层资料软化和相变等作用提高资料的可加工性�������,显著降低刀具的切削力�������,减缓刀具磨损�������,获得较低的表表粗糙度����。针对激光砂带加工的钻研批注复合加工中同时产生磨粒磨削的资料塑性去除和资料气化及溶解去除�������,能够提升加工表表的耐磨
损机能����。通过激光参数和切削参数优化匹配�������,激光辅助切削在提高钛合金加工质量方面已经获得了积极的学术成就�������,在加工效能提升和低能耗出产方面的利用潜力也初见功效����。
3.3 超低温切削加工技术
超低温(低于 –153℃)切削技术�������,是指一种在资料去除过程当选取液氮等强冷却介质的绿色加工工艺步骤����。强冷却介质在喷射压力作用下进入加工区域�������,依附热传导、热对流
等换热方式降低切削热����。
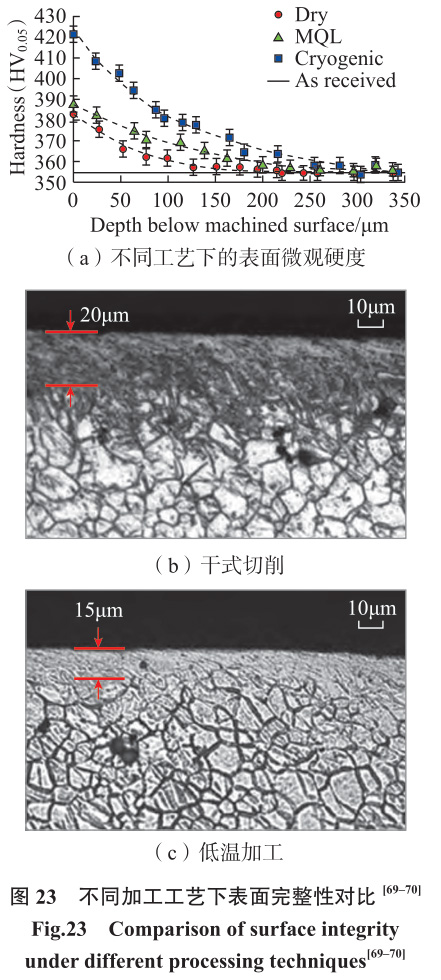
Dhananchezian 等[67] 针 对 TC4钛合金发展了液氮超低温车削试验�������,钻研了局批注�������,超低温加工环境可能降低切削温度、切削力、表表粗糙度和刀具磨损����。Shokrani 等[68] 对比了TC4 的常温端铣、漫灌式切削液冷却铣削和超低温端铣加工�������,发现超低温环境显著降低了加工后的表表粗糙度值�������,削减了塑形变形和切屑二次沉积引起的加工表表危险����。如图 23 所示[69–70]�������,超低温铣削可能提高加工表表微观硬度[70]�������,降低切削变质层的深度����。梁旭等[71] 发此刻干切削、超临界 CO2(scCO2)以及 scCO2 与油膜附水滴 (OoW)混合 3 种切削方式中�������,scCO2 与微量油膜附水滴混合冷却方式能有效减幼切削力和降低切削温度�������,因而获得优良的加工表表�������,并钻研了切削参数对切削力和切削温度的影响法规����。在超低温加工的基础上�������,针对低刚度薄壁钛合金蜂窝结构在通例铣削中的卷曲、开焊、塌边等缺点�������,文件 [72–73] 提出了冰固持低温铣削�������,以脆硬的剪堵截裂方式包办强韧的拉伸断裂�������,提高了工件刚度和铣削力�������,可能有效抑造加工缺点�������,提高表表质量����。
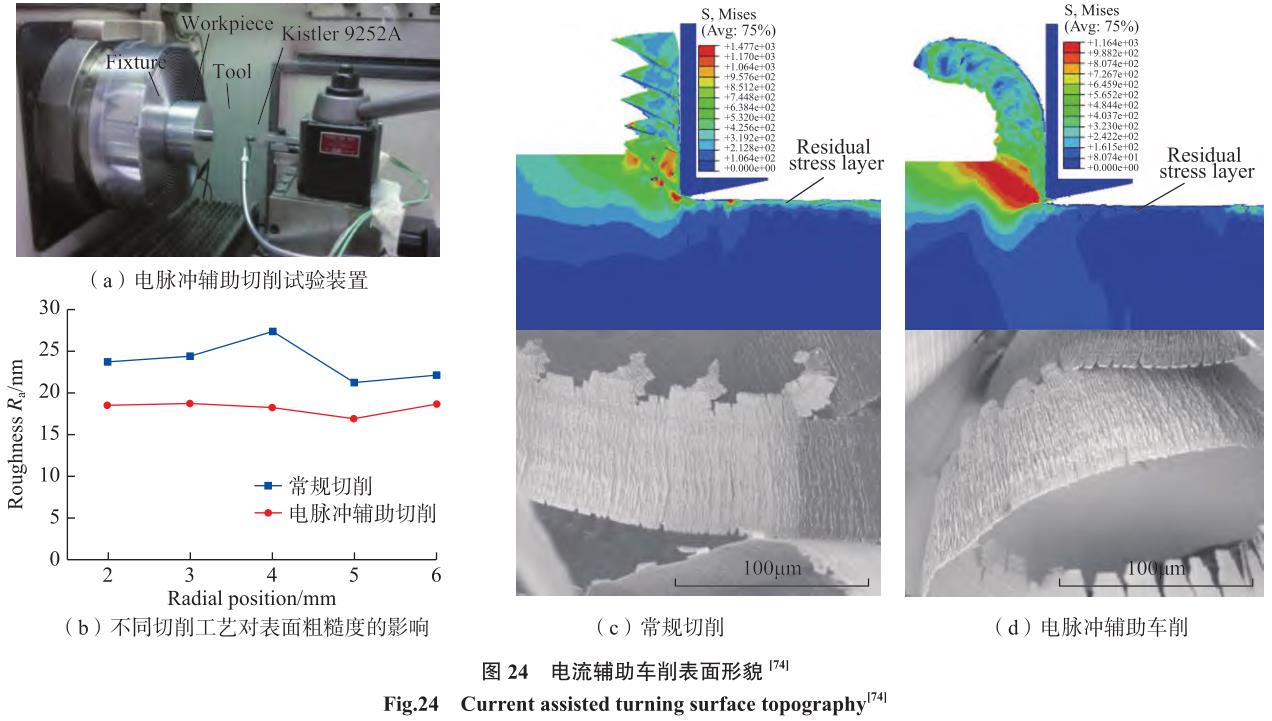
3.4 电流辅助切削加工技术
电流辅助切削是在通例切削加工中利用导电工件在通入电流时产生的塑性变动来提高工件资料加工质量的复合加工步骤����。Lou 等[74] 结合仿真和试验钻研了 TC4 钛合金电脉冲辅助加工�������,了局批注�������,电脉冲作用可能减幼钛合金的硬度和屈服应力�������,提高切削过程的安稳性�������,利于形成陆续切屑�������,从而降低刀具切削力、加工表表缺点和表表粗糙度值�������,如图
24 所示����。
路冬等[75] 对比了通常车削与电塑性车削两种分歧加工步骤下的切削力和表表粗糙度�������,发现电塑性辅助车削加工的工件表表质量得到显著改善且切削力显著降低�������,并提出了选用较
高的放电电压及较低的放电频率的工艺节造战术����。在此基础上�������,廖鹏飞等[76]进一步对比了 TC4 钛合金通常车削、超声振动辅助车削及电塑性 – 超声振动耦合辅助车削�������,试验了局批注�������,电塑性-超声振动耦合辅助车削的切削力最幼�������,并且表表质量改善最为显著�������,较大的放电电压及较高的放电频率有利于降低切削力�������,获得较好的表表质量����。作为一种绿色辅副伎俩�������,电流辅助切削为钛合金高质量加工提供了一种有远景的工艺规划����。
总体来说�������,通过能量场辅助可能有效改善钛合金资料的加工表表齐全性����。但是�������,各能量场作用下的资料去除机造等科学问题还有待深刻钻研����。
4、 钛合金特种加工技术
特种加工是泛指用电能、热能、光能、电化学能、化学能、声能及特殊机械能等能量达到去除或增长资料的加工步骤[77]�������,具体可分为成形加工技术、表表光整加工技术和表表强
化技术����。本钻研重要论说迪胙合金特种加工技术蕴含精密电火花成形加工技术、精密电解加工技术、磨粒流光整加工技术、表表喷丸强化技术和表表激光冲击强化技术����。
4.1 精密电火花成形加工技术
电火花成形加工技术是一种拷贝式加工�������,它利用工具电极和工件电极间最幼间隙处或者绝缘强度最低处�������,在高压脉冲电压下形成的脉冲放电对工件表表资料实现微量蚀除�������,工具电极的状态逐步拷贝到工件待加工表表�������,以此实现成形加工[78]����。电火花成形加工技术出格适合难加工合金资料和难加工结构�������,且技术较为成熟�������,因而在航空航天高机能钛合金零部件出产中拥有宽泛利用�������,也不休延长出新的钻研方向����。
利用火油介质和铜工具电极加工钛合金时�������,电火花加工表表较为粗糙并覆盖有白层�������,白层蕴含各类碳化物和氧化物�������,其硬度较基体资料大�������,且脉冲能量越大�������,再铸层越厚����。峰值
电流越大时�������,资料去除率和工具电极损耗越快�������,表表裂纹也越严沉[79–81]����。
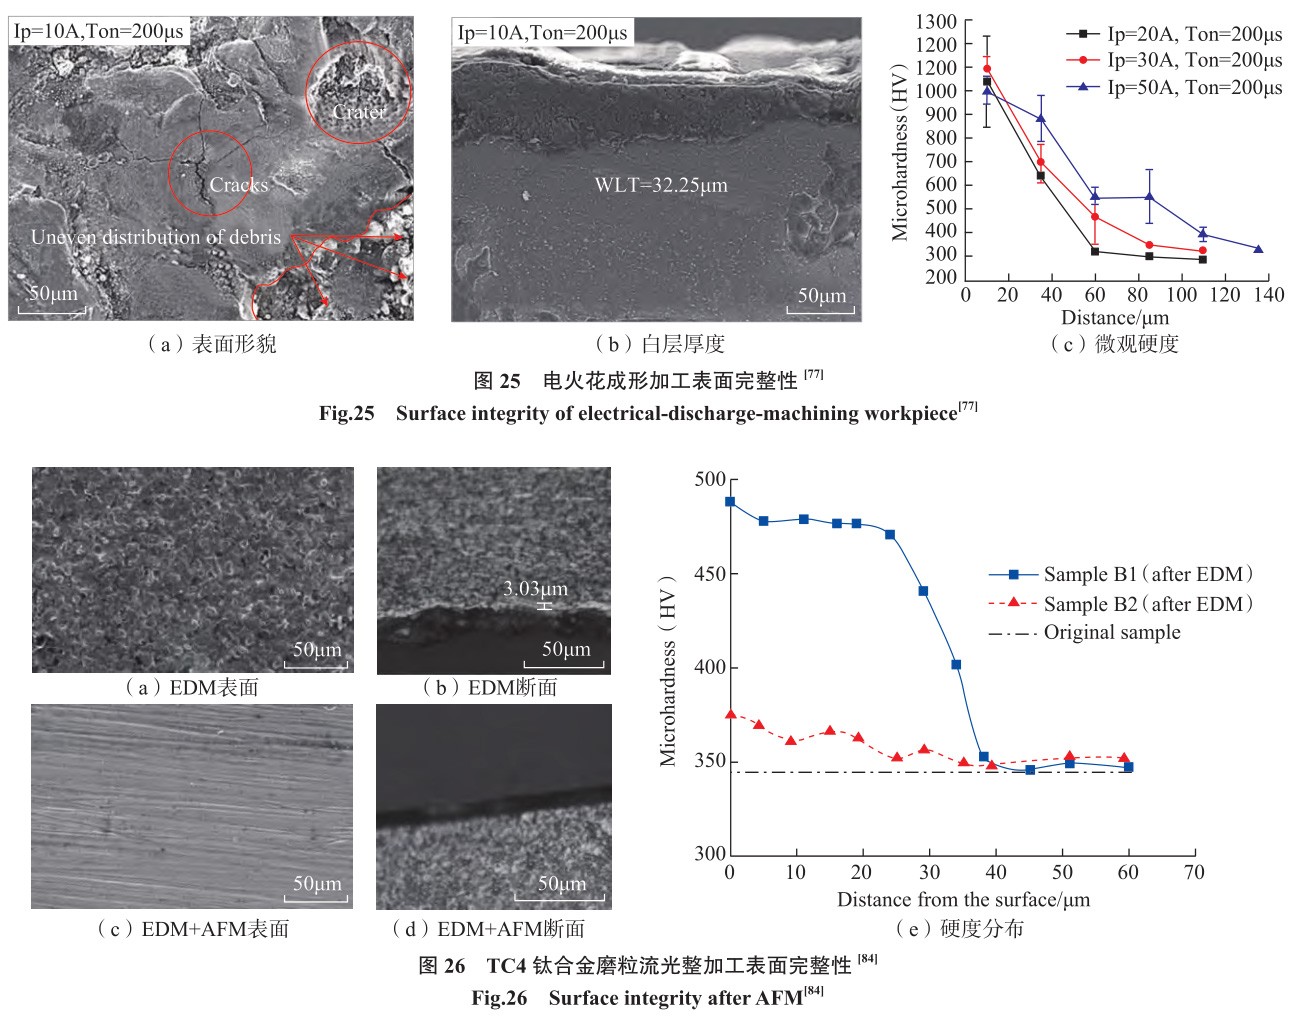
图 25[77] 为电火花成形加工 TC4 钛合金的表表齐全性����。此表�������,过大的脉宽会引起放电表表严沉积碳(火油分化)�������,因而降低加工表表质量和加工效能����。Tang 等[82] 通过电火花单点放电个性的仿真来钻研钛合金电火花加工机理�������,了局批注�������,再铸层和扰装响层厚度沿着放电蚀坑中心到蚀坑边缘逐步增长�������,再铸层和扰装响层的金相组织分歧�������,但同时存在较大的残存应力值����。脉冲电流影响蚀坑的应力状态�������,脉宽则对再铸层深度和最大拉应力深杜仔显著影响����。Rahul 等[83] 钻研了工具电极资料对 TC4 钛合金电火花成形加工表表齐全性、工具电极损耗和加工效能的影响�������,发现深冷处置铜工具电极比通例铜工具电极和钨工具电极在加工效能、表表质量和工具电极损耗上都有更好的阐发����。
Shokrani 等[68] 以表表粗糙度和加工效能为指标�������,通过优化脉冲电流、脉宽、占空比、抬刀周期等电参数�������,实现了钛合金的高效高质量电火花成形加工�������,为钛合金电火花成形加工的工程化利用提供了可行的技术规划����。
4.2 磨粒流加工技术
钛合金工件经过车削、铣削、电火花加工、增材造作等技术加工后的表表齐全性往往难以满足使用要求�������,而黏弹性磨粒流光整加工 (Abrasiveflow machining�������,AFM)是一种卓有成效迪胙合金表表光整技术�������,在该技术中�������,半流动的黏弹性磨料在挤压力作用下贱经工件表表�������,驱动其中的硬质磨粒切削工件表层的“微凸起”特点来实现抛光指标����。
Yu 等[84–85] 利用磨粒流光整加工技术抛光精密电火花加工后的 TC4钛合金表表�������,了局批注�������,磨粒流光整加工可能显著降低工件表表粗糙度(图 26[84])�������,去除电火花加工中形成的再铸层�������,提高加工后表表的硬度散布一致性�������,引入表层残存压应力����。通过工序间余量优化分配�������,磨粒流光整加工技术可能实现提质增效的综合工艺指标����。
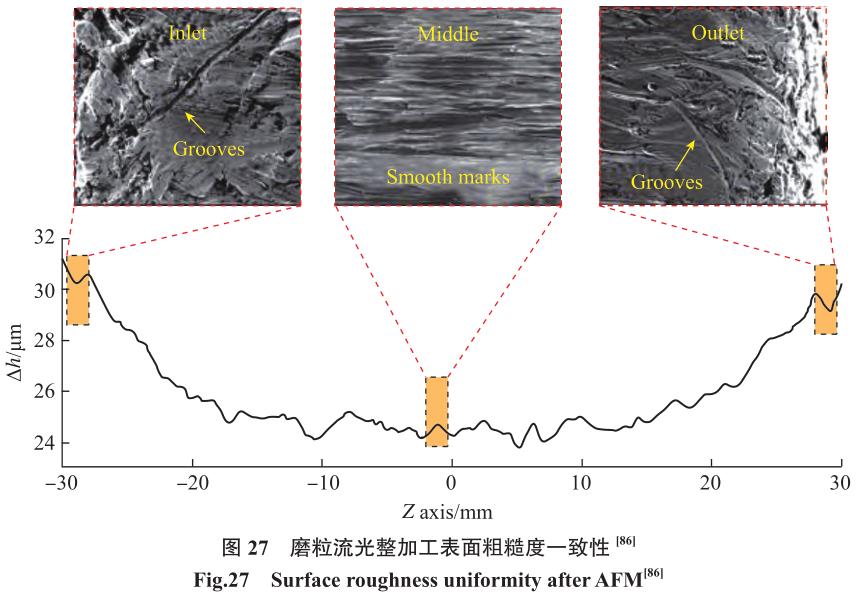
钛合金工件在磨粒流光整加工后的表表粗糙度一致性是当前该技术在工程利用中面对的挑战之一����。对于初始表表描摹均匀性的工件�������,粗糙度作为表层资料去除的宏观成效之一�������,粗糙度一致职能够综合为资料去除一致性�������,而后者的关键技术之一是工件表表资料在磨粒流加工中的去除量散布预测����。Fu 等[86] 选取多磨粒摩擦磨损的叠加作用构建了磨粒流加工工艺的资料去除率预测模型�������,并将之用于钛合金叶片的双向磨粒流加工预测�������,并针对存在的资料去除一致性低问题 (图 27)�������,提出了优化夹具结构的工艺节造战术 (图 28)����。
Bouland 等[87] 利用解析法和流场仿真辅助工具构建了对应的磨粒流加工资料去除率预测模型�������,提出了利用预试验得到的建改函数来减幼由于磨粒流抛光效能衰减导致的资料去除率预测误差的建模战术�������,并将该模型用于预测增材造作钛合金工件的磨粒流光整加工成效����。
4.3 精密电解加工技术
精密电解加工技术是基于电化学道理的一种非接触式特种加工技术�������,拥有工具无损耗、无残存应力、资料以离子状态溶化蹬着点�������,在难切削、复杂状态、低刚度的航空结构件大余量去除中得到宽泛利用[88–90]����。
Choungthong 等[91] 将电解加工工艺用于去除激光铣削加工迪胙合金工件表表沉铸结构�������,并沉点观察了电解加工前后激光研磨腔的表表、亚表表和尺寸的变动�������,了局批注�������,电解加工能够去除大部门沉铸结构�������,且腔深随加工功夫的耽搁而增大����。高激光功率的使用不仅增长了沉铸量�������,并且还增长了工件表表的微孔、裂纹等缺点����。这些缺点能够通过电解再现�������,从而扩大微孔和裂纹�������,并使工作表表加工质量产生恶化����。有关钻研了局为激光切割表表的沉铸去除和去毛刺提供了理论领导����。
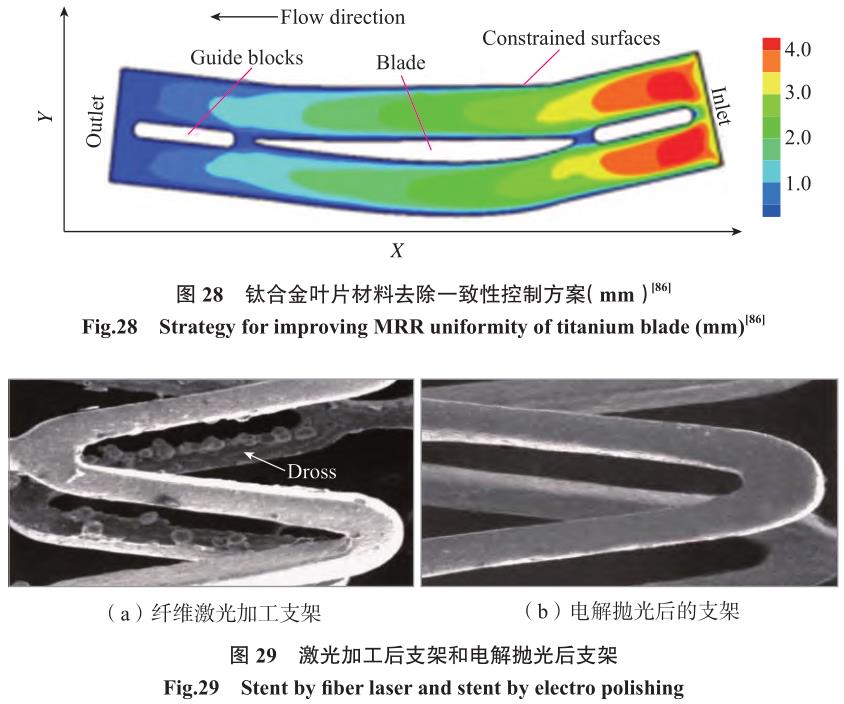
孙晓宇等[92] 选取了电解加工技术造作钛合金心血管支架�������,试验批注�������,该工艺造作镍钛合金心血管支架的表表齐全性和生物相容性显著改善�������,如图 29 所示����。同时提高了电解加工技术的环境敦睦性�������,为造作机能优异的心血管支架提供了理论领导����。
李越等[93] 分析了极间距和温度等参数对钛合金管电解加工成效的影响�������,试验批注�������,较佳的极间距和温度别离为 15mm 和 25℃�������,如图 30 所示�������,在该参数下电解抛光 90s 后�������,镍
钛合金管表表光洁平坦�������,电蚀坑和突起较少�������,表表粗糙度最����。54.8nm)�������,表表残存压应力最大(191.7MPa)����。
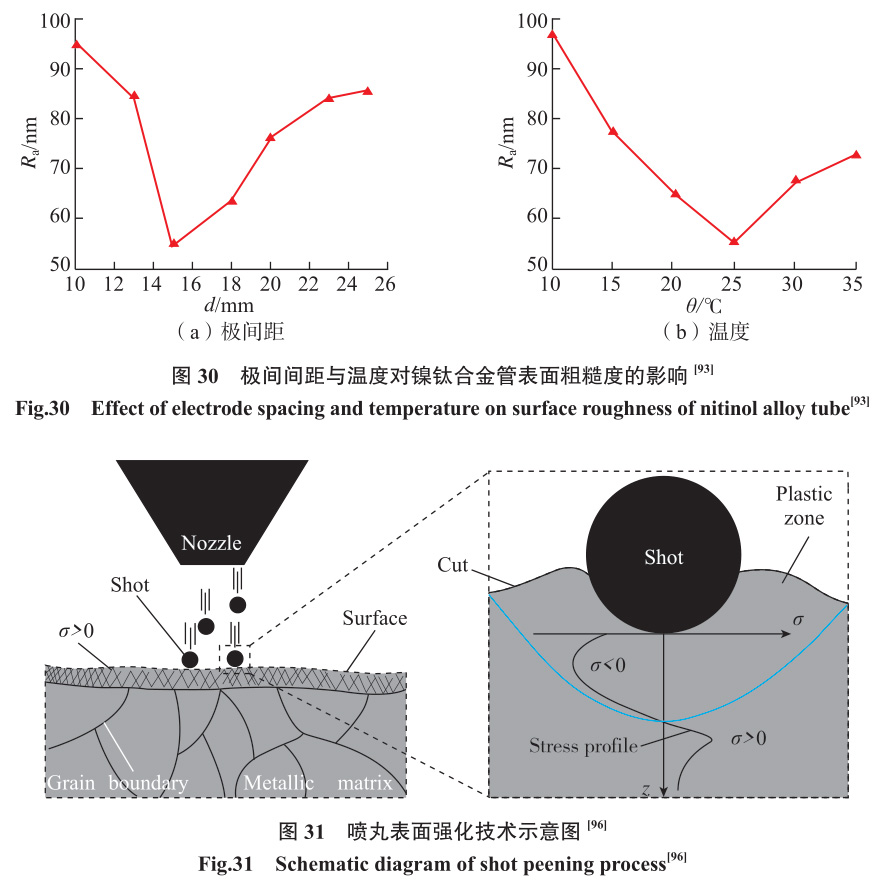
不成忽视的是当下比力不足对精密电解加工多物理场耦合机理钻研[94]�������,国内阐发有大无数多物理场耦合钻研进行了模型简化处置[95]�������,成立相对正确的精密电解加工多物理场模型仍较难题����。脉冲与振动精确匹配时�������,加工间隙内流场、电场、温度场、电化学溶化速度场耦合作用极为复杂����。以来的钻研必要通过揭示多物理场作用法规�������,把握电解加工成形法规�������,并实现成形过程正确预测����。
4.4 表表喷丸强化技术
喷丸加工中�������,高速弹丸流以 20~100m/s 的速度撞击工件表表�������,如图31 所示[96]�������,弹丸流的机械撞击使工件表层资料产生肯定深度的塑性变形区�������,并将残存压应力引入表表塑性
变形层�������,有效阻止工件在服役过程中的裂纹萌生和扩大�������,提高其委顿寿命和抗应力侵蚀能力[97]����。同时�������,撞击能扭转工件表层微观组织结构�������,在工件表表产生高密度的晶格缺点和位错�������,表层晶粒得到显著细化[98–99]����。
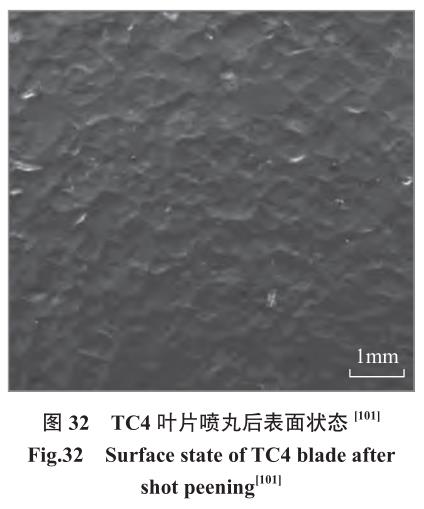
Li等[100]选取X射线衍射(XRD)、扫描电子显微镜(SEM)和透射电子显微镜(TEM)对 TC17 钛合金喷丸强化表表进行了综合表征�������,钻研了TC17 表表描摹演变和晶粒尺寸随深度的变动法规�������,发现喷丸加工表表的剧烈塑性变形诱发了位错活动�������,位错活动拥有很高的层错能�������,从而实现了资料表层晶粒的细化�������,显微硬度从工件表表到基体逐步增长(440HV0.02提高到 629HV0.02)�������,出现出递减的梯度变动法规����。孙辉[101] 对 TC4 钛合金叶片喷丸过程进行数值分析及试验钻研�������,确定了喷丸速度等工艺前提和工艺蹊径�������,钻研了叶片经加工后的表表状态�������,指出了在叶片机加工时应赐与肯定的预赔偿量�������,可使叶片喷丸变形后达到预约的状态�������,如图32所示����。
在工程利用中�������,应该通过喷丸工艺参数优化来两全加工表表质量和加工效能�������,同时预防加工表表剥层和褶皱异常缺点对工件服役机能产生的不利影响����。此表�������,通过将喷丸表表强化与其他技术复合�������,在保障工件表表力学机能的同时降低粗糙度�������,是喷丸表表强化技术钻研和利用的关注点之一[102–103]����。
4.5 表表激光冲击强化技术
激光冲击强化加工技术是近年来发展起来的新型强化技术[104]����。该技术利用激光束产生等离子体诱发的冲击波在工件次表表引起部门塑性变形�������,并使其产生高度位错�������,进而提高零部件的整体服役机能(图33[102])����。Li 等[105] 对 TC4 的激光冲击强化成效进行了试验钻研����。了局发现�������,未经强化试样的振动委顿断裂区的裂纹源位于表表以下约 100μm 深度处�������,而经过激光冲击强化试样的振动委顿断裂区的裂纹源位于次表表(图 34[105])����。
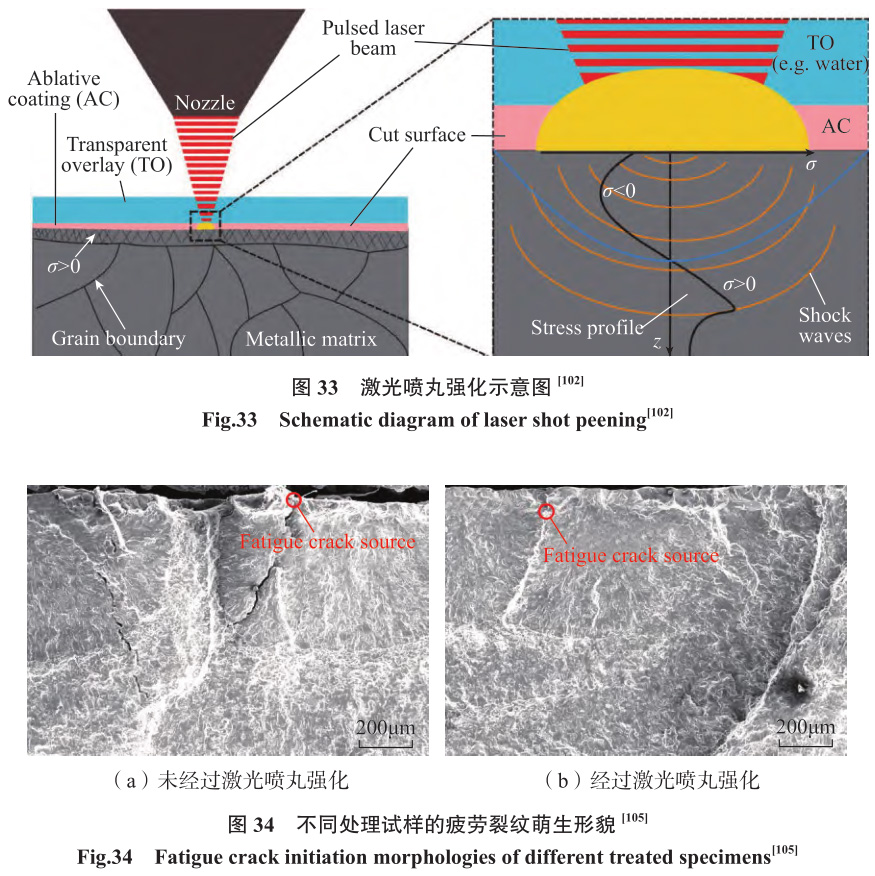
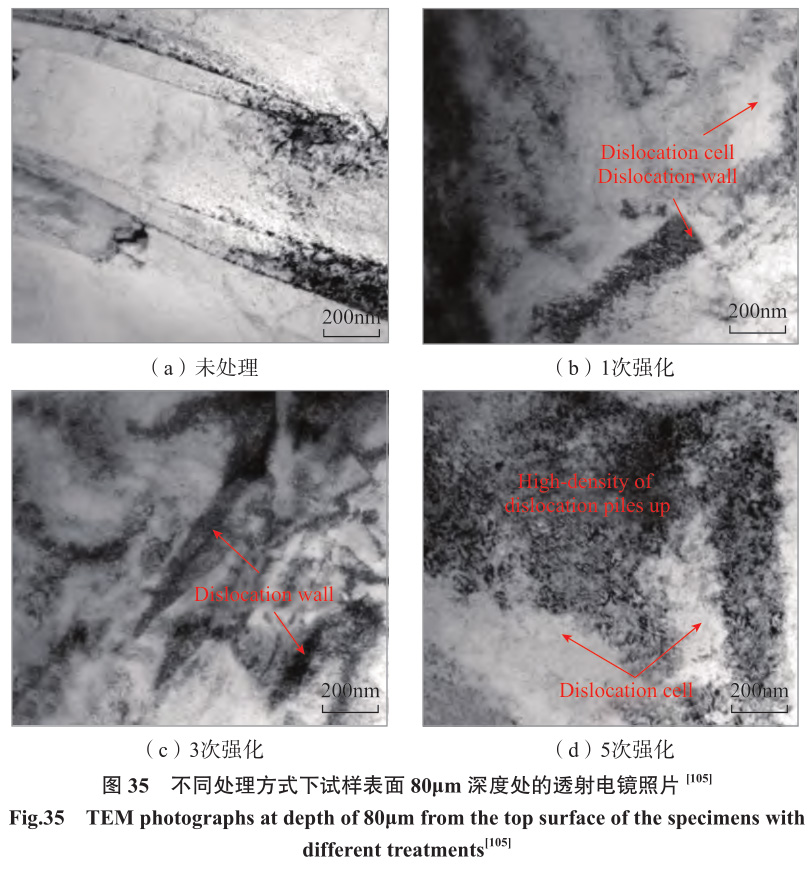
进一步发现�������,激光冲击强化次数对委顿寿命拥有积极的影响����。随着强化次数的增长�������,初始晶粒将细化为很多亚晶粒�������,甚至是纳米晶粒(图 35[105])����。
昝垚旭等[106] 使用 X 射线衍射仪、显微硬度计等分析了激光冲击强化处置后 Ti834 合金�������,并用扫描电子显微镜等观察被终极区域的表表描摹和显微组织�������,了局批注�������,第 1 次处
理和第 2 次处置后形成的强化层厚度别离为 170μm 和 265μm�������,残存压应力峰值均呈此刻次表层����。孙汝剑等[105] 选取 20J、25J 和 30J 级此外脉冲激光冲击 TC17 钛合金�������,观察并综合其微观组织演变、表表描摹及粗糙度变动、残存应力散布和拉升机能扭转法规����。得出了试样表表粗糙度降低�������,表表残存应力增大�������,钛合金屈服强度提升 30~70MPa 的结论�������,但激光冲击强化对 TC17 钛合金抗拉强杜装响不大�������,如图 36 所示[107]����。
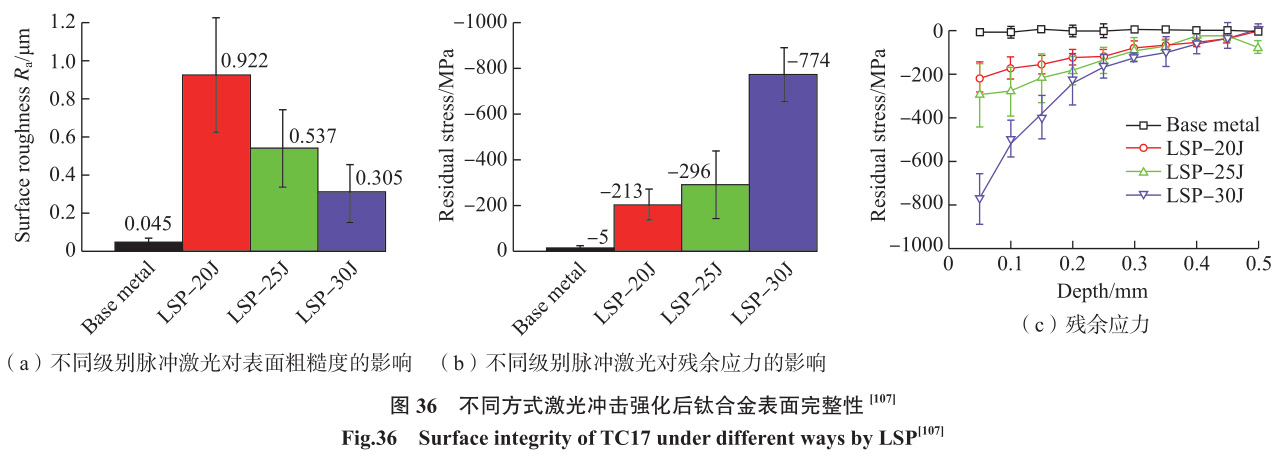
综上所述�������,针对钛合金难加工资料而言�������,特种加工技术可解决航空发起机等设备造作中通例加工步骤无法实现的加工难题����。此表�������,由此衍生出的特种加工与传统造作技术相结合的组合式加工新概想与新工艺是未来必要钻研的沉要课题����。
5 、结论
本钻研针对钛合金切削温度高�������,刀具磨损严沉等问题�������,从切削加工、磨削加工、复合加工以及特种加工 4个工艺角度对钛合金加工表表齐全性的发展示状发展综述�������,分析了工艺
参数对表表齐全性状态特点的影响法规����。其中�������,钛合金资料在分歧加工方式下所获得的表表齐全性不尽一样�������,进而导致其服役机能产生显著差距����。为此�������,针对目枪合金加工技术
发展示状�������,为了获得有效表表齐全性加工�������,钛合金资料加工技术的进一步发展趋向重要集中在以下 4 个方面����。
(1)钛合金资料在切削、磨削、复合加工与特种加工等工艺过程中均会接受分歧的机械 / 热载荷�������,并引起其加工表表微观组织及机械个性的变动�������,继而对其服役机能造成分歧
水平的影响����。然而�������,就目前而言�������,还没有相宜的理论步骤来对分歧服役机能要求迪胙合金资料选择最佳的加工工艺����。因而�������,未来的工作有必要从分歧加工工艺下钛合金的表表完
整性与职能性的影响机造着手进行深刻探索����。
(2)钛合金精密加工正朝着高效、精密、低危险的方向发展�������,随着高速 / 超高速加工技术与多能场复合精密加工技术的急剧发展�������,使得钛合金高效低危险精密加工成为了可能����。然而�������,对于超高速加工技术而言�������,高应变下的资料去除模式对其加工表表质量的影响机理还有待于深刻钻研����。此表�������,基于力 – 热耦合场下表表齐全性的演变已进行了深刻钻研����。然而�������,在多能场辅助复合加工技术中�������,必要充分思考复杂场效应对其表表齐全性的影响�������,并在此基础上美满有关理论模型����。
(3)在钛合金精密加工过程中�������,刀具 / 磨具磨损是造约钛合金高表表齐全性加工的主题瓶颈问题�������,其磨损程杜字会复映到表表齐全性�������,以至表表齐全性一致性较差����。未来应基
于功夫维度�������,将刀具 / 磨损问题纳入表表齐全性演变法规中�������,并开发出相应的理论模型����。此表�������,高机能刀具 /磨具的开发也是目前值得深刻钻研的工程科学问题����。
(4)目前�������,大无数钻研集中于某一种加工技术下表表齐全性的演变法规问题����。然而�������,一个零部件从毛坯到制品�������,往往必要经历多种加工工艺�������,如切削 – 磨削 –(特种加工)– 研
抛 – 表层强化等工艺流程����。因而�������,必要成立面向整个工艺链中工艺参数与表表齐全性的映射模型�������,并以钛合金关键零部件的服役机能需要为指标�������,获得其满足服役机能需要的工艺
特点域�������,对疏导和推动钛合金关键构件高表表齐全性造作技术的发展奠定理论基础����。
参 考 文 献
[1]国度造作强国建设战术征询委员会 . 中国造作 2025 蓝皮书 [M]. 北京 : 电子工业出版社 , 2017.
Strategic Advisory Committee on National Manufacturing Power Construction. ChinaManufacturing 2025 Bluebook[M]. Beijing:Electronic Publishing House, 2017.
[2] COMMISSION E. Flightpath 2050:Europe's vision for aviation[M]. Munich:University of Munich, 2011.
[3] 刘大响 . 一代新资料 , 一代新型发起机 : 航空发起机的发展趋向及其对资料的需要 [J]. 资料工程 , 2017, 45(10): 1–5.
LIU Daxiang. One generation of newmaterial, one generation of new type engine:Development trend of aero-engine and itsrequirements for materials[J]. Journal of MaterialsEngineering, 2017, 45(10): 1–5.
[4] 赵振业 . 聚焦抗委顿钻研 , 成就造作强国 [C]// 第十八届全国委顿与断裂学术会讨论文集 . 郑州 , 2016.
ZHAO Zhenye. Focus on anti-fatigue researchand make a manufacturing powerhouse[C]//The18th National Conference on Fatigue and Fracture.Zhengzhou, 2016.
[5] FIELD M, KAHLES J F. The surfaceintegrity of machined and ground high strengthsteels[J]. DMIC Report, 1964, 210: 54–92.
[6] 中国机械工程学会 . 2018—2019 机械工程学科发展汇报机械造作 [M]. 北京 : 中国科学技术出版社 , 2020.
China Association for Science andTechnology. 2018—2019 development reporton mechanical engineering subject[M]. Beijing:China Science and Technology Press, 2020.
[7] 谭靓 . 抗委顿表表变质层的多工艺复合节造步骤 [D]. 西安 : 西北工业大学 .
TAN Liang. Method of controlling anti-fatigue surface metamorphic layer duringintegration manufacturing processes[D]. Xi’an:Northwestern Polytechnical University.
[8] NIINOMI M. Titanium alloys[M]//Encyclopedia of Biomedical Engineering.Amsterdam: Elsevier, 2019: 213–224.
[9] FAN Y H, HAO Z P, ZHENG M L,et al. Wear characteristics of cemented carbidetool in dry-machining Ti–6Al–4V[J]. MachiningScience and Technology, 2016, 20(2): 249–261.
[10] LIANG X L, LIU Z Q, WANG B.State-of-the-art of surface integrity inducedby tool wear effects in machining processof titanium and nickel alloys: A review[J].
Measurement, 2019, 132: 150–181.
[11]LINDVALL R, LENRICK F,PERSSON H, et al. Performance and wearmechanisms of PCD and pcBN cutting toolsduring machining titanium alloy Ti6Al4V[J].
Wear, 2020, 454–455: 203329.
[12] YANG H C, CHEN Z T, ZHOU Z T.Influence of cutting speed and tool wear on thesurface integrity of the titanium alloy Ti–1023during milling[J]. The International Journal ofAdvanced Manufacturing Technology, 2015,78(5–8): 1113–1126.
[13] DAVIM J P. Surface integrity inmachining[M]. London: Springer London, 2010.
[14]LIANG X L, LIU Z Q, WANGB. Multi-pattern failure modes and wearmechanisms of WC–Co tools in dry turningTi–6Al–4V[J]. Ceramics International, 2020,
46(15): 24512–24525.
[15]LIANG X, LIU Z. Tool wearbehaviors and corresponding machined surfacetopography during high-speed machining ofTi–6Al–4V with fine grain tools[J]. TribologyInternational, 2018, 121: 321–332.
[16]LIANG X L, LIU Z Q, YAO GH, et al. Investigation of surface topographyand its deterioration resulting from tool wearevolution when dry turning of titanium alloy
Ti–6Al–4V[J]. Tribology International, 2019,135: 130–142.
[17] SUI S C, FENG P F. The influencesof tool wear on Ti6Al4V cutting temperatureand burn defect[J]. The International Journal ofAdvanced Manufacturing Technology, 2016,85(9–12): 2831–2838.
[18] BARRY J, BYRNE G, LENNOND. Observations on chip formation and acousticemission in machining Ti–6Al–4V alloy[J].International Journal of Machine Tools andManufacture, 2001, 41(7): 1055–1070.
[19] YANG X X, ZHANG B. Materialembrittlement in high strain-rate loading[J].International Journal of Extreme Manufacturing,2019, 1(2): 022003.
[20]WANG B, LIU Z Q. Shearlocalization sensitivity analysis for Johnson-Cook constitutive parameters on serratedchips in high speed machining of Ti6Al4V[J].
Simulation Modelling Practice and Theory,2015, 55: 63–76.
[21]YANG D, LIU Z Q. Surfacetopography analysis and cutting parametersoptimization for peripheral milling titaniumalloy Ti–6Al–4V[J]. International Journal of
Refractory Metals and Hard Materials, 2015, 51:192–200.
[22] ZHANG Z F, WANG Z Q, WANGW H, et al. Investigation on surface quality ofhigh-speed cutting titanium alloy Ti6Al4V basedon Split-Hopkinson pressure bar[J]. Proceedingsof the Institution of Mechanical Engineers, PartB: Journal of Engineering Manufacture, 2020,234(10): 1293–1301.
[23] WANG B, LIU Z Q, CAI Y K, et al.Advancements in material removal mechanismand surface integrity of high speed metal cutting:A review[J]. International Journal of MachineTools and Manufacture, 2021, 166: 103744.
[24] FANG F Z, GU C Y, HAO R, et al.Recent progress in surface integrity researchand development[J]. Engineering, 2018, 4(6):754–758.
[25] 沈雪红 , 张定华 , 姚倡锋 , 等 . 钛合金切削加工表表齐全性形成机造钻研进展[J]. 航空资料学报 , 2021, 41(4): 1–16.
SHEN Xuehong, ZHANG Dinghua,YAO Changfeng, et al. Research progresson formation mechanism of surface integrityin titanium alloy machining[J]. Journal of
Aeronautical Materials, 2021, 41(4): 1–16.
[26] CHOU Y K, EVANS C J. Whitelayers and thermal modeling of hard turnedsurfaces[J]. International Journal of MachineTools and Manufacture, 1999, 39(12): 1863–1881.
[ 27 ]H E R B E RT C , A X I N T E DA, HARDY M, et al. Influence of surfaceanomalies following hole making operationson the fatigue performance for a nickel-based
superalloy[J]. Journal of Manufacturing Scienceand Engineering, 2014, 36(5): 051016.
[28]GRIFFITHS B J. Mechanismsof white layer generation with reference tomachining and deformation processes[J]. Journalof Tribology, 1987, 19(3): 525–530.
[29]HARON C H, JAWAID A. Theeffect of machining on surface integrity oftitanium alloy Ti–6Al–4V[J]. Journal ofMaterials Processing Technology, 2005, 16(2):
188–192.
[30] XU X, ZHANG J, LIU H G, et al.Grain refinement mechanism under high strain-rate deformation in machined surface duringhigh speed machining Ti6Al4V[J]. MaterialsScience and Engineering: A, 2019, 752: 167–179.
[31] DU J, LIU Z Q, LV S. Deformation-phase transformation coupling mechanism ofwhite layer formation in high speed machiningof FGH95 Ni-based superalloy[J]. AppliedSurface Science, 2014, 292: 197–203.
[32]GUO Y, SALDANA C, DALECOMPTON W, et al. Controlling deformationand microstructure on machined surfaces[J].Acta Materialia, 2011, 59(11): 4538–4547.
[33]VEL?SQUEZ J D P, TIDU A,BOLLE B, et al. Sub-surface and surfaceanalysis of high speed machined Ti–6Al–4Valloy[J]. Materials Science and Engineering: A,
2010, 527(10–11): 2572–2578.
[34]ZHANG B, YIN J F. The skineffect of subsurface damage distribution inmaterials subjected to high-speed machining[J].International Journal of Extreme Manufacturing,2019, 1(1): 012007.
[35] WANG Q Q, LIU Z Q, YANG D,et al. Metallurgical-based prediction of stress-temperature induced rapid heating and coolingphase transformations for high speed machiningTi–6Al–4V alloy[J]. Materials & Design, 2017,119: 208–218.
[36]XU D D, LIAO Z R, AXINTED, et al. A novel method to continuously mapthe surface integrity and cutting mechanismtransition in various cutting conditions[J].
International Journal of Machine Tools andManufacture, 2020, 151: 103529.
[37] LIAO Z R, POLYAKOV M, DIAZO G, et al. Grain refinement mechanism ofnickel-based superalloy by severe plasticdeformation-mechanical machining case[J].
Acta Materialia, 2019, 180: 2–14.
[38]G U O Y B , WA R R E N A W,HASHIMOTO F. The basic relationshipsbetween residual stress, white layer, and fatiguelife of hard turned and ground surfaces in rollingcontact[J]. CIRP Journal of ManufacturingScience and Technology, 2010, 2(2): 129–134.
[39] 王明海 , 王京刚 , 郑耀辉 , 等 . 钛合金高速铣削加工的有限元仿照与分析 [J].机械科学与技术 , 2015, 34(6): 898–902.
WANG Minghai, WANG Jinggang,ZHENG Yaohui, et al. Finite element simulationand analysis of titanium alloy under high-speedmilling[J]. Mechanical Science and Technologyfor Aerospace Engineering, 2015, 34(6): 898–902.
[40] LIANG X L, LIU Z Q, REN X P, etal. Tool wear induced the gradient distributionof surface integrity with process-microstructure-property characteristics after turning Ti–6Al–4V[J]. Journal of Manufacturing Processes,2021, 70: 570–577.
[41] LIANG X L, LIU Z Q, WANG B,et al. Prediction of residual stress with multi-physics model for orthogonal cutting Ti–6Al–4V under various tool wear morphologies[J].Journal of Materials Processing Technology,2021, 288: 116908.
[42] SONG X H, LI A H, LV M, et al.Finite element simulation study on pre-stressmulti-step cutting of Ti–6Al–4V titaniumalloy[J]. The International Journal of AdvancedManufacturing Technology, 2019, 104(5–8):2761–2771.
[43] CHEN M J, ZHAO Q L, DONG S,et al. The critical conditions of brittle-ductiletransition and the factors influencing the surfacequality of brittle materials in ultra-precisiongrinding[J]. Journal of Materials ProcessingTechnology, 2005, 168(1): 75–82.
[44] WU M T, GUO B, ZHAO Q L,et al. Precision grinding of a microstructuredsurface on hard and brittle materials by amicrostructured coarse-grained diamond
grinding wheel[J]. Ceramics International, 2018,44(7): 8026–8034.
[45] HUANG Y, LI S C, XIAO G J, etal. Research on the fatigue failure behavior of1Cr17Ni2 blades ground by abrasive belt withpassivation treatment[J]. Engineering FailureAnalysis, 2021, 129: 105670.
[46] 赵旭 , 巩亚东 , 张伟健 , 等 . 基于综合评价的 SiCp /Al 磨削表表质量试验 [J]. 表表技术 , 2021, 50(5): 329–339.
ZHAO Xu, GONG Yadong, ZHANGWeijian, et al. Experiment of grinding surfacequality of SiCp/Al based on a syntheticalassessment method[J]. Surface Technology,
2021, 50(5): 329–339.
[47] 彭先龙 , 赵朋辉 , 胡锡文 , 等 . 基于四轴数控机床面齿轮磨削步骤 [J]. 航空动力学报 , 2021, 36(5): 1113–1120.
PENG Xianlong, ZHAO Penghui, HUXiwen, et al. Grinding method for face gearbased on four-axis CNC machine tool[J]. Journalof Aerospace Power, 2021, 36(5): 1113–1120.
[48] 曹克 , 董志刚 , 康仁科 , 等 . 微晶刚玉砂轮磨削钛合金 TC17 磨削力钻研 [J].金刚石与磨料磨具工程 , 2016, 36(5): 1–7, 14.
CAO Ke, DONG Zhigang, KANG Renke,et al. Research on grinding force of titaniumalloy TC17 with microcrystalline aluminagrinding wheel[J]. Diamond & Abrasives
Engineering, 2016, 36(5): 1–7, 14.
[49] XI X X, DING W F, FU Y C, et al.Grindability evaluation and tool wear duringgrinding of Ti2AlNb intermetallics[J]. TheInternational Journal of Advanced ManufacturingTechnology, 2018, 94(1–4): 1441–1450.
[50] 胥军 , 卢文壮 , 王晗 , 等 . TC4–DT钛合金磨削表表个性及其摩擦磨损机能 [J].航空学报 , 2014, 35(2): 567–573.
XU Jun, LU Wenzhuang, WANG Han,et al. Characteristics and wear properties ofgrinding surface of titanium alloy TC4–DT[J].Acta Aeronautica et Astronautica Sinica, 2014,35(2): 567–573.
[51] KADIVAR M, AZARHOUSHANGB, DANESHI A, et al. Surface integrity inmicro-grinding of Ti6Al4V considering thespecific micro-grinding energy[J]. Procedia
CIRP, 2020, 87: 181–185.
[52] 张国军 , 黄云 , 邹莱 . TiAl 基合金砂带精密磨削表表齐全性钻研 [J]. 机械科学与技术 , 2018, 37(7): 1055–1060.
ZHANG Guojun, HUANG Yun, ZOULai. Research on surface integrity in precisionabrasive belt grinding of TiAl based alloy[J].Mechanical Science and Technology for
Aerospace Engineering, 2018, 37(7): 1055–1060.
[53]LI X, CHEN Z T, CHEN WY. Suppression of surface burn in grindingof titanium alloy TC4 using a self-inhalinginternal cooling wheel[J]. Chinese Journal of
Aeronautics, 2011, 24(1): 96–101.
[54] DING W F, XU J H, SHEN M, etal. Development and performance of monolayerbrazed CBN grinding tools[J]. The InternationalJournal of Advanced Manufacturing Technology,2007, 34(5–6): 491–495.
[55] ZEPPENFELD C, KLOCKE F. Speedstroke grinding of γ–titanium aluminides[J]. CIRPAnnals, 2006, 55(1): 333–338.
[56] 宋伟伟 , 黄云 , 肖贵坚 , 等 . TC17钛合金砂带磨削表表描摹形成及其预测钻研[J]. 航空造作技术 , 2021, 64(14): 56–62.
SONG Weiwei, HUANG Yun, XIAOGuijian, et al. Research on surface morphologyformation and prediction of titanium alloyby abrasive belt grinding[J]. Aeronautical
Manufacturing Technology, 2021, 64(14): 56–62.
[57] 黄云 , 侯明明 , 刘阳 , 等 . 航空发起机钛合金叶片机械人浮动砂带磨削技术及其试验钻研 [J]. 航空造作技术 , 2020, 63(5):14–19.
HUANG Yun, HOU Mingming, LIU Yang,et al. Robotic floating belt grinding technologyand experimental study on aero-engine titaniumalloy blade[J]. Aeronautical ManufacturingTechnology, 2020, 63(5): 14–19.
[58] GONG M W, ZOU L, LI H N, etal. Investigation on secondary self-sharpnessperformance of hollow-sphere abrasive grainsin belt grinding of titanium alloy[J]. Journal ofManufacturing Processes, 2020, 59: 68–75.
[59] 王燎原 , 孙玉利 , 孙文婧 , 等 . 一种超声复合高压气流的磁力研磨装置及步骤 :CN202011536911.8[P]. 2021–04–13.
WANG Liaoyuan, SUN Yuli, SUNWenjing, et al. A magnetic grinding device forultrasonic compound high pressure airflow andits applied method: CN202011536911.8[P].2021–04–13.
[60] 王燎原 , 孙玉利 , 孙文婧 , 等 . 一种复杂内流路超声振动复合磁力研磨工装夹具及步骤 : CN202011536914.1[P]. 2021–04–16.
WANG Liaoyuan, SUN Yuli, SUN Wenjing,et al. A fixture and a method for a complex innerflow channel ultrasonic vibration compoundmagnetic grinding tool: CN202011536914.1[P].2021–04–16.
[61] 陈法宇 , 孙玉利 , 王燎原 , 等 . 一种拥有复杂内腔管件的磁力研磨装置及步骤 :CN202110607568.X[P]. 2021–08–31.
CHEN Fayu, SUN Yuli, WANG Liaoyuan,et al. A magnetic abrasive device with complexinner cavity pipe fittings and a method:CN202110607568.X[P]. 2021–08–31.
[62] YANG Z C, ZHU L D, ZHANGG X, et al. Review of ultrasonic vibration-assisted machining in advanced materials[J].International Journal of Machine Tools and
Manufacture, 2020, 156: 103594.
[63] CHEN G, ZOU Y H, QIN X D, et al.Geometrical texture and surface integrity in helicalmilling and ultrasonic vibration helical millingof Ti–6Al–4V alloy[J]. Journal of MaterialsProcessing Technology, 2020, 278: 116494.
[64] 刘佳佳 , 姜兴刚 , 高泽 , 等 . 高速旋转超声椭圆振动侧铣削振幅对钛合金表表齐全性影响的钻研 [J]. 机械工程学报 , 2019,55(11): 215–223.
LIU Jiajia, JIANG Xinggang, GAO Ze,et al. Investigation of the effect of vibrationamplitude on the surface integrity in high-speedrotary ultrasonic elliptical machining for sidemilling of Ti–6Al–4V[J]. Journal of MechanicalEngineering, 2019, 55(11): 215–223.
[65] PENG Z L, ZHANG X Y, ZHANGD Y. Improvement of Ti–6Al–4V surfaceintegrity through the use of high-speedultrasonic vibration cutting[J]. Tribology
International, 2021, 160: 107025.
[66] XIA H J, ZHAO G L, YAN J H, et al.Study on laser-induced oxidation assisted micromilling of Ti6Al4V alloy[J]. The InternationalJournal of Advanced Manufacturing Technology,2019, 103(1–4): 1579–1591.
[67] DHANANCHEZIAN M, PRADEEPKUMAR M. Cryogenic turning of the Ti–6Al–4Valloy with modified cutting tool inserts[J].Cryogenics, 2011, 51(1): 34–40.
[68]SHOKRANI A, DHOKIA V,NEWMAN S T. Investigation of the effectsof cryogenic machining on surface integrityin CNC end milling of Ti–6Al–4V titanium
alloy[J]. Journal of Manufacturing Processes,2016, 21: 172–179.
[69] PU Z, DILLON O W Jr, PUELO DA, et al. Cryogenic machining and burnishing ofmagnesium alloys to improve in vivo corrosionresistance[M]//Surface Modification of Magnesiumand its Alloys for Biomedical Applications.Amsterdam: Elsevier, 2015: 103–133.
[70] SACHIN B, NARENDRANATH S,CHAKRADHAR D. Effect of working parameterson the surface integrity in cryogenic diamondburnishing of 17–4 PH stainless steel with a noveldiamond burnishing tool[J]. Journal of ManufacturingProcesses, 2019, 38: 564–571.
[71] 梁旭 , 蔡沉延 , 娄底龙 , 等 . TC4 铣削中超临界 CO2 混合油膜附水滴的冷却光滑机能 [J]. 中国机械工程 , 2020, 31(3): 328–335.
LIANG Xu, CAI Chongyan, AN Qinglong,et al. Cooling and lubrication performance ofscCO2 mixed with OoW in TC4 milling[J].China Mechanical Engineering, 2020, 31(3):328–335.
[72] 王凤彪 , 侯博 , 袁凯 , 等 . TC4 合金蜂窝冰固持低温铣削钻研 [J]. 罕见金属资料与工程 , 2018, 47(1): 326–332.
WANG Fengbiao, HOU Bo, YUAN Kai, etal. Cryogenic milling of TC4 alloy honeycombin ice fixation[J]. Rare Metal Materials andEngineering, 2018, 47(1): 326–332.
[73] WANG F B, WANG Y Q, WANG J,et al. Milling of Ti alloy honeycomb treated byice fixation in cryogenic[J]. Machining Scienceand Technology, 2018, 22(6): 914–933.
[74]LOU Y G, WU H B. Improvingmachinability of titanium alloy by electro-pulsingtreatment in ultra-precision machining[J]. TheInternational Journal of Advanced ManufacturingTechnology, 2017, 93(5–8): 2299–2304.
[75] 路冬 , 聂熹 , 舒嵘 , 等 . TC4 钛合金电塑性车削表表质量试验钻研 [J]. 工具技术 , 2017, 51(8): 68–72.
LU Dong, NIE Xi, SHU Rong, et al.Experimental study of surface quality of TC4titanium alloy in electroplastic turning[J]. ToolEngineering, 2017, 51(8): 68–72.
[76] 廖鹏飞 , 路冬 , 舒嵘 , 等 . 基于电塑性 – 超声振动耦合作用迪胙合金车削尝试钻研 [J]. 陕西师范大学学报 ( 天然科学版 ),2018, 46(2): 35–39.
LIAO Pengfei, LU Dong, SHU Rong, et al.Research on turning of titanium alloy based onthe electro-plastic-ultrasonic vibration couplingeffect[J]. Journal of Shaanxi Normal University(Natural Science Edition), 2018, 46(2): 35–39.
[77]左敦稳 , 黎向锋 . 现代加工技术[M]. 北京 : 北京航空航天大学出版社 , 2017.
ZUO Dunwen, LI Xiangfeng. Modernprocessing technology[M]. Beijing: BeijingUniversity of Aeronautics & Astronautics Press,2017.
[78]岳晓明 . 电火花加工资料蚀除机理及表表变质层形成钻研 [D]. 哈尔滨 : 哈尔滨工业大学 , 2018.
YUE Xiaoming. Research on materialremoval mechanism and formation of surfacedenatured layer in electrical dischargemachining[D]. Harbin: Harbin Institute of
Technology, 2018.
[79] KUSHWAHA A, JADAM T, DATTAS, et al. Assessment of surface integrity duringelectrical discharge machining of titanium grade5 alloys (Ti–6Al–4V)[J]. Materials Today:Proceedings, 2019, 18: 2477–2485.
[80] NAIR S, DUTTA A, R N, et al.Investigation on EDM machining of Ti6Al4Vwith negative polarity brass electrode[J].Materials and Manufacturing Processes, 2019,
34(16): 1824–1831.
[81] KUMAR R, ROY S, GUNJAN P, etal. Analysis of MRR and surface roughness inmachining Ti–6Al–4V ELI titanium alloy usingEDM process[J]. Procedia Manufacturing, 2018,20: 358–364.
[82] TANG J J, YANG X D. Simulationinvestigation of thermal phase transformationand residual stress in single pulse EDM ofTi–6Al–4V[J]. Journal of Physics D: AppliedPhysics, 2018, 51(13): 135308.
[83] RAHUL, MISHRA D K, DATTAS, et al. Effects of tool electrode on EDMperformance of Ti–6Al–4V[J]. Silicon, 2018,10(5): 2263–2277.
[84] YU Z, ZUO D W, SUN Y L, etal. Study on EDM technology of distributedgroup electrodes in titanium alloy with largeinclined angle and thin-walled group holes[J].The International Journal of AdvancedManufacturing Technology, 2021, 113(1–2):131–140.
[85] YU Z, ZUO D W, SUN Y L, etal. Study on the improvement of the surfaceintegrity and efficiency of electrical-discharge-machined TC4 titanium alloy via abrasive flowmachining[J]. Proceedings of the Institutionof Mechanical Engineers, Part B: Journal ofEngineering Manufacture, 2021, 235(6–7):1197–1211.
[86] FU Y Z, GAO H, YAN Q S, et al. Anew predictive method of the finished surfaceprofile in abrasive flow machining process[J].Precision Engineering, 2019, 60: 497–505.
[87]B O U L A N D C , U R L E A V,BEAUBIER K, et al. Abrasive flow machiningof laser powder bed-fused parts: Numericalmodeling and experimental validation[J].
Journal of Materials Processing Technology,2019, 273: 116262.
[88] 王峰 , 赵建社 , 刘鼎明 , 等 . 钛合金深窄槽可控振动辅助电解加工试验钻研 [J].中国机械工程 , 2019, 30(20): 2395–2402.
WANG Feng, ZHAO Jianshe, LIUDingming, et al. Experimental research oncontrollable vibration assisted ECM of deepnarrow grooves of titanium alloy[J]. China
Mechanical Engineering, 2019, 30(20): 2395–2402.
[89] CHEN X Z, XU Z Y, ZHU D, etal. Experimental research on electrochemicalmachining of titanium alloy Ti60 for a blisk[J].Chinese Journal of Aeronautics, 2016, 29(1):274–282.
[90]YANG T, LI Y L, XU Z Y, etal. Electrochemical cutting with inner-jetelectrolyte Flushing for titanium alloy (Ti–6Al–4V)[J]. The International Journal of Advanced
Manufacturing Technology, 2021, 112(9–10):2583–2592.
[91]C H O U N G T H O N G P ,WILAISAHWAT B, TANGWARODOMNUKUN V. Removal of recast layer in laser-ablatedtitanium alloy surface by electrochemical
machining process[J]. Procedia Manufacturing,2019, 30: 552–559.
[92] 孙晓宇 , 魏建亭 , 李志永 , 等 . 电解抛光提高镍钛合金心血管支架表表机能 [J].中国表表工程 , 2021, 34(1): 70–75.
SUN Xiaoyu, WEI Xiuting, LI Zhiyong,et al. Improving surface properties of nitinolcardiovascular stent by electropolishing[J].China Surface Engineering, 2021, 34(1): 70–75.
[93] 李越 , 李志永 , 柴明霞 , 等 . 极间距和抛光液温度对镍钛合金管电解抛光的影响 [J]. 电镀与涂饰 , 2021, 40(16): 1262–1265.
LI Yue, LI Zhiyong, CHAI Mingxia,et al. Effects of interelectrode distance andtemperature on electropolishing of Ni–Ti alloytube[J]. Electroplating & Finishing, 2021,
40(16): 1262–1265.
[94] 王峰 , 肖娟 , 岳磊 , 等 . 精密电解加工共性关键技术及其在航空造作中的利用[J]. 电加工与模具 , 2020(1): 1–6.
WANG Feng, XIAO Juan, YUE Lei,et al. Common key technology of preciseelectrochemical machining and its application inaviation manufacturing[J]. Electromachining &Mould, 2020(1): 1–6.
[95] HIZUME S, NATSU W. Influenceof machining conditions on ECM characteristicsof titanium alloy in shape generation byscanning tool electrode[J]. Procedia CIRP, 2018,68: 746–750.
[96] 王成 , 李开发 , 胡兴远 , 等 . 喷丸强化残存应力对 AISI 304 不锈冈欤劳裂纹扩大行为的影响 [J]. 表表技术 , 2021, 50(9):81–90, 151.
WANG Cheng, LI Kaifa, HU Xingyuan,et al. Effects of shot peening-induced residualstresses on fatigue crack propagation behavior ofAISI 304 stainless steel[J]. Surface Technology,2021, 50(9): 81–90, 151.
[97] WANG X, LI Y S, ZHANG Q, etal. Gradient structured copper by rotationallyaccelerated shot peening[J]. Journal of MaterialsScience & Technology, 2017, 33(7): 758–761.
[98] ZHANG C W, FU T L, CHEN HY, et al. Microstructure evolution of surfacegradient nanocrystalline by shot peening ofTA17 titanium alloy[J]. Metallurgical and Materials Transactions A, 2021, 52(5): 1790–1798.
[99] LAMONACA A, MURRAY J W,LIAO Z R, et al. Surface integrity in metalmachining-Part II: Functional performance[J].International Journal of Machine Tools and
Manufacture, 2021, 164: 103718.
[100]LI H M, LIU Y G, LI M Q,et al. The gradient crystalline structure andmicrohardness in the treated layer of TC17 viahigh energy shot peening[J]. Applied Surface
Science, 2015, 357: 197–203.
[101]孙辉 . TC4 钛合金叶片喷丸数值仿照及喷丸蹊径规划 [J]. 航空造作技术 ,2021, 64(14): 95–100.
SUN Hui. Shot peening numericalsimulation and path planning of TC4 titaniumalloy blade[J]. Aeronautical ManufacturingTechnology, 2021, 64(14): 95–100.
[102] SHI H L, LIU D X, PAN Y F, et al.Effect of shot peening and vibration finishingon the fatigue behavior of TC17 titanium alloyat room and high temperature[J]. InternationalJournal of Fatigue, 2021, 151: 106391.
[103] MA X K, CHEN Z, ZHONG DL, et al. Effect of rotationally accelerated shotpeening on the microstructure and mechanicalbehavior of a metastable β titanium alloy[J].Journal of Materials Science & Technology,2021, 75: 27–38.
[104] MONTROSS C S, WEI T, YE L,et al. Laser shock processing and its effects onmicrostructure and properties of metal alloys: Areview[J]. International Journal of Fatigue, 2002,24(10): 1021–1036.
[105] LI J, ZHOU J Z, FENG A X, et al.Influence of multiple laser peening on vibrationfatigue properties of TC6 titanium alloy[J]. Optics& Laser Technology, 2019, 118: 183–191.
[106] 昝垚旭 , 贾蔚菊 , 赵恒章 , 等 . 激光冲击对 Ti834 合金残存应力及显微组织的影响 [J]. 罕见金属资料与工程 , 2019, 48(11):3535–3540.
ZAN Yaoxu, JIA Weiju, ZHAO Hengzhang,et al. Effect of laser shock processing on residualstress and microstructure of Ti834 titaniumalloy[J]. Rare Metal Materials and Engineering,2019, 48(11): 3535–3540.
[107] 孙汝剑 , 李刘合 , 朱颖 , 等 . 激光冲击强化对 TC17 钛合金微观组织及拉伸机能的影响 [J]. 罕见金属资料与工程 , 2019, 48(2):491–499.
SUN Rujian, LI Liuhe, ZHU Ying, et al.Effect of laser shock peening on microstructureand tensile properties of TC17 titanium alloy[J].Rare Metal Materials and Engineering, 2019,48(2): 491–499.
通讯作者:孙玉利�������,教授�������,博士生导师�������,工学博士�������,重要钻研方向为精密与超精密加工技术、航空航天复杂结构件精密光整加工技术与设备、现代表表工程技术����。
有关链接







