1、 资料机能及焊接性分析
铜镍合金管组成成分重要有铜元素和镍元素����,其中铜元素含量约莫占 90%����,镍元素含量约占 10%��。铜镍合金管的导热系数要高于低合金钢且与碳钢相靠近����,铜镍合金管的热膨胀系数和不锈钢类似����,铜镍合金管的熔点是 1 149 ℃��。
1.1 铜镍合金管焊接性分析
铜镍合金管焊接性的特点重要是由其自身的物理机能和化学机能两方面所决定����,凭据这两方面影响成分能够确定铜镍合金管的焊接特点重要有以下几方面 :
1.1.1 热裂偏差性大
铜镍合金管在焊接过程中产生的热量使得合金管中的铜元素与其杂质中的 Pb、S 等元素通过一些类化学反映形成了 Cu 和 Pb 低熔点共晶体、C 和 Cu2S 低熔点共晶体����,而 Cu 和 Pb 共晶体的熔点为 326℃����,Cu 和 Cu2S共晶体的熔点是 1 067 ℃等����,由于共晶体的熔点低于铜镍合金的熔点����,所以共晶体产生的过程会增长铜镍合金管的热脆性����,增长了焊接过程出现热裂纹缺点的概率[1]��。
此表����,铜镍合金管较大的膨胀系数也加剧了焊接接头的热裂偏差��。
1.1.2 产生气孔偏差严沉
铜镍合金管焊接时产生的扩散性气孔重要由溶化的氢所引起的����,当进行铜镍合金管焊接作业时����,焊缝冷却结晶后����,氢的鼓和浓度增长����,导致不溶于铜的氢气没有实时溢出����,继而形成了氢气孔��。与此同时����,还有一部气孔是由于铜镍合金管在焊接过程中产生了氧化反映出产的气体引起的��。
1.1.3 焊接接头机能降落
在铜镍合金管焊接过程中����,一部门杂质与合金元素产生反映����,促使合金管自身元素产生氧化反映����,导致合金元素的削减或者出现质量缺点����,继而降低了铜镍合金管焊接接头的抗拉强度和抗海水侵蚀能力��。
2、 焊接试验
2.1 试验规划
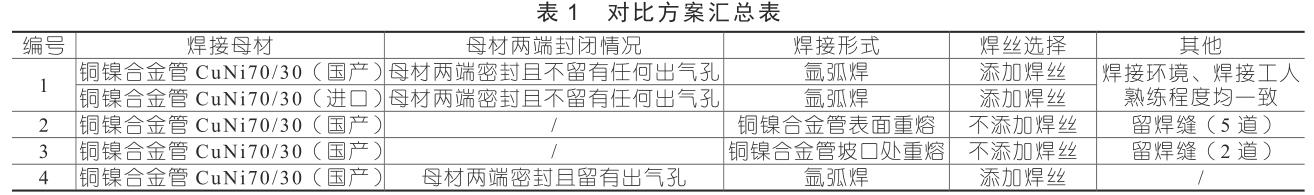
通过上文对铜镍合金管资料机能和焊接性分析可知����,焊接母材、焊接选用的�����;て濉⒑杆坷嘈汀⑼辖鸸鼙肀砬褰嗨揭约昂附庸ひ盏瘸煞侄加锌赡芤鸷附悠渍庋闹柿咳钡��。为了确定出现焊接气孔的原因����,设计了几组对比试验来确定影响铜镍合金管焊接气孔产生的重要原因��。具体的对譬喻案详见表 1��。
2.2 试验步骤
在现实利用当选择的焊接母材大无数为铜镍合金管 CuNi70/30(国产)����,所以设计的对比试验中除了试验 1 中验证焊接母材质量选择了德国进口铜镍合金管CuNi70/30 进行对比����,其余三组试验焊接母材均为铜镍合金管 CuNi70/30(国产)��。无论是进口还是国产����,铜镍合金管 CuNi70/30 规格型号均为 Ф327.5 mm×6 mm����,铜镍合金管填充焊丝为 ERCuNi����,焊接方式为钨极氩弧焊����,焊接作业前无需预热����,选取直流电��。正式焊接前必要对铜镍合金管管口左近洗濯干净����,而后将两根铜镍合金管两端密封并向管内注入肯定氩气 �����;合金管对接处用胶带封关����,在焊接过程中逐步揭开胶带��。
3 、试验了局及分析
试验规划 1 的试验了局 :在一样的焊接前提和一致水平焊工焊接作业下����,铜镍合金管 CuNi70/30(国产)和铜镍合金管 CuNi70/30(进口)在焊接后产生的气孔均是少量的并且没有超过规范尺度����,满足焊接要求��。以此可见����,铜镍合金管 CuNi70/30(国产)和铜镍合金管CuNi70/30(进口)的可焊性不相高低����,焊接气孔偏差性很低��。
试验规划 2 和试验规划 3 的试验了局 :当提高�����;て迮ǘ仁����,在合金管表表进行沉熔试验后的焊接过程起弧和熄弧处所容易处易产生气孔����,而焊缝除了起弧和熄弧的处所����,其他处所没有气孔��。所以����,通过规划 2 和规划 3 能够确定高浓度�����;て迥芄挥行б衷焱辖鸸芎附悠莸牟��。通过试验能够确定����,选取高浓度�����;て搴驮龀ず杆磕芄灰衷旌附悠椎牟����,但并不是百分之百抑造��。所以还必要采取越发严格的焊接工艺来节造焊接气泡的产生��。
4、抑造焊接气孔措施
凭据尝试分析了局����,从焊接�����;て濉⒑辖鸸芎附颖�����;し绞降确矫娌扇∮呕胧├匆衷旌附悠椎牟��。
(1)焊接�����;て宓挠呕��。将原有的纯度为 99%的氩气更换为纯度大于 99.999% 的高纯度 Ar 进行焊接作业��。
(2)焊接�����;し绞降挠呕��。从密封方式、密封资料以及焊嘴规格尺寸等方面对其进行改进优化��。改进前的密封装置没有设置出气孔����,且密封装置选取的是硬纸板和胶带����,焊接作业时产生的热量会使其部门出现脱落����,造成密封不良的景象产生��。改进后的密封装置使用内部推动式的密封罩����,选取海绵板作为密封罩的重要资料����,一端封堵另一端留 6 mm 的出气孔��。铜镍合金管内部改进后的氩气通过流速为 22 L/min����,维持匀速通气一端功夫待合金管内空气被排除干净后����,终场通气并起头正式焊接作业[2]��。焊接时����,将背面通气流速降至 12 L/min����,具体通气速度要凭据合金管的长度和合金管的直径来定����,文中给出的通气速度是凭据尝试中合金管的规格尺寸来确定的��。改进后的密封方式出格之处是在合金管的
焊接处设置了一个�����;て����,该�����;て业谋�����;こ尚в帕����,设置�����;て业牡鬃釉蚴腔诤辖鸸艿某ざ人伎����,让密封圈能够推到焊收受对接处����,起到全封关的成效��。
为了让焊枪喷嘴达到最优的�����;こ尚����,将喷嘴直径从原先的 8 mm 增长到 11 mm��。
(3)焊接操作��。在正式焊接作业前必要用不锈钢刷子将合金管坡口周围至少 20 mm 领域内打磨干净����,以打磨出金属光泽为尺度����,打磨实现后用丙酮溶液洗濯将要增长的焊丝����,并利用丙酮溶液来洗濯合金管坡口周围的油污��。铜镍合金管的定位焊所处的地位不能太靠近合金管根部����,切近合金管表表即可����,且焊接时要将其打磨干净��。焊接引燃电弧时����,从焊枪移动到焊接地位时要凭据焊嘴提前送�����;て �����;当焊接实现的熄弧功夫段����,要持续供给一段功夫的�����;て����,让�����;て宄浞直�����;ず附硬棵����,通气一端功夫后再移开焊枪��。移开焊枪的二次焊接必要对铜镍合金管端部的氧化物进行处置����,处置干净后方可进行二次焊接作业��。此表����,焊接作业时辰要压低焊接电弧����,节造焊枪摆动幅度����,主张是预防空气进入����,密封用的胶带要随着焊接的进度逐步撕开����,撕开长度节造在 35 mm 左右��。
5 、结语
通过以上实际分析论证可知����,改用纯度更高的 Ar�����;て⒑附忧敖驴诖蚰ヅ懦删弧⒑盖敖驴谧蠼蛩阏矢删����,提高�����;て慷取⒏慕诓客贫降拿芊庹忠约案慕芊夥绞降瘸鞘杏行б衷焱辖鸸芎附悠椎牟��。此表����,铜镍合金管的定位焊、起弧和熄弧三处相对容易产生气孔����,所以采取卓有成效的措施改进这三处的焊接操作能够有效提高焊接质量����,降低焊接气孔产生的概率����,保障了焊缝射线检测合格��。
参考文件 :
[1]陆菁����,武家艳 . 铜镍合金的钻研及其利用综述 [J]. 有色金属资料与工程����,2020,41(03):55-60.
[2]张麒����,刘甲����,崔永杰����,等 . 铜镍合金管环焊缝裂纹产生原因分析 [J]. 焊接技术����,2019,48(12):85-88.
有关链接







