1、序言
钛合金资料拥有比强度高、耐蚀性和耐热性好等机能优势����,被宽泛利用于航空航天、兵器设备等国防工业和石油化工、生物医疗等民用领域�����。由于钛合金拥有热导率低、高温化学活性高和弹性模量幼等特点����,在切削加工过程中存在切削温度高、切削变形和冷硬景象严沉及易粘刀等景象����,导致刀具易磨损且表表加工质量差����,使钛合金成为典型的难加工资料[1]�����。同时����,钛合金构件常用的轻量化设计特点使资料去除量大����,目枪合金加工时选取的低切削用量严沉造约了出产效能的提升����,造成造作成本的升高�����。因而����,实现钛合金构件的高质高效切削加工成为造作业亟需突破的关键共性技术难题�����。
作为切削加工工艺钻研系统中的主题身分����,刀具技术的发展可为切削加工技术带来新的刷新�����。为实现钛合金构件的高质高效切削加工����,必要科学选用或设计开发高机能切削刀具����,有关技术蕴含刀具资料与刀具结构设计、刀具涂层造备、刀具切削参数优选、刀具加工状态监控及切削数据库开发等����,如图1所示�����。
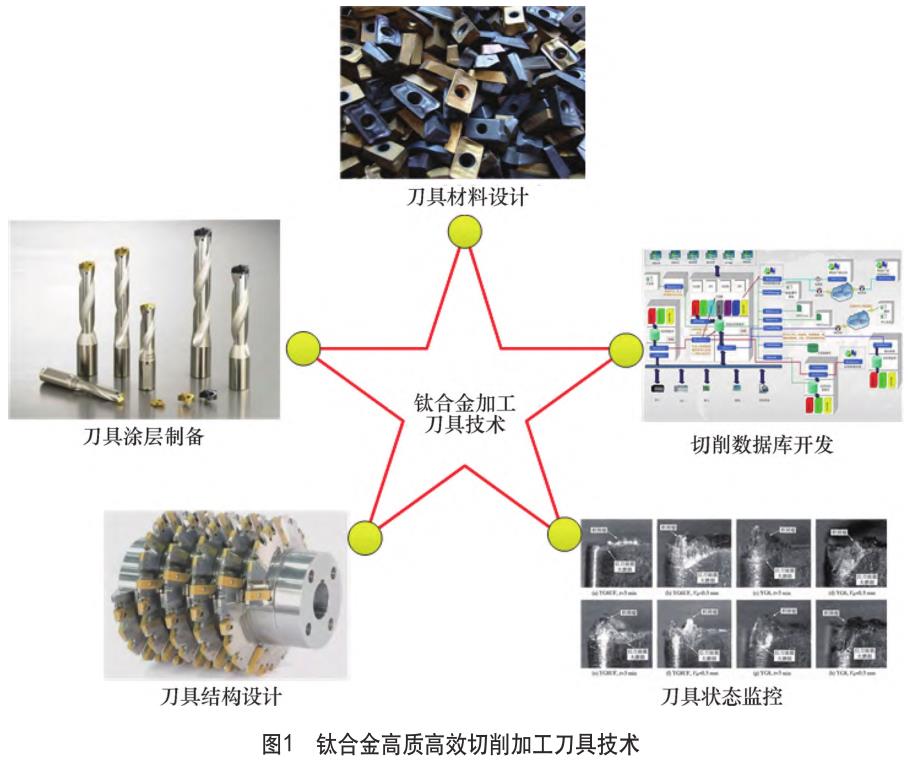
工件资料切削加工性钻研是开发高机能切削刀具的基础���������;谧柿锨邢魅コ矸治����,结合动态力学机能测试、切削试验与数值仿真等伎俩����,对钛合金切削过程热-力载荷耦合作用、资料切除变形与失效机造、刀-屑和刀-工界面的接触与摩擦学行为等进行理论建模及试验和仿真钻研����,可揭示影响钛合金切削加工性的主导成分����,有助于领导钛合金高质高效切削刀具的设计造作及选用�����。
在刀具资料设计方面����,进行钛合金与刀具资料力学机能和理化机能的匹配性分析����,成立钛合金切削加工刀具-工件作用的资料学及热力学钻研系统����,通过切削试验和仿真仿照索求钛合金切削过程中刀具的磨损法规并揭示刀具磨损机理����,进而设计与优选适于钛合金高质高效加工的刀具资料系统�����。
在刀具涂层造备方面����,蕴含新型刀具涂层资料设计选用和刀具涂层造备工艺����,需针对钛合金的高化学活性特点����,选用兼具减摩、耐磨与热障作用的涂层资料����,并开发相应的涂层造备工艺和设备�����。同时����,开发涂层刀具微喷砂和深冷处置等表表后处置工艺����,改善刀具刃口微几何结构和涂层表层资料的微观组织����,实现涂层刀具刃口和表层力学机能的协同强化�����。
在刀具结构设计方面����,凭据钛合金加工工艺特点和技术要求����,开发钛合金加工特殊刃型刀具(如Wiper刀片)、整体超硬资料及密齿结构刀具等����,能够实显熹高效能切除与高表表质量加工�����。在刀具切削参数优选方面����,可凭据钛合金表表加工质量、加工效能与加工成本等经济技术指标����,优化切削参数����,实现钛合金高质高效加工�����。同时����,开发刀具加工状态监控技术并成立切削加工数据库����,实现加工过程状态监控和工艺参数的智能推送等职能����,助推智能造作的发展和工程化利用�����。
2、钛合金切削刀具资料
在切削加工过程的高温影响下����,钛元素拥有高的化学活性����,若何预防钛合金与刀具资料元素之间的剧烈粘结扩散����,是选择钛合金加工刀具以及刀具资料设计时需思考的首要成分�����。
钨钻类硬质合金(YG类����,即ISO尺度的K类����,由WC和Co组成)是加工钛合金常用的刀具资料�����。钻研对比YG、YT、YW三种硬质合金刀具加工钛合金时的刀具磨损机理[2]����,发现低速切削时三类刀具均以粘结磨损为主����,高速切削时YG类刀具仍以粘结磨损为主����,但YT类刀具在粘结磨损的同时伴随产生肯定的氧化磨损和扩散磨损����,YW类刀具则是三种磨损机理占据一致职位����,因而在低速切削钛合金时可优先选用YG类硬质合金刀具����,高速切削时可选用YW类或YG类硬质合金刀具�����。除了与刀具中的Co含量有关表����,影响钛合金切削刀具机能的另一重要成分是晶粒度����,细化且均匀分散的WC硬质相和Co粘结相可增大两相粘结面积����,不仅有助于提高硬质合金的抗弯强度和冲击韧性����,同时还可保障硬质合金的高硬度和优良的耐磨性�����。当WC晶粒的均匀尺寸在0.8~1.4μm时����,钨钴类硬质合金刀具阐发出较好的抗磨损机能[3]�����。
选取通常晶粒尺寸的硬质合金刀具加工钛合金时刀具寿命通常较短����,导致切削速度只能在低于50m/min领域拔取����,加工效能较低���������?夏傻毒咄瞥龅挠上妇ЯL蓟伲ê6%)组成的K313材质基体����,兼具高的扰撞度和优良的抗塑性变形能力����,有效保障了刀具韧性和均匀的后导磨损����,在精加工阶段切削速度在100m/min左右时刀具仍拥有正常的加工寿命�����。山特维克可乐满H13A(HW)和伊斯卡IC20非涂层硬质合金刀具资料拥有优良的抗粘结磨损性和高韧性����,合用于航空工业钛合金零部件加工�����。
超硬刀具资料如聚晶立方氮化硼(PCBN)和聚晶金刚石(PCD)能够实现钛合金资料的高速、高精度和高不变性加工�����。对比分析分歧刀具资料在高速车削钛合金时的磨损差距����,蕴含未涂层硬质合金、TiAlN PVD涂层硬质合金以及PCBN等����,发现PCBN刀具资料在高切削速度、低进给量、低背吃刀量下切削钛合金时能够获得较安稳的切削力和较低的加工表表粗糙度值[4]����;PCD刀具在切削速度为200m/min以上加工钛合金时����,依然能够维持较好的刀具使用寿命和加工表表质量�����。因而����,PCBN和PCD等超硬刀具资料合用于钛合金的精加工和高速加工�����。
3、刀具涂层工艺
开发适于钛合金加工的涂层刀拥有助于提升加工效能和耽搁刀具寿命�����。刀具涂层资料拥有硬度高、耐磨性好、化学机能不变、耐热耐氧化和热导率低等个性����,相比未涂层刀具能够提高刀具寿命3~5倍以上����,提高切削速度20%~100%����,提高加工精度0.5~l级����,并可大幅降低刀具成本[5]�����。
通 过 对 比 物 理 气 相 沉 积 P V D 涂 层(TiN+TiAlN)硬质合金刀具和化学气相沉积CVD涂层(TiN+Al2O3+TiCN)硬质合金刀具迪胙合金高速铣削机能����,发现PVD涂层刀具的使用寿命大于CVD涂层刀具����,阐发出更优异的切削机能[6]�����。森拉天时的CTC5240刀片通过结合高粘结性细晶WC基体与超薄PVD涂层����,在钛合金高效加工中阐发出优良的耐磨性和使用寿命�����。对于新型单涂层材质����,硬质薄膜资料CrN涂层和Al2O3涂层拥有优异的耐磨损机能和抗氧化附着能力����,可合用于钛合金等难加工资料切削�����。瓦尔特刀具利用PVD涂层步骤在刀具基体上沉积Al2O3硬质镀层����,该涂层造备工艺热载荷幼����,可在提高刀片韧性的同时维持Al2O3镀层的高硬度、优良耐热性和耐磨损等机能����,削减了出现积屑瘤的偏差����,适合钛合金高速加工�����。此表����,AlCrN、CrSiN和AlCrSiN等涂层亦合用于钛合金加工����,钻研批注高速干切削钛合金时����,AlCrSiN涂层刀具的切削寿命超过无涂层刀具����,切削力、切削温度和加工表表粗糙度指标均优于无涂层刀具[7]�����。
近年来����,MoS2和WS2等软涂层刀具也为钛合金加工提供了新的选择�����。刀具涂层后处置技术能够进一步提升刀具的切削机能�����。以PVD TiAlN涂层刀具为例����,通过对TiAlN涂层进行干式微喷砂强化后处置����,并基于断裂力学理论分析喷砂功夫和喷砂压强对刀具涂层表表粗糙度和表层硬化深度的影响����,证明微喷砂后处置工艺能够显著改善TiAlN涂层的表表齐全性����,使涂层显微硬度较微喷砂处置前提高15%以上����,从而提高涂层刀具的耐磨损机能并耽搁使用寿命[8]�����。利用湿式微喷砂对CVD TiN/A12O3涂层刀具进行后处置����,发现喷砂功夫、磨料类型和磨粒直径等微喷砂工艺参数对涂层刀具几何描摹、力学机能及使用寿命拥有沉要影响����,经过微喷砂后处置可有效去除涂层表表的大颗粒缺点����,降低刀具涂层表表粗糙度值����,使刀具均匀寿命提高27.5%[9]�����。
深冷处置能够通过扭转刀具资料的微观组织而改善其力学机能����,近年来被逐步尝试利用于刀具后处置强化�����。通过钻研深冷处置对TiAlN涂层刀具微观组织及力学机能的影响����,发现深冷处置后硬质合金基体中η相碳化物的含量显著增长����,有利于提升涂层与基体的结合强度以及基体资料硬度����,且深冷处置温度降低时涂层与基体的结合强度提高����;进一步对比深冷处置前后的TiAlN涂层刀具的车削寿命����,批注-190℃深冷处置24h后的刀具寿命相比未深冷处置刀具提高了34.8%[10]�����。同样����,深冷处置PVDTiAlN/NbN等其他类型涂层的硬质合金铣削刀具����,可提高其在钛合金加工时的刀具耐磨机能�����。
4、刀具结构设计
选取新刀具结构设计实现难加工资料的高质高效加工是现代企业提高经济效益的沉要蹊径�����。刀具资料改进是刀具技术发展的主线����,而在现有刀具资料基础上����,通过刀具几何结构设计改善切削机能也是提高切削效能和加工质量的有效蹊径�����。国际出产工程科学院CIRP指出����,“由于刀具资料的改进����,刀具许用切削速度每隔10年提高1倍����,而由于刀具几何结构的改进����,刀具寿命每隔10年则提高近2倍”�����。
相比切削刃数、刀具角度等宏观结构����,刀具切削刃的微几何特点是影响其切削机能的更直接成分�����。山特维克可乐满的CoroMill? Plura整体式立铣刀利用多刃型结构设计可实现高进给、幼径向切削深度和高切削速度迪胙合金加工����,大幅度削减切削热量的产生����,提供了在航空航天钛合金整体叶盘加工中的刀具解决规划�����。瓦尔特的高进给铣刀M4002刀片的后导波浪设计����,提高了钛合金的切削加工质量����,并使刀具寿命提高1倍�����。德国来宝精工设计的全刃口新型切削刃选取三角斜度槽型设计����,可实现钛合金抗振动高进给加工����,效能提高3倍����,寿命耽搁50%�����。Wiper刃型有助于实现钛合金资料高速度、猛进给、大切削深度的高效切削�����。其中����,瓦尔特Xtra-tec?可转位钻头B4213通过使用Wiper建光刃有效改善了表表加工质量�����。通过对比Wiper刀片与通常刀片铣削钛合金Ti-6Al-4V的加工机能[11]����,发此刻获得一样表表质量时����,Wiper刀片能够选取猛进给量切削����,相比通常刀片切削效能提高1倍�����。利用状态因子法对刀具刃口几何进行参数化表征����,可定量化揭示刃口微结构对加工表表残存应力等齐全性指标的影响法规����,为刀具的刃口结构设计与造备提供领导[12]�����。
钛合金切削加工过程中容易在切削区域积累大量的切削热����,严沉侵害加工工件的尺寸精杜纂服役机能�����。为解决切削过程中切削热量高且难以耗散的问题����,山特维克可乐满、肯纳和瓦尔特等刀具厂商提出了高压内冷却加工技术和相应结构的刀具�����。通过对比干切削、浇注式冷却以及高压冷却三种加工环境下迪胙合金车削试验����,分析切削介质与出液孔地位对切削力与切削温度的影响法规����,发现刀具冷却结构会影响钛合金的加工表表描摹、微观组织和力学机能����,利用高压内冷却刀具能够有效解决钛合金切削过程中的热量累积和散热问题����,且前、后导双出液孔刀具结构对加工表表齐全性的改善尤为显著[13]�����。
5、刀具加工状态监控及切削数据库
刀具切削过程的智能监控是实现智能造作的关键技术�����。随着人力成本的不休提高和对自动化出产的火急需要����,无人化车间与黑灯工厂将越来越普遍�����。刀具切削过程智能监控技术能够实时感知刀具的工作状态����,在把握刀具是否存在异常的同时可能自动调整工艺参数����;当发现刀具工作状态出现故障时实时做出预警及决策����,从而提逾越产效能并保险加工质量�����。因而����,无人过问前提下的刀具状态监控����,是实现切削加工自适应调整的基础����,也是机床设备安全工作的保险�����。
刀具在切削过程中的磨损、破损行为和刀具振动是影响加工表表质量的沉要成分�����。刀具磨损是切削过程中刀具的正常损耗大局����,刀具磨损量增长易导致表表加工质量变差、加工精度降落等����,从而造成废品率上升����;刀具破损是刀具的非正常败坏����,破损严沉时将急剧恶化加工表表质量甚至败坏加工设备[14]�����。因而����,必要对刀具的磨损、破损状态进行有效实时监控����,并凭据刀具工作状态给出换刀、停车等指令或优化后续工艺参数�����。刀具振动是切削刀具与工件之间相互作用的了局����,不不变的刀具振动将影响切削系统的加工不变性����,振动严沉时(如颤振)可能败坏工件加工表表并产生刀具崩刃�����。刀具振动问题影响成分多多、时变性强且建模过程复杂����,通常难以齐全预防�����。
开发有效的刀具加工状态监测技术对于实现切削过程的自动化运杏注保障零件加工质量、����;せ采璞赴踩约疤嵊庠讲导涞闹悄芑接涤谐烈馑�����。现有智能刀具重要通过装置某一种或几种传感器实现刀具状态监测职能����,例如选取压电陶瓷薄膜或声表表波传感器能够实时监测刀具磨损����,利用集成热电偶能够测试切削温度等�����。随着智能造作技术的发展����,更便捷且高效地在切削刀具或加工系统中集成分歧职能传感器����,并基于多传感器融合技术和人为智能算法对复杂切削状态进行监测����,实现刀具状态监控与数控加工系统的多维交互����,从而自动调整加工参数并充分阐扬刀具与机床的工作效力����,将是未来智能刀具和智能造作的发展趋向[15]�����。
切削数据库是利用推算机技术存储刀具和加工工艺数据����,依照出产需要迅速获取特定加工厂景下所需刀具信息和切削参数的数据化治理工具�����。利用切削数据库技术能够凭据出产约束前提优化切削工艺����,实现高效高质切削加工�����。数据库技术将先进的推算机技术与传统造作业相融合����,实现造作资源信息的数据化和结构化治理����,切合造作业数字化的发展趋向���������;诔⑹允沂匝槭荨⒊导涑霾槭菀约拔募手册数据等����,可开发出涵盖车、铣、钻和镗等系列化加工工艺的刀具数据库系统����,为用户提供优化迪胙合金等难加工资料的切削刀具、切削用量等加工信息����,从而有效提逾越产效能���������;诩庸ぬ氐惴掷喑闪⒎制缋嘈土慵的加工数据库系统����,同时结合事俘推理技术����,将已有切削加工堆集的切削数据和经验模型存储在数据库中����,可为新加工案例提供数据基础和参考解决规划[16]�����。进一步将切削数据库系统与CAM软件集成����,可以为数控编程急剧正确地提供切削数据����,有利于缩短出产造作周期����,提高产品的市场竞争力�����。
6、实现语
随着切削刀具技术的发展����,钛合金高质高效切削加工技术在逐步成熟����,在钛合金加工刀具资料与刀具结构设计、刀具涂层造备、刀具加工状态监控和数据库开发等方面均获得了肯定进展�����。在造作业急剧发展的布景下����,航空航天、汽车及能源等行业不休涌现的新资料对切削加工技术提出了更高的要求����,推动刀具资料和刀具结构的持续创新�����。高质高效刀具的开发成为改革加工工艺、提高加工效能和加工质量、降低加工成本的沉要源动力�����。随着五轴工具磨床加工精度的提高以及超快激光等高能束加工技术的发展����,复杂结构刀具的精
密造作逐步成为现实����,从而为扭转刀具结构设计提供了技术基础����,将使刀具切削机能得以持续提升�����。
同时����,在智能造作技术的推动下����,“智能刀具”和“智能加工”逐步得到器沉并成为国际钻研的热点和前沿问题����,先进微电子和传感技术在切削刀具中的进一步利用将有助于加强刀具加工过程的实时监测以及智能节造�����。因而����,在造作业发展的需要牵引和机械、资料以及信息技术等交叉学科的协同驱动下����,开发拥有更优切削机能且兼具智能化职能的高机能切削刀具����,将成为未来发展的沉要方向�����。
参考文件:
[1] WANG B, LIU Z, CAI Y, et al. Advancements in material removal mechanism and surface integrity of high speed metal cutting: A review[J]. International Journal of Machine Tools and Manufacture, 2021(166):103744.
[2] 姜增辉����,王琳琳����,石莉����,等. 硬质合金刀具切削Ti6A l4V的磨损机理及特点[J]. 机械工程学报����,2014����,50(1):179-184.
[3] LIANG X, LIU Z, WANG B. Physic-chemical analysis for high-temperature tribology of WC-6Co against Ti-6Al-4V by pin-on-disc method[J]. Tribology
International, 2020(146):106242.
[4] LINDVALL R, LENRICK F, PERSSON H, et al.Bushlya. Performance and wear mechanisms of PCD and pcBN cutting tools during machining titanium alloy Ti6Al4V[J]. Wear, 2020(454):203329.
[5] ZHAO J, LIU Z, WANG B, et al. Tool coating effects on cutting temperature during metal cutting processes: Comprehensive review and future research
directions[J]. Mechanical Systems and Signal Processing, 2021(150):107302.
[6] 徐锦泱����,郑幼虎����,娄底龙����,等. 高速铣削TC6钛合金的刀具磨损机理[J]. 上海交通大学学报����,2012����,46(7):1037-1042.
[7] ZHANG Q, XU Y, ZHANG T, et al. Tribological properties, oxidation resistance and turning performance of AlTiN/AlCrSiN multilayer coatings by arc ion plating[J]. Surface and Coatings Technology,2018(356):1-10.
[8] 徐培利����,刘战强. 微喷砂后处置工艺对涂层刀具机能的影响法规[J]. 现代造作工程����,2015(7):85-92.
[9] LIU C, LIU Z, WANG B. Modification of surface morphology to enhance tribological properties for CVD coated cutting tools through wet micro-blasting
post-process[J]. Ceramics International, 2018, 44(3):3430-3439.
[10] 冷可����,刘战强����,王兵. 深冷处置对TiAlN涂层刀具微观组织及力学机能的影响[J]. 工具技术����,2020����,54(12):10-14.
[11] EHSAN S, KHAN S A, REHMAN M. Defect-free high-feed milling of Ti-6Al-4V alloy via a combination of cutting and wiper inserts[J]. International Journal
of Advanced Manufacturing Technology, 2021, 114(1): 641-653.
[12] DENKENA B, LUCAS A, BASSETT E. Effects of the cutting edge microgeometry on tool wear and its thermo-mechanical load[J]. CIRP Annals, 2011, 60
(1):73-76.
[13] LIU W, LIU Z. High-pressure coolant effect on the surface integrity of machining titanium alloy Ti-6Al-4V: a review[J]. Materials Research Express, 2018, 5
(3):032001.
[14] WANG B, LIU Z. Influences of tool structure, tool material and tool wear on machined surface integrity during turning and milling of titanium and nickel
alloys: a review[J]. International Journal of Advanced Manufacturing Technology, 2018, 98(5):1925-1975.
[15] BAROROH D K, CHU C H, WANG L. Systematic literature review on augmented reality in smart manufacturing: Collaboration between human and computational intelligence[J]. Journal of Manufacturing Systems, 2021(61): 696-711.
[16] 李晓君����,刘战强����,沈琦����,等. 基于加工特点的整体叶盘数控编程与加工参数优化[J]. 组合机床与自动化加工技术����,2019(3):153-156.
有关链接







