热等静压(hot isostatic pressing������,HIP)工艺是高机能粉末冶金制品致密化的沉要伎俩��������。热等静压致密化和近净成形工艺过程节造相结合������,可能为后续机械加工、等温铸造或热处置过程提供所需状态、尺寸和组织的热造毛坯��������。热等静压工艺的道理是将制品搁置到密关的容器中������,向制品施加各向一致的压力������,同时施以高温������,在高温高压的作用下������,制品得以
烧结和致密化��������。热等静压是高机能资料出产和新资料开发不成或缺的伎俩:热等静压能够直接由粉末成形������,粉末装入包套(其作用类似于模具)中������,包套能够选取金属或陶瓷造作(低碳钢、Ni、Mo、玻璃等)������,而后用 N2、Ar 气作为加压介质������,是一种对粉末直接加热加压从而烧结成形的粉末冶金工艺������;或者用于成形后的铸件的内部缺点愈合������,如对铝合金、钛合金、高温合金等蕴含缩松、缩孔的铸件进行热致密化处置������,从而提高铸件的整体力学机能[1~5]��������。
粉末热等静压近净成形是利用包套与内部型芯组合模具设计造作技术������,将金属粉末密封在与指标件类似的复杂型腔内热等静压成形������,随后去之表包套������,再利用选择性化学铣技术去除内部型芯模具得到指标毛坯零件的新型复合成形技术��������。该技术继承了粉末冶金和热等静压技术的利益������,同时借鉴了铸造复杂零件的����?怯胄托咀楹夏>叱尚渭际������,因而国表钻研者又将粉末热等静压近净成形技术称作“粉末铸造技术”������,可视为精密铸造技术的升级版[6~8]��������。经优化设计包套成形的热等静压零件尺寸精度和表表粗糙度能够达到或超过精密铸造件水平������;与精密铸件相比������,热等静压近净成形零件的致密度高������,成吩旖均������,组织中没有宏观成吩飓析������,因而综合力学机能优异������,可达到一样资料锻件水平��������。与传统机械加工步骤相比������,热等静压近净成形零件拥有2方面优势:(1) 资料利用率高������,热等静压近净成形技术能够把资料利用率从铸造加工的 10%~20%提高到50%以上������;(2) 工艺过程相对单一������,工艺周期短������,除了热等静压设备不必要其它沉要设备������,能够节俭大量的机械加工工作量��������。
热等静压近净成形已经成为一种沉要的粉末冶金工艺步骤������,其造件拥有均匀藐幼的微观组织������,优良的综合机能������,可用于造作高机能、状态复杂的零部件������,用以满足核工业、航空航天、舰船深潜等沉要领域的发展需要[9~15]��������。
1 、技术发展概况
钛合金化学活性强������,与险些所有陶瓷坩埚、喷嘴资料反映������,容易被氧等杂质沾污������,造成粉末后比表表积增大������,更易沾污������,造成机能急剧降落������,因而粉末冶金技术难度极大
[16~18]��������。20 世纪 90 年代中期以来������,随着钛合金熔炼、干净造粉技术的进取和粉末冶金技术的发展������,通过预合金粉末热等静压工艺造备钛合金复杂构件的钻研受到越来越多钻研机构的关注��������。
20世纪90年代������,钛合金粉末冶金近净成形技术首吓爪用于航天领域��������。美国航天飞机主发起机SSME和Atlas-3、Atlas-5 等发起机、法国火神发起机、俄罗斯RD-180、RD-191、RD-0120等发起机涡轮泵单元、泵壳、阀体等部件均选取该技术造备并获利用[19~21]��������。
欧美等国随后陆续发展了钛合金粉末冶金航空部件的研造������,如 F-14 飞机的短舱隔框及 F-100 发起机的电扇盘等��������。英国罗罗公司与伯明翰大学合作发展了钛合金粉末冶金整体机匣的钻研������,形成了齐全的造备工艺技术[6,14]��������。目前������,普惠公司、通用公司和罗罗公司均在进行军机发起机粉末冶金机匣的研造��������。从20世纪70年代起������,俄罗斯的VILS公司、美国的Cru-cible Research 和法国的 Tecphy 公司就起头选取金属包套研造了一系列航空和航天发起机用钛合金部件������;随着钛合金粉末冶金复杂零件热等静压收缩仿照预测模型的成立和发展������,成立于 2000 年的美国Synertech PM公司在从前10多年中出产了多种火箭发起机、航空发起机压气机和飞机机身部件[6]��������。
粉末冶金近净成形技术的难点是造备环节较多������,因而须严格节造每一关键工艺环节��������。模具设计造备的成功经验是由持久的实际与理论相结合不休堆集而获得��������。美俄等国研发机构已经占有成熟的模具设计造备技术������,他们借助于推算机仿真仿照������,系统钻研粉末构件的致密化收缩行为������,为粉末构件的尺寸精确节造、模具优化设计提供了很好的理论领导������,显著缩短了研造周期������,降低了成本��������。目前造备钛合金预合金粉末的主流步骤为气体雾 化 (gas atomization������,GA) 法 和 等 离 子 旋 转 电 极(plasma rotating electrode process������,PREP)法 2 种[22,23]��������。
图 1 给出了 GA 和 PREP 2 种造粉工艺的示意图��������。
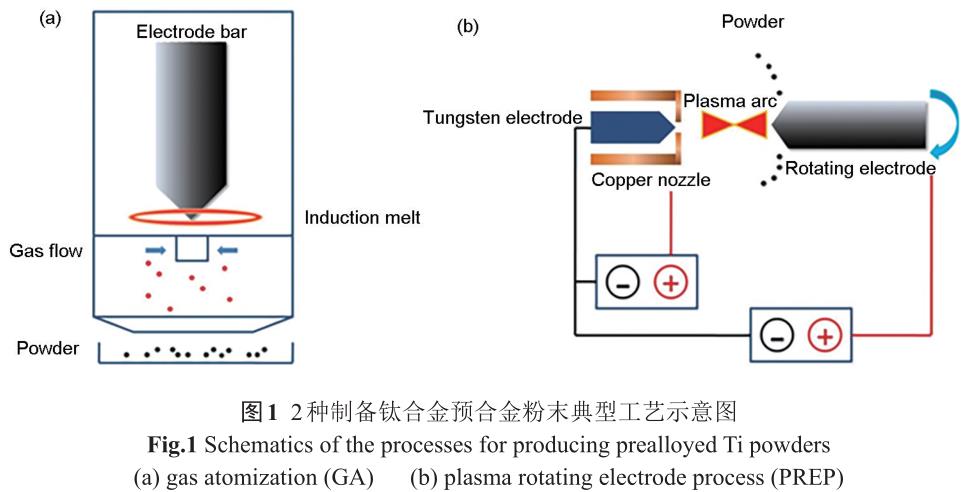
GA 法最早由美国坩埚资料公司(Crucible MaterialsCorporation)发现������,早期的GA设备选取陶瓷坩埚������,对钛合金粉末的干净杜仔肯定影响������;PREP法是利用等离子电弧溶解金属电极������,金属熔滴在离心力的作用下进入雾化塔������,同时金属熔滴在表表能的作用下实现球化������,急剧凝固后形成球形粉末[24~26]��������。
20世纪90年代后期德国ALD公司针对难熔金属发了然无坩埚感应熔炼超声气体雾化造粉 (elec-trode induction melting gas atomization������,EIGA)法������,为解决活性金属雾化造粉的沾污问题提供了技术蹊径��������。中国科学院金属钻研所持续关注并跟踪了这一技术进展������,预感到该技术在航空、航天钛合金粉末冶金技术领域的潜在利用������,于2005年建成国内首台洁
净钛合金雾化造粉设备������,该设备在为发展钛合金粉末冶金钻研提供合格粉末原料方面阐扬了沉要作用��������。国内其它发展粉末冶金技术和增材造作有关钻研的单元选取的造粉设备重要是 EIGA 和 PREP������,例如西北有色金属钻研院(集团)下属的西安欧中资料科技有限公司引进了俄罗斯的超高转速(3×10⁵ r/min)等离子旋转电极雾化(SS-PREP)金属球形粉末造备出产线������,中国刀兵科学钻研院孝感分院、飞而康急剧造作科技有限责任公司陆续引进了德国 ALD公司的无坩埚 EIGA 造粉设备������,北京钢铁钻研总院占有俄罗斯的PREP造粉设备��������。国内发展钛合金粉末近净成形的单元重要是各资料钻研所和大学������,其中发展工作比力早的是航天资料及工艺钻研所和西北有色金属钻研院��������。航天资料及工艺钻研所研发的产品蕴含多种商标(如 TC4、TC11、TA7、TA15)的航空航天部件������,如舵面骨架结构件、筒件、水平翼骨架、叶轮等��������。这些构件的力学机能达到锻件指标������,且尺寸精度可达到±0.2 mm的水平������,形成了舵翼骨架类、舱体类和异型结构类 3 大产品系统������,并实现了部门产品的规模出产[9,27]��������。国内高校则重要发展了以下钻研工作:粉末收缩的有限元仿真预测、钛合金粉末致密化过程的组织演化和机理分析��������������;锌萍即笱酚裆⑽呵嗨赏哦臃⒄沽税子呕杓乒娑ā⒎勰┳柿显诟呶赂哐柜詈献饔孟碌闹旅芑捌渥橹峁沟难荼浠怼⒘慵致密化过程的变形法规的数值仿照等工作������,可能预测复杂的关式叶轮部件的收缩[14,28~31]������;北京航空航天大学郎利辉钻研团队在热等静压整体包套设计和准等静压造备复杂部件方面进行了钻研[32,33]��������。国内发展钛合金粉末冶金的钻研团队多数受限于平台前提������,对典型钛合金 Ti-6Al-4V(TC4)粉末合金造备发展的钻研工作较多������,而对高温钛合金(如Ti6242、Ti55和Ti60等)、其它结构钛合金(TC11、TC18、Ti55531 等)、钛铝金属间化合物 (g-TiAl、Ti3Al、Ti2AlNb)和状态影象合金的粉末合金造备钻研较少������,这些资料的致密化模型和组织演化机理尚短缺资料钻研的根基数据和理论支持��������。
中国科学院金属钻研所从 2003 年起头发展钛合金粉末近净成形技术钻研������,承担了长征五号氢泵叶轮的研造工作������,在该工作牵引下研发了有关技术������,在国内初次形成了粉末冶金叶轮造作的研发与幼批量出产能力��������。2016年11月3日������,随着“长征五号”的成功首飞������,金属钻研所研造的叶轮产品成为我国首件通过火箭发起机飞行查核迪胙合金粉末冶金动弹件������,标志我国全面突破了粉末冶金氢泵叶轮的关键技术��������。本课题组于 2003 年发展干净 g-TiAl 金属间化合物粉末坯料造备和板材轧造钻研工作[34~37]������,经过十余年的发展������,把握了干净粉末造备和预处置、热等静压包套模具设计、热等静压均匀化致密化参数优化、粉末致密化过程中的有限元仿真、部件精确尺寸节造和内部型芯模具的选择性化学铣去除等一系
列关键技术������,开发了一整套拥有自主知识产权的粉末近净成形有关专用设备������,合金系统实现了从结构钛合金到高温钛合金以脊铝金属间化合物的全面覆盖������,使用温度从-253 ℃的低温钛合金拓展到900 ℃的 g-TiAl 金属间化合物������,形成了多种商标迪胙合金近净成形产品的幼批量出产能力��������。金属钻研所从资料研造的角度启程������,成立了针对急剧凝固气体雾化粉末的合金设计规范������,选取分歧的预处置伎俩处置物理化学活性存在较大差距的各类预合金粉末������,从相变的层面系统分析了粉末在致密化过程中的组织演化和机能的关系������,分析了孔隙缺点的分类和成因及其对合金机能的影响[38~47]��������。本文从典型低温钛合金Ti-5Al-2.5Sn超低间隙(ELI)合金研造、Ti55高温钛合金研造、钛铝金属间化合物研造、粉末致密
化的有限元仿真4个方面对本课题组在钛合金粉末冶金近净成形领域的重要钻研进展加以简要介绍��������。
2、 Ti-5Al-2.5Sn ELI低温钛合金研造
2.1 粉末冶金Ti-5Al-2.5Sn ELI合金的造备
Ti-5Al-2.5Sn ELI 是在 Ti-5Al-2.5Sn 合金基础上������,通过严格节造 O、N 和 H 等间隙元素的含量������,开发出的超低间隙合金��������。该合金在低温下阐发出优良的综合力学机能������,如比强度高、塑性好、无缺口敏赣注膨胀系数幼������,所以该合金在航天领域中的一些低温服役结构件中得到宽泛利用������,如氢泵叶轮、发起机低温转子、飞行器低温容器等[48~50]��������。本课题组自 2008年起头研造粉末冶金Ti-5Al-2.5Sn ELI合金和部件������,其造备工艺路线为:合金优化设计→气体雾化法造备 Ti-5Al-2.5Sn ELI 干净预合金粉末→粉末填充到包套钟注封装除气→热等静压致密化→包套去除→内部型芯模具化学铣去除→退火处置→粉末合金或部件毛坯��������。图2以本课题组为航天用户研造的管件为例示出了近净成形的重要工艺流程��������。
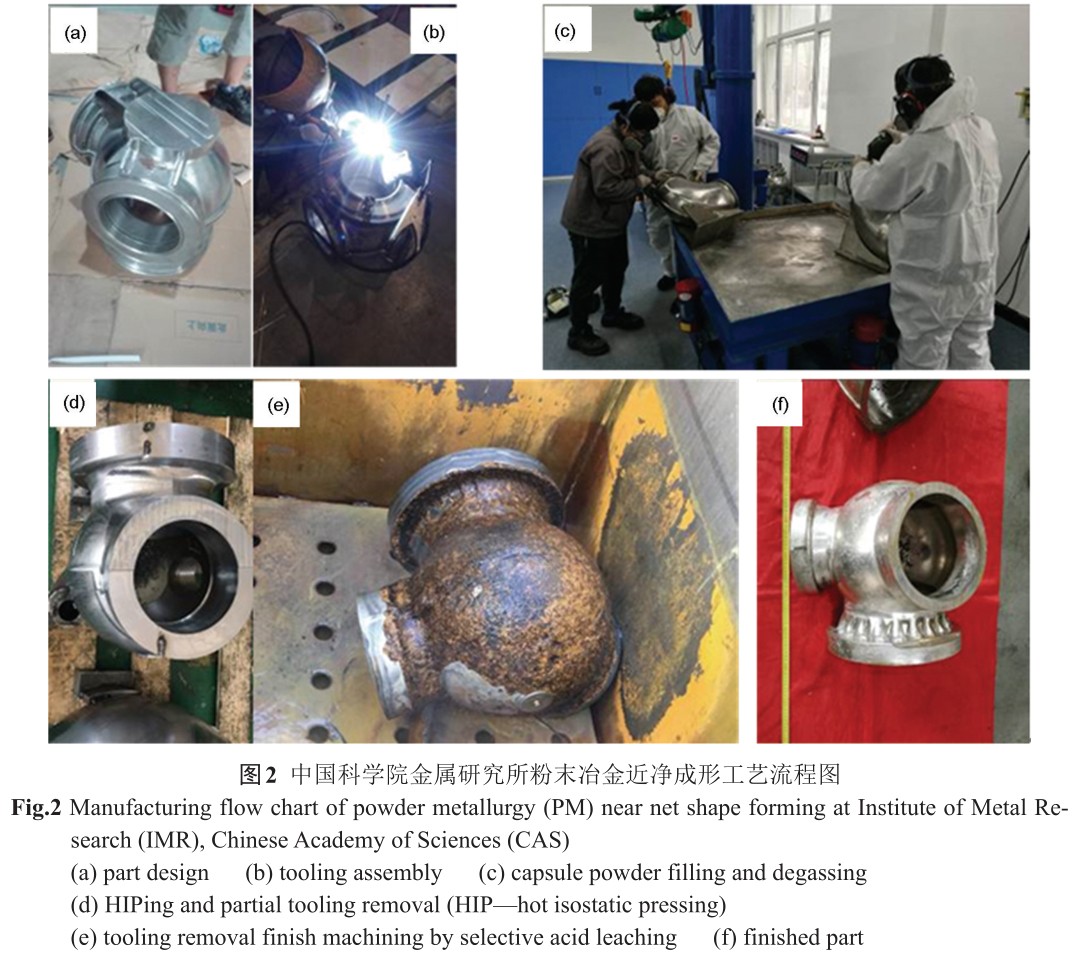
2.2 粉末冶金Ti-5Al-2.5Sn ELI合金的机能
航天资料及工艺钻研所李圣刚等[27]选取 PREP工艺������,将Ti-5Al-2.5Sn ELI钛合金棒材造备成钛合金球形粉末������,使用自造的除杂设备去除同化������,达到非金属同化含量每千克不超过20个������,造得的粉末冶金低温钛合金资料机能全面达到同批次锻件机能水平��������。
本课题组选用的预合金粉末选取无坩埚感应熔炼的方式造备������,彻底预防了引入同化的风险������,出格是针对使用前提极度刻薄的氢泵叶轮等高速动弹部件������,造备过程中若是引入非金属同化将会影响使用机能������,导致部件委顿机能降低而迅速失效������,为此本课题组对于动弹部件的粉末造备均选取EIGA工艺��������。
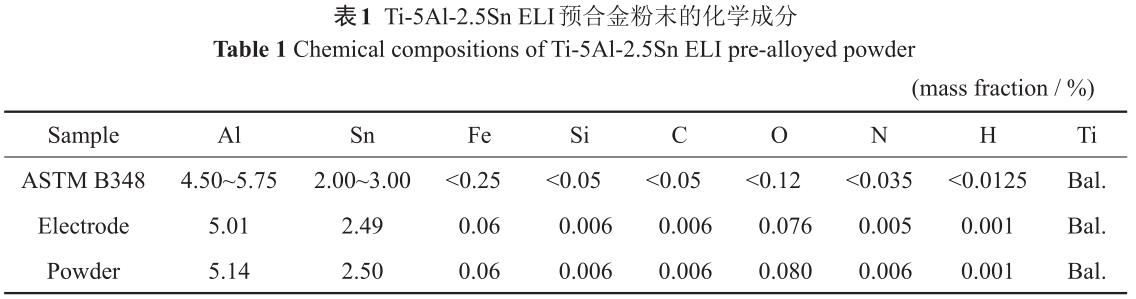
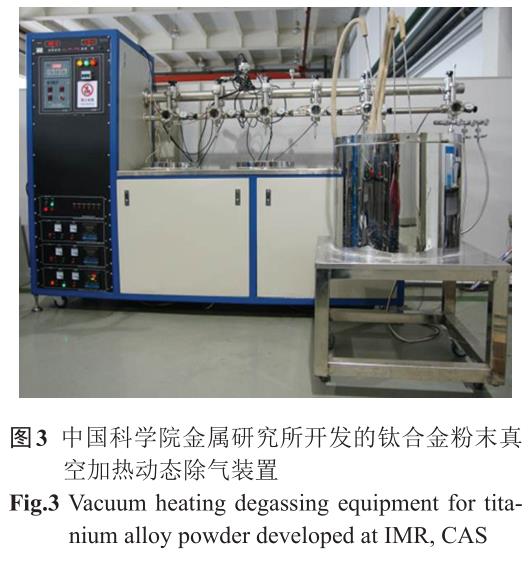
选取EIGA法造备的Ti-5Al-2.5Sn ELI干净预合金粉末的化学成分如表 1 中所示������������?杉������,预合金粉末的化学成分与名义成分相符������,间隙元素含量处于较低程度������,杂质元素和间隙元素含量较造粉电极未见显著增长������,批注造粉过程干净无传染��������。粉末的粒度散布等工艺机能直接影响粉末的振实密度及后续的热等静压致密化行为������,前期钻研[8,38]批注������,预合金粉末经 250 mm 过筛后������,空心粉的存在对粉末合金的致密度无显著影响��������。气体雾化法造备的预合金粉末的粒度选择面对以下矛盾:粉末露出于大气的过程中容易吸附空气中的 O2和 H2O������;粒径大的粉末比表表积幼������,物理吸附幼������,吸附的气体容易去除������,但是空心粉的比例升高������;粒径幼的粉末比表表积大������,物理吸附能力强������,吸附的有害气体难以在后续的除气过程彻底去除������,但空心粉较少��������。本课题组针对钛合金部件研造开发出一整套钛合金粉末真空加热动态除气装置������,并通过多年的系统钻研加以美满������,如图3所示��������。造备的Ti-5Al-2.5Sn ELI粉末合金和部件的典型机能如表2[51]所示������,力学机能靠近变形合金的水平��������。通过对多种粉末的造备和机能验证[52~55]������,本课题组实现了选取 0~250 mm 的呈正态散布的全
粒度预合金粉末造备粉末合金及部件��������。
2.3 粉末冶金Ti-5Al-2.5Sn ELI合金部件的研造
全粒度的粉末拥有较高的振实密度和较好的流动性[26]������,而选取图4[51]所示的叶轮包套/模具成形部件时������,由于内部型芯模具形成了对粉末填充和流动的过问������,粉末振动填充较单一圆柱形包套必要更长的功夫��������。全粒度粉末因粒径差距大在振动填充过程中会产生粒度偏析[51,56]������,如图5所示��������。粉末粒度的偏析会导致空心粉末的荟萃������,从而引起资料机能的下
降��������。前期钻研了局[26]批注������,分歧粒度组成的预合金粉末对应分歧的振实密度��������。粉末粒度偏析不仅会恶化Ti-5Al-2.5Sn ELI的低温拉伸机能������,同时由于粒度组成的变动导致分歧部位振实密度的差距������,还将增大后续热等静压近净成形的难度[57]��������。
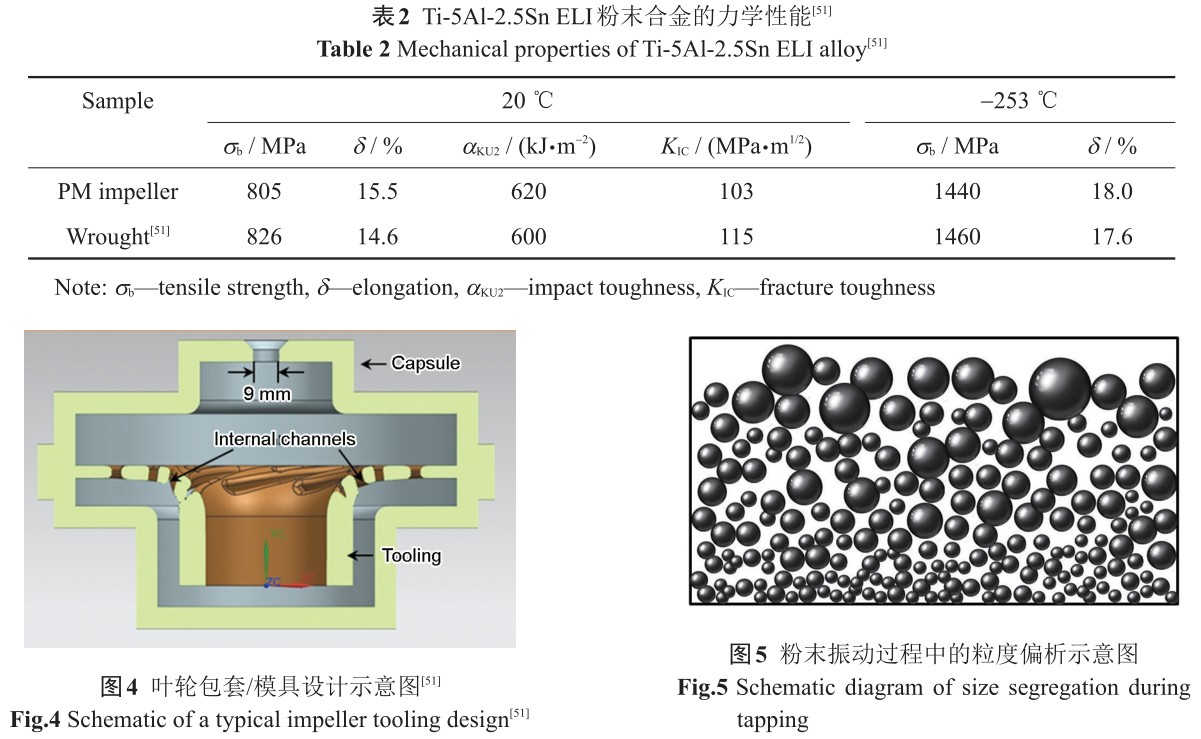
因而������,在粉末填充过程中应通过在粉末填充的分歧阶段调整粉末粒度匹配规划������,如增长模具排气孔、低温烘干模具推进排气等工艺尽可能地解除粉末粒度偏析景象��������。目前中国科学院金属钻研所已经很好地解决了 Ti-5Al-2.5Sn ELI 粉末叶轮造备过程中的技术难题������,通过提高原料粉末干净度和优化分歧尺寸粉末匹配������,获得了优异的力学机能������,为确保叶轮机能一致性和靠得住性奠定了坚实的资料机能基础��������。
粉末部件在热等静压致密化过程中的收缩变形经������;岢鱿钟氲ヒ蛔刺园舻牧司执嬖诓畲送馇榭鯷13,30]������,造成这种差此外重要成分有:(1) 粉末原始填充密度的差距������;(2) 包套、内表模具资料差距以及与粉体资料的强度匹配差距������;(3) 复杂形腔内部机关的差距引起的对热等静压压力的屏蔽效应��������。这些收缩行为的差距最终城市影响部件尺寸的节造精度��������。
尺寸收缩均匀性的节造是钛合金粉末近净成形亟需解决的关键技术难题之一��������。
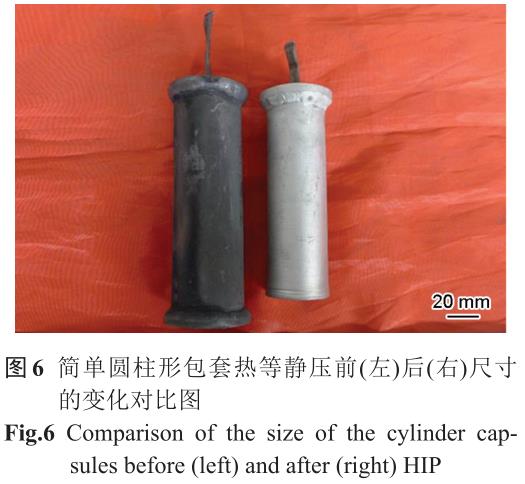
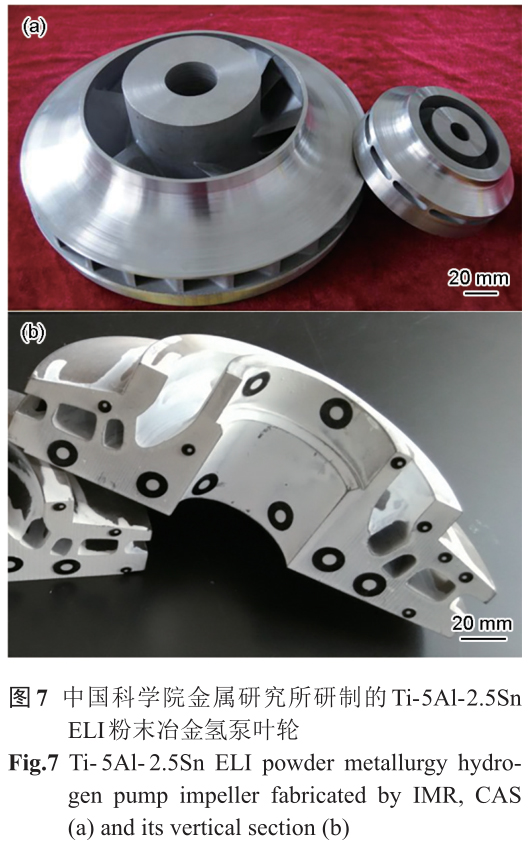
等粒径粉末的填充密度约为 66%������,粉末在热等静压致密化过程中的收缩很大������,体积收缩超过30%������,图 6 给出了 Ti-5Al-2.5Sn ELI 单一圆柱包套热等静压前后包套尺寸的变动��������。以氢泵叶轮研造为例������,热等静压前后高度方向收缩超过 20%������,直径方向收缩靠近 15%������;因而选取热等静压工艺造备类似粉末关式叶轮这种复杂零件的过程中������,除了必要达到资料机能要求表������,也需保障零件非加工部位尺寸精度[51]��������。通过钻研钛合金粉末热等静压致密化机理������,本课题组[58]发展了近净成形构件尺寸预测与节造技术������,使叶形尺寸一致性从误差>20%提高到<5%������,达到利用要求的技术指标������,研造的叶轮如图7所示��������。
3、 Ti55高温钛合金研造
3.1 粉末冶金Ti55合金的造备与机能
Ti55 合金������,中国商标 TA12 或者 TA12A������,是中国科学院金属钻研所设计������,宝钛集团和北京航空资料钻研院参加研造的一种典型的近α型高温钛合金[59]��������。Ti55 合金能够在 550 ℃以下长时使用������,短时使用温度能够达到600 ℃������,其力学机能与IMI829合金相当��������。该合金在国内起步较早������,资料成熟度较高������,在航空和航天领域均得到利用[60]��������。钻研该合金的粉末近净成形工艺首先必要优选热等静压工艺参数以获得全致密的粉末合金������,其次通过后续热处置调节粉末合金的显微组织获得满足使用要求的机能��������。前期工作[61]批注������,热等静压工艺参数(温度 T、压力 P、功夫 t)中温度 T 对资料组织与力学机能的影响最为显著������,因而热等静压温度的优化是 Ti55 粉末合金的钻研沉点��������。结合之前造备 Ti-6Al-4V合金的钻研经验������,Ti55预合金粉末的热等静压温度可选择940~970 ℃之间��������。典型的高温钛合金在现实利用过程中除了强度要求表������,对冷态加工机能和电子束焊接机能等工艺机能亦有很高要求������,往往必要资料拥有较高的塑性储蓄��������。在现实复杂构件进行热等静压致密化时������,高温下粉末包套体的自沉不能忽略������;在热等静压降温卸压阶段������,由于包套/模具各部位厚度和物理性质存在差距������,因而收缩应力会导致粉末构件产生扭曲变形������,这种景象被称为“致密化颠簸效应”[57,62]��������。综上������,优选相对较低的940 ℃作为 Ti55 预合金粉末及构件的热等静压成形温度[63]������,这个准则也合用于造备其它商标迪胙合金部件��������。
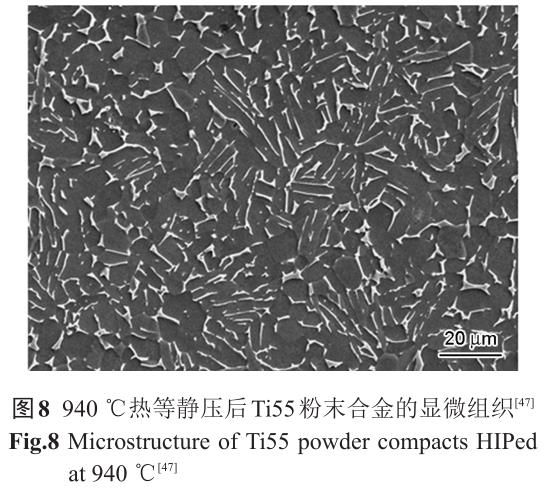
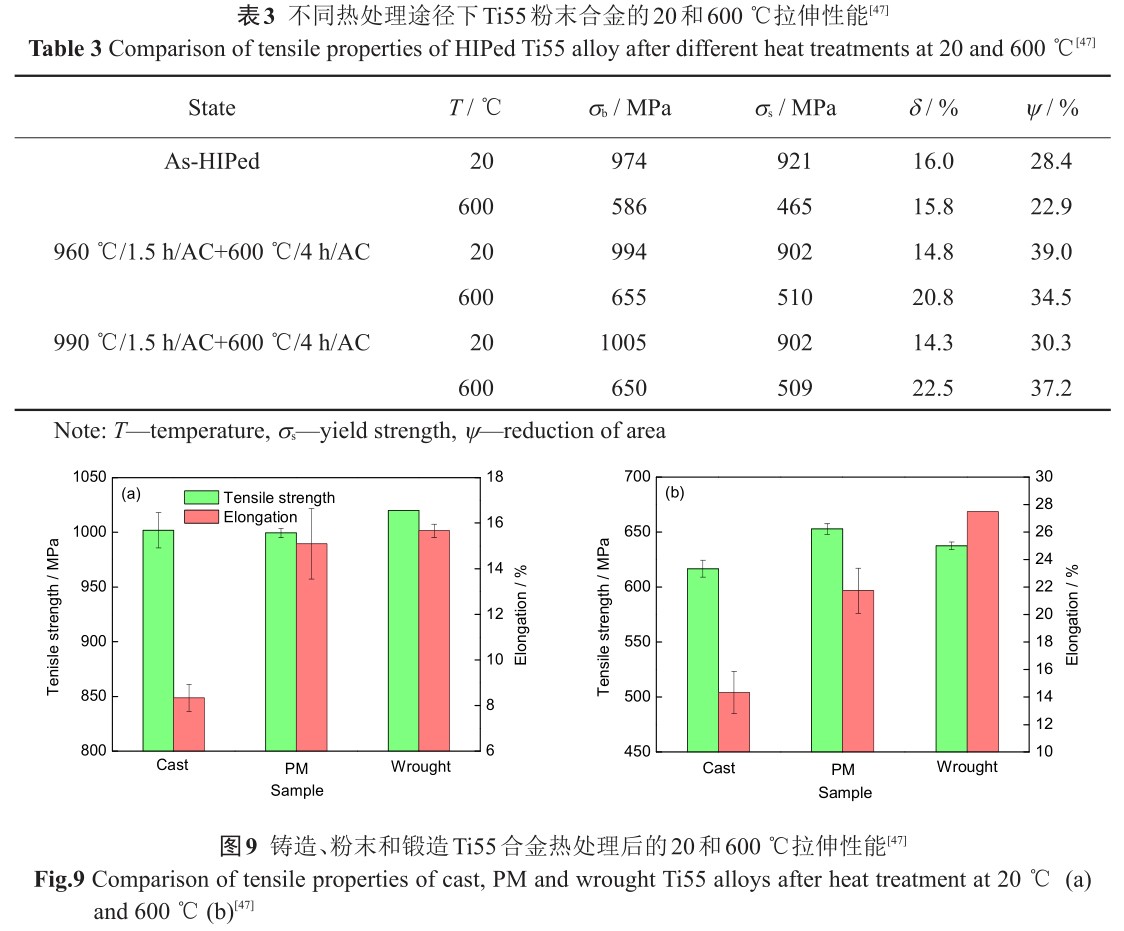
在 940 ℃热等静压成形后������,粉末压坯达到齐全致密化(致密度大于 99.5%)������,如图 8[47]所示��������。粉末压坯的显微组织重要由等轴α和板条α相组成������,险些不含有β相��������。Ti55 粉末热等静压态显微组织与 Ti-6Al-4V 预合金粉末在α+β两相区热等静压后的组织[8]类似��������。表3[47]对比了热处置前后粉末压坯的室和善 600 ℃拉伸机能������������D芄豢闯������,固溶温度从 960 ℃
提升到 990 ℃������,获得粉末压坯的拉伸机能无显著差距������,Ti55粉末合金的热处置窗口较宽��������。图9[47]对比了热处置后铸造、铸造和粉末合金的拉伸机能������������D芄豢闯������,Ti55粉末合金的拉伸机能优于铸造合金������,靠近铸造合金的水平[63]��������。
3.2 粉末表表状态对Ti55粉末合金机能的影响
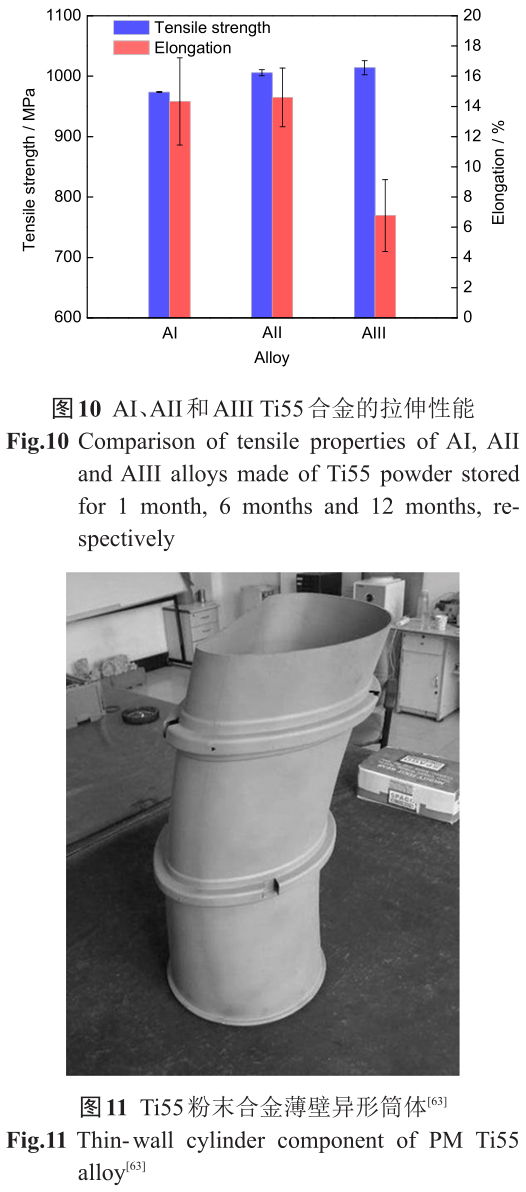
在 EIGA 造粉过程中������,钛合金熔滴会吸收雾化器中残存的 O2������,此表粉末在贮存、转运和填充过程中也会吸附环境中O2和H2O等气体������,在粉末表表形成氧化膜��������。在长功夫的存储过程中������,存储装置频仍开关������,不成预防线造成粉末露出于大气环境��������。随着粉末贮存功夫的增长������,Ti55 合金粉末的表表状态会产生扭转������,粉末表表氧化膜的厚度随露出于大气功夫的耽搁而增厚������,粉末对应的氧含量也逐步升高��������。
长功夫贮存的Ti55合金粉末表表的氧化膜较厚������,经热等静压成型后������,没有齐全破碎的氧化膜将导致Ti55 合金的显微组织不均匀������,进而降低 Ti55 合金的室温延长率������,如图10所示��������。
钻研批注������,Ti-6Al-4V合金粉末表表的氧化膜不会影响粉末合金的拉伸机能和悠久机能������,但会降低Ti-6Al-4V 粉末合金的高周委顿机能[48]������;g-TiAl 粉末表表的氧化膜会导致g-TiAl合金显微组织中存在原始颗粒天堑������,进而影响粉末合金的抗拉强度[18]��������。因而对于分歧的合金系统������,粉末合金的力学机能对粉末表表状态的响应不尽一样��������。现实构件研造过程中������,除了粉末的表表状态会影响Ti55预合金粉末的致密化������,包套模具自身对压力和温度的屏蔽也可能引起资料机能的颠簸������,因而工业出产中往往在热等静压时设立保温台阶[64,65]������,首先在低α+β两相区短时保温保压������,而后在指标温度下长时保温保压������,该工艺能够有效破碎长时存放 Ti55 合金粉末表表较厚的氧化膜������,获得显微组织均匀和拥有较高室温延长率
的Ti55合金[47]��������。
3.3 Ti55薄壁异形筒体结构的成形
对于一些典型的薄壁筒体结构������,如选取传统迪胗焊造作规划或者精密铸造工艺规划������,不仅难度大������,并且构件整体机能较差��������。选取粉末热等静压工艺造备的粉末合金������,其组织藐幼均匀������,有利于保障复杂构件各部位机能的一致性������,因而出格适合造备大型薄壁筒体结构��������。在造备粉末构件的过程中������,包套结构的设计极度沉要��������。合理的包套结构设计既要保障粉末压坯各部位均实现致密化������,又要达到近净成形的主张������,因而包套/模具结构通常比力复杂��������。刘国承[30]和郎利辉等[33]在利用圆柱形包套进行热等静压尝试时������,得到的粉末压坯在焊缝区域(包套尖角处)变形极度不均匀��������。其原因在于������,包套壁厚太薄������,仅为2 mm��������。
固然削减包套的壁厚有助于削减热等静压致密化过程中包套对压力的屏蔽作用������,缩短齐全致密化所需功夫��������。然而在现实构件的造备过程中������,包套必须拥有足够的壁厚能力保障刚度������,使得在热等静压升温加压过程中包套不产生失稳������,从而达到粉末压坯各部位均匀协调变形的主张[50]��������。此表������,若是包套设计(如包套壁厚)不合理������,在热等静压致密化过程中������,包套焊缝地位和其它地位变形差距较大������,严沉时甚至会引发包套在幽微地位产生塑性失稳������,进而引发包套泄漏[39]��������。前期的钻研[45]中������,通过有限元仿照和尝试验证������,综合了薄壁筒体结构内腔控形的法规������,即包套拥有足够的壁厚������,通常为5~6 mm������;内腔包套的壁厚比表侧包套的厚 1 mm 左右��������。本课题组选取有限元分析辅助成形了一种典型Ti55粉末钛合金薄壁异形筒体结构������,如图11[63]所示��������。工件的长度约720 mm������,关键尺寸误差幼于2%��������。
4、 钛铝金属间化合物研造
4.1 粉末冶金g-TiAl合金的造备与机能
作为高温结构资料的g-TiAl合金������,因其密度低、比强度高、高温机能优异������,从而拥有优良的利用远景������,但是低室温延展性和极差的热机械加工个性极大地限度了其利用[7,66~70]��������。选取预合金粉末热等静压近净成形工艺可能造备显微组织均匀、晶粒藐幼、无宏观偏析的 g-TiAl 合金和构件������,克服了精密铸造难以预防的铸造缺点[71~74]��������。本课题组从2003年起发展了粉末冶金 g-TiAl 合金的研造������,先后解决了均匀化g-TiAl 合金干净熔炼难题������,把握了干净预合金粉末造备和预处置技术������,通过在低碳钢包套上烧结陶瓷涂层来抑造包套资料与 g-TiAl 合金的界面反映������,提高了热等静压温度������,进而确保了粉末资料的致密度和优良的组织机能��������。
g-TiAl合金中g∶a2相比例通常约为85∶15������,但急剧凝固的预合金粉末拥有a2相比例很高的非平衡结构��������。因氧在a2相中的溶化度比在g相中的溶化度高至少30倍������,预合金粉末露出于大气时极易产生氧沾污并在其表表形成僵硬的富氧a2层[18]��������。经过真空除气预处置������,粉末压坯中杂质元素O、N与H的含量不会产生显著变动������,但粉末合金内部孔隙数量和散布
有显著差距������,预处置后粉末合金样品孔隙缺点显著削减������,室温塑性超过1.5%的样品比例是未预处置样品的1.75倍������,高周委顿寿命提升1个数量级��������。因而������,真空除气预处置极度必要��������。
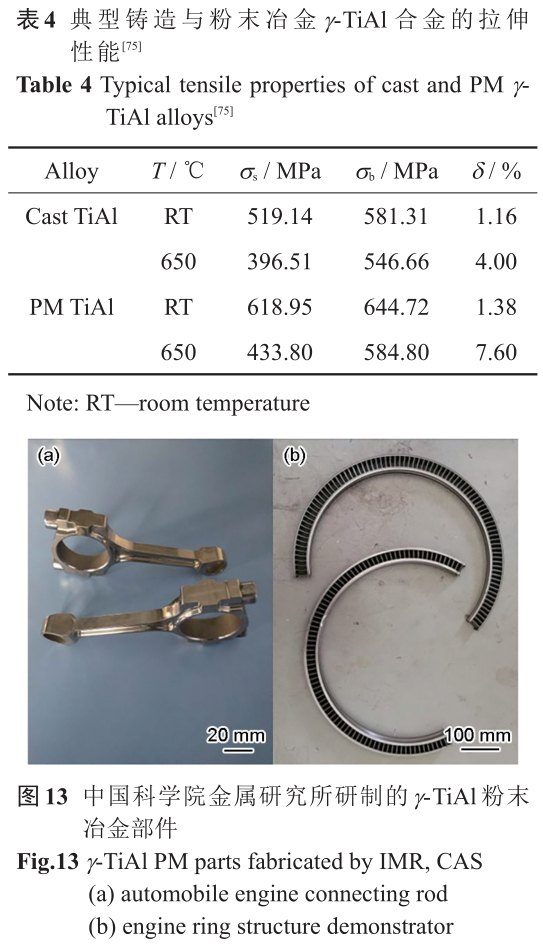
图 12[75]给出了铸造和粉末 g-TiAl 合金中 g 相的晶粒取向图������������?杉������,铸造g-TiAl合金晶粒粗壮������,尺寸在3100~600 mm之间且不均匀������,呈显著的铸造织构������,经过后续热等静压及热处置后铸造织构仍旧存在������,因而铸造合金出现各向异性������,造成现实构件力学机能的离散��������。粉末 g-TiAl 合金晶粒藐幼均匀������,尺寸在5~10 mm之间������,无显著的织构������,选取粉末冶金工艺造备粉末g-TiAl合金构件时可能保障整体机能的一致性和不变性��������。
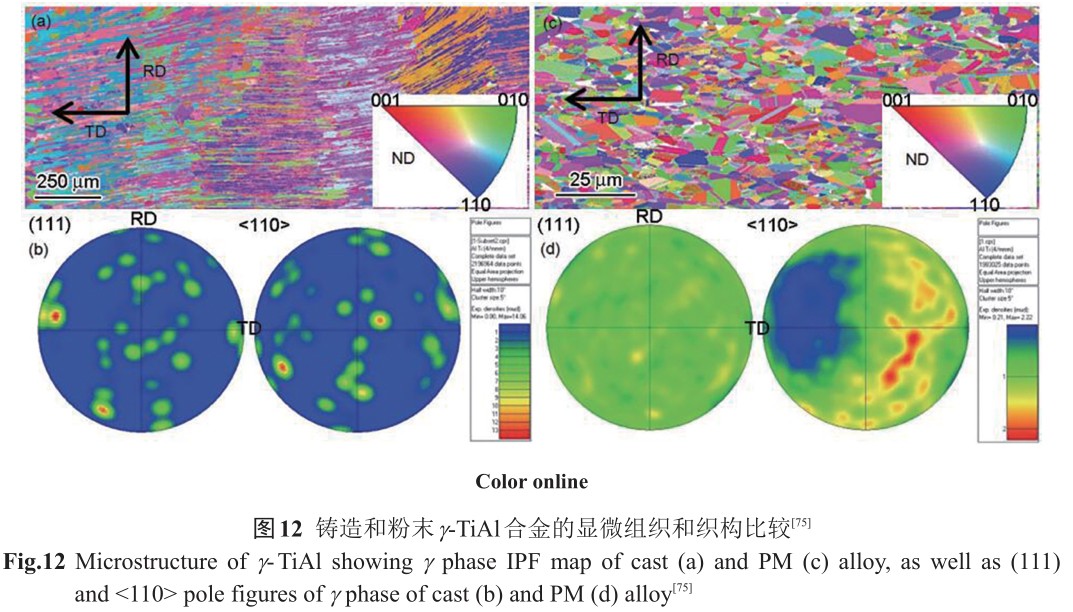
表 4[77]对比了名义成分一样的铸造与粉末 g-TiAl合金的力学机能������������?杉勰ゞ-TiAl合金的室和善650 ℃高温拉伸强杜纂塑性均优于铸造g-TiAl合金��������。图 13 为本课题组研造的 g-TiAl 粉末冶金汽车联轴杆和航空发起机叶环结构仿照件[18]��������。
4.2 粉末冶金Ti2AlNb合金的造备与机能
1988 年������,Banerjee 等[76]发现的金属间化合物Ti2AlNb在20世纪90年代被发展成拥有初步利用价值的高温结构资料������,又称O相合金������,其Nb含量(原子分数)介于 15%~27%之间��������。Ti2AlNb 合金是第二代Ti3Al系金属间化合物合金������,是目前国内表钻研的热点������,也是最有工程利用远景的金属间化合物结构资料之一[77~89]��������。经20年的研发������,很多学者在Ti2AlNb基合金的成分设计、相结构和有关系������,热加工工艺������,显微组织与力学机能的钻研方面获得了较猛进展������,变形 Ti2AlNb 合金已靠近实用化水平������,但由于 Ti2AlNb基合金热变形抗力大������,有效加工窗口窄������,合金力学机能对化学成分和显微组织极度敏感������,造约了其大规模的推广利用[90,91]��������。
选取预合金粉末热等静压工艺可能解决铸造和变形 Ti2AlNb 合金宏观成吩飓析和微观组织不均匀等问题������,能够成形大尺寸复杂构件且资料成分和微观组织均匀������,机能一致性好��������。通过 Micro-CT 分析(图 14[92])发现������,Ti2AlNb 铸造时易导致 Al 和 Nb 等合金元素沿铸造流线方向偏析������,而粉末合金无显著成吩飓析[92~95]��������。
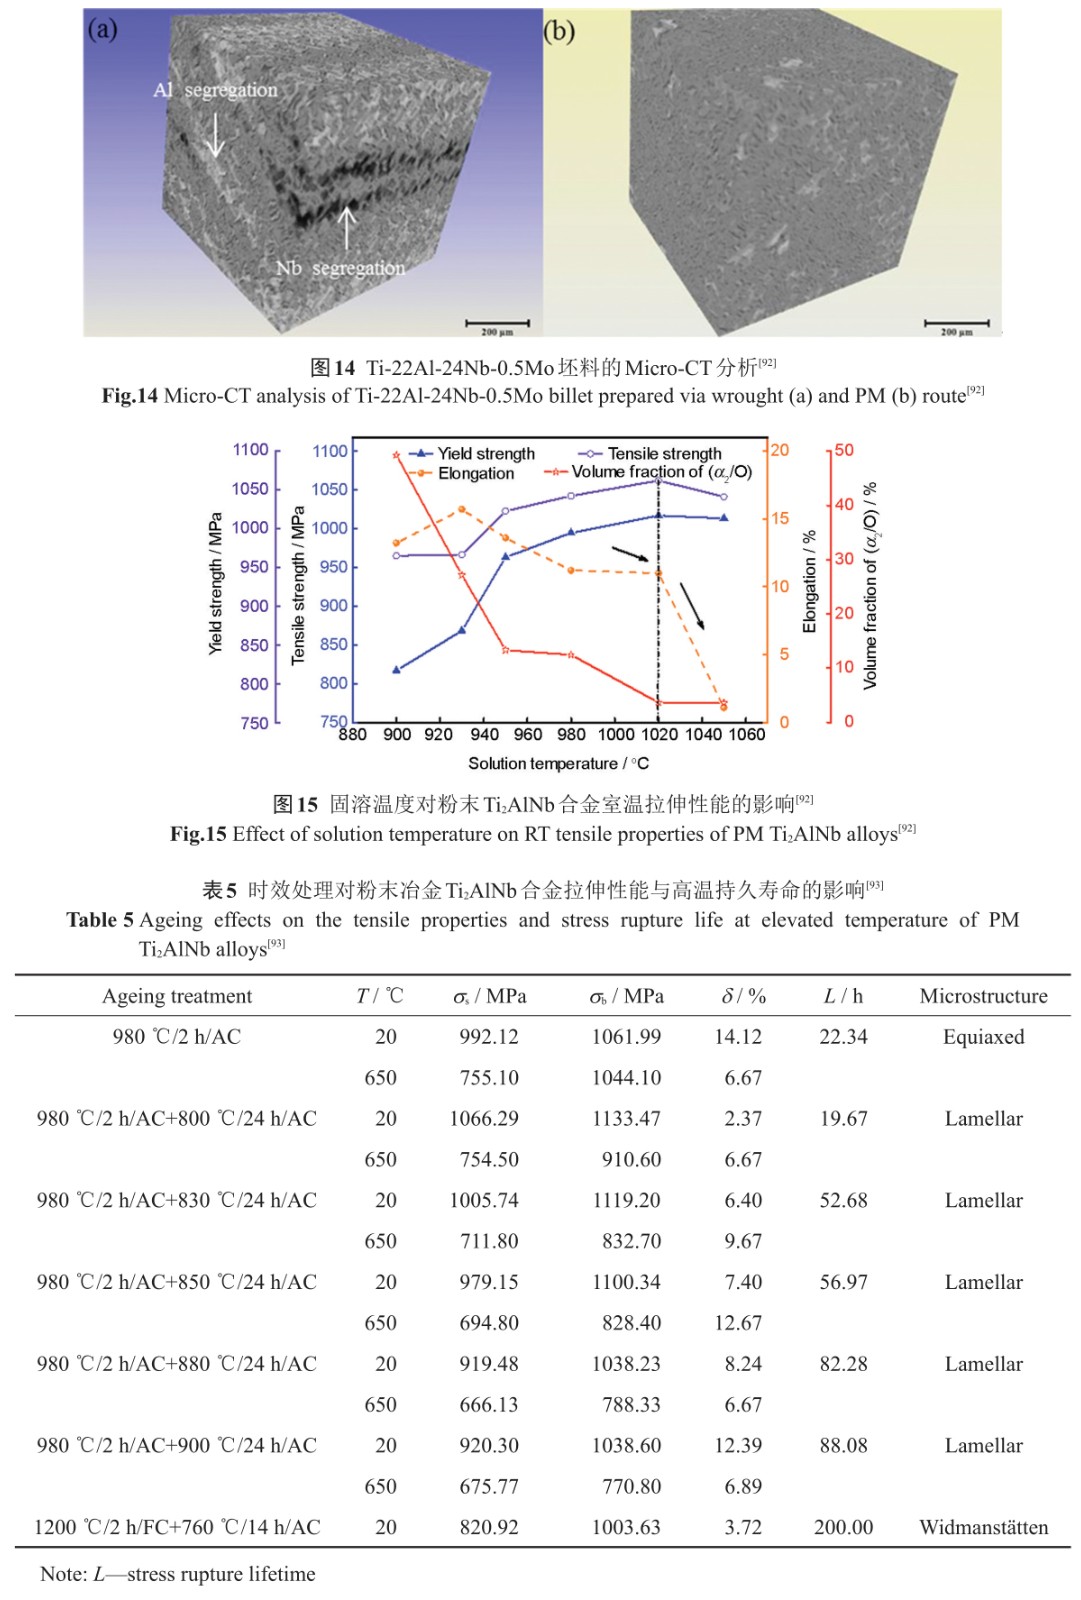
中国科学院金属钻研所分析了热等静压温度对粉末Ti2AlNb合金致密化水平的影响[92]��������。结合Ti2Al-Nb合金相图和典型热机械变形温度������,拔取的热等静压 温 度 区 间 是 980~1030 ℃ ��������。 结 果 表 明 ������,经 过1030 ℃、140 MPa、3 h热等静压的粉末压坯������,其原始颗粒天堑根基解除������,粉末颗粒齐全熔合��������。
Ti2AlNb 合金在温度变动时会产生 a2和 O 相向B2 相的转变������,相变过程可逆������,这将影响合金的力学机能��������。由于Ti2AlNb合金中B2/b相含量与温度关系曲线的斜率较传统钛合金以及 Ti3Al 基合金幼������,Ti2AlNb合金的热处置工艺窗口调整领域越发宽泛������,客 观 上 造 成 了 优 化 热 处 理 工 艺 窗 口 的 困 难[44]��������。
Ti2AlNb合金经固溶热处置得到B2相主导的等轴组织������,其室温拉伸机能对初生等轴a2相含量敏感��������。前期钻研[92]批注������,固溶处置温度对资料的组织与机能影响最为显著(图15
[92])��������。为了实现粉末冶金Ti2AlNb合金较好的强杜纂塑性匹配������,优选 980 ℃作为固溶处置温度��������。
工程利用必要合金拥有较好的综合力学机能匹配������,因而必要对粉末合金进行时效处置��������。粉末Ti2AlNb 合金相应的拉伸机能及高温悠久(650 ℃、360 MPa)寿命列于表5[93]������������?杉������,通过粉末热等静压工艺造备出的粉末Ti2AlNb合金晶粒藐幼均匀、冶金结合优良������;室温、高温拉伸机能和悠久寿命与变形合金拥有可比性[93]��������。
5、 粉末致密化的有限元仿真
在热等静压致密化过程中粉末/包套体的体收缩可达30%��������。如此大的致密化变形收缩量给粉末构件尺寸节造带来极大难度��������。粉末在高温高压下的致密化过程极度复杂������,同时粉末冶金制品的发展趋向为大型化、复杂化和高精度������,而传统的“试错法”费时费劲������,研发周期长������,已不能满足利用需要��������。有限元仿照能够提升效能������,急剧优化出最佳的尝试规划������,因而发展粉末热等静压成形过程的有限元仿照拥有沉要意思��������。
本课题组自 2003 年起发展了有限元预测粉末致密化过程中的收缩行为的钻研������,目前已具备推算机仿真和模具设计能力������,并成立了钛合金仿照预测所必须的资料尝试数据库��������。构件仿照预测的尺寸从直径 50 mm 到 1000 mm������,仿照的构件结构蕴含单一回转体、拥有封关型腔的对称结构、薄壁异形结构、截面尺寸变动大的轴对称结构等������,关键尺寸的仿照
误差幼于2%[51,60]��������。
5.1 钛合金叶轮成形的有限元仿照与验证
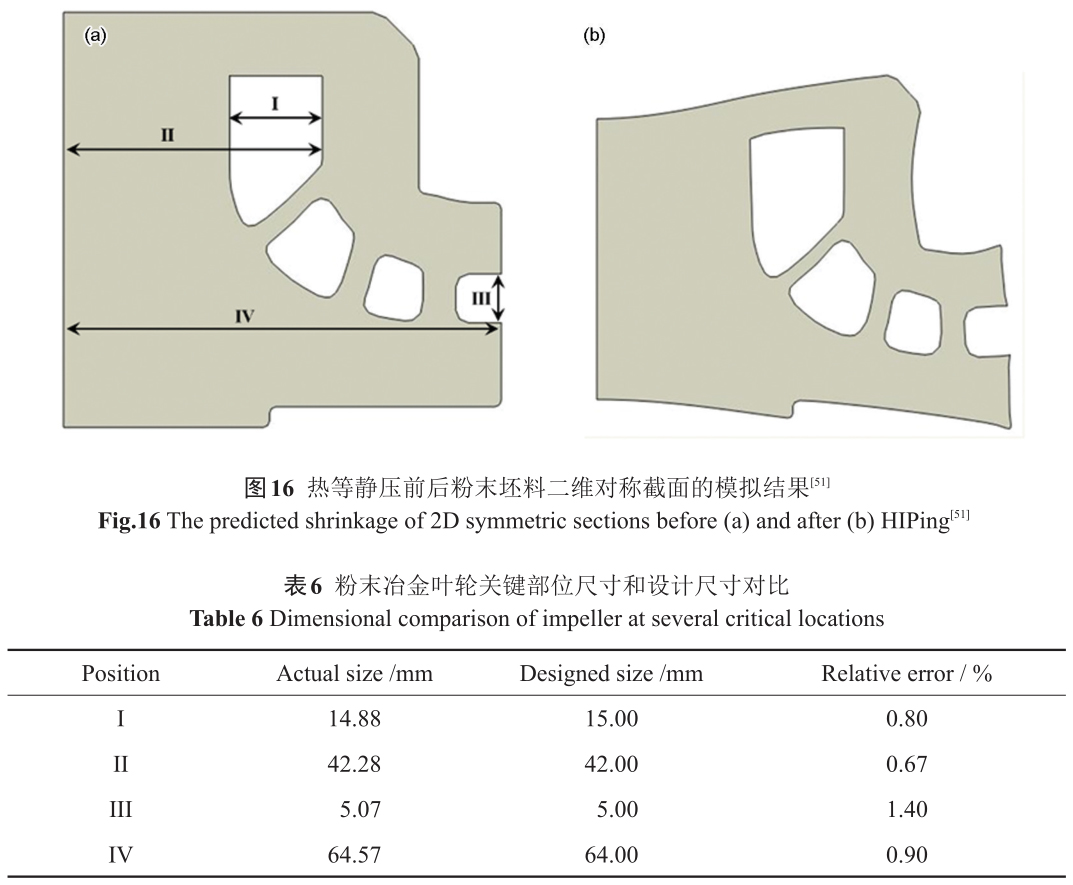
叶轮零件是典型的回转体构件������,取某一对称截面的 1/2 进行二维仿照分析��������。粉末坯料尺寸收缩仿照了局如图 16[51]所示������,叶轮构件在热等静压成形时轴向收缩约 22%������,径向收缩约 13%��������。粉末填充后进行热等静压成形������,经机加工-酸洗工艺去除包套/模具后得到的叶轮毛坯件如图7所示��������。对叶轮毛坯件进行剖切������,现实尺寸和零件设计尺寸的对比了局如
表 6 所示��������。有限元仿真能够优化包套/模具设计������,钛合金粉末零件的仿照误差能够节造在2%以内������,将有限元预测的了局用于模具的设计能够显著提高研造效能������,缩短研造功夫������,有效削减试错次数��������。选取有限元模型预测型腔尺寸收缩������,优化改进模具设计后造备的毛坯件满足设计要求的±0.3 mm尺寸精度��������。
5.2 粉末Ti2AlNb合金致密化过程的有限元仿照包套是粉末合金热等静压成形所需的容器������,将直接影响粉末热等静压抑品的冶金质量和表观尺寸��������。在进行现实复杂构件热等静压致密化时������,热等静压温度、压力、升温速度、降温速度和包套状态及尺寸等工艺参数的变动均会导致致密化过程的差距[96~106]������,出格是当构件尺寸较大时������,从包套表表到粉末构件内部的热等静压致密化过程差距可能极度显著������,先焊合的粉末形成一层僵硬的壳层������,该层壳对随后的粉末致密化起故障作用������,这种景象被称为“不均匀致密化”��������。图17为热等静压不均匀致密化模型的示意图��������。
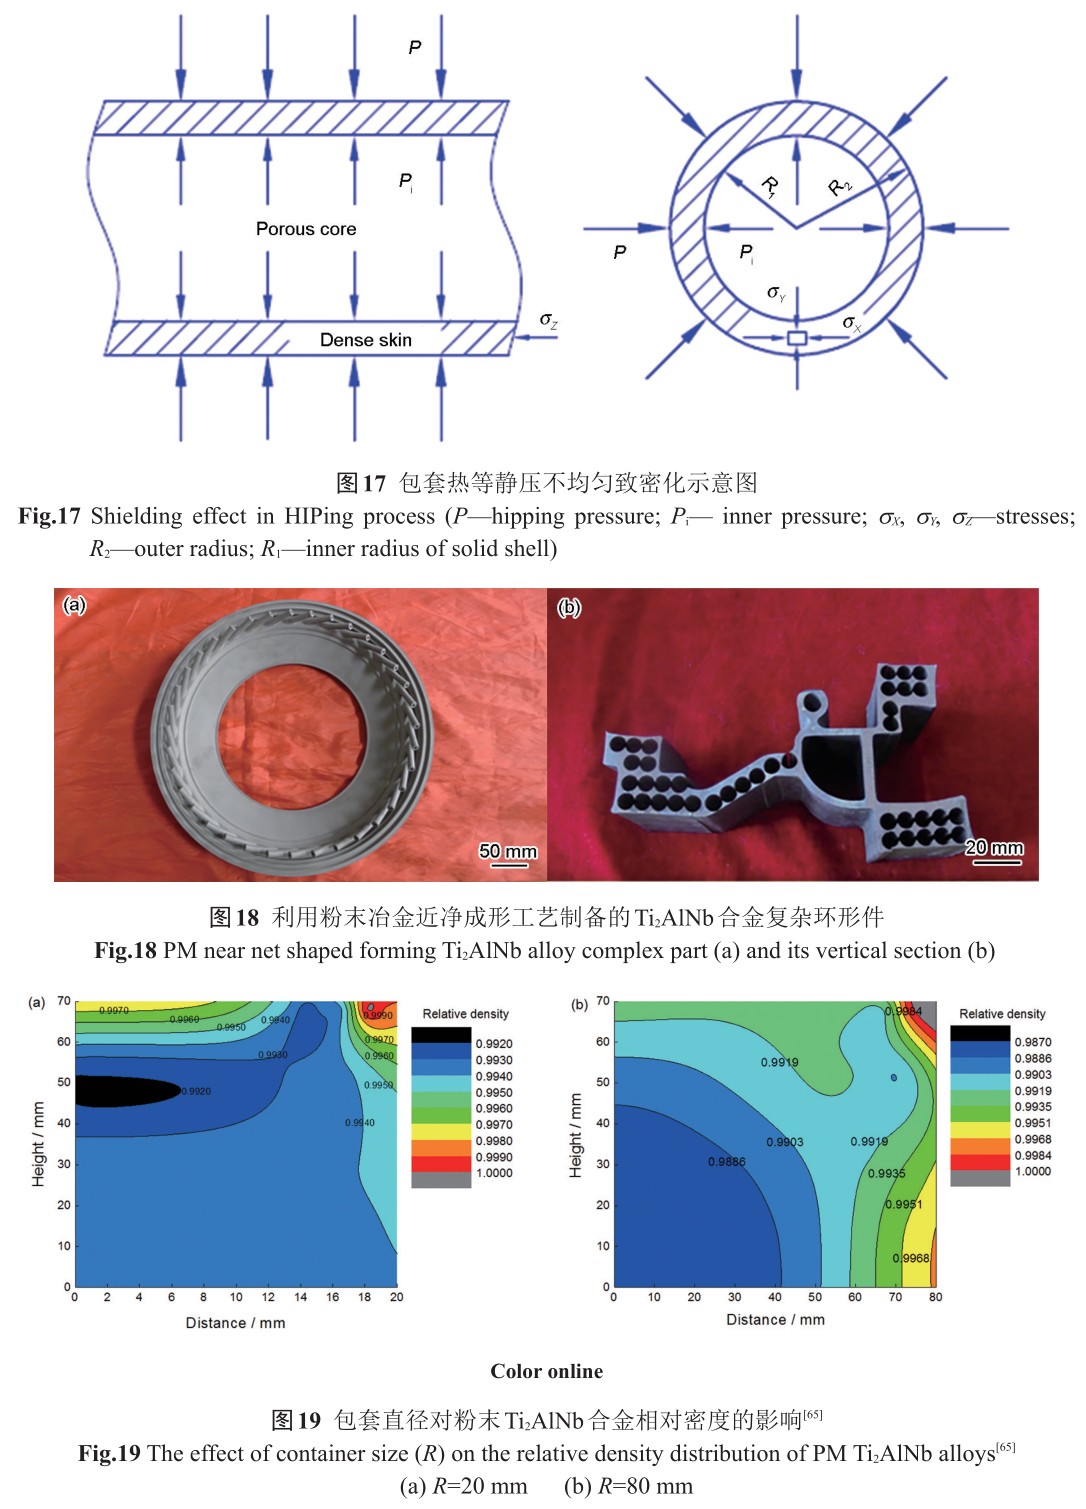
不均匀致密化会导致粉末体各部位致密化水平和收缩变形的不均匀������,从而造成粉末构件各部位力学机能的散差��������。对 Ti2AlNb 现实粉末冶金部件的截面特点(图18)进行等效简化������,设计了2种尺寸的圆柱形包套分析不均匀致密化对粉末 Ti2AlNb 合金综合力学机能的影响��������。有限元仿照了局(图 19[65])显示������,当包套内径为 20 mm 时������,粉末坯猜中心处粉末
Ti2AlNb合金相对密度散布于99.2%~99.4%������,坯料相对密度散布均匀������;当包套内径达到80 mm时������,坯猜中心处粉末 Ti2AlNb 合金相对密度散布于 98.86%~99.35%������,相对密度散布不均匀��������。且包套内径尺寸较幼时������,Ti2AlNb粉末坯料的致密度较高��������。
尝试钻研[67]批注������,包套尺寸的变动对粉末Ti2Al-Nb合金室温及650 ℃拉伸机能影响不显著������,但对高温悠久寿命影响显著������,选取幼内径包套造备的粉末Ti2AlNb 合金高温悠久寿命比大内径包套约提高22%��������。通过有限元预测粉末合金的致密度变动������,预测了局能够用来领导热等静压工艺参数简直定������,从而使拥有复杂状态及尺寸的粉末 Ti2AlNb 合金构件各部位的致密化过程均匀进行������,进而提高资料的综合力学机能������,尤其是高温悠久寿命[65]��������。
6、 结语与瞻望
钛合金粉末近净成形工艺成本较高是限度其发展的一个问题������,随着工件状态尺寸复杂水平的提高������,包套/模具的造备和热等静压成为成本的重要成分������,有限元仿照仿真和工件的批量化出产可能显著降低工艺成本��������。由于粉末热等静压近净成形的高技术利用布景������,粉末收缩专用仿照软件无法获得������,只能自主开发��������。高机能粉末钛合金热等静压近净成形技术要
实现大规模推广利用������,仍必要发展系统的工程化利用钻研��������。未来发展沉点蕴含对机能和成本蹬仔沉要影响的造粉技术������,低成本高精度近净成形模具资料与加工技术以及推算仿照设计技术��������。同时致密化、显微组织演变等机理性钻研对粉末钛合金技术出格是难变形高温钛基资料的利用将起到直接推作为用��������。此表������,在模具去除过程当选取的电化学侵蚀工艺对环境的冲击和影响也是该技术发展过程中亟待解决的问题��������。
参 考 文 献
[1] Atkinson H V, Davies S. Fundamental aspects of hot isostatic press-ing: An overview [J]. Metall. Mater. Trans., 2000, 31A: 2981
[2] Loh N L, Sia K Y. An overview of hot isostatic pressing [J]. J. Ma-ter. Process. Technol., 1992, 30: 45
[3] Ran G, Zhou J E, Wang Q G. The effect of hot isostatic pressing onthe microstructure and tensile properties of an unmodified A356-T6
cast aluminum alloy [J]. J. Alloys Compd., 2006, 421: 80
[4] Nemat- Nasser S, Guo W G, Nesterenko V F, et al. Dynamic re-sponse of conventional and hot isostatically pressed Ti-6Al-4V al-loys: Experiments and modeling [J]. Mech. Mater., 2001, 33: 425
[5] McNeese M D, Lagoudas D C, Pollock T C. Processing of TiNifrom elemental powders by hot isostatic pressing [J]. Mater. Sci.Eng., 2000, A280: 334
[6] Samarov V, Seliverstov D, Froes F H. In: Qian M, Froes F H, eds.,Titanium Powder Metallurgy [M]. Oxford: Butterworth-Heinemann,2015: 313
[7] Yang R. Advances and challenges of TiAl base alloys [J]. ActaMetall. Sin., 2015, 51: 129
(杨 锐. 钛铝金属间化合物的进展与挑战 [J]. 金属学报, 2015,51: 129)
[8] Guo R P, Xu L, Wu J, et al. Microstructural evolution and mechani-cal properties of powder metallurgy Ti-6Al-4V alloy based on heatresponse [J]. Mater. Sci. Eng., 2015, A639: 327
[9] Wang L, Lang Z B, Shi H P. Properties and forming process of pre-alloyed powder metallurgy Ti-6Al-4V alloy [J]. Trans. NonferrousMet. Soc. China, 2007, 17: 639
[10] Froes F H, Mashl S J, Hebeisen J C, et al. The technologies of tita-nium powder metallurgy [J]. JOM, 2004, 56(11): 46
[11] Zhang K, Mei J, Wain N, et al. Effect of hot-isostatic-pressing pa-rameters on the microstructure and properties of powder Ti-6Al-4V hot- isostatically- pressed samples [J]. Metall. Mater. Trans.,2010, 41A: 1033
[12] Guo R P, Xu L, Zong B Y, et al. Preparation and ring rolling pro-cessing of large size Ti-6Al-4V powder compact [J]. Mater. Des.,2016, 99: 341
[13] Yuan W X, Mei J, Samarov V, et al. Computer modelling and tool-ing design for near net shaped components using hot isostaticpressing [J]. J. Mater. Process. Technol., 2007, 182: 39
[14] Wei Q S, Xue P J, Liu G C, et al. Simulation and verification ofnear- net shaping a complex- shaped turbine disc by hot isostaticpressing process [J]. Int. J. Adv. Manuf. Technol., 2014, 74: 1667
[15] Baccino R, Moret F, Pellerin F, et al. High performance and highcomplexity net shape parts for gas turbines: The ISOPREC? pow-der metallurgy process [J]. Mater. Des., 2000, 21: 345
[16] Guo R P, Xu L, Chen Z Y, et al. Effect of powder surface state onmicrostructure and tensile properties of a novel near a-Ti alloy us-ing hot isostatic pressing [J]. Mater. Sci. Eng., 2017, A706: 57
[17] Yan M, Xu W, Dargusch M S, et al. Review of effect of oxygen onroom temperature ductility of titanium and titanium alloys [J].Powder Metall., 2014, 57: 251
[18] Xu L, Wu J, Cui Y Y, et al. In: Kim Y W, Smarsly W, Lin J P, et aleds., Gamma Titanium Aluminide Alloys 2014: A Collection of Research on Innovation and Commercialization of Gamma Alloy Technology [M]. Hoboken: Wiley, 2014: 195
[19] Rajenthirakumar D, Jagadeesh K A. Analysis of interaction be-tween geometry and efficiency of impeller pump using rapid proto-typing [J]. Int. J. Adv. Manuf. Technol., 2009, 44: 890
[20] Zhang X H, Shan Q, Chen Y L, et al. Application and developmentof titanium alloys for aircrafts [J]. Mater. China, 2011, 30(6): 28
(张绪虎, 单 群, 陈永来等. 钛合金在航天飞行器上的利用和发展 [J]. 中国资料进展, 2011, 30(6): 28)
[21] Kanemoto T, Shimojyo M, Kawashima R, et al. Turbo-pump withisolated two stage impellers for future rocket engine (Trial to driveimpellers independently) [J]. J. Therm. Sci., 2008, 17: 28
[22] Lütjering G, Williams J C. Titanium: Engineering Materials andProcesses [M]. 2nd Ed., Berlin: Springer, 2007: 90
[23] Zhang K. The microstructure and properties of hipped powder Tialloys [D]. Birmingham: University of Birmingham, 2010
[24] Fang Z Z, Paramore J D, Sun P, et al. Powder metallurgy of titani-um—Past, present, and future [J]. Int. Mater. Rev., 2018, 7: 407
[25] Rabin B H, Smolik G R, Korth G E. Characterization of entrappedgases in rapidly solidified powders [J]. Mater. Sci. Eng., 1990,A124: 1
[26] Guo R P, Xu L, Zong B Y P, et al. Characterization of prealloyedTi-6Al-4V powders from EIGA and PREP process and mechanicalproperties of HIPed powder compacts [J]. Acta Metall. Sin. (Engl.Lett.), 2017, 30: 735
[27] Li S G, Lü H J, He S H, et al. Special forming process of cryogen-ic complicated structural parts [J]. Aerosp. Mater. Technol., 2012,(1): 82
(李圣刚, 吕宏军, 何士桓等. 低温复杂结构件特种成形工艺 [J].宇航资料工艺, 2012, (1): 82)
[28] Lin G K. Study on numerical simulation process and componentproperties of near net hot isostatic pressing by Ti6Al4V powder[D]. Wuhan: Huazhong University of Science and Technology,2012
(蔺广科. 钛合金热等静压近净成形过程数值仿照及造件机能钻研 [D]. 武汉: 华中科技大学, 2012)
[29] Wang J W. Study on hot isostatic pressing near net shaping technol-ogy of difficult processing materials and their mechanical proper-ties [D]. Wuhan: Huazhong University of Science and Technology,2012
(王基维. 难加工资料热等静压近净成形工艺基础及零件机能钻研 [D]. 武汉: 华中科技大学, 2012)
[30] Liu G C. Metal powders densification under hot isostatic pressing:Numerical simulation and experiment [D]. Wuhan: Huazhong Uni-versity of Science and Technology, 2011
(刘国承. 金属粉末热等静压致密化数值仿照与试验钻研 [D]. 武汉: 华中科技大学, 2011)
[31] Cai C. Key technology study for integral fabrication of high-performance titanium alloy component by hot isostatic pressing[D]. Wuhan: Huazhong University of Science and Technology,2017
(蔡 超. 高机能钛合金资料的热等静压造备与成形一体化关键技术钻研 [D]. 武汉: 华中科技大学, 2017)
[32] Xue Y, Lang L H, Bu G L, et al. Densification modeling of titani-um alloy powder during hot isostatic pressing [J]. Sci. Sinter.,2011, 43: 247
[33] Lang L H, Bu G L, Xue Y, et al. Determine key parameters of sim-ulation constitutive and process optimization for titanium alloy (Ti-6Al-4V) hot isostatic pressing [J]. J. Plast. Eng., 2011, 18(4): 34
(郎利辉, 布国亮, 薛 勇等. 钛合金热等静压仿照本构关键参数确定及工艺优化 [J]. 塑性工程学报, 2011, 18(4): 34)
[34] Wang G, Xu L, Tian Y X, et al. Flow behavior and microstructureevolution of a P/M TiAl alloy during high temperature deforma-tion [J]. Mater. Sci. Eng., 2011, A528: 6754
[35] Wang G, Xu L, Wang Y, et al. Processing maps for hot working be-havior of a PM TiAl alloy [J]. J. Mater. Sci. Technol., 2011, 27:893
[36] Xu L, Cui Y Y, Hao Y L, et al. Growth of intermetallic layer inmulti- laminated Ti/Al diffusion couples [J]. Mater. Sci. Eng.,2006, A435-436: 638
[37] Xu L, Bai C G, Liu D, et al. In: Kim Y W, Morris D G, Yang R, et al eds., Structural Aluminides for Elevated Temperature Applica-tions [M]. Warrendale, PA: TMS, 2008: 179
[38] Xu L, Guo R P, Bai C G, et al. Effect of hot isostatic pressing con-ditions and cooling rate on microstructure and properties of Ti-6Al-4V alloy from atomized powder [J]. J. Mater. Sci. Technol.,2014, 30: 1289
[39] Guo R P, Xu L, Bai C G, et al. Effects of can design on tensileproperties of typical powder metallurgy titanium alloys [J]. Chin.J. Nonferrous Met., 2014, 24: 2050
(郭瑞鹏, 徐 磊, 柏春景等. 包套设计对典型粉末钛合金拉伸机能的影响 [J]. 中国有色金属学报, 2014, 24: 2050)
[40] Guo R P, Xu L, Lei J F, et al. Effects of porosity and re-HIP onproperties of Ti- 6Al- 4V alloy from atomized powder [J]. Appl.Mech. Mater., 2014, 552: 274
[41] Wu J. Densification behavior of Ti-5Al-2.5Sn ELI pre-alloyedpowders under hot isostatic pressing [D]. Shenyang: Institute of Metal Research, Chinese Academy of Sciences, 2011
(邬 军. Ti-5Al-2.5Sn ELI预合金粉末热等静压致密化行为钻研[D]. 沈阳: 中国科学院金属钻研所, 2011)
[42] Li S Q. The preparation and microstructure research of rapidly so-lidified powder metallurgy Ti-60 alloy [D]. Shenyang: Institute ofMetal Research, Chinese Academy of Sciences, 2010
(李少强. 急剧凝固粉末冶金 Ti-60 钛合金的造备及显微组织钻研 [D]. 沈阳: 中国科学院金属钻研所, 2010)
[43] Wang G. An investigation of the fabrication and high temperaturedeformation behavior of P/M TiAl alloys [D]. Shenyang: Instituteof Metal Research, Chinese Academy of Sciences, 2011
(王 刚. 粉末冶金 TiAl 合金造备及高温变形行为钻研 [D]. 沈阳: 中国科学院金属钻研所, 2011)
[44] Wu J. Preparation and mechanical properties optimization of pow-der metallurgy Ti-22Al-24Nb-0.5Mo alloys [D]. Beijing: Universi-ty of Chinese Academy of Sciences, 2016
(吴 杰. 粉末冶金 Ti-22Al-24Nb-0.5Mo 合金的造备和机能调控[D]. 北京: 中国科学院大学, 2016)
[45] Guo R P. Mechanical properties of powder metallurgy titanium al-loys and densification of titanium powders during HIPing [D].Shenyang: Northeastern University, 2014
(郭瑞鹏. 粉末冶金钛合金力学机能与热等静压致密化钻研 [D].沈阳: 东北大学, 2014)
[46] Cheng W X. Investigation on densification behavior and finite ele-ment modeling of Ti-5Al-2.5Sn ELI pre-alloyed powders duringHIPing [D]. Shenyang: Institute of Metal Research, Chinese Acad-emy of Sciences, 2013
(程文祥. Ti-5Al-2.5Sn ELI 预合金粉末热等静压致密化行为与有限元仿照钻研 [D]. 沈阳: 中国科学院金属钻研所, 2013)
[47] Guo R P. Hot isostatic pressing of titanium alloys powders [D].Shenyang: Northeastern University, 2018
(郭瑞鹏. 钛合金粉末热等静压成型工艺钻研 [D]. 沈阳: 东北大学, 2018)
[48] Cai C, Song B, Xue P J, et al. Effect of hot isostatic pressing proce-dure on performance of Ti6Al4V: Surface qualities, microstructureand mechanical properties [J]. J. Alloys Compd., 2016, 686: 55
[49] Yuri T, Ono Y, Ogata T. Effects of surface roughness and notch onfatigue properties for Ti-5Al-2.5Sn ELI alloy at cryogenic temper-atures [J]. Sci. Technol. Adv. Mater., 2003, 4: 291
[50] Guo R P, Xu L, Cheng W X, et al. Effect of hot isostatic pressingparameters on microstructure and mechanical properties of pow-der metallurgy Ti- 5Al- 2.5Sn ELI alloy [J]. Acta Metall. Sin.,2016, 52: 842
(郭瑞鹏, 徐 磊, 程文祥等. 热等静压参数对Ti-5Al-2.5Sn ELI粉末合金组织与力学机能的影响 [J]. 金属学报, 2016, 52: 842)
[51] Guo R P, Zhang J, Xu L, et al. Mechanical properties of Ti-5Al-2.5Sn ELI powder compacts [J]. Chin. J. Mater. Res., 2018, 32:333
(郭瑞鹏, 张 静, 徐 磊等. Ti-5Al-2.5Sn ELI 粉末合金的力学机能 [J]. 资料钻研学报, 2018, 32: 333)
[52] Wang G, Zheng Z, Chang L T, et al. Characterization of TiAl pre-alloyed powder and its densification microstructure [J]. ActaMetall. Sin., 2011, 47: 1263
(王 刚, 郑 卓, 常立涛等. TiAl预合金粉末的表征和后续致密化显微组织特点 [J]. 金属学报, 2011, 47: 1263)
[53] Li S Q, Chen Z Y, Wang Z H, et al. The densification of rapid so-lidification high temperature titanium alloy powder by hot isostat-ic pressing [J]. Chin. J. Mater. Res., 2013, 27: 97
(李少强, 陈志勇, 王志宏等. 一种急剧凝固高温钛合金粉末的热等静压成形致密化过程及其机造钻研 [J]. 资料钻研学报, 2013,27: 97)
[54] Guo R P, Xu L, Wu J, et al. Preparation and welding performance of Ti-6Al-4V powder compact prepared by hot isostatic pressing [J]. Mater. Sci. Forum, 2016, 849: 760
[55] Wu J, Xu L, Lu Z G, et al. Preparation of powder metallurgy Ti-22Al- 24Nb- 0.5Mo alloys and electron beam welding [J]. Acta Metall. Sin., 2016, 52: 1070
(吴 杰, 徐 磊, 卢正冠等. Ti-22Al-24Nb-0.5Mo粉末合金的造备及电子束焊接 [J]. 金属学报, 2016, 52: 1070)
[56] Cheng W X, Xu L, Lei J F, et al. Effects of powder size segrega-tion on tensile properties of Ti-5Al-2.5Sn ELI alloy powder [J].Chin. J. Nonferrous Met., 2013, 23: 362
(程文祥, 徐 磊, 雷家峰等. 粉末粒度偏析对Ti-5Al-2.5Sn ELI粉末合金拉伸机能的影响 [J]. 中国有色金属学报, 2013, 23: 362)
[57] van Nguyen C, Bezold A, Broeckmann C. Anisotropic shrinkageduring hip of encapsulated powder [J]. J. Mater. Process. Technol.,2015, 226: 134
[58] Xu L, Guo R P, Lei J F, et al. Densification process and propertiesof powder metallurgy Ti-5Al-2.5Sn alloy [J]. Appl. Mech. Mater.,2014, 552: 278
[59] Wang Q J, Liu J R, Yang R. High temperature titanium alloys: Sta-tus and perspective [J]. J. Aeronaut. Mater., 2014, 34(4): 1
(王清江, 刘建荣, 杨 锐. 高温钛合金的近况与远景 [J]. 航空资料学报, 2014, 34(4): 1)
[60] Xu L, Guo R P, Liu Y Y. Cost analysis of titanium alloy parts through near-net-shape hot-isostatic-pressing technology [J]. Tita-nium Ind. Prog., 2014, 31(6): 1
(徐 磊, 郭瑞鹏, 刘羽寅. 钛合金粉末热等静压近净成形成本分析 [J]. 钛工业进展, 2014, 31(6): 1)
[61] Chang L T, Sun W R, Cui Y Y, et al. Influences of hot-isostatic-pressing temperature on microstructure, tensile properties and ten-sile fracture mode of Inconel 718 powder compact [J]. Mater. Sci.Eng., 2014, A599: 186
[62] Li W B, Easterling K E. Cause and effect of non-uniform densifi-cation during hot isostatic pressing [J]. Powder Metall., 1992, 35:47
[63] Xu L, Guo R P, Chen Z Y, et al. Mechanical property of powdercompact and forming of large thin- wall cylindrical structure ofTi55 alloys [J]. Chin. J. Mater. Res., 2016, 30: 23
(徐 磊, 郭瑞鹏, 陈志勇等. Ti55 粉末合金的拉伸机能和薄壁筒体结构的成型 [J]. 资料钻研学报, 2016, 30: 23)
[64] Chang L T, Sun W R, Cui Y Y, et al. Preparation of hot-isostatic-pressed powder metallurgy superalloy Inconel 718 free of priorparticle boundaries [J]. Mater. Sci. Eng., 2017, A682: 341
[65] Wu J, Guo R P, Xu L, et al. Effect of hot isostatic pressing loadingroute on microstructure and mechanical properties of powder met-allurgy Ti2AlNb alloys [J]. J. Mater. Sci. Technol., 2017, 33: 172
[66] Kim Y W, Kim S L. Advances in Gammalloy materials-processes-application technology: Successes, dilemmas, and future [J]. JOM,2018, 70: 553
[67] Lasalmonie A. Intermetallics: Why is it so difficult to introducethem in gas turbine engines? [J]. Intermetallics, 2006, 14: 1123
[68] Wu X H. Review of alloy and process development of TiAl alloys[J]. Intermetallics, 2006, 14: 1114
[69] Clemens H, Mayer S. Design, processing, microstructure, proper-ties, and applications of advanced intermetallic TiAl alloys [J].Adv. Eng. Mater., 2013, 15: 191
[70] Appel F, Paul J D H, Oehring M. Gamma Titanium Aluminide Al-loys: Science and Technology [M]. Weinheim: Wiley-VCH, 2011:Chapter 3: 25
[71] Zhang J, Jing Y J, Fu M J, et al. Microstructure optimization of in-got metallurgy TiAl [J]. Intermetallics, 2012, 27: 21
[72] Paul J D H, Lorenz U, Oehring M, et al. Up-scaling the size ofTiAl components made via ingot metallurgy [J]. Intermetallics,2013, 32: 318
[73] Chen G L, Xu X J, Teng Z K, et al. Microsegregation in high Nbcontaining TiAl alloy ingots beyond laboratory scale [J]. Interme-tallics, 2007, 15: 625
[74] Wang S R, Guo P Q, Yang L Y. Centrifugal precision cast TiAl tur-bocharger wheel using ceramic mold [J]. J. Mater. Process. Tech-nol., 2008, 204: 492
[75] Wu J, Xu L, Guo R P, et al. Preparation of γ-TiAl alloy from pow-der metallurgy route and analysis of the influence factors of me-chanical properties [J]. Chin. J. Mater. Res., 2015, 29: 127
(吴 杰, 徐 磊, 郭瑞鹏等. 粉末冶金Ti-47Al-2Cr-2Nb-0.15B合金的造备及力学机能影响成分 [J]. 资料钻研学报, 2015, 29: 127)
[76] Banerjee D, Gogia A K, Nandi T K, et al. A new ordered ortho-rhombic phase in a Ti3Al-Nb alloy [J]. Acta Metall., 1988, 36: 871
[77] Germann L, Banerjee D, Guédou J Y, et al. Effect of compositionon the mechanical properties of newly developed Ti2AlNb-based ti-tanium aluminide [J]. Intermetallics, 2005, 13: 920
[78] Chen W, Li J W, Xu L, et al. Development of Ti2AlNb alloys: Op-portunities and challenges [J]. Adv. Mater. Process., 2014, 172: 23
[79] Shen J, Feng A H. Recent advances on microstructural controllingand hot forming of Ti2AlNb- based alloys [J]. Acta Metall. Sin.,2013, 49: 1286
(沈 军, 冯艾寒. Ti2AlNb 基合金微观组织调造及热成形钻研进展 [J]. 金属学报, 2013, 49: 1286)
[80] Banerjee D. The intermetallic Ti2AlNb [J]. Prog. Mater. Sci., 1997,42: 135
[81] Boehlert C J. The phase evolution and microstructural stability ofan orthorhombic Ti-23Al-27Nb alloy [J]. J. Phase Equilib., 1999,20: 101
[82] Emura S, Araoka A, Hagiwara M. B2 grain size refinement and itseffect on room temperature tensile properties of a Ti-22Al-27Nborthorhombic intermetallic alloy [J]. Scr. Mater., 2003, 48: 629
[83] Tang F, Nakazawa S, Hagiwara M. The effect of quaternary addi-tions on the microstructures and mechanical properties of ortho-rhombic Ti2AlNb-based alloys [J]. Mater. Sci. Eng., 2002, A329-331: 492
[84] Cowen C J, Boehlert C J. Comparison of the microstructure, ten-sile, and creep behavior for Ti-22Al-26Nb (At. Pct) and Ti-22Al-26Nb-5B (At. Pct) [J]. Metall. Mater. Trans., 2007, 38A: 26
[85] Boehlert C J, Majumdar B S, Seetharaman V, et al. Part I. The mi-crostructural evolution in Ti- Al- Nb O + bcc orthorhombic alloys[J]. Metall. Mater. Trans., 1999, 30A: 2305
[86] Boehlert C J, Miracle D B. Part II. The creep behavior of Ti-Al-NbO+bcc orthorhombic alloys [J]. Metall. Mater. Trans., 1999, 30A:2349
[87] Boehlert C J. Part III. The tensile behavior of Ti-Al-Nb O+bccorthorhombic alloys [J]. Metall. Mater. Trans., 2001, 32A: 1977
[88] Lu Z G, Wu J, Guo R P, et al. Hot deformation mechanism andring rolling behavior of powder metallurgy Ti2AlNb intermetallics[J]. Acta Metall. Sin. (Engl. Lett.), 2017, 30: 621
[89] Niu H Z, Chen Y F, Zhang D L, et al. Fabrication of a powder met-allurgy Ti2AlNb-based alloy by spark plasma sintering and associ-ated microstructure optimization [J]. Mater. Des., 2016, 89: 823
[90] Wang Y. The study on alloying, hot deformation behaviors and me-chanical properties of Ti2AlNb based alloys [D]. Shenyang: Insti-tute of Metal Research, Chinese Academy of Sciences, 2012
(王 永. Ti2AlNb 基合金的合金化、热加工及力学机能钻研 [D].沈阳: 中国科学院金属钻研所, 2012)
[91] Lu Z G, Wu J, Xu L, et al. Comparative study on hot workabilityof powder metallurgy Ti-22Al-24Nb-0.5Mo alloy [J]. Chin. J. Ma-ter. Res., 2015, 29: 445
(卢正冠, 吴 杰, 徐 磊等. 粉末Ti-22Al-24Nb-0.5Mo合金热变形能力的对比钻研 [J]. 资料钻研学报, 2015, 29: 445)
[92] Wu J, Xu L, Lu Z G, et al. Microstructure design and heat re-sponse of powder metallurgy Ti2AlNb alloys [J]. J. Mater. Sci.Technol., 2015, 31: 1251
[93] Wu J, Xu L, Lu B, et al. Preparation of Ti2AlNb alloy by powdermetallurgy and its rupture lifetime [J]. Chin. J. Mater. Res., 2014,28: 387
(吴 杰, 徐 磊, 卢 斌等. 粉末冶金Ti2AlNb合金的造备及悠久寿命 [J]. 资料钻研学报, 2014, 28: 387)
[94] Wu J, Xu L, Guo R P, et al. Microstructure and mechanical proper-ties of powder metallurgy Ti-22Al-24Nb-0.5Mo (at.%) alloys [J].Mater. Res. Innov., 2015, 19: S9-46
[95] Wu J, Xu L, Guo R P, et al. Microstructure and mechanical proper-ties of powder metallurgy Ti-22Al-24Nb-0.5Mo alloys joints withelectron beam welding [J]. Mater. Sci. Forum, 2016, 849: 321[96] Qiu C L. Net-shape hot isostatic pressing of a nickel-based powdersuperalloy [D]. Birmingham: University of Birmingham, 2010
[97] Olevsky E, Maximenko A, van Dyck S, et al. Container influenceon shrinkage under hot isostatic pressing—I. Shrinkage anisotropyof a cylindrical specimen [J]. Int. J. Solids Struct., 1998, 35: 2283
[98] Wu J, Xu L, Lu Z G, et al. Effect of container on the microstruc-ture and properties of powder metallurgy TiAl alloys [J]. Mater.Sci. Forum, 2015, 817: 604
[99] Lang L H, Wang G, Huang X N, et al. Shielding effect of capsulesand its impact on mechanical properties of P/M aluminium alloysfabricated by hot isostatic pressing [J]. Chin. J. Nonferrous Met.,2016, 26: 261
(郎利辉, 王 刚, 黄西娜等. 包套在铝合金粉末热等静压成形中的屏蔽效应及其对机能的影响 [J]. 中国有色金属学报, 2016,26: 261)
[100] Delo D P, Piehler H R. Early stage consolidation mechanisms dur-ing hot isostatic pressing of Ti-6Al-4V powder compacts [J]. ActaMater., 1999, 47: 2841
[101] Cai C, Song B, Xue P J, et al. A novel near a-Ti alloy preparedby hot isostatic pressing: microstructure evolution mechanismand high temperature tensile properties [J]. Mater. Des., 2016,106: 371
[102] Sanchez L, Ouedraogo E, Dellis C, et al. Influence of containeron numerical simulation of hot isostatic pressing: final shape pro-file comparison [J]. Powder Metall., 2004, 47: 253
[103] Qiu C L, Attallah M M, Wu X H, et al. Influence of hot isostaticpressing temperature on microstructure and tensile properties of anickel-based superalloy powder [J]. Mater. Sci. Eng., 2013, A564:176
[104] Jiang H, Zhang K, Garcia-Pastor F A, et al. Microstructure andproperties of hot isostatically pressed powder and extrudedTi25V15Cr2Al0.2C [J]. Mater. Sci. Technol., 2011, 27: 1241
[105] Essa K, Khan R, Hassanin H, et al. An iterative approach of hotisostatic pressing tooling design for net- shape IN718 superalloyparts [J]. Int. J. Adv. Manuf. Technol., 2016, 83: 1835
[106] Cao L F, Wu X D, Zhu S M, et al. The effect of HIPping pressureon phase transformations in Ti-5Al-5Mo-5V-3Cr [J]. Mater. Sci.Eng., 2014, A598: 207
有关链接







