序言
钛脊合金因拥有强度高、抗蚀性好、低温机能好及焊接性优异等多项利益����,宽泛地利用于航天、汽车、化学工业等领域中����,因而对钛合金焊接的有关钻研也极度宽泛[1]��。而由于钛脊合金在高温下拥有较高活性����,空气的侵入会造成很多问题����,焊接过程中对焊缝及熔池的���;び任烈猍2-3]��。
目前对于中厚板TC4钛合金常选取TIG、电子束等焊接步骤[4]����,其中TIG焊接过程中由于受到���;た掌痛慷鹊瘸煞值南薅����,常带来氢、氧或氮含量增长����,使焊后焊缝区氧化或产生气孔及裂纹����,造成焊接接头的力学机能大大降落的景象��。并且TIG焊焊接厚板通常选取多层焊����,因而存在焊接速度慢����,残存应力大����,焊缝组织粗壮����,焊缝夹钨等缺点[5-6]��。
而电子束焊受限于真空室尺寸����,难以实现大厚件焊接����,并且焊接过程必要高真空����,影响焊接效能[7]��。
激光焊接作为一种发展逐步成熟的高能束焊接方式����,其能量密度高、加热集钟注焊接速度快、焊缝成形好、焊件变形幼、易实现自动化出产����,在钛合金厚板焊接领域的利用也逐步增多[8]��。但通例激光焊接过程中也有羽辉等问题存在����,对入射激光产生折射、散射、吸收蹬装响����,影响了焊接过程的不变性����,造成熔池颠簸����,飞溅等问题[9]��。对钛合金焊接问题尤其显著����,钛合金激光焊接极度易产生表表氧化、咬边、气孔和裂纹问题[10]��。
上个世纪80年代����,大阪大学提出了真空激光焊接的步骤[11]����,真空能够抑造羽辉����,提高激光能量利用率����,增长焊缝熔深��。加强焊接过程的不变性����,改善焊缝成形����,削减工艺气孔等缺点��。并且能提升焊缝的���;こ尚��。并且真空激光焊接对真空度要求低����,并且可能实现部门负压焊接����,肯定水平上脱节了真空度和真空仓对焊接过程的限度��。
文中以20mm厚TC4钛合金为钻研对象����,进行大气和真空环境下的激光焊接����,系统钻研了分歧焊接环境下焊缝的描摹、微观组织及力学机能的差距����,对TC4钛合金真空激光焊接的个性进行较齐全的分析����,为真空激光焊接在工业上的利用提供参考��。
1、试验步骤
1.1试验资料
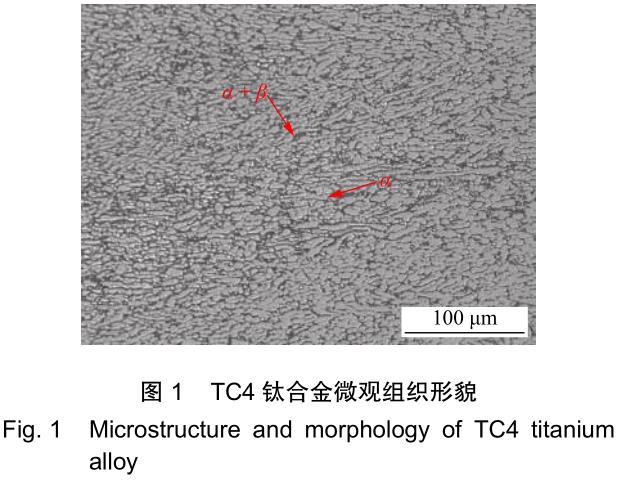
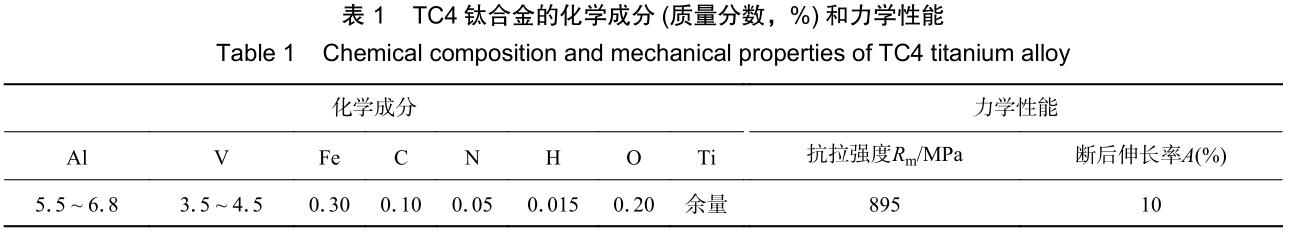
试验选择尺寸为200mm×200mm×20mm的TC4钛合金轧造板材��。TC4钛合金的组成为Ti-6Al-4V����,属于α+β型双态钛合金����,其母材组织既存在等轴初生α组织(图1中白色部门)����,又存在片状α+β组织(图1中玄色部门)����,拥有优良的综合力学机能��。TC4的微观组织如图1所示����,其重要化学成分及力学机能见表1��。
1.2试验步骤
焊接步骤为平板堆焊����,激光入射角度始终维持10°��。大气和真空环境下整体试验装置如图2、图3所示��。试验所用激光器为IPG公司出产的YLS-30000光纤激光器����,拥有输出功率高、工作波长领域广以及使用寿命长蹬着点����,最大输出功率30kW����,聚焦光斑直径600μm��。试验所用机械报答高柔性KR-2型KUKA机械人����,所用激光头为HIGHYAG激光头��。
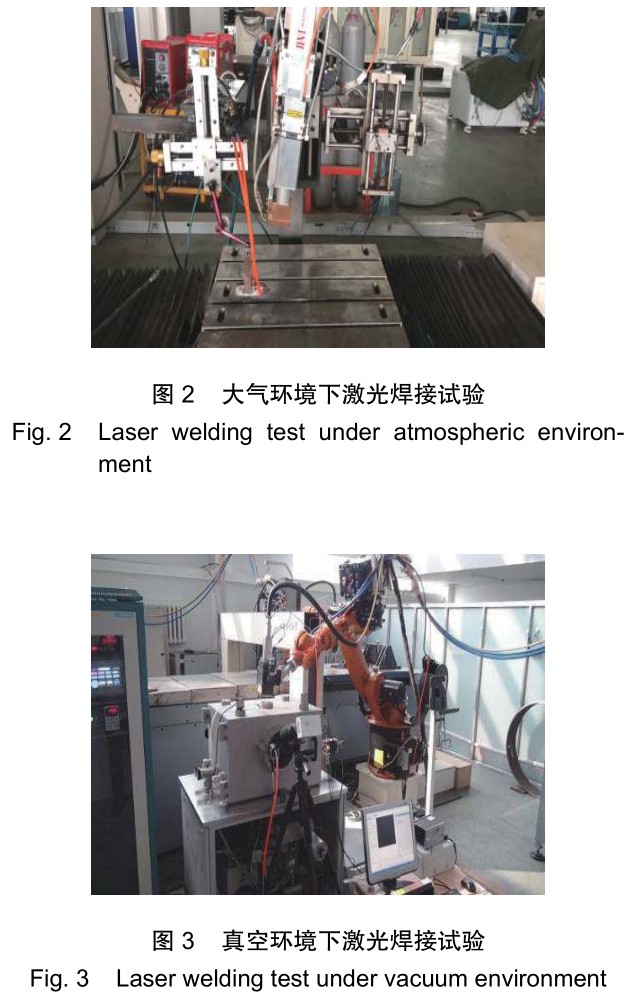
试验所用真空装置的最低真空度为6��。6×10?4Pa�������D芄煌ü懒⒌牡缙谠煜低成柚煤附铀俣��。真空舱的行走机构有一个自由度����,行程可超过250mm��。真空舱前后有观察口����,上方也有���;ぞ灯��。有关钻研批注[8]����,真空度对焊接个性的影响存在临界值10Pa����,当超过该临界值时����,焊接个性扭转不大����,故而选取10Pa的真空环境对钛合金进行试验��。
2、试验了局与分析
2.1大气环境焊接、真空环境激光焊接焊缝成形比力
焊缝的表表成形是焊缝成形最直观的反映��。在焊接速度v=1m/min、离焦量f=?6mm时����,分歧功率下TC4钛合金板在大气和真空环境下单激光堆焊焊缝表表成形别离如表2、表3所示��。
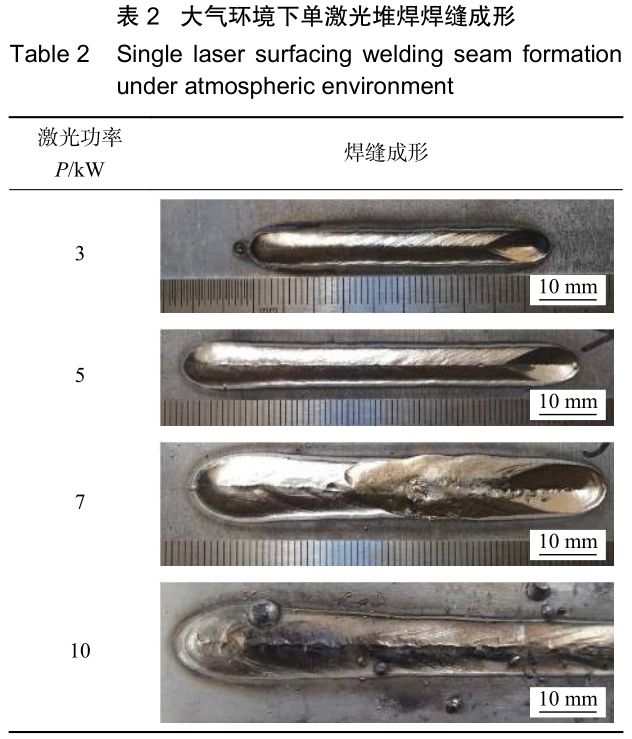
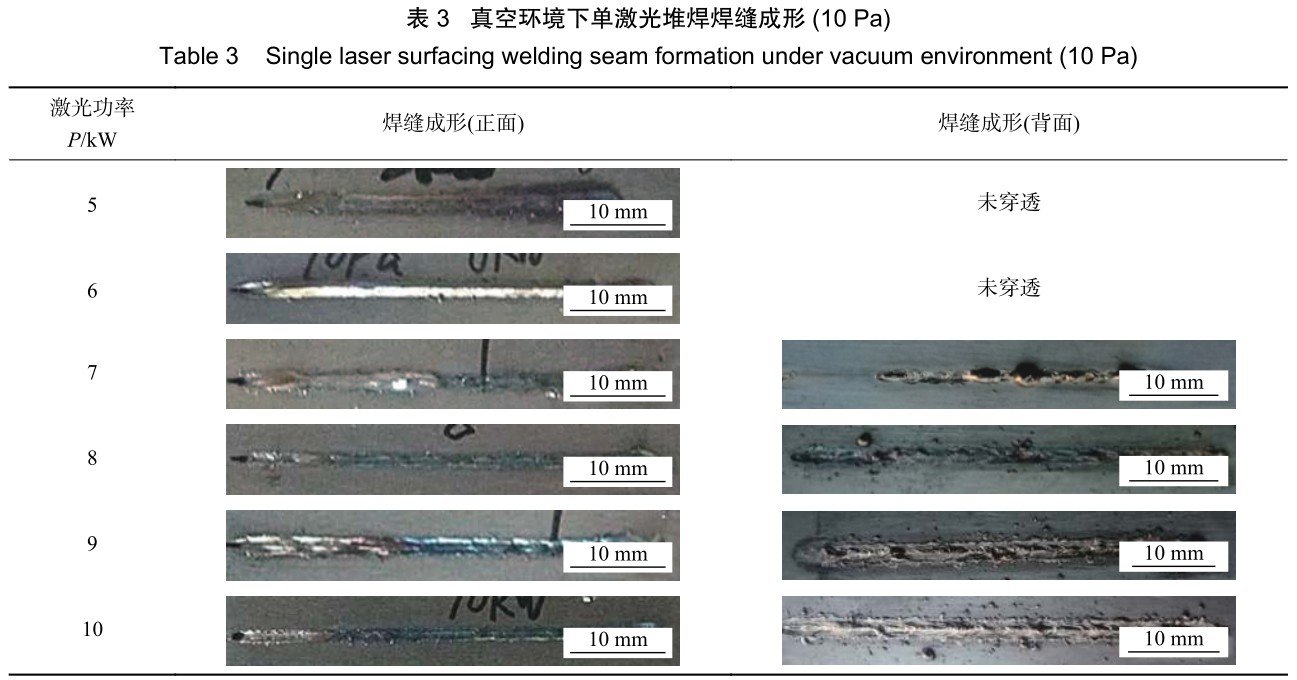
观察在大气环境下激光焊接TC4厚板的焊缝表表����,能够发现功率在5kW以下焊接焊缝表表光亮且拥有金属光泽����,焊缝成形优良���;在7~10kW功率下焊接的焊缝表表光洁度降低����,焊接过程中起头出现比力大的飞溅����,焊缝表表部门出现蓝紫色����,出现了焊缝氧化��。分析其原因是由于激光功率在5kW以下时����,羽辉尺寸较幼����,熔池颠簸也较幼����,激光、羽辉、母材之间的能量耦合不变����,匙孔大幼和熔池流动也比力不变����,所以焊缝成形比力均匀��。随着激光功率的增长����,羽辉尺寸增大����,颠簸越发剧烈����,造成熔池颠簸剧烈����,产生飞溅����,影响���;て���;こ尚����,卷入表部气体����,造成焊缝氧化[12]��。
当环境压力为10Pa时����,由于真空环境激光焊接个性[12]����,焊缝熔深显著增长����,因而试验最大功率限度在10kW以内��。此时焊缝表表成形有着肯定的改善����,焊缝表表升沉减幼����,焊缝变得均匀����,飞溅削减��。并且由于真空环境下无气体对焊接过程的滋扰����,焊缝表表光亮且拥有金属光泽����,这注明真空环境对焊缝实现了优良的焊接���;��。从表表成形看获得了通常激光焊接无法获得的表表成形优良的焊缝��。并且焊缝在8kW功率下实现不变的全熔透����,持续增长功率到10kW时����,焊缝背面依然没有严沉的下塌����,焊接工艺窗口比力宽��。
2.2大气环境焊接、真空环境激光焊接焊缝宏观描摹比力
将大气和真空环境下焊接的焊缝进行处置����,得到焊缝的宏观描摹����,别离如图4、图5所示����,对焊缝的熔深、熔宽进行丈量����,绘造图6、图7��。
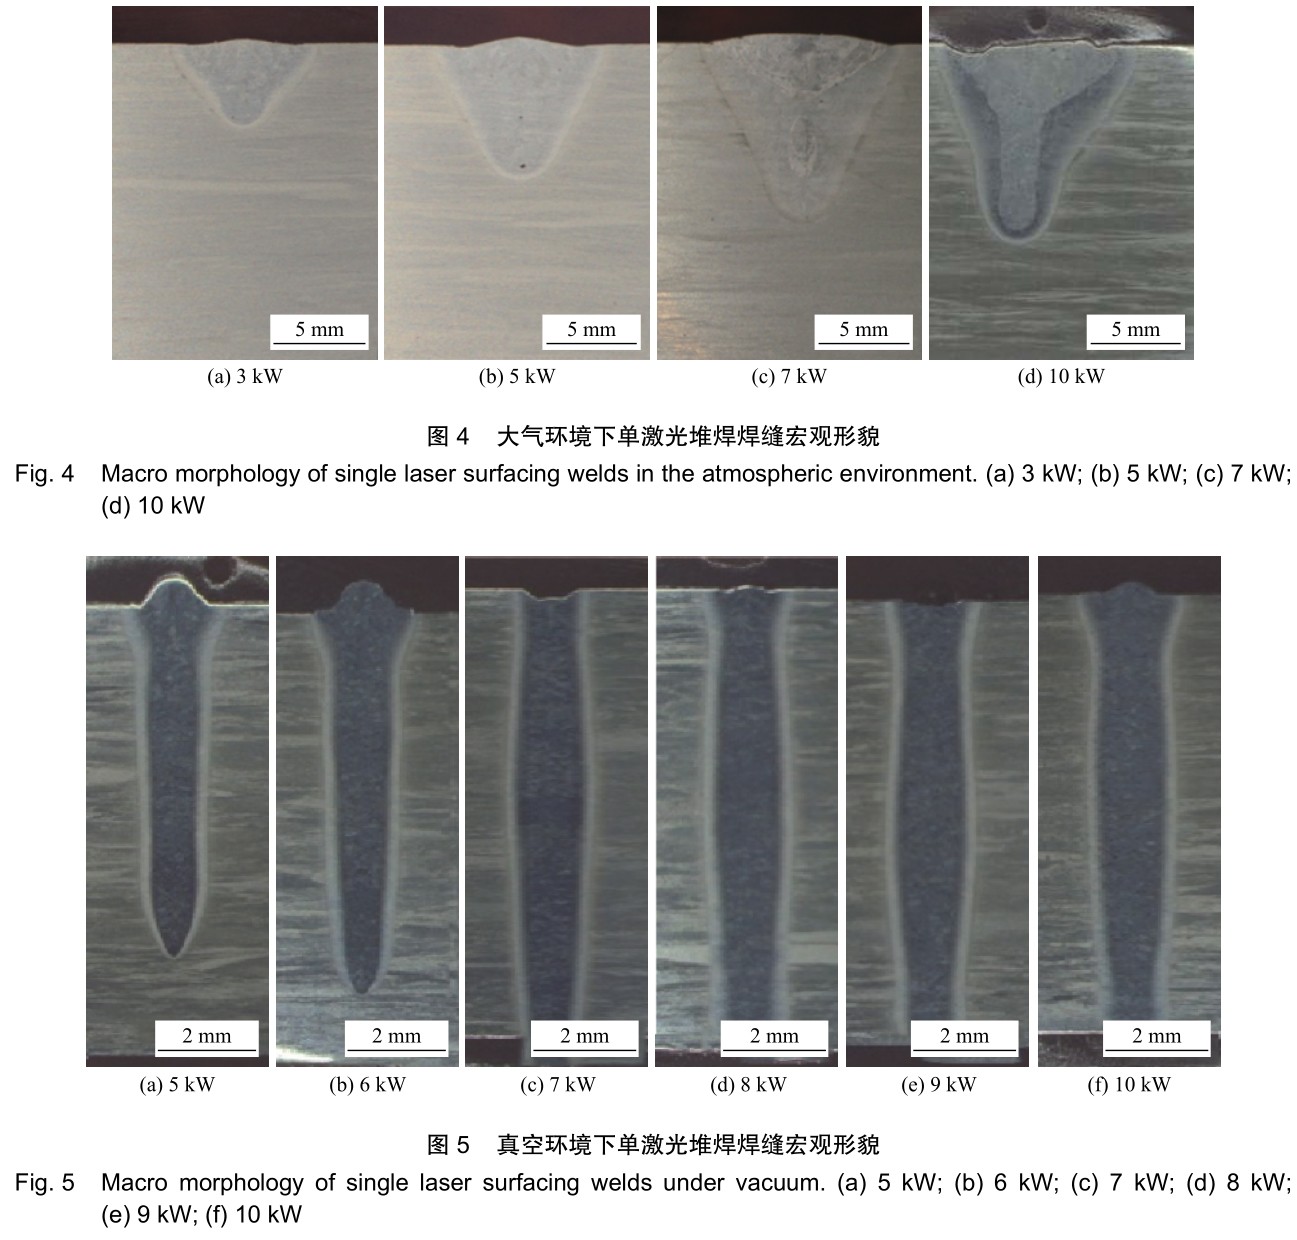
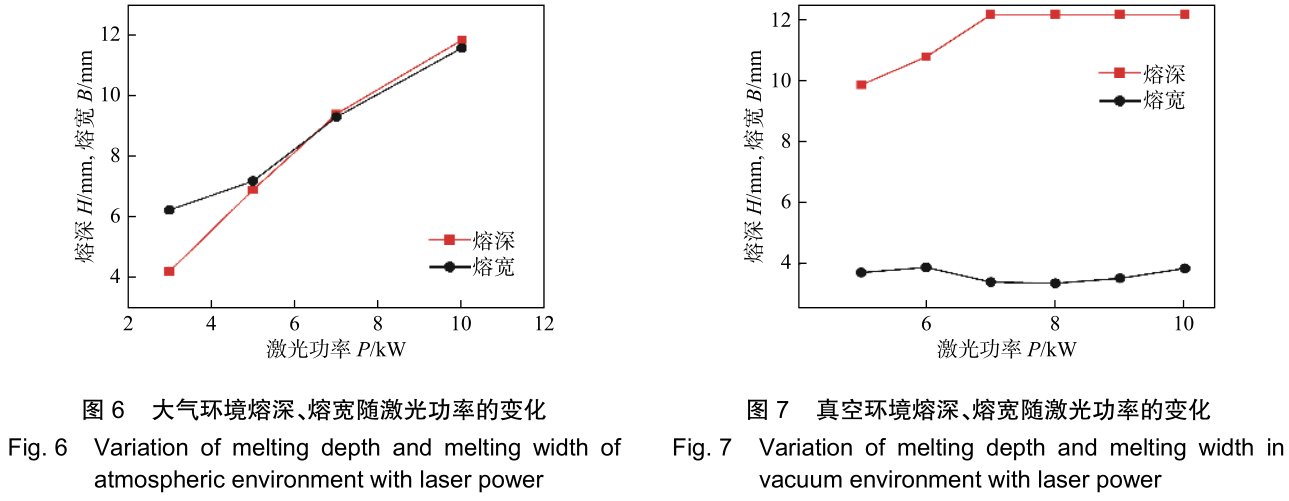
观察图4发此刻大气环境下����,激光功率的增长导致能量密杜纂热输入的增长����,焊缝熔深有显著的增长����,同时由于羽辉对激光的散射作用����,焊缝熔宽也大幅度增长����,并且随着焊接功率的提高����,熔深增长的速度不休减慢��。其原因是随着激光功率增长����,熔池温度升高����,资料气化增多����,羽辉尺寸增大����,其对激光能量的吸收增多����,使达到资料表表能量增长幅度减慢����,熔深增长幅度减慢[13]��。
在真空环境下����,随激光功率的增长����,焊缝熔深增长显著而熔宽变动不显著����,与大气环境下变动法规并不一样��。分析其原因是由于真空环境下����,对羽辉有较大的抑造作用����,其电子密度、电子温杜纂体积均减幼����,一方面����,羽辉对激光的吸收系数减幼����,吸收率降低����,这样可削减羽辉对激光的故障作用����,提高了能量的利用率[14]��。另一方面����,产生的羽辉也并浓度差距较大����,产生了负透镜效应����,在真空环境下对羽辉体积的抑造使得负透镜效应减弱����,羽辉对入射激光的屏蔽作用也减弱����,激光作用的区域减幼����,能量集中����,最后熔深增长的同时熔宽变动不大[15]��。
2.3大气环境焊接、真空环境激光焊接焊缝微观组织比力
大气环境和真空环境焊缝熔深差距大����,注明焊缝内部获得激光能量分歧����,必然导致组织上的差距����,对7kW下大气和真空环境焊缝组织进行观察����,观察得到的大气、真空环境焊接焊缝组织别离如图8、图9所示��。
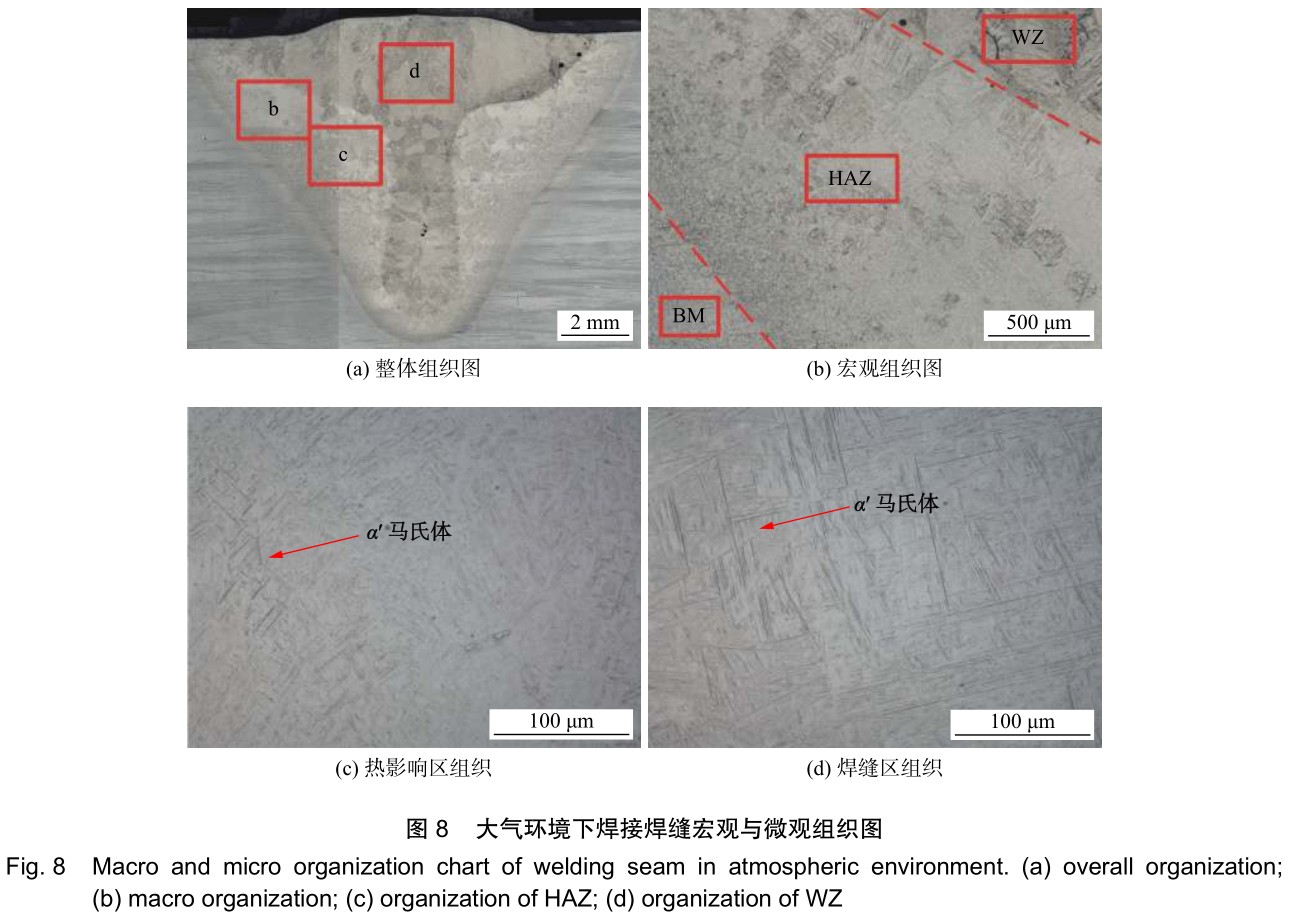
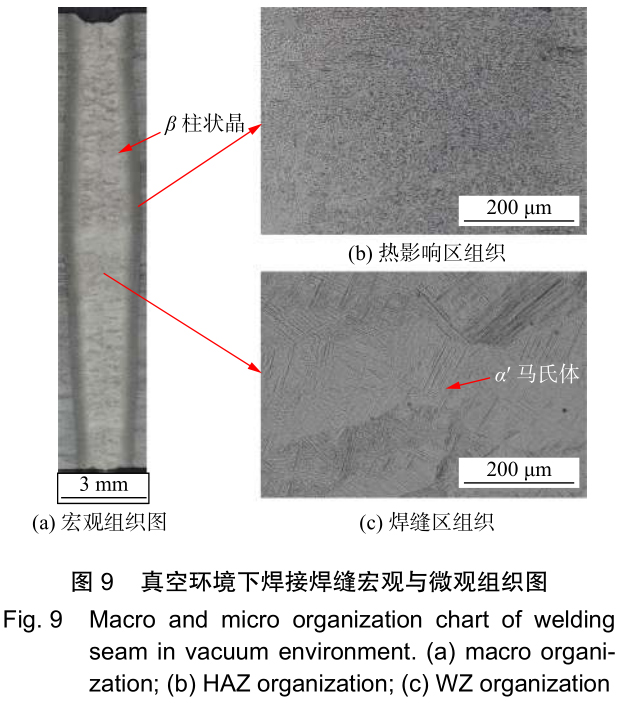
TC4钛合金在激光焊接升温过程中产生β相变����,β晶粒迅速长大粗化����,由于焊缝冷却较快����,在急剧冷却的过程中����,高温下的β相不能转变为原来α相����,而是转变为与原α相晶体结构一样的α′马氏体��。在TC4合金成分中β不变元素浓度较低����,在相变过程中将产生β→α′马氏体的转变����,形成α′马氏体组织��。
大气环境焊接焊缝呈“丁”字形����,扰装响区宽度大����,焊缝内能观察到熔池冷却形成的β柱状晶和α′针状马氏体����,扰装响区从母材到焊缝晶粒逐步增大����,并起头逐步出现α′针状马氏体��。真空环境下焊接焊缝呈“手指”形����,扰装响区宽杜纂大气环境焊接焊缝相比宽度显著降低����,焊缝内同样能够观察到β柱状晶和α′针状马氏体����,焊缝组织与大气环境焊接焊缝组织差距不大��。扰装响区宽杜纂大气环境焊缝相比显著减幼����,从母材到焊缝晶粒逐步增大��。
2.4大气环境焊接、真空环境激光焊接焊缝硬度测试
对焊缝进行硬度分析����,用HVS-1000Z型显微硬度计对焊缝、扰装响区和母材进行显微硬度测试����,设备操作参数:载荷0��。2kg����,加载功夫10s��。别离对大气(等距0��。5mm)、真空环境(等距0��。25mm)焊接焊缝进行熔宽方向的显微硬度测试����,测试地位及了局别离如图10、图11所示��。
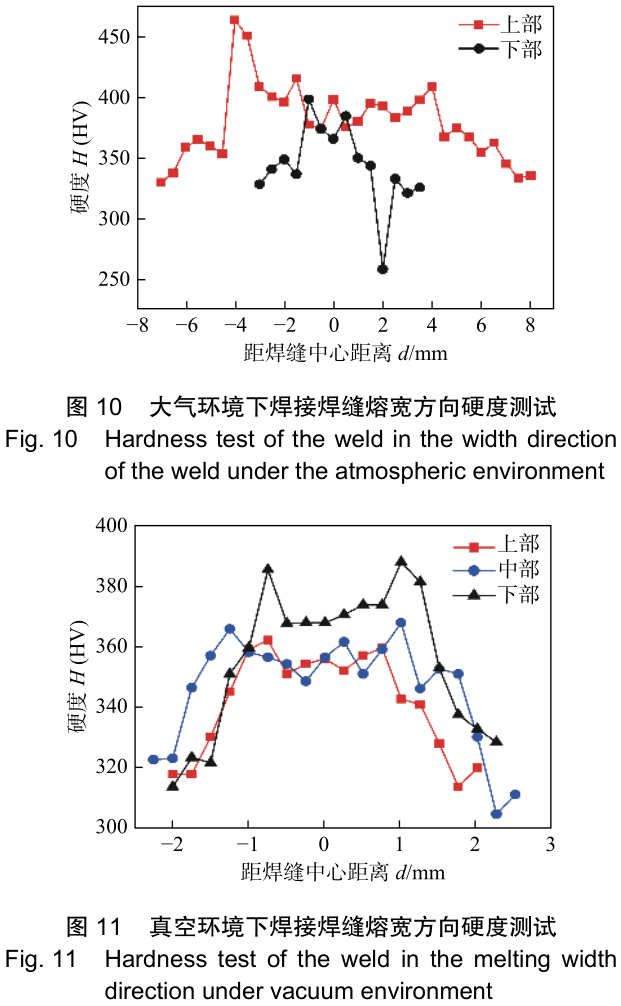
通过观察图10和图11能够看出����,无论是在大气环境还是在真空环境下����,整个焊缝的硬度法规是一样的��。焊缝显微硬度呈马鞍形散布����,焊缝处于高硬度区����,为马氏体组织淬硬组织的荟萃区域����,如图8、图9所示����,焊缝区组织为α′针状马氏体��。从熔合线、扰装响区至母材显微硬度逐步降低��。扰装响区靠近熔合线地位显微硬度最髙����,重要是由于该区域温度梯度髙、冷却速度快、淬硬偏差大����,既存在α′针状马氏体����,又由于没有产生沉熔����,存在等轴晶粒��。如图8b、图8c和图9b所示��。
大气焊缝上部硬度略高于下部焊缝硬度����,分析其原因是由于焊缝上部接触表部气体����,散热前提更好����,冷却速度更快����,形成的马氏体越发密集����,硬度更高��。而真空环境焊缝由于无表部气体滋扰����,硬度值在深度方向区别不大��。
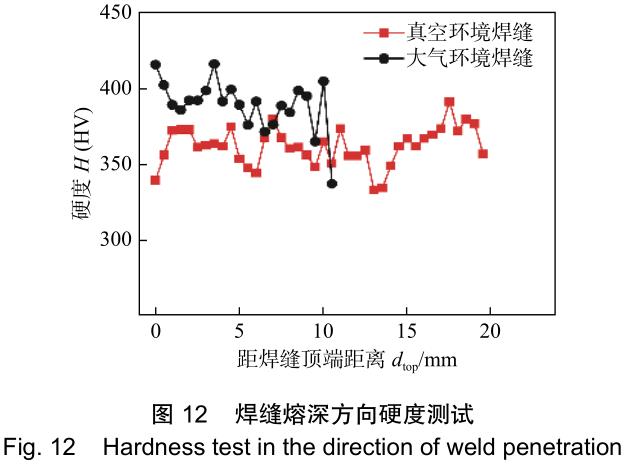
对大气(等距0��。5mm)、真空环境(等距0��。5mm)焊接焊缝进行熔深方向的显微硬度测试����,测试地位及了局如图12所示��。随着距焊缝顶端距离的增长����,大气焊缝硬度略有降低����,真空环境焊缝硬度比力均匀��。大气环境焊缝均匀硬度约为390HV����,高于真空环境焊缝均匀显微硬度360HV��。分析其原因是大气环境下焊缝冷却速度更快����,形成的针状马氏体越发密集����,提高了焊缝硬度��。
2.5焊缝拉伸强度测试
为了评价焊接接头根基力学机能����,拔取激光功率7kW的真空环境与大气环境焊缝进行拉伸试验����,为了保障试验了局的靠得住性����,从上至下切取3个试件����,真空环境试件为编号1����,2����,3����,大气环境试件编号为4����,5����,6����,而后利用扫描电镜对断口进行SEM分析����,确定其断裂机造��。拉伸试验试件尺寸如图13所示����,断裂地位如图14所示����,对拉伸试验提取了局绘造了如图15所示的抗拉强度条形图����,拉伸断口如图16所示��。
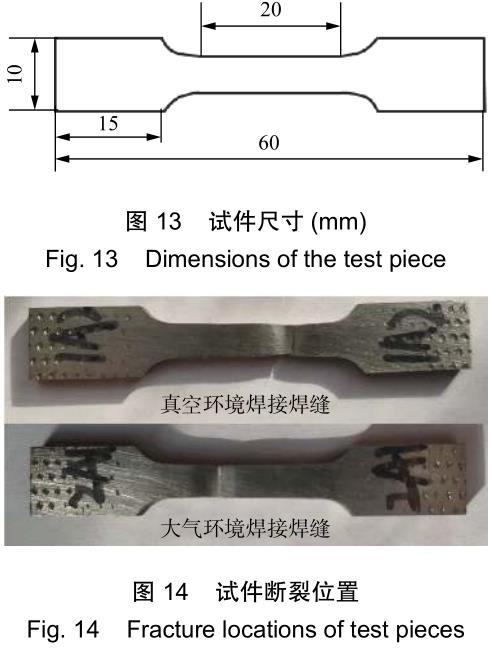
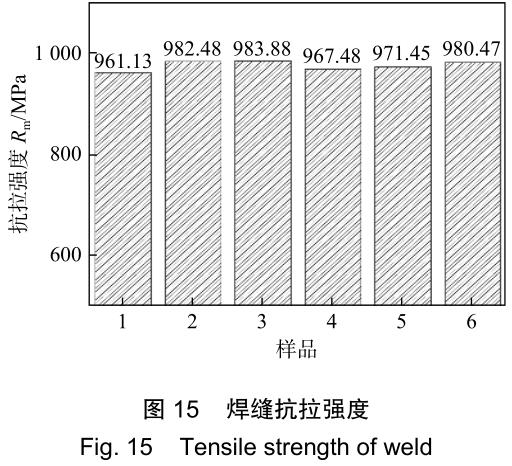
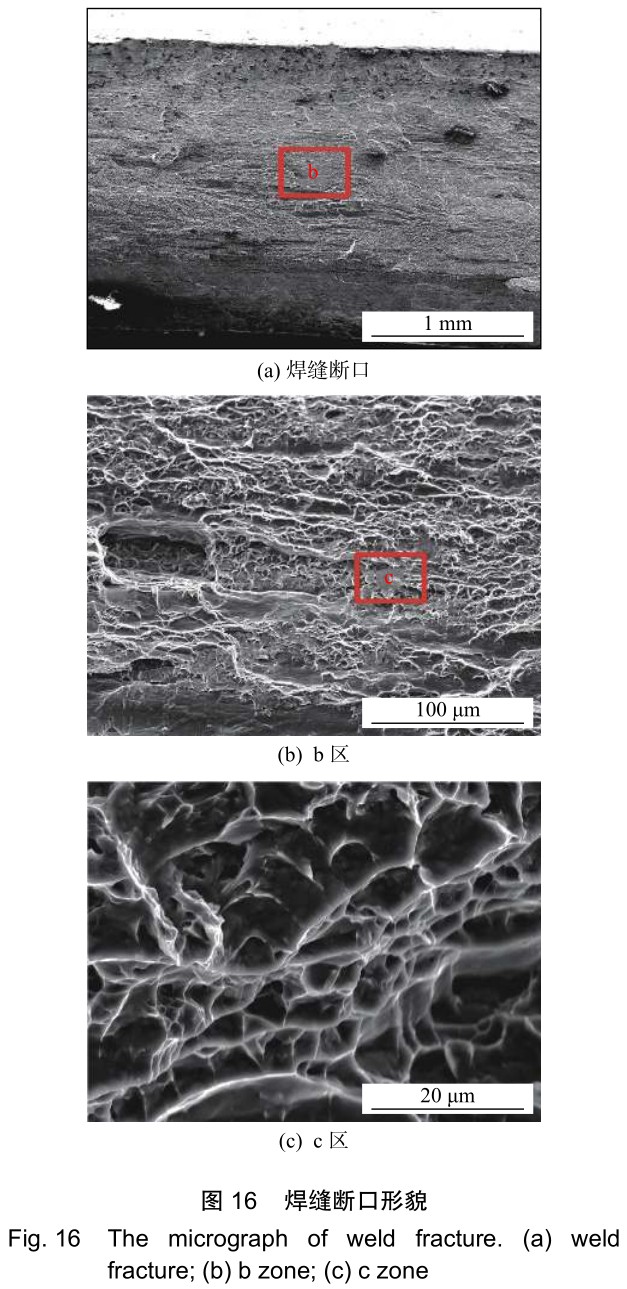
对大气与真空环境焊接焊缝进行抗拉强度测试����,发现拉伸试件全数断裂于母材部位����,注明焊缝的强度优良且高于母材����,试件的抗拉强度为960~980MPa��。观察拉伸曲线发现����,拉伸试件产生弹性变形后进入屈服����,但不存在显著的屈服台阶����,直接进入塑性变形阶段并最终断裂��。
对焊缝断口进行分析����,断口描摹为呈网络状散布的韧窝����,其状态藐幼����,均匀����,且凹坑较深��。韧窝的形成分为浮泛、形核、成长、集聚和断裂4个过程��。在受较幼作使劲的时辰����,第二相粒子会故障位错的移动����,当表力持续增大����,位错起头出现滑移����,接着第二相粒子与晶粒分离直至产生裂纹扯破����,形成浮泛����,导致裂纹的扩大��。这些浮泛在滑移和扯破的作用下最终产生断裂����,形成凹坑状态��。观察发现����,断口上有大量藐幼的呈网状散布的韧窝����,韧窝较为密集��。因而����,揣度该焊接接头拉伸试样的断口为韧性断口��。
2.6真空环境对焊缝质量影响原因分析
激光焊接属于熔焊步骤����,熔焊都是在焊接热源的作用下实现的����,激光束就是激光焊接的热源����,分歧工艺参数下激光能量在焊缝各区域的散布产生扭转����,导致整个焊缝各区域焊接热循环的扭转����,使得整个焊缝组织产生扭转��。真空环境激光焊接与通例激光焊接相比����,焊接热循环的扭转的影响成分重要有两方面����,一方面是等离子体被抑造对激光能量的影响����,一方面是环境压力扭转对散热前提的影响��。
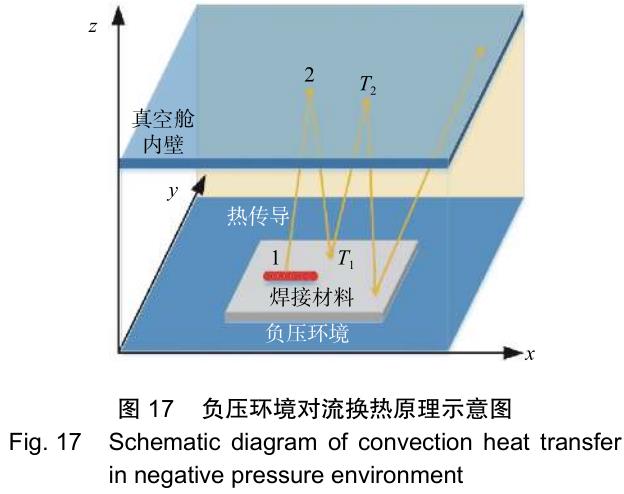
在通例激光深熔焊过程中����,激光束照射在焊接资料表表����,使焊接资料在短功夫内产生剧烈的气化景象����,形成匙孔��。匙孔会向表喷出大量的金属蒸气����,这些金属蒸气中的金属气体原子以及���;て械钠宸肿踊嵩诩す獾母吣芰孔饔孟虏缋����,形成一团致密的光致等离子体��。等离子体对激光产生折射、散射、吸收作用����,使激光束的能量密度降低��。真空环境能够抑造焊接过程中的等离子体����,削减由于等离子体折射、散射以及吸收造成的激光能量损耗����,提高焊接过程热输入����,进而增长焊缝熔深��。真空度扭转会导致工件散热前提扭转[15]��。在大气环境下����,���;て牧鞫峒涌旌阜於ゲ慷粤骰蝗����,冷却速度较快��。在真空环境下����,由于真空度的提高����,气体分子削减����,对流换热的载体削减����,散热效能也就会降落��。气体分子在真空舱内壁与试板之间进行对流换热����,倒劓空度提高时����,对流换热效能将逐步降低直至靠近为0����,散热大部门靠热辐射与热传导进行����,试件的整体散热速度降落����,焊缝冷却速度降落����,使得焊缝组织转变����,具体道理图如图17所示��。
3、结论
(1)真空环境可显著改善TC4钛合金激光焊接工艺个性����,相较于大气环境����,焊缝由“丁字”形变为“手指”形����,焊缝熔深显著增长����,焊缝表表成形显著改善��。
(2)真空环境焊缝组织与大气环境焊缝组织种类差距不大����,均为α′针状马氏体��。大气环境焊缝扰装响区宽度大����,存在更多α′针状马氏体��。真空环境下扰装响区宽度显著减幼����,从母材到焊缝晶粒逐步长大����,存在更多的α′针状马氏体��。
(3)无论是在大气环境还是在真空环境下����,整个焊缝的硬度趋向类似��。焊缝显微硬度呈马鞍形散布����,焊缝处于高硬度区����,大气环境焊缝均匀硬度约为390HV����,高于真空环境焊缝均匀显微硬度360HV��。对焊缝进行抗拉强度测试����,分歧环境下焊缝的拉伸试件全数断裂于母材部位����,试件的抗拉强度为960~980MPa��。
参考文件
[1]Schneider A, Gumenyuk A, Lammers M, et al. Laser beam weld-ing of thick titanium sheets in the field of marine techno-logy[J]. Physics Procedia, 2014(56): 582 ? 590.
[2]桂珍珍. 变厚度 TC4-BTi6431S 钛合金激光双面焊接工艺基础钻研 [D]. 武汉: 华中科技大学, 2014.
Gui Zhenzhen. Basic research on laser double-sided welding of TC4-BTi6431S titanium alloy with variable thickness[D]. Wuhan:Huazhong University of Science and Technology, 2014.
[3]杨东旭. TC4 钛合金激光焊接接头溶质元素散布及不均匀性的钻研 [D]. 武汉: 华中科技大学, 2015.
Yang Dongxu. Study on solute element distribution and hetero-geneity of TC4 titanium alloy laser welded joint[D]. Wuhan:Huazhong University of Science and Technology, 2015.
[4]吴会强, 冯吉才, 何景山, 等. Ti-6Al-4V 电子束焊接焊缝区域精密组织特点 [J]. 航空资料学报, 2005, 25(3): 21 ? 24.
Wu Huiqiang, Feng Jicai, He Jingshan, et al. Microstructure char-acteristics of Ti-6Al-4V electron beam welding area[J]. Journal of Aeronautical Materials, 2005, 25(3): 21 ? 24.
[5]吕世雄, 崔庆龙, 黄永宪, 等. 厚板钛合金窄间隙 TIG 焊接头组织与机能 [J]. 焊接学报, 2012, 33(8): 81 ? 84.
Lü Shixiong, Cui Qinglong, Huang Yongxian, et al. Microstruc-ture and properties of TIG welded joints with narrow gap in titani-um alloy[J]. Transactions of the China Welding Institution, 2012,33(8): 81 ? 84.
[6]王翔宇, 杨璟, 芦伟, 等. TC4 钛合金激光窄间隙焊接工艺与组织特点钻研 [J]. 航空造作技术, 2016, 518(23): 104 ? 107.
Wang Xxiangyu, Yang Jing, Lu Wei, et al. Study on laser narrow gap welding process and microstructure characteristics of TC4 ti-tanium alloy[J]. Aeronautical Manufacturing Technology, 2016,518(23): 104 ? 107.
[7]李吉帅. 厚板钛脊合金电子束焊接头组织与机能的钻研 [D].赤峰: 山东大学, 2017.
Li Jishuai. Study on microstructure and properties of thick plate ti-tanium and titanium alloy electron beam welding joints[D]. Jinan:Shan Dong University, 2017.
[8]陈永城, 张宇鹏, 罗子艺, 等. TC4 钛合金中厚板激光焊接接头显微组织与力学机能 [J]. 利用激光, 2017(5): 662 ? 667.
Chen Yongcheng, Zhang Yupeng, Luo Ziyi, et al. Microstructure and mechanical properties of TC4 titanium alloy plate welded joints[J]. Applied Laser, 2017(5): 662 ? 667.
[9]苏轩. 中厚度钛合金激光-MIG 复合焊接个性钻研 [D]. 哈尔滨:哈尔滨工业大学, 2014.
Su Xuan, Characteristics of medium thickness of titanium plate laser-mig hybrid welding[D]. Harbin: Harbin Institute of Techno-logy, 2014.
[10]Auwal S T, Ramesh S, Yusof F, et al. A review on laser beam welding of titanium alloys[J]. International Journal of Advanced Manufacturing Technology, 2018.
[11]彭根琛. 铝与镍合金的真空环境激光焊接个性钻研 [D]. 哈尔滨: 哈尔滨工业大学, 2015.
Peng Genchen. Laser welding characteristics of aluminum and nickel-base alloys under vacuum environment[D]. Harbin: Harbin Institute of Technology, 2015.
[12]唐卓. 船用厚板高功率激光焊接工艺适应性钻研 [D]. 上海: 上海交通大学, 2008.
Tang Zhuo. Research on adaptability of high power laser welding process for marine thick plate[D]. Shanghai: Shanghai Jiaotong University, 2008.
and Laser Technology, 2019, 114: 140 ? 145.
[13]Miller R, DebRoy T. Energy absorption by metal mvapofm dom-inated plasma during carbon dioxide laser welding of steels[J].Journal of Applied Physics, 1990, 68(5): 2045 ? 2050.
[14]陈彦宾. 现代激光焊接技术 [M]. 北京: 科学出版社, 2005.
Chen Yanbin, Modern laser welding technology[M]. Beijing: Sci-ence Press, 2005.
[15]Shcheglov P, Gumenyuk A, Gronushkin I, et al. Vapor –plasma plume investigation during high-power fiber laser welding[J].Laser Physics, 2013, 23(1): 1 ? 10.
第一作者:孟圣昊����,博士钻研生���;重要钻研方向为激光焊接技术���; Email:mengshenghao2011@163.com.
有关链接







