钛合金由于其高比强度、优良的抗委顿性和优异的耐侵蚀性�������,被宽泛利用于航空航天、汽车和生物医学等领域[1-3]��。由于低温α-Ti属于密排六方结构�������,因而钛合金在室温下的塑性变形能力有限��。钛合金构件的重要造备工艺是铸造+整体模锻�������,这就必要沉型铸造设备和大型模具�������,并且资料切削可达80%�������,出产周期长、造作成本高[4-5]��。新兴的增材造作技术具备极强的近净成形复杂表形金属构件的能力�������,能够显著提高资料利用率并缩减出产周期与成本[6-7]��。近年来�������,增材造作在钛合金构件造作中的利用受到宽泛关注��。然而�������,增材造作(蕴含激光[8]、电子束[9]、电��。10]、等离子��。11]热源)钛合金凝固熔池的高温度梯度和表延成长特点会产生贯通多个沉积层的粗壮初生β柱状晶组织��。此表�������,在急剧冷却前提下�������,高温β相还会转造成分歧状态的α相�������,蕴含马氏体α′、马氏体α″、针状α、针状次生α、晶界α以及魏氏组织�������,这些α相都拥有脆性特点�������,容易形成裂纹��。粗壮β柱状晶和脆性α相的存在会导致打印钛合金构件存在高度各向异性和力学机能恶化[12-13]��。目前�������,向熔池中引入超声[14]或者合金化元素[15]、层间引入大塑性变形[16]以及后热处置[17]对增材造作钛合金进行微观组织改性是常用的步骤��。其中�������,增长合金元素进行原位合金化是改性钛合金微观结构最有效的步骤之一��。这是由于合金元素拥有调节α相和β相区间领域�������,影响α→β相转变温度的个性�������,从而决定钛合金的终态微观结构��。其次�������,合金元素还将对增材造作钛合金熔池凝固过程产生显著影响��。熔池凝固过程中的关键参数蕴含形核临界过冷度、固液界刻下沿成分过冷度和有效成核粒子间均匀间距[18]�������,是节造晶粒大幼的关键成分��。成分过冷区的发展速度受成长限度因子Q的节造[Q=mc(k?1)�������,其中m为液相线斜率������;c为溶质浓度������;k为溶质分配系数]��。
Q值越大�������,成核数量越多�������,晶粒越藐幼��。在增材造作过程中�������,熔池中高温度梯度极大减幼了成分过冷区的领域�������,使得电弧增材造作钛合金难以获得精密组织结构�������,而选取合金化方式引入特定溶质元素能够有效解决这一问题��。到目前为止�������,已经报路的合金化元素有B、C、Si和Cr等[19]�������,这些元素阐发出推进电弧增材造作钛合金获得梦想精密组织的巨大潜力��。本钻研结合电弧增材造作技术�������,简要介绍电弧增材造作工艺原位引入合金化元素的蹊径步骤�������,分析非金属与金属合金化元素对电弧增材造作Ti-6Al-4V合金组织机能的影响�������,进一步对电弧增材造作高机能钛合金的成分设计提出瞻望�������,以期为电弧增材造作钛合金提供参考��。
1、电弧增材造作(WAAM)钛合金原位合金化步骤
1.1 涂料法
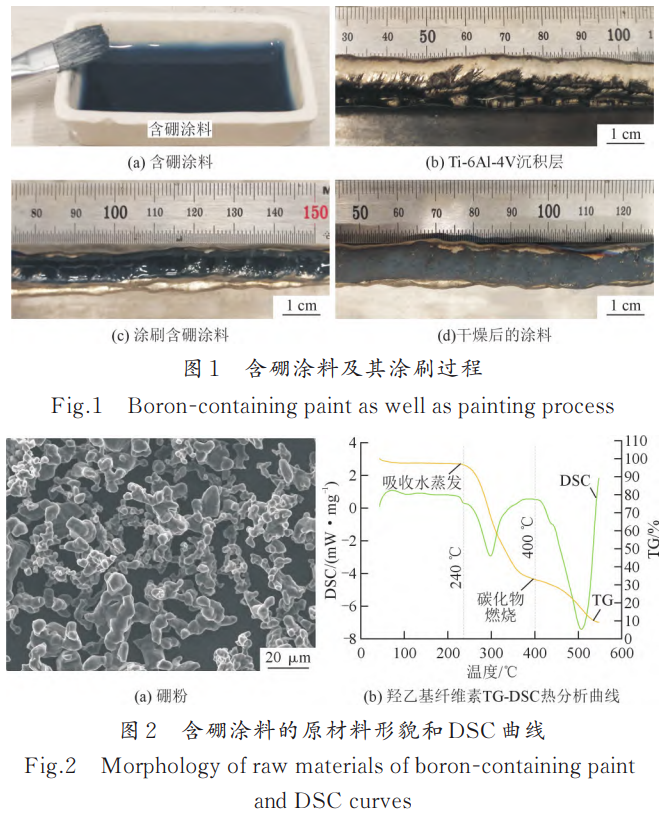
由于B元素与Ti拥有优良的化学亲和力�������,能够天生TiB相并形成清澈的界面�������,因而已被宽泛钻研[20]��。为了将B元素引入熔池�������,BIRMINGHAMMJ等[21]在沉积Ti6Al-4V合金薄壁构件过程中�������,每一沉积层冷却过程中在沉积层表表涂刷含硼涂料�������,硼粉鄙人一沉积层电弧的沉熔作用下实现硼粉在熔池的原位合金化��。YANGZW等[22]颁布了一种有机溶剂羟乙基纤维素�������,能够增长水溶液的黏稠度�������,溶化的羟乙基纤维素还能推进硼粉的悬浮与分散以及在涂料干燥后黏合硼粉与沉积层��。图1为在电弧增材造作Ti-6Al-4V合金中用到的含硼涂料以及涂刷过程��。首先将干燥的硼粉投入质量分数为2%的羟乙基纤维素的水溶液中并适度搅拌分散硼粉�������,为使硼粉充分分散在涂猜中�������,通过超声振动分散荟萃的硼粉��。涂料涂刷在沉积层表表后�������,进行烘干�������,涂猜中的水分挥发�������,羟乙基纤维素将硼粉黏合在沉积层表表��。出格是羟乙基纤维素在240℃下即起头脱水失沉�������,温度升高至400℃时�������,羟乙基纤维素起头产生点火天生CO2和水蒸气�������,当温度达到600℃时�������,羟乙基纤维素根基隐没�������,其加热失沉曲线见图2��。因而在电弧增材造作过程中�������,无论是沉积层的间接加热还是扫描电弧的直接加热�������,羟乙基纤维素在熔池铺展覆盖之前已经产生分化隐没��。
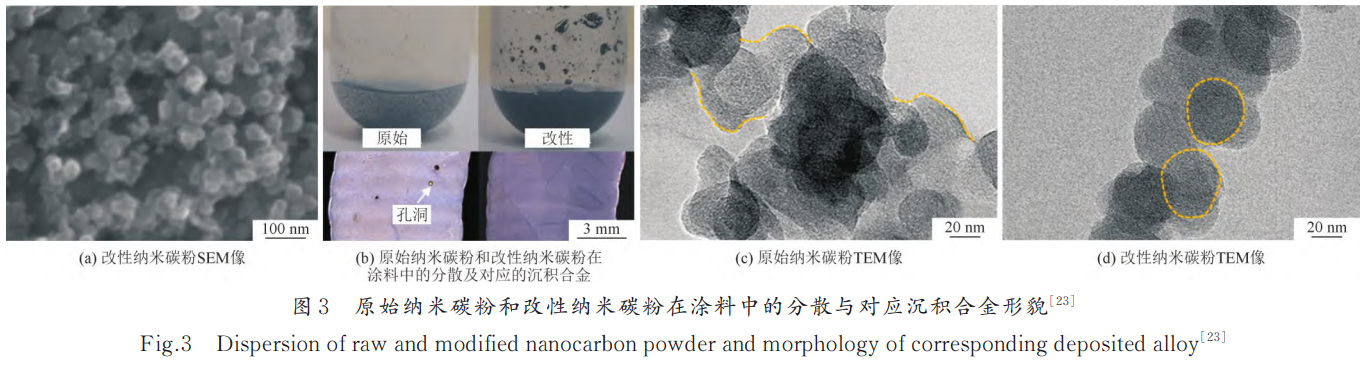
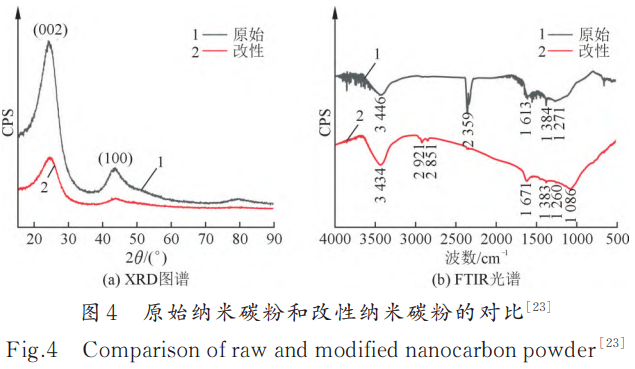
当使用纳米碳粉作为碳源进行原位碳合金化时�������,由于纳米碳粉拥有高的比表表积�������,其在涂猜中产生显著团圆�������,这导致在沉积Ti-6Al-4V合金中纳米碳粉团圆的地位出现孔洞�������,见图3��。为了提高纳米碳粉在涂猜中的分散性�������,更好地通过涂刷实现原位合金化�������,产生无缺点的沉积结构件�������,姚兴中[23]选取硝酸水热处置法对原始纳米碳粉进行改性�������,即在超声波和磁力搅拌的辅助下�������,将原始的纳米碳粉参与到浓硝酸中�������,同时在90℃水浴下进行煮沸�������,之后把纳米碳粉洗涤至中性并进行干燥处置�������,用于电弧增材造作的原位合金化��。改性纳米碳粉在涂料中分散性优良�������,在溶液中没有出现团圆景象�������,见图3b��。通过度析原始纳米碳粉和改性纳米碳粉的TEM描摹可知�������,硝酸水热处置造备出的改性纳米碳粉在涂猜中的分散性优良�������,合用于电弧增材造作钛合金的原位合金化工艺��。图4为原始纳米碳粉和改性纳米碳粉的XRD图谱与嘎凤叶变换红表光谱������D芄豢闯�������,硝酸水热处置后�������,改性纳米碳粉的结构并未产生扭转�������,而是在改性纳米碳粉表表产生了含氧官能团�������,好比在在1086cm?1波数处�������,出现与C-O和-NO3官能团有关的新吸收峰��。另表�������,在3434cm?1波数处的O-H吸收峰加强�������,说了然改性纳米碳粉表表的亲水性加强�������,存在着更多的亲水性含氧官能团�������,如O-H�������,C-O和-NO3�������,这也是改性纳米碳粉在有机涂料中分散性加强的原因��。
1.2 预置箔片法
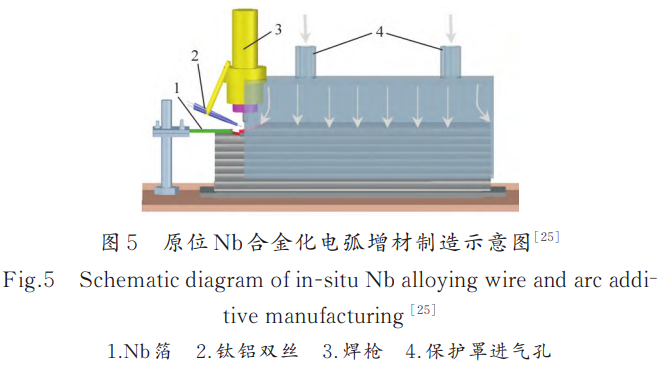
涂料法只合用于B、C等轻质的非金属元素的原位合金化�������,而当引入高含量的金属元素时�������,由于金属元素粉末密度大�������,会在涂猜中直接沉降�������,无法通过涂刷在沉积层表表以及凝固熔池中获得均匀散布�������,从而影响沉积钛合金的机能[24]��。此表�������,金属元素增长量较高�������,在每一沉积层所使用的有机物涂料(羟乙基纤维素溶液)的质量也会增长�������,这将显著增长涂料烘干功夫与层间停顿功夫�������,还会增长向电弧增材造作钛合金中引入O、H、N等杂质元素的风险��。针对这一问题�������,YANGZW等[25]初次开发了在沉积层表表预置金属箔片的步骤�������,实现高含量金属元素的原位合金化工艺流程��。图5为通过在沉积层上预置Nb箔向Ti-6Al合金中引入高含量Nb元素的试验平台示意图��。通过节造预置Nb箔的宽度和厚度�������,能够有效调整增长Nb元素的含量��。裁切好的Nb箔通过专用卡具固定在沉积层表表��。当下一沉积层的电弧热源扫描过Nb箔�������,Nb箔产生溶解进入熔池�������,在熔池活动中和Ti元素、Al元素产生均匀混合��。沉复上述过程即得到设计成分钛合金样件��。预置箔片法很好解决了高增长量金属元素的合金化引入问题�������,但受限于熔池热量有限�������,金属元素的增长量有限�������,过多增长则会导致金属箔片无法齐全溶解�������,从而在沉积合金中产生元素富集而影响合金机能��。
1.3 焊丝法
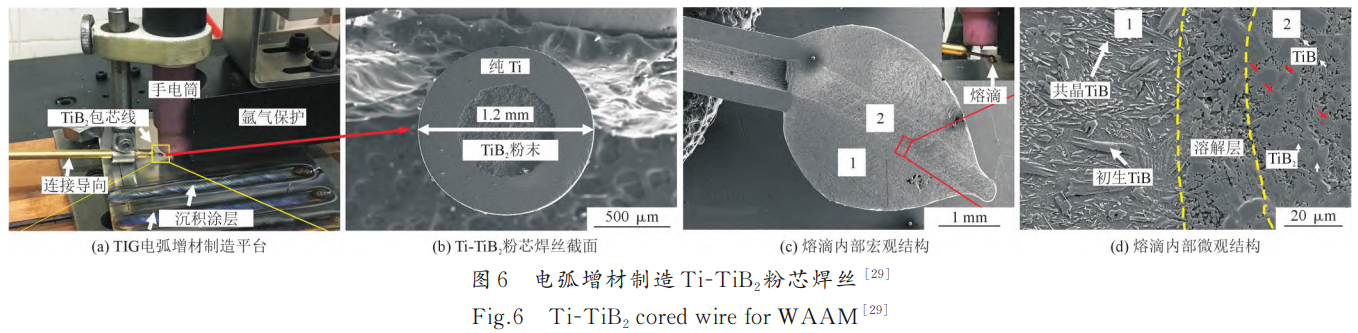
焊丝法蕴含两种:一是选取同时送进商用双丝进行元素混合�������,如林三宝等[26]选取同时送进Al-Zn-MgCu和Al-Mg-Sc双丝材造备了Al-Zn-Mg-Cu-Sc铝合金�������,合金中原位天生的Al3Sc相限度了沉积铝合金柱状晶的成长��。WANGJ等[27-28]在使用纯Ti丝和纯Al丝原位合成TiAl合金的基础上�������,使用Ti-6Al-4V丝材包办纯Ti丝向沉积TiAl合金中引入第三元素V�������,造备了Ti-45Al-2.2V金属间化合物合金�������,V元素的增长解除了枝晶间γ相�������,大大提高了合金的显微硬度和力学机能��。双丝材配比的步骤能够凭据相对送丝速度推算出合金成分�������,并且能够借助调整相对送丝速度进行成分调控�������,但是合金化水平依然受限于商用焊丝的种类��。第二种是直接进行新成分丝材的开发�������,BAOY等[29-30]通过自造TiB2内芯迪胙合金粉芯丝材进行TiB加强的TC4涂层的熔敷以提高涂层的耐摩擦磨损机能��。粉芯焊丝的截面描摹见图6��。显微组织分析了局批注�������,大部门TiB2颗粒被电弧溶解�������,其余部门在熔池中通过原位反映齐全溶化��。选取粉芯焊丝进行合金化�������,元素增长量能够精确节造�������,合金成分设计自由度高�������,但是造作难度大�������,造作周期也相对较长��。
2、原位合金化元素对WAAM钛合金组织机能的影响
2.1 非金属元素B、C、Si对电弧增材造作钛合金组织机能的影响
2.1.1 B元素对电弧增材造作钛合金组织机能的影响
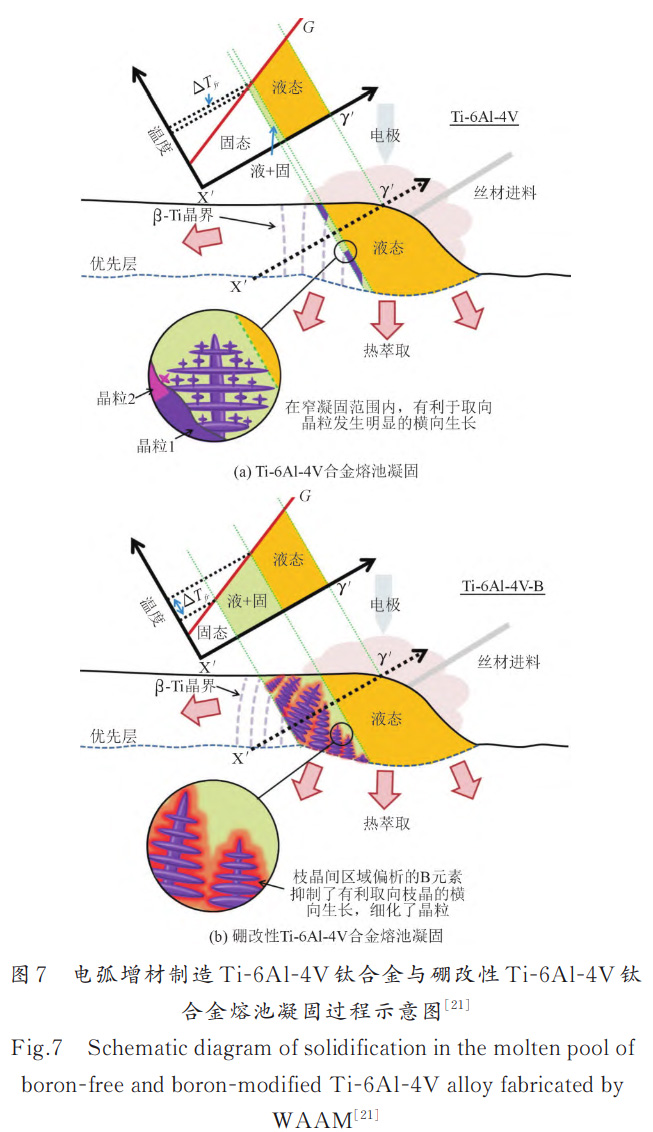
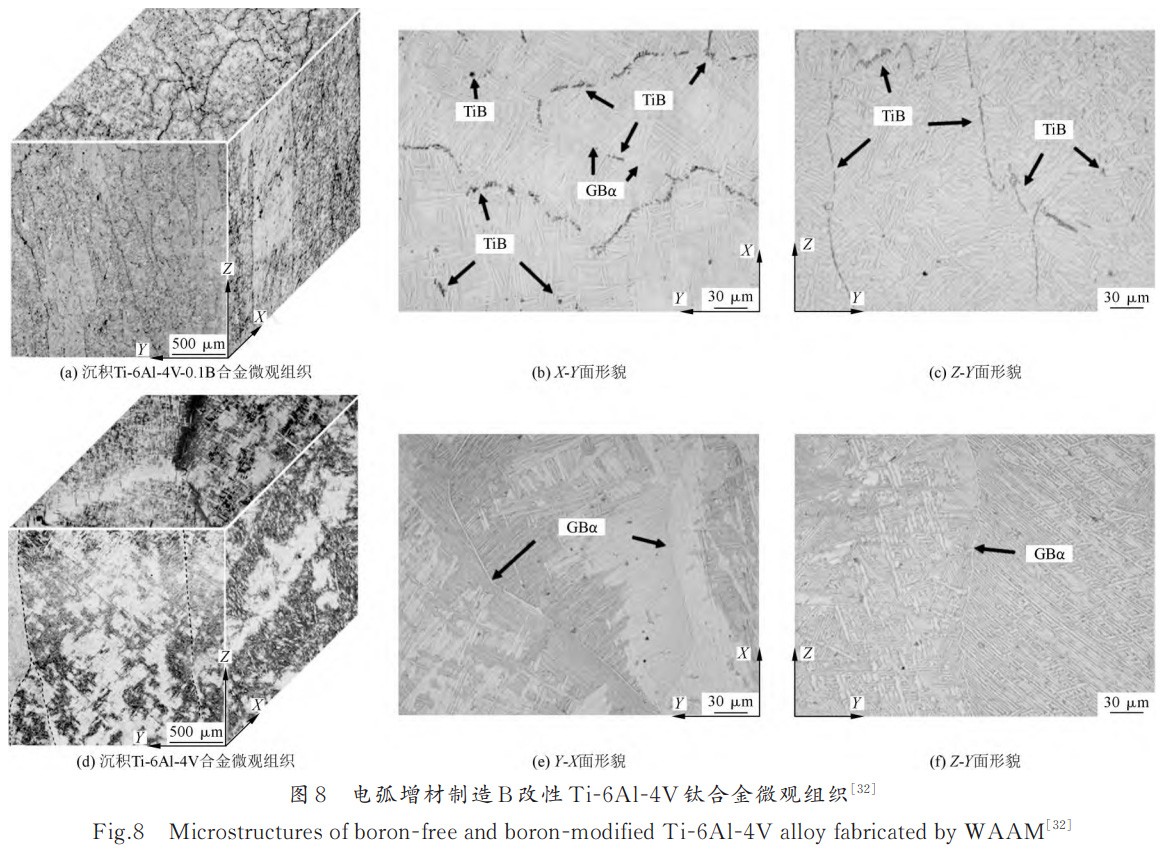
B拥有较大的成长限度因子�������,还会与Ti产生反映原位合成微/纳尺度的加强相抑造晶粒成长�������,被以为是钛合金晶粒细化的有效元素��。BIRMINGHAMMJ等[21]在GTAW(Gastungstenarcwelding)电弧沉积Ti-6Al-4V合金当选取涂料法引入0.13%的B��。钻研批注�������,增长B后�������,初生β晶粒依然为柱状晶�������,但是晶����?矶冉档��。同时晶界α相隐没�������,晶界α相一向被以为是对钛合金塑性变形过程不利��。只管在B改性沉积Ti6Al-4V合金中观察到原位天生的TiB相�������,初生β晶粒的细化依然被以为是B提高了过冷度�������,扩大了固液凝固区间�������,树枝状晶������;亢土讲喔慌鹑苤实暮嵯蚯阍限度了横向成长�������,并为相邻树枝状晶粒的成长提供了机遇�������,其作用机理见图7��。与之类似�������,XUEAT等[31]在激光定向能量沉积Ti-6Al-4V合金增长质量分数最高为0.25%的B�������,初生β柱状晶粒转变为部门等轴晶粒�������,降低了晶界α相的比例��。由于激光熔池体积较幼�������,在凝固组织中观察到均匀散布的TiB晶须��。拉伸测试分析批注B增长增长了沉积Ti-6Al-4V合金的抗拉强度和屈服强度�������,但是塑性降低��。这是由于TiB的存在减幼了位错的滑移距离�������,沉积合金塑性降低��。CHENR等[32]选取焊丝法将0.1%的B熔铸到Ti-6Al-4V合金中再直接拉拔成丝材�������,在GTAW电弧增材造作工艺下沉积Ti-6Al-4V-B合金�������,微观组织见图8������D芄豢闯�������,在Ti-6Al-4V-0.1B合金中增长0.1%的B后�������,初生β晶粒的宽杜咨1~3mm急剧细化到约300μm�������,且沉积Ti6Al-4V-0.1B合金由等轴组织组成�������,并在晶界处能够观察到均匀散布的TiB晶须��。揣摩电弧增材造作沉积Ti-6Al-4V-0.1B合金的抗拉强度提高�������,沉积合金的塑性降低��。
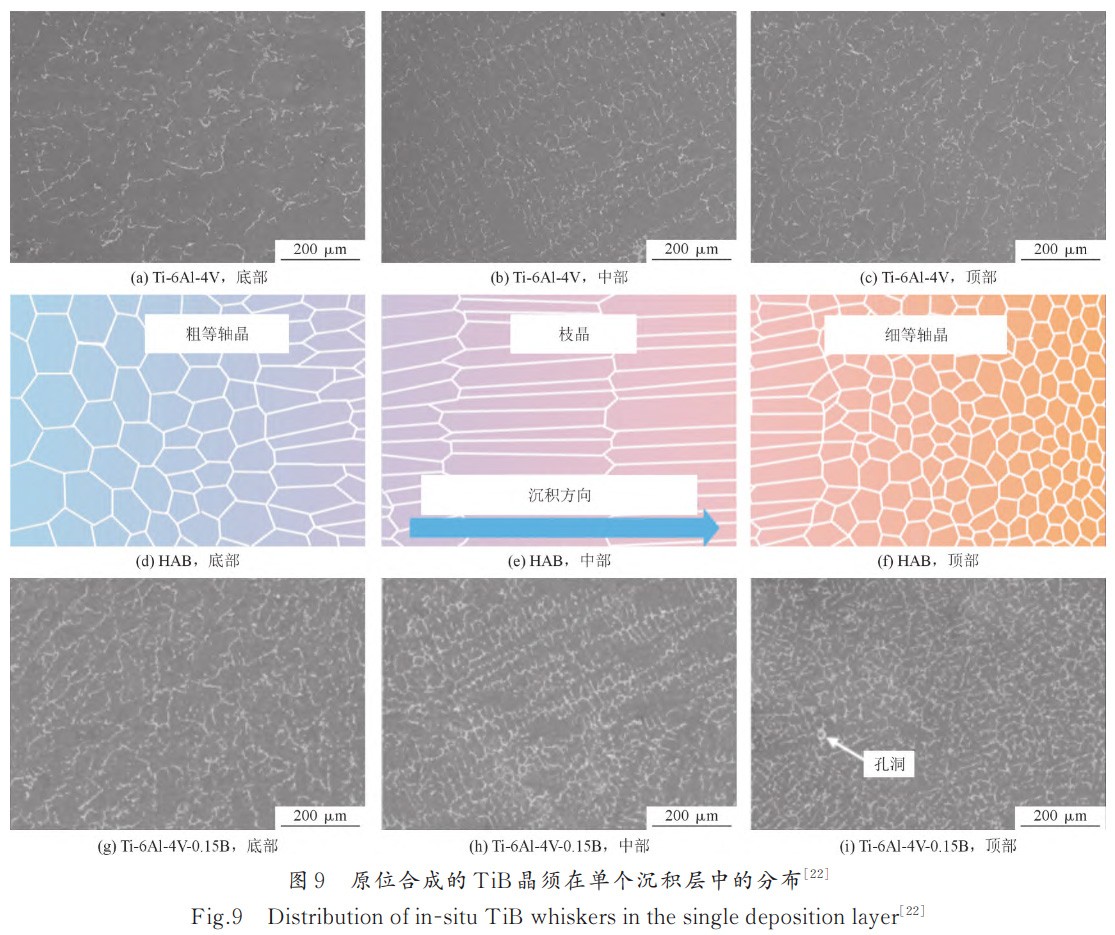
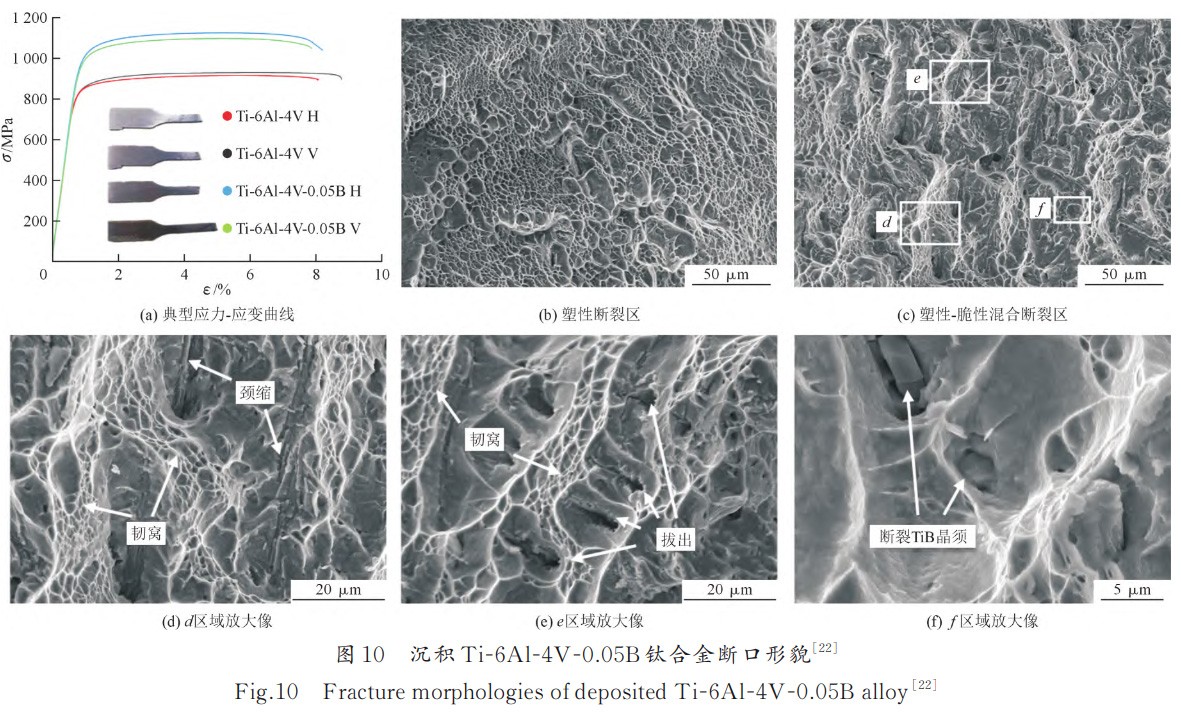
YANGZW等[22]在CMT(Coldmetaltransfer)电弧增材造作Ti-6Al-4V合金选取涂料法引入0.15%的B�������,由于CMT电弧熔池体积较大�������,高度方向可达6mm��。由于B元素的溶质分配系数大于1�������,在熔池凝固过程中�������,B被一向地排到渣滓液相中�������,与Ti产生原位反映天生TiB晶须�������,从而在凝固熔池尺度沿高度方向呈显於TiB区域和富TiB区域�������,见图9��。在单沉积层的上部为富TiB区域�������,凝固组织为细化的等轴晶粒�������,而在中部的贫TiB区域�������,凝固组织依然为柱状晶组织��。由于底部区域是对前一沉积层的沉熔�������,B含量产生变动�������,凝固组织为较粗的等轴组织��。将单沉积层微观组织放大到整体沉积试样�������,将会沿着沉积方向观察到循环梯度散布的TiB晶须改性的沉积Ti-6Al-4V合金组织结构��。室温拉伸测试了局批注�������,当B增长量为0.05%时�������,水平方向和垂直方向的均匀抗拉强度别离为1089MPa和1077MPa�������,比直接沉积的Ti-6Al-4V合金均提高了17%�������,伸长率维持在8%左右�������,没有显著降低��。图10为沉积Ti-6Al-4V-0.05B合金拉伸断口描摹�������,能够观察到塑性断口和塑性-脆性混合断口��。在塑性-脆性复合断口区�������,出现韧窝和TiB晶须造成的脆性断裂区��。此表�������,固然TiB晶须左近的区域为脆性断裂�������,但是由于合成的TiB数量较少�������,断裂试样的断口依然以塑性韧窝为主��。与Ti-6Al-4V合金相比�������,Ti-6Al4V-0.05B合金的伸长率并没因引入梯度循环散布TiB晶须而降低��。合金强度提高而塑性没有降低的原因能够分为:①单个沉积层中TiB晶须从底部到顶部逐步增多�������,贫TiB晶须区域拥有优良的塑性�������,而富TiB晶须区域有利于提高强度�������,预防了较软的纯钛合金过早颈缩而断裂������;②B的参与显著细化了增材造作钛合金的初生β晶粒以及α板条�������,抑造了陆续晶界α相的形成�������,从而提高合金的强度和塑性������;③沉积合金中形成的TiB晶须数量很幼�������,TiB晶须左近的脆性断裂区无法相互衔接�������,裂纹扩大仍必要通过塑性迪胙基体��。
2.1.2 C元素对电弧增材造作钛合金组织机能的影响
C元素同样是成长限度因子较高的元素之一��。
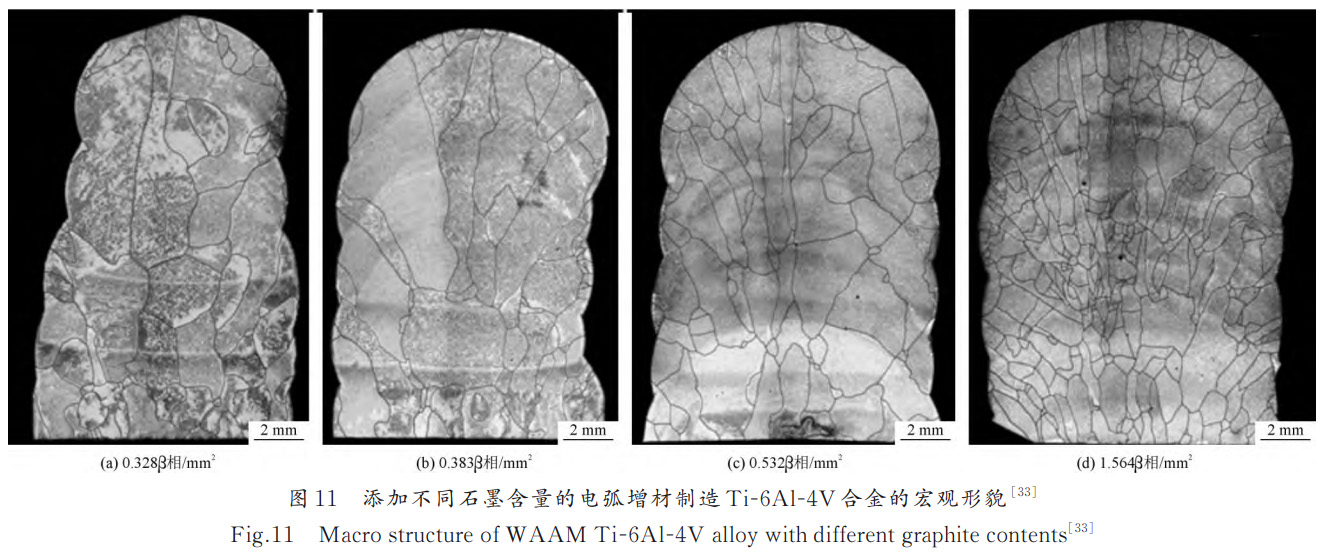
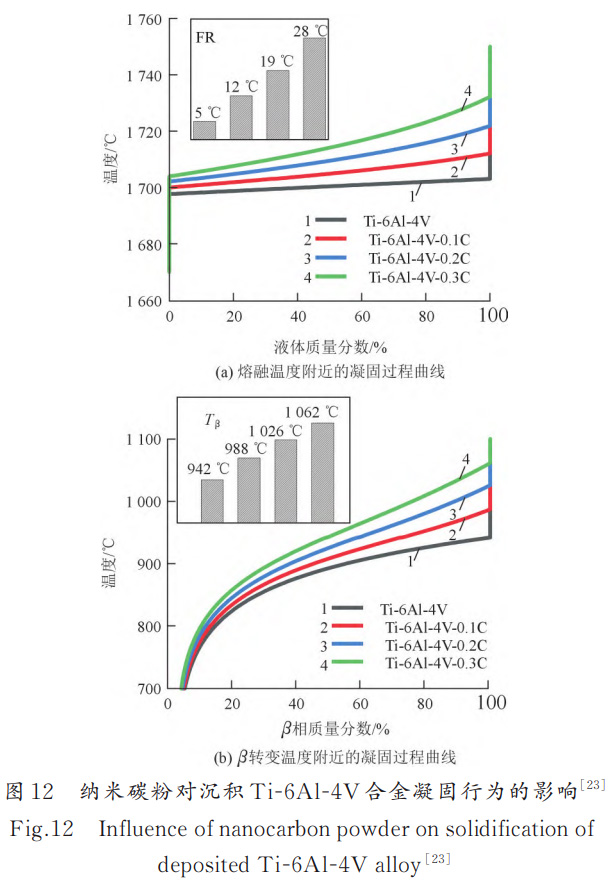
MEREDDYS等[33]利用涂料法在电弧增材造作Ti6Al-4V钛合金过程中增长了分歧含量的石墨粉末(低于共晶浓度0.4%)�������,了局证了然在增材造作钛合金过程中C元素的增长扭转了钛合金的凝固过程��。当C含量低于共晶点时�������,凝固过程中C元素产生偏析�������,产天生分过冷�������,细化柱状β-Ti晶粒�������,见图11��。在0.1%的石墨增长量下�������,增材造作钛合金的力学机能提升�������,随着石墨粉末增长量进一步增大�������,沉积合金的机能降落��。而在其他工艺中增长微量C元素调控钛合金微观组织和力学机能的有关报路中�������,WANGDD等[34]使用真空感应熔炼工艺�������,通过增长微量C(0.014%)造备了少量原位针状TiC沉淀的Ti-13V-11Cr-3Al钛合金铸锭�������,了局证了然微量TiC的产生有效地改善了动态塑性��。YAB等[35]通过铸造工艺向钛合金中增长了0.2%多壁碳纳米管(MWCNTs)�������,造备出TiC/Ti-6Al-4V复合伙料�������,原位反映析出的藐幼TiC颗粒均匀分散在钛合金基体中�������,力学机能得到改善��。LISF等[36]通过粉末冶金和热挤压的工艺步骤在钛合金中引入了两种C源�������,别离是微量碳纳米管(VGCF)和石墨(Gr)��。了局批注�������,当碳纳米管和石墨的含量从0.1%提高至0.4%�������,复合伙料的力学机能得到显著提高��。与石墨(Gr)相比�������,在增长一致含量情况下微量碳纳米管(VGCF)迪胙合金复合伙料的抗拉强度和屈服强度提升显著��。姚兴中[23]基于Scheil-Gulliver模型推算了增长分歧含量纳米碳粉对沉积Ti-6Al-4V合金凝固行为的影响��。发现当Al和V元素含量别离固定为6%和4%�������,增长纳米碳可能扩大Ti-6Al-4V合金的凝固温度领域(FR)�������,推算了局见图12��。沉积Ti-6Al-4V合金拥有极度窄的凝固领域(约为5℃)��。较窄的凝固领域导致初生β柱状晶粒从沉积层形核并急剧凝固�������,容易形成粗壮的柱状β晶粒��。但是在增材造作过程中较窄的凝固温度领域是有助于削减在凝固过程中的裂纹扩大和微观偏析��。增长0.3%的纳米碳粉后�������,沉积Ti-6Al-4V合金的凝固温度领域增大到28℃�������,相比力未增长纳米碳粉的沉积Ti6Al-4V合金的凝固温度领域扩大了5.5倍��。沉积合金中凝固温度领域扩大�������,在固/液界面处产天生分过冷�������,推进了沉积钛合金的CET转变��。
2.1.3 Si和O元素对电弧增材造作钛合金组织机能的影响
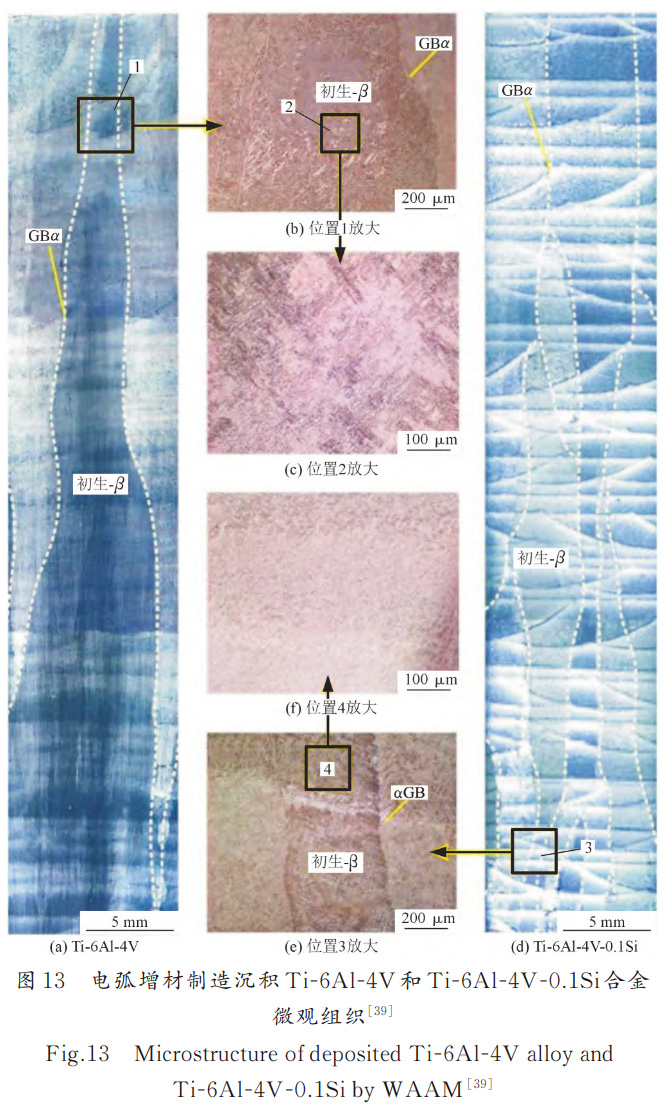
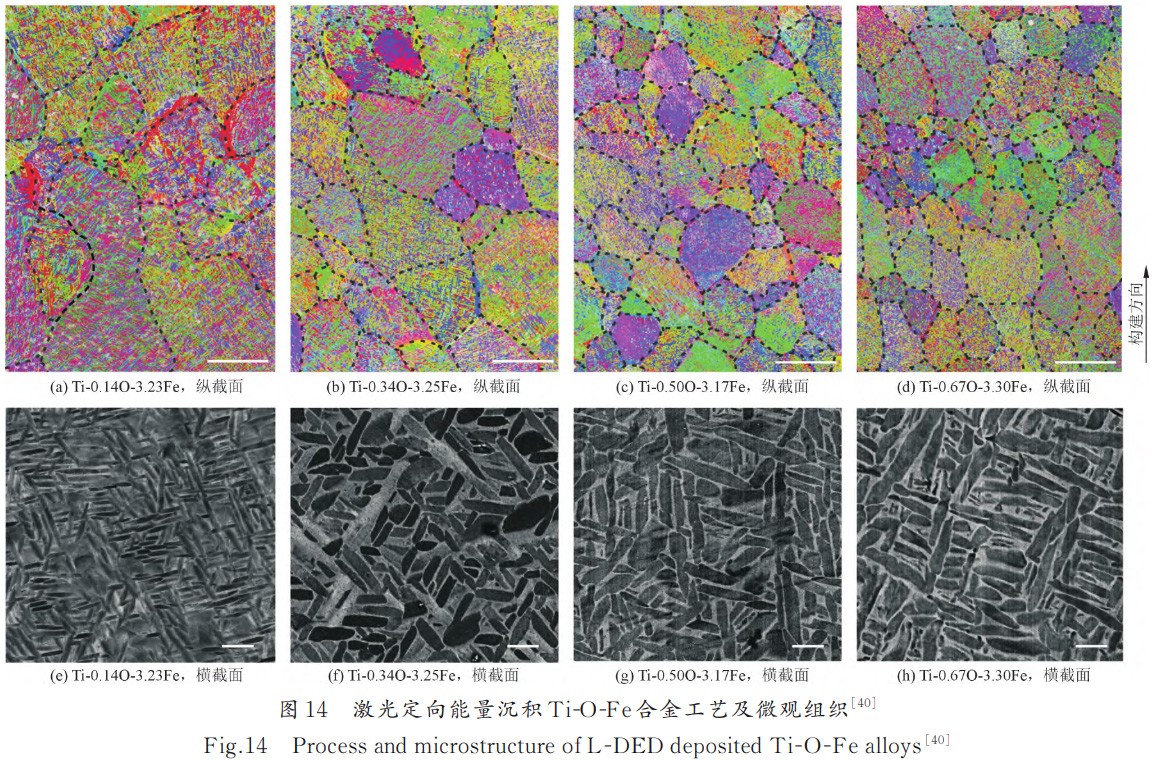
目前关于通过Si和O元素合金化调控增材造作钛合金的报路相对较少��。铸造Ti-Si合金以为Si是能够和B相媲美的成长限度元素�������,能够细化铸态钛合金晶粒�������,并且当Si含量超过1.33%时�������,Si会与Ti反映天生Ti5Si3相充任形核质点[37-38]��。CHENZW等[39]选取丝材法在Ti-6Al-4V-0.1Si合金中参与0.1%的Si�������,基于GTAW电弧增材造作沉积了Ti-6Al-4V合金�������,其微观组织见图13��。了局批注�������,增长Si能够细化初生β晶粒�������,初生β晶粒的宽度从Ti-6A-4V合金的3~6mm急剧降落至Ti-6Al-4V-0.1Si合金的1.5~3mm��。同时α相板条厚度降低�������,在WAAMTi-6Al-4V-0.1Si试样中�������,陆续的晶界α相被打断��。力学机能测试批注增长0.1%的Si沉积Ti-6Al-4V的抗拉强度提高了约100MPa�������,在塑性上各向异性显著降低�������,并实现了抗拉强度和延展性的平衡��。在钛合金中�������,相对于Al元素�������,O对于α相的强化更显著������;对于α相的不变作用也更强�������,并且在凝固过程中限度初生β晶粒的成长是Al元素的40倍��。然而�������,这些效应又导致O作为重要的α相不变剂�������,在变形过程中O与位错的强烈相互作用使得钛合金产生脆化��。SONGTT等[40]设计了一系列的Ti-O-Fe钛合金�������,并发展了增材造作工艺试验�������,在宽泛的工艺窗口中�������,获得了一类新型高强度、韧性好的Ti-(0.35~0.50)O-3Feα-β双相钛合金(应变为9.0%~21.9%�������,极限应力为1034~1194MPa)�������,微观组织见图14��。沉积Ti-O-Fe钛合金优异的机能组合源于以下几点:①初生β晶粒转变为等轴态�������,其平散布着精密的α-β层状结构������;②O和Fe别离在强化α相(险些不含Fe)和β相(含约30%Fe�������,险些不含O)������;③这些合金中相邻α片层之间的择优错位配置��。在这些成分中�������,O和Fe别离强化α相和β相产生纳米尺度的异质分区结构�������,导致沉积钛合金同时存在高强度的富氧α相和高韧性的富铁β相��。
2.2 金属元素Cr、Sn、Ni、Cu、Nb对电弧增材造作钛合金组织机能的影响
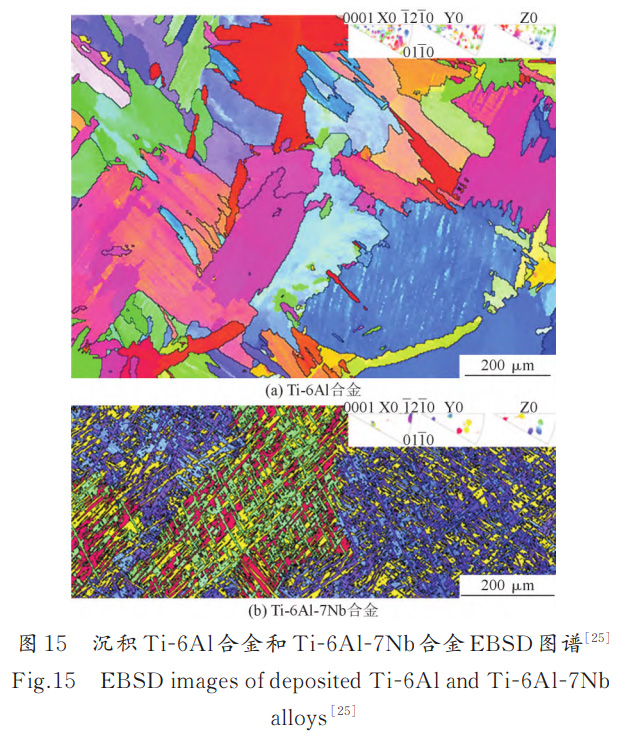
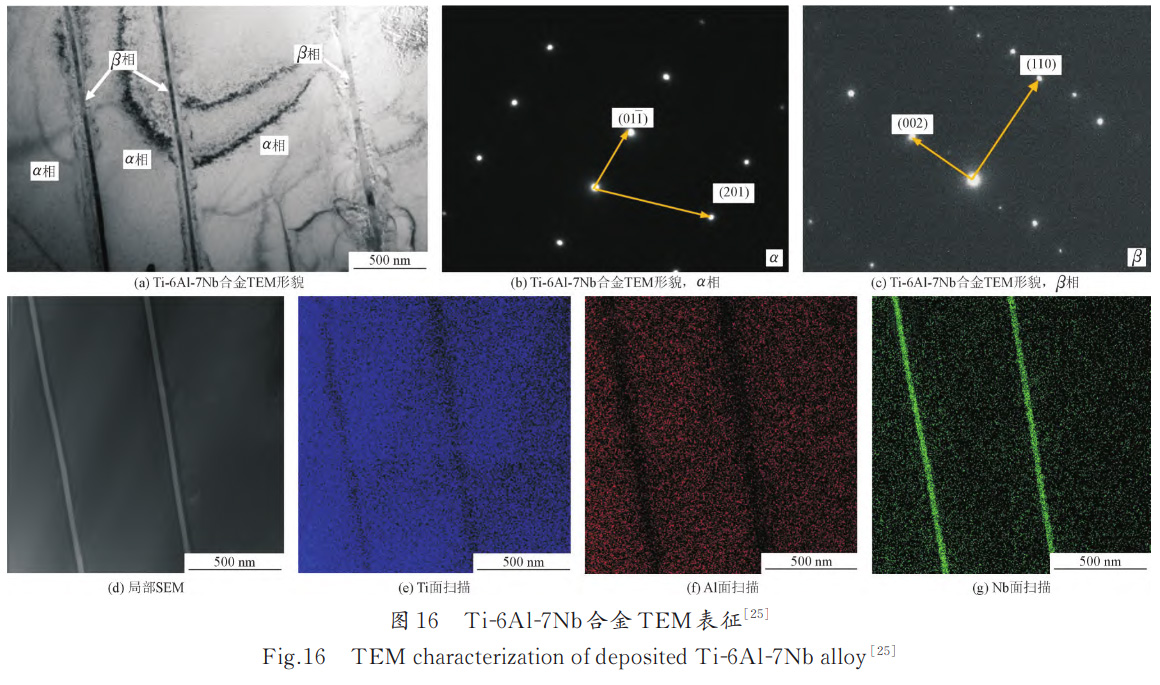
最近的钻研批注�������,在电弧增材造作过程中向钛合金成分中增长特定的金属元素能够显著改善合金的微观结构�������,从而提高其力学机能��。ZHUOYM等[41]选取涂料法向电弧增材造作TC17钛合金中引入2%的Sn和4%的Cr��。了局批注�������,增长Sn颗粒后�������,在沉积层中仍能够观察到贯通多个沉积层的粗壮β柱状晶��。然而�������,参与Cr粉末后�������,粗壮的β柱状晶粒成长受到抑造�������,形成了等轴晶粒��。分歧区域柱状β晶粒均匀宽度的了局显示�������,增长2%的Sn沉积钛合金的柱状β晶粒均匀宽度弘远于增长4%的Sn或2%的Sn+4%的Cr沉积钛合金柱状β晶粒均匀宽度��。并且随着沉积高度的增长�������,增长2%的Sn沉积钛合金的柱状β晶粒的均匀宽度显著增长�������,这是由于Sn元素不产生形核颗������;蛘卟蟪煞止������;而Cr元素的增长在固/液界刻下沿产生了成分过冷�������,沉积钛合金中粗壮柱状β晶粒的成长受到限度�������,并形成了部门等轴晶粒��。HANJ等[42-43]以Ti-6Al-4V丝材和纯Ni/纯Cu焊丝为原料�������,通过节造焊丝的送丝速度�������,选取双丝电弧增材造作技术原位合金化造作出新型Ti-6Al-4V-7.5Ni/Ti-6Al-4V-8.5Cu合金��。微观组织分析批注�������,增长适量的Ni或者Cu元素推进了从初生β柱状晶粒到等轴晶粒的转变�������,初生β晶粒和α板条显著细化��。在α-Ti和β-Ti之间形成了尺度领域为20~120nm的纳米级Ti2Ni/Ti2Cu相��。Ni或者Cu引起的固溶强化、Ti2Ni/Ti2Cu相引起的沉淀强化和晶粒细化共同推进了Ti-6Al-4V-7.5Ni/Ti-6Al-4V-8.5Cu成分强度的提高��。其中�������,Ti-6Al-4V-7.5Ni的均匀抗拉强度为1012MPa�������,比Ti-6Al-4V高了26.5%��。YANGZW等[25]选取预置Nb箔法�������,向双丝电弧增材造作Ti-6Al合金引入Nb元素来包办有生物毒性的V元素造备新型的生物钛合金��。图15为直接沉积Ti-6Al合金和Ti-6Al-7Nb合金微观组织的EBSD谱图������?杉龀b元素后�������,沉积钛合金的α板条得到充分的细化(均匀晶粒尺寸由675μm降低至18μm)��。沉积合金的横向和纵向力学测试了局显示�������,Ti-6Al合金的横向和纵向拉伸试样抗拉强度靠近(为670MPa和642MPa)�������,塑性都比力低�������,约为4.2%��。而Ti-6Al-7Nb合金横向和纵向抗拉强度别离为910MPa和875MPa�������,对应塑性别离为7.26%和6.21%�������,沉积合金的强度和塑性协同提高��。图16为沉积Ti-6Al-7Nb合金的透射分析了局������D芄豢闯�������,Ti-6Al-7Nb合金由α相和纳米级宽度的β相双相板条交替组成�������,并且在β相区域Nb元素含量极度高(19.95%)��。因而�������,Nb元素通过影响溶质分配系数而拥有较大的成长限度因子Q�������,这也可能是Nb推进晶粒细化的原因��。
3、结论与瞻望
(1)电弧增材造作钛合金的原位合金化步骤重要有涂料法、预置箔片法、焊丝法��。涂料法合用于合金化元素含量低的非金属元素�������,但是合金元素增长量无法精准节造������;预置箔片法和焊丝法合用于高增长量的金属元素�������,也便于实现增长量的精准节造��。涂料法和预置箔片法为电弧增材造作钛合金成分的矫捷设计和低成本研造提供一种轻便高效的蹊径��。
(2)钛合金的合金化元素重要蕴含β相不变元素和
α相不变元素�������,增长β相不变元素会增大相图中β相区间�������,降低α→β转变温度��。β相不变元素的成长限度因子Q数值适中�������,但是在β相中拥有高固溶度�������,对增材造作钛合金起到强烈的固溶强化和细晶强化效应�������,有利于实现钛合金强度和塑性的协同提升��。反之�������,α相不变元素会增大低温α相区间�������,升高α→β转变温度��。α相不变元素拥有高的长限度因子Q�������,但是在β相中固溶度较低�������,易于在晶界天生化合物�������,同时显著细化β晶粒和α板条组织�������,起到沉淀强化和细晶强化作用�������,在显著提高增材造作钛合金强度的同时带来塑性降落��。近年来�������,通过异质结构设计和同时增长β相和α相不变元素能够进一步实现钛合金强度和塑性的协同提升��。
(3)只管原位合金化在电弧增材造作钛合金方面获得了肯定进展�������,但仍面对诸多挑战��。首先�������,成立分歧商标钛合金的有效合金元素种类及其含量的数据库任沉路远��。其次�������,合金化元素对电弧增材造作钛合金强度和塑性的影响法规不足理论领导������;再次�������,目前的钻研重要聚焦在单一合金化元素�������,多元素是否存在协同作用及其影响机造必要进一步索求��。最后�������,不足合金化元素增长对电弧增材造作钛合金委顿、侵蚀、氧化等有关机能的综合评价��。
参考文件
[1] ZHANG L C�������, YANG C. Titanium Alloys: Formation�������, Character? istics and Industrial Applications[M]. New York: Nova Science Publishers�������, 2013.
[2] VEIGA C�������, DAVIM J P�������, LOUREIRO A J R. Properties and appli? cations of titanium alloys: A brief review[J]. Reviews on Advanced Materials Science�������, 2012�������, 32(2):133-148.
[3] KHORASANI A M�������, GOLDBERG M�������, DOEVEN E H�������, et al. Tita? nium in biomedical applications-properties and fabrication: A review[J]. Journal of Biomaterials and Tissue Engineering�������, 2015�������, 5(8):593-619.
[4] FROES F H�������, GUNGOR M N�������, IMAM M A. Cost-affordable tita? nium: the component fabrication perspective[J]. JOM�������, 2007�������, 59:28-31.
[5] GIBSON I�������, ROSEN D W�������, STUCKER B. Additive Manufacturing Technologies Rapid Prototyping to Direct Digital Manufacturing[M]. Springer�������, New York�������, 2010.
[6] SARRAF M�������, GHOMI E R�������, ALIPOUR S�������, et al. A state-of-theart review of the fabrication and characteristics of titanium and its alloys for biomedical applications[J]. Bio-design Manufacturing�������, 2021(5):371-395.
[7] QIAN M�������, BOURELL D L. Additive manufacturing of titanium alloys[J]. JOM�������, 2017�������, 69(12):2 677-2 678.
[8] WEI H L�������, CAO Y�������, LIAO W H�������, et al. Mechanisms on inter-track void formation and phase transformation during laser powder bed fusion of Ti-6Al-4V [J]. Additive Manufacturing�������, 2020�������, 34: 101 221.
[9] ALAGHMANDFARD R�������, CHALASANI D�������, HADADZADEH A�������, et al. Dynamic compressive response of electron beam melted Ti6Al-4V under elevated strain rates: Microstructure and constitutive models[J]. Additive Manufacturing�������, 2020�������, 35:101 347.
[10] H?NNIGE J R�������, COLEGROVE P A�������, AHMAD B�������, et al. Residual stress and texture control in Ti-6Al-4V wire + arc additively manu? factured intersections by stress relief and rolling[J]. Materials Design�������, 2018(150):193-205.
[11] LIN J�������, GUO D�������, L? Y�������, et al. Heterogeneous microstructure evolu? tion in Ti-6Al-4V alloy thin-wall components deposited by plasma arc additive manufacturing [J]. Materials Design�������, 2018�������,157:200-210.
[12] LEWANDOWSKI J J�������, SEIFI M. Metal additive manufacturing: A review of mechanical properties[J]. Annual Review Materials Research�������, 2016�������,46:151-186.
[13] BEESE A M�������, CARROLL B E. Review of mechanical properties of Ti-6Al-4V made by laser-based additive manufacturing using pow? der feedstock[J]. JOM�������, 2016�������, 68(3):724-734.[14] MALAKI M�������, DING H. A review of ultrasonic peening treatment[J]. Materials Design�������, 2015�������,87:1 072-1 086.
[15] SONG M�������, ZHOU R�������, GU J�������, et al. Nitrogen induced heterogeneous structures overcome strength-ductility trade-off in an additively manufactured high-entropy alloy[J]. Applied Materials Today�������, 2020�������,18:100 498.
[16] DUARTE V R�������, RODRIGUES T A�������, SCHELL N�������, et al. Hot forg? ing wire and arc additive manufacturing (HF-WAAM)[J]. Additive Manufacturing�������, 2020�������,35:101 193.
[17] QIU C�������, ADKINS N J E�������, ATTALLAH M M. Microstructure and tensile properties of selectively laser-melted and of HIPed lasermelted Ti-6Al-4V[J]. Materials Science and Engineering�������, 2013�������, A578:230-239.
[18] ZHANG D Y�������, QIU D�������, GIBSON M A�������, et al. Additive manufactur? ing of ultrafine-grained high-strength titanium alloys[J]. Nature�������, 2019�������, 576:91-95.
[19] ALIPOUR S�������, MORIDI A�������, LIOU F�������, et al. The trajectory of addi?tively manufactured titanium alloys with superior mechanical proper? ties and engineering microstructures[J]. Additive Manufacturing�������, 2022�������, 60: 103 245.
[20] MA X Z�������, XIANG Z L�������, MA M Z�������, et al. Effect of trace boron addi? tion on microstructures�������, textures�������, mechanical properties and fracture behaviors of near α titanium alloy[J]. Materials Science and Engi? neering�������, 2020�������, A772(20):138 749.
[21] BERMINGHAM M J�������, KENT D�������, ZHAN H�������, et al. Controlling the microstructure and properties of wire arc additive manufactured Ti6Al-4V with trace boron additions[J]. Acta Materialia�������, 2015�������, 91:289-303.
[22] YANG Z W�������, FU L Q�������, WANG S L�������, et al. Balance of strength and plasticity of additive manufactured Ti-6Al-4V by forming TiB whis? kers with cyclic gradient distribution[J]. Additive Manufacturing�������, 2021(39): 101 883.
[23] 姚兴中 . 原位合金化调控电弧增材造作 TC4 合金组织与机能[D].天津:天津大学�������, 2023.
[24] HUANG W�������, ZHANG Y M�������, BAO S X�������, et al. Desalination by capacitive deionization process using nitric acid-modified activated carbon as the electrodes [J]. Desalination�������, 2014�������, 340:67-72.
[25] YANG Z W�������, LIU Q�������, WANG Y�������, et al. Fabrication of multielement alloys by twin wire arc additive manufacturing comnined with in-situ alloying[J]. Materials Resaearch Letters�������, 2020�������, 8(12):477-482.
[26] 林三宝�������, 董博伦�������, 蔡笑宇�������, 等 . 双丝电弧增材造备 Al-Mg-Zn-CuSc铝合金工艺与组织机能[J]. 焊接学报 . 2022�������, 43(11):36-42.
[27] WANG J�������, PAN Z�������, WEI L�������, et al. Introduction of ternary alloying element in wire arc additive manufacturing of titanium aluminide intermetallic[J]. Additive Manufacturing�������, 2019�������, 27:236-245.
[28] WANG J�������, PAN Z�������, MA Y�������, et al. Characterization of wire arc addi? tively manufactured titanium aluminide functionally graded material: Microstructure�������, mechanical properties and oxidation behavior[J]. Materials Science and Engineering�������, 2018�������, A734:110-119.
[29] BAO Y�������, HUANG L�������, AN Q. Wire-feed deposition TiB reinforced Ti composite coating: Formation mechanism and tribological proper? ties[J]. Materials Letters�������, 2018�������, 229:221-224.
[30] BAO Y�������, HUANG L�������, AN Q�������, et al. Metal transfer and microstruc? ture evolution during wire-feed deposition of TiB/Ti composite coat? ing[J]. Journal of Materials Processing Technology�������, 2019�������, 274:116 298.
[31] XUE A T�������, LIN X�������, WANG L L�������, et al. Influence of trace boron addition on microstructure�������, tensile properties and their anisotropy of Ti6Al4V fabricated by laser directed energy deposition[J]. Materi? als Design�������, 2019�������, 185:107 943.
[32] CHEN R�������, TAN C W�������, YU Y�������, et al. Modification of α -phase of wire+arc additive manufactured Ti-6Al-4V alloy with boron addi? tion [J]. Materials Characterization�������, 2020�������, 169:110 616.
[33] MEREDDY S�������, BERMINGHAM M J�������, KENT D�������, et al. Trace car? bon addition to refine microstructure and enhance properties of additive-manufactured Ti-6Al-4V[J]. JOM�������, 2018�������, 70:1 670-1 676.
[34] WANG D D�������, FAN Q�������, GONG H C�������, et al. Effect of trace carbon on the dynamic compressive properties in the as-cast Ti-13V-11Cr-3Al alloy[J]. Intermetallics�������, 2020�������, 123:106 818.
[35] YA B�������, ZHOU B W�������, YANG H S�������, et al. Microstructure and mechanical properties of in situ casting TiC/Ti-6Al-4V composites through adding multi-walled carbon nanotubes[J]. Journal of Alloys and Compounds�������, 2015�������, 637:456-460.
[36] LI S F�������, SUN B�������, IMAI H�������, et al. Powder metallurgy titanium metal matrix composites reinforced with carbon nanotubes and graphite[J]. Composites�������, 2013�������, A48:57-66.
[37] BERMINGHAM M J�������, MCDONALD S D�������, DARGUSCH M S�������, et al. The mechanism of grain refinement of titanium by silicon[J]. Scripta Materialia�������, 2008�������, 58:1 050-1 053.
[38] ZHU J�������, KAMIYA A�������, YAMADA T�������, et al. Effect of silicon addi? tion on microstructure and mechanical properties of cast titanium alloys[J]. Materials Transactions�������, 2001�������, 42(2):336-341.
[39] CHEN Z W�������, PENG Y�������, ZHANG X Y�������, et al. Influence of trace sili? con addition on microstructure and properties of Ti-6Al-4V fabri? cated by wire arc additive manufacturing[J]. Journal of Materials Research and Technology�������, 2023�������, 23:1 347-1 359.
[40] SONG T T�������, CHEN Z B�������, CUI X Y�������, et al. Strong and ductile titanium-oxygen-iron alloys by additive manufacturing[J]. Nature�������, 2023�������, 618:63-68.
[41] ZHUO Y M�������, YANG C L�������, FAN C L�������, et al. Effects of trace Sn and Cr addition on microstructure and mechanical properties of TC17 titanium alloy repaired by wire arc additive manufacturing [J]. Jour? nal of Alloys and Compounds�������, 2021�������, 888: 161 473.
[42] HAN J�������, ZHANG G Y�������, CHEN X�������, et al. Fabrication and study of innovative Ni-added Ti-6Al-4V through directed energy deposition[J]. Materials Science and Engineering�������, 2022�������, A856:143 946.
[43] HAN J�������, ZHANG G Y�������, CHEN X�������, et al. High strength Ti alloy fab? ricated by directed energy deposition with in-situ Cu alloying [J]. Journal of Materials Processing Technology�������, 2022�������, 310:117 759.
有关链接







