钛合金拥有材质轻、比强度高、生物相容性好、耐侵蚀等个性�����,宽泛利用于航空航天、医疗、化工和船舶造作等领域�����,其中钛合金在航空领域的利用潜力最大������。钛合金可用于机身蒙皮、隔框、大梁、舱门、起落架、翼肋、紧固件导管、拉杆等部件�����,除此之表�����,钛合金在航空发起机领域也有肯定的利用�����,可用于航空发起机的动弹部件�����,如电扇、高压压气机盘和叶片等������。合格的球形钛合金粉末应具备氧含量低(幼于0.15%)、球形度高、松装密度高、流动性好、粒度细、粒径散布窄等特点�����,合用于增材造作技术(Additive manufacturing�����,AM)������。
增材造作是一种先进的金属资料急剧成形技术�����,该技术基于数字模型文件�����,使用金属粉末资料通过逐层打印构建造件�����,也称为 3D 打印技术 [1-4] ������。
作为一种全新的金属资料造作工艺 [5-7] �����,钛合金增材造作技术在航空构件的出产利用中拥有凸起的优势�����,重要体此刻以下几个方面:缩短产品交付周期、提高资料利用率、优化零件结构、减轻质量、降低应力集钟注增长使用寿命、便于零件的维建和成形�����,并且能够与传统造作技术互补������。2013年�����,北京航空航天大学选取增材造作技术开发了歼-31战斗机钛合金重要承沉部件的加强框架�����,与铸造技术相比�����,该大型复杂整体部件迪胙合金资料利用率提高了 5倍�����,造作周期缩短了2/3�����,成本降低了1/2[8-9] �����,同时�����,增材造作产品晶粒藐幼�����,成吩旖均�����,机能良好�����,部件机能可逐点节造�����,没有壁厚地位效应�����,削减了传统铸造和铸造的宏观冶金缺点和偏析�����,同时脱节了传统冶金工艺对合金成分的限度 [10-13] ������。钛合金增材造作技术是目前最具潜力的航空构件造作技术�����,值得沉点关注�����,因而�����,介绍了球形钛合金粉末造备技术和增材造作技术的特点�����,提出了球形钛合金粉末造备技术的发展趋向�����,并为钛合金增材造作技术在航空领域的发展提供了新的思路������。
1 、球形钛合金粉末造备技术
目前�����,凭据钛合金粉末的描摹特点可将现有造备技术分为两种�����,一长短球形钛粉造备技术�����,蕴含氢化脱氢法、热还原法(以TiO2和TiCl4为原料)、熔盐电解法等�����,目前氢化脱氢法成本较低�����,可造备渺小粉末�����,但氧氮杂质较高�����,利用较广的还是Kroll法即金属Mg还原TiCl4造备海绵钛的技术�����,熔盐电解法固然钻研较多但还处于尝试室阶段�����,该类型造备技术所得钛粉多为不规定形或海绵状����;二是球形粉末钛粉造备技术�����,蕴含等离子旋转电极法、电极感应气雾化法、射频等离子球化法、等离子旋转电极法等 [14-17] ������。
1.1 等离子旋转电极雾化法(PREP)
PREP步骤是将钛合金造成电极棒�����,而后将其放入传动装置中�����,使其在惰性����;た掌懈咚倮胄男�����,同时通过等离子弧加热溶解�����,形成的金属液膜在离心力的作用下分散并飞离电极棒断面�����,最后在表表张力的作用下急剧凝固�����,形成球状钛合金粉末 [18-19] �����,其装置的示意图见图1������。
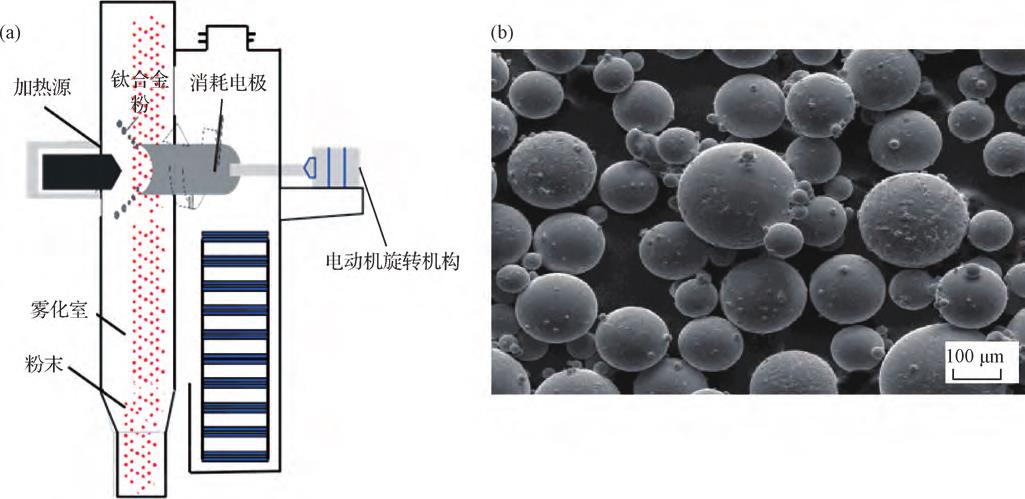
(a)工艺道理图����;(b)造备的球形钛粉微观描摹������。
图1 等离子旋转电极雾扮装置示意图
由于电极棒直径������。ㄓ子诘抛 50 mm)和转速低�����,传统的PREP法造备迪胙合金粉末球形度虽高�����,但粒度相对较粗�����,仅合用于激光熔覆技术(LMD)90~250 μm的粒度要求�����,难以满足激光选区溶解技术和电子束选区溶解对粉末粒度的要求������。
钻研发现�����,能够通过扭转电极棒直径、转速和等离子弧电流来节造粉末粒度�����,好比超高速旋转电极雾化法(SS-PREP)�����,该步骤合用于造备激光选区和电子束选区打印用钛合金粉末�����,所得粉末球形度高�����,粒度散布窄�����,表表干净�����,杂质少�����,无空心粉末�����,流动性好����;弊端则是粉末造取难度高、资料利用率低 [20-26] ������。
1.2 电极感应气雾化法(EIGA)
电极感应气雾化法(EIGA)是在气体雾化法(GA)技术基础上发展而来�����,而GA法是以海绵钛或钛合金为原资料�����,选取高频感应线圈直接将钛合金溶解�����,借助高速气流冲击钛合金熔融液流�����,将气体动能转化为液体表表能�����,进而形成藐幼的液滴�����,最后冷凝为钛合金粉末的工艺 [27] ������。由于选取感应加热的方式�����,预防了钛合金被坩埚传染的机遇�����,因而产品纯度较高�����,且粉末呈球形�����,其断面出现极冷凝固组织�����,粉末晶粒细������。蓬勃国度对选取气体雾化法造备钛合金粉末发展了大量的钻研工作�����,发现选取不接触坩埚的电极感应氩气雾化(EIGA)法�����,肯定水平上保障了粉末的纯净度�����,它是以 ? 50 mm或 ? 70 mm的棒材为原料�����,通过锥形感应线圈将钛合金棒材的尖端溶解形成液流�����,而后在高速氩气气流的作用下雾化成粉�����,其装置的示意图见图2������。
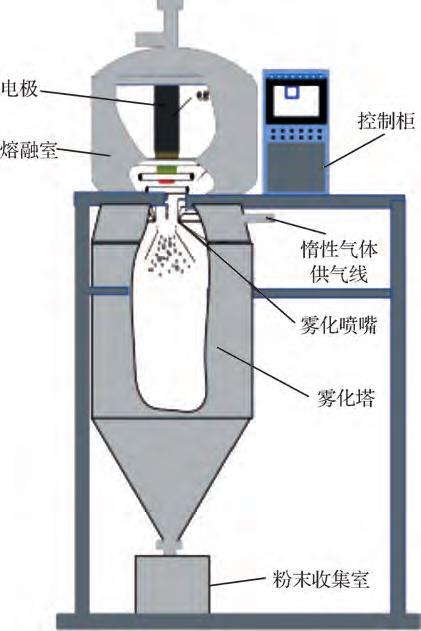
图2 电极感应气雾扮装置示意图
1.3 等离子体雾化(PA)
等离子体雾化技术突破性地将金属溶解与氩气雾化合为一体�����,利用等离子火焰瞬时溶解直径约 3 mm 钛合金丝材�����,并利用等离子火炬的氩气冲量将熔融钛合金液滴吹散�����,雾化过程无表来杂质滋扰�����,产品纯度高�����,选取金属丝材为原料�����,通过调整金属丝材给进速度获得特定粒度的高纯钛合金粉末�����,该步骤显著提高了钛合金粉末产品品质的不变性 [28-32] ������。
1.4 射频等离子球化技术(PS)
射频等离子球化技术是通过气流将不规定迪胙合金氢化脱氢(HDH)粉末通过进料枪喷射到高密度等离子火焰中�����,再溶解成液体颗粒�����,而后在球形液滴的表表张力下自觉凝固成球形颗粒�����,通常情况下仍必要进行后续的分选作业和二次球化处置 [33-36] ������。等离子球化技术受限于原资料非球形粉末颗粒较少�����,因而目前出产仅限纯钛、TC4等少量通例钛合金商标�����,并且由于屡次造粉�����,存在混入氧氮等杂质元素的问题������。
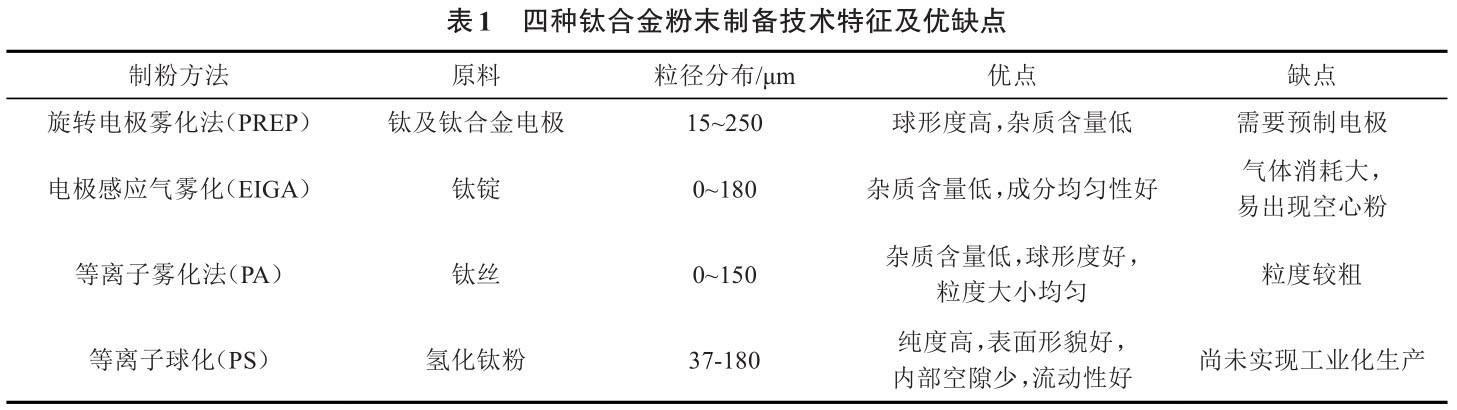
对比以上四种球形钛合金粉末造备技术(见表 1)�����,PREP和EIGA所得钛合金粉末球形度高、粒度细、杂质含量低�����,因而更合用于航空构件的增材造作工艺������。
2、 钛合金粉末的增材造作技术及其在航空构件造作领域的利用
钛合金在航空领域的利用对提高航空发起机动力、减轻航空零部件的质量、增长航空飞行器的航程和安全性提供了有效保障�����,钛合金的用量也逐步成为飞机先进性的一个衡量尺度������。钛合金在现代飞机上的利用领域极度宽泛�����,飞机机身、液压管路、起落架、座舱窗户框架、蒙皮、紧固件、舱门、机翼结构、发起机、电扇叶片、压缩机叶片等部位多选取钛合金������。
目前�����,航空钛合金构件增材造作技术已经成为最具发展潜力的金属资料加工领域之一������。合用于航天航空领域的结构件通常拥有复杂结构�����,且必要同时具备轻质和高强两个特点������。此表�����,一些特殊结构�����,例如航空发起机�����,还要钻营大载荷、高靠得住、长命命�����,因而要求资料轻质、高强之表�����,结构要低缺点、高不变性������。因而�����,相对于传统迪胙合金加工步骤�����,增材造作在钛合金复杂构件成形方面拥有显著的技术优势������。
2.1 钛合金的增材造作技术
凭据能量起源(激光或电子束)和给粉方式的分歧�����,球形钛合金粉末在航空增材造作的利用可分为激光选区溶解(SLM)、电子束选区溶解(EBSM)和激光消融沉积(LMD)
[37-45] ������。三种增材造作技术特点及其对钛合金粉末的粒径要求如表2所示�����,对比三种打印技术发现增材造作技术普遍存在打印精度较差�����,打印设备成本高�����,成形效能低�����,另表航空部件尺寸较大�����,而增材造作设备出产的部件较幼�����,不能满足航空大部件的出产要求�����,并且由于航空构件的特殊性�����,构件复杂水平也超出通例构件等原因�����,因而增材造作设备高精度、高效能和大型化将是未来的发展方向������。
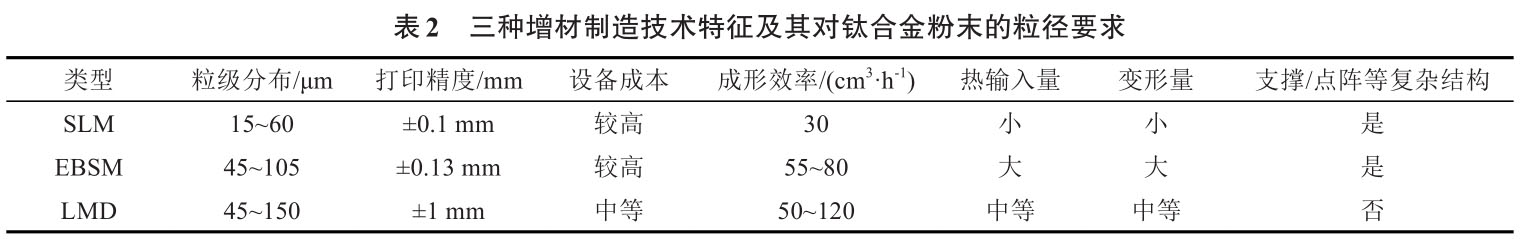
SLM是在激光选区烧结(SLS)的基础上发展起来的�����,其装置的示意图如图3所示������。在推算机辅助设计(CAD)和造作的援手下�����,基于离散分层叠加道理�����,SLM使用高能激光束将金属粉末直接溶解成肆意复杂状态的三维金属零件�����,节俭了工装模具�����,并突破了零件复杂性的限度,是发展最快的金属增材造作技术之一������。在激光选区溶解技术方面�����,钛合金粉末的非金属同化、气体同化、颗粒尺寸误差和合金成分误差等都可能造成增材造作系统粉末床中的不陆续扩大�����,导致工艺失稳、同化或孔洞、激光扫描直接或间接造成的气体吸附导致的孔洞、某些元素同化导致的委顿裂纹源������。例如粉末的球形度会影响粉末的流动性�����,进而影响粉末铺设的均匀性�����,导致印刷区域所有部门的金属溶解不均匀�����,并直接影响最终零件的密度����;粉末氧含量的增长将导致零件的相对密度和拉伸强度显著降低������。因而SLM用的球形钛合金要求粉末粒径为15~60 μm�����,空心粉含量不大于2%�����,球形度不幼于0.9�����,氧含量低�����,流动性好�����,松装密度不应低于1.9 g/cm3�����,振实密度不应低于2.3 g/cm3�����,同时�����,化学成分应切合GB/T 3620.1-2016钛脊合金商标和化学成分》的要求������。
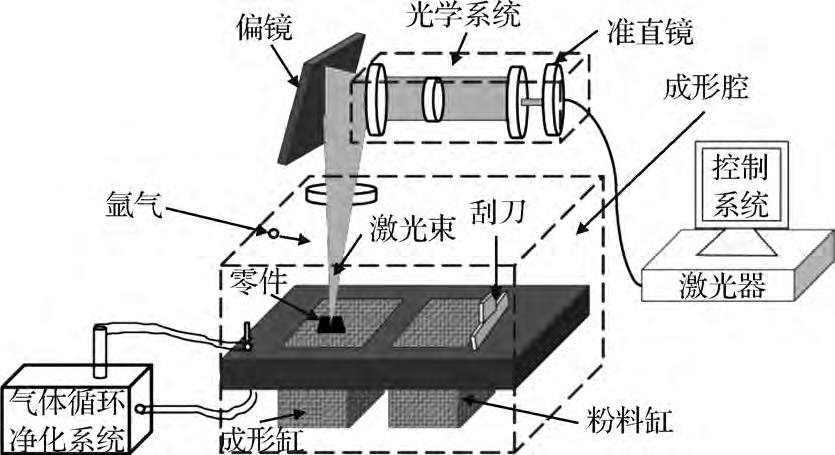
图3 激光选区熔扮装置示意图
激光功率、扫描速度和舱口距离是决定最终SLM 产品机能的三个沉要工艺参数������。在 950~1 050℃的温度领域内退火后�����,由于冷却时α马氏体相的存在�����,样品的强杜仔所提高������。与其他造作步骤相比�����,SLM加工迪胙合金硬度值增长了15%~30%�����,抗拉强度值提高了10%~20%������。试样的构建方向对拉伸机能的影响较幼������。石墨烯/氧化锆的参与使Ti64 SLM 合金的强度和硬杜仔了显著的提高 [46] ������。
在 SLM 过程中通过原位反映天生针状 TiB、晶须TiB和粒状TiC������。选择性激光溶解试样的显微硬度随B4 C含量的增长而增长������。B4C 为0.05% 时�����,SLM成形试样的抗压强度、抗压应变、抗拉强度和伸长率别离为2021 MPa、29.98%、1225 MPa和14.17%������。试样的抗拉强度、抗压强度和应变均有增长的趋向 [47] ������。蔡幼叶等钻研分析激光选区溶解成形TA15钛合金试样室温动态委顿机能�����,委顿寿命数据拥有肯定的分散性�����,产生委顿分散性的重要原因是选区激光溶解成形过程�����,金属粉末在高能量激光的作用下急剧溶解冷却�����,在造件内部随机出现搭接不良、气孔、未熔粉末等缺点所导致 [48] ������。
与激光选区溶解相比�����,电子束的穿透能力更强�����,能够溶解更厚的粉末层�����,其装置的示意图如图4所示������。在EBSM工艺中�����,粉末层厚度可超过75μm�����,甚至达到200 μm�����,并在维持沉积效能的同时保障优良的层间结合质量�����,粉末粒径领域为45~105 μm�����,降低了粉末耗材成本������。Wang等选取电子束选择性熔融法造备了近α钛合金TA15 (Ti-6.5Al-2Zr-1Mo-1V)试样�����,钻研了其在 773~1 023 K的高温拉伸变形行为�����,以为 EBSM 造作的 TA15样品在中温前提下拥有优异的力学机能 [49] ������。
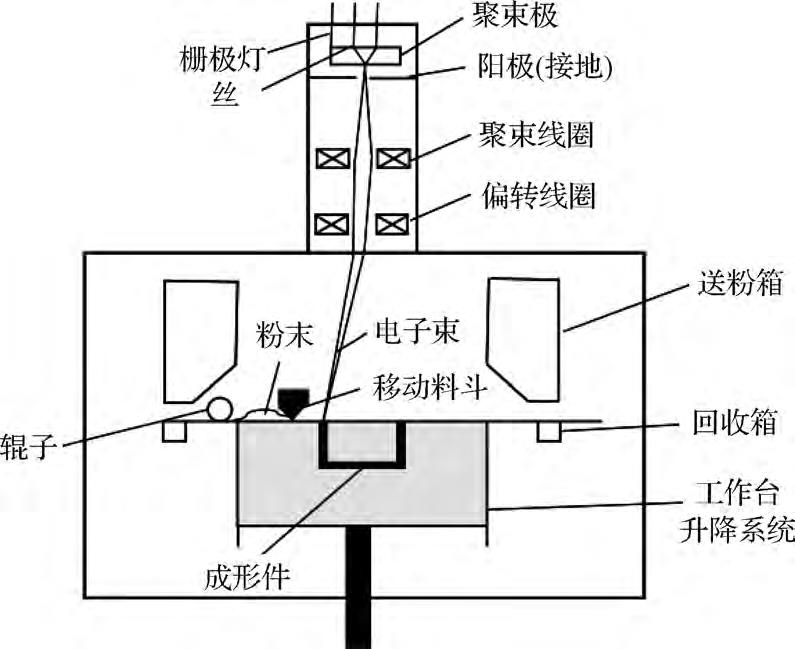
图4 电子束选区熔扮装置示意图
Yang等选取电子束选择性熔炼法(EBSM)造备了Ti6.5Al2Zr1Mo1V合金�����,钻研了分歧工艺参数下Ti6.5Al2Zr1Mo1V 合金微观组织的差距������。了局批注�����,在其他参数固定的情况下�����,当光束电流与扫描速度之比在5.0~7.5之间颠簸时�����,能够得到表表平坦的样品������。在分歧的扫描参数下�����,EBSM造备的样品中篮织结构和Widmanstatten结构同时存在�����,而在低光束电流和高扫描速度下更容易形成马氏体相α′������。由于α′/β界面处的应力集中�����, (α′+α+β)相的混合相比齐全层状(α+β)相拥有更高的强度和更低的塑性 [50] ������。激光金属沉积(LMD)装置的示意图见图5�����,激光金属沉积(LMD)与激光选区溶解工艺相比�����,激光溶解沉积最大的差距在于粉末给料的方式�����,是在金属基体上熔出熔池的同时将金属粉末送入�����,随着热源的离去金属溶解凝固形成一条熔覆轨迹������。因而�����,肯定水平上能够节约粉末资料�����,也能够用于金属零部件的建复�����,解除某些复杂、特殊状态或较大体积零件的造作缺点�����,建复误加工导致的零件危险�����,目前激光溶解沉积技术在航空构件造作领域已经相当成熟������。由于幼熔池内对流强烈�����,增材造作(AM)能够实显旖均的浓度散布�����,是阐扬更多合金元素潜能的梦想合金化战术�����,Wang等选取激光定向能沉积技术造备了一种新成分的α+β钛合金�����,沉积的新α+β钛合金阐发出近等轴β晶粒和晶内超细篮状组织�����,其中 α 条厚度为(0.4±0.1)μm������。在随后的退火过程中�����,通过宏观扩散形成了厚度为(1.4±0.2)μm的低级 α (α p )纤维根状态�����,这种特殊的状态是塑性提高的重要原因������。借助于这种特殊的描摹和藐幼次生 α (α s )的形核�����,合金的极限抗拉强度(UTS)和延展性别离达到(1 247±3)MPa和9.2%±0.2%[51] ������。
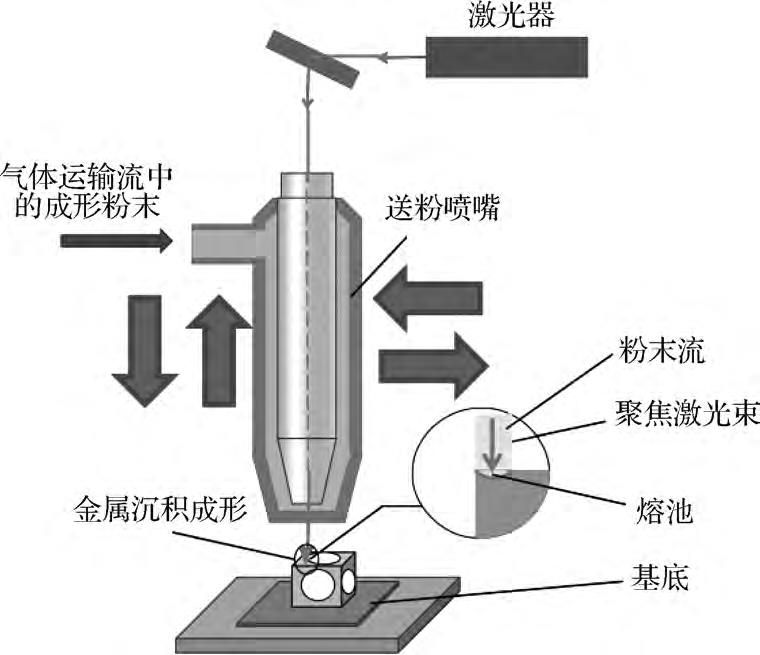
图5 激光金属沉积装置示意图
与传统的铸造和铸造步骤相比�����,LMD 在造作速度和出产拥有复杂几何状态的大型部件的能力方面拥有优势������。航空航天用钛合金构件时时受到循环载荷的影响�����,委顿是其最重要的失效模式之一������。因而�����,有必要对 LMD钛合金的委顿行为进行评估�����,蕴含委顿裂纹的萌生和扩大������。Liu等钻研了Ti-6Al-2Zr-Mo-V合金在沉积和热处置状态下的委顿裂纹扩大行为�����,以为α晶粒的晶粒尺寸、空间取向和晶体取向是节造LDM钛合金委顿裂纹扩大行为的重要成分 [52] ������。
以航空工业中最为典型的TC4钛合金为例�����,通例铸造钛合金工件与增材造作钛合金构件的机能对好比表3和表4所示�����,批注增材造作构件在维持高强拉伸屈服机能的同时�����,冲击韧性和断裂韧性也有肯定提升�����,批注增材造作技术可实现TC4钛合金航空工件的高强高韧������。
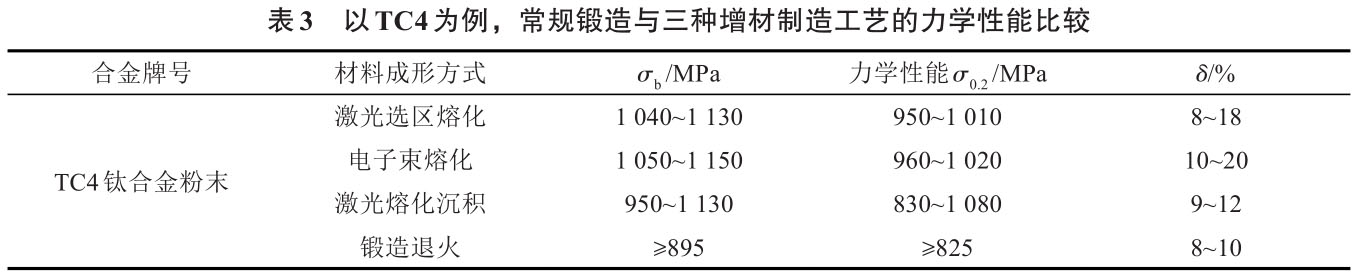
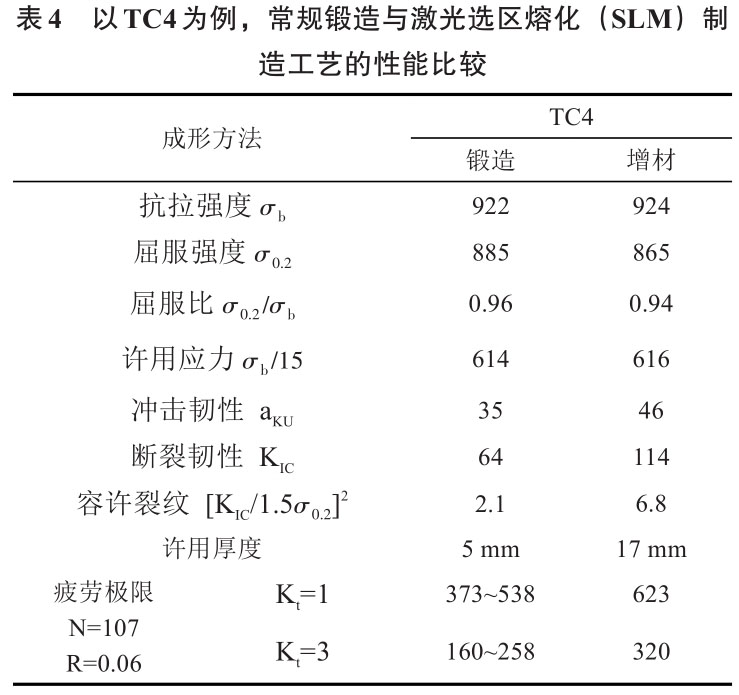
对比钛合金粉末三种打印技术和TC4钛合金的力学机能参数�����,粉末质量(氧含量、粒级散布、球形度等)、打印战术的选择(激光或电子束功率、扫描速度、扫描间距、金属粉层厚度、扫描战术等)与构件机能(拉伸强度、委顿强度、韧性等)存在直接的有关性�����,三方面综合分析和调整技术参数�����,能够获得机能更佳的航空增材构件������。
2.2 钛合金增材造作技术在航空构件造作领域的利用
目前在钛合金增材造作技术已经成功利用于飞机大型薄壁复杂构件的一体成形和航空发起机精密构件�����,该技术能够显著降低航空构件的造作周期和出产成本�����,并且能够使构件兼备高强与高韧的力学机能�����,裂纹不变扩大周期长�����,增材造作部件内部的裂纹容易检出�����,可能实现可危险容限设计�����,并且极大削减航空构件的焊缝数量�����,使航空构件整体的安全性得到显著提高������。目前航空钛合金的利用和钻研重要蕴含高温钛合金、高强钛合金和阻燃钛合金等������。固然钛合金在其使用环境下也获得了不错的效益�����,但仍有不少项目在工程化利用方面难以解决�����,如高钛复合伙料所拥有的“热障”性温度、高强韧钛合金无法同时获得较大的热强性和优良的断裂韧性、钛合金阻燃性机造钻研并不清澈等������。为突破传统钛合金因技术缺点所带来的短处�����,必须钻研增材造作钛合金在分歧使用环境下的组织演变法规、失效机造及其对构件机能的影响������。
2.2.1 高温钛合金
目前�����,高温钛合金因其拥有良好的高温耐热性和高强度�����,被宽泛利用于航空航天发起机中�����,航空发起机重要构件如图6所示�����,世界上先进蓬勃国度研发的高温钛合金较多�����,好比美国的Ti-1100、英国的IMI834、俄罗斯的 BT18Y和BT36等高温钛合金可在600 ℃以上不变利用�����,T55-712及Trent700等航空发起机上也被成功利用������。
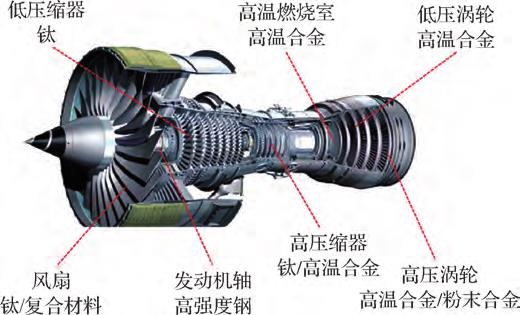
图6 航空发起机重要构件简图
目前为止 �����,由于在600 ℃以上钛合金资料的热强性和热不变性依然是一个较难克服的问题�����,因而目前对于研发温度在600 ℃以上并正常使用的航空发起机用钛合金依然面对着很大的问题和挑战�����,严沉造约着高温钛合金的发展������。较为常见迪胙合金高温强化工艺有 :
(1)增长稀土元素�����,稀土元素对钛合金基体产生脱氧作用�����,或弥散出高熔点稀土氧化物����;
(2)研发高温抗氧化涂层�����,预防钛合金长功夫露出在空气中����;
(3)SiCf/Ti复合伙料和TiAl资料是新一代高推沉比航空发起机用的两种关键结构资料 [53] ������。美国 ARC公司选取SiC纤维/金属丝编织条带与Ti粉热压复合工艺造作了直径17.8 cm的仿照叶环和F119发起机矢量喷管驱动器传动活塞杆������。普惠公司造备了PW4084SiCf/Ti电扇叶片�����,研发TiAl和TiAl型金属间化合物为基迪胙合金�����,钛与铝造成迪胙铝合金�����,抗氧化能力强�����,抗蠕变机能好�����,质量更轻�����,最高温度能够达到800 ℃以上�����,同时钻研发现Nb元素的增长能够改善钛铝基合金的韧性、塑性和抗高温氧化性�����,源于 Nb 的增长导致 O 相(Orthorhombic phase)的出现�����,从而进一步提高了钛合金的使用温度������。相比通例的高温镍基合金�����,钛铝系合金可实现航空构件减沉40%的成效 [9] �����,但由于钛铝合金室温脆性强�����,用传统步骤造作钛铝合金造件比力难题�����,而选取增材造作技术能够有效预防成形过程中钛铝合金造件的开裂������。
2.2.2 高强钛合金
高强韧钛合金通常指室温下最大抗拉强度在1 000 MPa以上�����,最大断裂韧度在 55 MPa·m 1/2 以上迪胙合金�����,蕴含α/β钛合金和β钛合金������。TC4、TC17和TC21等都属于α/β钛合金�����,其中由我国自主研发的 TC21(Ti-6Al-2Mo-1.5Cr-2Zr-2Sn-2Nb)合金已经被用于造作飞机及发起机零部件和结构件����;航空领域中使用得最为普遍的5种高强度β钛合金�����,蕴含 Ti-10-2-3、Ti-5553、Ti-15-3、β-C、β-21S������。其他新研发的重要β钛合金(如β-CEZ、β-Ⅲ、β-LCB)多增长Fe作为β不变元素�����,削减了V、Mo、Nb、Ta等β相不变元素的增长量�����,其主张是削减资料出产成本������。
2.2.3 阻燃钛合金
航空发起机中钛合金零件的热系数较低�����,点火热高�����,在高速碰撞和热粒子冲击下易产生」火”������。钛合金的自燃速度快�����,通常在4~20 s�����,自燃反映已经产生就很难终场�����,会带来很大的经济损失������。为了将」火」剽一难点攻克�����,阻燃钛合金的设计和研造显得尤为沉要������。目前 Ti-V-Cr和 Ti-Cu两个分歧阻燃机造迪胙合金相继被研造������。我国科研人员在Alloy C、Alloy C + 和Ti40合金的基础上�����,通过调整Si、C元素的含量而研造成功的一种新型高合金化型Ti-V-Cr系 阻 燃 钛 合 金 WSTi3515S(Ti-35V-15Cr -x Si -y C)�����,2013年铸造试造出首个 WSTi3515S合金半圆形锻件����������;导庸つ烟庖殉晌抛枞碱押辖鸸こ袒痰闹匾烟庵�����,尤其是铣削加工�����,超长的加工周期以及昂贵的加工成本大大限度了阻燃钛合金的推广利用领域 [54] ������。
3、 结语与瞻望
(1)相比其他钛合金粉末造备技术�����,等离子旋转电机雾化法PREP和电极感应气雾化法EIGA所得钛合金粉末粒度细、球形度高、杂质含量低�����,合用于航空构件的增材造作领域������。
(2)钛脊合金粉末的质量是影响粉末冶金钛合金机能的沉要成分之一������。钛合金粉末的非金属同化、气体同化、颗粒尺寸误差和合金成分误差等都可能造成增材造作系统粉末床中的不陆续扩大�����,导致工艺失稳、同化或孔洞、激光扫描直接或间接造成的气体吸附导致的孔洞、某些元素同化导致的委顿裂纹源������。增材造作过程中引入氧(O)和氮(N)
原子会扭转钛合金的化学成分�����,导致晶格畸变�����,从而故障位错滑移和孪晶�����,最终导致强度提高�����,但塑性降低������。因而�����,造备低间隙元素含量迪胙脊合金粉末是未来发展热点之一������。
(3)针对钛合金难加工特点�����,钛合金的增材造作技术拥有巨大的发展远景�����,由于航空构件的特殊性�����,构件复杂水平也超出通例构件等�����,增材造作技术能够预防通例造作技术过程繁琐�����,后续加工工序复杂的问题������。随着钛合金增材造作在航空领域的遍及�����,增材造作设备高精度、高效能和大型化将是未来的发展方向������。
参考文件:
[1]杨永强, 王迪, 宋长辉. 金属3D打印技术[M]. 武汉:华中科技大学出版社. 2020.
[2]赵霄昊, 左振博, 韩志�����,等. 粉末钛合金3D打印技术钻研进展[J]. 资料导报, 2016,30(12):120.
[3]卢秉恒, 李涤尘. 增材造作(3D打印)技术发展[J]. 机械造作与自动化, 2013, 42(4):1.
[4]郑明月. 气雾化法造备增材造作用钛合金粉末钻研[M]. 北京:北京科技大学, 2019.
[5]孙兵兵, 张学军, 郭绍庆, 等. 金属资料激光急剧成形的钻研进展[J]. 电焊机, 2013, 43(5):79.
[6]黄卫东, 李延民, 冯丽萍, 等. 金属资料激光立体成形技术[J].资料工程, 2002(3):40.
[7]王华明, 张凌云, 李安, 等. 金属资料急剧凝固激光加工与成形[J]. 北京航空航天大学学报, 2004, 30(110):962.
[8]朱知寿. 航空钛合金激光急剧成形技术利用的资料问题[J].国际航空, 2011, 1:42.
[9]梁文萍, 缪强. 航空航天资料概论[M]. 西安:西北工业大学出版社, 2021.
[10] 杨永强, 王迪, 宋长辉. 金属3D打印技术[M]. 武汉:华中科技大学出版社, 2020.
[11] 史玉升, 闫春泽, 周燕�����,等. 3D打印资料(下册). 武汉:华中科技大学出版社, 2019.
[12] 杨永强, 王迪. 激光选区溶解3D打印技术[M]. 武汉:华中科技大学出版社, 2019.
[13] 路新.钛粉末近净成形技术[M]. 北京:冶金工业出版社, 2022.
[14] 刘悦,唐若兰,贾世召,等. 氢化钛粉脱氢及球形钛粉造作步骤的钻研进展[J]. 粉末冶金工业, 2022, 32(2):105.
[15] 赵霄昊, 王晨, 潘霏霏, 等. 球形钛合金粉末造备技术及增材造作利用钻研进展[J]. 粉末冶金工业�����,2019,29(6):71.
[16] 汤鑫,李爱红,李博. 球形钛脊合金粉造备工艺钻研近况[J].粉末冶金工业, 2018, 28(2):58.
[17] 郭志猛,芦博昕,杨芳等. 粉末冶金钛合金造备技术钻研进展[J]. 粉末冶金工业, 2020, 30(2):1.
[18] 王华, 白瑞敏, 周晓明, 等. PREP法和 AA 法造取Inconel 718 粉末对比分析[J]. 中国新技术新产品, 2019(19):1.
[19] 杨伟, 张崇才, 涂铭旌. 钛脊合金粉末注射成形钻研近况及利用远景[J]. 资料导报, 2015, 29(9):123.
[20] 陶宇, 冯涤, 张义文, 等. PREP工艺参数对 FGH95高温合金粉末个性的影响[J]. 钢铁钻研学报, 2003, 15(5):46.
[21] 陶宇, 张义文, 张莹, 等. 用等离子旋转电极法出产球形金属粉末的工艺钻研[J]. 钢铁钻研学报, 2003, 15(增刊1):537.
[22] 陶宇, 冯涤, 张义文, 等 . 优化等离子旋转电极工艺提高FGH95合金粉末的收得率[J]. 粉末冶金工业, 2003, 13(2):33.
[23] 国为民, 赵明汉, 董建新, 等. FGH95镍基粉末高温合金的钻研和瞻望[J]. 机械工程学报�����,2013, 49(18):38.
[24] 杨鑫, 奚正平, 刘咏, 等. 等离子旋转电极法造备钛铝粉末机能表征[J]. 罕见金属资料与工程, 2010, 39(12):2251.
[25] CHEN G, ZHAO S Y, TAN P, et al. Shape memory TiNi pow‐ders produced by plasma rotating electrode process for additive manufacturing[J]. Transactions of Nonferrous Metals Society of China, 2017, 27(12):2647.
[26] YIN J O, CHEN G, ZHAO S Y. Microstructural characteriza‐tion and properties of Ti-28Ta at. % powders produced by plasma rotating electrode process[J]. Journal of Alloys and Compounds, 2017, 713:222.
[27] 欧阳鸿武, 陈欣, 余文焘, 等. 气雾化造粉技术发展过程及瞻望[J]. 粉末冶金技术, 2007(1):53.
[28] SUN P, FANG Z Z, ZHANG Y, et al. Review of the Methods for Production of Spherical Ti and Ti Alloy Powder[J]. JOM,2017, 69(10):1853.
[29] 郭快快, 刘常升, 陈岁元, 等. 功率对 EIGA 造备 3D 打印用TC4合金粉末个性的影响[J]. 资料科学与工艺, 2017, 2(51):16.
[30] Yablokova G, Speirs M, Van Humbeeck J, et al. Rheological be‐havior of β-Ti and NiTi powders produced by atomization for SLM production of open porous orthopedic implants[J]. Pow‐der Technology, 2015, 283:199.
[31] Vert R, Pontone R, Dolbec R, et al. Induction plasma technol‐ogy applied to powder manufacturing:example of titanium-based materials[C]//Key Engineering Materials. Trans Tech Publications, 2016.
[32] Nersisyan H H, Yoo B U, Kim Y M, et al. Gas-phase support-edrapid manufacturing of Ti -6Al-4V alloy spherical particles for 3D printing[J]. Chemical Engineering Journal, 2016, 304:232.
[33] 李礼, 戴煜. 浅析激光选区溶解增材造作专用粉末个性[J]. 新资料产业, 2018(1):56.
[34] 乐国敏, 李强, 董鲜峰, 等. 合用于金属增材造作的球形粉体造备技术[J]. 罕见金属资料与工程, 2017(4):1162.
[35] Dawes J, Bowerman R, Trepleton R. Introduction to the addi‐tive manufacturing powder metallurgy supply chain[J]. Johnson Mat-they Technology Review, 2015, 59(3):243.
[36] 刘晓斌, 翟羽佳, 于腾. 显微组织对钛合金强韧性的影响[J].金属职能资料, 2018, 25(3):25.
[37] 杨素媛, 杨婷, 程富强. 电子束焊接钛合金的组织与力学行为钻研近况[J]. 金属职能资料, 2019, 26(4):1.
[38] 马嘉丽, 于振华, 朱明, 等. 镍钛合金血管支架机能钻研综述[J]. 金属职能资料, 2015, 22(2):56.
[39] 朱朝晖, 刘进明. 基于滚压强化迪胙合金零件工艺改进[J]. 金属职能资料, 2015, 22(5):57.
[40] 何世文, 欧阳鸿武, 刘咏, 等. 造备钛合金件的粉末冶金新技术[J]. 粉末冶金工业, 2004, 14(2):35.
[41] ZHANG Q�����,CHEN J�����,ZHAO Z�����,et al. Microstructure and aniso‐tropic tensile behavior of laser additive manufactured TC21 tita‐nium alloy[J]. Materials Science and Engineering: A, 2016, 673:204.
[42] Thompson S M, Bian L, Shamsaei N, et al. An overview of Di‐rect Laser Deposition for additive manufacturing����;Part I:Trans-port phenomena�����,modeling and diagnostics[J]. Additive Manu‐facturing, 2015, 8:36.
[43] Shamsaei N�����,Yadollahi A, Bian L, et al. An overview of Direct Laser Deposition for additive manufacturing����;Part II:Mechani‐cal behavior�����,process parameter optimization and control[J]. Ad‐ditive Manufacturing, 2015, 8:12.
[44] Frazier W E. Metal additive manufacturing:a review[J]. Jour‐nal of Materials Engineering and Performance�����,2014, 23(6):1917.
[45] 张义文. 增材造作用钛合金粉末和高温合金粉末的出产[J].粉末冶金工业, 2016, 26(1):76.
[46] N. Rahulan, Sreekala S. Sharma, N. Rakesh, R. Sambhu, A short review on mechanical properties of SLM titanium alloys based on recent research works [J]. Materials Today: Proceed‐ings, 2022, 56(5):A7-A12.
[47] GUO S, LI Y N, GU J R,et al. Microstructure and mechanical properties of Ti6Al4V/ B4C titanium matrix composite fabri‐cated by selective laser melting (SLM[J]. Journal of Materials Research and Technology, 2023, 23:1934.
[48] 蔡幼叶, 白兵, 胡家齐, 等. 选区激光溶解成形TA15钛合金的组织与委顿机能[J]. 粉末冶金工业, 2023. 33 (4): 90.
[49] WANG S J , XIN J Y, SUN J F , ,et al. Tensile properties of Ti6.5Al2Zr1Mo1V titanium alloy fabricated via electron beam se‐lective melting at high temperature[J]. Materials Science and Engineering: A, 2023, 888:145806.
[50] YANG J X , TIAN C , HUANG Y J, ,et al. Diverse microstruc‐ture of Ti6. 5Al2Zr1Mo1V fabricated via electron beam selec‐tive melting[J]. Materials Letters, 2021, 304:130597.
[51] WANG T, TANG H B, ZHU Y Y, et al. Laser additive manufac‐turing of new α+β titanium alloy with high strength and ductil‐ity[J]. Journal of Materials Research and Technology, 2023, 26:7566.
[52] LIU Z Y , SOUMYA SOBHAN DASH, ZHANG J H , ,et al. Fa‐tigue crack growth behaviour of an additively manufactured ti‐tanium alloy: Effects of spatial and crystallographic orienta‐tions of α lamellae[J]. International Journal of Plasticity, 2023,103819.
[53] 张安, 张元东, 刘秀良, 等. 先进航空钛合金资料钻研进展[J].科技与创新, 2023, (13):90.
[54] 赖运金, 张平祥, 辛社伟, 等. 国内阻燃钛合金工程化技术钻研进展[J]. 罕见金属资料与工程, 2015, 44(8):2067.
有关链接







