媒介
钛脊合金因其拥有密度低、高比强度、耐冷热机能好、抗阻尼机能强、抗冲击韧性高、耐委顿性强及弹性模量低蹬着点�����,且在宽温域及高温环境中拥有较好力学机能�����,被誉为航空航天飞行器及设备的造作中不成或缺的资料[1-3]�������。在钛合金零部件的加工造作过程中�����,不成预防的必要机械加工和衔接�����,为了削减资料浪费和降低加工成本�����,熔焊技术是一种降本增效的衔接工艺�������。然而�����,由于钛合金的高熔点�����,且在高温下易于与氧、氮等化学元素产生化学反映�����,引起焊接裂纹和气孔等焊接缺点[4]�����,同时还会产生延长裂纹�����,这是由于与氢元素产生化学反映�������。所以�����,钛合金的焊接过程中存在严格的挑战�������。
对于钛合金资料和零部件�����,传统的溶解焊接步骤重要是钨极氩弧焊(TIG)[2]、溶解极气体����;ず福∕IG/MAG)[5]、等离子弧焊(PAW)[6-7]及电子束焊(EBW)[8]等步骤�������。TIG�����,MIG/MAG存在焊接热输入大、焊接效能低、资料利用率较低、出产周期长等问题����;PAW固然焊接效能较TIG�����,MIG/MAG有所提升�����,依然存在上述问题����;EBW能量密度高、焊接质量好�����,但是必要在真空环境下作业�����,抽真空大大的降低焊接效能�������。激光焊作为一种新型的高能束焊接技术�����,拥有高效能、高能量密度、接头质量好、穿透能力强、焊接速度快、扰装响区幼及焊接变形幼蹬着点�����,因而�����,对于钛合金构件�����,选取激光焊接技术拥有很大的优越性[9-11]�������。不外�����,焊缝的焊接质量受到焊接热循环的影响是一个复杂的物理化学反映过程�����,为了获得优良的焊接接头�����,必要探索焊接工艺及焊接微观组织和力学机能的相互影响�����,该文选取光纤激光器对3mm TC4钛合金板材进行激光焊接试验�����,钻研了焊接接头的显微组织、显微硬度及力学机能�������。
1、试验资料与步骤
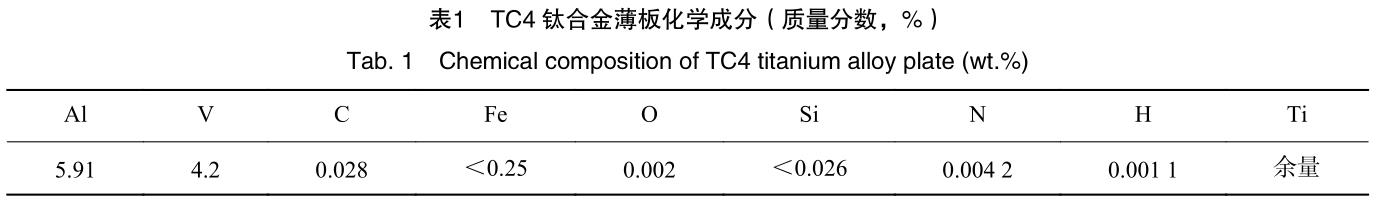
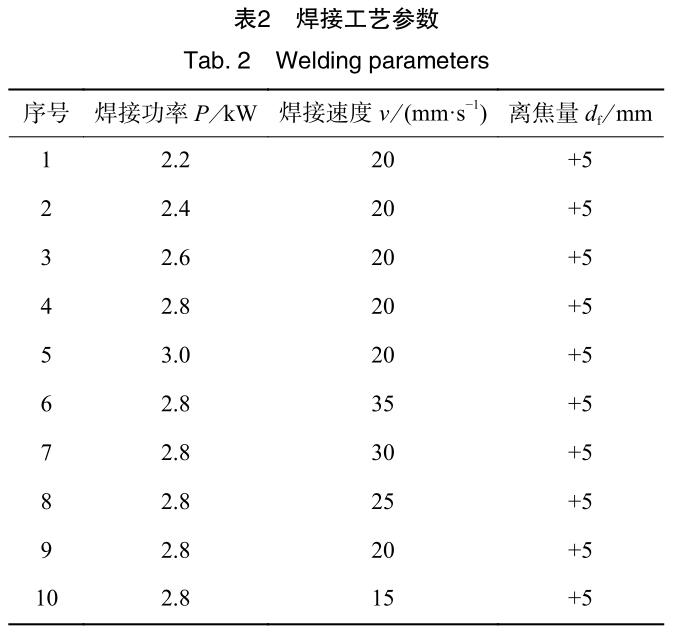
试验选用德国IPG公司的光纤激光器�����,设备型号为YLS-3000�����,输出功率最大功率为3.0kW�����,瑞利长度为10.3mm�����,波长为1.07μm�����,光纤直径为300μm�����,离焦量为+10mm�����,零离焦时的光斑直径为0.72mm�������。试验资料选取TC4钛合金薄板�����,尺寸为100mm×50mm×3.0mm�����,其化学成分见表1�������。为了保障焊接试板干燥整洁�����,焊前对钛合金薄板进行烘干、角磨机打磨、酒精洗濯去除表表氧化膜和传染物�������。焊接工艺参数见表2�������。
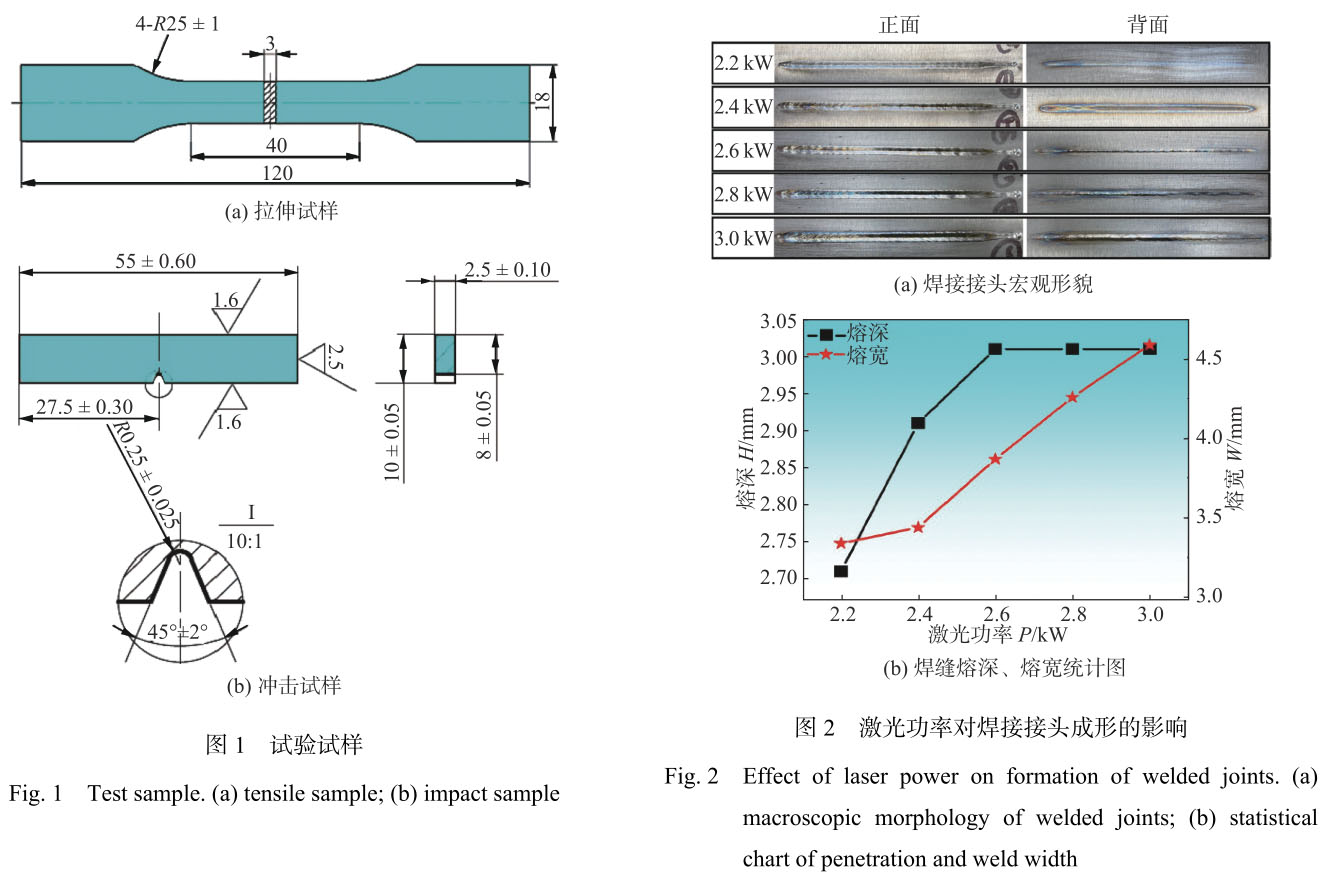
试验结束后�����,对TC4钛合金试板线切割�����,获取金相试样�����,微观硬度试样和拉伸试样切割�����,其中母材与焊接接头的拉伸试样尺寸�����,如图1(a)所示�����,焊缝位于试样中心区域�������。金相和SEM显微组织选取Keller试剂侵蚀为HF:HNO3:H2O=1:5:44�������。焊接接头的物相使用X射线衍射仪(XRD)精准地进行定性及定量分析�����,测试参数:角度领域2θ=20°~100°�����,扫描步长为0.02°�������。在沿焊缝的横截面上以0.3mm的距离2.94N(300g)的力进行显微硬度测试�����,测试15s�������。室温拉伸试验在Zwick-Z100全能试验机上进行�����,加载拉伸速度为0.5mm/min�������。凭据GB/T2653—2008和GB/T2650—2008对焊接接头进行弯曲与冲击机能测试�����,其中冲击试样为55mm×10mm×2.5mm�����,如图1(b)所示�������。断口描摹选取SEM进行观察�����,结合EDS分析同化物等�������。
2、试验了局与会商
2.1焊接工艺
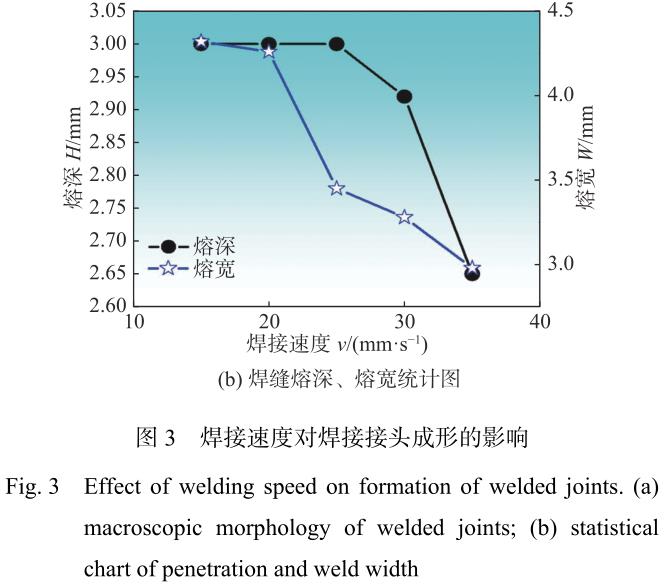
分歧激光功率下产生的焊接接头成形(正面和背面)描摹�����,如图2所示�������。当焊接速度为固定值(v=20mm/s)时�����,随着激光功率(P<2.6kW)的增长�����,焊缝的熔深逐步增长�����,从未焊透到烧穿�����,产生表表凹槽等�����,如图2(a)所示�������。焊缝的熔宽增长�����,出现为近似线性法规�����,如图2(b)所示�����,这是由于光致等离子体冲击匙孔�����,反作用与匙孔周围的金属液向熔池的宽度方向铺展所致�������。激光焊路光亮、美观�����,焊缝表表未出现飞溅等缺点�����,这批注:通过优化激光焊接工艺可获得表表质量较好的TC4焊缝�������。
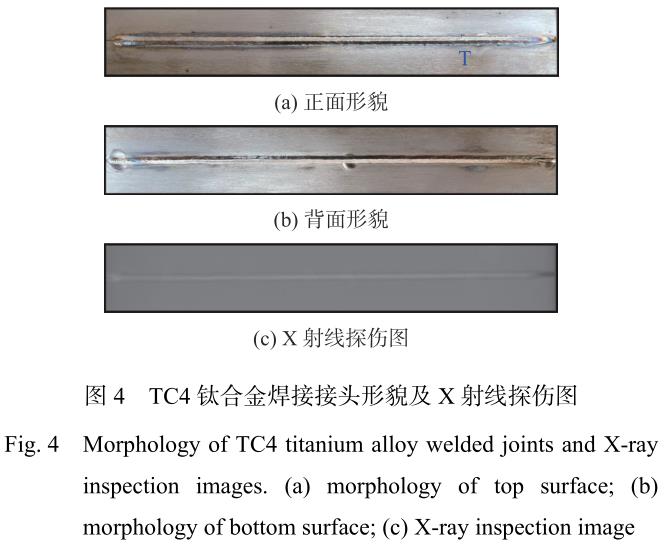
图3为焊接速度对焊接接头成形的影响�����,由HI=P/v可知�����,焊接速杜纂激光功率对焊缝的成形拥有反作用�����,此处不做赘述�������。经过工艺优化后�����,在激光功率为2.8kW�����,焊接速度为20mm/s�����,离焦量为+5mm时�����,能够获得激光焊接接头宏观描摹优良�����,成形美观的焊缝�����,焊路滑润、平坦�����,焊缝表表无飞溅及无裂纹等缺点�����,如图4(a)~图4(b)所示�������。图4(c)为激光焊接TC4接头的X射线探伤了局�������。检验批注:焊缝成形优良�����,内部无气孔、裂纹、未焊透等缺点�������。
2.2显微组织
图5为焊接接头的宏观和微观显微组织描摹特点�������。图5(a)为焊接接头的显微组织描摹�����,可分为3个区域�����,别离为焊缝(WZ)、扰装响区(HAZ)和母材(BM)�������。
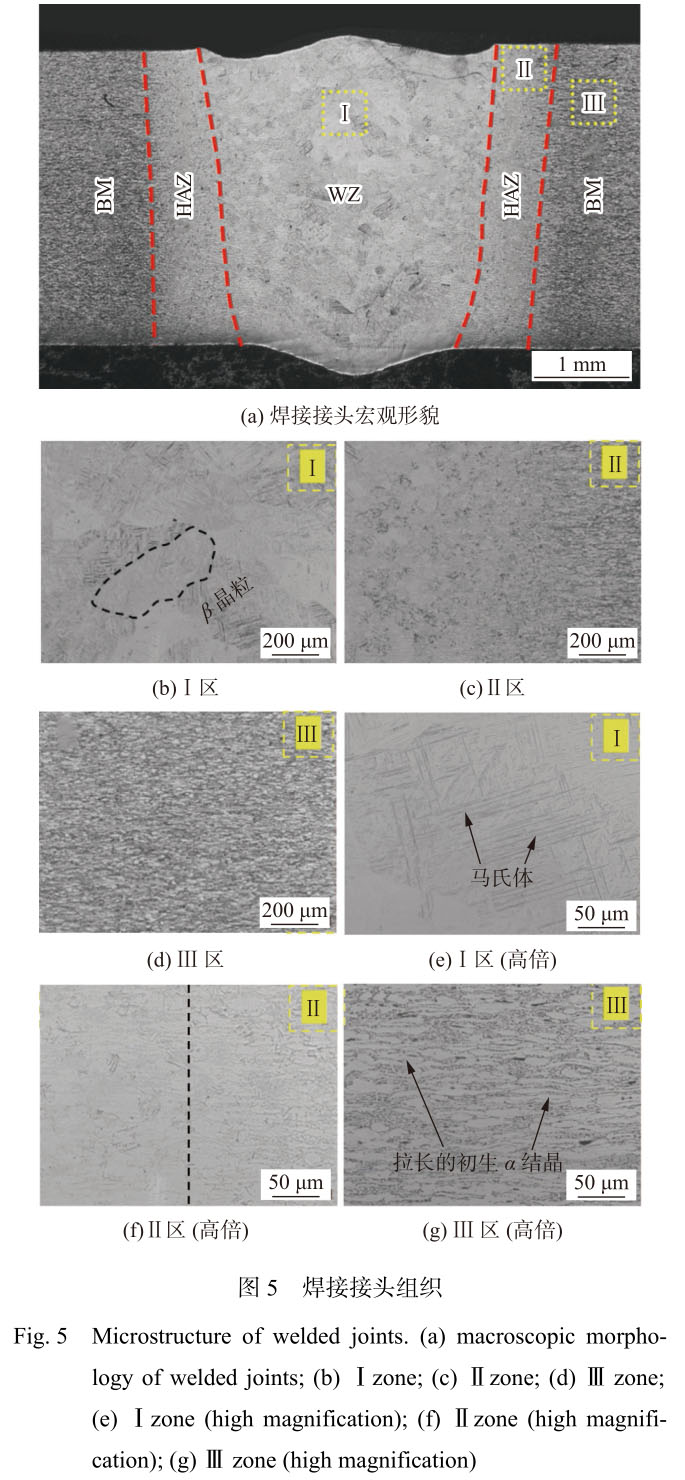
图5(a)中Ⅰ区可发现焊缝区域内部形成了大量的拉长的原始β晶粒(类似柱状晶粒)�����,如图5(b)和图5(e)所示�������。原始β晶粒的内部析出长径比大的针状的马氏体(M)�������。在焊接过程中�����,焊接区域内部由下及上在肯定领域内形成温度梯度�����,高温β晶����;崴匙盼露忍荻鹊姆较蚣本绯沙�����,最终形成柱状β晶粒�������。当温度降低至低于β相转变温度(Tβ)时�����,理论上会产生β→α+β的固态相变�����,但由于焊接接头地位熔池区域较幼�����,熔体冷却速度极快�����,导致高温β相来不及实现固态相转变形成α相�����,而是仅仅产生切边相变�����,形成马氏体相�������。在马氏体相形成过程中�����,不产生原子的扩散�����,仅产生原子近距离的迁徙�������。图5(a)中Ⅱ区的扰装响区中存在显著的组织变动的分界限�����,靠近焊缝组织一侧的组织为内部门布着大量马氏体相的β晶粒�����,在靠近基体区域一侧为拉长的初生α晶粒�����,如图5(c)和图5(f)所示�������。此区域内的β晶粒尺寸显著幼于焊缝区域中β晶粒尺寸�����,重要是由于其靠近母材�����,冷却速度较快导致的�������。图5(a)中Ⅲ区母材中重要散布着被压扁拉长的初生α晶粒�����,批注母材在钛合金双相区低温段产生了塑性变形�����,如图5(d)和5(g)所示�������。
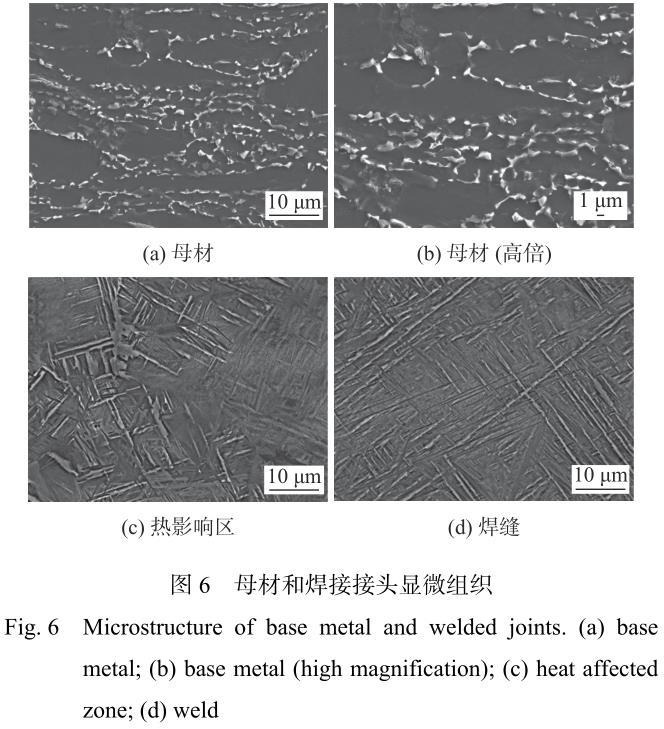
图6为母材和焊接接头的显微组织�������。母材为典型的变形组织�����,两种描摹的α晶粒�����,别离为大尺寸初生α晶粒和尺寸藐幼的再结晶等轴α晶粒�������。初生α晶粒沿着变形的方向被压扁拉长�����,如图6(a)所示�������。其中初生α晶粒的尺寸(宽度)为8.98μm�����,再结晶晶粒的直径为2.46μm�����,如图6(b)所示�������。扰装响的组织出现针状马氏体交错排布的特点�����,但马氏体的长度(长径比)显著幼于焊缝区域�������。这是由于焊接过程中扰装响区的温度不及以导致合金母材溶解�����,只能使α相转变为高温β相�����,在冷却过程中�����,针状马氏体从高温β相中析出�����,由于此时过热度较幼�����,马氏体相转变的驱动力也较幼�����,导致马氏体相变领域减幼�����,最终得到长径比力幼的马氏体相�����,如图6(c)所示�������。焊缝组织中的针状马氏体交错排布�����,出现典型的网篮组织特点�����,内部的马氏体相拥有极大的长径比�����,宽度达到亚微米级别�����,这有利于焊接接头部位抗拉强度和蠕变抗力的提升�������。由于电焊熔池区域尺寸较幼�����,在冷却过程中�����,熔池内部的高温熔体急剧冷却�����,β相来不及通过扩散转造成平衡的α相�����,而是通过原子集体有法规的近程迁徙实现切变相变�����,形成交错排布的针状马氏体相�����,如图6(d)所示�������。
2.3XRD物相
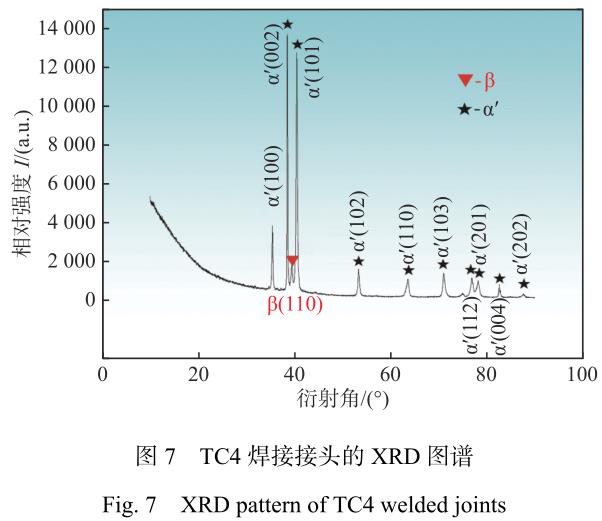
图7为TC4焊接接头的XRD图谱�������。XRD图谱中的衍射峰重要蕴含α?马氏体相分歧晶面的衍射峰和幽微的β相(110)晶面的衍射峰�������。以上批注�����,焊缝地位的相组成为大量的α?马氏体相和少量的高温残β相�������。α?马氏体相的形成重要是由于焊接凝固阶段焊缝熔池内部的高温熔体的急剧冷却导致�����,且由切变相变得到的α?马氏体相天堑处依然有少量高温β相残留�������。焊接接头部位大量的α?马氏体相的形成以至焊接接头微观硬度和抗拉强度增长�������。
2.4显微硬度
图8为激光焊接接头的显微硬度散布�������。图8(a)为激光焊接接头横向显微硬度散布�����,母材显微硬度值约为360HV�����,焊接接头出现为驼峰状态�����,随着与焊缝中央距离的增长扰装响的显微硬度逐步增长����;在熔合线区域为硬度最大�����,为400HV����;焊缝的硬度出现了大幼浮动�����,均匀硬度约为385HV����;由于在热循环作用下�����,焊缝凝固时出现成吩祓伏、能量升沉引起产生马氏体转变�����,β相向针状α?相转变引起微硬度差距�������。
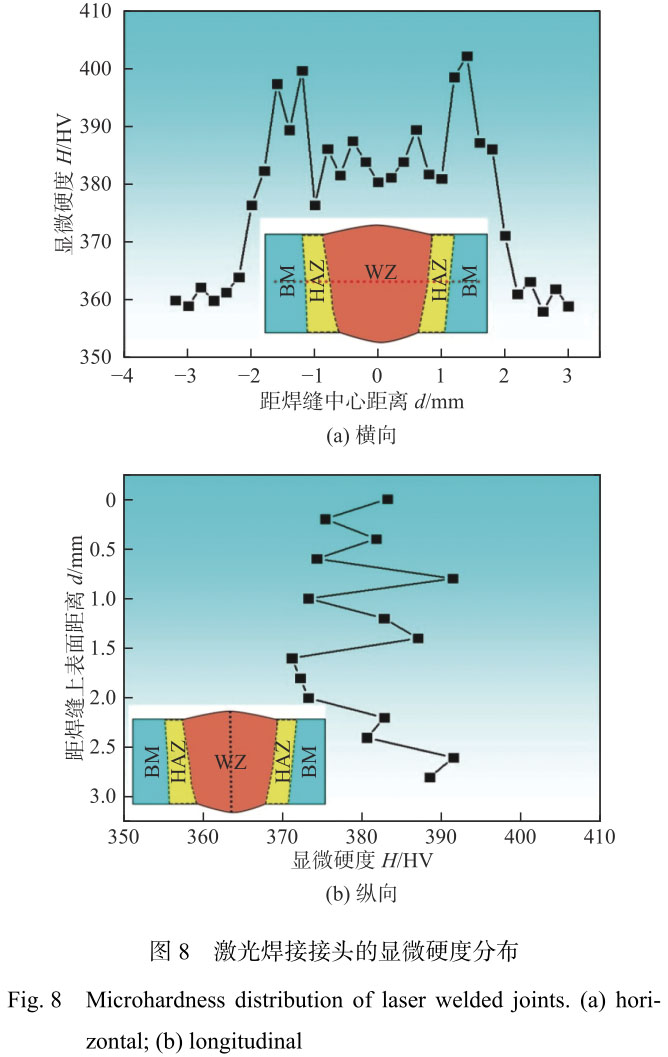
图8(b)为激光焊接接头的纵向显微硬度散布�����,焊缝内部区域的硬度均大于母材区域�����,结合显微组织和XRD分析可知�����,在激光焊接过程中�����,焊缝中形成大量拥有高的位错密度和孪晶的针状α?马氏体的形成引起的�������。
2.5接头力学机能
为了验证激光焊接接头的力学机能的优越性�����,选取对焊接接头进行室温拉伸测试试验�����,测试凭据为国度尺度GB/T2651—2008《焊接接头拉伸试验步骤》测试焊接接头的综合机能指标�����,抗拉强度、屈服强杜纂断后伸长率等�����,最佳工艺参数下的焊接接头及母材的应力?位移图�����,如图9所示�������。焊接接头的抗拉强度为1030MPa�����,屈服强度为937MPa�����,断后伸长率达9%�����,焊接母材的抗拉强度为1036MPa�����,屈服强度为941MPa�����,断后伸长率达8.5%�����,断裂地位均位于母材区域�����,对比拉伸数据批注:激光焊接可能获得优越力学机能的焊接接头�������。
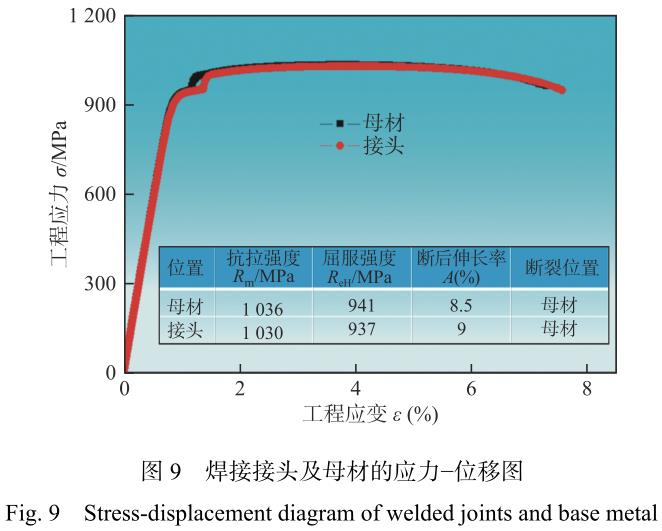
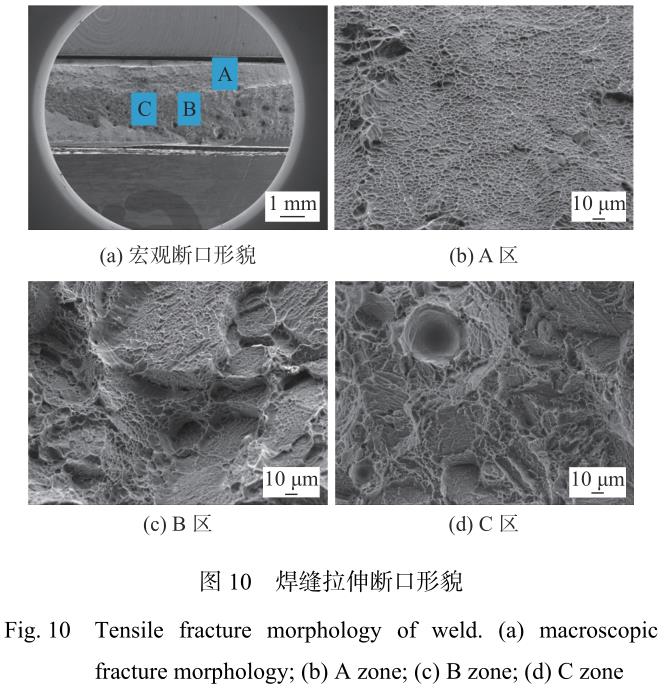
图10为焊缝拉伸断口描摹�������。断口处罚歧区域的微观描摹均出现出韧窝特点�������。对于分歧的区域的韧窝的大幼不一致�����,试板表表产生扯破�����,断口约为45°�����,剪堵截口地位出现藐幼塑性等轴的韧窝�����,如图10(b)所示����;在焊缝中心的断面凹凸不平且出现台阶性描摹�����,韧窝深度大幼分歧�����,注明断裂出现为韧性断裂�����,如图10(c)和图10(d)所示�������。这注明:激光焊接可能获得优越力学机能的焊接接头�����,且可能获得韧窝特点的断口描摹�������。
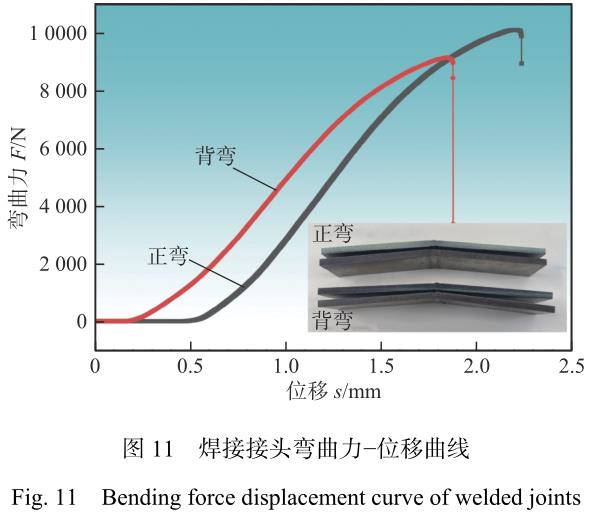
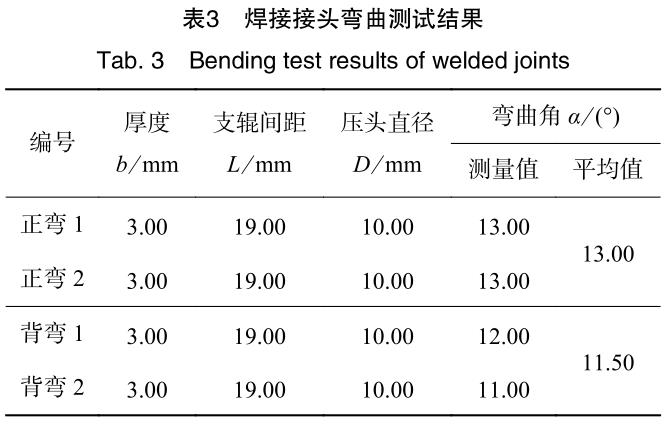
凭据GB/T2653—2008《焊接接头弯曲试验步骤》对焊接接头进行弯曲机能测试�����,测试曲线和测试了局如图11和表3所示�����,焊缝的正弯和背弯在弯曲角10°时没有发现目测微裂纹�����,批注:焊接接头的塑性优良�������。
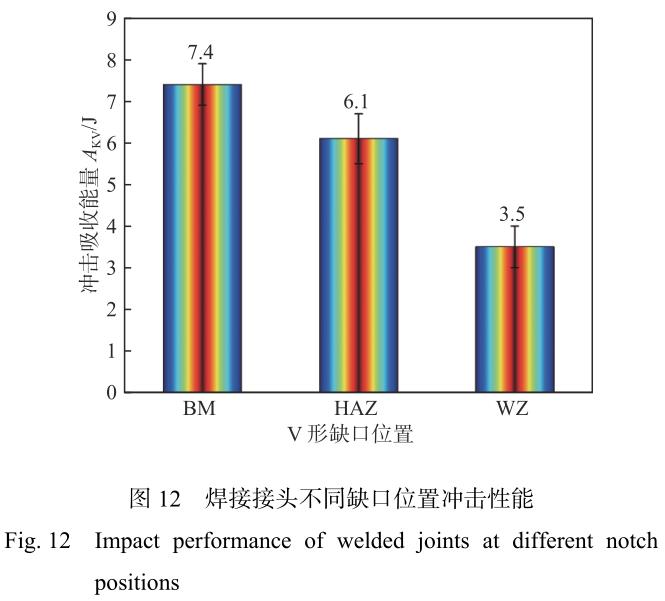
凭据GB/T2650—2008《焊接接头冲击试验步骤》�����,对焊接接头的分歧地位(母材、扰装响区和焊缝)进行测试�����,每种试样做3个并取均匀值�����,试验了局如图12所示�������。母材(BM)的冲击机能为7.4J�����,高于扰装响区(HAZ)和焊缝(WZ)�����,其中焊缝的冲击机能最低(3.5J)�������。这是由于冲击机能与对应的微观组织亲昵有关�����,母材区域重要是由等轴的藐幼α晶粒组成�����,而焊缝区域重要为α?马氏体�����,而扰装响区的冲击机能为6.1J�����,由于扰装响区产生了部门组织演变�����,因而冲击机能介于母材和焊缝之间�������。
3、结论
(1)激光焊接TC4钛合金可能或的优良的焊缝成形�����,焊缝成形美观平坦�����,内部无气孔、裂纹、未焊透等缺点�������。
(2)焊接接头由母材、扰装响区和焊缝组成�������。母材为典型的变形组织�����,大尺寸初生α晶粒和尺寸藐幼的再结晶等轴α晶粒�������。扰装响区出现针状α?马氏体交错排布�������。焊缝组织出现典型的网篮组织�����,为大量的α?马氏体相和少量的高温残留β相�������。
(3)焊接接头显微硬度成驼峰散布�����,由母材到扰装响区逐步增长�����,熔合线显微硬度最大�����,为400HV�������。焊缝内部区域的硬度均大于母材区域�����,这是由于焊缝中形成大量拥有高的位错密度和孪晶的针状α?马氏体的形成�������。
(4)焊接接头的抗拉强度为1030MPa�����,屈服强度为937MPa�����,断后伸长率达9%�����,与母材相当�����,断裂地位位于母材区域�����,断口描摹均出现为韧性断裂模式�����,显微组织出现出大幼不一的等轴性韧窝描摹�������。弯曲机能测试批注:焊接接头的塑性优良����;冲击机能测试批注:母材的冲击机能高于扰装响区和焊缝�����,其中焊缝的冲击机能最低(3.5J)����;这是由于焊缝重要是由大量的α?马氏体相组成�������。
参考文件
[1]Ou Peng, Cao Zengqiang, Hai Minna, et al. Microstructure and mechanical properties of K-TIG welded dissimilar joints between TC4 and TA17 titanium alloys[J]. Materials Characterization, 2023, 196: 112644.
[2]Zhu Rongtao, Ma Shu, Wang Xiang, et al. Effect of ultrasonic surface rolling process on hydrogen embrittlement behavior of TC4 laser welded joints[J]. Journal of Materials Science,2022, 57: 11997 ? 12011.
[3]Pang Xiaotong, Xiong Zhihui, Sun Junhao, et al. Enhanced strength-ductility synergy in laser additive manufactured TC4 titanium alloy by grain refinement[J]. Materials Letters,2022, 326: 132949.
[4]Wang Zhiwei, Shen Junqi, Hu Shengsun, et al. Investigation of welding crack in laser welding-brazing welded TC4/6061 and TC4/2024 dissimilar butt joints[J]. Journal of Manufacturing Processes, 2020, 60: 54 ? 60.
[5]Liu Huan, Cheng Zhi, Huang Jihua, et al. Feasibility study of different filler metals on MIG-TIG double-sided arc brazing of titanium alloy-stainless steel[J]. Journal of Manufacturing Processes, 2019, 47: 183 ? 191.
[6]Yang Mingxuan, Zheng Hao, Qi Bojin, et al. Effect of arc behavior on Ti-6Al-4V welds during high frequency pulsed arc welding[J]. Journal of Materials Processing Techno-logy, 2017, 243: 9 ? 15.
[7]Li Tianqing, Chen Lu, Zhang Yu, et al. Metal flow of weld pool and keyhole evolution in gas focusing plasma arc welding[J]. International Journal of Heat and Mass Transfer,2020, 150: 119296.
[8]Li Jianing, Li Jishuai, Qi Wenjun, et al. Characterization and mechanical properties of thick TC4 titanium alloy sheets welded joint by vacuum EBW[J]. Vacuum, 2019, 168:108812.
[9]Chen Jintao, Li Haizhou, Liu Yingzong, et al. Deformation behavior and microstructure characteristics of the laser-welded Ti-6Al-4V joint under variable amplitude fatigue[J].Materials Characterization, 2023, 196: 112606.
[10]Hao Xiaohu, Dong Honggang, Xia Yueqing, et al.Microstructure and mechanical properties of laser welded TC4 titanium alloy/304 stainless steel joint with (CoCrFeNi)100-xCux high-entropy alloy interlayer[J]. Journal of Alloys and Compounds, 2019, 803: 649 ? 657.
[11]孟圣吴, 司昌健, 任逸群, 等. 中厚板 TC4 钛合金真空环境激光焊接个性 [J]. 焊接学报, 2021, 42(8): 40 ? 47.
Meng Shenghao, Si Changjian, Ren Yiqun, et al. Study on laser welding characteristics of thick wall TC4 titanium alloy in vacuum environment[J]. Transactions of the China Welding Intuition, 2021, 42(8): 40 ? 47.
第一作者: 张 世 伟 �����, 博 士 �����, 工 程 师 ����; 主 要 从 事 金 属 材 料 焊接 与 连 接 技 术 及 电 弧 增 材 造 造 技 术 的 研 究����;
zswhit@126.com�������。
本文引用体式:
张世伟, 王珏, 佀好学, 等. TC4 钛合金激光自熔焊焊接组织及机能[J]. 焊接, 2024(6):33 ? 39, 46.
Zhang Shiwei, Wang Jue, Si Haoxue, et al. Microstructure and mechanical properties of TC4 titanium alloy by autogenous laser welding[J].Welding & Joining, 2024(6):33 ? 39, 46.
有关链接







