引言
钛合金因其拥有强度高、密度低、耐高温、导热性和抗委顿性好蹬着点������,尤其是拥有优良的耐侵蚀机能������,被宽泛利用于高机能热互换技术领域�����。微通路换热技术是一种利用微通路传热个性和结构个性������,提高工质换热能力的强化换热技术�����。经过近多年的发展������,微通路换热技术已经成功在航空航天、微电子、汽车工业、能源化工等多个行业得到推广和利用[1-3]������,液冷板作为微通路换热技术领域一个衍生的技术产品������,在上述领域中的需要也日益增多�����。因而������,发展液冷板技术领域中关键技术的深刻钻研������,对微通路换热技术的发展和利用意思沉大�����。
国内表很多钻研者在TC4钛合金的真空钎焊的技术领域进行了大量钻研������,马天军等[4]对TC4钛合金真空钎焊的钎焊工艺、钎料的选择及TC4钛合金真空钎焊技术的未来发展方向进行了钻研������,得出工件的表表质量、钎料成分及机能、钎料的安放地位以及正确选择钎焊工艺参数对一些精密薄壁及细长结构的TC4钛合金真空钎焊质量影响较大�����。吴欣等[8]对TC4钛合金真空钎焊的钎料进行了钻研������,得出银基钎料有较好的润湿性和肯定的机械机能������,是钎焊钛合金的优质资料�����。陈永盛等[6]对微通路液冷板的焊接进行工艺分析������,对钎料加工精度进行节造������,实现钎料余量的精准节造������,解决了微通路液冷板真空钎焊流路梗塞等焊接缺点的问题�����。赵仁祥[7]通过度析微通路液冷板的结构特点及技术要求������,对焊接步骤、焊接工艺进行钻研������,选取过渡资料与接头设计解决了真空钎焊的焊接机能差������,一次焊接成功率低的技术难题������,满足了钎焊缝密封性要求������,又有效预防了钎料流入液冷板的流路中�����。夏良俊等[8]选取Ag-28Cu钎料对TC4钛合金进行了真空钎焊试验������,利用金相显微镜、扫描电镜及能谱仪对焊接接头的微观组织进行了钻研������,得出随着钎焊温度的提高和保温功夫的耽搁������,扩散区及界面层的厚度增长������,过高的工艺参数会导致钎料流失从而使钎焊焊缝的宽度降低�����。JunG等[9]通过选取Ag-Cu合金钎料钎焊钛合金������,钻研了其显微组织和力学行为������,得出银基钎料拥有相宜的熔点������,钎料的流动性较好且焊缝有优良的韧性�����。Lee等[10]选取Zr-Ti-ni-Cu-Be合金作为钎料在低温的情况下对钛合金进行钎焊������,钎焊后的质量较好������,得出钎料有较好的润湿性和肯定的机械机能������,是钎焊钛合金比力好的资料�����。
Gussone等[11]选取Ag-28Cu钎料对钛合金进行了钎焊������,钎料充分溶解������,与母材钎焊优良������,钻研其钎焊接头的界面反映和断裂行为������,得出AG-Cu基钎料在钛合金真空钎焊过程中阐发出良好的焊接机能�����。综上所述������,好多钻研者针对TC4钛合金的真空钎焊技术领域进行了钻研������,然而对于微通路技术领域的薄壁细长结构的TC4钛合金真空钎焊技术鲜有报路�����。为此������,本钻研对薄壁细长结构的TC4钛合金真空钎焊进行了钻研������,重要探求高、低温Ag-Cu基钎料在薄壁TC4钛合金液冷板与流槽结构件真空钎焊过程中的焊接机能������,揭示高
温钎料和低温钎料对真空钎焊焊接质量的影响������,以期为微通路技术领域薄壁细长结构的真空钎焊技术提供参考凭据�����。
1、资料与步骤
1.1尺寸参数
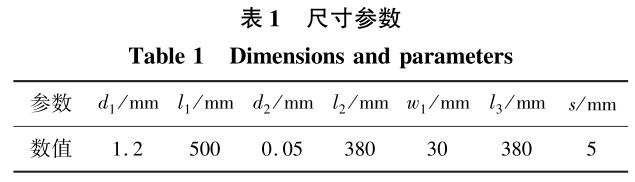
TC4钛合金薄壁液冷板、流槽结构件和钎料的尺寸参数如表1所示�����。其中:d1为TC4钛合金液冷板厚度�������;L1为TC4钛合金液冷板长度�������;d2为金属箔片式钎料厚度�������;L2为金属箔片式钎料长度�������;w1为流槽结构件宽度�������;L3为流槽结构件长度�������;s为流槽结构件内部槽间距�����。流槽结构件重要是节造液冷板内介质的流入流出�����。
1.2真空钎焊的工艺步骤
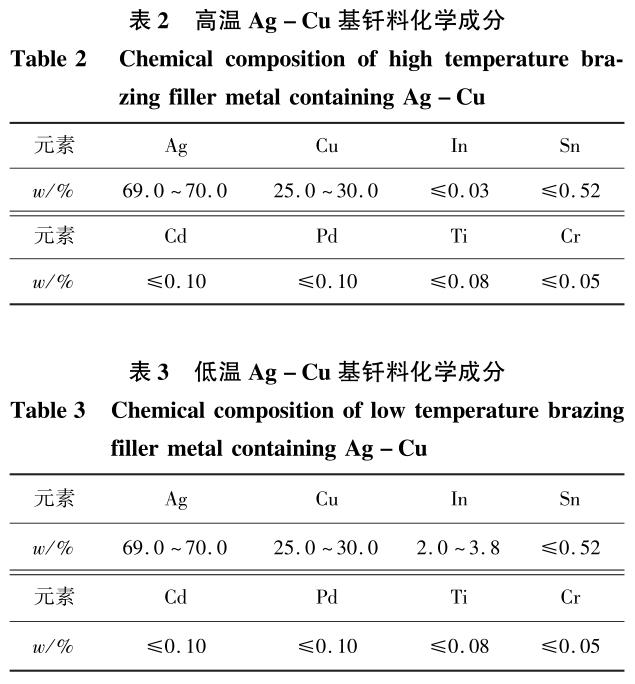
思考到薄壁TC4钛合金液冷板与流槽结构件属于细长结构������,且钎料结构是凭据流槽结构件结构特点剪裁������,真空钎焊的过程中容易产生钎焊焊缝填充不好、一次焊接成功率低的问题������,选取高、低温Ag-Cu基钎料以及加石墨块配沉的工艺规划进行真空钎焊�����。高温Ag-Cu基钎料化学成分如表2所示�����。高温Ag-Cu基钎料选取箔片式的银铜钛钎料�����。低温Ag-Cu基钎料化学成分如表3所示������,低温Ag-Cu基钎料选取箔片式的银铜铟钛钎料�����。通过选取两种分歧化学成分的金属箔片式钎料加石墨块的方式对液冷板和结构件进行真空钎焊������,并结合其钎焊后的焊缝对比查看������,对比其焊接后的焊缝质量������,从而分析出Ag-Cu基的银铜钛钎料和银铜铟钛钎料对焊缝质量的影响������,进而获得最适合的钎料�����。
1.3真空钎焊前处置
薄壁TC4钛合金液冷板与流槽结构件都必要进行除油和酸洗������,以保障液冷板与流槽结构件表表干净������,有利于后续真空钎焊过程中钎料达到熔融状态的流动������,进而保障真空钎焊焊缝的质量������,通过定位销将液冷板、钎料片和结构件固定、装配好�����。
1.4真空钎焊
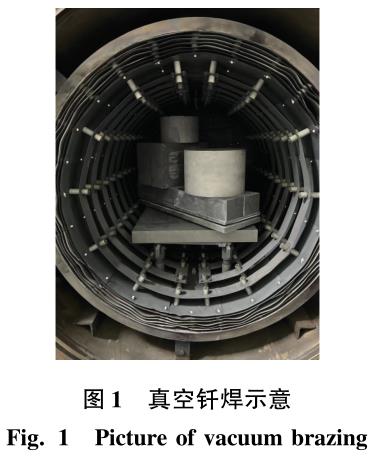
思考到金属箔片式钎料比力薄������,容易产生变形翘曲������,影响钎焊焊接质量������,选取加装石墨块进行配沉的工艺规划进行真空钎焊������,真空钎焊炉选取沈阳真空技术钻研所的卧式钎焊真空炉������,型号为VAF380-380-600������,极限真空度≤8×10⁻⁴Pa�����。
1.5真空钎焊后的焊缝对比
选取高温箔片式银铜钛加石墨配沉的工艺规划
真空钎焊后的薄壁TC4钛合金液冷板与流槽结构件焊缝������,如图2a所示������,选取低温箔片式银铜铟钛加石墨配沉的工艺规划真空钎焊后的薄壁TC4钛合金液冷板与流槽结构件焊缝������,如图2b所示�����。
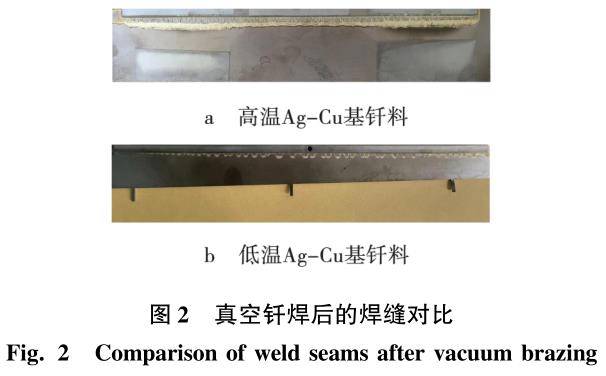
从图2能够看出������,选取高温箔片式银铜钛钎料加石墨配沉真空钎焊的工艺规划的薄壁TC4钛合金液冷板与流槽结构件焊缝均匀������,钎料的流动不变性好������,而选取低温箔片式银铜铟钛钎料加石墨配沉真空钎焊的工艺规划的薄壁TC4钛合金液冷板与流槽结构件焊缝不均匀������,钎料的流动不变性较差������,存在漏焊景象�����。凭据真空钎焊后的焊缝对比能够得出������,高温Ag-Cu基钎料即银铜钛钎料的流动、填充机能显著优于低温Ag-Cu基钎料银铜铟钛钎料������,且焊接不变性更好�����。
1.6焊缝微观金相
为检验焊缝的焊接质量������,对高、低温Ag-Cu基钎料真空钎焊焊缝进行了微观金相取样������,检验面平行于钎焊焊缝长度方向������,试样经研磨、抛光、HF-HNO3-H2O溶液侵蚀后������,置于金相显微镜下观察�����。高温Ag-Cu基钎料真空钎焊焊缝的试样低奔摹如图3a所示������,低温Ag-Cu基钎料真空钎焊焊缝的试样低奔摹如图3b所示�����。
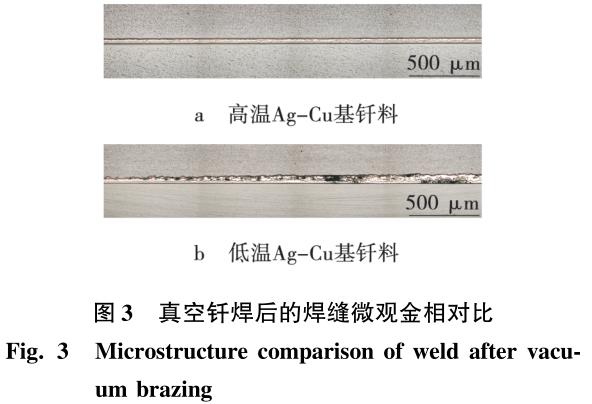
从图3能够看出������,高温Ag-Cu基钎料真空钎焊焊缝在金相显微镜下观察的低奔摹中浮泛较少������,金属互化物较薄且均匀�������;低温Ag-Cu基钎料真空钎焊焊缝在金相显微镜下观察的低奔摹中浮泛较多������,金属互化物较厚且不均匀������,进而得出高温Ag-Cu基钎料真空钎焊焊缝质量显著优于低温Ag-Cu基钎料真空钎焊焊缝质量�����。
2、试验验证
2.1试验道理
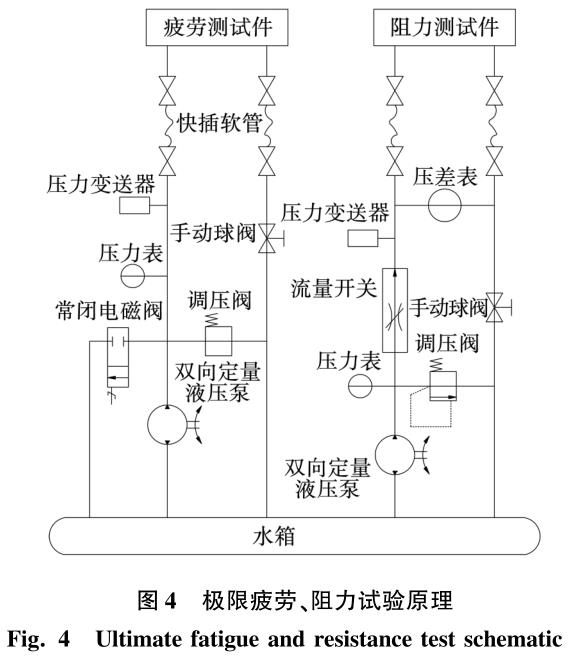
通过检测液冷板的极限委顿寿命、流动阻力和极限耐压强度������,以验证液冷板的焊接质量�����。委顿测试件由2条快插软管接入委顿试验机������,委顿试验机由水泵提供压力源������,调压阀桥接在进出口管线上������,用以节造系统压力������,水泵出口端设有常关式电磁阀用以节造委顿试验的循环次数������,进口软管前端设有压力变送器和压力表�����。阻力试验机与委顿试验机公用一个水箱������,由水泵提供压力源������,流量开关节造流量������,调压阀桥接在进出口管线上������,用以节造系统压力������,流量开关出口端设有压力变送器和压力表������,阻力测试件由两条快插软管接入阻力试验机������,压差表与阻力测试件并联设置������,检测流动阻力�����。极限委顿、阻力试验道理如图4所示�����。
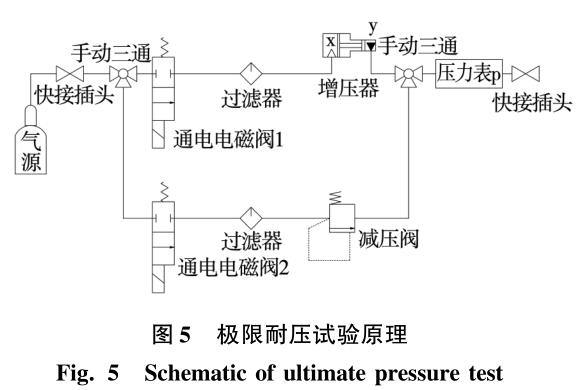
极限耐压试验的气压试验机需配置表部气源������,由高压上气路和低压下气路组成�����。由手动三通确定使用上气路或下气路������,由电磁阀节造气路的通断������,气路内设有过滤器������,以提高气源干净度������,上气路设有增压器������,最高可将气路压力调整至2MPa������,下气路设有减压阀������,可将气源压力调整到指定值������,气压试验机出口处设有压力变送器�����。极限耐压试验道理如图5所示�����。
2.2试验过程
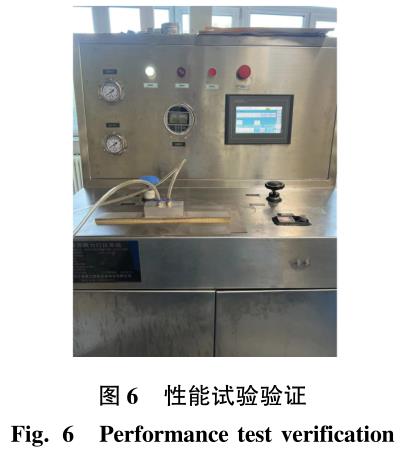
通过搭建机能测试系统对真空钎焊后迪胙合金液冷板进行现场机能测试������,蕴含极限耐压能力测试、极限委顿强度测试和流动阻力测试������,进一步验证其焊接质量������,以确保液冷板能够安全使用�����。机能检测如图6所示�����。
极限委顿寿命的测试过程为:先算帐测试件表表水渍������,将快插接头衔接至零件������,并衔接好管路�������;打开回水阀后再启动委顿试验电机������,待管路内气泡排净后������,关关回水阀�������;设定委顿压力上限0.8MPa、委顿次数2000次、距离功夫8s������,并启动委顿试验�������;观测零件焊缝处是否有肉眼可见的水滴������,如有������,则终场试验������,不然������,待已试
验次数增大到2000次后终场试验�����。流动阻力的测试过程为:先检测测试系统在1.8L/min流量下的流动阻力������,再将零件连入测试系统������,在1.8L/min流量下测定阻力������,两次测定阻力相减后������,即为零件流动阻力�����。
极限耐压能力的测试过程为:将快插接头衔接至零件������,并衔接好管路�������;将测试件置于水中������,并逐步进行加压�������;算帐零件在入水过程中产生的气泡������,并观测水中是否有新的气泡出现������,逐步加压至1MPa������,如加压过程中有陆续出现的气泡������,则终场加压�������;零件在水中保压30min������,观测零件焊缝处是否呈显禅泡�������;保压期间������,零件上无陆续出现的漏点������,且表表未出现无法断根的气泡������,则以为零件通过极限耐压试验�����。
2.3试验了局
极限耐压能力测试过程中������,高温Ag-Cu基钎料钎焊的液冷板测试件在1MPa下������,观测测试件焊缝处没有呈显禅泡������,压力暗示数不变������,无显著变动�������;低温Ag-Cu基钎料钎焊的液冷板测试件在1MPa压力下������,测试件焊缝处有出现陆续气泡������,压力暗示数不不变������,显著变动�����。极限委顿强度测试过程中������,高温AG-Cu基钎料钎焊的液冷板测试件经历2000次0.8MPa反复升压������,测试件焊缝处没有肉眼可见的水滴������,测试件未产生败坏�������;低温Ag-Cu基钎料钎焊的液冷板测试件经历2000次0.8MPa反复升压������,焊缝处出现陆续可见的水滴������,测试件
产生败坏�����。流动阻力测试过程中������,高、低温Ag-Cu基钎料钎焊的液冷板测试件在1.8L/min流量下的流动阻力均不大于0.3MPa������,均满足设计输入要求的流阻压降�����。
3、结论
(1)薄壁TC4钛合金液冷板与流槽结构件这类细长结构真空钎焊过程选取钎料以及加石墨块配沉的工艺规划������,高温Ag-Cu基钎料银铜钛钎料的真空钎焊后的焊缝质量无论在宏观还是微观上都显著优于低温Ag-Cu基钎料银铜铟钛钎料的真空钎焊后的焊缝质量�����。
(2)通过检测其极限耐压强度、极限委顿寿命和流动阻力������,更进一步验证了选取高温Ag-Cu基钎料和低温Ag-Cu基钎料真空钎焊后的TC4钛合金液冷板与流槽结构件焊接质量������,选取高温Ag-Cu基钎料银铜钛钎料真空焊接的TC4钛合金液冷板与流槽结构件焊接的焊缝均匀、焊接不变性更好�����。
(3)本钻研对薄壁细长结构的TC4钛合金真空钎焊进行了深刻钻研������,为微通路技术领域薄壁细长结构的真空钎焊技术提供了参考凭据�����。
参考文件:
[1]葛洋������,姜末汀.微通路换热器钻研及利用近况[J].化工进展������,2016������,38(1):10-18.
[2]康盈������,柳建华������,张良������,等.微通路换热器的钻研进展及其利用远景[J].低温与超导������,2012������,40(6):48-48.
[3]谷家扬������,魏世松������,景宝金������,等.紧凑高效微通路换热器流动与换热个性钻研进展[J].江苏科技大学学报������,2020������,34(6):42-49.
[4]马天军������,康慧������,曲平������,等.TC4合金真空钎焊的发展[J].焊接技术������,2004������,33(8):4-6.
[8]吴欣������,朱颖������,康慧������,等.TC4合金真空钎焊的钻研[J].航空造作技术������,2004������,33(9):67-69.
[6]陈永盛������,金恒林������,陶亚平������,等.微通路冷板钎焊成形流路梗塞缺点节造钻研[J].焊接技术������,2019������,48
(9):112-114.[7]赵仁祥.高效散热微通路液冷冷板焊接技术及成形工艺钻研[J].电子机械工程������,2008������,24(4):33-36.
[8]夏良俊������,秦优琼������,唐贤锋.钎焊工艺参数对TC4钛合金钎焊接头组织及机能的影响[J].热加工工艺������,2019������,48(18):171-173.
[9]JunGGL.MicrostructureandmechanicaLbehaviorofaTitanium-to-stainLesssteeLdissimiLarJointbrazedwithAg-CuaLLoyfiLLerandanAginterLayer[J].MateriaLsCharacterizaTion������,2017������,129:98-103.
[10]LeeJG������,ChoiYH������,LeeJK.Low-temperaturebrazinGoftitani-umbytheappLicaTionofaZr-Ti-ni-Cu-BebuLkmetaLLic
GLassaLLoyasafiLLer[J].IntermetaLLics������,2010������,18:70-73.
[11]GussoneJ������,KasperovichG������,HaubrichJ������,etaL.InterfaciaLreac-TionsandfracturebehaviorofTiaLLoy-Ag28CubrazinGJoints:infLuenceofTitaniumaLLoycomposiTion[J].MetaLs������,2018������,8(10):830.
有关链接







