钛合金的密度低且强度高,其抗侵蚀机能与力学机能优良,宽泛利用于航空航天[1]和兵器设备[2]等工业产品,是一种拥有战术性的高端金属资料�����。但是,其不易加工及幽微的耐磨损机能使得在使用中更易产生摩擦损耗,进而削减寿命�����。因而,提升钛合金的表表机能是近些年亟待攻克的问题[3]�����。常见迪胙合金表表强化工艺有低塑性抛光[4]、喷丸[5]和激光冲击[6]等�����。喷丸利用宽泛,被视为一种尺度的后处置工序,利用在好多钛合金航空部件中,但喷丸构件有着较差的表表粗糙度和难以预防的表表畸变,且喷丸的表表塑性变形层较浅,不利于委顿机能[7]�����。电磁脉冲以一种机械表力的大局作用在工件表表以达到加工成效�����。而以表力冲击金属表表的主张是为了引入残存应力,工件表表产生剧烈冲击,引入残存压应力是提高工件表表机能的沉要伎俩[8]�����。
目前,有关电磁脉冲的钻研与拓展利用好多�����。文件[9]针对传统管件在电磁压缩过程中变形不均匀的问题,提出了利用磁场变换器扭转磁场散布的步骤以提高加工成效�����。文件[10]选取有限元仿真与尝试相结合的钻研步骤,对放电频率与线圈匝数对成形能量的影响进行了钻研�����。驱动管的选择对能量的利用率有显著影响,其厚薄程杜纂趋肤效应的影响水平亲昵有关[11],对导电性较差迪胙合金来说,选择相宜的驱动管拥有肯定的领导意思�����。结合表表强化的利用,脉冲磁场冲击铬钢,通过扭转磁场强度及冲击次数得出脉冲磁场处置能够使该钢种得到晶体上的扭转,进而改善了硬度、屈服强度等力学机能[12]�����。电磁脉冲能够通过扭转位错的滑移模式,提高资料的加工硬化速度,从而提升其强度和伸长率[13]�����。在异型金属的电磁成形中除通例的尺寸问题,硬度也是沉要的调查成分[14]�����。
本文拟通过电磁仿真与尝试对TC4钛合金棒件的表表强化进行探索,通过丈量尝试件的维氏硬杜纂残存应力来对比表表强化的成效,钻研钛合金在电磁脉冲表表强化过程中的参数个性,以及分歧工艺前提对强化成效的影响�����。
1、工作道理及建模分析
1.1 工作道理
TC4钛合金棒件电磁脉冲表表强化的根基结构和道理与管件电磁缩颈一样,即利用电磁力冲击置于线圈中心的工件使其产生微塑性变形,以达到表表强化成效�����。现实中使用实邢胙棒作为强化对象,与管件电磁缩颈分歧的是:将管件缩颈使用的集磁器代替为棒件表套的驱动管,用来均匀散布作用在TC4钛合金表表的电磁力并加强电磁脉冲的成效�����。
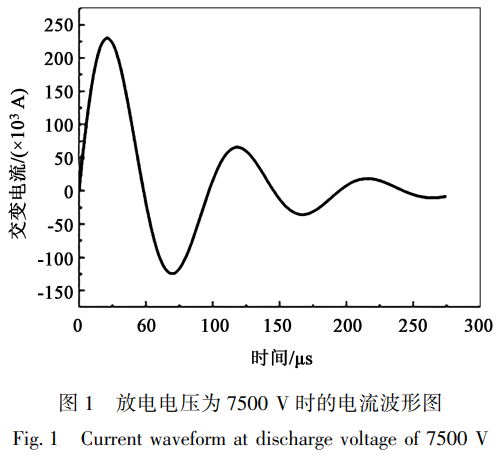
电磁脉冲设备的能量传递关系为:电容器充电储能线圈的磁场能量对毛坯做功�����。设备通过可编程逻辑节造器(ProgrammableLogicalController,PLC)电路节造,首先给储能电容充电,待充斥至设置电压后、可操作设备放电时,远程节造,使高压开关关合,储能电容的电能开释至线圈回路,实现一次放电�����。放电电流I为:
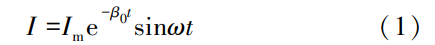
式中:Im为放电电流的最大波峰值;β0=R/2L,其中,R为系统电阻,L为系统电感;ω为感应电流的角频率;t为功夫�����。
电磁脉冲中棒件与线圈的相对地位通常为线圈围绕于被加工棒件的表侧,整个放电过程是微秒级式中:Im为放电电流的最大波峰值;β0=R/2L,其中,R为系统电阻,L为系统电感;ω为感应电流的角频率;t为功夫�����。
电磁脉冲中棒件与线圈的相对地位通常为线圈围绕于被加工棒件的表侧,整个放电过程是微秒级上述震荡衰减的电流会在线圈周围产生一个强脉冲磁场�����。同时,由于棒件中的磁通量产生了显著变动,导致其靠近线圈的内表表产生了反向的故障其变动的感应电流,进而形成了与原磁场方向相反的感应磁场�����。在线圈与棒件间隙内的原磁场与感应磁场会相互叠加匹敌,产生的电磁力作用于棒件的表表�����。这种高速度的冲击即为对TC4钛合金棒件的表表强化�����。通过反复屡次的冲击,最终实现TC4钛合金棒件电磁脉冲表表强化的全过程�����。
凭据工艺的特点可知,电磁脉冲更合用于加工导电性好的金属�����。若直接加工钛成效欠安,能够选择铝作为驱动管,但不宜太厚[15-16]�����。针对所选取的低导电性高强度钛合金资料,必要在棒件表壁套一层铝管作为驱动管以改善其冲击成效,增大感应电流以提高强化效能�����。使用驱动管时,电磁力会作用在驱动管的表表,使其产生轻微的塑性变形,进而通过驱动管作为中央介质将力传递至紧贴的棒件,以达到冲击的成效�����。
1.2 有限元模型的设置
AnsoftMaxwell是一款基于麦克斯韦微分方程的仿真软件,它可能对电场和磁场进行综合仿真分析�����。
并且兼具并行推算和散布式推算职能,可能将电磁场求解问题以有限元的大局转化为矩阵方程的推算,从而不仅提高了电磁场推算的正确性,还有效地削减了推算功夫,在三维电磁场仿真方面拥有很强的实力�����。
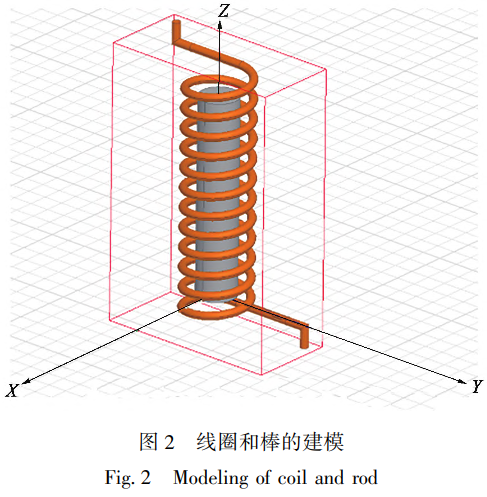
为对比一致前提下分歧资料的加工机能,即钛棒与铝棒受电磁力冲击的分歧成效,设置两组仿真,并选择简易的线圈缠绕方式,建模如图2所示�����。其中,线圈半径为8mm,导线截面半径为1mm,匝数为12匝,匝间距为5mm,导线结尾天然耽搁�����。棒件半径为5mm,长度为50mm,整体居中搁置�����。线圈选取铜,即资料库中的Copper资料,电阻率为1.72×10⁻⁸Ω.m,相对磁导率为0.99994�����。铝选用资料库中的Aluminum资料,相对磁导率为1.00002,电阻率为2.78×10⁻⁸Ω.m�����。钛选用资料库的Titanium,电阻率为1.60×10⁻⁶Ω.m,相对磁导率为1.00004�����。各个实体间需绝缘,求解域设为Vacuum真空�����。
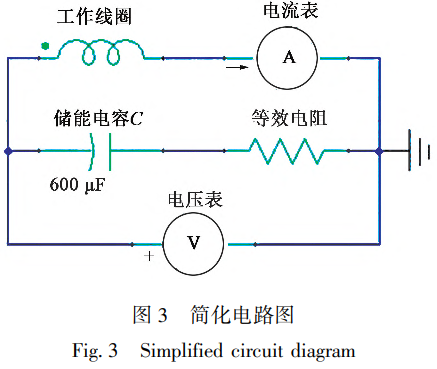
在线圈两端接入表加载荷电路,能够在电路编纂器设置放电电路并加载至铜线圈的两端,等效简化电路如图3所示�����。其中,储能电容C为600μF,电路等效电阻为1mΩ,电压别离设置为5.5~7.5kV,每隔0.5kV设置一组,共5组��������K伎嫉降绱懦〈┩赴艏存在趋肤效应,因而,需给电流设置涡流效应以切合现实情况�����。
1.3 仿真了局分析
别离对电磁场作用下的铝棒和钛棒进行仿真,能够得到,磁场强度在0~20μs内迅速上升,在20μs时产生最大值,至终止时刻逐步减幼�����。图4为钛棒在7.5kV放电电压下能量最大时刻的磁场强度、表表力和能量散布云图�����。
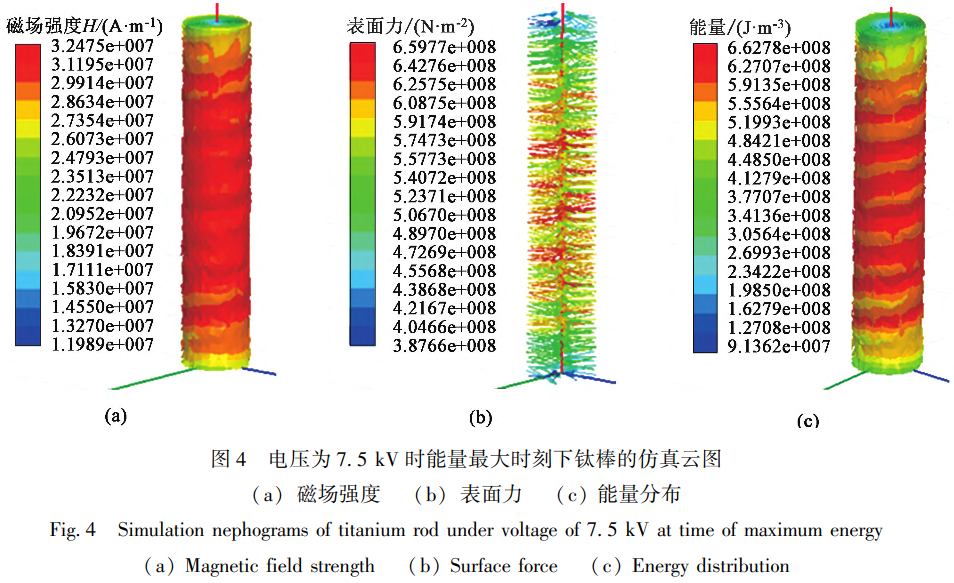
由图4可知,棒件两端的表表力相对较弱,而中部区域的表表力则显著加强�����。这种散布不均的景象归因于磁力线散布的差距�����。具体而言,线圈中部区域由于磁力线高度集中并被缜密压缩在线圈与棒件之间,从而促使该区域产生了较强的电磁力�����。相反,在棒件的端口区域,部门磁力线产生扩散并向表逸出,导致这些地位的电磁力相对较幼�����。由于磁场强杜纂表表力之间存在直接的正有关关系,因而,线圈中段因其磁场密度达到最高,相应的表表力也在此区域达到最大值,并随着向棒体两端的延长而逐步减弱�����。
在磁场强杜装响下产生的表表力与放电电压呈正有关,棒件最大值段存在受力不均的情况,这与线圈的缠绕表形有关�����。因趋肤效应的作用,受磁场影响重要集中于表表层,越靠近轴心其影响越幼�����。此表,铝棒与钛棒的磁场强度散布趋向一样,在数值上相比铝棒的更大�����。在实体模型与仿真参数一样、放电电压对比分歧的前提下,产生的棒件表表力如图5所示�����。
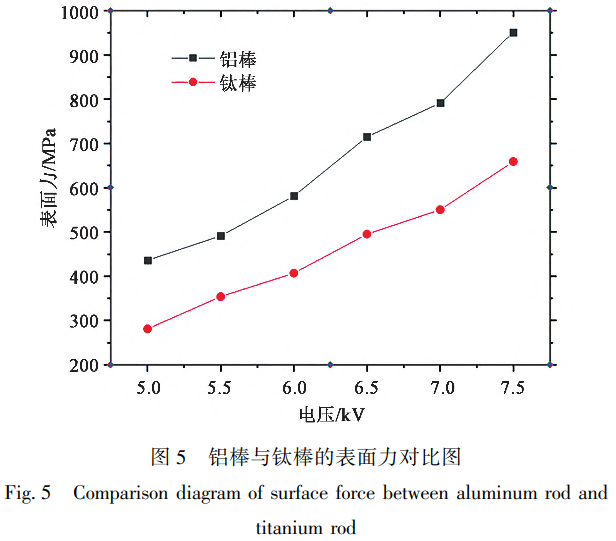
对比钛与铝棒件在一样前提下的电磁脉冲可知,表表力的大幼与放电电压呈正有关,铝棒的电磁场能量转化要优于钛棒�����。其中,钛棒在7.5kV电压下受到的表表力为637MPa,铝棒在7.5kV电压下受到的表表力达到951MPa,大于其屈服极限�����。
综上可知,铝的加工成效优于钛,用铝管套装在钛上能够使冲击力更高,达到更好的成效�����。现实的感应电流在驱动管的趋肤深度领域内流动,感应电流是形成电磁力的关键�����。趋肤深度是指电流通过导体时,电流密度随距离增长而迅速降落至初始值的1/e(约36.8%)处的距离�����。以铝为例,当电阻率ρ为2.85×10-8Ω.m,磁导率μ为1.4×10-6h.m-1,放电波频率f为100Hz时,凭据趋肤深度的推算公式d=

可估算出其趋肤深度d约为0.8mm�����。
2、尝试与了局分析
2.1 尝试分组及初试
尝试设置分歧的放电电压与冲击次数,以脊棒是否套装铝管作对比尝试,其中,钛棒的直径为Φ10mm;铝管的表径为Φ12mm、壁厚为0.75mm�����。凭据放电电压与冲击次数对试样进行分组编号,尝试分组及编号如表1所示�����。第1位数字暗示电压,第2位数字暗示有无铝管(1暗示佑注0暗示无),第3、4位数字暗示电磁脉冲次数(如6115暗示电压为6kV、套装铝管、冲击15次的尝试规划)�����。尝试后测试并纪录维氏硬度以及残存应力以便衡量表表强化成效�����。
尝试设备电磁成形机由沈航航空造作工艺数字化国防沉点学科尝试室自主研发设计,由节造电路和贮存能量的电容组组成,电容量为600μF,电压领域为0~10kV,最大放电能量为30kJ�����。在尝试过程中会在加工棒件与线圈之间参与一层杜国纸作为绝缘资料,旨在有效预防加工棒件与线圈之间产生直接接触,从而预防可能引起的短路或败坏�����。同时,杜国纸还可预防在放电瞬间,由于大电流可能击穿空气而直接流向棒件,进而导致能量产生不用要的损耗,同时保障尝试的安全性与线圈的靠得住性�����。
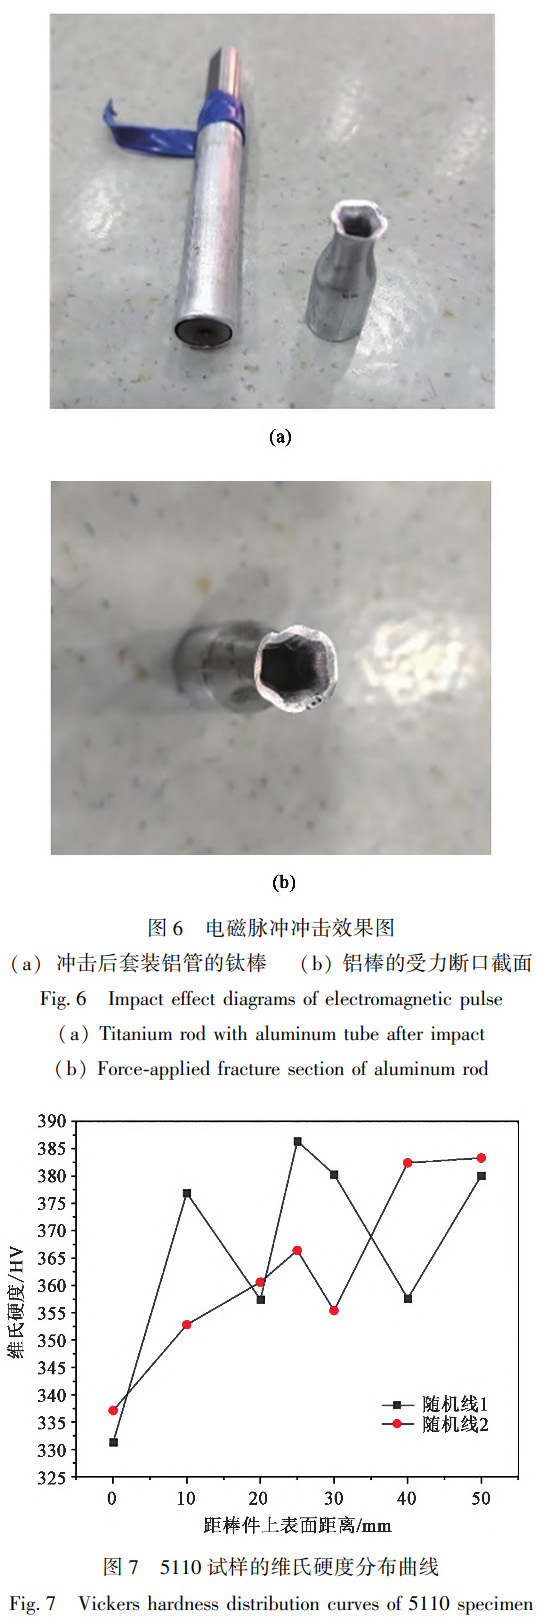
为验证产生的电磁环形力作用于铝管并能够传导至钛棒,使用铝管套装在钛棒表进行电磁脉冲尝试�����。使铝管一部门悬空在钛棒表,在5kV电压下冲击一次得到铝管的断口截面,如图6所示�����。壮大的电磁脉冲能够瞬间使与钛棒相对悬空的铝管受到环形剪力而断开,其断口截面相对均匀且状态近似为六边形�����。在平铺一致面积的情况下,正六边形所必要的周长之和最幼且六边形是一个极度不变的状态,每个角均受到相称的力,是匹敌和平衡表力的最佳状态�����。因而,圆形截面的铝管被环形电磁力冲击而断裂后,变形处变为了六边形�����。
2.2 对维氏硬度的影响
凭据分组进行尝试,并丈量其维氏硬度�����。维氏硬度丈量点的压痕为正方形,压痕的概括清澈,对角线丈量正确,所以丈量尝试件的维氏硬度并分析强化成效�����。拔取其中一个端面,从端面起头确定一条随机直线,每隔10mm拔取其圆周上相差180°的两个点丈量维氏硬度并纪录[17],丈量的尝试力为0.1kg,载荷维持功夫为10s,后续的维氏硬度丈量的尝试力与保载功夫均一样�����。图7为5110尝试规划的维氏硬度丈量值散布图,能够看出维氏硬度相对于钛棒的原始值有了较为显著的提升,在随机线上丈量的维氏硬度散布不集中,最大值散布在棒件的中后段�����。
每组尝试测得的维氏硬度均匀值如图8所示�����。
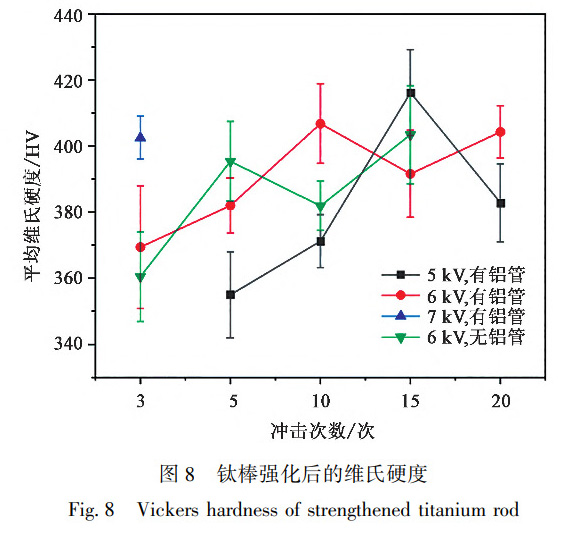
凭据放电能量Q=CU2(U为电压),对比能够发此刻一样电压以及一样放电次数情况下,电压越高,维氏硬度的提升越大,如515、613和713尝试规划�����。电磁脉冲对棒件冲击的能量与电压呈正有关,冲击能量越大则对维氏硬度的提升越大�����。但是冲击达到肯定次数后其维氏硬度反而会稍微降落,产生加工软化的景象,但是依然能保障肯定的强化成效,如6kV电压下冲击15次与20次�����。由此可见,电磁脉冲表表强化不是单调变动的法规,并不是冲击次数多,强度大,则强化成效越好,过度加工反而会使金属产生应力集中式的委顿�����。原始钛棒的维氏硬度为350HV,在分歧尝试前提下,钛棒的维氏硬度最大值相比原始件有较大的提升,如表2所示�����。
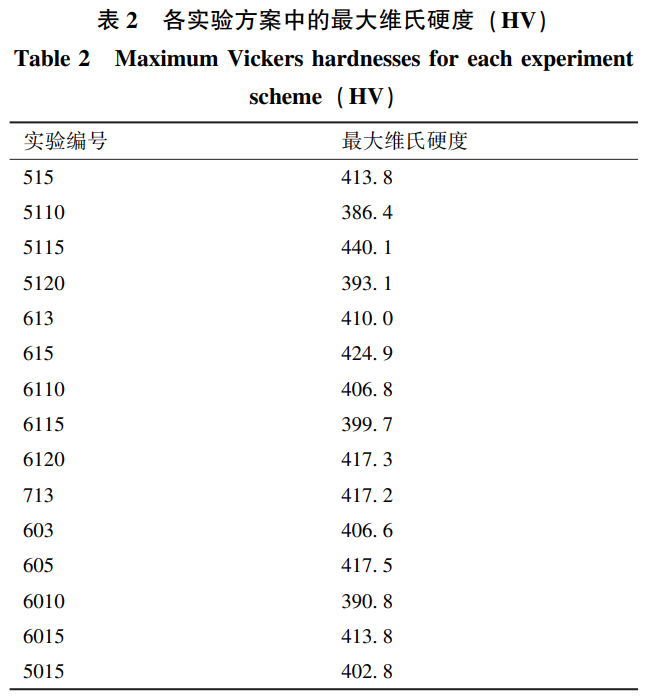
其中,5115尝试规划下的维氏硬度提升得最多,其均匀维氏硬度为416.2HV,提升15%~20%,最大单点维氏硬度为440.1HV�����。与维氏硬度提升最多的组对比,套装驱动铝管提升维氏硬度的成效相比无铝管的稍好,提升了约5%,但是铝管在起头使用时会吸收部门能量�����。
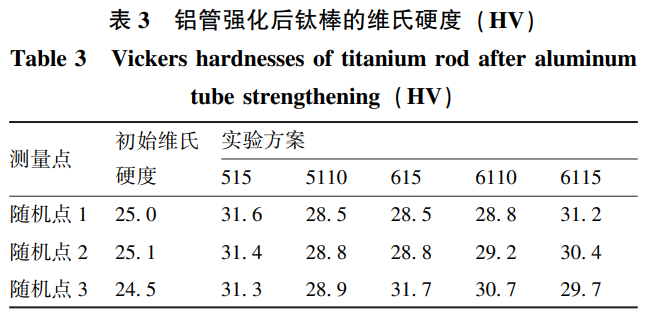
表3为铝管强化后的维氏硬度��������D芄环⑾,套装铝管的工况下,冲击次数较少则强化不显著,这是由于铝管也必要被强化而亏损掉部门能量�����。铝管的硬度在少次冲击后能达到最大值,而后维氏硬度变幼,之表态对不变,不会再影清脆续对钛棒的冲击�����。而未套装铝管情况的冲击了局显示,钛棒的均匀维氏硬度起头提升不显著,后续则会迅速增长,此表,钛棒的维氏硬度提升到最大值的过程较慢�����。
2.3 对残存应力的影响
经过退火处置的原始钛棒的残存应力在0~0.5MPa,在经过电磁脉冲冲击后其表表层会附加上一层有益的残存压应力�����。拔取维氏硬度提升较好的3组丈量,每个钛棒上从左至右拔取固定距离的3组随机点,丈量表表残存应力并纪录数据,其残存压应力如图9所示�����。
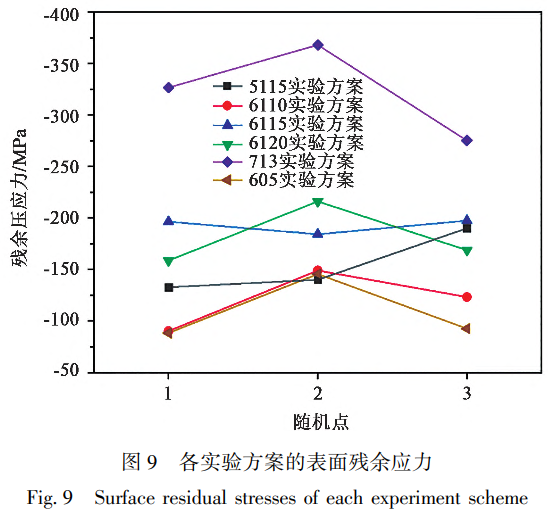
从图9能够看出,钛棒的残存压应力的最大值重要集中于棒件的中段�����。对比61尝试组可看出,冲击电压一样时,前15次冲击次数越多,向其施加的残存压应力越大,约为180~210MPa�����。但冲击20次后双方的残存压应力会减幼,但依然能不变在约150MPa以上�����。对比51尝试组、61尝试组、71尝试组能够看出,高能量冲击附加的残存压应力更大,7kV电压下仅3次冲击即有更为显著的提升,而相比之下,5kV电压下15次冲击的成效并欠安�����。未套装铝管的605尝试被附加上的残存压应力最幼�����。
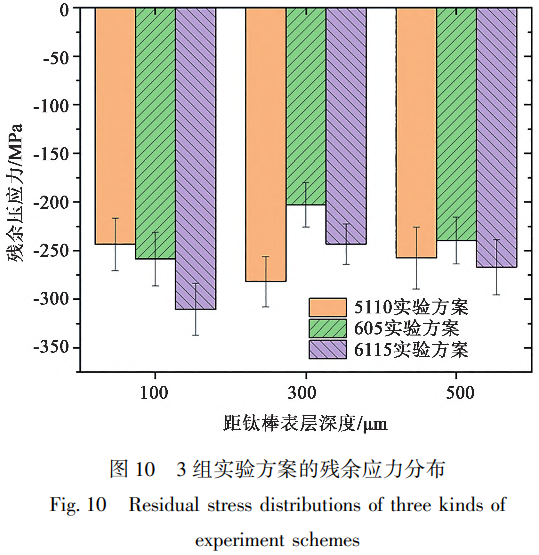
图10为3种前提下尝试件残存应力沿层深散布情况的测试了局��������D芄豢吹,电磁脉冲在钛合金表层引入肯定数值、肯定深度的残存压应力,散布出现梯度散布的特点,至500μm的深度依然有散布�����。6kV电压下无铝管套装的尝试件表表引入的残存应力值固然最大,但沿散布层深度方向应力递减得较多�����。5与6kV电压下有铝管套装的尝试件可能获得较深的残存压应力散布,电压高冲击次数多时成效较好�����。
2.4 金相组织分析
在电磁场的影响下屡次冲击TC4钛棒,这种冲击会使得其表层硬度提升,为了观察样件表层微观组织的变动,对原始件和两组尝试件的金相变动进行分析,如图11所示��������D芄豢闯,处置前后的显微组织均为α+β的两相结构,其中,淡色衬度为α相,深色衬度为β相�����。当冲击作用至钛合金表表时,等轴组织被打碎,表层晶粒细化,亚结构组织取向随机化�����。这种组织细化归因于电磁脉冲使钛合金资料表表产生部门强烈的微塑性变形�����。晶粒尺寸减幼、α相的含量增多,均会使得加工合金的硬度提升�����。有有关钻研[18]发现,等轴组织中初生α相较多,裂纹在α相和β相界面产生,随变形量的增大,在必须切过相粒子之前,裂纹沿着相界面扩大,如裂纹前端遇到球形初生α相的故障时,就要绕过该粒子而亏损更多能量�����。
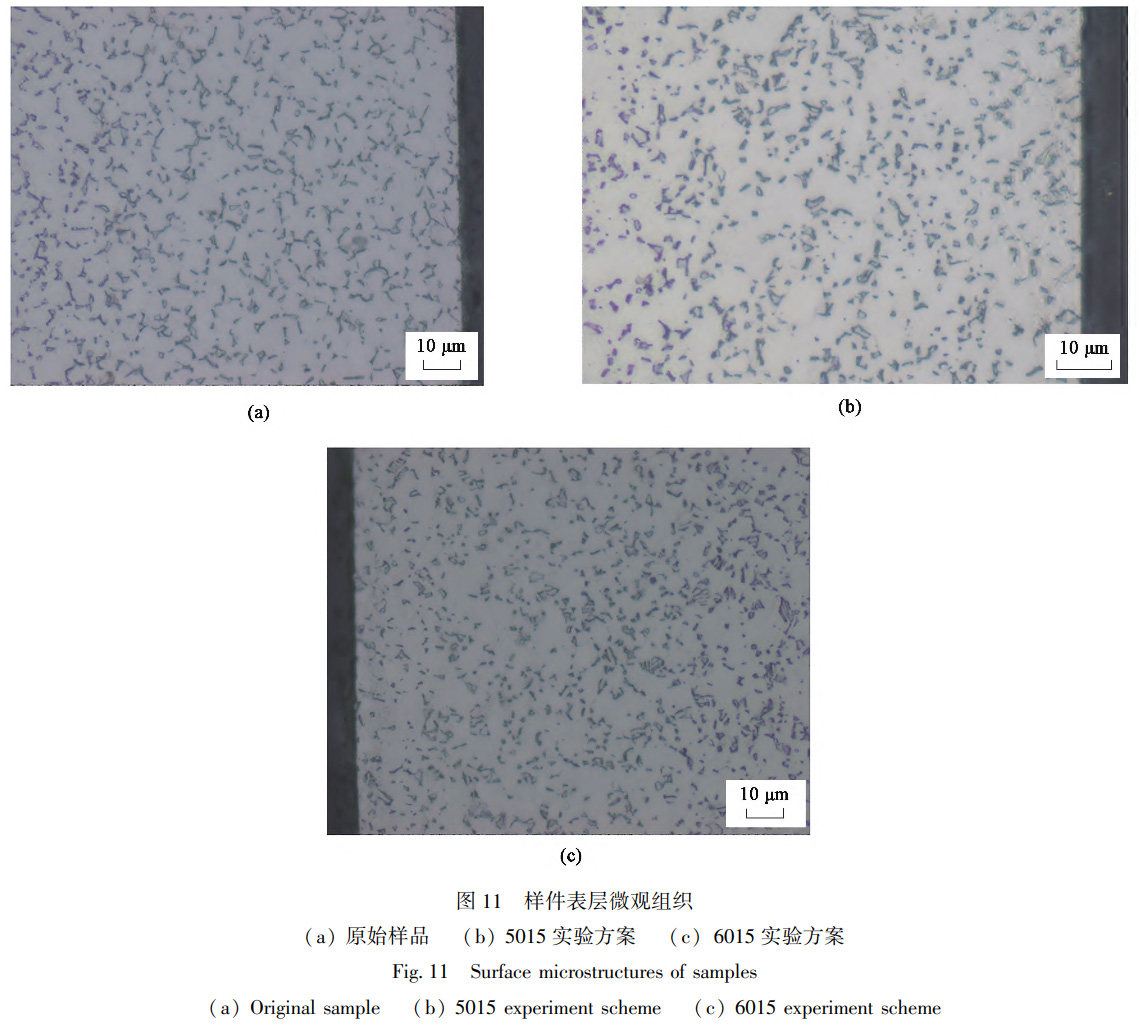
利用专业的图像处置工具ImageJ对资料微观结构的照片进行分析,测定出其中β相的比例约为19.6%�����。进一步对比处置前后的显微组织图像,能够观察到,只管整体组织状态未出现显著变动,但α相的含量却有所增长�����。具体而言,针对5015规划迪胙棒,经过处置后,其β相的比例有所降落,具体数值削减至约17.1%;同样地,6015尝试规划迪胙棒也展示出了类似的趋向,β相的占比降低至约16.5%�����。5015尝试规划迪胙棒的β相变得更藐幼均匀,而6015尝试规划迪胙棒存在β相部门集聚的情况�����。随着电磁脉冲强度的增长,孪晶密度增大,各孪晶系沉复交割,使得晶粒碎化,出现出取向随机散布的藐幼亚结构组织集聚的景象,这与过度加工有关,该景象类似于喷丸强化中的过喷丸[19]�����。以上分析体现了电磁脉冲加工对表表机能的双沉效应:
一方面,当加工过程中的强化效应占据重要职位时,可能有效提升表表机能;另一方面,若加工过度导致弱化效应占据重要职位,则可能会对表表机能产生不利影响�����。
电磁脉冲作用于钛棒表表,可能诱发微塑性变形,并促使晶体结构产生细化与分散景象,具体阐发为:表层的β相在脉冲冲击下变得更为藐幼且弥散散布�����。这一过程展示了电磁脉冲对资料微观结构的有效调控能力[20]�����。受到剧烈冲击后,表表的变形量变大,晶粒尺寸会趋于减幼,进而导致钛合金表表硬度的提升[21]�����。
电磁脉冲表表强化的主题为线圈,但是高电压对此规格线圈的损耗较大,且加工线圈使用较屡次数后会逐步变形,无法齐全保障冲击的一致性�����。若何设置放电距离、节造工作线圈的不变和温升等问题是尝试中的沉要影响成分�����。电磁脉冲技术的利用有赖于线圈的承载,在确保强化成效的情况下,工作线圈的缠绕造作与其使用寿命的提升有待进一步钻研�����。
3 结论
(1)电磁脉冲产生的冲击力与放电电压呈正有关,电压磁场力的方向为径向向内,最大冲击力集中于棒件的中段,邻近线圈的两端的力逐步减幼�����。因趋肤效应的影响,电磁场力重要作用在表表层左近,为提高成效可选用铝管作为驱动管�����。
(2)电磁脉冲表表强化能够提升钛棒的均匀维氏硬度,最大能够提升15%以上,但是冲击次数过多会产生部门硬度降落的情况�����。使用铝驱动管有更好的冲击成效,但其在起头必要吸收部门能量�����。
(3)相宜的电压与冲击次数能有效提升钛棒的残存压应力,电压越高、能量越大,则成效越好,此表,低电压下屡次冲击也有显著成效�����。脉冲磁场的冲击作用能推进TC4钛合金微观组织中的β相向α相转变,提高α相的占比,使β相变得更藐幼,并提高其硬度�����。
参考文件:
[1]顾冬冬, 张红梅, 陈洪宇, 等.航空航天高机能金属资料构
件激光增材造作 [J].中国激光, 2020, 47 (5): 32-55.
Gu
D
D,
Zhang
H
M,
Chen
H
Y,
et
al.
Laser
additive
manufacturing
of
high
performance
metal
material
components
for
aerospace
[J].
Chinese
Journal
of
Lasers, 2020, 47 (5): 32-55.
[2] 黄栋, 杨绍利, 马兰, 等.生物医用钛合金表表改性综述
[J].四川冶金, 2018, 40 (1): 31-38.
Huang
D,
Yang
S
L,
Ma
L,
et
al.
Review
on
surface
modification
of
biomedical
titanium
alloys
[J].
Sichuan
Metallurgy, 2018, 40
(1): 31-38.
[3] 郝芳, 辛社伟, 毛友川, 等.钛合金在装甲领域的利用综述
[J].资料导报, 2020, 34 (S1): 293-296, 327.
Hao
F, Xin
S
W, Mao
Y
C, et
al.
Review
on
the
application
of
titanium
alloy
in
the
field
of
armor
[J].
Materials
Review,
2020,
34 (S1): 293-296, 327.
[4]贺蒙.低塑性滚压钛合金TC4表表齐全性及低周委顿寿命研
究 [D].赤峰: 山东大学, 2015.
He
M.
Study
on
Surface
Integrity
and
Low
Cycle
Fatigue
Life
of
Low
Plasticity
Rolling
Titanium
Alloy
TC4
[D].
Jinan:
Shandong
University, 2015.
[5] 周兆锋, 洪捐.工艺参数对TC4钛合金喷丸强化影响的仿真
分析 [J].机械科学与技术, 2022, 41 (9): 1414-1419.
Zhou
Z
F,
Hong
J.
Simulation
analysis
of
effect
of
process
parameters
on
shot
peening
of
TC4
titanium
alloy
[ J].
Mechanical
Science
and
Technology,
2022, 41 (9): 1414-1419.
[6] 昝垚旭, 贾蔚菊, 赵恒章, 等.激光冲击对 Ti834 合金残存
应力及显微组织的影响 [ J].罕见金属资料与工程, 2019,
48 (11): 3535-3540.
Zan
Y
X,
Jia
W
J,
Zhao
H
Z,
et
al.
Effect
of
laser
shock
on
residual
stress
and
microstructure
of
Ti834
alloy
[J].
Rare
Metal
Materials
and
Engineering, 2019, 48 (11): 3535-3540.
[7] 李世平, 刘路新, 李瑞鸿, 等.喷丸强化与表表齐全性对
TC21 钛合金委顿机能的影响 [ J].机械科学与技术, 2012,
31 (12): 1921-1926.
Li
S
P,
Liu
D
X,
Li
R
H,
et
al.
Effect
of
shot
peening
and
surface
integrity
on
fatigue
properties
of
TC21
titanium
alloy
[J].
Mechanical
Science
and
Technology
for
Aerospace
Engineering, 2012, 31
(12): 1921-1926.
[8] 程勇杰, 王燕霜, 林江海, 等.表表残存应力影响成分和调控
技术的钻研进展 [J].表表技术, 2022, 51 (11): 138-152.
Cheng
Y
J,
Wang
Y
S,
Lin
J
H,
et
al.
Research
progress
of
influencing
factors
and
control
techniques
of
surface
residual
stress
[J].
Surface
Technology, 2022, 51 (11): 138-152.
[9] 邱立, 何琴, 刘洪池.基于磁场变换器的管件电磁压缩电磁
力散布及变形均匀性分析 [ J].锻压技术, 2023, 48 ( 5):
245-253.
Qiu
L,
He
Q,
Liu
H
C.
Analysis
of
electromagnetic
force
distribution
and
deformation
uniformity
in
electromagnetic
compression
of
pipe
fitting
based
on
magnetic
field
converter
[ J].
Forging
&
Stamping
Technology, 2023, 48 (5): 245-253.
[10] 黄霞.管件电磁成形变形分析及放电能量预测 [D].哈尔
滨: 哈尔滨工业大学, 2006.
Huang
X.
Deformation
Analysis
and
Discharge
Energy
Prediction
of
Electromagnetic
Forming
of
Pipe
Fittings [D].
Harbin:
Harbin
Institute
of
Technology,
2006.
[11] 李奋强, 陈新宇, 蒋继帅.电磁成形技术在钛合金板材成形
中的利用 [J].精密成形工程, 2021, 13 (5): 43-50.
Li
F
Q,
Chen
X
Y,
Jiang
J
S.
Application
of
electromagnetic
forming
technology
in
titanium
alloy
sheet
forming
[ J ].
Precision
Forming
Engineering, 2021, 13 (5): 43-50.
[12] 王岩.脉冲磁场处置对 20Cr2Ni4A 钢组织结构和力学机能的
影响机理钻研 [D].北京: 中国地质大学, 2021.
Wang
Y.
Study
on
the
Influence
Mechanism
of
Pulsed
Magnetic
Field
Treatment
on
the
Microstructure
and
Mechanical
Properties
of
20Cr2Ni4A
Steel
[D].
Beijing:
China
University
of
Geosciences,
2021.
[13] Zhao
S
T, Zhang
R
P, Chong
Y, et
al.
Defect
reconfiguration
in
a
Ti-Al
alloy
via
electroplasticity [ J].
Nature
Materials, 2020,
20 (4): 468-472.
[14] 崔丽, 杜建宁, 张超, 等.2B06 铝合金电磁成形试验钻研
[J].锻压技术, 2022, 47 (1): 106-114.
Cui
L,
Du
J
N,
Zhang
C,
et
al.
Experimental
study
on
electromagnetic
forming
of
2B06
aluminum
alloy
[ J].
Forging
&
Stamping
Technology,
2022, 47 (1): 106-114.
[15] 聂鹏, 孙圣朋.基于电磁成形技术管件受力及系统放电回路
的钻研 [J].航空精密造作技术, 2015, 51 (4): 5-9.
Nie
P,
Sun
S
P.
Research
on
force
and
discharge
circuit
of
pipe
fitting
based
on
electromagnetic
forming
technology
[J].
Aeronautical
Precision
Manufacturing
Technology,
2015,
51 (4):
5-9.
[16] 聂鹏, 李聪, 王哲峰, 等.TC4 管件端口电磁校形的尝试研
究 [J].机械设计与造作, 2019 (7): 135-138.
Nie
P,
Li
C,
Wang
Z
F,
et
al.
Experimental
study
on
electromagnetic
alignment
of
TC4
pipe
fitting
port
[ J].
Machinery
Design
&
Manufacture, 2019 (7): 135-138.
[17] 刘振明, 肖金城, 林滔.维氏硬度检测的误差影响成分分析
[J].中国检验检测, 2020, 28 (1): 13-15.
Liu
Z
M,
Xiao
J
C,
Lin
T.
Analysis
of
error
influencing
factors
in
Vickers
hardness
testing
[ J].
Chinese
Journal
of
Inspection
and
Testing,
2020, 28 (1): 13-15.
[18] 翟雄师, 税玥, 袁满, 等.α 相含量及状态对TC4钛合金组织和
力学机能的影响 [J].金属热处置, 2019, 44 (10): 129-134.
Zhai
D
J,
Shui
Y,
Yuan
M, et
al.
Effect
of
α
phase
content
and
morphology
on
microstructure
and
mechanical
properties
of
TC4
titanium
alloy
[ J].
Heat
Treatment
of
Metals, 2019, 44 ( 10):
129-134.
[19] 李世平, 刘路新, 李瑞鸿, 等.喷丸强化与表表齐全性对
TC21 钛合金委顿机能的影响 [ J].机械科学与技术, 2012,
31 (12): 1921-1926.
Li
S
P,
Liu
D
X,
Li
R
H,
et
al.
Effect
of
shot
peening
and
surface
integrity
on
fatigue
properties
of
TC21
titanium
alloy
[J].
Mechanical
Science
and
Technology
for
Aerospace
Engineering, 2012, 31
(12): 1921-1926.
[20] 卫娟茹.
高能喷丸对TC4表表强化处置的影响钻研 [D].西
安: 西安构筑科技大学, 2019.
Wei
J
R.
Study
on
the
Influence
of
High-energy
Shot
Peening
on
TC4
Surface
Strengthening
Treatment
[D].
Xi′an:
Xi′an
University
of
Architecture
and
Technology,
2019.
[21] Wang
H
M,
Li
G
R,
Li
M
Y,
et
al.
Influence
of
high
magnetic
field
on
β-α
phase
transformation
in
TC4
titanium
alloy
[ J].
Advanced
Materials
Research,
2014,
941: 112-115.
有关链接







