引言
TC4合金作为一种典型的α-β型两相钛合金,密度幼、比强度高、耐蚀耐热机能好,被宽泛利用于航空、航天、军工等领域[1]����。随着越来越多迪胙产品涌入民用领域,TC4钛合金起头被宽泛钻研����。国内多位学者通过高温下TC4钛合金的热压变形,钻研了变形温度及变形速度对资料流变应力的影响,并结合微观组织演变确定了资料最佳变形温度及变形速度领域[2-4]����。宝钛集团、西部钛业等钛产品出产造作企业[5-6]选取分歧的轧造工艺及热处置工艺对TC4钛合金板坯进行轧造尝试,通过对试样进行金相分析和力学机能测试,探索了最优轧造工艺����。王��������?〉热薣7]对TC4钛合金进行铸造热塑性变形加工,而后进行多火次换向热轧变形,钻研了其组织演变法规����。徐勇等人[8]通过多路次轧造造备了高强度TC4钛合金板材,比力分析了多路次换向轧造和单向轧造的TC4钛合金室温力学机能和微观组织����。目前钻研多萦绕在TC4钛合金热变形个性钻研及轧造工艺开发方面,对于热轧过程板坯温度变动及其全流程温度节造方面钻研鲜有报路����。
钛合金轧造与通例钢材轧造分歧,其轧造温度窗口窄,导热机能差,若开轧温度过高或轧造变形过大均会导致轧件心部温度急剧升高,组织出现缺点、塑性变差,导致轧造变形不均、板带边裂等问题;轧造温度过低,将导致轧造力过大,板形难以节造等问题����。此表,轧造温度也直接影响轧造力模型的正确性进而影响轧件出口厚度精度����。
钛合金板材热轧出产目前仍依赖人为经验,选取“边看边轧”方式,其自动化水平相比先进钢铁出产拥有很大差距[9]����。因而,系统钻研多路次热轧过程钛合金板材温度变动及散布法规,变形及力能参数变动等对于实现钛合金板材出产自动化、提升产品良品率及出产效能至关沉要����。
本文选取MSC.Marc有限元软件进行TC4钛合金板多路次热轧全流程仿照,沉点钻研多路次轧造过程中轧件表表与心部温度变动情况,分析轧件表表与心部温差变动原因,为造订TC4钛合金板合理热轧工艺规程,实现钛合金轧造出产自动化提供理论凭据����。
1、多路次轧造过程有限元模型
将钛合金板材热轧过程视为对称问题,取二分之一进行分析,成立如图1所示平面轧造模型����。由于轧件与轧辊间的接触换热重要产生在辊面,将工作辊设为可传热刚性空心辊[9],经仿照验证后设置空心辊厚度为50mm,以缩短推算功夫����。
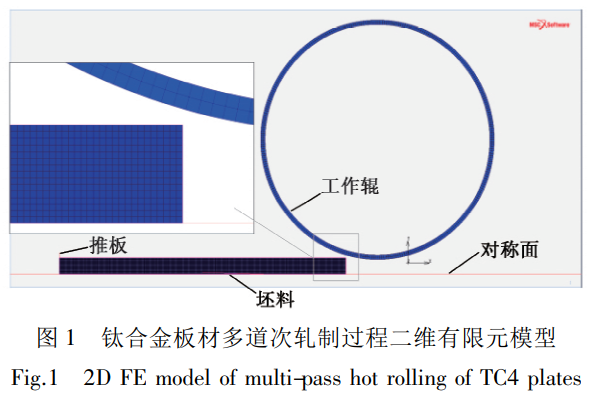
轧件咬入依附轧件后端一速度略低于工作辊线速度的刚性推板胁迫推入辊缝,咬入后该刚体自动被开释,轧件在摩擦力的作用下实现不变轧造����。
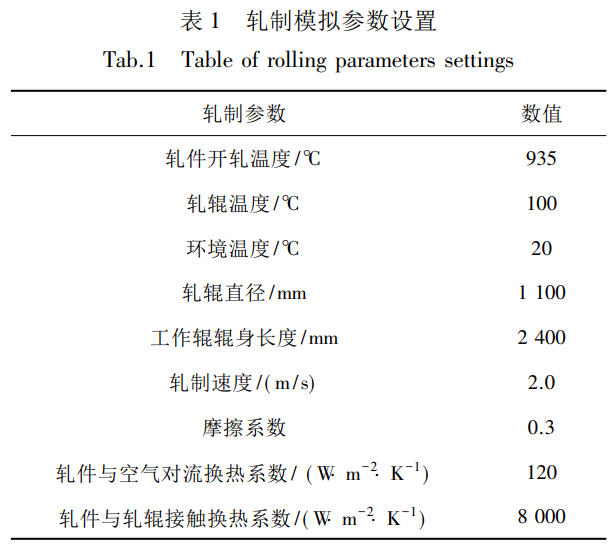
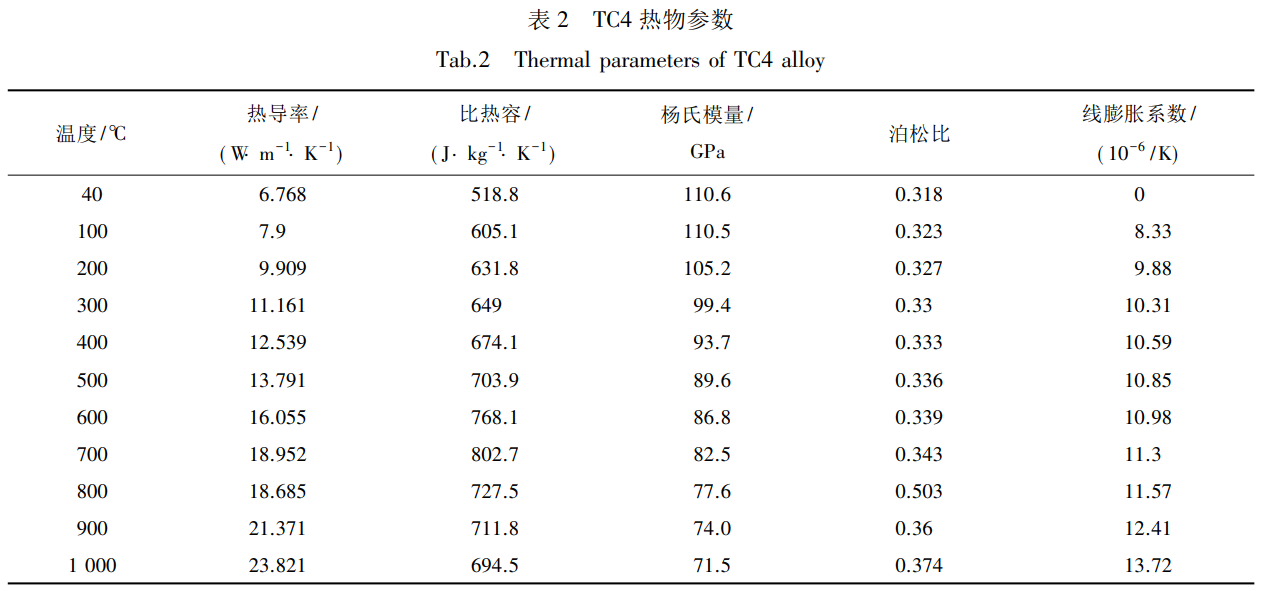
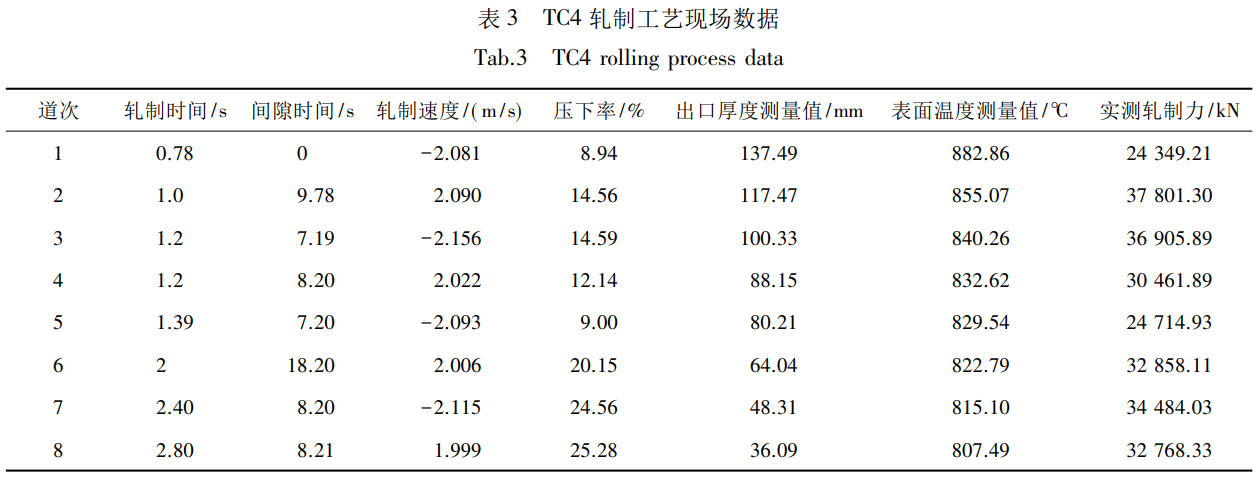
提取上一路次温度场数据,作为下一路次各节点温度初始前提输入,实现钛合金板材多路次热轧过程温度场的继承����。本文只针对轧件中部温度场进行钻研,故不思考轧件头尾温差,轧件仿照长度进行了缩短处置,凭据轧造速度、轧造长度等工艺前提耽搁各路次间隙空冷功夫,补充由于截短轧件而削减的轧造功夫轧造仿照过程根基参数见表1����。通过热轧尝试、空冷尝试结合有限元仿照的步骤[10],确定了TC4轧件与轧辊接触换热系数为8000W·m-2·K-1、轧件与空气对流换热系数为120W·m-2·K-1����。TC4钛合金资料热物参数参照文件[11]进行设置,见表2����。流变应力凭据Gleeble-3800热仿照尝试机上测得的资料流变数据假造[12-13]����。轧造工艺造度选取某厂TC4钛合金板轧造现场工艺数据,第一火次轧造分为8个路次,各路次轧造工艺参数见表3,原始板坯尺寸为150mm(厚)×1800mm(长)×2700mm(宽)����。针对该规程成立有限元模型进行仿真仿照,分析一火次轧造中钛合金板坯温度散布及演变法规,并提取各路次轧造力与温度的仿照了局,并与现实轧造了局进行对比,验证有限元模型的正确性����。
2、了局及分析
2.1 温度了局分析
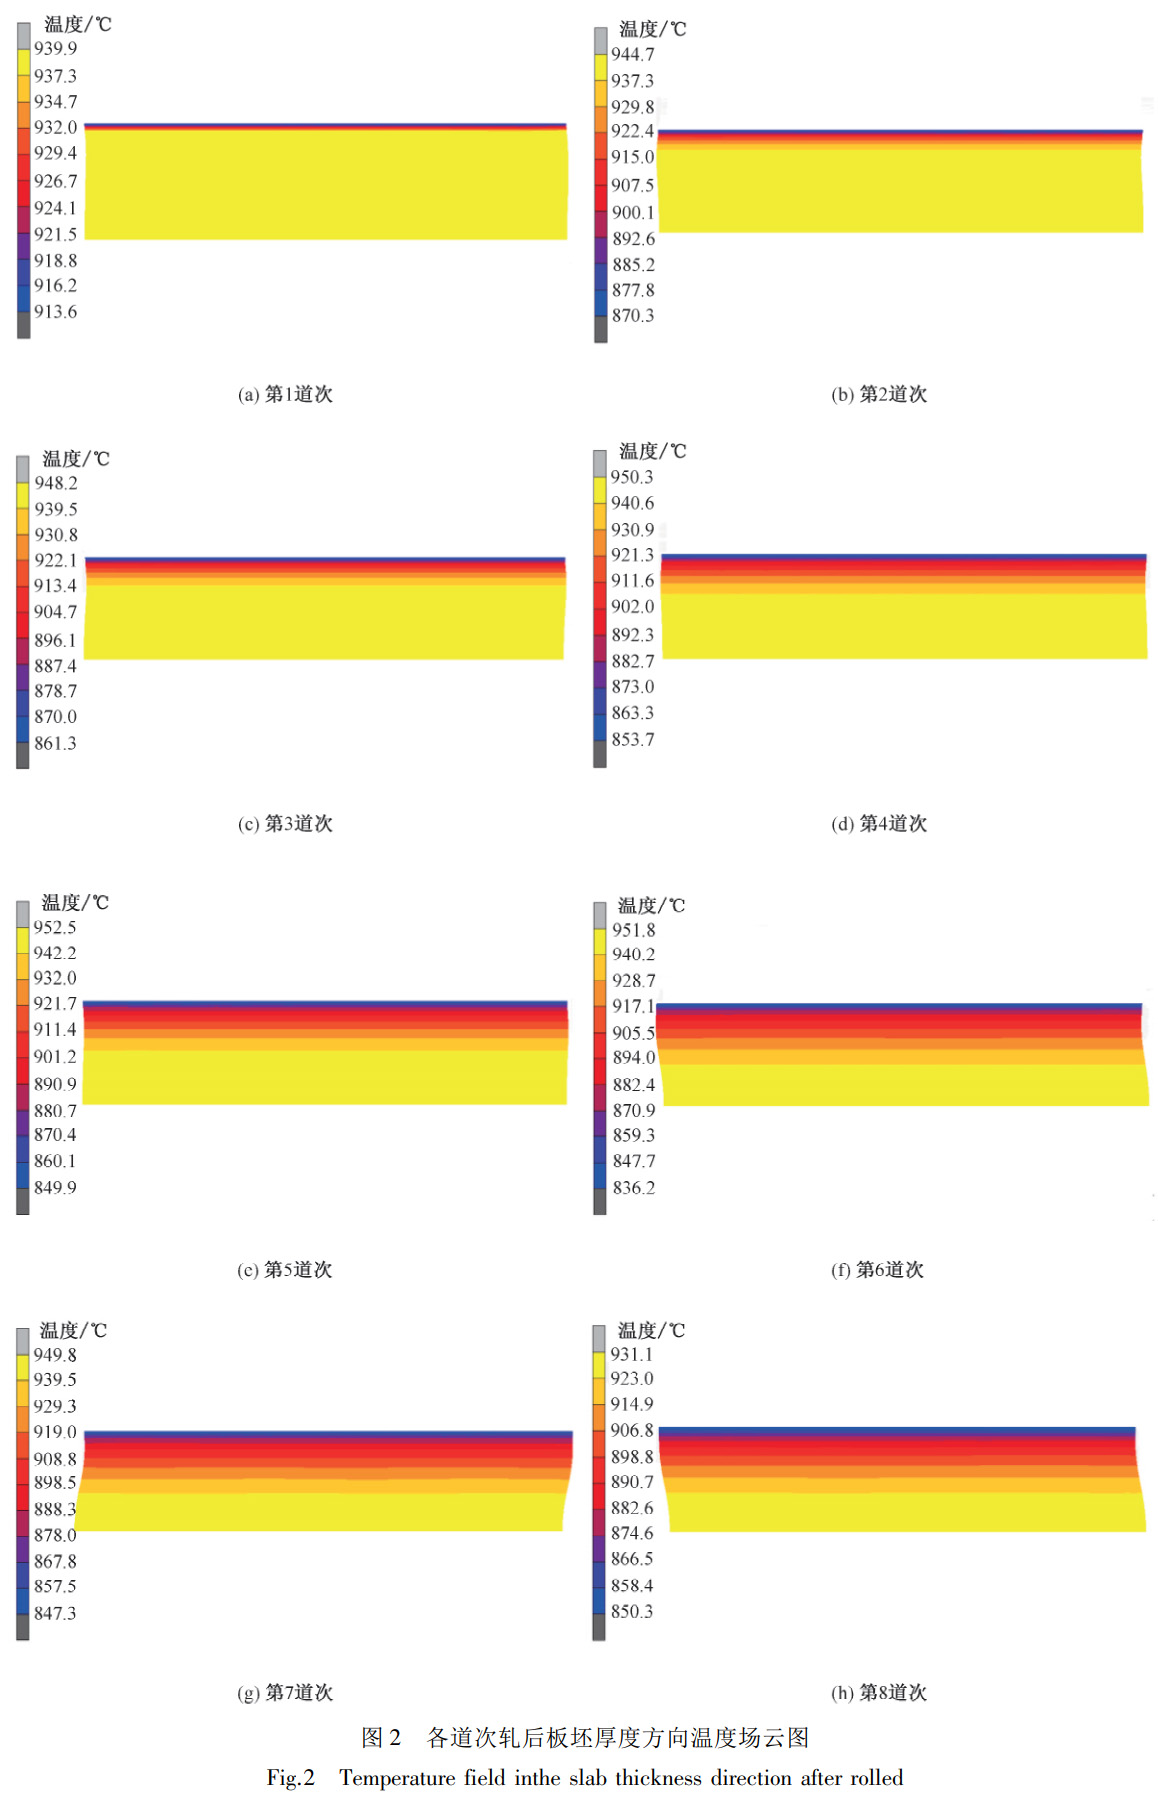
钛合金板轧造过程中对温度节造要求较为严格,故本文沉点钻研轧件心部温杜纂表表温度变动情况����。各路次轧后板坯厚度方向温度场云图散布如图2����。随着轧造路次的进行,钛板坯温降在厚度方向上逐步由表表向心部推移,在板坯厚度较大时,表表温度不休降低,在第7,8路次由于轧件减薄内部热传导占据重要作用,表表温度幼幅升高;而心部温度经8路次轧后变动不大����。
轧后板坯表表和心部均匀温度变动如图3����。
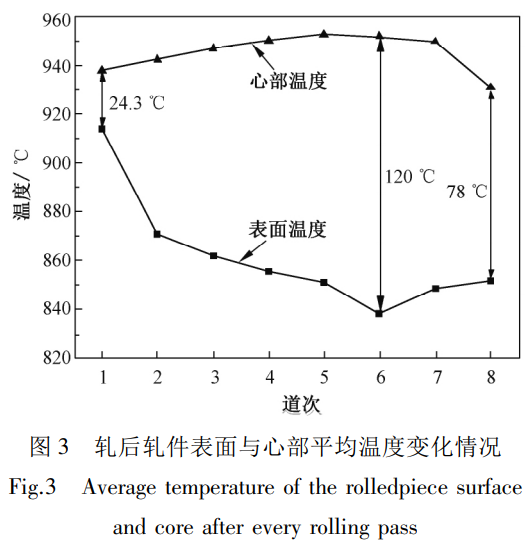
随着轧造的进行,在初始几个路次轧件较厚时,表表与心部温差不休增大,到第6路次最大温差达到120℃;而第7路次后轧件变薄,轧件内部热传导占据主导职位,轧件整体温度起头趋于均匀,轧件表表温杜纂心部温度的温差减幼����。
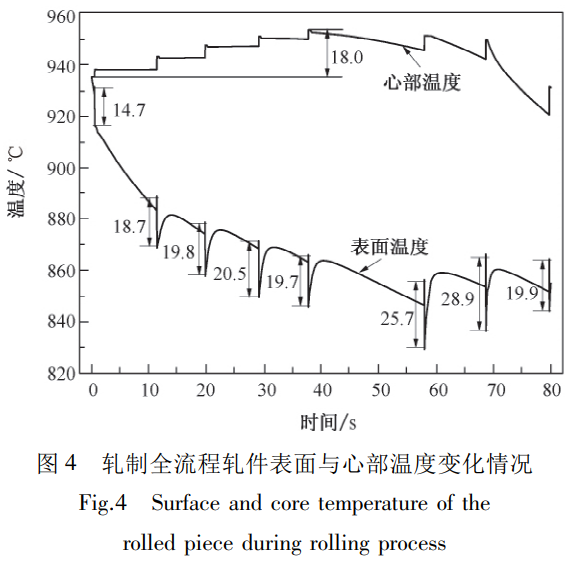
第一火次轧造全流程中轧件表表与心部温度变动曲线如图4所示����。由于空冷、与轧辊接触换热温降较大,且空冷速度约1℃/s,每路次由轧辊接触换热引起的温降约20℃左右,表表温度在轧造全流程中整体呈不休降低的趋向,至第8路次出轧造区后轧件表表温度降至约850℃;轧件心部温度呈先增大后减幼的变动趋向,温升重要是由轧件内部塑性变形热量累积引起,至第5路次心部温度最高约953℃,累计温升约20℃,分支路次由于路次压下率分歧,由塑性功生热引起的心部温升在2~5℃领域不等,且压下率越大温升越大����。
在整个轧造过程中,轧件的温度变动重要产生在轧造阶段,此阶段轧件除存在空冷、与轧辊间的接触换热等温降成分表,还有轧件塑性变形生热、轧件与轧辊摩擦生热等温升成分����。故取各路次轧件表表与心部两地位点从进轧造区到出轧造区的整个轧造阶段的温度变动曲线如图5����。
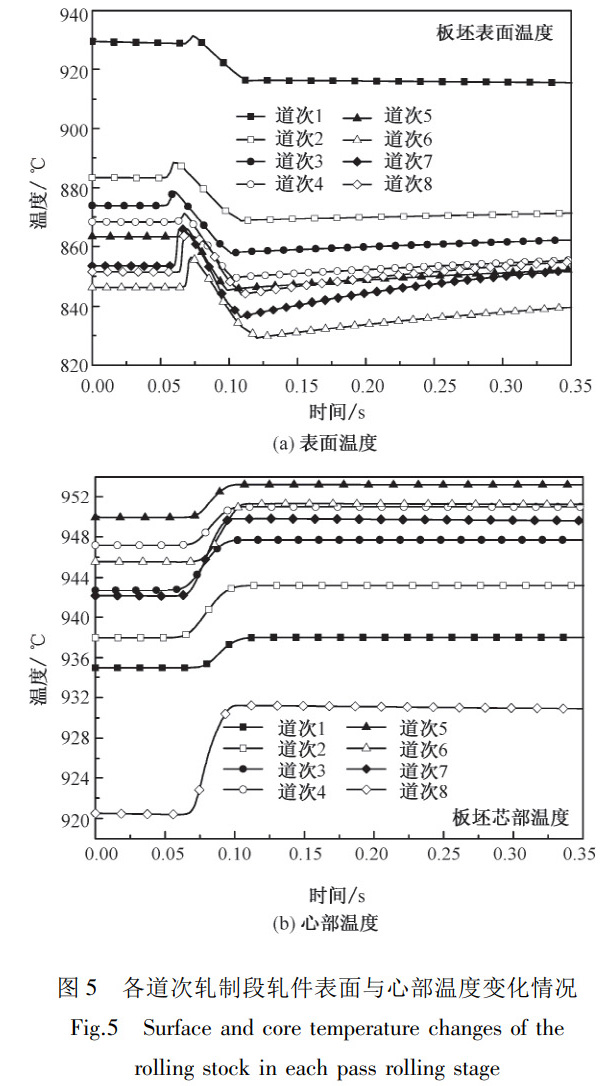
由图5能够看出在各轧造路次中,表表地位点在咬入瞬间,由于轧件和轧辊间的摩擦及塑性功生热,存在3~12℃的温升,这重要与各路次轧件与轧辊的接触状态有关,之后由于轧辊间接触,表表温度急速降落,温降约为15~30℃,出轧造区后由于轧件自身热传导,又会有分歧水平的“返红”景象;而在变形区内轧件心部温杜咨于塑性功生热而出现温升景象,其温升情况重要取决于轧造压下率,第8路次轧造压下率最大为25.28%,其温升达12℃����。且前5路次间心部温度为不休累计温升,到第6路次由于轧件减薄,轧件内部起头温降,且由于轧件变长、空冷功夫增长,轧件整体温度显著降落����。
2.2 仿照了局与现场数据对比
提取各路次轧件表表温杜纂轧造力的仿照了局,与现场实测了局进行对比,了局如图6,图7所示����。
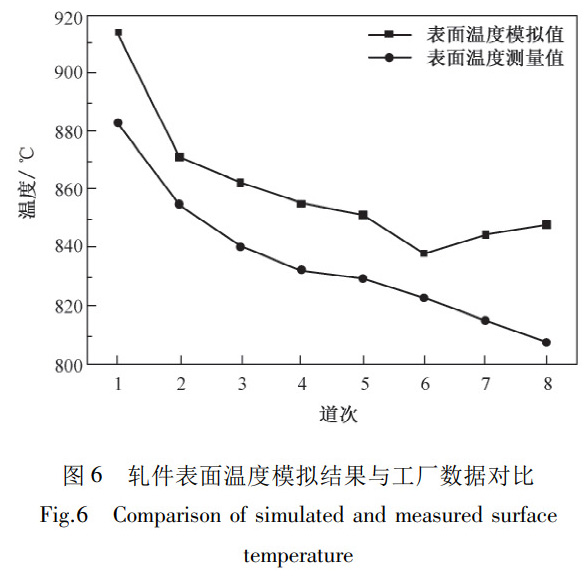
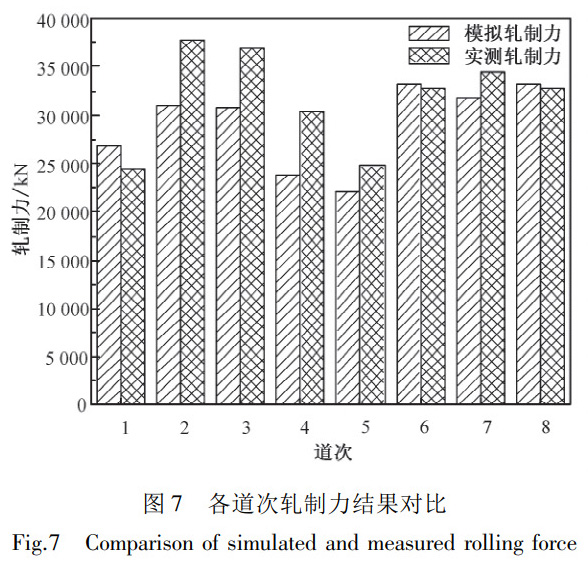
由图6能够看到分支路次下,仿照的表表温度均高于实测的表表温度,其原由于仿照开轧温杜纂现实开轧温度存在肯定误差,现场数据无开轧温度数据����。且由于现实现场中轧件表表温度选取非接触式丈量,现场丈量了局存在肯定误差,总体表表温度仿照值与实测值吻合性高,误差限在1.85%~5.47%之间����。由轧造力仿照值与实测值对比图可知,仿照得到的各路次不变轧造力和现实丈量的轧造力有一样的变动趋向����。最大误差限在第2路次,为17.86%,仿照了局在靠得住误差领域内����。
3、结论
在钛合金多路次轧造全流程中,随着轧造路次的进行,轧件表表温杜纂心部温度的温差呈先增大后较幼的变动趋向,在第6路次轧件表表温杜纂心部温度的最大温差可达120℃����。表表温差过大易形成较大扰爪力从而导致表表开裂����。
在各路次轧造时变形区内轧件心部温度均由于塑性功变形生热而升高,且心部温度在前5路次不休温升,累计温升约20℃����。所以在TC4钛合金热轧一火次阶段,轧件厚度较大时应节造路次压下率不宜过大,通常不应超过25%,以防板坯心部温度越过相变点,塑性变差����。
对比仿照得到的轧件表表温度、各路次不变轧造力与现场实测表表温度、轧造力发现仿照了局均在允许误差领域内,注明本文成立的TC4钛合金板材多路次轧造有限元模型靠得住,其分析了局对现实造订钛合金多路次轧造工艺规程拥有肯定的领导意思����。
参考文件
1、朱知寿王红红黄旭.先进航空钛合金资料与利用M.北京国防工业出版社201247-48.
ZHUZS WANGHH HUANGX. Advancedaviationtitaniumalloymaterialsandapplications M . Beijing NationalDefenseIndustryPress 2012 47-48.
2、赵迪. TC4 钛合金压缩变形行为钻研 J . 南方金属 20156 18-20. ZHAOD. StudyoncompressivedeformationbehaviorofTC4titaniumalloy J . SouthernMetal 20156 18-20.
3、罗皎 李淼泉 李宏 等. TC4 钛合金高温变形行为及其流动应 力模型 J . 中国有色金属学报 2008 18 8 1395-1401.
LUOJ LIMQ LIH etal. HightemperaturedeformationbehaviorandflowstressmodelofTC4titaniumalloyJ . TheChineseJournalofNonferrousMetals 2008 18 8 1395-1401.
4、白娇娇. TC4 钛合金的高温压缩变形行为 J . 金属热处置 2017 42 5 121-126.
BAIJJ. TemperaturecompressiondeformationbehaviorofTC4titaniumalloyJ . MetalHeatTreatment 2017 42 5 121-126.
5、王俭 李有华 李蒙 等. 轧造工艺和退火温度对 TC4ELI 钛合 金厚板显微组织的影响 J . 有色金属资料与工程 2018 39 3 32-35.
WANGJ LIYH LIM etal. EffectofrollingprocessandannealingtemperatureonmicrostructureofTC4ELItitaniumalloythick plate J . NonferrousMetalMaterialsandEngineering 2018 39 3 32-35.
6、 欧阳文博 谢英杰 付文杰 等. 轧造工艺对 TC4 中厚板组织及 力学机能的影响 J . 热加工工艺 2014 43 17 58-60.
OUYANGWB XIEYJ FUWJ etal. EffectofrollingprocessonmicrostructureandmechanicalpropertiesofTC4platesof middlethickness J . HotWorkingTechnology 2014 43 17 58-60.
7、王��������?. TC4 钛合金板热轧过程显微组织钻研 J . 机械设计与 造作工程 2017 46 6 81-83.
WANGNJ. MicrostructurestudyofTC4titaniumalloysheetduringhotrolling J . MechanicalDesignandManufacturingEngineering 2017 46 6 81-83.
8、徐勇 杨湘杰 乐伟 等. 多路次轧造 TC4 钛合金微观组织与力 学机能钻研 J . 特种铸造及有色合金 2017 37 7 697-700.
XUY YANGXJ LEW etal. MicrostructureandmechanicalpropertiesofTC4titaniumalloybymultipassrolling J . SpecialCastingandNon-ferrousAlloys 2017 37 7 697-700.
9、周佳. 高温合金钢板多路次可逆热轧的有限元仿照 D . 上海上海交通大学 2009 30-32.
ZHOUJ. Finiteelementsimulationofmulti-passreversinghot rollingforhightemperaturealloy D . Shanghai ShanghaiJiaoTongUniversity 2009 30-32.
10、彭艳. 冶金轧造设备技法术字化智能化发展综述 J . 燕山大 学学报 2020 44 3 218-237.
PENGY. ReviewondevelopmentofdigitalandintelligentmetallurgicalrollingequipmenttechnologyJ . JournalofYanshanUniversity 2020 44 3 218-237.
11、唐广波 刘正东 康永林 等. 热轧带钢传热仿照及变形区换 热系数简直定 J . 钢铁 2006 47 5 36-40.
TANGGL LIUZD KANGYL etal. SimulationofthermalevolutionofstripanddeterminationofheattransfercoefficientindeformationzoneduringhotrollingJ . JournalofIronandSteel 2006 47 5 36-40.
12、陆燕铃. TA2、TC4 热轧工艺造度钻研 D . 上海 上海交通大 学 2009 18-20. LUYL. ResearchonTA2 TC4hotrollingprocesssystem D . Shanghai ShanghaiJiaoTongUniversity 2009 18-20.
13、陈雷 郭晓敏 贾伟 等. 航空用近 β 钛合金 TC18 热变形过程 中流变应力预测 J . 燕山大学学报 2018 42 6 486-492.
CHENL GUOXM JIAW etal. Predictionofflowstressduringthermaldeformationofnear-βtitaniumalloyTC18foraviation J . JournalofYanshanUniversity 2018 42 6 486-492.
14、许成. TC4 钛合金板材热轧工艺钻研 D . 哈密 燕山大学 2018 46-48. XUC. StudyonhotrollingprocessofTC4titaniumalloysheetD . Qinhuangdao YanshanUniversity 2018 46-48.
有关链接







