一、媒介
深海设备蕴含深海作战军事设备、载人 / 无人潜水器、深�����?占湔居朐嗽仄教ā⑺禄杌⒕壬拥 [1,2]�����,重要用于资源勘探开发、深海监测和信息网络构建、深海“硬”匹敌作战、立体资源补给等�����。以深造海�����,是我国践行海洋强国战术�����,建设“海上丝绸之路”�����,实现水师向“近海防卫、远海防御」亟略转型的基础和保险�����。
深海前提下�����,设备的服役工况和职能要求有好多全新特点�����。例如�����,极高海水表压与设备结构应力的叠加�����,导致耐压结构的受力工况恶劣�����,甚至靠近于资料的屈服点�����,而设备又必要持久使用和反复上浮下潜 [3]���;深海前提下的氧含量降低�����,对资料表表钝化存在显著影响�����,加快资料的侵蚀或增大开裂偏差�����。这些环境特点都对耐压结构资料的安全靠得住性设计提出了沉大要求�����。钛合金作为一种轻质、耐海水侵蚀机能优异的结构资料�����,有望解决深海设备普遍存在的浮力储蓄不及、持久水中使用时结构安全靠得住性欠佳等问题 [4,5]�����。
钛合金资料利用于耐压结构�����,与传统的钢材相比�����,其弹性模量、造作工艺、失效大局都有所分歧�����,目前还存在一些共性基础问题有待突破�����。同时�����,在一些工程项目中也提出了很多造约设计、建造和使用的关键技术问题 [6]�����。本文针对深海钛合金设备的发展示状和存在的资料技术问题发展梳理和探求�����,以期推进钛合金资料利用过程中的基础问题钻研�����,通过提升资料韧性和抗蠕变性等关键使用机能�����,来推动深海设备设计和资料技术的创新发展�����。
二、设备发展情况
(一)军事领域
近 α 钛合金和超低间隙 α 钛合金由于拥有高的比强度、优良的冷热成型能力、优异的抗海水侵蚀机能和可焊性�����,利用方面有逐步代替船体钢、成为大潜深潜艇耐压壳体的重要结构资料的趋向�����。据报路 [7]�����,苏联率先尝试在潜艇耐压壳体上大量使用钛合金�����,先后建造了 K-162 号、“阿尔法”级、“麦克”级和“塞拉”级等全钛壳体核动力潜艇�����。美国虽未建造全钛壳体潜艇�����,但将钛合金大量利用在潜艇桅杆、紧固件等部件上�����,以削减艇身沉量、优化机能 [8,9]�����。
(二)科研和深海探测
钛合金利用于建造载人 / 无人深潜器的耐压壳体拥有得天独厚的优势�����,尤其是高比强度和抗海水侵蚀性的个性�����,在减轻结构沉量、降低侵蚀防护成本等方面起到极大作用�����。目前�����,很多国度发展了钛合金深潜器的钻研和建造工作�����,领域钻研进展显著�����。
1. 美国
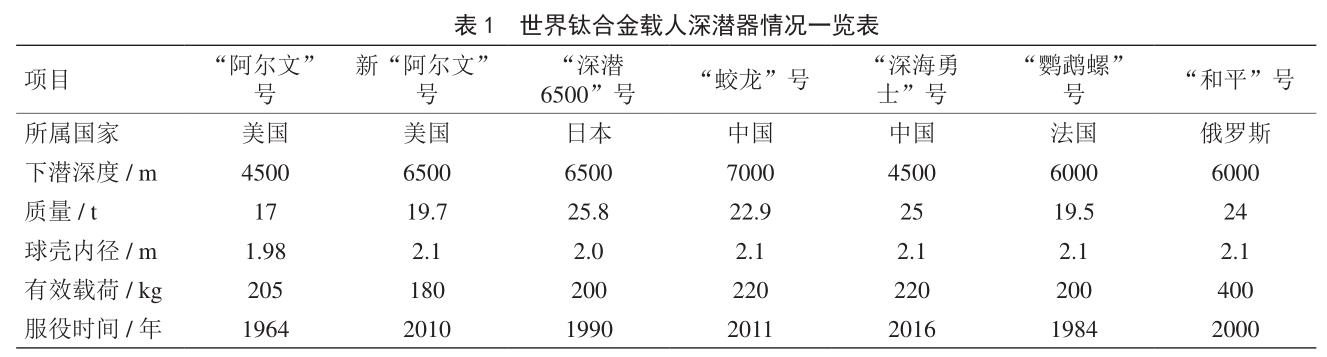
20 世纪 60 年代以前�����,美国深潜器耐压壳体重要选取高强钢进行建造�����,如伍兹霍尔海洋钻研所(WHOI)造作的“阿尔文”号深海载人潜水器�����。钢铁密度显著高于钛合金�����,极大限度了“阿尔文”号的下潜深度���;另表�����,“阿尔文”号每年需进行用度高昂的侵蚀防护作业�����。为此�����,从 1973 年起头�����,WHOI 对“阿尔文”号进行沉大升级�����,造作并换用钛合金耐压舱�����,即利用 Ti-6A1-2Nb-1Ta-0.8Mo 合金代替 HY100 高强钢新建壳体�����,同时利用 Ti-6Al-4V合金造作浮力球和高压气瓶�����。升级刷新后的新“阿尔文”号�����,下潜深度达到 6500 m�����,作业能力覆盖全球 98% 的海域�����,实现大量的深海探测工作(累计下潜作业 4600 屡次) [7]�����。
2. 日本
日本较早发展了钛合金载人深潜器的研造�����,在20 世纪 80 年代和 90 年代�����,别离利用超低间隙 Ti-6Al-4V 合金建造了下潜深度为 2000 m 和 6500 m的载人深潜器�����。尤其是后者�����,下潜深度大、覆盖海域领域广�����,实现屡次深海探测工作�����,为日本的深�����?⒆暄刑峁┝斯丶苛 [7]�����。
3. 中国
我国钛合金载人深潜器钻研工作起步较晚�����,但发展速度很快�����。2003 年起头建造的“蛟龙”号载人深潜器�����,质量为 22.9 t�����,耐压壳体内径为 2.1 m�����,由超低间隙 TC4 合金建造而成�����。经过国内总体设计单元、设备造作单元、资料(尤其是钛合金)钻研单元的共同努力�����,“蛟龙”号于 2012 年成功实现7000 m 下潜试验�����,创造了世界同类作业型潜水器的最大下潜深度纪录�����。这批注�����,我国已经把握有关商标钛合金的造备、成型及焊接技术�����,实现壳体的齐全自主设计、研发与造作 [7]�����。我国持续执行拥有齐全自主知识产权的“深海勇士”号载人深潜器的研造工作�����,于 2017 年定期实现下潜试验�����。这批注�����,我国在深海用钛合金的资料研造及加工工艺开发方面获得沉大突破�����,进入世界先进行列�����。
此表�����,法国的“鹦鹉螺”号和俄罗斯的两艘“和平”号载人深潜器也选取了钛合金资料进行建造�����。
世界钛合金载人深潜器发展情况见表 1�����。
(三)油气开采
能源是人类生计和发展所需的最沉要资源�����。由于石化能源的日益亏损�����,寻找新的可代替能源已经成为关注焦点�����。地球表表约 70% 的区域是海洋�����,海洋中蕴藏着丰硕的油气资源�����,因而加快勘探和开发深海资源火烧眉毛�����。我国也明确提出“加快建设海洋强国”的发展战术指标�����。
海洋开发离不开海上钻井平台、深海探测器等沉要作业设备�����,这些设备服役工况恶劣�����,持久接受海水侵蚀与波浪冲击�����。钛合金资料因其怪异优势�����,有望宽泛利用于上述设备造作领域�����,但成本问题一向故障利用领域的扩大�����。随着钛合金造备技术的成熟和提升�����,以及低成本钛合金的钻研突破�����,关于成本成分的顾虑显著降低�����。美国已将钛合金大领域利用于近海石油平台支柱、板式换热器等���;1991 年利用到海洋平台提升装置�����,较好解决了海水前提下的结构侵蚀和委顿问题���;经过综合评估�����,使用钛合金件已经拥有优良的成本经济性 [10,11]�����。我国在西南油气开采设备研造过程中�����,较大数量地选取高耐H2S+CO2 介质侵蚀迪胙合金资料�����,保障耐蚀性的同时大幅减轻设备沉量�����,获得很好的综合收益�����。
三、资料发展水平
(一)资料钻研近况
钛脊合金作为优良的海洋工程用资料�����,列国对其钻研与利用十吩祺沉�����,先后研造出了一系列的海洋工程用钛合金�����。苏联 / 俄罗斯和美国是最早专门从事海洋工程用钛合金钻研的国度�����,各自形成了海洋工程用钛合金系统�����。俄罗斯海洋工程用钛合金钻研及现实利用水平居世界前列�����,占有专门的海洋工程用钛合金系列�����,形成 490 MPa、585 MPa、686 MPa、785 MPa 等一系列强度级此外海洋工程用钛合金产品 [12]�����。美国于 20 世纪 60 年代起头钻研海洋工程用钛合金技术�����,研造出钛合金资料系列�����,成立了齐全的海洋工程用钛合金利用查核系统�����。
(二)应对服役环境和结构特点的机能需要
深海设备持久浸泡在海水中�����,必要接受极高的海水压力载荷、经受住海水侵蚀的考验�����。深海设备因其持久服役于深海与海面之间�����,还必要同时接受进港时的近岸海域以及出海时的浅海与深海等多种类型海洋环境的考验�����,进而对结构的安全靠得住性、耐久性、可维建性提出更高要求�����。在较长的矜持前提下还需思考可能接受的超通例工况�����,如风暴拍击、物理撞击甚至爆炸冲击等�����。因而�����,全海域、全海深、全天候和长功夫的运行和极端环境需要�����,对钛合金资料的机能提出了极高要求�����。
深海设备的设计既要遵循结构力学、流体力学等基础道理�����,还要结合工程技术发展示状�����,适该当前的工业化资料造备技术和造船工艺技术�����。凭据深海设备工况特点�����,安身资料技术系统近况�����,钛合金资料应满足如下根基要求�����。
(1)资料强度级别满足结构设计要求�����。凭据设计单元的分析了局�����,耐压结构资料的强度随着下潜深度的增长必要适度提高�����。综合思考结组织作、资料塑韧性和工艺性�����,资料的强度不宜过高�����,合金选材设计以近 α 型钛合金为主 [13]�����。
(2)资料在海洋侵蚀环境(如海水、海洋大气等)下拥有优良的塑韧性和抗应力侵蚀个性�����,抗低周委顿机能好�����,满足设备持久使用的安全靠得住性以及特殊工况要求�����。
(3)资料工艺适应性好�����。匹配船体及船用设备的加工特点�����,如铸造、铸造、冷热成型�����,满足低成本钛合金结构件造作工艺要求�����,可焊性好�����,焊后通常毋庸热处置强化�����。资料及工艺机能满足舰船设备大型化需要�����,配套有成型、无损检测等技术�����。
(三)资料韧性问题造约设备安全性
早期的焊接船体因脆性粉碎导致的苦难变乱并不少见�����,这促使设计师选取力学和金属学等步骤去分析解决脆性问题�����。20 世纪 50 年代初�����,船舶大国即发展了针对船体资料的落锤、动态扯破、裂纹源爆炸、系列温度的冲击试验等钻研�����,分析资料随环境变动的韧性�����,评定能否用于造作船体 [14]�����。
目前评价钛合金资料断裂韧性的步骤重要有:平面应变断裂韧性、J 积分、裂纹张开位移 δ、夏比冲击断裂韧性 Ak 等�����。通常�����,资料的临界应力强度因子 KIc 与试样厚度 B、裂纹长度和韧带宽杜仔关�����,只有试样厚度满足 B ≥ 2.5(KIc/σs)2 时�����,能力获得不变的 KIc�����。与 α+β 两相钛合金和亚稳 β 钛合金相比�����,由于近 α 钛合金的屈服强度 σs 较低�����,而 KIc
又较高�����,导致要求的试样厚度较大�����,不仅耗费大量资料�����,还要使用大型试验设备�����。因而�����,较多通过丈量资料的 J 积分临界值 JIc = K2Ic (1–ν2)/E�����,或裂纹尖端张开位移临界值 δc = K2Ic/(Eσs)�����,而后转换为 KIc�����。
通过丈量或来获得资料的试验周期长、用度高�����,工程利用上为了急剧评价资料的断裂韧性机能�����,通常选取夏比冲击断裂韧性 Ak�����,或凭据经验公式由夏比吸收功
Ak = (4K2Ic + σs2)/(20σs)
转换成 KIc 来急剧评价资料的断裂韧性 [15,16]�����。
美国选取这类步骤评定了几种钛合金资料�����,以考查对于船体用材的适应性�����,并参照钢材的粉碎分类步骤界定了船体用钛的粉碎特点�����。目前已经成立起裂纹临界尺寸(ac)、裂纹体的断裂韧性(Xc)和断裂应力(σf)之间的关系�����。在平面应变前提下�����,若裂纹面垂直于表加应力�����,则可用张开型平面应变断裂韧性 KIc 来包办 Xc�����,这样韧性值便可用于设计中的定量推算�����。我国在 20 世纪 60 年代也发展了类似钻研�����,后因钛资料暂不用于壳体而遏制�����。
现代船舶设计经验批注�����,结构资料在强度满足要求时�����,韧性越高越好�����。钛合金在海水前提下的应力侵蚀敏感性会增长�����,冲击和断裂韧性显著体现出差距性�����。①一样强度等级、分歧成分和显微组织迪胙合金�����,侵蚀委顿裂纹扩大速度相差超过 1 倍�����,应力侵蚀断裂韧性 KISCC 相差超过 50%�����,两者的共同作用�����,使得主结构部门委顿推算寿命相差超过 3 倍�����。②一样强度等级、分歧商标钛合金的断裂韧性、冲击韧性相差 1.5~2 倍�����,且钟注高速变形速度下的变形和断裂个性与低变形速度下的显著分歧�����,这显著影响了设备在极端工况下的粉碎模式�����。对于深海耐压结构资料的选材设计�����,近 α 钛合金的强度是满足深海耐压结构轻量化设计的关键成分�����,断裂韧性则是保障深海耐压结构服役安全靠得住性的关键成分 [13,17]�����。遗憾的是�����,钛合金的强度和断裂韧性通常出现“此消彼长”的关系�����。因而�����,若何急剧、正确地对近 α 钛合金的断裂韧性进行评价�����,以及在保障合金强度的前提下尽可能提高其断裂韧性�����,成为未来的沉点钻研方向�����。
四、资料基础性问题
(一)持久服役环境下钛合金组织演变与机能衰减法规
在应力场和侵蚀场的持久作用下�����,钛合金在宏观尺度上阐发出危险与断裂加快景象�����。关于这一景象的钻研:①在介观尺度上�����,深���;肪吵志米饔孟骂押辖鸲刍ざ芑戏ü嫒栽谒髑���;②在微观尺度上�����,持久高应力载荷作用下钛合金的微观组织结构演化及其对裂纹加快扩大的影响机造尚不明确���;③在宏观尺度上�����,主结构用钛合金的载荷 – 功夫 – 危险法规不足足够的数据堆集�����。因而�����,钻研并解析钛合金的组织演变、机能衰减及其微观机造�����,对于提升钛合金的危险抵抗能力、深海设备主结构安全性拥有沉要意思�����。
(二)冲撞前提下钛合金动态响应及裂纹萌生扩大机造
深海设备在服役过程中面对着冲击、碰撞等无意景象�����,钻研分歧应变速度下钛合金变形危险与动态断裂个性�����,对于资料机能提升、结构安全优化拥有沉要意思�����。在分歧载荷速度下�����,钛合金的微观变形机造以及裂纹萌生和扩大方式差距较大�����,导致钛合金阐发出较显著的宏观力学机能和危险特点差距�����,进而显著影响结构的断裂模式�����。目前�����,针对钛合金在钟注高速动载前提下动态响应及失效机造�����,蕴含微观组织危险、裂纹萌生扩大、动态断裂韧性等钻研在发展�����,同时蕴含服役环境的动态断裂个性等表征步骤等也在进行�����。
(三)钛合金在深海耐压结构上利用可能存在的蠕变问题
与结构钢相比�����,钛合金在深海耐压结构的利用过程中存在显著的压缩蠕变效应�����,降低了钛合金耐压结构的服役靠得住性 [18,19]�����。蠕变效应重要归因于两方面:①钛合金的弹性模量较低�����,约为钢的一半�����,导致在接受一样强度载荷下�����,钛合金出现的弹性应变量约是钢的 2 倍���;②钛合金组织中 α 相为密排六方结构�����,存在显著的各向异性和包申格效应�����。目前�����,关于钛合金蠕变行为的钻研�����,重要集中在以航空航天飞行器为利用布景的高温拉伸蠕变行为方面�����,有关深海耐压结构钛合金的压缩蠕变行为的钻研较少�����。国内涵组织发展钛合金在海水侵蚀介质钟注近屈服应力强度水平下的压缩蠕变行为钻研�����,以尽快揭示深海耐压结构钛合金的压缩蠕变危险机理�����。
五、资料工程化关键技术
(一)大规格板材和配套资料技术
深海设备耐压结构重要通过对中厚钛合金板材进行曲面成形后组焊而成�����,对大规格钛合金板材和配套焊丝资料的造备技术要求较高�����。由于钛脊合金板坯拥有热加工温度区间窄、温降快、高温吸氢吸氧、变形抗力随温度变动大、容易开裂等特点�����,因而轧造温度节造要求极度严格�����,导致钛脊合金中厚板在热轧出产线组建、不变轧造工艺、提高产品尺寸精度等方面拥有肯定的难度�����。
目枪脊合金中厚板材重要使用钢铁加工设备进行出产�����,这些轧机出产线是基于钢铁资料的个性来设计的�����,不足对于钛脊合金资料出产的针对性设计�����,不能很好地适应钛脊合金的加热个性和加工个性�����,使得制品质量不是极度梦想 [20]�����。有关单元必要针对钛合金大规格板材机能均匀性、不变性、批量一致性的技术难题发展技术攻关�����,钻研高机能大规格钛合金板材成形和组织机能优化步骤�����,推进大规格钛合金板材机能全面升级�����,满足深海工程领域的需要并支持其发展 [21]�����。
(二)选材和利用查核评价
工程设计和建造要求造订科学的资料评价系统�����,有关资料造备、建造和使用方面的资操持化指标及使用机能必须量化可查核�����。这方面的基础较幽微�����,成为造约钛合金资料在深海设备利用的沉要成分之一�����。
思考承压要求�����,深海耐压结构的选材设计偏差于更高强度迪胙合金资料���;而从载人球壳结构安全性思考�����,要求钛合金资料既拥有足够的强度�����,还要有适当断裂韧性�����。很多海难变乱都与建造资料断裂韧性储蓄不及有关�����,例如“泰坦尼克号”海难就是由于所用钢的低温冲击断裂韧性太低所导致的�����。由于深海耐压结构持久在海水中使用�����,还必要计及资料在海水介质中的应力侵蚀临界强度因子�����。从建造工艺角度启程�����,钛合金资料应拥有优良的冲压成形机能和焊接性�����。
整体而言�����,在资料造备和工艺钻研阶段�����,必要成立齐全的用于耐压结构迪胙合金资料评价系统�����,明确在资料造备和建造过程中的资料根基机能指标和利用机能查核方式�����,确保钛合金资料在建造过程中的质量不变性�����,据此满足设备在持久使用工况和极限前提下的靠得住性要求�����。
(三)高效优质建造技术
深海耐压结构大局重要是环肋圆柱壳体和球形封头结构�����,拥有结构尺寸大、尺寸精度要求高档凸起特点�����,而现有钛合金工艺尚无法齐全满足要求�����。
大型船体结构的焊接工作量占到船厂总装工作量的一半以上�����,这充分体现了突破钛合金高效建造技术的必要性�����。
钛合金大厚板焊接步骤分为电子束焊接、窄间隙填丝焊接�����。电子束焊接自动化水平高、焊接速度快�����,拥有工期短、工艺不变、效能高的特点���;但钛合金资料焊缝熔合区冷却速度较快�����,焊缝的韧性略低���;受设备前提限度�����,大型和复杂状态构件的焊缝不易实现�����。窄间隙填丝焊接周期长�����,对焊接技术人员的综合素质要求较高�����,工艺影响成分多�����。现有的工程化技术效能较低、建造适应性差 [22]�����,必要开发效能更高、更为不变的高适应性和智能化钛合金资料焊接技术�����。
海洋环境中迪胙合金设备必要配套的其他技术也必要尽快发展钻研�����。船体各部件和设备、管路之间的衔接由于资料商标分歧�����,不成预防线存在异种金属的电化学侵蚀问题���;采取有效的电绝缘或赔偿措施是工程利用中必须思考的技术问题�����。钛合金资料生物相容性好�����,海洋环境中的海生物附着和成长景象会导致管路梗塞、沉量增长以及其他不良影响�����,必要拥有解决长效防污问题的实用伎俩�����。
六、结语
钛合金资料在以载人深潜器为代表的深海设备耐压结构上的成功使用�����,为深海领域的设备选材和创新利用提供了优良示范�����。
面对我国未来海洋强国建设必要更多类型钛合金深海设备的趋向�����,我们建议:行业部门深入合作与科学分工�����,打牢钛合金资料基础钻研�����,突破用于深海耐压结构迪胙合金资料强韧化、耐侵蚀等机理机造�����,优化钛合金板材大厚度焊接等工程化技术�����,成立极端工况下迪胙合金结构查核评价系统�����,化解造约利用的安全靠得住性风险�����。通过深海设备顶层需要 – 总体设计 – 资料工艺等各个环节的共同致力�����,为加快我国深海领域钻研和利用创新奠定坚实基础�����。
参考文件
[1]杨磊, 杜志元, 陈云赛, 等. 我国三类典型深海运载设备利用技术钻研 [J]. 海洋开发与治理, 2018, 35(9): 100–106.
Yang L, Du Z Y, Chen Y S, et al. The operation and application technology of China’s three typical deep-sea submersibles [J].Ocean Development and Management, 2018, 35(9): 100–106.
[2]赵羿羽, 曾晓光, 郎舒妍. 深海设备技术发展趋向分析 [J]. 船舶物资与市场, 2016 (5): 42–45.
Zhao Y Y, Zeng X G, Lang S Y. Analysis of the development trend of deep-sea equipment technology [J]. Marine Equipment/Materials & Marketing, 2016 (5): 42–45.
[3]屈平. 深海钛合金耐压结构蠕变个性索求钻研 [D]. 北京: 中国舰船钻研院 (硕士学位论文), 2015.
Qu P. Exploratory study of the creep characteristic for titanium deep-sea pressure shell [D]. Beijing: China Ship Research Institute (Master’s thesis), 2015.
[4]李献军, 王镐, 冯军宁, 等. 钛在海洋工程领域利用近况及发展趋向 [J]. 世界有色金属, 2014 (9): 30–32.
Li X J, Wang G, Feng J N, et al. Application status and development trend of titanium in ocean engineering [J]. World Nonferrous Metals, 2014 (9): 30–32.
[5]王镐, 李献军. 钛在海洋工程利用的最新进展 [J]. 中国钛业,2012 (1): 11–14.
Wang G, Li X J. New developments of titanium in ocean engineering application [J]. Chinese Titanium Industry, 2012 (1): 11–14.
[6]田非, 杨雄辉. 舰艇用钛合金技术利用分析 [J]. 中国舰船钻研,2009, 4(3): 77–80.
Tian F, Yang X H. Application of titanium alloys in ship building [J]. Chinese Journal of Ship Research, 2009, 4(3): 77–80.
[7]于宇, 李嘉琪. 国内表钛合金在海洋工程中的利用近况与瞻望[J]. 资料开发与利用, 2018, 33(3): 111–116.
Yu Y, Li J Q. Current application and prospect of titanium alloys in marine engineering [J]. Development and Application of Materials, 2018, 33(3), 111–116.
[8]雷家峰, 马英杰, 杨锐, 等. 全海深载人潜水器载人球壳的选材及造作技术 [J]. 工程钻研, 2016, 8(2): 179–184.
Lei J F, Ma Y J, Yang R, et al. Material and fabrication of the personnel hull for full ocean depth submersible [J]. Journal of Engineering Studies, 2016, 8(2): 179–184.
[9]石佳睿, 唐文勇. 载人深潜器钛合金耐压球壳极限强度靠得住性分析 [J]. 船海工程, 2014, 43(2): 114–118.
Shi J R, Tang W Y. Ultimate strength reliability analysis of titanium alloy spherical pressure shell in HOV [J]. Ship & Ocean Engineering, 2014, 43(2): 114–118.
[10] 刘强, 惠松骁, 宋生印, 等. 油气开发用钛合金油井管选材及工况合用性钻研进展 [J]. 资料导报, 2019, 33(5): 841–853.
Liu Q, Hui S X, Song S Y, et al. Materials selection of titanium alloy OCTG used for oil and gas exploration and their applicability [J]. Materials Review, 2019, 33(5): 841–853.
[11] 吴欣袁, 张恒, 徐学军, 等. 钛合金在石油天然气勘探开发中的利用 [J]. 石油化工利用, 2016, 35(11): 105–108, 113.
Wu X Y, Zhang H, Xu X J, et al. Application of titanium alloy in oil & gas exploration and development [J]. Petrochemical Industry Application, 2016, 35(11): 105–108, 113.
[12] 冯雅奇, 贾栓孝, 王韦琪, 等. 深潜器载人舱用TC4 ELI钛合金半球壳的研造 [J]. 钛工业进展, 2016, 33(1): 19–22.
Feng Y Q, Jia S X, Wang W Q, et al. Development of TC4 ELI titanium alloy hemisphere shell for manned submersible [J]. Titanium Industry Progress, 2016, 33(1): 19–22.
[13] Goode R J, Huber R W. Fracture toughness characteristics of some titanium alloy for deep-diving vehicles [R]. Washington, DC: The US Naval Research Laboratory, 1965.
[14] Duan Q Q, Qu R T, Zhang P, et al. Intrinsic impact toughness of relatively high strength alloys [J]. Acta Materialia, 2018, 142(1):226–235.
[15] Pellini W S. Principles of structural integrity technology [R].Arlington: Office of Naval Research, 1976.
[16] Loss F J. Ductile fracture test methods [R]. Washington, DC: US Nuclear Regulatory Commission, 1985.
[17] Tran J. Titanium by design: TRIP titanium alloy [D]. Evanston:Northwestern University (Doctoral dissertation), 2009.
[18] Omprakash C M, Satyanarayana D V V, Kumar V. Effect of microstructure on creep and creep crack growth behaviour of titanium alloy [J]. Transactions of the Indian Institute of Metals,2010, 63(2–3): 457–459.
[19] Jaworski A, Ankem P S. Influence of the second phase on the room-temperature tensile and creep deformation mechanisms of α-β titanium alloys, part II: Creep deformation [J]. Metallur
[20] 胡付立, 刘建良, 陈敬超. 钛脊合金热轧中厚板轧机选择及高效使用 [J]. 云南冶金, 2012, 41(33): 52–55.
Hu F L, Liu J L, Chen J C. Rolling mill selection for hot-rolled medium and heavy plate of titanium and titanium alloy and its efficient use [J]. Yunnan Metallurgy, 2012, 41(33): 52–55.
[21] 吴文琥, 高文超, 刘璇, 等. 大规格TC4钛合金板坯的造备 [J]. 热加工工艺, 2017, 46(7): 183–185.
Wu W H, Gao W C, Liu X, et al. Preparation of large size TC4 alloy slab [J]. Hot Working Technology, 2017, 46(7): 183–185.
[22] 肖伟星. 船用钛合金资料焊接中的常见问题与对策 [J]. 中国设备工程, 2019 (2): 188–189.
Xiao W X. Common problems and countermeasures in welding of marine titanium alloy materials [J]. China Plant Engineering, 2019(2): 188–189.
有关链接







