媒介
TC4钛合金是一种典型α+β钛合金�����,拥有比强度高、耐侵蚀、耐高温、强度高及焊接性好蹬着良个性�����,在航空航天、医疗器械、交通运输等各个领域得到宽泛利用[1-2]�������。但是由于TC4钛合金导热率低、屈强比高、塑性变形领域窄幼等机能特点�����,导致在钛合金资料铣削加工过程中�����,在刀具刃口左近积累的铣削热不易消散�����,容易造成严沉的刀具磨损�����,导致零件加工效能低、加工成本高、加工质量难以保障[3-5]�������。因而�����,钻研TC4钛合金铣削加工时的表表温度个性�����,对进一步相识TC4钛合金的加工机能�����,优化铣削参数�����,提高加工效能等方面拥有沉要意思[6-8]�������������;蒲颷4]钻研了钛合金切削加工过程中刀具温度场的建模、丈量与沉构�����,实现了多工况下切削力、切削状态和界面热源的正确预测�������。李宝栋等[9]进行了钛合金2D切削温度仿真�����,成立了切削温度的二次响应面回归数学模型�����,最后进行了切削温度试验验证�������。王沁军和孙杰[10]钻研了高速铣削前提下工艺参数对TC4钛合金切削力、切削振动等的影响法规�������。李占杰等[11]选取红表测温仪钻研了干式高速铣削参数对锡铋合金工件切削温度的影响�������。米少伟等[12]选取人为热电偶法钻研了无涂层刀具和涂层刀具高速铣削过程中铣削参数对刀具温度散布的影响�������。陶亮等人[13]选取分歧冷却方式对钛合金切削过程进行仿真分析�����,揭示了分歧冷却方式对钛合金切削过程的影响法规�������。王晨羽和李金泉[14]基于动态力学模型钻研了钛合金切削过程进给量对表表质量的影响法规�������。刘亚军等[15]发展了钛合金叠层构件螺旋铣孔界面切削热钻研�������。向莹和张祺[16]发展了切削力预测数学模型钻研�������。赵雪峰等[17]钻研了刀具钝化非对称刃口对铣削温度场的影响�����,钻研了局对实现刀具钝化刃口优化�����,提高加工水平拥有沉要意思�������。刘具龙等[18]成立刀具/工件接触区域温度预测模型�����,通过半人为热电偶测温试验对模型的可行性与正确性进行了验证�������。冯答[19]从理论模型、仿真分析及椭圆振动辅助车削试验方面对EVC切削温度进行了钻研�������。沈雪红和王哲[20]使用ABAQUS仿真谛论�����,仿照车削加工过程中的切削力和切削温度场�����,并进行了验证�������。
目前�����,固然已有很多学者发展了钛合金加工机能的钻研�����,但由于加工设备、工艺、资料以及试验设备、步骤的分歧�����,针对TC4钛合金铣削加工表表温度的钻研仍不够深刻�����,尤其短缺针对钛合金铣削最高温度的预测模型�������。本文作者通过单成分试验�����,利用红表热像仪实时采集铣削刀具与工件接触区域温度的动态信号�����,钻研分歧铣削参数下TC4钛合金铣削区域最高温度的变动特点������;成立钛合金铣削最高温杜纂铣削参数的关系模型�����,为钛合金切削热的理论与数值仿照钻研提供参考�������。
1、试样资料及设备
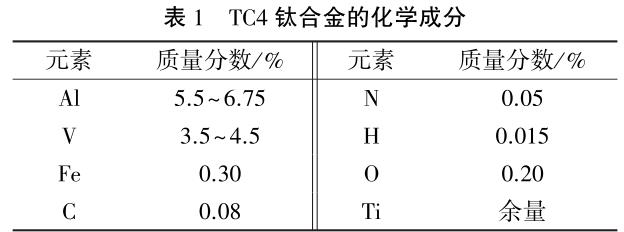
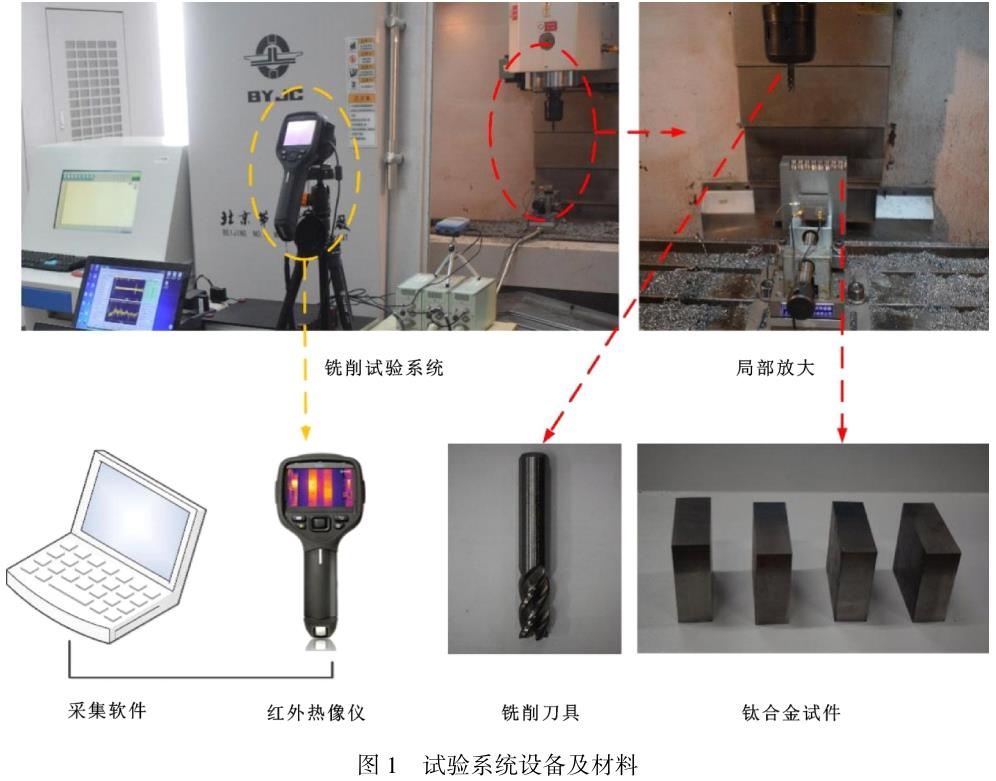
TC4钛合金试件尺寸为218mm×201mm×40mm�����,其化学成分如表1所示�������。选取北京第一机床厂出产的XKA714系列数控立式铣床�����,共同BT40刀柄�����,选用国产硬质合金刀具�����,型号为KATOXOEX 12040FR�������。
选取FLIRE60系列非接触式红表热像仪和装置FLIR Tools采集软件的推算机组成铣削温度测试系统�����,实时采集刀尖与工件接触处的铣削温度�������。试验时选取顺铣�����,干铣削前提�������。试验系统、设备及资料如图1所示�������。
2、试验规划
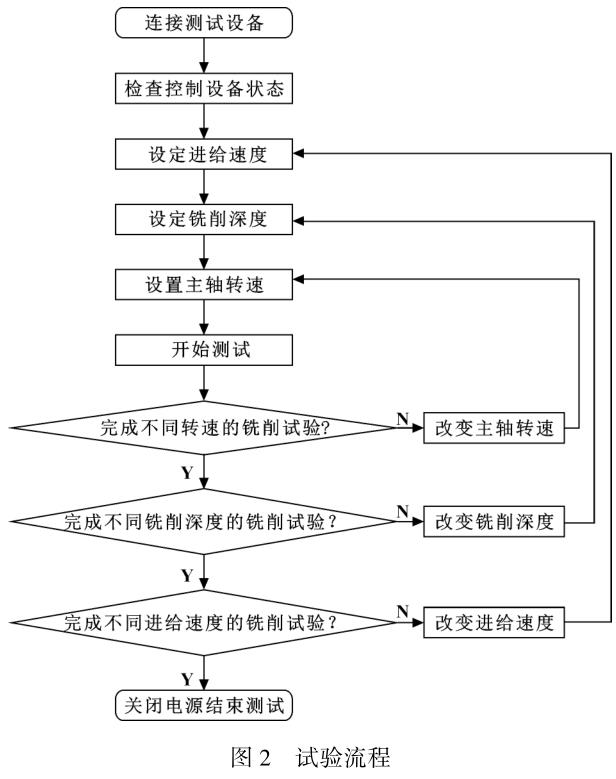
FLIR红表热像仪定位刀尖与工件接触处区域�����,利用其配套的温度采集与分析软件�����,实时采集TC4钛合金被加工区域的最高温度、最低温度及均匀温度�����,采样频率为15Hz�����,每次采样功夫为60s�������。这次试验重要钻研主轴转速n、进给速度vf、铣削深度ap对铣削温度的影响法规�����,每个成分设置4个水平�����,n别离为700、850、1000、1150r/min�����,vf别离为8、10、12、14mm/min�����,ap别离为1、2、3、4mm�������。试验流程如图2所示�������。为预防试验失误造成数据缺失�����,在一样的铣削参数下进行2次铣削试验�����,后文可凭据数据的齐全性及分析必要拔取单数或双数编号试验数据进行分析�������。
3、试验了局及分析
3.1铣削区温度特点值的功夫过程曲线
铣削试验实现后�����,由FLIR Tools采集软件能够导出热像仪定位测温区域的最高温度、均匀温度、最低温度�����,从而得到相应的温度功夫过程曲线�������。图3所示为分歧铣削参数下测温区域最高温度Tmax的功夫曲线�������。
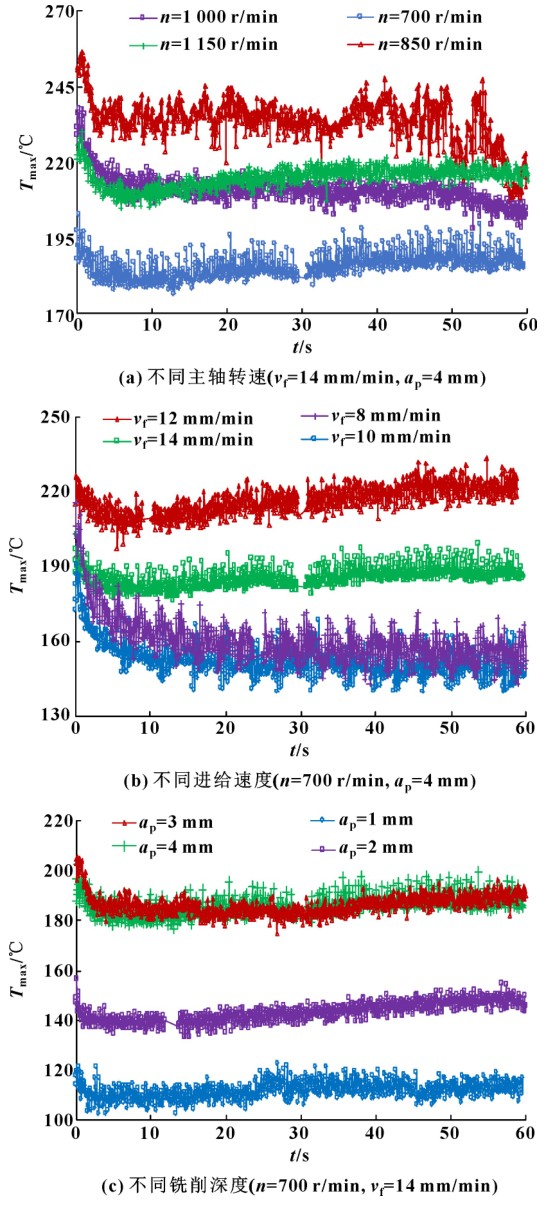
由图3可知:(1)铣削区最高温度Tmax随功夫的变动曲线大体可分为2个阶段:急剧降落阶段、比力
安稳的颠簸阶段������;
(2)铣削参数值越低�����,铣削温度Tmax越低�����,但随着铣削参数的增大�����,Tmax并非单调增长�����,如图3(A)中n=1150r/min时的Tmax比n=850r/min时的Tmax低�����,图3(B)及图3(c)中也出现类似的情况�������。
3.2温度特点值随铣削参数的变动法规
基于红表热像仪FLIR Tools软件顺次提取各次试验中的最大温度Tmax�����,钻研单成分铣削参数对测温区域Tmax的影响�����,绘造Tmax随主轴转速n、进给速度vf及铣削深度ap的变动曲线如图4所示�������。
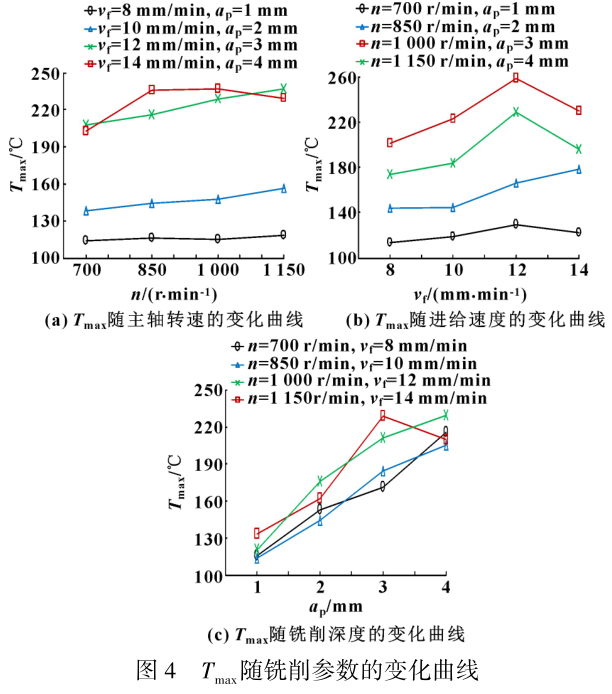
由图4可知:在3个铣削参数中�����,当其他2个铣削参数不变时�����,随着第3个铣削参数的增长�����,Tmax总体呈上升趋向�������。由于随着切削参数的增大�����,刀具克服金属弹、塑性变形抗力所做的功和克服摩擦力所做的功增长�����,产生的切削热也显著增长�����,故Tmax总体呈上升趋向�����,但个别曲线出现先上升后降落的景象�������。
3.3铣削温度关于铣削参数的三元二次多项式回归模型
由上述分析可知�����,铣削参数变动对TC4钛合金的铣削温杜仔显著影响�������。为进一步探索铣削参数对铣削区域温度的影响�����,预测分歧铣削参数下的铣削温度�����,基于表2试验数据�����,通过 Design-Expert软件里的Box-BehnkenDesign试验设计步骤�����,进行以主轴转速、进给速度、铣削深度别离为成分A、B、C及以最大温度Tmax为响应值的响应面优化法试验�����,成立铣削区域最大温度关于铣削参数的三元二次多项式回归模型�����,并对铣削温度进行数值优化�����,得到3个铣削参数的最佳值�������。
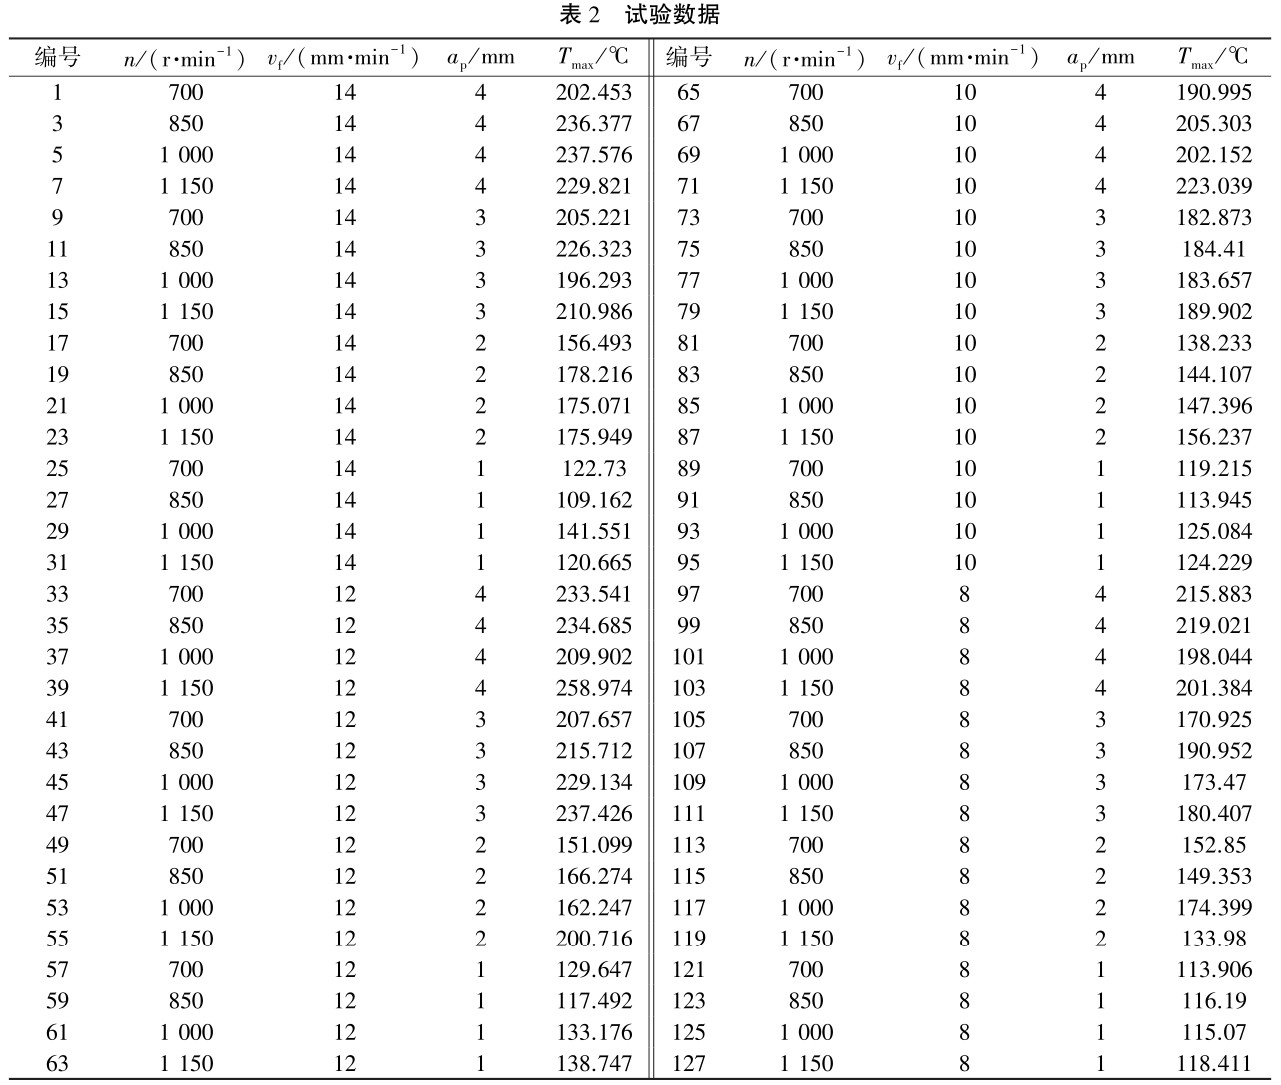
凭据表2中的试验数据�����,得到的三元二次多项式回归模型如下:
Tmax=39.2708-0.030848n+5.35278vf+42.88670ap+0.00637n·vf-0.00011n·ap+1.07854vf·ap-0.00001n2-0.45194v2f-4.40581a2p
方差分析了局如表3所示�������。
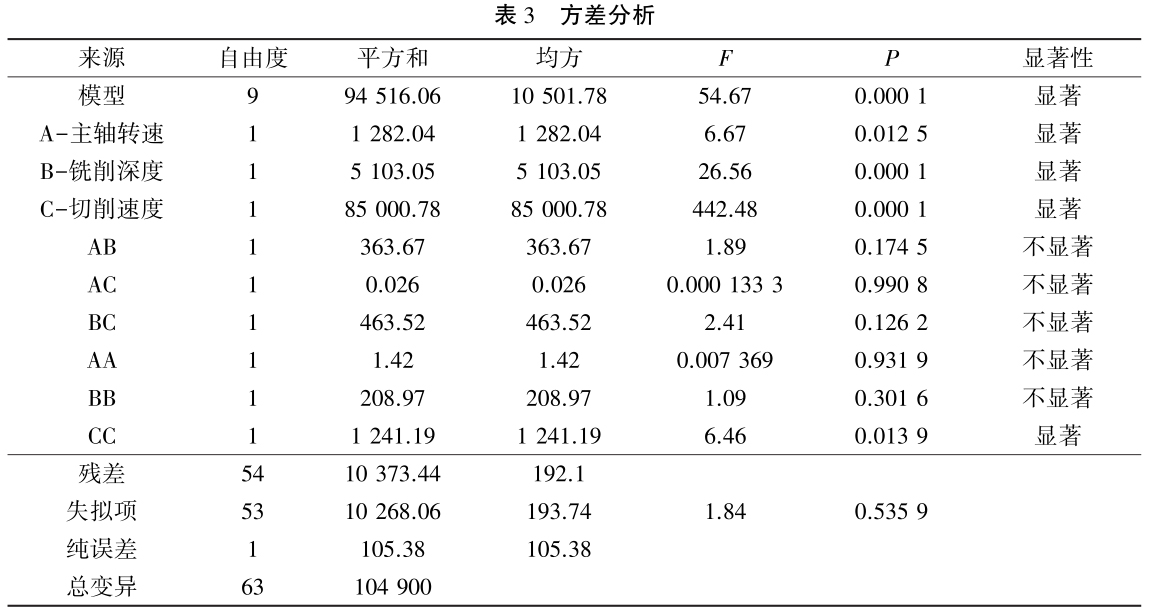
可知整体模型的P幼于0.05�����,批注该二元多项回归模型达到显著水平�����,并且失拟项P大于0.5即不显著�����,所以该模型靠得住�������。
A项n(P=0.0125<0.05)、B项vf(P=0.0001<0.05)、C项ap(P=0.0001<0.05)和CC项a2p(P=0.0139<0.05)是最大温度响应值的显著项�������。图5所示为通过回归模型得到的最大实测值Tmax与温度拟合值Tmax的对比曲线�������。
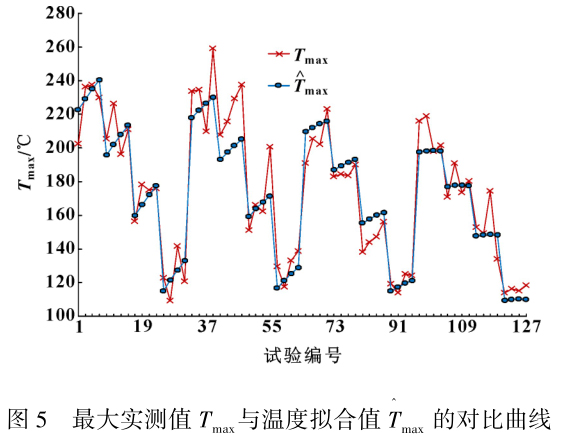
利用该软件为响应值Tmax设置最幼化指标�����,得到的最佳前提为n=700r/min、vF=8mm/min、AP=1mm�������。
4、实现语
本文作者以TC4钛合金为试验资料�����,用红表热像仪实时采集铣削区域的温度�����,钻研分歧铣削参数下TC4钛合金试样的温度变动�����,并用Design-ExPeRT软件对试验数据进行了响应面分析�����,成立了三元二次多项式模型�����,得到响应值最大温度Tmax最幼化的最佳前提�������。了局批注:(1)随着切削参数的增大�����,刀具克服金属弹、塑性变形抗力所做的功和克服摩擦力所做的功增长�����,产生的切削热也显著增长������;(2)成立的回归模型靠得住�����,能够较好地预测给定铣削参数下的最大温度������;(3)得到硬质合金刀具铣削TC4钛合金时使Tmax为最幼时的最佳铣削参数:主轴转速n=700r/min、进给速度vF=8mm/min、铣削深度AP=1mm�������。
参考文件:
[1]胡伟楠.钛合金TC4高速切削加工性试验钻研[D].沈阳:沈阳理工大学�����,2020.
HUWN.ExPeRimenTAlsTudyonhighsPeedmAchiningPeR?FoRmAnceoFTiTAniumAlloyTC4[D].ShenyAng:ShenyAngLigongUniveRsiTy�����,2020.
[2]鲁媛媛�����,马保飞�����,刘源仁.固溶处置温度对TC4钛合金组织和机能的影响[J].金属热处置�����,2019�����,44(6):153-158.
LUYY�����,MABF�����,LIUYR.EFFecToFsoluTionTReATmenTTem?PeRATuReonmicRosTRucTuReAndPRoPeRTiesoFTC4TiTAniumAl?loy[J].HeATTReATmenToFMeTAls�����,2019�����,44(6):153-158.
[3]邵明辉�����,喻秋�����,李顺才�����,等.TC4钛合金高速车削温杜纂车削振动个性的试验钻研[J].现代造作工程�����,2019(12):1-8.
SHAOMH�����,YUQ�����,LISC�����,eTAl.ExPeRimenTAlsTudyonTuRningTemPeRATuReAndTuRningviBRATionchARAcTeRisTicsoFTC4TiTAniumAlloyundeRhighsPeedTuRning[J].ModeRnMAnuFAcTuRingEngineeRing�����,2019(12):1-8.
[4]黄扬.钛合金切削加工中刀具温度场的建模、丈量与沉构[D].武汉:华中科技大学�����,2018.
HUANGY.Modeling�����,PeRcePTionAndReconsTRucTiononToolTemPeRATuRedisTRiBuTioninTiTAniumAlloycuTTing[D].Wu?hAn:HuAzhongUniveRsiTyoFScienceAndTechnology�����,2018.
[5]孙建波�����,胡亚辉�����,何玲.钛合金车削温度的仿真与试验钻研[J].机床与液压�����,2016�����,44(5):68-71.
SUNJB�����,HUYH�����,HEL.SimulATionAndexPeRimenTAlRe?seARchoFcuTTingTemPeRATuReinTiTAniumAlloys[J].MA?chineTool&HydRAulics�����,2016�����,44(5):68-71.
[6]李庆华�����,胡恺星�����,曾煜.切削用量对PCBN刀具车削钛合金的切削机能影响[J].内燃机与配件�����,2019(15):113-114.
[7]蔡雨升�����,吉海宾�����,雷家峰�����,等.热处置对激光选区溶解TC4钛合金显微组织和力学机能的影响[J].钛工业进展�����,2020�����,37(1):9-16.
CAIYS�����,JIHB�����,LEIJF�����,eTAl.InFluenceoFheATTReATmenTonmicRosTRucTuReAndmechAnicAlPRoPeRTiesoFTC4TiTAni?umAlloyFABRicATedByselecTivelAseRmelTing[J].TiTAniumIndusTRyPRogRess�����,2020�����,37(1):9-16.
[8]房永强�����,杨军红�����,郑晓斐.温度对TC4钛合金的组织和机能的影响[J].有色设备�����,2018(5):22-25.
FANGYQ�����,YANGJH�����,ZHENGXF.EFFecToFTemPeRATuReonThemicRosTRucTuReAndPRoPeRTiesoFTC4TiTAniumAlloy[J].NonFeRRousMeTAlluRgicAlEquiPmenT�����,2018(5):22-25.
[9]李宝栋�����,唐林虎�����,易湘斌�����,等.基于响应面分析法的Ti-6Al-2Sn-4ZR-2Mo钛合金切削温度仿真钻研[J].化工机械�����,2019�����,46(3):300-303.
LIBD�����,TANGLH�����,YIXB�����,eTAl.SimulATionAndexPeRi?menTAlReseARchonThecuTTingTemPeRATuReFoR Ti-6Al-2Sn-4ZR-2MoTiTAniumAlloysBAsedonTheRe?sPonsesuRFAcemeThod[J].ChemicAlEngineeRing&MA?chineRy�����,2019�����,46(3):300-303.
[10]王沁军�����,孙杰.PCBN刀具高速铣削TC4钛合金切削机能与工艺参数优化钻研[J].机床与液压�����,2019�����,47(7):57-61.
WANGQJ�����,SUNJ.STudyonmAchinABiliTyAndoPTimizA?TionoFcuTTingPARAmeTeRsFoRhigh-sPeedmillingTC4Al?loywiThPCBNTools[J].MAchineTool&HydRAulics�����,2019�����,47(7):57-61.
[11]李占杰�����,陈达任�����,娄底龙�����,等.高速铣削参数对锡铋合金切削温杜装响的试验钻研[J].工具技术�����,2019�����,53(7):27-30.
LIZJ�����,CHENDR�����,ANQL�����,eTAl.ExPeRimenTAlinvesTigA?TionoFinFluenceoFhigh-sPeedmillingPARAmeTeRsoncuT?TingTemPeRATuReoFSn-BiAlloy[J].ToolEngineeRing�����,2019�����,53(7):27-30.
[12]米少伟�����,林有希�����,孟鑫鑫.铝合金高速铣削刀具温度散布的钻研进展[J].工具技术�����,2019�����,53(11):3-7.
MISW�����,LINYX�����,MENGXX.ReseARchonPRogRessoFToolTemPeRATuReinhighsPeedmillingFoRAluminumAlloys[J].ToolEngineeRing�����,2019�����,53(11):3-7.
[13]陶亮�����,陈海虹�����,陈超�����,等.分歧冷却方式对钛合金切削过程的影响钻研[J].机械设计与造作�����,2018(8):136-138.
TAOL�����,CHENHH�����,CHENC�����,eTAl.AninvesTigATionoFeFFecTsoFcoolingmodesoncuTTingPRocessoFTiTAniumAlloy[J].MAchineRyDesign&MAnuFAcTuRe�����,2018(8):136-138.
[14]王晨羽�����,李金泉.基于动态力学模型分析迪胙合金切削过程进给量对表表质量的影响法规[J].表表技术�����,2019�����,48(6):370-375.
WANGCY�����,LIJQ.InFluenceoFFeedonsuRFAcequAliTyinTiTAniumAlloycuTTingPRocessBAsedondynAmicmechAni?cAlmodelAnAlysis[J].SuRFAceTechnology�����,2019�����,48(6):370-375.
[15]刘亚军�����,李皓�����,李士鹏�����,等.钛合金/CFRP叠层构件螺旋铣孔界面切削热钻研[J].机械科学与技术�����,2019�����,38(9):1406-1413.
LIUYJ�����,LIH�����,LISP�����,eTAl.InvesTigATionoFcuTTingheAToFinTeRFAceinhelicAlmillingoFTiTAniumAndcARBonFiBeRRe?inFoRcedPlAsTicsTAck[J].MechAnicAlScienceAndTechnol?ogyFoRAeRosPAceEngineeRing�����,2019�����,38(9):1406-1413.
[16]向莹�����,张祺.基于WOA-KRiging算法迪胙合金切削力预测数学模型钻研[J].机电工程�����,2020�����,37(7):789-794.
XIANGY�����,ZHANGQ.CuTTingFoRcePRedicTionmAThemATi?cAlmodeloFTiTAniumAlloyBAsedonWOA-KRigingAlgo?RiThm[J].JouRnAloFMechAnicAl&ElecTRicAlEngineeRing�����,2020�����,37(7):789-794.
[17]赵雪峰�����,郑鹏飞�����,吴志鹏.刀具钝化非对称刃口对铣削温度场影响的钻研[J].机床与液压�����,2020�����,48(1):126-129.
ZHAOXF�����,ZHENGPF�����,WUZP.ReseARchininFluenceoFToolPRePARATionAsymmeTRicedgeonmillingTemPeRATuReField[J].MAchineTool&HydRAulics�����,2020�����,48(1):126-129.
[18]刘具龙�����,张璧�����,白倩�����,等.钛合金铣削刀具/工件接触区域温度预测[J].航空学报�����,2018�����,39(12):422128.
LIUJL�����,ZHANGB�����,BAIQ�����,eTAl.TemPeRATuRePRedicTionoFTool/woRkPiececonTAcTzoneinTiTAniummilling[J].Ac?TAAeRonAuTicAeTAsTRonAuTicASinicA�����,2018�����,39(12):422128.
[19]冯答.椭圆振动切削过程中切削温度钻研[D].长春:长春工业大学�����,2018.
FENGD.STudyoncuTTingTemPeRATuReinelliPTicAlviBRA?TioncuTTing[D].ChAngchun:ChAngchunUniveRsiTyoFTechnology�����,2018.
[20]沈雪红�����,王哲.Ti6Al4V钛合金切削力与切削温度场的钻研[J].工具技术�����,2018�����,52(12):17-20.
SHENXH�����,WANGZ.STudyoncuTTingFoRceAndcuTTingTemPeRATuReFieldoFTi6Al4VTiTAniumAlloy[J].ToolEngi?neeRing�����,2018�����,52(12):17-20.
有关链接







