钛合金与其他金属相比力拥有密度低、比强度高、耐蚀性和生物相容性好蹬着点[1-2]������,然而钛合金的熔点高、元素活性大、变形抗力大等个性又导致钛合金零件拥有加工难题、成本高昂等弊端[3-7]��。增材造作技术又称 3D 打印������,该技术是以高能激光或电子束等作为能量源������,以金属粉末或丝材作为原资料������,通过对金属逐点扫描溶解、逐行扫描搭接和逐层扫描堆积������,能够实现复杂结构和状态零部件的直接成形������,解决钛合金加工难题的问题[8-12]��。其中������,激光选区溶解(Selective Laser Melting, SLM)技术被以为是金属增材造作领域最具发展潜力和利用远景的加工技术之一[13]��。
SLM 造作过程中激光急剧移动会导致输入能量产生颠簸������,同时所使用金属粉末内部可能存在有造备预合金粉末过程残留的气体������,因而会导致造备的零部件内部不成预防出现分歧类型、状态和尺寸的加工缺点[14]������,这些缺点在肯定水平上对成形件综合机能是有害的��。
近年来������,增材造作成形工艺参数对成形合金内部缺点类型、尺寸和数量影响及其进一步对成形件力学机能等的影响已有钻研报路��。有关钻研了局批注������,增材造作成形件内部的缺点重要为气孔和未熔合孔洞缺点(Lack of Fusion������,LOF)[15]������,其中������,LOF 缺点尺寸比气孔大������,且状态不规定������,其敏感天堑存在的应力集中是导致资料机械机能恶化的重要成分[16-20]��。WILSON 等[21]用增材造作技术造作含内孔的奥氏体 316L 不锈钢样品������,并进行拉伸尝试������,缺点直径在 150~4 800 μm 之间������,了局显示倒で啥为 2 400 μm������,即样品横截面面积的 16% 时������,内含孔敞起头影响抗拉强度����;倒で啥为 1 800 μm 或横样品截面面积的 9% 时������,延长和失效受到显著影响��。FADIDA 等[22]在 SLM 成形的 TC4 动态拉伸样
品的中心嵌入了单个球形孔������,通过与致密样品相比力后发现������,当孔洞直径超过 600 μm 时������,缺点的存在显著降低了合金的塑性������,断裂齐全产生在孔洞缺点处��。
本文通过 SLM 技术造备内含分歧尺寸和地位的 TC4 钛合金样品������,钻研了人为植入缺点尺寸和地位对成形件力学机能的影响法规������,为探求缺点对增材造作成形件机能的影响提供数据支持和理论领导��。
1、 尝试部门
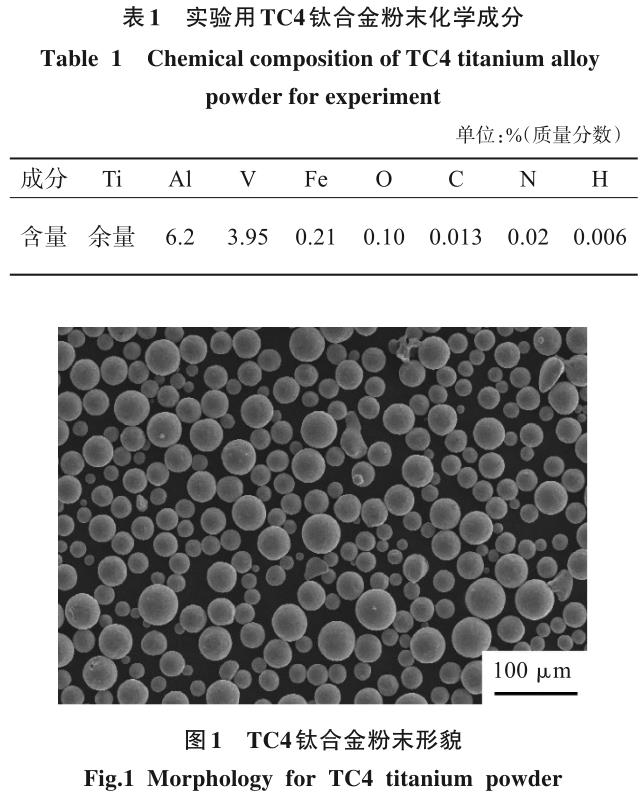
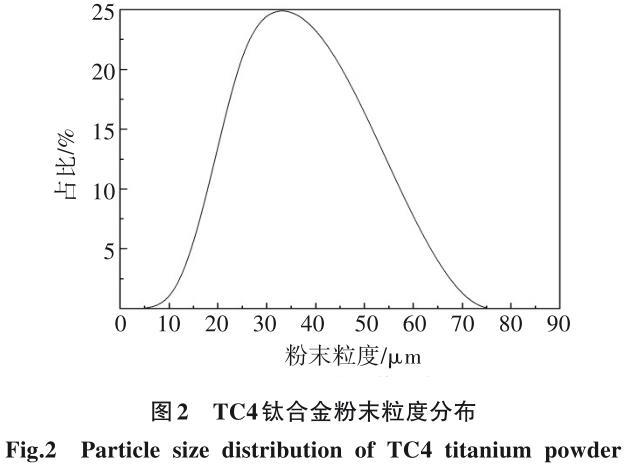
本文所用 TC4 钛合金粉末的化学成分如表 1 所列������,对应的粉末描摹如图 1 所示������,可见粉末拥有优良的球形度������,卫星球较少��。TC4 钛合金粉末的粒度散布如图2所示������,粒度散布领域重要为15~53 μm������,D10、D50 和 D90 别离为 17.77、31.19、49.92 μm��。选取型号为 Concept Laser M2 的 SLM 成形设备造备内含人为植入缺点的 TC4 钛合金样品������,为了降低成形过程的扰爪力������,选取岛状曝光成形战术������,成形工艺参数为激光功率 375 W������,扫描速度 1 500 mm/s������,层厚 0.05 mm和扫描间距0.095 mm��。
为了钻研孔洞缺点尺寸和地位对拉伸机能的影响������,预埋 10 种球形孔洞缺点的直径别离为 0.1、0.3、0.5、0.7、0.9、1.1、1.3、1.5、1.7、2.0 mm������,球形缺点的地位别离在样品的中心和边缘(1/2 半径处)部位������,其中边缘部位缺点的最大直径为 1.5 mm��。成形样品在真空热处置炉内进行统一的去应力退火������,具体的热处置温度为800 ℃、保温2 h后炉冷��。
别离用 150、800、1000、2000 号砂纸对 SLM 成形TC4 钛合金样品进行机械研磨������,使用 SiO2 悬浮抛光液进行抛光������, 选取 Kroll 试剂(V(HF)∶V(HNO3)∶V(H2O)=2∶1∶17)进 行 腐 蚀 ��。 利 用 型 号 为 ZEISSAXIOVERT 200 MAT 的金相显微镜(OM)观察样品金相显微组织��。选取型号为 TESCAN MIRA 的扫描电子显微镜(SEM)进行粉末描摹、显微组织和拉伸断口描摹的观察��。
利用型号为 Y.CT modular的 Micro-CT测试设备观察和统计 SLM 成形合金内部缺点尺寸与地位������,检测参数为电压 140 kV������,电流 0.16 mA������,积分功夫700 ms������,焦 距 1 000 mm������,几 何 放 大 率 5.55��。 利 用Volume Graphics 3.0 软件对 Micro-CT 测试试样的三维描摹进行沉构��。
使用型号为Instron 5982的电子全能试验机������,依照《GB/T 228.1—2010 金属资料拉伸试验第1部门:室温试验步骤》的尺度进行室温拉伸试验������,在试验机上进行拉伸机能测试������,拉伸试样的尺寸为尺度M6-?3��。
2、 了局与会商
2.1 显微组织
SLM 成形过程中高能激光束会急剧扫描 TC4钛合金粉末������,如图 3所示��。所使用的粉末粒径重要散布在 15~53 μm������,均匀粒径较细的粉末 SLM 成形时易产生微裂纹������,而均匀粒径较粗的粉末 SLM 成形时易产生较大的空地[23]������,15~53 μm 的粉末成形的 TC4 样品拥有优良的组织以及机能��。TC4 钛合金粉末被迅速加热到熔点之上������,由于熔池尺寸较幼������,溶解液体周围被低温粉末和已经凝固的成形合金包抄������,当激光束扫描后������,溶解的合金粉末会再次凝固������,冷却速度可达104~107 K/s������,成形 TC4 钛合金内显微组织为针状 α′相以及必然产生大量不均匀的扰爪力������,在合金试样后续加工过程中会造成开裂等景象������,因而������,为相识除样品成形过程中产生的残存应力������,必要对试样进行800 ℃保温2 h后炉冷退火热处置[24]��。图3(a)和图3(b)为热处置后试样低倍金相显微组织��。图 3(a)为横截面������,能够看到 SLM扫描过程中的逐行扫描搭接的岛状曝光成形战术描摹[25]��。图 3(b)为纵截面������,能够看到沿成形打印方向的柱状晶������,这些柱状晶描摹重要是合金成形过程中热量沿纵向打印方向传递造成的[14, 17-18]��。
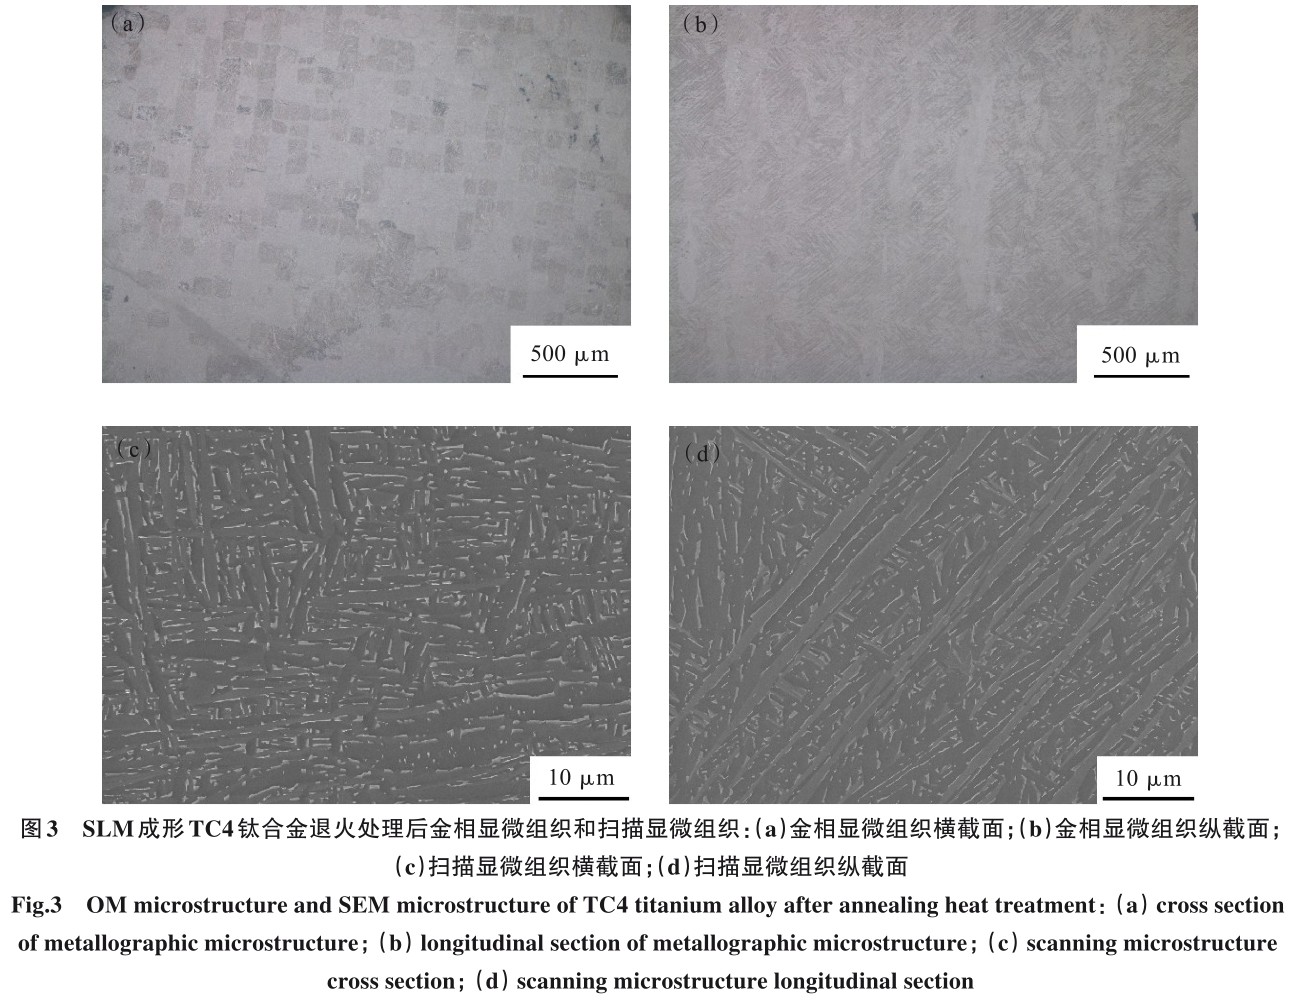
图 3(c)和图 3(d)为 SLM 造备的 TC4 钛合金热处置后横纵向的 SEM 显微组织������,能够看出合金中重要由板条 α 相组成������,板条 α 相之间存在少量的 β 相������,这注明急剧凝固产生的 α′相在热处置过程分化成为 α 片层、β相[26-27]��。
2.2 内部缺点
有多种方式能够对增材造作成形试样质量进行检测������,其中阿基米德排水法能够进行堆积密度丈量������,进而量化SLM成形试样的孔隙率[28-29]������,但无法检测到内部缺点的状态、尺寸与地位������,而 X射线 Micro-CT(3D)法能够检测成形合金内部缺点描摹和统计孔隙率而不用败坏试样��。Micro-CT 测试中������,增材造作样品经过360°的旋转������,X射线穿透样品������,并用对面的探测器接管通过样品后的能量������,衰减的X射线被检测器捕获������,并使用数学算法将二维数据急剧转换为整个样本或部门区域的三维沉建[30]������,以提供对增材造作样品内部含出缺点情况的评估��。使用 X射线 Micro-CT技术检测内含人为植入缺点增材造作TC4钛合金的最大益处是������,能够正确地表征力学测试试样拉伸前后孔隙的三维状态、尺寸以及孔隙的空间散布��。
利用 Micro-CT 检测技术对 SLM 造备 TC4 钛合金中预埋缺点的尺寸和描摹进行了检测分析������,图 4是缺点的现实丈量尺寸与设计尺寸之间的对比图��。从图 4 中能够发现成形合金中缺点现实尺寸低于设计尺寸������,同时无论是缺点位于成形合金样品的中心地位还是边缘������,该景象不会产生扭转��。这是由于 SLM成形过程合金粉末在缺点地位因不会被高能激光束
扫描到而产生收缩������,同时孔洞内粉末会被包裹和残留在预造缺点内������,在后续的打印过程中不能排出������,热处置后在孔洞缺点表表烧结������,使得测试尺寸幼于原始设计的尺寸[25]��。
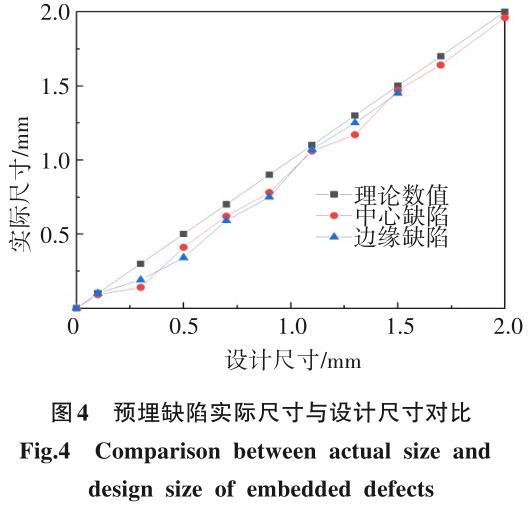
图 5(a)和图 5(b)为内含缺点在中心地位尺寸为0.5 mm 的试样拉伸尝试测试前后的 CT检测图像������,从图中能够发现������,拉伸试样未从预埋缺点处断裂������,预埋缺点在拉伸前后均可被清澈地观察到��。从图 5 所示的拉伸前后 0.5 mm 缺点部位的放大图中发现������,除了内置的人为缺点������,还存在少量的天然缺点������,这些微米级缺点的存在是增材造作过程中不成预防的��。
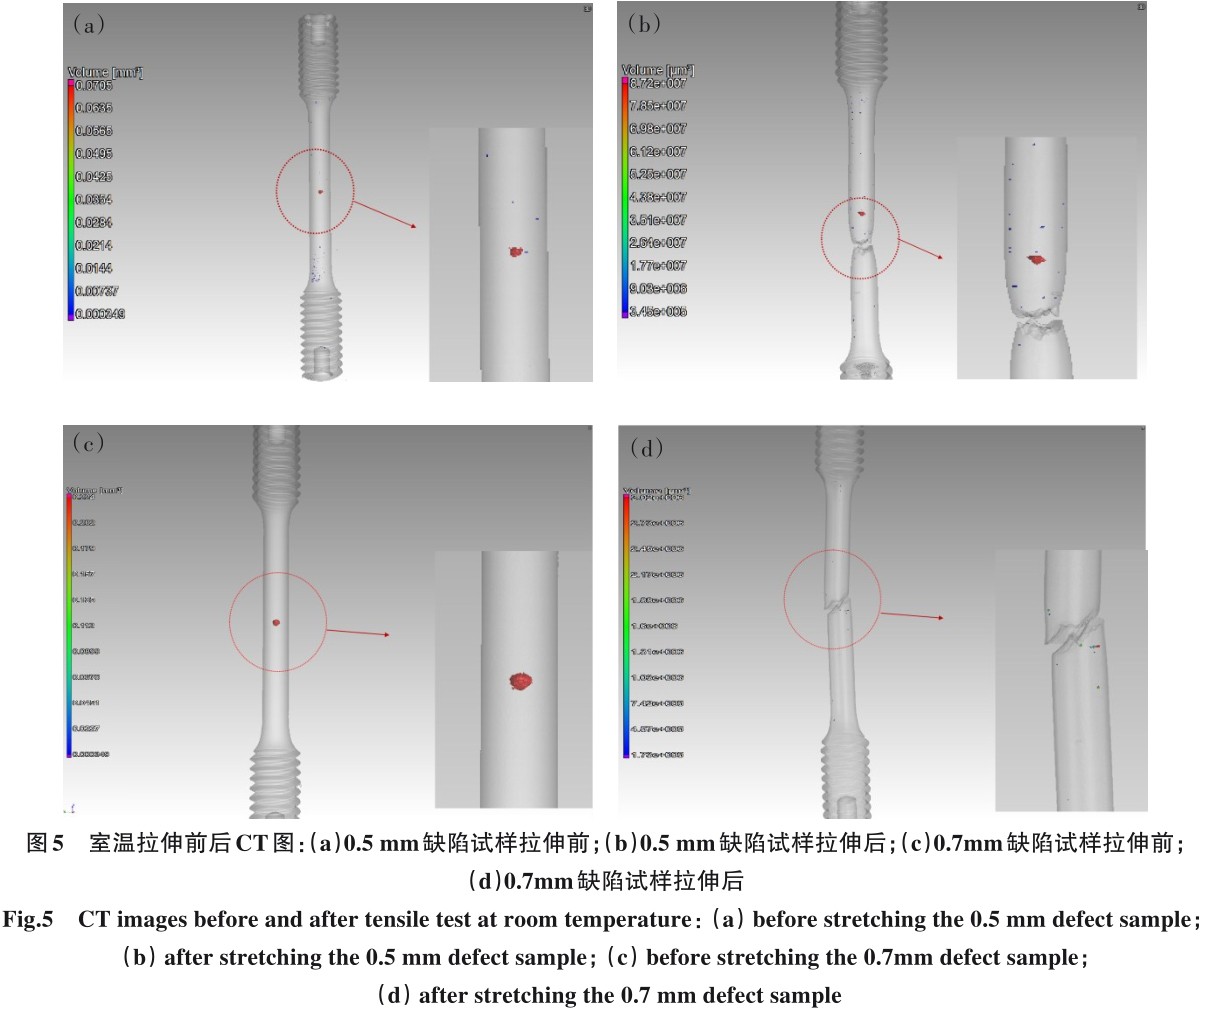
从图 5 中 Micro-CT 的测试了局中还能够得到 SLM造备 TC4 钛合金的密度达到 99% 以上������,样品内非人为植入的天然缺点形成的孔隙率不到 1%������,对拉伸机能没有影响[16]������,同使剽类天然缺点能够通过相宜的后处置(如热等静压)进行解除������,以进一步提升增材造作样品的综合力学机能��。同时������,拉伸后的试样在断口左近的幼尺寸缺点显著增多������,这是由于拉伸过程中由于合金产生危险导致的缺点��。拉伸测试后������,预埋的缺点在拉应力的作用下也产生了显著长大��。图 5(c)和图 5(d)为内含缺点为 0.7 mm 的试样拉伸尝试测试前后的 CT 检测图像������,当缺点达到 0.7 mm 时������,试样从孔洞处截面断裂������,由于缺点位于断口处追随整个断裂面破碎������,因而不再能观察到显著的缺点存在��。
当内含缺点尺寸大于 0.7 mm 后������,由于样品都在人为植入缺点截面处断裂������,因而室温拉伸断裂前后 CT 测试了局与0.7 mm时相类似��。
2.3 力学机能
图 6 为 SLM 造备内含分歧尺寸、分歧地位人为缺点的TC4钛合金室温拉伸机能变动法规图��。从图6中能够发现������,预埋缺点的尺寸和地位均会对样品的力学机能产生影响��。在缺点尺寸方面������,无论是缺点位于心部还是边部均如图 6(a)所示������,当预埋缺点的直径幼于 0.7 mm时������,拉伸强度根基维持不变����;当预埋缺点的尺寸大于 0.7 mm 时������,拉伸强度随着缺点尺寸的增大而显著降低��。在缺点地位方面������,在一样缺点尺寸时对强度的影响也如图 6(a)所示������,当缺点尺寸幼于 0.7 mm 时������,中心缺点试样与边缘缺点试样的抗拉强度相差不大������,边缘缺点的试样抗拉强度略高����;当缺点尺寸大于0.7 mm������,强度均降落������,其中缺点位于边部试样的强度降低量较大������,这与图5中当缺点尺寸为0.7 mm后试样在缺点截面处断裂的了局相切合��。对于缺点位于中心的样品������,当缺点直径为 0.7 mm时������,合金的抗拉强度 1 030 MPa����;当缺点增大到 1.5 mm 时������,其抗拉强度为 871 MPa������, 强度降低 159 MPa��。对于缺点位于边部的样品������, 缺点直径为 0.7 mm 时抗拉强度为1 026 MPa����;当缺点直径增长到1.5 mm时������,抗拉强度降至 773 MPa������,强度降低 253 MPa��。这注明对于增材造作内含缺点的TC4钛合金而言������,靠近试样表表表的缺点对合金力学机能的影响大于位于试样心部的缺点��。
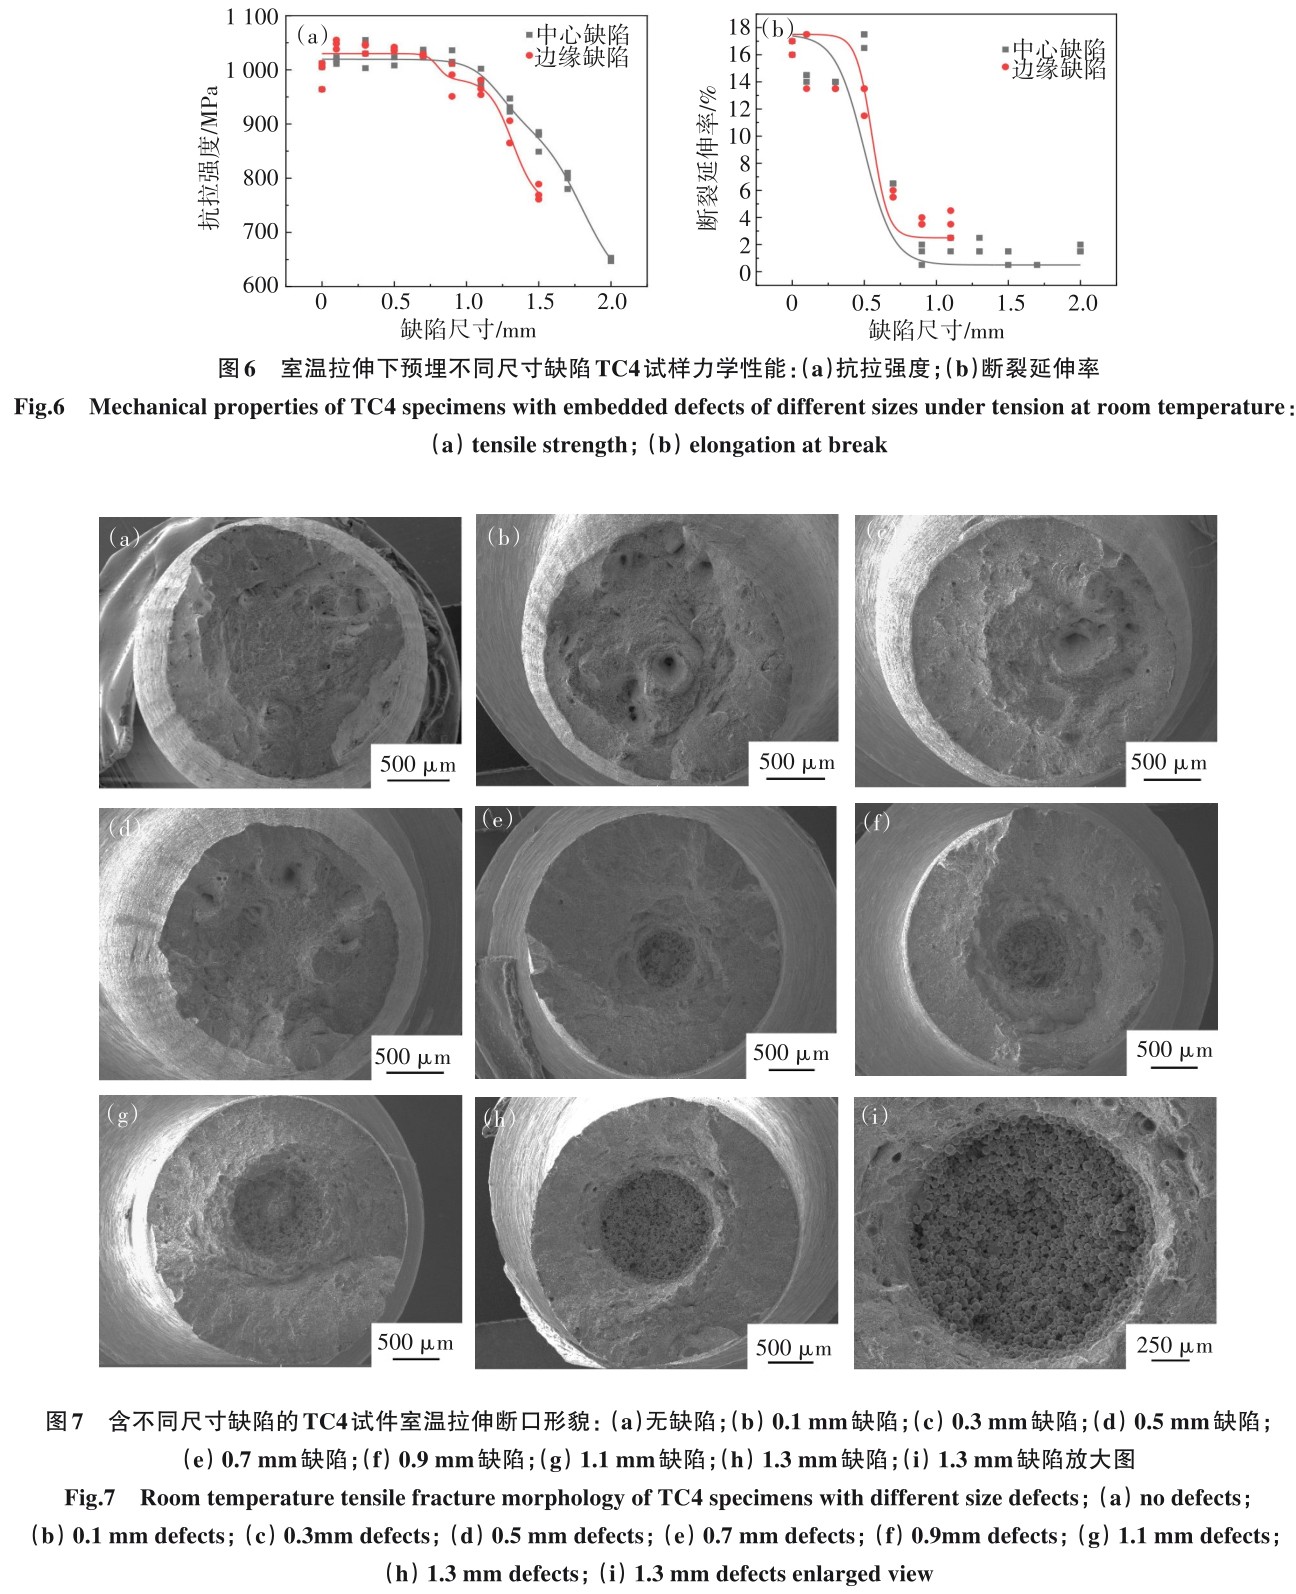
图 6(b)为缺点对成形合金延长率的影响法规��。
人为植入缺点对增材造作 TC4 钛合金塑性影响较为显著������,室温拉伸时延长率变动的幅度大于拉伸强度��。
随缺点尺寸增长������,延长率的变动能够分为 3 个区域��。缺点直径在 0.1~0.5 mm 领域内������,合金的延长率出现肯定的降低趋向����;缺点位于心部时������,延长率在 14%~16% 领域内颠簸������,此时缺点位于边部时������,延长率在12%~16% 领域内颠簸������,此时缺点地位对塑性的影响并不大��。当缺点尺寸在 0.7~0.9 mm 领域内时������,无论缺点是在心部还是边部������,随缺点增大������,合金的延长率急剧降低到 2%~4%������,只管当缺点尺寸为 0.7 mm时������,拉伸强度变动不大������,但是合金断裂面地位产生了转变������,塑性大幅度降低��。当缺点尺寸超过0.9 mm后������,合金的
延长率仅在 2%~4% 领域内颠簸��。了局批注������,内含缺点的增材造作 TC4 钛合金室温拉伸塑性对缺点尺寸的敏感性大于室温拉伸强度��。
2.4 拉伸断口
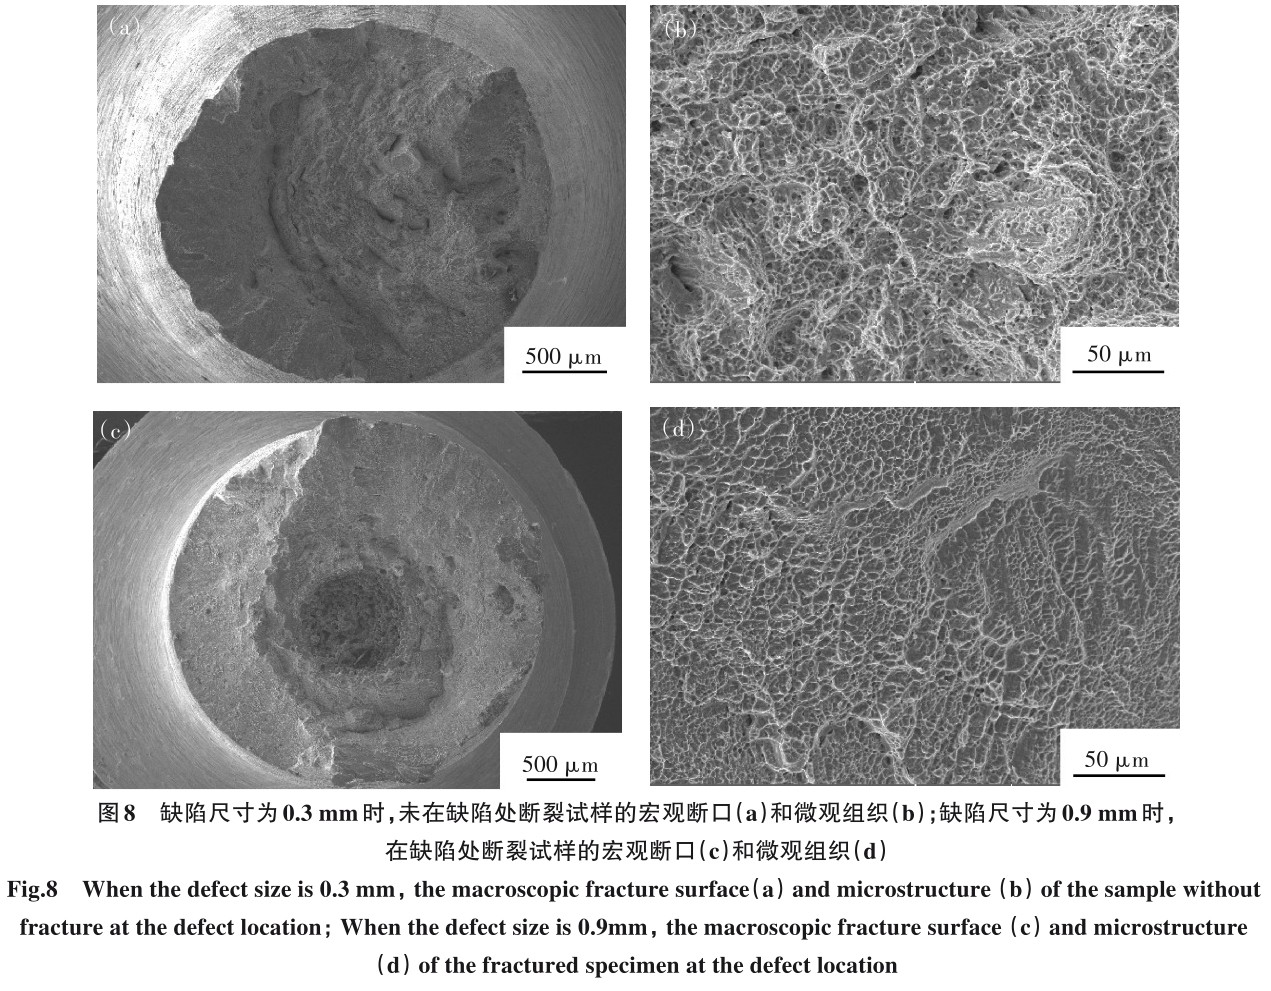
图 7 为内含分歧尺寸缺点试样的室温拉伸断口宏观描摹��。其中������,图 7(a)为不含缺点试样的断口������,图 7(b)—图 7(d)为预埋缺点尺寸幼于 0.7 mm的拉伸试样断口描摹������,当成形合金中的缺点直径幼于0.7 mm时������,在合金断口区域均未发现人为植入缺点������,试样均未在缺点区域产生断裂������,与图5中CT扫描了局和图6中合金拉伸强度变动法规一致������,批注缺点尺寸幼于0.7 mm时������,对增材造作TC4钛合金拉伸强杜装响较幼��。
同时������,试样拉伸断口宏观描摹为大量不规定突起山峰������,有丰硕的韧窝������,中心为纤维区������,周围为剪切唇������,这与通例方式造备TC4钛合金的拉伸断口特点一致[22, 25, 31]��。
当预埋缺点的尺寸为 0.7 mm 时������,成形合金拉伸断口的描摹如图 7(e)所示������,合金拉伸断裂的截面地位呈此刻人为植入缺点处������,合金断裂模式面起头产生转变������,在缺点处产生断裂��。
当预埋缺点的尺寸大于 0.7 mm 时������,成形合金拉伸断口的描摹如图7(f)—图7(h)所示������,与图5中了局一样��。增材造作内含缺点 TC4 钛合金拉伸样品均从内置缺点区域产生断裂������,在断口区观察内置缺点放大图如图 7(i)所示������,预埋缺点内表表堆积着一层球形粉末������,这也是内置缺点现实尺寸较设计尺寸降低的原因[25](图 4)��。断面其余部位较为平展������,表表为较幼的韧窝������,从缺点区域断裂的合金未产生显著的颈缩景象������,因而较大缺点导致了合金延长率显著降低��。
图8为在分歧地位断裂的试样的宏观断口图与微观组织图对比������,其中图8(a)、图 8(b)为缺点尺寸0.3 mm时未在缺点处断裂的试件������,图 8(c)、图 8(d)为缺点尺寸 0.9 mm 时������,在缺点处断裂的试件��。通过两者相比对能够显著发现������,未在缺点处断裂的试件韧窝尺寸更大、更显著������,在缺点处断裂的试件高倍组织越发滑润������,断裂在缺点处起头并急剧舒展至整个断口的表表������,合金趋近于脆性断裂��。
3、 结论
1)选取激光选区溶解成形技术造备了内含分歧尺寸和地位缺点的 TC4 钛合金试样������,经 CT 检测与断口分析������,缺点内含残留粉末热处置后在孔洞缺点表表烧结������,是导致现实缺点较设计缺点略幼的原因��。
2)当预埋球形缺点直径幼于 0.7 mm 时������,合金抗拉强度根基维持不变����;当缺点直径超过 0.7 mm后������,合金强度出现降低趋向������,缺点位于边缘部位时������,机能降低量较大��。
3)缺点对成形合金延长率的影响较为显著������,缺点尺寸在 0.1~0.5 mm 领域内������,延长率略有降低����;缺点尺寸在 0.7~0.9 mm 领域内������,延长率急剧降低����;缺点尺寸超过0.9 mm后������,延长率在2%~4%领域内颠簸��。
4)当缺点尺寸超过 0.7 mm 后������,合金断口发现了内置缺点������,合金均在缺点处产生断裂��。此时������,相对于缺点地位������,缺点尺寸是影响合金强度和塑性的主导成分��。
参考文件:
[1] 陈志强, 林银河, 蒲春雷, 等 . 热处置对典型低合金钢棒材力学机能影响的机理[J]. 有色金属科学与工程, 2021, 12(4): 51-57.
[2] 李岩, 张炯明, 尹延斌. IF钢连铸坯及热轧板同化物钻研[J].有色金属科学与工程, 2020, 11(6): 18-26.
[3] 曾光, 韩志宇, 梁书锦, 等 . 金属零件 3D 打印技术的利用钻研[J]. 中国资料进展, 2014, 33(6): 376-382.
[4] 冯欣欣, 衣晓洋, 王海振, 等 . Ti-V-Al轻质影象合金的钻研进展[J]. 有色金属科学与工程, 2021, 12(6): 72-79.
[5] 邓同生, 李尚, 卢娇, 等 . 稀土元素对钛合金蠕变机能影响法规综述[J]. 有色金属科学与工程, 2018, 9(6): 94-98.
[6] 程晨, 雷旻, 万明攀, 等 . BT25 钛合金高温变形行为[J]. 有色金属科学与工程, 2017, 8(6): 51-56.
[7] 吝媛, 杨奇, 黄拓, 等. Ti9148钛合金β-相晶粒长大行为[J]. 有色金属科学与工程, 2022, 13(2): 93-97.
[8] 雷杨, 王沛, 邓亮, 等 . 基于增材造作技术的非晶合金钻研进展[J]. 罕见金属资料与工程, 2022, 51(4): 1497-1513.
[9] 卢秉恒 . 增材造作技术——近况与未来[J]. 中国机械工程, 2020, 31(1): 19-23.
[10] REN DC, LI SJ, WANG H, et al. Fatigue behavior of Ti-6Al-4V cellular structures fabricated by additive manufacturing technique[J]. Journal of Materials Science
and Technology, 2019, 35(2): 285-294.
[11] 任德春, 张慧博, 赵晓东, 等. 打印参数对电子束增材造作Ti-Ni 合金机能的影响[J]. 金属学报, 2020, 56(8): 1103-1112.
[12] 张立浩, 钱波, 张朝瑞, 等 . 金属增材造作技术发展趋向综述[J]. 资料科学与工艺, 2022, 30(1): 42-52.
[13] 李昂, 刘雪峰, 俞波, 等 . 金属增材造作技术的关键成分及发展方向[J]. 工程科学学报, 2019, 41(2): 159-173.
[14] VILARO T, COLIN C, BARTOUT JD. As-fabricated and heat-treated microstructures of the Ti-6Al-4V alloy processed by selective laser melting[J]. Metallurgical and Materials Transactions A, 2011, 42(10): 3190-3199.
[15] 赵春玲, 李维, 王强, 等 . 激光选区溶解成形钛合金内部缺点及其演化法规钻研[J]. 罕见金属资料与工程, 2021,50(8): 2841-2849.
[16] GONG HJ, RAFI K, GU Hf, et al. Influence of defects on mechanical properties of Ti-6Al-4V components produced by selective laser melting and electron beam melting[J].Materials Design, 2015, 86: 545-554.
[17] MERTENS A, REGINSTER S, PAYDAS H, et al.Mechanical properties of alloy Ti-6Al-4V and ofstainless steel 316L processed by selective laser melting:influence of
out-of-equilibrium microstructures[J]. Powder Metallurgy,2014, 57(3): 184-189.
[18] EDWARDS P, RAMULU M. Fatigue performance evaluation of selective laser melted Ti-6Al-4V[J].Materials Science and Engineering: A, 2014, 598(26):327-337.
[19] CARLTON HD, HABOUB A, GALLEGOS GF, et al.Damage evolution and failure mechanisms in additively manufactured stainless steel[J]. Materials Science and
Engineering:A, 2016, 651(10): 406-414.
[20] KIM FH, MOYLAN SP, PHAN TQ, et al. Investigation of the effect of artificial internal defects on the tensile behavior of laser powder bed fusion 17-4 stainless steel samples: simultaneous tensile testing and X-ray computed Tomography[J]. Exp. Mech, 2020, 60: 987-1004.
[21] WILSON-HEID AE, NOVAK TC, BEESE AM, et al.Characterization of the effects of internal pores on tensile properties of additively manufactured austenitic stainless steel 316L[J]. Exp. Mech, 2019, 59(6): 793-804.
[22] FADIDA R, SHIRIZLY A, RITTEL D. Dynamic tensile response of additively manufactured Ti6Al4V with embedded spherical pores[J]. International Journal of
Applied Mechanics, 2018, 85(4): 1-10.
[23] 周燕, 段隆臣, 吴雪良, 等 . 粉末粒径对激光选区溶解成形 S136 模具钢的磨损与抗侵蚀机能的影响[J]. 激光与光电子学进展, 2018, 55(10): 205-211.
[24] 张霜银, 林鑫, 陈静, 等 . 热处置对激光成形 TC4 合金组织及机能的影响[J]. 罕见金属资料与工程, 2007 (7):1263-1266.
[25] MENG LX, BEN DD, YANG HJ, Effects of embedded spherical pore on the tensile properties of a selective laser melted Ti6Al4V alloy[J]. Materials Science
and Engineering:A, 2021, 815: 141254.
[26] LEUDERS S, THONE M, RIEMER A, et al. On the mechanical behaviour of titanium alloy TiAl6V4 manufactured by selective laser melting: Fatigue resistance
and crack growth performance[J]. International Journal of Fatigue, 2013, 48: 300-307.
[27] SALLICA-LEVA E, CARAM R, JARDINI AL, et al.Ductility improvement due to martensite alpha’ decomposition in porous Ti-6Al-4V parts produced by
selective laser melting for orthopedic implants[J]. Journal of the Mechanical Behavior of Biomedical Materials, 2016,54: 149-158.
[28] SLOTWINSKI JA, GARBOCZI EJ, HEBENSTREIT KM.Porosity measurements and analysis for metal additive manufacturing process control[J]. J RES NATL INST
STAN, 2014, 119: 494-528.
[29] YUSUF S, CHEN Y, BOARDMAN R, et al. Investigation on porosity and microhardness of 316L stainless steel fabricated by selective laser melting[J].Metals, 2017, 7(2): 64.
[30] THOMPSON A, MASKERY I, LEACH RK. X-ray computed tomography for additive manufacturing:areview[J].Measurement Science and Technology, 2016, 27(7):072001.
[31] 鲁媛媛, 马保飞, 刘源仁 . 时效处置对 TC4 钛合金微观组织和力学机能的影响[J]. 金属热处置, 2019, 44(7): 34-38.
有关链接







