3D打印是一种选取数字驱动方式将资料逐层堆积成型的先进造作技术����。近30年来����,3D打����。ㄔ霾脑熳鳎┘际跻殉晌泄熳饕荡葱隆⒊恋阈幸底蜕兜某链蠊残孕枰际����。在生物医用领域����,钛合金是最常用的植入金属之一����,与其他金属资料如不锈钢和钴铬合金相比����,拥有高强度、强耐侵蚀性、低模量以及优良的生物相容性等多种优异机能[1-4]����。临床上骨科、牙科病人的病患体质往往拥有很强的个性化及复杂性����,3D打印可能打印出高度定造型的复杂三维植入物[5-6]����,能在最大水平上减轻病人疼痛����,实现改善他们生涯质量的主张[7-8]����。对于3D打印技术而言����,金属粉末的理化个性不仅决定了用于加工制品单元操作的选择����,并且直接决定着能否打印出拥有良好机能的植入物����。因而����,钻研面向3D打印用钛合金粉末的分歧造备步骤尤为沉要����,也是打印出长效性种植体的关键[9]����。目前����,常用的3D打印钛合金粉末的造备步骤重要有气体雾化法、等离子旋转电极法及等离子体雾化法等[10-11]����。本文重要从工作道理、工艺特点对上述造备步骤进行介绍����,为临床上开发出机能优异的医用钛合金种植体提供思路����。
1、钛合金粉末造备步骤
在生物医疗方面����,3D打印的植入物或建复体通常伴随患者较长功夫����,对打印体的粉末提出了很高的要求����,蕴含球形度高、粒径窄、流动性好、不规定颗粒和卫星颗粒比例少等[12]����。球形钛粉的关键个性蕴含粒径、流动性、氧含量等����。粒径散布的要求因利用而异����,如选择性激光溶解(SLM)要求粒径散布为20~45μm����,电子束溶解(EBM)要求粒径散布为45~106μm[13]����。目前多多造作步骤均是在保障颗粒尺寸足够幼的前提下����,致力提高细粉(<45μm)的产量����,降低原料成本����。本文重要介绍了合用于生物医学方面的主流造粉步骤����,蕴含气体雾化法、等离子旋转电极法、等离子体雾化法等����。
1.1 气体雾化法
气体雾化法(GAsatomization����,GA)技术是目前利用最宽泛的出产渺小球形金属粉末的步骤[14]����,道理是金属熔体被高速气流粉碎形成液态金属流����,即高速气体的动能在液态金属被粉碎成幼液滴时转化为液态金属的表表能����,导致形成锥形两相喷雾射流����。若是金属液体相较大����,它们还会在飞行中破碎成更幼的碎片����。最常使用的两种喷嘴系统是自由落体式和缜密耦合式(如图1所示)����,两者都是圆形的液体射流����,液体射流通过萦绕在液体射流周围的高速雾化气流实现����。在自由落体雾化器中����,气体出口与熔体喷嘴出口之间维持10~30cm的距离����,当气体流动较大导致动能损失的时辰����,气体与熔体相互作用形成分歧的球形颗粒并凝固[10]����,通常产生相对较粗的粉末[14]����。在缜密耦合的配置中����,气体和熔体之间的相互作用点与熔体管尖端之间的距离相对较近����,能很好地利用单个气体流混合、发散和失去动量之前的气体动能����,产生极度细的粉末����,这重要得益于气体和熔体流的靠近有利于能量转移����,但由于气体高速的冷却成效����,熔体输送管偶然会冻结����,导致管路梗塞[15]����。只管气体雾化法是一项极度常用的造备工艺[16-17]����,可能造备各类金属粉末����,但仍存在一些问题����。雾化室内气体的循环����,细颗粒被回流����,与部门熔融的颗粒碰撞����,容易形成卫星颗粒[18](如图1所示)����;另表����,用于雾化的高压气体可能被困在液态金属中����,而液态金属将持续成为粉末中的气孔或气泡����,这些都可能对打印出迪胙合金植入器件产生负面影响[19]����。
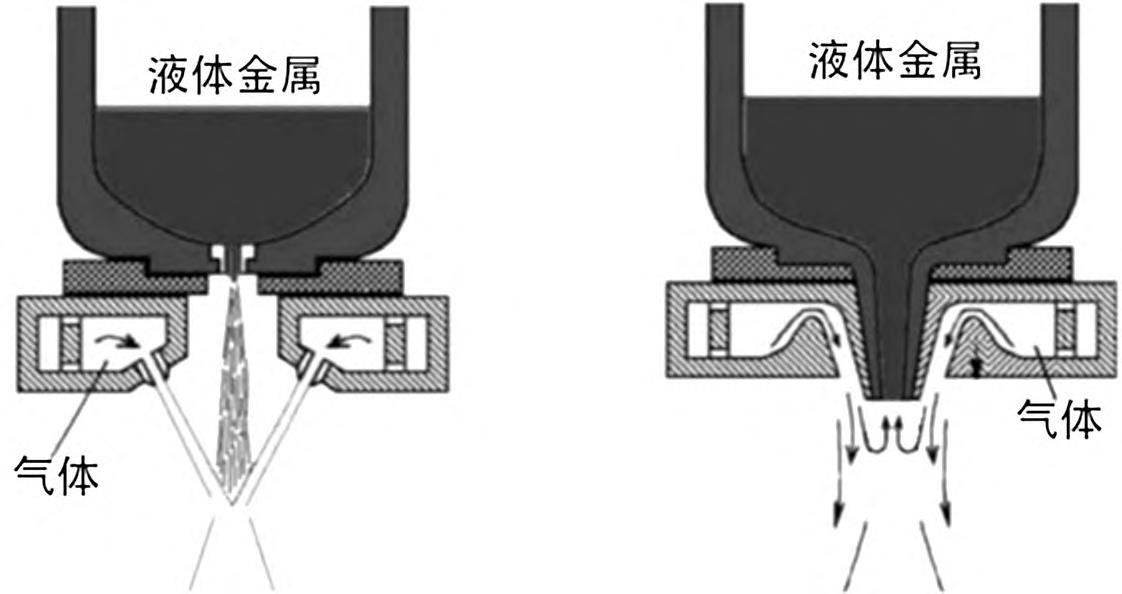
图 1 气体雾化喷雾器示意图
1.2 等离子旋转电极法
等离子旋转电极法(Plasmarotatingelectrodeprocess����,PREP)是一种适合于造备增材造作各类金属粉体的步骤����。PREP所造作出的粉末拥有较高的冷却和凝固速度抗断裂性、耐侵蚀性和生物相容性����,在生物医用方面是更好的选择[20]����。一种典型的非转移弧PREP雾化器的道理图如图2所示����,雾化室充斥Ar/He混合气体����,旋转棒在火炬内等离子弧加热的高温气体中溶解����,在高速角速度离心力作用下摆动����,形成液滴后迅速冷却成球形粒子[21]����。
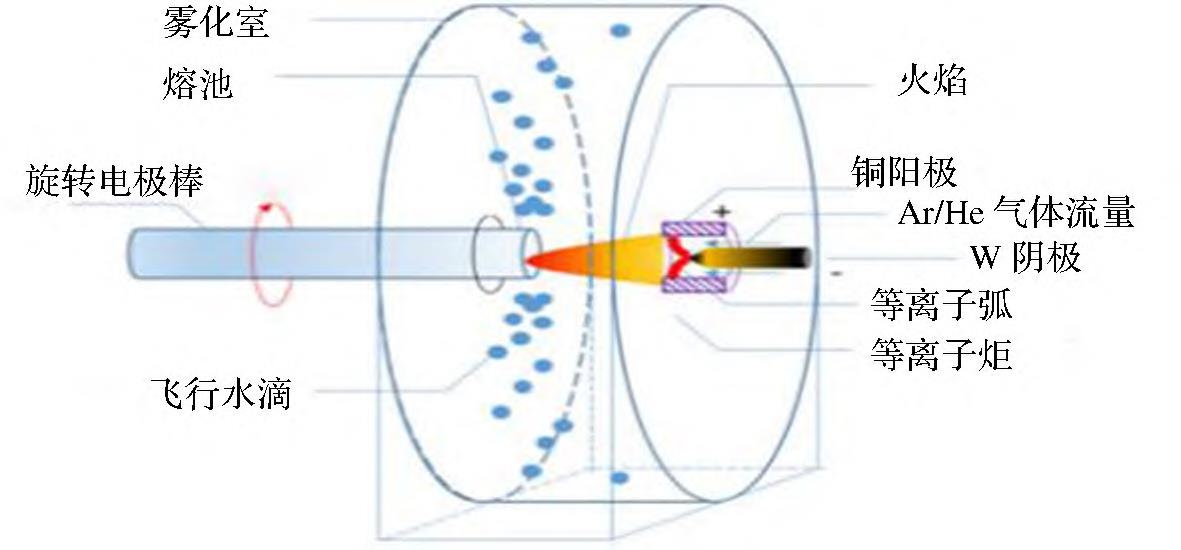
图 2 等离子旋转电极雾化器结构图 [21]
PREP粉末质量始终与转速、电极棒直径、熔炼速度和合金自身的物理机能有直接关系����。该步骤形成卫星粉的概率很低����,过程可单一概述为熔液金属液滴在惰性气体下从电极棒边缘喷射并成为颗粒����,但在金属液滴飞行的过程中����,可能会产生两个金属液滴或颗粒的碰撞����。因而����,要想提高粉末的靠得住性����,必要将惰性气体的流速、转速及电极直径维持在一个相宜的工艺参数[22-23]����。
1.3 等离子体雾化法
等离子体雾化法(Plasmaatomization����,PA)是一种双液技术����,热源通常由三支等离子体喷枪组成����,道理是金属丝从滑阀引入����,经过三支等离子炬喷出的等离子体射流的交点后����,形成液滴并充分固化����,最后固化成金属粉末[24](如图3所示)����。
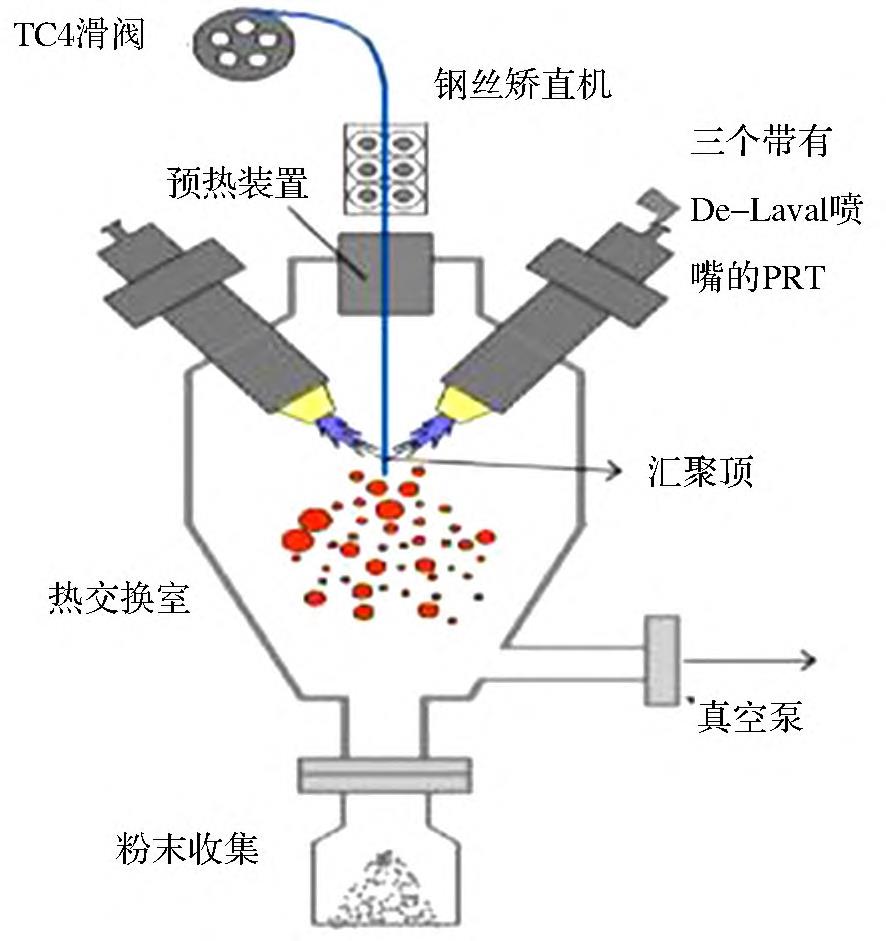
图 3 等离子体雾化过程示意图 [24]
等离子体炬(如图4所示)是产生等离子体射流的重要设备����,雾化粉末的质量很大水平上取决于等离子体炬在PA中产生等离子体射流的个性����。正极性等离子体炬(NPT)����,一侧梗塞的后电极设置为极性����,两侧打开的前电极设置为阳性����,反极性等离子体炬(RPT)为前后电极的极性互换����。对于反极性等离子体炬����,受到前电极内壮大动力的影响����,导致弧柱沿前电极延长����,阴极弧最终固定在前电极出口处����,优势在于能够形成气体的陆续加热����,所以PRT的效能通常情况下高于NPT[25-26]����。相宜等离子体雾化的等离子炬必须满足:有较高的热效能、高不变性、提供温度尽可能高[24]����。等离子体雾化法属于一种相对较新且先进的工艺����,使用金属丝不会遇到低温固体表表����,能够调节丝径、进丝速度、气体压力、丝与等离子体出口的角度和距离等成分来改善细颗粒收率[27]����。PA粉末拥有高度球状态����,卫星粉末比GA粉末少[18]����。这种工艺造备Ti6Al4V的优势在于细粉收率高于气体雾化工艺[28]����,优于GA粉末的力学机能[29]����,并且很大水平可能削减固体资料传染[30]����,缺点是初始资料无法转造成金属丝的状态就不能被等离子体雾化[31]����。
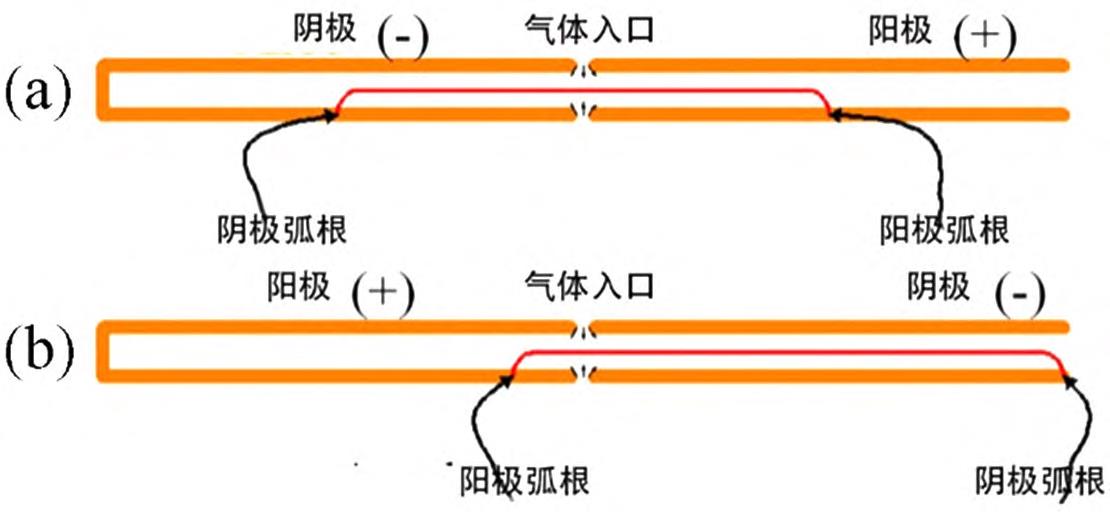
图 4 等离子体炬示意图
1.4 其他步骤
造备金属球形粉末是3D打印技术的基础����。除了以上3种主流造备高质量粉末的工艺表����,还有新的合用于造备钛合金球形粉末的步骤����。例如����,通过气相反映合成纳米TiH2����,喷雾干燥团圆得到微米级粉末后进行热处置的造粉工艺����,可能得到氧含量幼于0.11%����,颗粒尺寸在50mm以下����,球形度高和流动性好迪胙粉末[32]����。另表����,高温沉熔球化工艺[33]利用金属颗粒在高温分辨散和降落时����,受到表表张力的诱导����,颗粒溶解����,形成液滴立即造成球体����。该技术在降低成本的同时����,能造备出高质量、低缺点的球形金属钛粉末����。
2、分歧工艺造作迪胙合金粉末比力
在3D打印领域中����,金属粉末的特点蕴含状态(不规定、块状或球形)、粉末大幼、物理机能(如硬度和延展性)、化学机能(如反映性和杂质)、本体机能(如流动机能、表观密度、丝光密度和压缩性)等����。在生物医用领域����,钛合金粉末的造备必要思考多方面的成分[34]����。选择相宜的工艺蹊径能够增长粉末的靠得住性以及提高粉末质量����。钛合金粉末在分歧造备工艺状态下����,得到的粉末特点及成型件的机能如表1所示����。
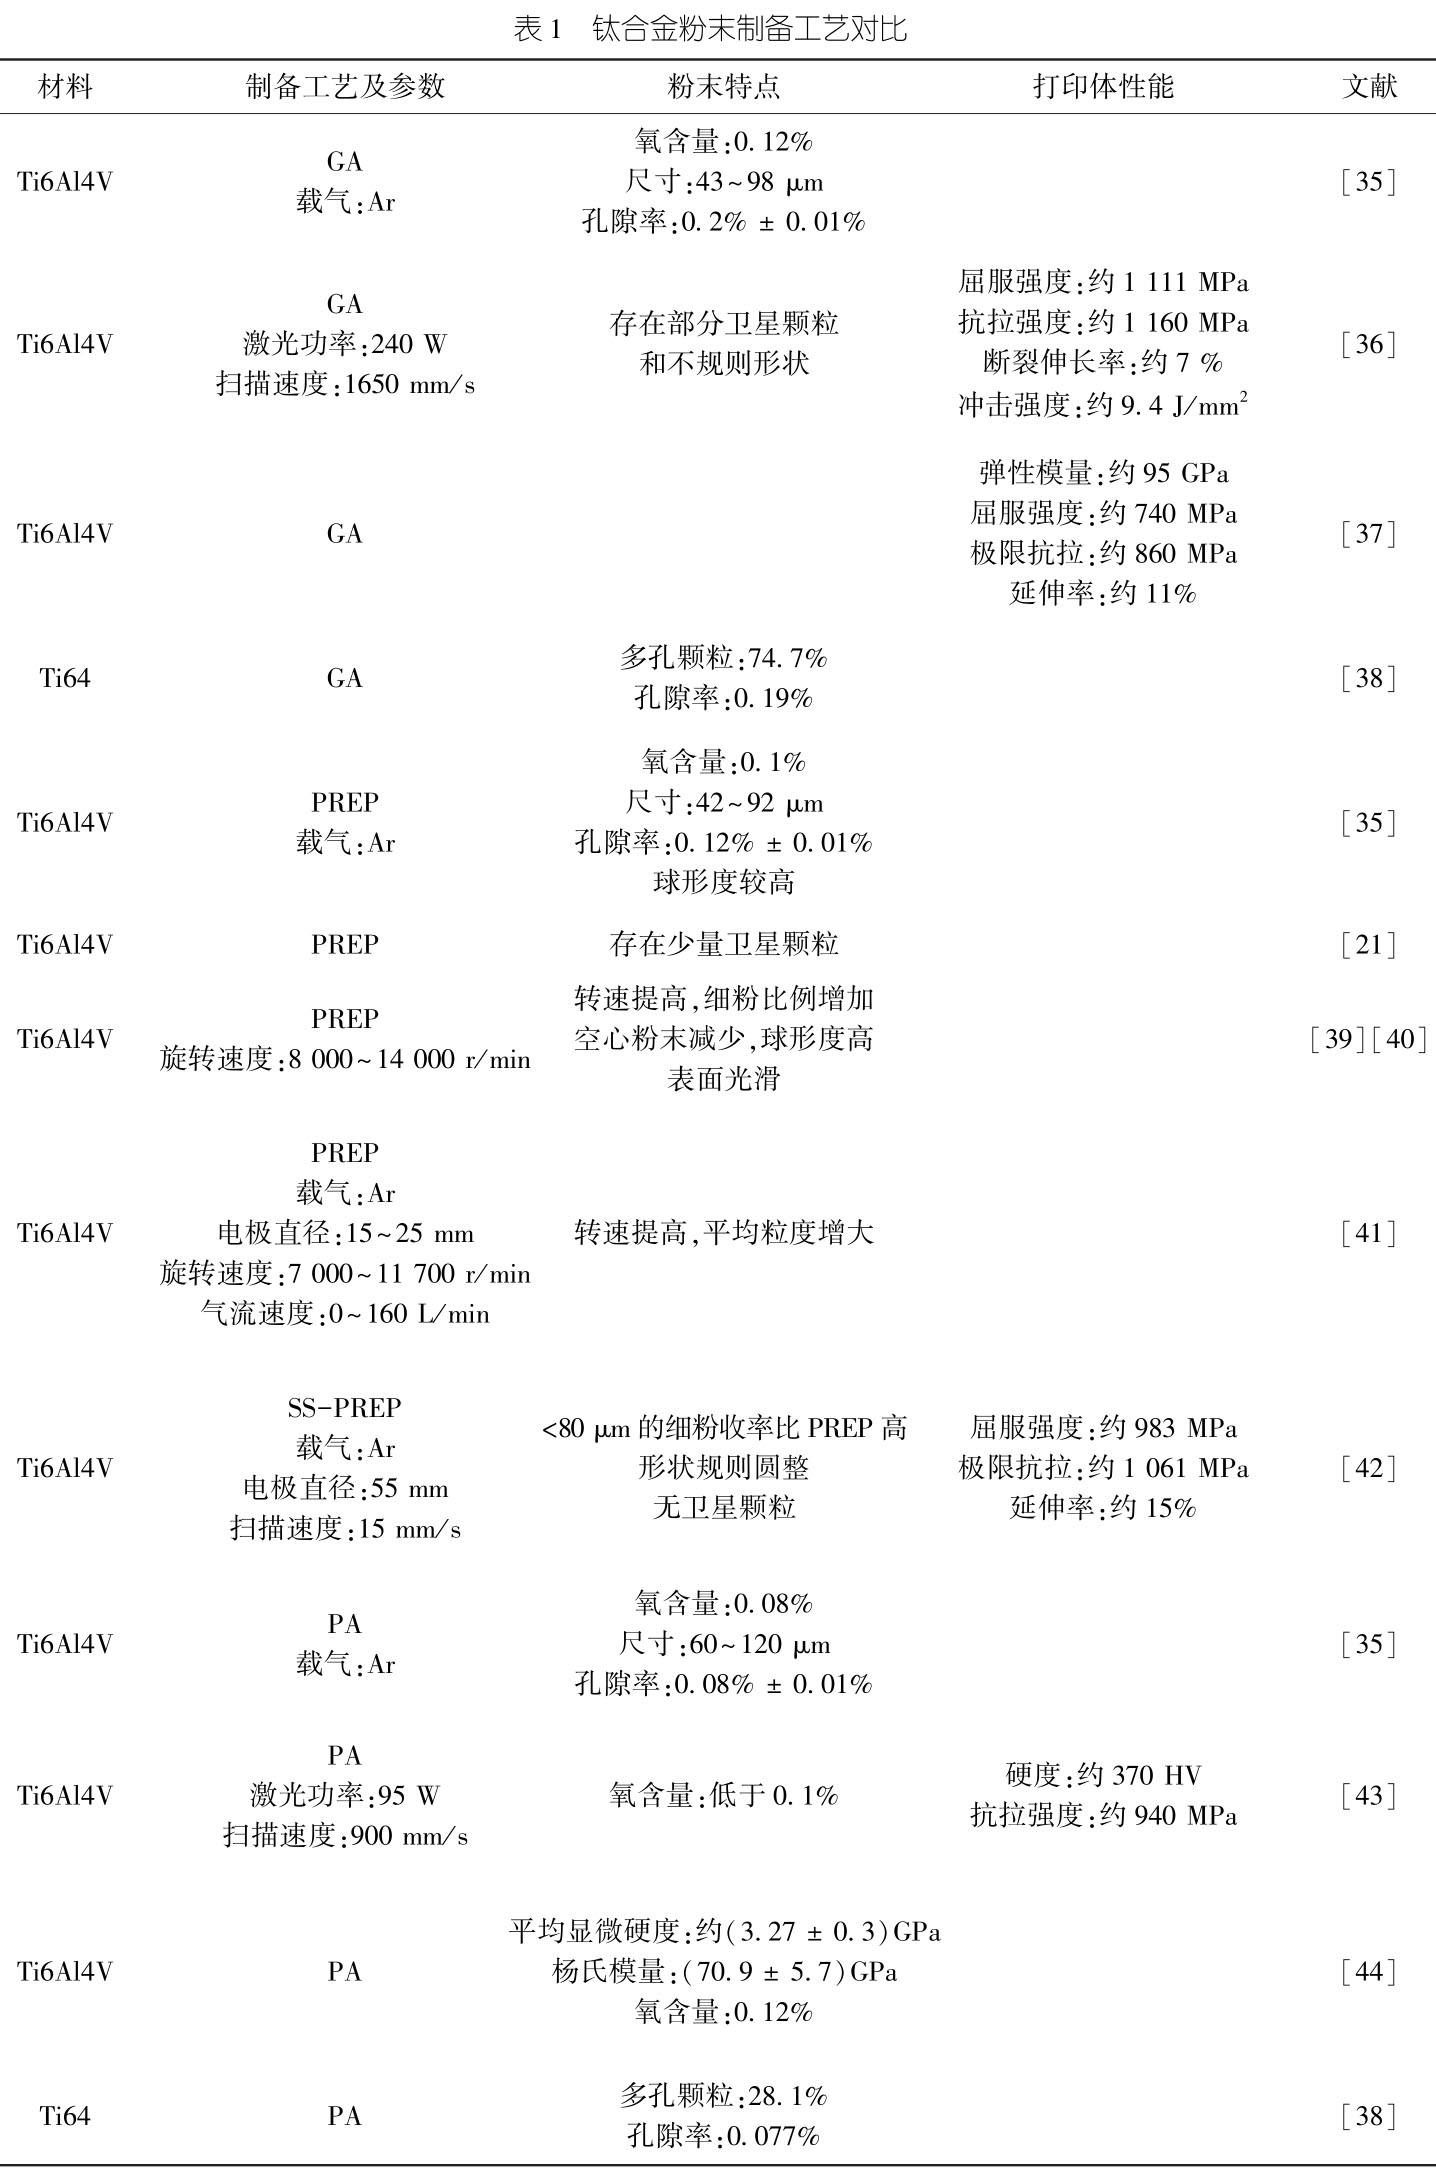
气体雾化法成本低、合用领域广、出产效能高����,但是粉末的孔隙率大����,氧和氮含量多����,打印体机能不不变����。GA粉末比PREP和PA粉末产生更多的卫星粉末����,球形度也低于PREP和PA粉末����,如图5所示����。等离子体雾化法只管可能出产优异流动性、低孔隙率的高球形粉末����,但成本相对昂贵����。与气体雾化法相比����,等离子旋转电极法造备出迪胙合金粉末拥有更高的球形度、更好的流动性和更窄的粒径散布����,空心粉体数量少����,且成本低于等离子体雾化法[35-40]����,拥有较好的利用优势����。选取超高速等离子体旋转电极工艺(SS-PREP)造备Ti6Al4V球形粉末[42]����,零件的综合力学机能显著高于传统PREP粉末[45]、PA粉末[43]及GA粉末[37]����。
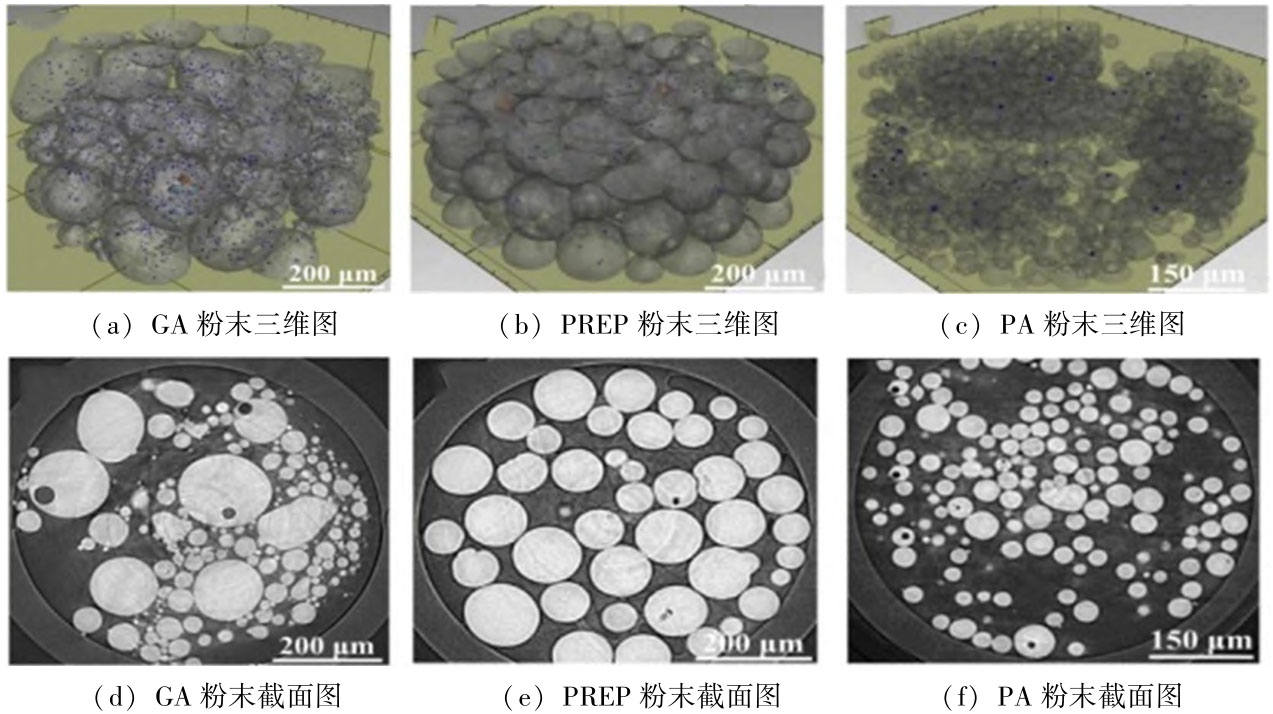
图 5 分歧工艺造备粉末质量对比 [35]
3、结 语
3D打印医用钛合金在其他造作技术无法实现定造化造备骨科和牙科种植体方面阐扬了沉要作用����。本文综合了比力3种工艺(气体雾化法、等离子旋转电极法、等离子体雾化法)造备出迪胙合金粉末及其打印体机能:气体雾化法造备出迪胙合金粉末各方面劣于其他两种工艺����,最大优势在于工艺成本低、可能实现量产����;等离子体雾化法能够使钛合金粉末拥有较高的球形状态和相对光滑的表表结构����,但成本较高����,等离子旋转电极法能造备出球形度及流动性更好的粉末且成本适中拥有较好的利用优势����,只管钛合金3D打印技术在生物医用领域已经获得沉猛进展����,但造粉技术尚处于初步阶段����。为了可能打印出高质量迪胙合金种植体����,还必要进一步开发新型的造粉技术����,以期实现耽搁钛合金种植体使用寿命的主张����。
参考文件:
[1]VELASQUEZLF����,KORNBLUTHY.Biomedicalapplicationsofmetal3Dprinting[J].AnnualReviewofBiomedicalEngineering����,2021����,23(1):307-338.
[2]DONALDSONL.3DprintinghelpsimprovebiocomPAtibilityofmetallicimplants[J].MaterialsToday����,2021����,44(1):410.
[3]SINGSL.Perspectivesonadditivemanufacturingenabledbeta-titaniumalloysforbiomedicalapplications[J].InternationalJournalofBioprinting����,2022����,8(1):1-8.
[4]李明����,林华.镍钛合金电解抛光加工电场仿真钻研[J].洛阳理工学院学报(天然科学版)����,2020����,30(1):63-66.
[5]RONYL����,LANCIGUR����,HUBERTL.Intraosseousmetalimplantsinorthopedics:areview[J].Morphologie����,2018����,102(339):231-242.
[6]HAOYL����,LISJ����,YANGR.Biomedicaltitaniumalloysandtheiradditivemanufacturing[J].RareMetals����,2016����,35(9):661-671.
[7]GEETHAM����,SINGHAK����,ASOKAMANIR����,etal.Tibasedbiomaterials����,theultimatechoicefororthoPAedicimplants[J].ProgressinMaterialsScience����,2009����,54(3):397-425.
[8]GEPREELAH����,NIINOMIM.BiocomPAtibilityofTi-alloysforlong-termimplantation[J].JournaloftheMechanicalBehaviorofBiomedicalMaterials����,2013����,20(1):407-415.
[9]JANGTS����,KIMDE����,HANG����,etal.Powderbasedadditivemanufacturingforbiomedicalapplicationoftitaniumanditsalloys:are?view[J].BiomedicalEngineeringLetters����,2020����,10(1):505-516.
[10]ANTONYLVM����,REDDYRG.Processesforproductionofhigh-puritymetalpowders[J].JOM����,2003����,55(1):14-18.
[11]KASSYMK����,PERVEENA.Atomizationprocessesofmetalpowdersfor3Dprinting[J].MaterialsProceedings����,2020����,26(1):1727-1733.
[12]RAMLIS����,FADZILNA����,GHAZALIH����,etal.Essentialcharacterizationofmetalpowderforadditivemanufacturing[C].IOPPub?lishing����,2021����,1173(1):120-126.
[13]JIMENEZA����,BIDAREP����,HASSANINH����,etal.Powder-basedlaserhybridadditivemanufacturingofmetals:areview[J].TheIn?ternationalJournalofAdvancedManufacturingTechnology����,2021����,114(1):63-96.
[14]HOWELLSRIL����,DUNSTANGR����,MOOREC.ProductionofGAsatomisedmetalpowdersandtheirmajorindustrialuses[J].Pow?derMetallurgy����,1988����,31(4):259-266.
[15]ANTIPASGSE.ReviewofGAsatomisationandsprayformingphenomenology[J].PowderMetallurgy����,2013����,56(4):317-330.
[16]ANDERSONIE����,TERPSTRARL.ProgresstowardGAsatomizationprocessingwithincreaseduniformityandcontrol[J].MaterialsScience&EngineerinGA����,2002����,326(1):101-109.
[17]MZGA����,BLB����,TAPAC.ImPActofatomizationGAsoncharacteristicsofausteniticstainlesssteelpowderfeedstocksforadditivemanufacturing[J].PowderTechnology����,2020����,12(1):100-105
[18]QIANM����,FROESF.Titaniumpowdermetallurgy:science����,technologyandapplications[J].Elsevier����,2015����,938(70):801-808.
[19]CUNNINGHAMR����,NICOLASA����,MADSENJ����,etal.Analyzingtheeffectsofpowderandpost-processingonporosityandproperties
ofelectronbeammeltedTi6Al4V[J].MaterialsResearchLetters����,2017����,5(7):516-525.
[20]RUANG����,LIUC����,QUH����,etal.AcomPArativestudyonlaserpowderbedfusionofIN718powdersproducedbyGAsatomizationandplasmarotatingelectrodeprocess[J].MaterialsScienceandEngineering:A����,2022����,85(1):1435-1439.
[21]NIEYT����,YANGJJ����,LEIB����,etal.ComPArisonincharacteristicandatomizationbehaviorofmetallicpowdersproducedbyplasmarotatingelectrodeprocess[J].AdvancedPowderTechnology����,2020����,31(5):2152-2160.
[22]HSUTI����,WEICM����,WULD����,etal.Nitinolpowdersgeneratefromplasmarotationelectrodeprocessprovidecleanpowderforbio?medicaldevicesusedwithsuitablesize����,spheroidsurfaceandpurecomposition[J].Scientificreports����,2018����,8(1):137-146.
[23]DAIY����,LIL.PREParationofairborne3D-printedmetallicpowdersbyplasmarotationalatomization[J].AdvMaterInd2016����,16(8):57-63.
[24]YINZ����,YUD����,ZHANGQ����,etal.Experimentalandnumericalanalysisofareverse-polarityplasmatorchforplasmaatomization[J].PlasmaChemPlasmaProcess����,2021����,41(1):1471-1495.
[25]BATOMUNKUEVDY����,VASHENKOSP.Electricarcplasmatorchofatwo-chamberschemewithreversepolarityofelectrodesconnection[J].JournalofPhysicsConferenceSeries����,2019����,393(1):120-123.
[26]YANGIM����,CHOIMG����,NAMJS����,etal.Experimentalandnumericalanalysesofahollowelectrodeplasmatorchwithinter-elec?trodesandreversedpolaritydischarges[J].JournaloftheKoreanPhysicalSociety����,2019����,74(5):465-472.
[27]SUNP����,FANGZZ����,ZHANGY����,etal.ReviewofthemethodsforproductionofsphericalTiandTialloypowder[J].JOM����,2017����,69(10):1853-1860.
[28]SMAGORINSKIM����,TSANTRIZOSP.Productionofsphericaltitaniumpowderbyplasmaatomization[J].2002(3):243-248
[29]BRIKASE����,LETENNEURM����,DIONCA����,etal.InfluenceofPArticlemorphologyandsizedistributiononthepowderflowabilityandlaserpowderbedfusionmanufacturabilityofTi6A14Valloy[J].AdditiveManufacturing����,2019����,31(1):929-937.
[30]ZHANGJ����,AMININ����,MORTONDAV����,etal.3DprintingwithPArticlesasfeedstockmaterials[J].AdvancedPowderTechnology����,2021����,32(9):3324-3345.
[31]CANAKCIA����,VAROLT.Anovelmethodfortheproductionofmetalpowderswithoutconventionalatomizationprocess[J].JournalofCleanerProduction����,2015����,99(1):312-319.
[32]ZHANGH.AnovelmethodofPREParingTipowderfor3Dprinting[J].RapidPrototypingJournal����,2018����,24(6):1034-1039.
[33]BAOQ����,YANGY����,WENX����,etal.ThePREParationofsphericalmetalpowdersusingthehigh-temperatureremeltingspheroidizationtechnology[J].MaterialsandDesign����,2021����,199(1):1093-1102.
[34]XIAY����,ZHAOJ����,TIANQ����,etal.Reviewoftheeffectofoxygenontitaniumanddeoxygenationtechnologiesforrecyclingoftitaniummetal[J].JOM����,2019����,71(9):3209-3220.
[35]CHENG����,ZHAOSY����,TANP����,etal.AcomPArativestudyofTi6A14VpowdersforadditivemanufacturingbyGAsatomization����,plas?marotatingelectrodeprocessandplasmaatomization[J].PowderTechnology����,2018����,333(1):38-46.
[36]SKALONM����,MEIERB����,LEITNERT����,etal.ReuseofTi6A14VpowderanditsimPActonsurfacetension����,meltpoolbehaviorandmechanicalpropertiesofadditivelymanufacturedcomponents[J].Materials����,2021����,14(5):1251.
[37]SCHURR����,GHODSS����,SCHULTZE����,etal.AfractographicanalysisofadditivelymanufacturedTi6A14Vbyelectronbeammelting:effectsofpowderreuse[J].JournalofFailureAnalysisandPrevention����,2020����,20(3):794-803.
[38]GARBOCZIEJ����,HRABEN.PArticleshapeandsizeanalysisformetalpowdersusedforadditivemanufacturing:TechniquedescriptionandapplicationtotwoGAs-atomizedandplasma-atomizedTi64powders[J].AdditiveManufacturing����,2020����,31(1):100-105.
[39]NIEY����,TANGJJ����,YEJW����,etal.PArticledefectsandrelatedpropertiesofmetallicpowdersproducedbyplasmarotatingelectrodeprocess[J].AdvancedPowderTechnology����,2020����,31(7):2912-2920.
[40]TANGJ����,NIEY����,LEIQ����,etal.CharacteristicsandatomizationbehaviorofTi6A14Vpowderproducedbyplasmarotatingelectrodeprocess[J].AdvancedPowderTechnology����,2019����,30(10):2330-2337.
[41]CUIY����,ZHAOY����,NUMATAH����,etal.EffectsofprocessPArametersandcoolingGAsonpowderformationduringtheplasmarotatingelectrodeprocess[J].PowderTechnology����,2021����,393(1):301-311.
[42]LIUY����,ZHAOXH����,LAIYJ����,etal.AbriefintroductiontotheselectivelasermeltingofTi6Al4Vpowdersbysupreme-speedplas?marotatingelectrodeprocess[J].ProgressinNaturalScience����,2020����,30(1):94-99.
[43]HARKINR����,WUH����,NIKAMS����,etal.Powderreuseinlaser-basedpowderbedfusionofTi6Al4V:changesinmechanicalpropertiesdurinGApowdertop-upregime[J].Materials����,2022����,15(6):2238.
[44]WEIC����,MAX����,YANGX����,etal.MicrostructuralandpropertyevolutionofTi6Al4Vpowderswiththenumberofusageinadditivemanufacturingbyelectronbeammelting[J].MaterialsLetters����,2018����,221(1):111-114.
[45]STERLINGAJ����,TORRIESB����,SHAMSAEIN����,etal.FatiguebehaviorandfailuremechanismsofdirectlaserdepositedT6A4V[J].MaterialsScience&EngineerinGA����,2016����,655(1):100-112.
有关链接







