引言
TC4钛合金是一种拥有高强综合机能的α+β型钛合金����,其拥有密度幼、综合力学机能优异、耐侵蚀性好蹬着点����,宽泛利用于航空航天、构筑、化工等领域[1-3]����。然而����,钛合金构件的传统铸造步骤存在造作周期长、资料利用率低、可成形造型有限、成本高、结构冗余等弊端����,亟需提出一种新的成形工艺步骤解决上述问题����。与传统钛合金构件铸造步骤相比����,新兴的激光增材技术——激光立体成形技术(lasersolidforming����,LSF)拥有周期短、效能高、可实现复杂零件成形蹬着点[4]����,将传统钛合金构件的铸造步骤与激光增材造作技术相结合����,能添补传统铸造钛合金构件步骤的弊端����,在造作钛合金构件上拥有优良的利用远景����。
基于铸造和增材造作的复合成形技术的道理是凭据构件的结构特点����,分为铸造造作区域和增材造作区域����,对于单一的造型区域选取铸造造作����,对于复杂造型如薄壁、腔体等造型选取增材造作����,兼备传统铸造和增材造作的利益����,同时在钛合金构件建复或再造作上使用增材造作技术[5]����,也是本复合成形步骤的沉要利用����。
影响铸造和增材造作的复合成形TC4钛合金件机能的关键在于基体与增材的结合区域����。热处置对结合区的微观描摹和机能都有很沉要的影响����,通过适当的热处置工艺能够优化TC4复合造作件结合区的组织和机能����,从而使整体复合造作件的组织和机能达到国度尺度����。关于钛合金的热处置钻研����,国内表学者做了大量有关工作����。Tian[6]钻研了分歧固溶温度和冷却速度对激光沉积钛合金的影响����,较高的冷却速度能形成细薄的转变β组织从而提高钛合金件的强度����。Ren[7]钻研了固溶热处置对增材区组织的影响����,转变β组织增多����,且转变β组织里的次生α相比增材区的初生α相要幼得多����。Zhang[8]钻研批注随着固溶温度的提高����,初生条状α相的宽度增长����,同时体积分数降落����,导致TC4钛合金强度降落����,延长率提高����。目前����,对增材造作的TC4钛合金构件热处置的钻研较为丰硕����,但多集中于钻研热处置对增材造作构件微观组织和机能影响����。然而����,对于增材和铸造复合成形的TC4钛合金件固溶处置钻研相对较少����。由于增材和铸造复合成形的结构件机能受结合区组织和机能影响����,因而有必要钻研固溶处置对复合成形件结合区的影响����。
TC4钛合金通过锻/增复合成形造备时����,对于?增材区域����,固溶处置能够有效改善力学机能����;但是����,对于结合区域����,必要思考分歧固溶处置工艺对各类力学机能的综合影响����,进而获得最相宜的固溶处置规划����。本文钻研固溶处置对复合成形TC4钛合金件结合区组织和机能的影响����,并对分歧固溶处置后结合区组织的形成机造进行了分析����,为提高和优化复合成形TC4钛合金件的热处置工艺提供了参考����。
1、资料及尝试步骤
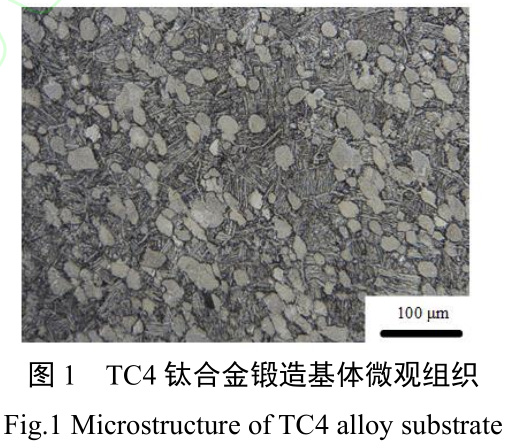
本尝试所选取的增材基体为锻态TC4钛合金����,基体尺寸为20mm×30mm×100mm的长方体����,铸造工艺如下:950℃自由锤锻����,变形量为20%-40%����,空冷����,其微观组织见图1����。
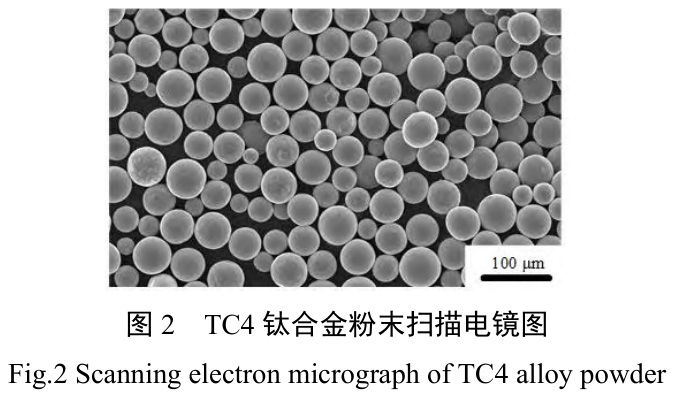
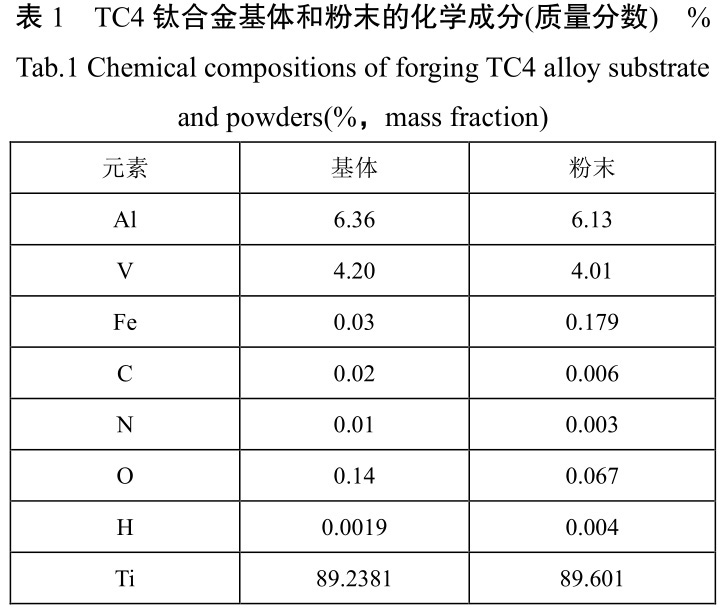
尝试所选取的激光增材部门(AdditiveManufacturingarea,AMarea)迪胙合金粉末由旋转电极雾化法造作����,颗粒度为75-150μm(见图2)����,成分见表1����,使用前在真空炉中进行烘干����。
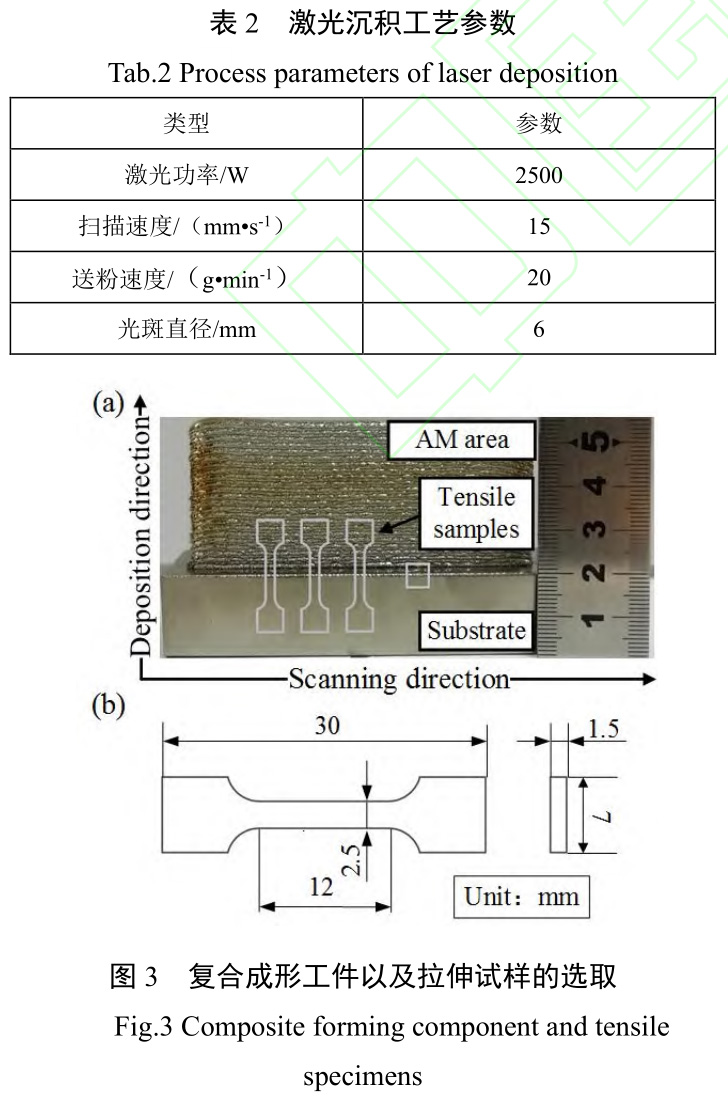
试验增材部门选取的是铂力特C1000同轴送粉增材设备造备的LSF成形件����。试验前对基体表表进行处置����,用砂纸打磨基体表表去掉氧化层����,而后用丙酮洗濯后吹干����。激光增材部门选取表2的激光工艺参数����,在基体上堆积5mm×30mm×80mm的单路薄壁����,扫描方式为往复扫描����。样件实物图以及拉伸试样拔取如图3所示����,拉伸试样拔取地位见图3(a)����,拉伸件尺寸见图3(b)����。选取分歧的工艺对复合成形的TC4钛合金的工件进行固溶处置����,其温度别离为800℃、880℃、960℃和1040℃����,保温功夫均为1h����,冷却方式别离为炉冷和空冷����。
2、了局与会商
2.1固溶处置下的微观组织演变
2.1.1微观组织演变
图4(a)是1000倍SEM电镜下未经任何热处置的复合成形件结合处微观组织图����,上部门为增材区域����,下部门为铸造基体����。结合处上部门的增材区域为典型的网篮组织[9-10]����,激光热源使粉末消融熔池温度达到2000℃以上����,形成粗壮的β晶粒组织����,随着热源远去����,从β晶内析出的棒状α相和针状α'相[11-12]����,互订交错散布且截断形成����。
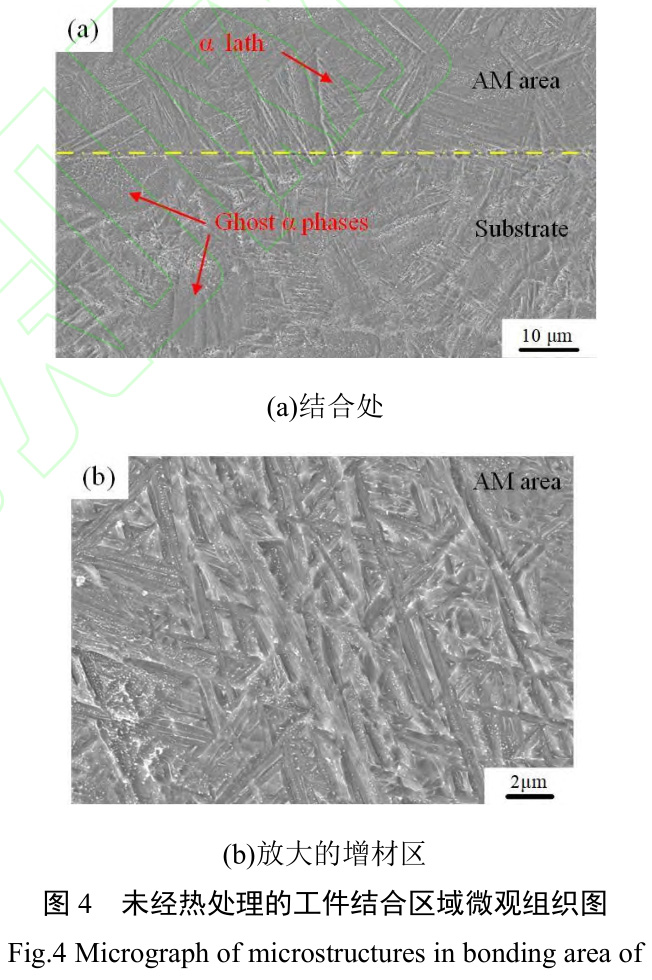
图4(b)为增材区域的放大����,通过图4(b)可知����,短棒状α相的宽度在0.5μm左右����。在结合区下方����,基体受激光增材前面几层产生的热量影响����,初生α相回复成逐步溶化的中央状态����,尺寸大幼为10μm~30μm之间����,称为“阴影α相”[13-14]����。图5、图6别离为空冷和炉冷前提下分歧固溶温度下的电镜微观组织描摹����,图中黄色点画线为增材区域和基体区域的分界����������?绽淝疤嵯����,初始α相长大����,β相转变为细板条状[6]����������?绽淅淙此俣冉峡����,形成的α相没有相互融合的过程����,冷却过程中相互截断����,导致相迸宗炉冷的片层状α相更细更短����,见图5(a)、5(b)、5(c)����。而在炉冷前提下����,较低的冷却速度导致原先藐幼的片层状α相成长归并从而粗化[15]����,见图6(a)、6(b)、6(c)����。在1040℃固溶温度下����,炉冷和空冷的基体区域的微观组织和增材区区域的微观组织已经没有显著的界限����,都是较大片的片层状α相����,这是由于1040℃已经超过Tβ����,原先结合区左近的藐幼短棒状α相和基体双态组织都沉新经历了α相向β相转变再沉新冷却形成片层状的α相的过程����,见图5(d)和图6(d)����。在1040℃固溶处置前提下����,相比空冷����,炉冷的次生α相更粗壮����,见图8(e)和图8(i)����。
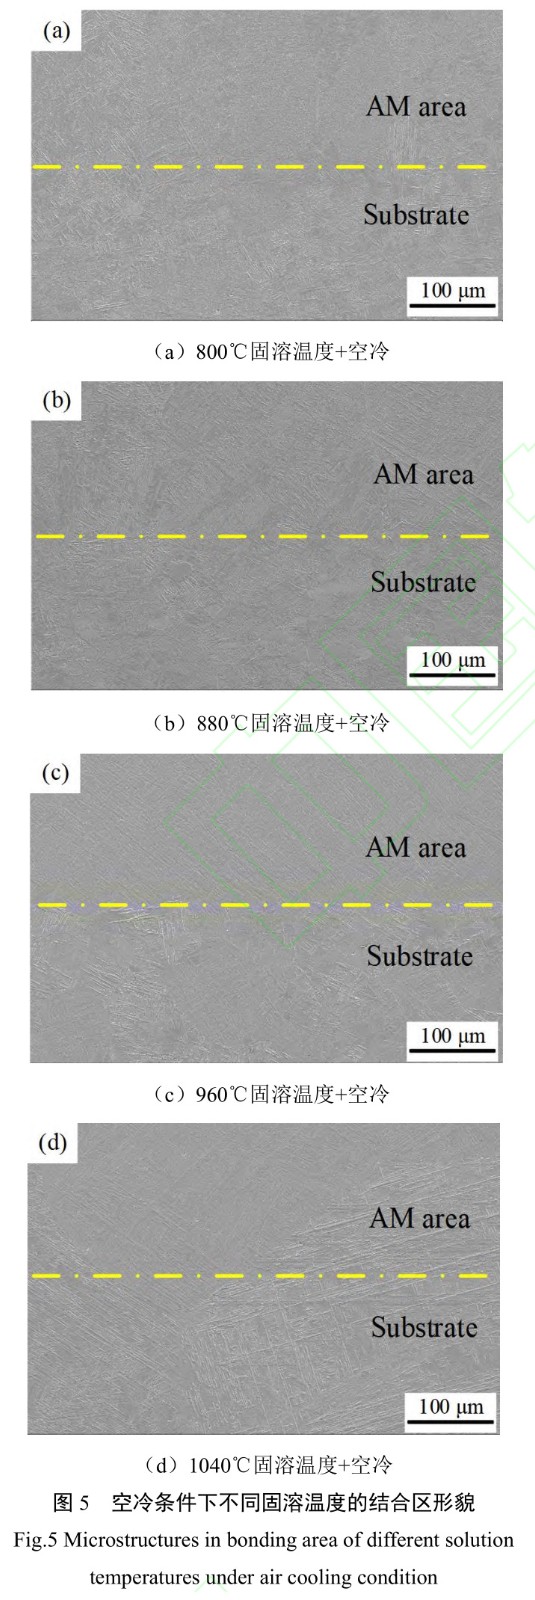
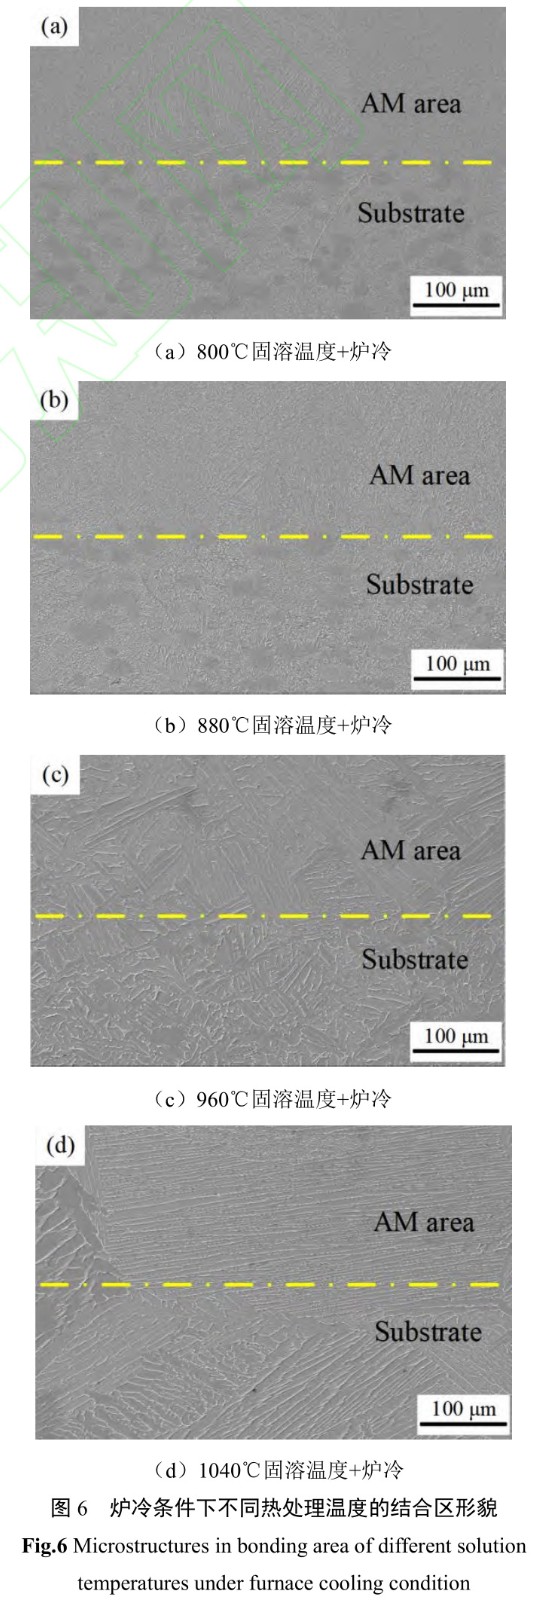
由图5(c)和图6(c)可知����,炉冷前提下的冷却速度较慢����,存在肯定的保温成效����,在炉冷的过程中原子扩散进行的更充分����,有利于次生α相的形核、成长和融合����,形成的片层状α相更粗[16]����。随着固溶温度升高����,最后形成的α相片层变得粗壮[14,17,18]����,这是由于在固溶退火过程中����,晶界差距较幼的α相可能受热产生融合����,导致新天生的α相长大����。
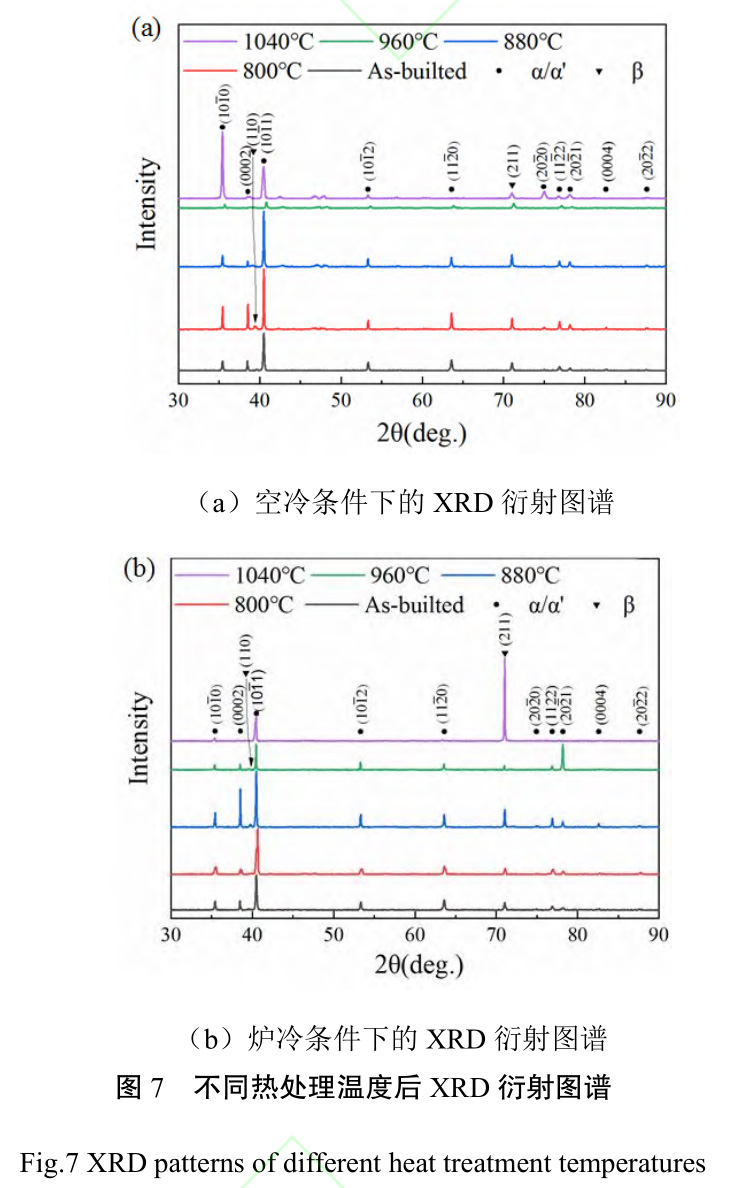
图7为分歧固溶温度前提下结合处左近的XRD图谱����。在空冷前提下����,见图7(a)����,未做任何热处置的样件结合处β相占比极度幼����,800℃固溶处置后样件相迸宗未热处置的样件其β相比例略有升高����,在960℃和1040℃固溶1幼时空冷以来����,根基上不存在β相����,1040℃固溶热处置后样件晶面取向为(101?0)的α/α'相占比力高����。在炉冷前提下����,见图7(b)����,800℃/880℃固溶温度下β相比例随着固溶温度升高而升高����,960℃固溶温度下β相的比例降落����,1040℃固溶温度下β相的比例上升且晶面取向为(211)的β相较多����。
2.1.2EBSD分析
别离取未做热处置、固溶温度为800℃/880℃/960℃/1040℃空冷、固溶温度为800℃/880℃/960℃/1040℃炉冷前提下的样件结合区域做EBSD分析����,得到图8����。图8(a)为未做任何处置的样件结合处左近����,上方为增材区����,为网篮状结构����,组织为针状α相����,下方为铸造基体����,为双态组织����。图8(b)、8(c)、8(d)、8(e)为空冷前提下固溶温度为800℃、880℃、960℃和1040℃结合处左近的EBSD图����,随着温度的升高����,结合处下方的铸造基体的双态组织逐步溶化隐没形成新的片层状α相����,球状等轴α相逐步转变为针状α相����,且结合处左近的针状α相逐步变粗变长����,形成类似于增材区网篮组织的棒状α相����,而原先增材区的藐幼的棒状α相����,变长变粗����,见图8(e)����。图8(f)、8(g)、8(h)、8(i)为炉冷前提下固溶温度为800℃、880℃、960℃和1040℃结合处左近的EBSD图����,炉冷和空冷分歧����,冷却速度较慢����,随着温度升高增材区域的棒状α相变长变粗(见图8(h)和图8(i))����,结合区域的针状α相也逐步长大变粗[19,20]����。炉冷和空冷前提下����,随着固溶温度的升高����,增材区域的α相都粗化����;结合处的α相都逐步隐没����,转变为β相冷却后再次转变为α相(次生α相)����,此时增材区域和铸造区域已经形成一体����;固溶处置过程中����,当温度超过Tβ����,铸造基体的等轴α相转变为β相����,冷却过程中随着温度降低β相转变为次生α相����。
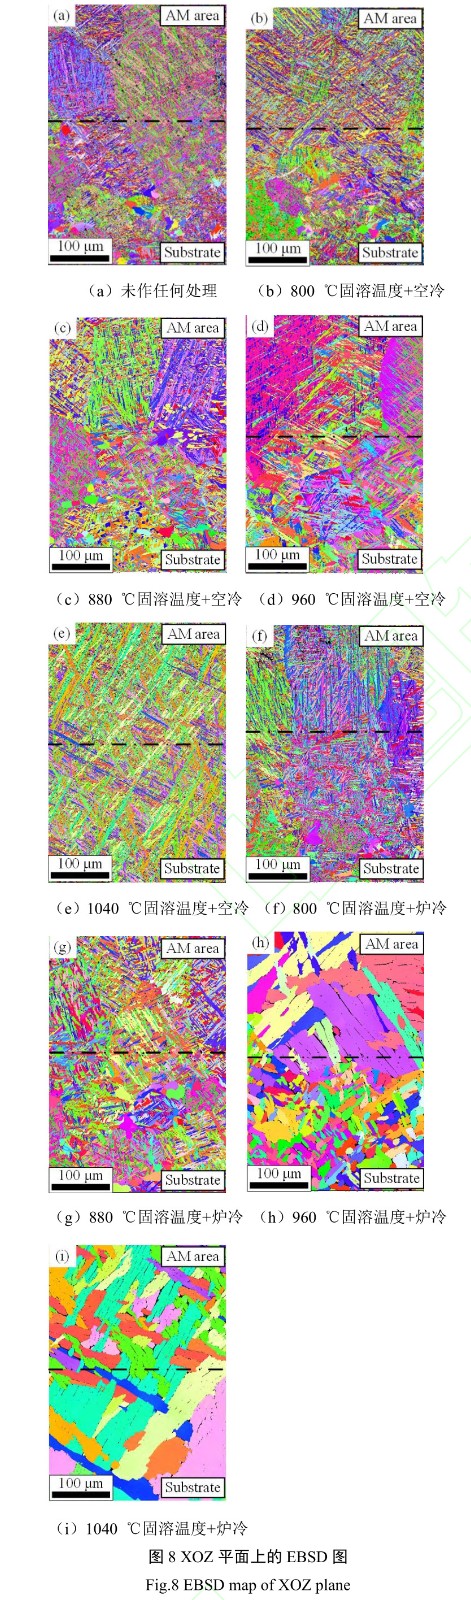
空冷和炉冷分歧之处在于温度降落的速度不一样����,炉冷温度降落的速度较慢����,新形成的次生α相在冷却过程中逐步长大����。
2.2固溶处置对力学机能的影响
2.2.1单向拉伸
在空冷和炉冷前提下����,分歧固溶温杜纂强度之间的关系见图9����。无论是空冷前提还是炉冷前提下����,800℃的抗拉强度和屈服强度均最大����,空冷抗拉强度和屈服强度别离为924MPa和847MPa����,炉冷前提下抗拉强度和屈服强度别离为966MPa和881MPa����。随着固溶温度升高����,抗拉强度和屈服强度都出现肯定水平的降低����,这是由于通过固溶处置后����,藐幼的α相转变为较粗的次生α相����,导致拉伸强度和屈服强度的降落����。固溶温度为1040℃时����,空冷的均匀强度为768MPa����,炉冷的均匀强度为676MPa����,空冷的强度比炉冷强度高����,这是由于空冷得到组织为网篮组织����,炉冷得到的组织为大量片状α相和少量β相����,炉冷得到α相的宽度比空冷的α相大[14]����,所以1040℃固溶处置后空冷得到的复合成形件强度要高于炉冷的强度����。延长率和固溶温度之间的关系见图10����,固溶处置后试样的塑性降落[21]����,空冷前提下800℃温度最好����,整体趋向也是随着温度的增高而降落����。
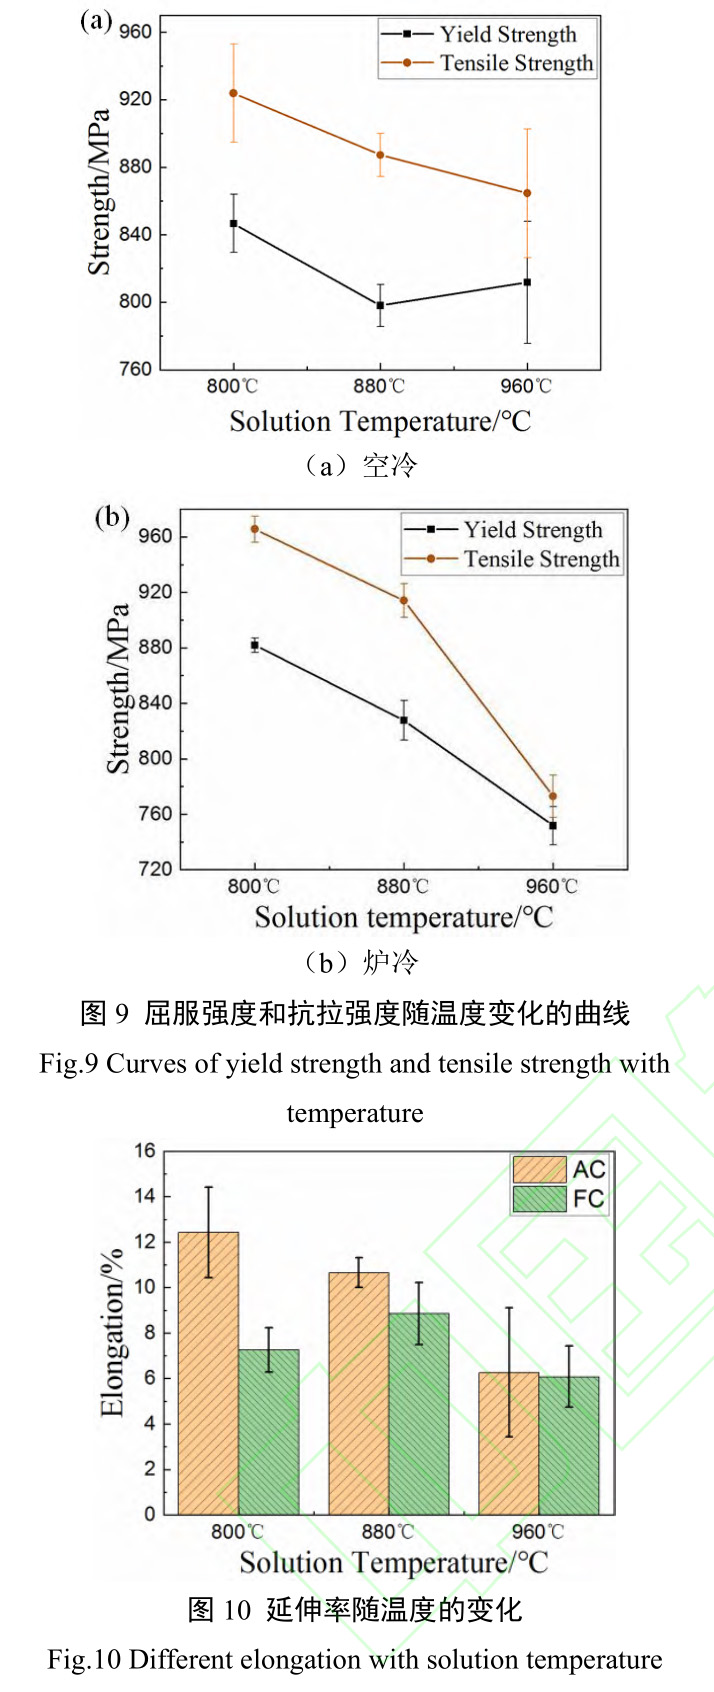
这是由于温度越高����,晶粒越大����,变形协调性越差����,塑性越低����。未作任何热处置的复合成形件其抗拉强度和屈服强度别离为940MPa和840MPa����,经过800℃炉冷固溶热处置后其抗拉强度和和屈服强度别离提高了26MPa和41MPa����。
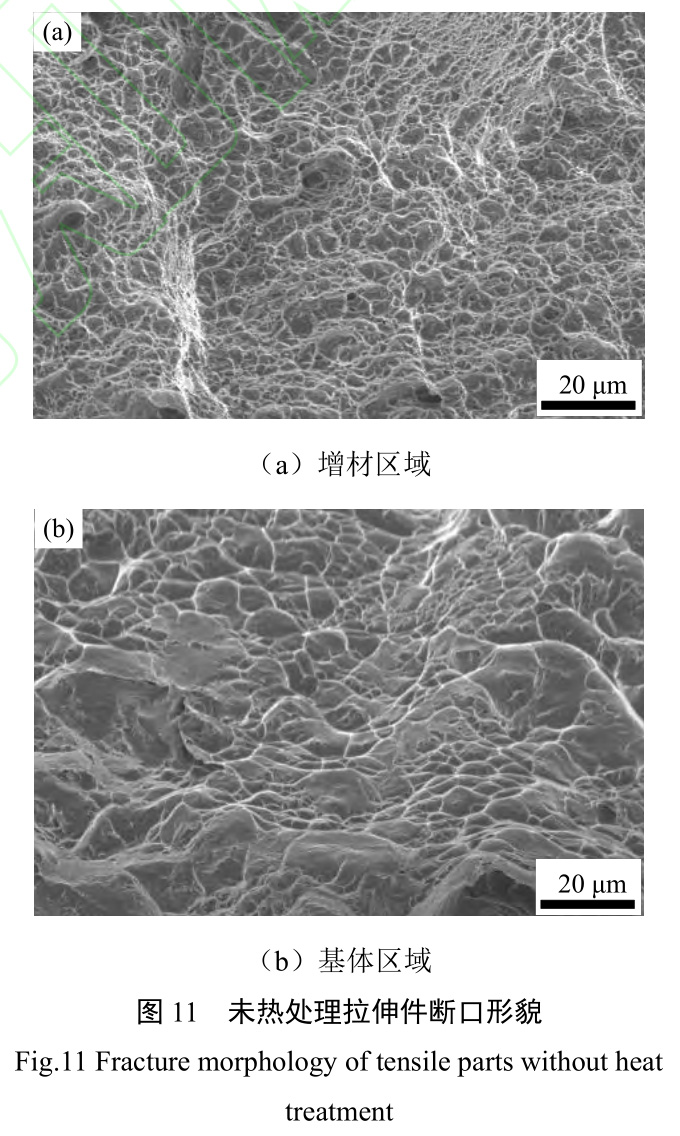
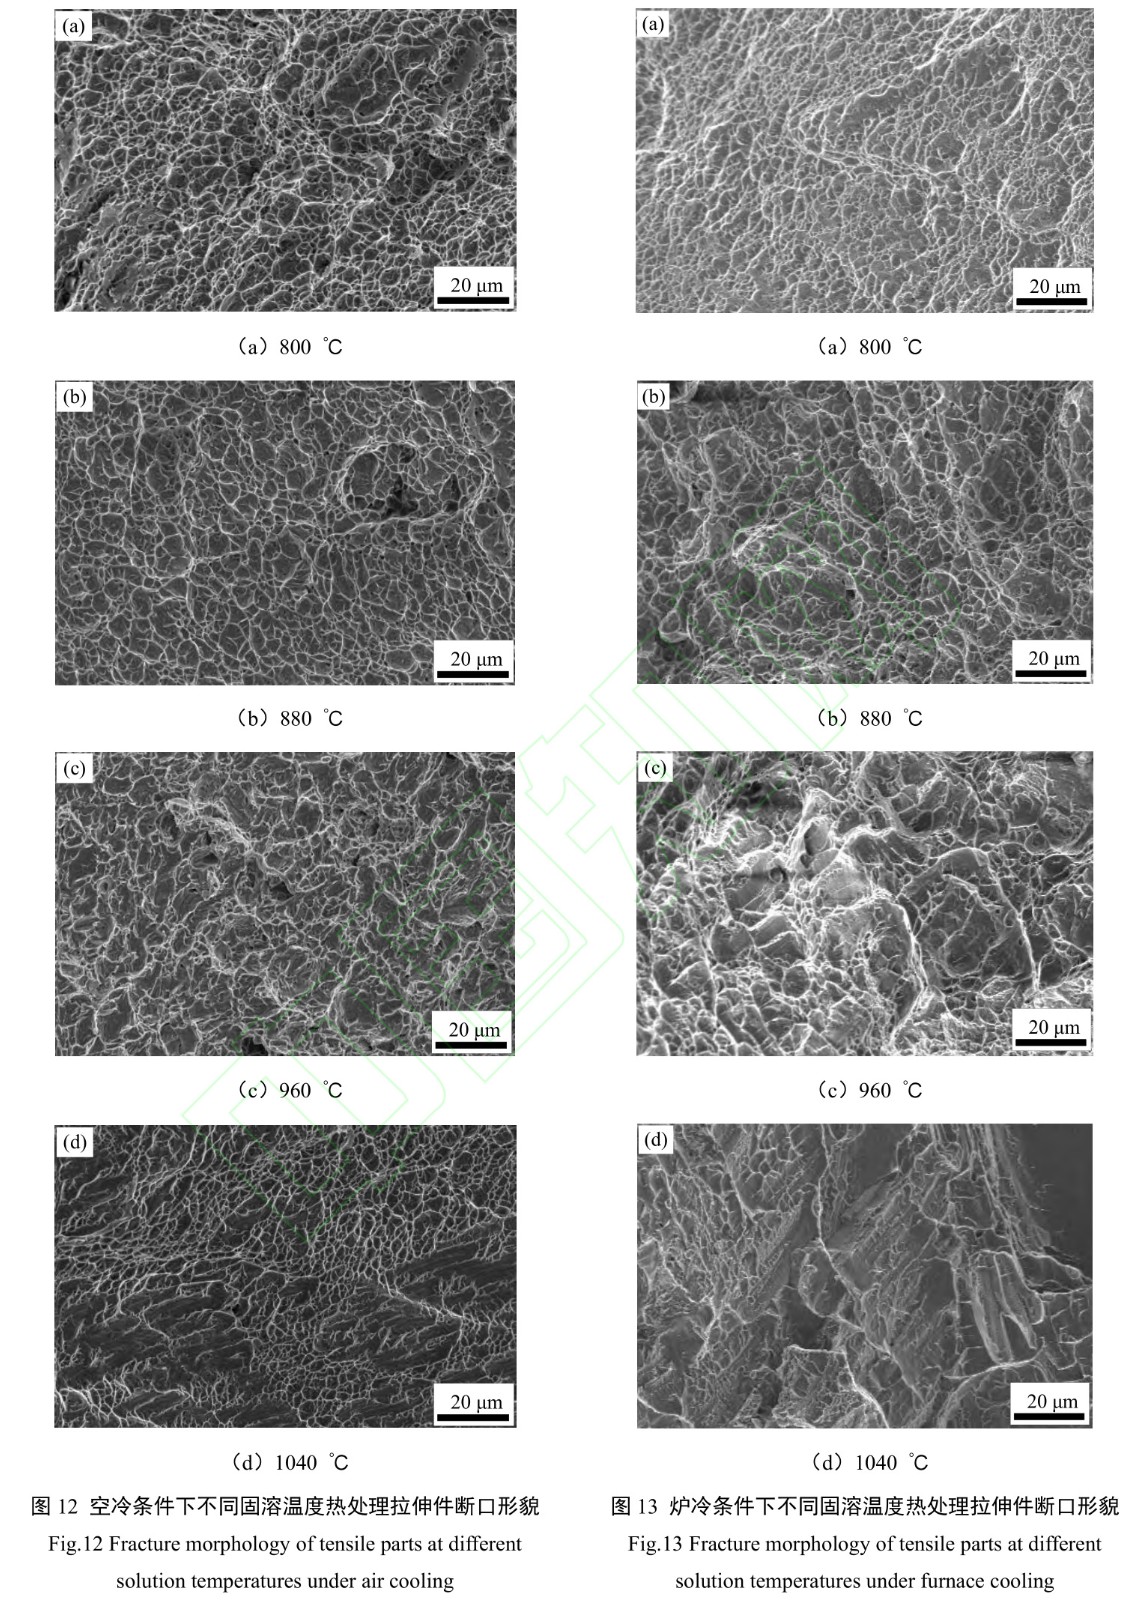
图11为未做任何热处置的复合成形件拉伸样件的断口����,断口在增材区和铸造基体区均有出现����,图11(a)为断裂地位在增材区域的断口����,图11(b)为断裂在铸造区域的断口����。增材区域的组织为针状α相����,在拉伸过程中容易造成应力集中����,加快裂纹的产生����,进而过早断裂����������?拷霾那虻幕����,由于往复增材的热量导致靠近结合区的组织不均匀����,容易断裂����。断裂在铸造基体的断口描摹����,韧窝更浅更大����,阐发出来的抗拉强度和屈服强度比断裂在增材区域的拉伸件要低����������?绽淝疤嵯����,800℃和880℃拉伸试样断口位于增材区域断裂����,960℃和1080℃拉伸试样断口位于结合区左近断裂����。炉冷前提下����,800℃和880℃拉伸试样断口位于增材区域断裂����,960℃拉伸试样断口地位为结合区左近偏增材区断裂����,1080℃拉伸试样断口位于结合区左近偏铸造基底区����。在800℃和880℃固溶前提下����,增材区组织长大����,韧性降落����,拉伸时容易出现断口����。在固溶温度靠近或超过Tβ温度时����,结合区和增材区组织根基一致����,拉伸时断口容易呈此刻结合区左近����。图12和图13别离是空冷和炉冷前提下����,分歧固溶温度热处置后拉伸试样的断口����,图12(a)、12(b)和图13(a)、13(b)都是韧性断裂����,有较多的韧窝����,随着热处置固溶温度的升高����,断面的韧窝逐步削减变浅����,图12(c)、12(d)和图13(c)、13(d)均为混合断裂[22]����,寂仔解理台阶����,也有韧窝����,这些断裂类型与他们所阐发出来的拉伸机能相切合����,即随着固溶热处置温度升高����,屈服强度和抗拉强度降落����,到1040℃固溶温度时重要为脆性断裂[23]����。
2.2.2微观硬度
图14为分歧固溶温度热处置后样件结合区域左近的硬度����,横坐标为到结合处的位移����,负值暗示往铸造基体方向����,正值暗示往增材造作区域方向����。针状α'相和短棒状的α相组织能增长结合区的硬度[24]����,但是同时降低了结合区的延展性����。
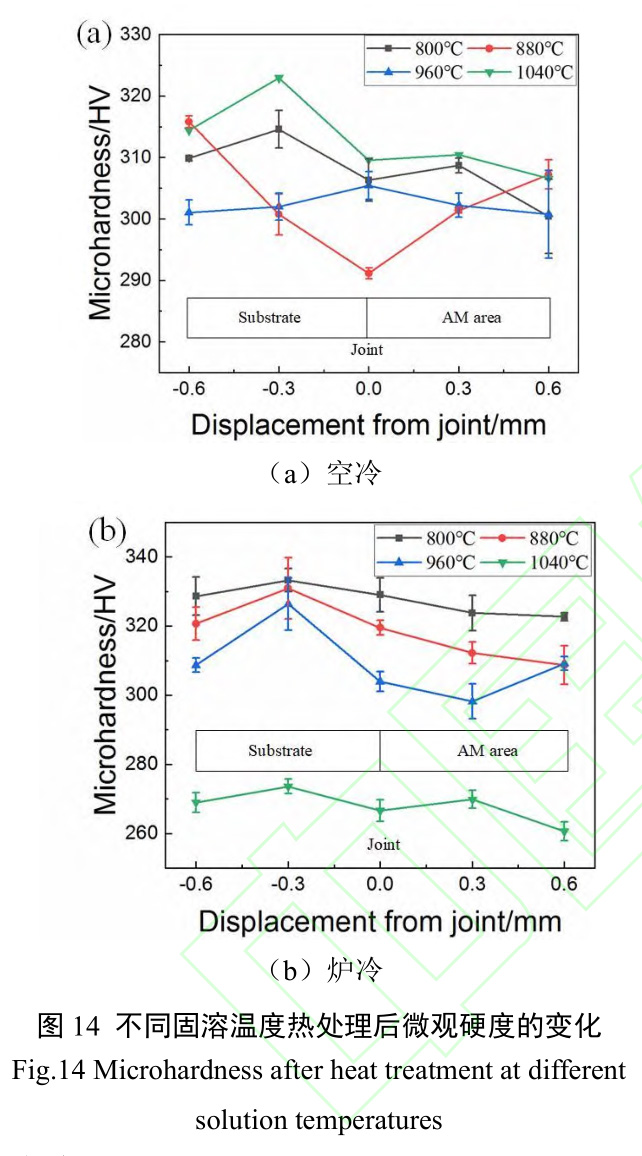
空冷前提下的结合区左近大部门区域硬度领域在300HV~315HV之间����。炉冷前提下����,冷却速度较慢����,固溶温度在相变温度以下的微观组织里的α相尺寸较幼����,硬度较高����,微观组织成分比力不变����,800℃固溶热处置前提下α相尺寸最幼����,所以硬度最高����。1040℃固溶热处置前提下硬度最低����,这是由于他们的微观组织形成的α相的宽度要粗壮且长����。
3、结论
对增材和铸造结合的复合成形TC4钛合金件进行分歧前提的固溶热处置����,并将机能和微观组织进行对比钻研����,了局批注:
(1)固溶处置温度会影响结合区微观组织描摹����,随着固溶温度升高����,复合成形的TC4钛合金件结合处的组织由藐幼短棒状α相逐步长大变粗����。在Tβ温度以下����,增材和铸造区域的微观分区仍比力显著����,但随着固溶温度升高����,微观组织逐步趋于一致����。固溶温度超过Tβ以来����,正本显著的基体和增材分辨界已经变为一体的转变β相组织(次生α相和少量保留β相)����。
(2)随着固溶温度升高����,无论冷却方式是空冷还是炉冷����,复合成形的TC4钛合金件屈服强度和抗拉强度均随着温度升高而降落����。当固溶温度超过Tβ温度以来����,拉伸试样重要为脆性断裂����。
(3)固溶温度800℃、保温1幼时炉冷前提下的锻增复合成形TC4钛合金件抗拉强度和屈服强度最好����,硬度最好����,但延长率通常����������?绽淝疤嵫返钠悝料嗫矶纫子诼淝疤岬难����。同时炉冷前提下����,固溶温度越高����,硬度越低����,且结合处周围的硬度要高于远离结合处的硬度����。
参考文件:
[1] LUETJERING G, WILLIAMS J C. Titanium[M]. 2nd ed.Heidelberg: Springer, 2007
[2] BANERJEE D, WILLIAMS J C. Perspectives on Titanium Science and Technology[J] Acta Materialia,2013 61(3):844-879.
[3] 闫辰侃, 曲寿江, 冯艾寒, 等. 钛脊合金形变孪晶的钻研进展[J].罕见金属,2019, 43(05):449-460.
YAN Chen-kan, QU Shou-jiang, FENG Ai-han, et al.Recent Advances of Deformation Twins in Titanium and Titanium Alloys[J]. Chinese Journal of Rare Metals, 2019, 43(05):449.
[4] 黄卫东, 李延民, 冯莉萍, 等. 金属资料激光立体成形技术[J]. 资料工程, 2002(03):40-43.
HUANG Wei-dong, LI Yan-min, FENG Li-ping, et al.Laser Solid Forming of Metal Powder Materials[J].Journal of Materials Engineering, 2002(03):40-43.
[5] 张高,刘梅军,韩嘉琪,等.压气机整体叶盘建复再造作的钻研进展[J].航空资料学报,2024,44(03):65-81.
ZHANG Gao, LIU Meijun, HAN Jiaqi, et al. Research progress in repair and remanufacture of compressor blisk[J]. Journal of Aeronautical Materials, 2024,44(3):65-81.
[6] TIAN X J, ZHANG S Q, WANG H M. The influences of anneal temperature and cooling rate on microstructure and tensile properties of laser deposited Ti-4Al-1.5Mn titanium alloy[J]. Journal of Alloys and Compounds, 2014, 608:95-101.
[7] REN Y M, LIN X, FU X, et al. Microstructure and deformation behavior of Ti-6A1-4V alloy by high-power laser solid forming[J]. Acta Materialia, 2017,132:82-95.
[8] ZHANG Shuang-yin, LIN Xin, CHEN Jing, et al.Heat-treated microstructure and mechanical properties of laser solid forming Ti-6Al-4V alloy[J]. Rare Metals,2009, 28(6):537-544.
[9] 许良, 苏居季, 周松, 等.TC4 钛合金激光双光束焊T 形接头委顿机能及断裂机理[J].中国有色金属学报,2019,29(07):1408-1416.
XU Liang, SU Ju-ji, ZHOU Song, et al. Fatigue performance and fracture mechanism of dual-beam laser welded T-joints of TC4 titanium alloy[J]. The Chinese Journal of Nonferrous Metals. 2019,29(07):1408-1416.
[10] 王亚辉, 黄亮, 刘翔, 等. 基于增材造作和铸造复合成形的TC4钛合金组织和机能钻研[J].罕见金属,2021, 45(08):897-904.
WANG Ya-hui, HUANG Liang, LIU Xiang, et al. Microstructure and mechanical properties of TC4 alloy formed by additive manufacturing combined with forging[J]. Chinese Journal of Rare Metals.2021, 45(08):897-904.
[11] SUN Kun, XIANG Wen-li, SHU Xing-zhu. Effects of different orietations on mechanical proprieties of laser rapid forming Ti-6Al-4V alloy[J]. The Chinese Journal of Nonferrous Metals. 2020, 30(03):566-570.
[12] LONG Jian, ZHANG Lin-jie, ZHU Lei, et al.Comparison of low-cycle fatigue properties of two kinds of high energy beam welded joints of TC4 alloy [J]. Transactions of Nonferrous Metals Society of China, 2023, 33(11):3376-3386.
[13] LIU Han-qing, WANG Hao-min, ZHANG Zhen, et al. Enhancing the mechanical properties of electron beam welded TC17 titanium alloy joint by post-weld heat treatment[J]. Journal of Alloys and Compounds, 2019,810:151937.
[14] CHEN Yuan-hang, YANG Chun-li, FAN Cheng-lei, etal. Microstructure evolution mechanism and mechanical properties of TC11-TC17 dual alloy after annealing treatment[J]. Journal of Alloys and Compounds, 2020,842:155874.
[15] VRANCKEN B , THIJS L , KRUTH J P , et al. Heat treatment of Ti6Al4V produced by Selective Laser Melting: Microstructure and mechanical properties[J].Journal of Alloys and Compounds, 2012, 541:177-185.
[16] 张志强, 董利民, 胡明, 等.冷却速度对 TC16 钛合金显微组织和力学机能的影响[J].中国有色金属学报, 2019,29(07):1391-1398.
ZHANG Zhi-qiang, DONG Li-min, HU Ming, et al.Effect of cooling rate on microstructure and mechanical properties of TC16 titanium alloy[J]. The Chinese Journal of Nonferrous Metals, 2019, 29(07):1391?1398.
[17] ZHUO L, LI Chang-meng, LIU Dong, et al. Effect of heat treatment on microstructure and tensile properties of laser deposited titanium alloy TC21[J]. Material Research Innovations, 2015, 18(sup4):S4-929-S4-932.
[18] SHI Zhi-feng, GUO Hong-zhen, ZHANG Jian-wei, et al. Microstructure-fracture toughness relationships and toughening mechanism of TC21 titanium alloy with lamellar microstructure[J]. Transactions of Nonferrous Metals Society of China, 2018,28(12):2440-2448.
[19] SHAO Hui, ZHAO Yong-qing, GE Peng, et al.Influence of Cooling Rate and Aging on the Lamellar Microstructure and Fractography of TC21 Titanium Alloy[J]. Metallography Microstructure and Analysis,2013,2(1):35-41..
[20] SU Mei-ke, LIANG Ze-bao, ZHENG Li-jing, et al.Effect of heat treatment on microstructures and mechanical properties in a full lamellar PM TiAl alloy[J]. Materials Research, 2012,15(3):455-460.
[21] 钦兰云, 李明东, 杨光, 等.热处置对激光沉积 TC4钛 合 金 组 织 与 力 学 性 能 的 影 响 [J]. 稀 有 金属,2018,42(07):698-704.
QIN Lan-yun, LI Ming-dong, YANG Guan, et al.Microstructure and Mechanical Properties of Laser Deposition Manufacturing TC4 Titanium Alloy with Heat Treatment [J]. Chinese Journal of Rare Metals,2018,42(07):698-704.
[22] WU Yong-li, XIONG Yi, CHEN Zheng-ge, et al.Effect of gas pressure on microstructure and mechanical properties of TC11 titanium alloy during supersonic fine particle bombardment[J]. Transactions of Nonferrous Metals Society of China, 2023,33(08):2379-2394.
[23] 雷晓飞, 董利民, 张志强, 等.固溶和时效温度对TC6 钛合金显微组织与力学机能的影响[J].罕见金属资料与工程, 2020,49(03):1038-1044.
LEI Xiao-fei,DONG Li-min, ZHANG Zhi-qiang, et al. Effects of Solution-Treatment and Aging Temperature on Microstructure and Mechanical Properties of TC6 Titanium Alloy[J]. Rare Metal Materials and Engineering, 2020,49(03):1038-1044.
[24] PAYDAS H, MERTENS A, CARRUS R, et al. Laser cladding as repair technology for Ti6Al4V alloy:Influence of building strategy on microstructure and hardness[J]. Materials and Design, 2015, 85:497-510.
作者简介:王亚辉����,男����,1990 年生����,硕士钻研生����。钻研方向为增材造作、铸造成形����。E-mail:wangyahui@hust.edu.cn��������;屏粒ㄍㄑ蹲髡撸����,男����,1981 年生����,教授、博士钻研生导师����。钻研方向为高强韧金属资料及其特殊能����。ǖ纭⒋拧⒊龋┳饔孟麓笮透呋芙鹗艄辜热成形理论和技术����。E-mail:huangliang@hust.edu.cn����。
有关链接







