钛合金拥有密度幼、比强度高、耐热、耐蚀性好、可加工性及抗委顿性良好蹬着点���。焊接是钛合金在工业利用过程中的沉要技术[1]���。钛合金属于活跃金属���,在焊接过程中易产生缺点���,热源加载不均匀且急剧���,在焊接件中易产生残存应力与畸变���,影响其结构不变、承载能力和抗委顿机能[2]���。焊接过程涉及变量较多���,以出产经验领导焊接成本较高且不切合现实���,因而有必要通过推算机数值仿照获得焊接过程的定量意识[3]���。
杨露等[4]对TC4?ELI合金夹角为171.98°的对接多层焊进行仿照���,并对其残存应力散布进行试验验证���。曾泽群等[5]使用弹性有限元步骤推算了TC4钛合金V型坡口对接焊残存应力的开释���,但试验了局与仿照值仍存在肯定误差���。李良碧等[6]对TC4及Ti80钛合金焊后热处置过程进行仿照���,发现Norton蠕变模型对焊后热处置过程进行数值仿照比力合理���。刘文化等[7]探索了不锈钢多层多路焊后热处置对残存应力的影响���,发现仿照值与丈量值仍存在肯定误差���。吕刘帅等[8]对镍基合金管路V型坡口焊接及热处置过程进行了仿照���,发现适当升高温度进行焊后热处置���,能够在短功夫内有效降低残存应力���。杜永勤等[9]钻研了分歧热处置对TC4合金钨极氩弧焊接头的影响���,发现650℃×1h前提下焊接件力学机能最好���。目前已有钻研中针对TC4钛合金中厚板多层钨极氩弧焊及焊后热处置的仿照少有涉及���,本文针对某厂出产的车辆用悬架结构件TC4钛合金焊接件���,使用Ansys成立其焊接部位的等效数值模型���,探索焊接及焊后热处置过程中的温度及应力变动法规���,并分析接头组织的变动���。
1、试验资料与步骤
1.1 试验资料
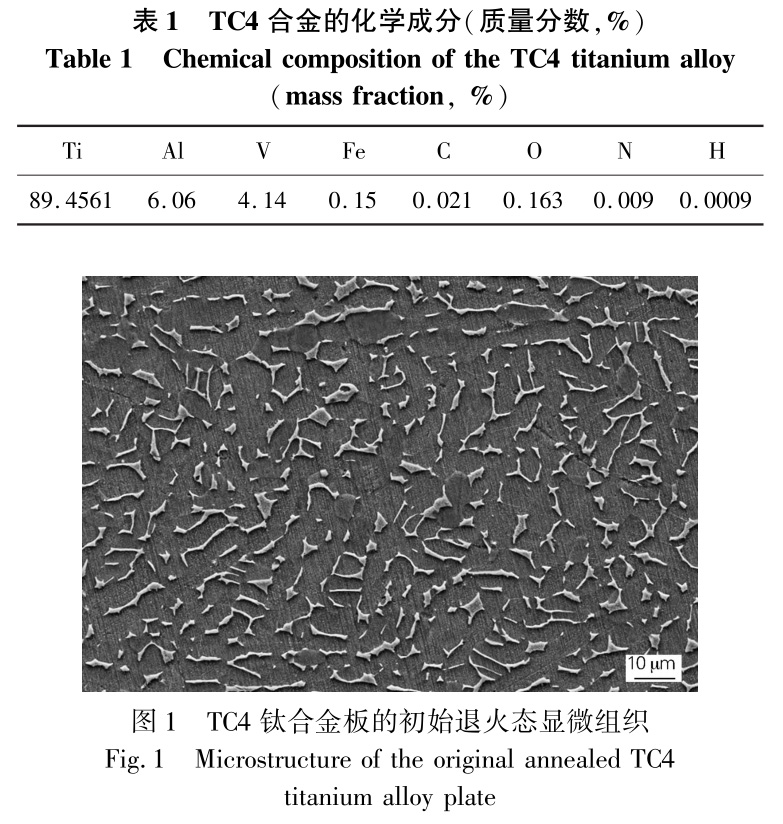
试验资料为两块300mm×150mm×20mm的退火态TC4钛合金板���,重要化学成分如表1所示���,显微组织如图1所示���,为等轴组织描摹���,其中β相破碎严沉���,均匀散布于α相基底上���,焊缝处填充资料为同质TC4合金实心焊丝���。
1.2 试验步骤
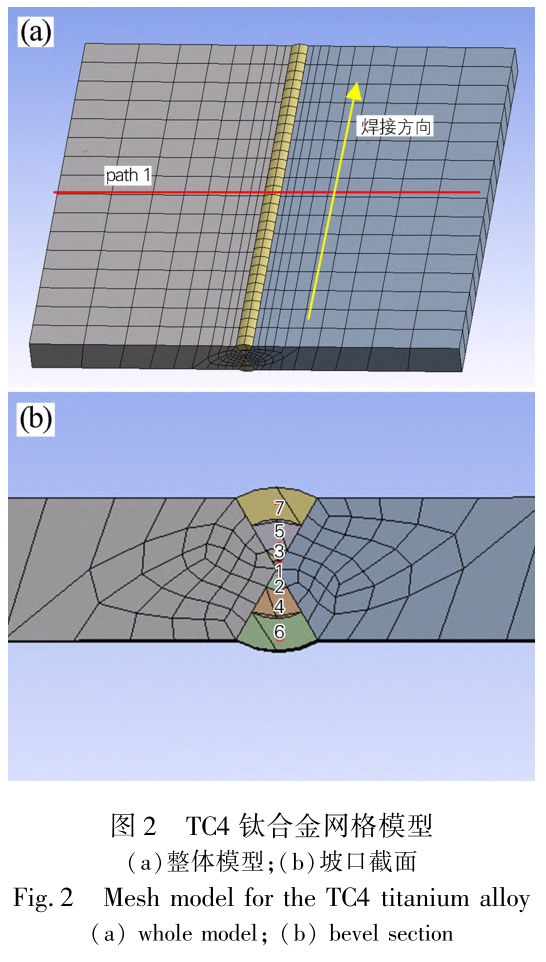
焊接仿照基于国内某厂手工钨极氩���。ǎ裕酰睿纾螅簦澹睿椋睿澹颍?gas���,TiG)焊参数:接头类型为对接接头���,开60°X型坡口���,焊接路数为7路���。氩气纯度≥99.99%���,气流量为25L/min���,焊接速度为2.5mm/s���,焊接工艺参数如表2所示���。热源模型选择高斯散布的面热源[10]���,使用生死单元技术仿照双面交替多路焊时焊丝填充���。为了明确把握焊接件在焊接及焊后热处置过程中的温度场、应力场等变动法规���,如果钛合金板处于梦想状态���,仅思考热的作用���,而不受其他任何表加载荷���,也不思考初始应力和变状态态���。综合思考仿照精度及推算效能���,将靠近焊缝处网格进行加密���,模型共划分为25550个单元格���,为定量分析各方向温度及应力变动���,成立特点线path1���,同时���,选取X射线衍射法沿path1对焊接件残存应力进行检测���,如图2(a)所示���,焊接坡口及焊接挨次如图2(b)所示���。焊后热处置(Post?weldheattreatment���,PWHT)工艺为650℃保温4h���,升和善冷却速度节造在200℃/h以下���。
2、了局与会商
2.1 温度场仿照了局及分析
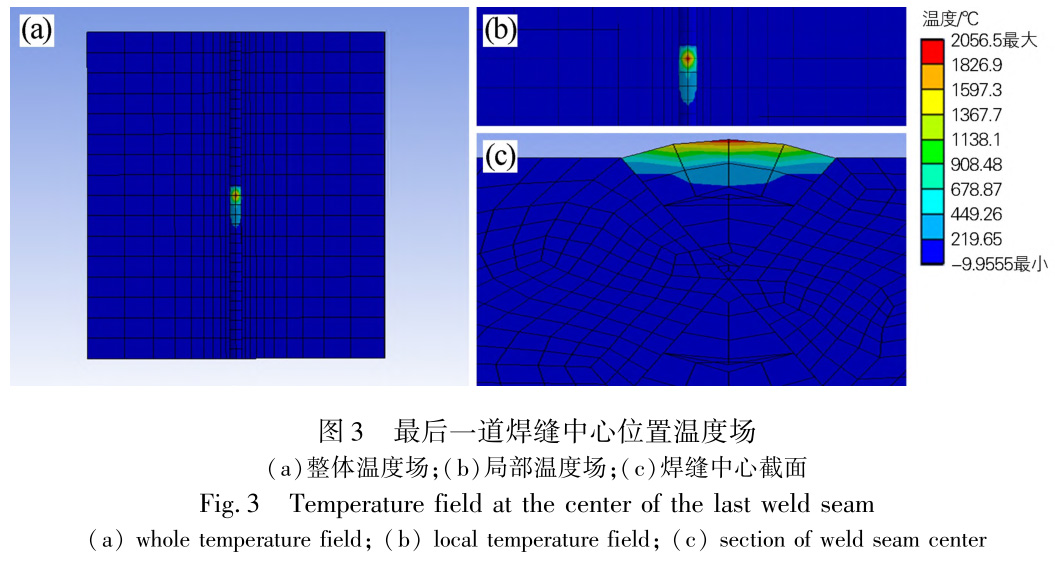
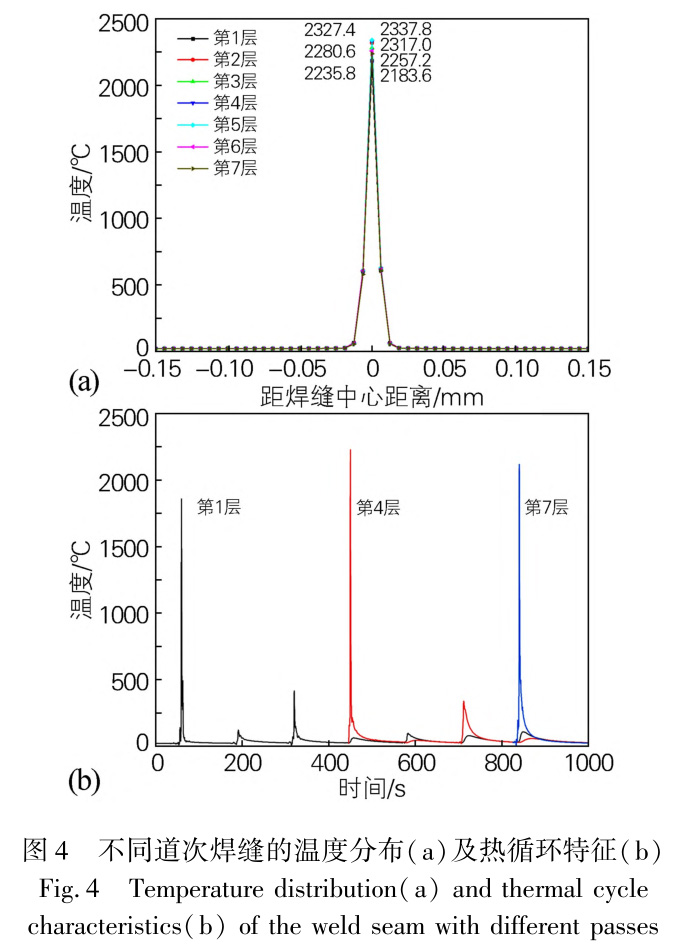
由于焊接过程中使用到部门高度集中的移动瞬时热源���,产生不均匀和不不变的温度场是引起焊接畸变的底子原因���。因而温度场的正确性是分析应力应变的前提���。如图3所示���,热源加载处温度最高为2056.5℃���,温度线由热源朝母材区及厚度方向均匀扩散���,逐步降落���,热源前方的等温线相对密集���,温度梯度较大����;热源后方等温线较稀少���,温度梯度较幼���,又由于TC4钛合金的导热机能差���,所以温度场云图领域幼���。固然各层温度变动法规一样���,但由于热源瞬时给焊接构件的热能分歧���,各层焊缝所能达到的温度也分歧���,其中第1层焊的峰值温度最低(2183.6℃)���,第5层最高(2337.8℃)���,如图4(a)所示���。打底焊在后续正背面交替焊接时会经历屡次焊接热循环的“热处置”作用���,填充层和盖面层焊缝同样也经历了分歧特点的热循环���,第1、4、7层焊缝中心点温度变动如图4(b)所示���。
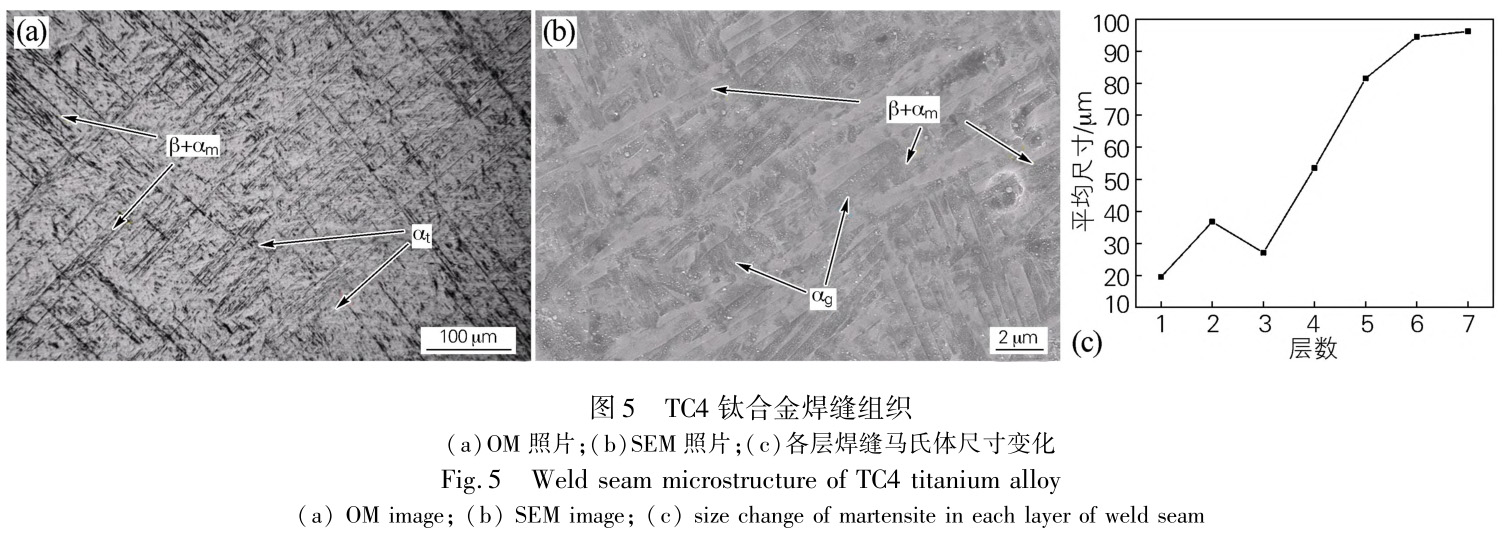
TC4钛合金的机能由组织决定���,分析上述焊接工艺对接头组织的影响:在焊接冷却阶段���,焊缝处熔池凝固转变为高温β相���,柱状晶以晶界跳跃式位移的方式竞相成长���。由于焊缝冷却速度较快���,抑造了晶粒的扩散分化���,在晶粒内部���,体心立方的β相以切变的方式转变为密排六方的αm(Martensiteα)相���,产生马氏体转变���,分支路次焊缝的组织组成一致���,由于TC4合金中存在肯定量的元素V���,使少量高温β相在冷却过程中保留在马氏体板条之间���,与马氏体呈联生状态���,部门αt(Transformedα)相在含有较多α不变元素的β晶界形核���,当温度进一步降低时���,αt相才起头在β晶粒内部析出���,如图5(a)所示����;αm相形核长大后���,随着后续冷却均匀析出藐幼的颗粒状αg(Granularα)相���,如图5(b)所示���。由于分支路次热输入量分歧���,且在多层焊时���,后一路热循环会对前一路焊缝产生热处置成效���,可能均匀细化组织���,因而热输入最幼的打底焊的马氏体均匀尺寸最幼���,为19.5μm���,盖面层固然焊接热输入不高���,但由于未受到热处置作用���,马氏体均匀尺寸最粗壮���,为96.2μm���,各层马氏体尺寸如图5(c)所示���。母材区组织仍为初始的退火态等轴组织���,扰装响区组织为焊缝区与母材区之间的混合过渡组织���。
由于焊接过程中产生较大的温度梯度���,各部位由于冷速分歧获得分歧的组织���。焊接件各部门组织机能不均匀���,因而���,有必要对其进行合理的焊后热处置���,以满足现实的使用要求���,选取箱式电阻炉对TC4钛合金焊接件进行650℃×4h���,空冷的退火处置���。
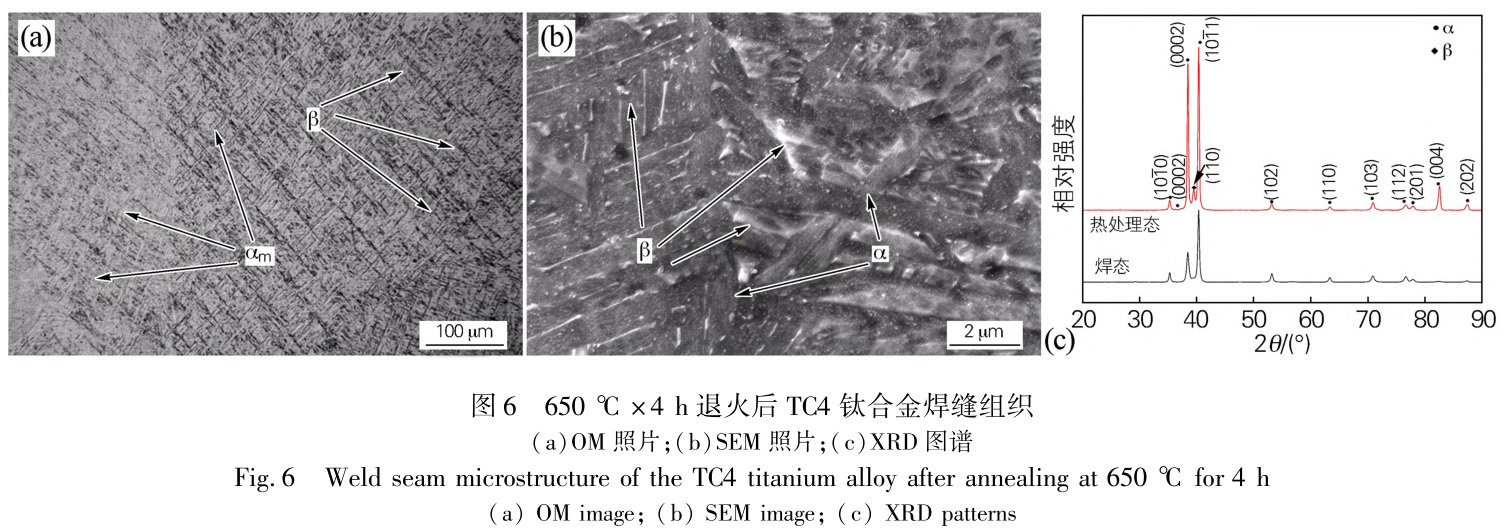
TC4钛合金焊接接头经PWHT后���,晶格出现应力松弛���。在高于400℃时���,αm起头分化为次生α+β相���,随着热处置温度升高���,在700℃时αm齐全转变为次生α+β相[11]���。本文PWHT后次生(α+β)相和αm相共存���,原始β晶界逐步变吞吐���,次生β相呈白色颗粒状或短棒状弥散散布���,如图6(a���,b)所示���。并结合XRD数据进行分析:选取高斯?洛伦兹曲线拟合���,利用3个强度最大的峰获得半高宽(FWHM)���,以调查加热过程中晶格应变的演变���。试样在2θ=40.42°的峰值最高���,该峰对应的是(1011)晶面���,批注试样中该晶面的取向出格强烈���,其PWHT前后半高宽别离为0.39与0.29���。第二强峰为2θ=38.52°���,对应(0002)晶面���,其PWHT前后半高宽别离为0.48与0.27���。第三强峰为2θ=35.36°���,对应(1010)晶面���,其PWHT前后半高宽别离为0.36与0.34���。经PWHT后(0002)α衍射峰产生“峰割裂”���,新(0002)峰位于36°~38°区间���,但强度较低���。在(1011)晶面的底部2θ=39.6°观察到一个宽肩峰���,对应于(110)β���,这证实了αm相分化为次生(α+β)相���。这些晶面的FWHM降低5.56%~43.75%���,批注TC4钛合金的结晶度随着内部缺点的解除和残存应力的解除而得到改善���。
2.2 应力场仿照了局及分析
基于热弹塑性理论���,在温度场的基础上挨次耦合应力场���,对PWHT前后残存应力散布进行分析���,TC4合金TiG焊后未经热处置时焊缝的残存应力散布云图如图7所示���。
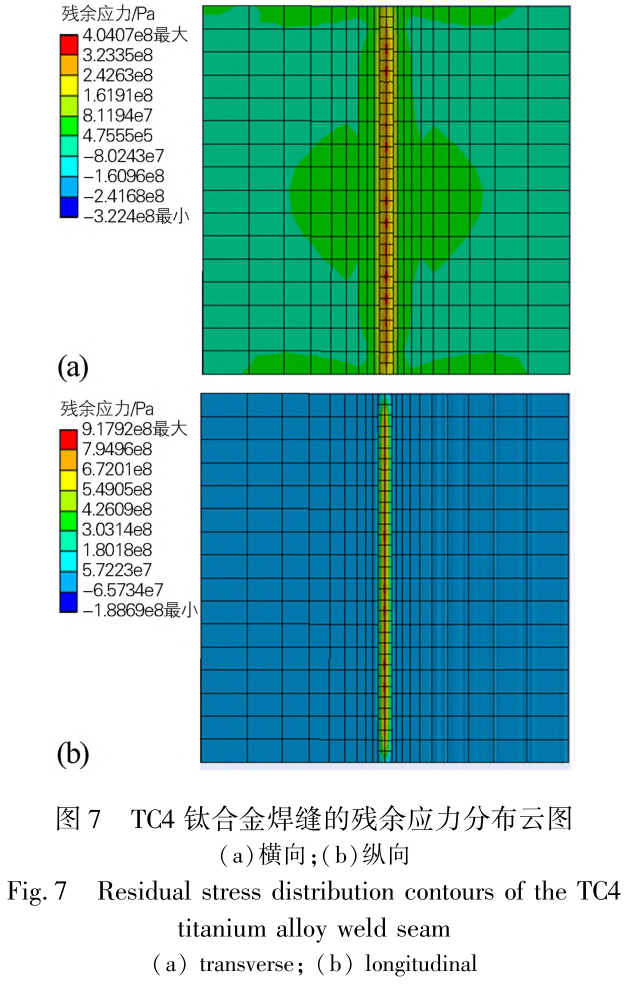
为定量相识焊态与PWHT态TC4钛合金焊缝的残存应力散布情况���,网络特点线path1分歧方向上的残存应力散布数据���,如图8所示���。“-”暗示压应力���,“+”暗示拉应力���。焊接过程中受热作用较幼的母材区对焊接板膨胀的限度���,焊缝区左近存在残存应力���。焊缝区溶解过程产生的应力忽略不计���,焊后冷却过程中金属受到相邻金属的限度���,产生残存拉应力���,并随冷却的进行不休增大���,但β相以切变的方式转变为αm相���,体积略微膨胀���,焊态焊缝中心产生的横向拉应力较幼���,如图8(a)所示���。焊接过程中热源脱离以来���,焊缝区左近的扰装响区受热传导的作用持续升温���,金属的膨胀受到限度���,产生残存压应力���,如图8(b)所示���,在随后的冷却过程中���,由于焊缝区产生的反作使劲���,压应力持续增长���,直至整个焊接板的应力平衡[10]���。经PWHT后���,横向最大残存拉应力试验值由232.1MPa降为127.8MPa���,最大残存压应力由5.7MPa降为0.9MPa���。
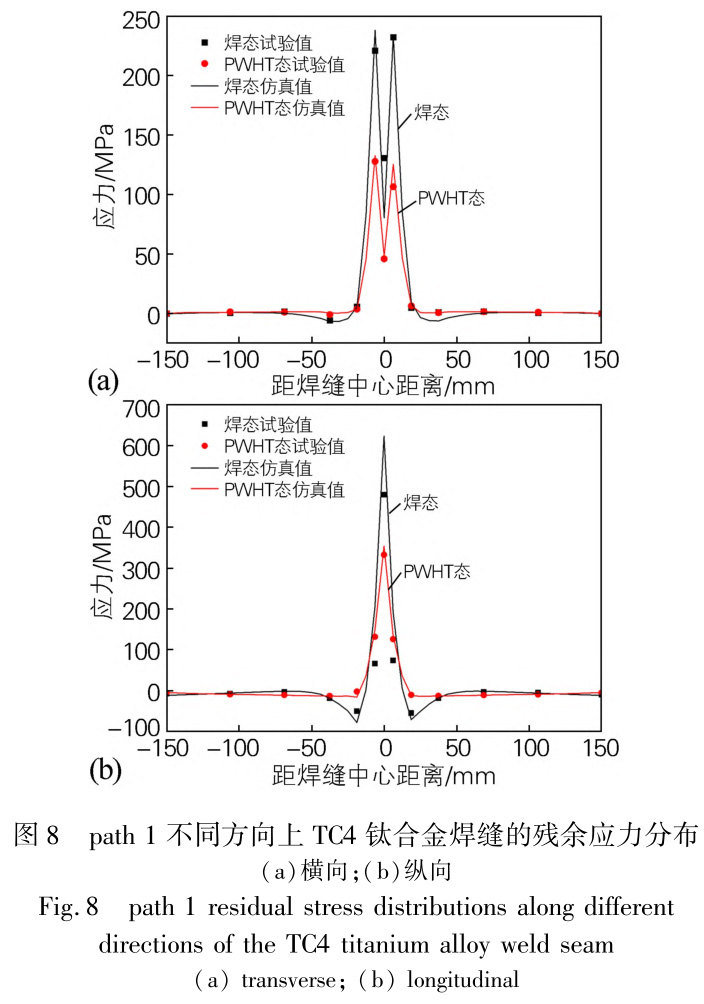
纵向最大残存拉应力试验值由479.5MPa降为332.5MPa���,最大残存压应力由54.3MPa降为12.5MPa���。垂直焊接方向的残存应力呈对称散布���,与温度场散布法规根基一样���,近焊缝处残存应力较大���,为易断裂地位���。此焊接件残存应力变动法规与沙宇程[12]通过Ansys、XRD等伎俩对钛合金在焊后热处置工艺下的残存应力分析拥有一致性���。
3、结论
仿照焊接及焊后热处置过程���,分析TC4钛合金焊接接头组织及残存应力变动���,重要结论如下:
1)使用Ansys软件仿照TC4钛合金钨极氩弧焊及焊后650℃退火处置过程���。焊接过程中各层焊缝由于热输入分歧���,其温度也分歧���,其中第1层焊的峰值温度最低(2183.6℃)���,第5层最高(2337.8℃)���,打底层与填充层经后续焊接热循环的“热处置”作用���,与盖面层经历了分歧特点的热循环���,焊缝区各层马氏体尺寸
由19.5μm向96.2μm变动���。
2)焊后焊缝区重要由αm相+少量β相+部门αt相+析出αg相组成���,母材区为初始的退火态等轴组织���,扰装响区为焊缝区与母材区之间的混合过渡组织���。
经PWHT后���,焊缝区部门αm相转变为次生(α+β)相����;并由XRD图谱观察到(0002)α衍射峰产生“峰割裂”���,在2θ=39.6°处观察到新峰(110)β���,同时FWHM降低5.56%~43.75%���,批注TC4钛合金的结晶度随着残存应力的解除而得到改善���。
3)TC4钛合金焊后残存应力重要集中在焊缝左近���,此为易断裂地位���。垂直焊接方向的残存应力呈对称散布���,与温度场散布法规根基一样���,经PWHT后各项残存应力均降低���。
参考文件:
[1]许艳飞���,文 璟���,肖逸锋���,等.TC4/TC18异种钛合金焊接头的组织机能钻研及数值仿照[J].金属热处置���,2017���,42(1):166?170.
XuYanfei���,WenJing���,XiaoYifeng���,etal.MicrostructureandproperTiesofTC4/TC18dissimilarTitaniumalloyweldedjointandnumericalsimulaTion[J].HeatTreatmentofMetals���,2017���,42(1):166?170.
[2]李立峰���,黎刚刚���,马天驹���,等.焊后热处置对钛合金电子束焊接接头残存应力散布的影响[J].热加工工艺���,2019���,48(17):154?157.
LiLifeng���,LiGanggang���,MaTianju���,etal.Effectofpost?weldheattreatmentonresidualstressdistribuTionofelectronbeamweldedjointsofTitaniumalloy[J].HotWorkingTechnology���,2019���,48(17):154?157.
[3]张鹏省���,毛幼南���,赵永庆���,等.世界钛脊合金产业近况及发展趋向[J].罕见金属快报���,2007(10):1?6.
ZhangPengsheng���,MaoXiaonan���,ZhaoYongqing���,etal.IndustrystatusanddevelopmenttrendofworldTitaniumandTitaniumalloys[J].RareMetalsLetters���,2007(10):1?6.
[4]杨 露���,王 芳���,张学忠���,等.钛合金Ti?6Al?4VELI厚板多层多路焊试验与数值仿照[J].船舶工程���,2021���,43(2):122?127.
YangLu���,WangFang���,ZhangXuezhong���,etal.ExperimentalandnumericalsimulaTiononmulTi?layerandmulTi?passweldingofTitaniumalloyTi?6A1?4VELIthickplates[J].ShipEngineering���,2021���,43(2):122?127.
[5]曾泽群���,杨冠华���,刘 柯���,等.TC4钛合金对接板焊接残存应力仿真分析与试验验证[J].焊接技术���,2023���,52(3):19?23.
ZengZequn���,YangGuanhua���,LiuKe���,etal.SimulaTionanalysisandexperimentalverificaTionofweldingresidualstressinTC4Titaniumalloybuttplate[J].WeldingTechnology���,2023���,52(3):19?23.
[6]李良碧���,沙宇程���,万正权���,等.热处置对800MPa级钛合金对接焊平板残存应力影响的数值仿照[J].舰船科学技术���,2021���,43(3):31?35.
LiLiangbi���,ShaYucheng���,WanZhengquan���,etal.NumericalsimulaTionoftheinfluenceofheattreatmentontheresidualstressofTi80flatbuttweldingjoint[J].ShipScienceandTechnology���,2021���,43(3):31?35.
[7]刘文化���,欧阳凯���,张新明���,等.焊后热处置对S30408/Q345R复合板焊接接头残存应力的影响[J].资料热处置学报���,2023���,44(3):
217?226.
LiuWenming���,OuYangKai���,ZhangXinming���,etal.Influenceofpost?weldheattreatmentonresiduastressofweldedjointofS30408/0345Rcladplate[J].TransacTionsofMaterialsandHeatTreatment���,2023���,44(3):217?226.
[8]吕刘帅���,张幼春���,苏 博���,等.镍基合金管路环形焊接与焊后热处置仿照[J].热加工工艺���,2021���,50(3):128?133.
LüLiushuai���,ZhangXiaochun���,SuBo���,etal.NumericalsimulaTionofpipegirthweldingandpost?weldheattreatmentofnickel?basedalloy[J].HotWorkingTechnology���,2021���,50(3):128?133.
[9]杜永勤���,祝晓辉���,刘 敏.等.Ti?6Al?4V合金焊后热处置工艺钻研[J].金属加工(热加工)���,2021(6):47?50.
[10]于 澜.TA15钛合金构件TiG焊接过程的数值仿照[D].哈尔滨:哈尔滨工业大学���,2007.
YuLan.NumericalsimulaTionofTA15TitaniumalloycomponentsduringTiGwelding[D].Harbin:HarbinInsTituteofTechnology���,2007.
[11]KaschelF���,VijayaraghavanR���,ShmeliovA���,etal.MechanismofstressrelaxaTionandphasetransformaTioninaddiTivelymanufacturedTi?6Al?4VviainsituhightemperatureXRDandTEManalyses[J].ActaMaterialia���,2020���,188:720?732.
[12]沙宇程.热处置对钛合金耐压球壳焊接残存应力影响钻研[D].宜昌:江苏科技大学���,2020.
ShaYucheng.EffectofheattreatmentonweldingresidualstressofTitaniumalloypressuresphericalshell[D].Zhenjiang:JiangsuUniversityofScienceandTechnology���,2020.
有关链接







