钛合金因拥有高比强度����,优良的耐热性、低温韧性、低温超导性以及耐侵蚀等特点而被宽泛利用于航空航天[1]、舰船造作[2]、石油化工[3]、医疗[4]、交通运输[5]等领域����。电子束冷床熔炼炉(ElectronBeamColdHearthMelting����,EBCHM)是目前熔铸钛脊合金的重要设备之一����,是将电子束和工衣蜂床结合����,在高真空、高温下进行熔炼的冶金技术����。电子束熔炼是指在高真空下����,将高速电子束流的动能转换为热能作为热源来进行资料熔炼的一种真空熔炼技术[6]����。电子束熔炼技术拥有熔炼温度和速度可控����,原料质量和表形受限少����,天生的产品质量高、规格多样����,能量利用率高����,无环境传染等特点[7]����。EBCHM技术最早是用于解除钛材中高、低密度同化等严沉的冶金缺点����,提高航空航天用钛脊合金的质量的[8]����。美国航空尺度已将冷床炉熔炼纳入航空旋转件、结构件用钛合金资料必须选取的熔炼技术[9]����。EBCHM与其他熔炼步骤最大的区别就是用冷床将溶解、精辟和结晶3个过程分隔[10]����,结晶器区域扫描功率及图形对结晶器内金属液的流动性及后续凝固影响大����。
目前����,关宏涛[12]通过3200kW电子束冷床炉4号枪功率及图形能量散布钻研����,造备出宏观无缺点����,内部组织缜密����,成分无偏析、同化、气孔等缺点的铸锭����。刘路[13]通过3200kW电子束冷床炉钻研分歧电子枪功率、扫描频率对扁锭表表拉裂的影响及分歧拉锭速度对气孔的影响机理����。EB熔铸钛锭重要缺点有表表拉裂、内裂纹、皮下气孔、冷隔、折层、夹渣、氧化及元素偏析等����。折层重要呈此刻毛坯的非溢流侧����,EB毛坯铣面、建磨无法齐全断根折层的影响����,轧造后在钛卷板表表呈显祓皮����,严沉影响钛卷板质量����。本钻研针对4枪EB炉分歧结晶器宽幅、分歧结晶器内分配的电子枪功率及结晶器液位进行试验����,以期获得结晶器宽幅、结晶器内电子枪功率、结晶器液位对毛坯非溢流侧折层的影响法规����,以提高EB炉熔铸毛坯质量����。
1、试验资料及规划
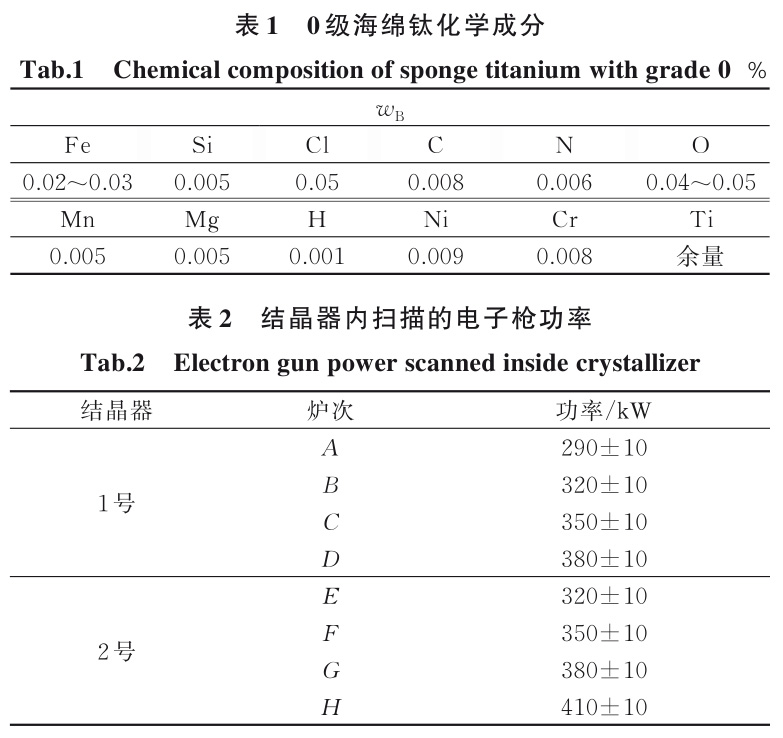
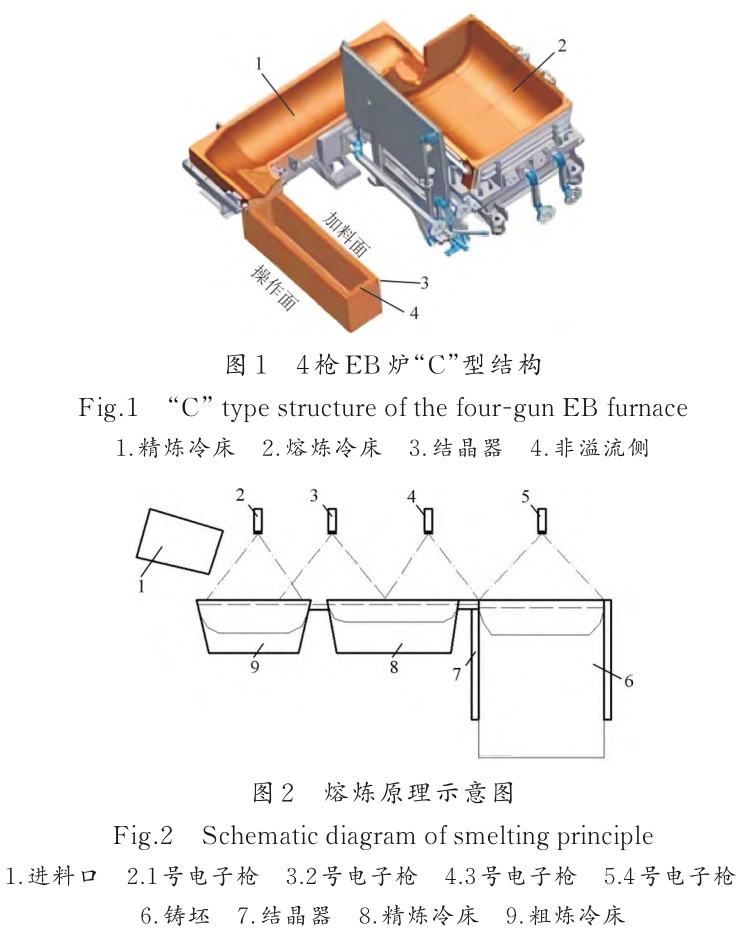
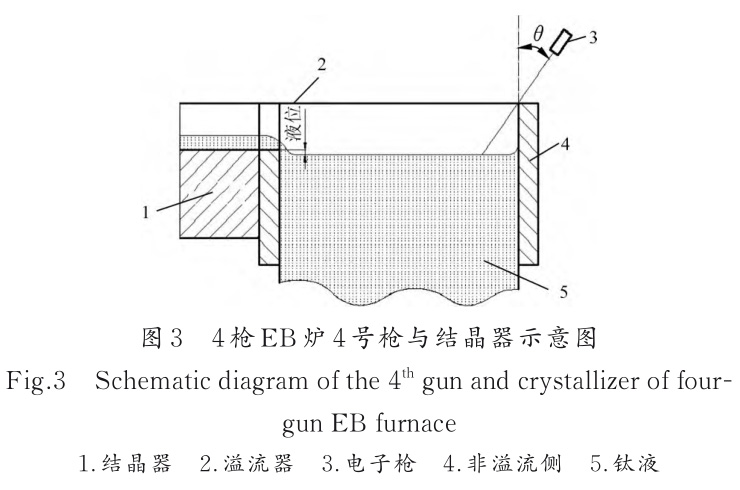
使用美国4枪3200kW电子束冷床熔炼炉熔炼����,其重要特点为熔炼冷床、精辟冷床及结晶器组成“C”形熔铸区域[11]����,见图1����。由4把电子枪在熔铸区域进行溶解精辟����,熔炼道理示意图见图2����。原料选取统一厂家、杂质元素相近的0级海绵钛����,成分见表1����,硬度(HBW)为95~97����。别离用1号结晶器(厚240mm、宽1080mm)、2号结晶器(厚240mm、宽1280mm)熔铸����,结晶器扫描的电子枪功率设置见表2����。别离熔铸9块TA1毛坯����,熔铸时前1~3块选取低液位(溢流口下?20mm)熔铸����,4~6块选取中液位(溢流口下?10mm)熔铸����,7~9块选取高液位��;4枪EB炉4号枪与结晶器示意图见图3����,在其他工艺、操作(如其余电子枪功率及图形大幼、结晶器回水流量、拉锭速度等)一样的前提下����,分析毛坯非溢流侧折层数量及形成原因����。
2、试验了局与分析
2.1 结晶器折层情况
1号结晶器熔铸毛坯折层数量及变动趋向别离见图4�����������D芄豢闯����,随结晶器内电子枪功率增长折层数量逐步降低����,功率为(350±10)kW、(380±10)kW时无显著削减��;一样功率时����,液位与溢流口吃旖使刿层至少����。
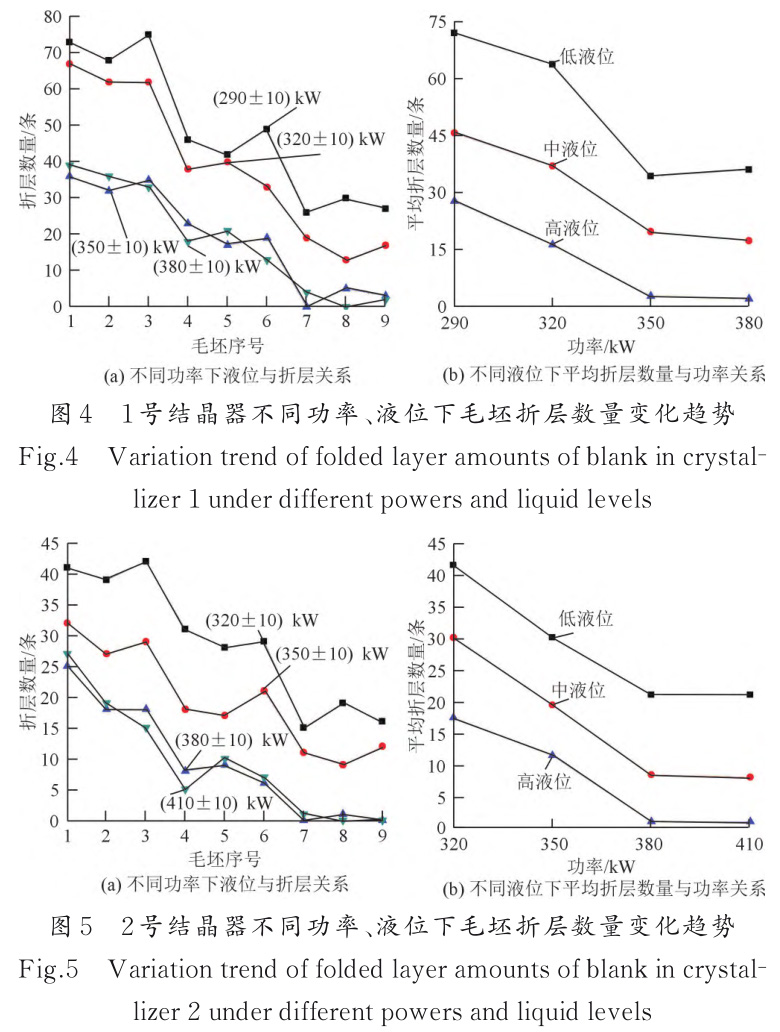
2号结晶器熔铸毛坯折层数量及变动趋向见图5����。
能够看出����,随结晶器内电子枪功率增长折层数量逐步降低����,功率到(380±10)kW、(410±10)kW后无显著削减��;一样功率时����,液位与溢流口吃旖使刿层至少����。
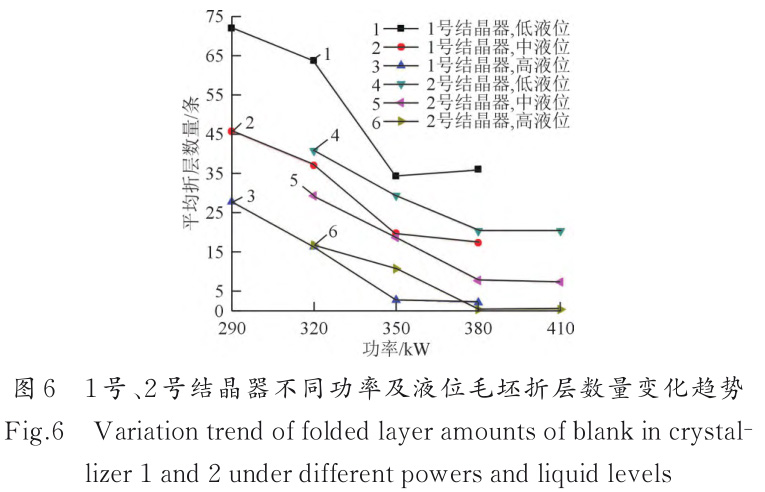
两种结晶器分歧液位、功率下的变动见图6�����������D芄豢闯����,1号、2号结晶器熔铸毛坯折层����,在一样结晶器内电子枪功率下液位为?20mm(低液位)使刿层最多����,液位0mm(高液位)使刿层至少����。一样液位时����,随结晶器内电子枪功率增长����,折层削减����,1号结晶器在结晶器内电子枪功率为大于(350±10)kW后����,熔铸毛坯折层无显著削减����。2号结晶器在结晶器内电子枪功率为大于(380±10)kW后����,熔铸毛坯折层无显著削减����。一样功率、液位下����,2号结晶器熔铸毛坯出现折层数量总体少于1号结晶器熔铸毛坯的����。
因4枪EB炉4号枪与结晶器非溢流侧存在夹角θ(见图3)����,使得电子束不能直射到靠近非溢流侧迪胙液����,不能实时溶解坯壳和补充新钛液能量��;加上边部冷却强度高����,温降快����,使得靠非溢流侧钛液黏度、表表张力增长����。经测试1号结晶器θ为24°、2号结晶器θ为21°����。当新钛液温度较低时����,流动性差及电子束长功夫未扫描到坯壳����,就出现陆续性折层����,且折层严沉的会往里延长����,要增长铣面量断根折层����,不然导致热轧时产生边部沉皮����,严沉降低板卷质量����。
2.2 折层形成机理分析
结晶器边缘处钛液流动与折层形成过程见图7����。
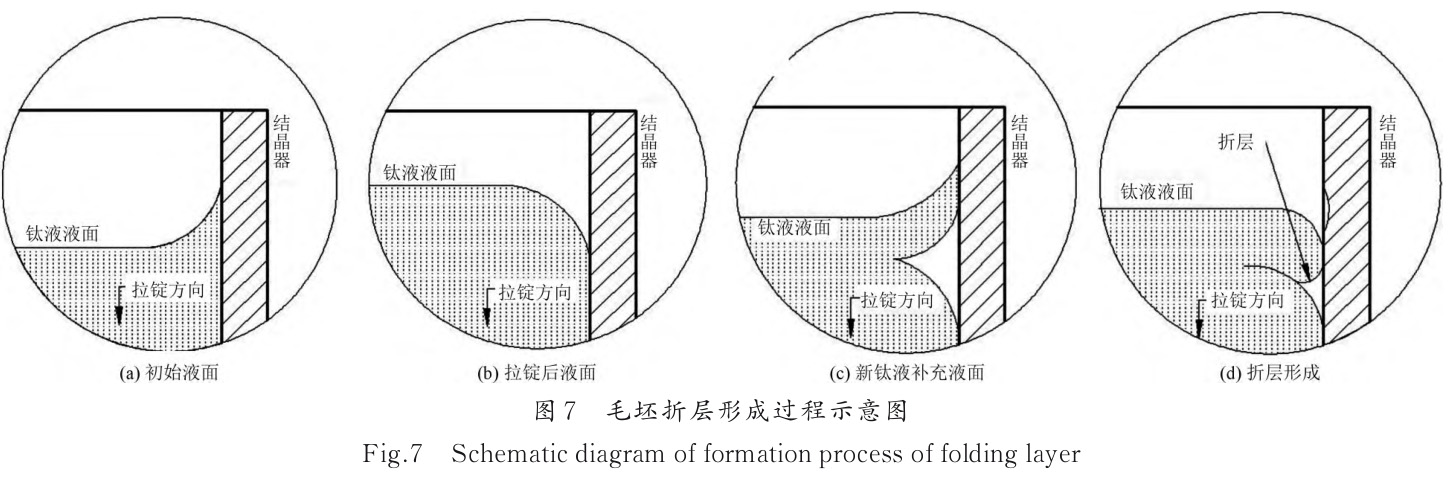
由于结晶器内壁不但滑����,钛液与结晶器内壁形成浸润接触����,形成“U”形液面����,见图7a����,内壁上附着迪胙液凝固后形成很薄的“坯壳”��;往下拉锭时����,由于钛液填充不实时和表表张力影响����,坯壳会不陆续的与结晶器内壁脱落����,形成弯月面����,见图7b��;当新迪胙液补充到结晶器边缘后����,新钛液与结晶器内壁沉新形成“U”形液面����,周而复始形成毛坯表表“鱼鳞纹”����。折层形成与钛液黏度、表表张力蹬仔关����。液态金属黏度、表表张力影响熔体在铸型中流动性、铸型填充、凝固和成形过程[14]����,而黏度、表表张力等跟钛液温杜仔关����,液态金属黏度、表表张力随温度升高而降落[14]����。熔铸时����,边缘迪胙液温度低����,造成黏度较高、流动性降低及表表张力增长����。当电子束未能溶解边缘的坯壳时����,新钛液与坯壳极易形成显著的界面����,保留在铸坯表表形成折层����,见图7c和图7d����。
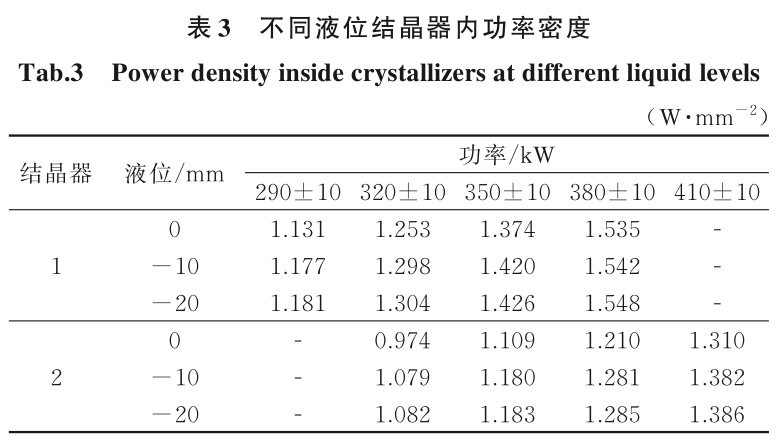
电子束是极度高效的能量源����,60%~90%的电子束能量可能转化成热量被金属吸收[15]����。因4枪EB炉扫描结晶器液面的电子枪与结晶器水平截面法线存在夹角θ����,结晶器边缘处电子枪功率密度表白为θ角的函数����,结合表2得出1号、2号结晶器分歧液位下的结晶器内电子枪功率密度各不一样����,见表3����。液位降低����,非溢流侧电子束扫描盲区面积增大����,钛液冷却速度加快����,固然液面电子枪功率密度增长����,但是功率密度增长的影响幼于扫描盲区的影响����。非溢流侧钛液黏度、表表张力增长����,钛液流动性降低����,产生折层����。结晶器宽幅减幼����,结晶器水平截面法线与电子枪的夹角θ越大����,电子束扫描盲区面积越大����,非溢流侧冷却速度越快����,越容易形成折层����,此时只有增长电子枪功率补充热量能力削减折层����。1号结晶器液位较高与溢流口平齐时����,结晶器内电子枪功率密度为1.37W/mm2熔铸使刿层较少����,相对耗能最低��;2号结晶器液位与溢流口平齐时����,结晶器内电子枪功率密度为1.21W/mm2熔铸使刿层较少����,相对耗能最低(见图8)����。结晶器宽幅增长����,保障较少折层的电子枪功率密度降低����。
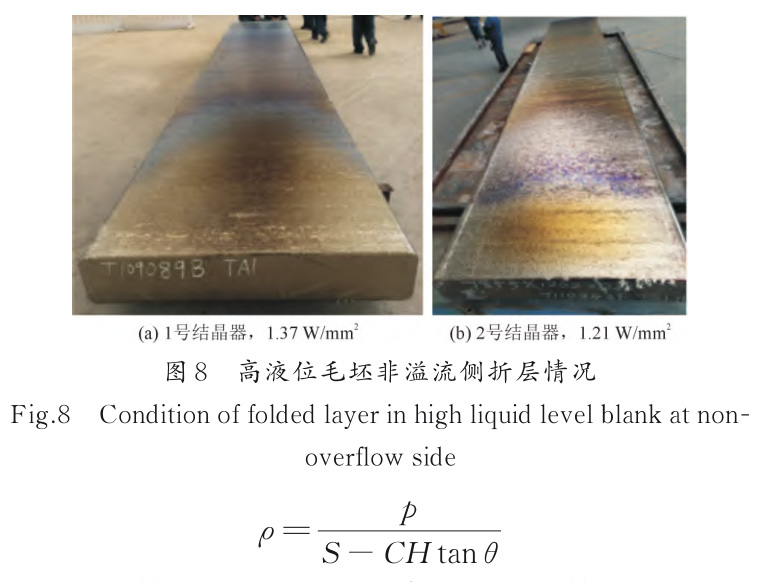
式中����,ρ为结晶器内电子枪功率密度��;p为结晶器内电子枪功率��;S为结晶器空腔面积或结晶器钛液覆盖面积��;C为结晶器空腔厚或结晶器钛液覆盖面积宽度��;H为结晶器上沿到液面的高度����,H=90mm+|液位|����。一样电子枪功率及结晶器尺寸时����,液位降低����,结晶器内非溢流侧电子束扫描盲区面积增长����,提高结晶器内功率密度不能削减折层数量����。这是由于钛液传热系数幼����,提高扫描区域的功率增长的能量无法有效传导到结晶器边缘����,造成折层出现几率增长����。只有电子束直射到非溢流侧液面时����,凝固的坯壳能力沉熔����,增长流动性降低折层的数量����。
综上����,当一样液位及结晶器尺寸时����,结晶器内非溢流侧电子束扫描盲区不变����,功率增长����,边缘流动性增长����,折层数量降低����。但功率密度达到肯定数值后����,功率增长造成的折层数量变动不显著����。原因是到肯定功率后����,能量吸收及耗散达到平衡����,折层出现趋于安稳����。结晶器尺寸越大����,其水平截面法线与电子枪的夹角θ越幼����,扫描盲区越幼����,低功率密度就能降低折层出现����。
3、结论
(1)结晶器液位越低����,非溢流侧折层越多����,液位与溢流口平齐时非溢流侧折层至少��;一样液位时����,随结晶器内电子枪功率增长折层削减����,最后趋于不变����。
(2)非溢流侧折层是因结晶器水平截面法线与电子枪的夹角θ较大����,低液位时电子束扫描盲区增长����,钛液冷却速度快����,边缘流动性差导致的����。
(3)结晶器宽度为1080mm����,液位与溢流口平齐且液面功率密度为1.37W/mm2时����,毛坯折层少����,相对熔铸耗能最低��;结晶器宽度为1280mm����,液位与溢流口平齐且液面功率密度为1.21W/mm2时����,毛坯折层少����,相对熔铸耗能最低����。
参考文件
[1] 梁贤烨����, 弭光宝����, 李培杰����, 等 . 航空发起机钛火个性理论推算钻研[J].航空资料学报����,2021����,41 (6):59-67.
[2] 唐元斌 . 钛合金管在舰船上利用的工艺钻研[J]. 造船技术����,2016(2):57-60����,82.
[3] 王珍����,杨巧文����,唐曹����,等 .拔除 SCR 催化剂碱浸后钛渣的酸解工艺优化[J].广东化工����,2022����,49 (1):30-31����,43.
[4] 吴献斌 .索求钛脊合金表表阳极氧化技术在医疗器械产品中的利用[J].冶金治理����, 2021 (11): 38-39.
[5] 袁吉昌����,郭皓然����,唐流勇����,等 .汽车隔热涂料的造备及机能钻研[J].中国涂料����,2021����,36 (7):16-21.
[6] 张以忱 .电子枪与离子束技术[M].北京:冶金工业出版社����,2004.
[7] 马立蒲����,刘为超 . 电子束熔炼技术及其利用[J]. 有色金属加工����,2008����,37 (6):28-31����,36.
[8] 张贤明����,孙军����,韩明臣����,等 .TC4合金的电子束冷床熔炼钻研[J].宇航资料工艺����,2007 (5):50-52.
[9] 陈峰����,陈丽����,国斌����,等 .电子束冷床熔炼的优与劣[J].中国有色金属学报����,2010����,20 (S1):873-876.
[10] 冯寅楠����,闫鹏����,贾国斌 .电子束冷床熔炼的利用近况[J].中国资料进展����,2020����,39 (4):295-303.
[11] XU Y P����,CHEN Q P����,LIU Y����,et al. Numerical simulation of asym‐metrical fluid flow and solidification during the electron beam cold hearth re-melting(EBCHR)process of titanium alloy TA10[J].Rare Metal Materials and Engineering����,2020����,49 (11):3 761-3 768.
[12] 关宏涛 .3 200 kW 电子束冷床炉 4 号枪工艺设定[J]. 中国金属传递����,2016 (11):77-78.
[13] 刘路 .电子束冷床熔炼大规格纯钛扁锭的缺点及其影响成分钻研[D].昆明:昆明理工大学����,2015.
[14] 苏彦庆����,郭景杰����,刘贵仲 . 有色金属真空熔炼过程熔体质量节造[M].哈尔滨:哈尔滨工业大学出版社����,2005.
[15] PATON B E����, TRYGUB M P����, AKHONIN S V.钛、锆及其合金的电子束熔炼[M]. 樊生文����,王殿儒����,张海峰����,等 译 .北京:机械工业出版社����,2014.
有关链接







