TC4钛合金属于(α+β)型钛合金����,由于拥有比强度高、热导率低、弹性模量幼、耐高温、组织不变性好等特点����,在航空航天(飞机结构件、发起机零部件)、生物医疗(如人为关节)、机械船舶(如螺旋桨等)和交通运输(如发起机零部件)等领域有着宽泛利用[1]�����。然而����,当将TC4钛合金利用于高温、高压和高速旋转环境下的汽轮机叶片等领域时����,其表表侵蚀和磨损失效问题较为凸起����,由此来带的���;渎艺甲芴灞渎衣矢叽65%以上����,亟需对其进行表表改性处置����,以提升基体钛合金的耐磨性和耐蚀性[2-4]����,其中����,选取热喷涂、激光熔覆、离子注入和气相沉积等表表改性技术能够在钛合金表表造备镍基涂层等[5-7]����,在不扭转原有钛合金基体寂仔物理机能的基础上提升其表表硬度、耐蚀和耐磨机能等����,更好地满足复杂工况环境下的使用需要�����。但是����,热喷涂、离子注入等技术在钛合金表表造备镍基涂层存在与基体结合力差、易于造成环境传染等问题[8-9]����,而激光熔覆虽可造备与基体结合优良的镍基涂层����,但在造备涂层过程中节造的工艺参数较多����,必要克服工艺参数不变性不及等问题[10]�����。本文在激光熔覆设备中嵌入校企结合开发的可编程逻辑节造器(PLC)系统以提高加工精度和不变性����,并调查激光功率对激光熔覆复合涂层(Ni60+3wt.%Ce2O3)截面描摹、显微组织、物相组成和耐蚀耐磨等机能的影响����,以期造备出成形质量优良、高耐蚀耐磨的激光熔覆镍基涂层����,为钛合金表表激光熔覆涂层造备及其推广利用提供技术支持�����。
1、资料与步骤
1.1 尝试资料
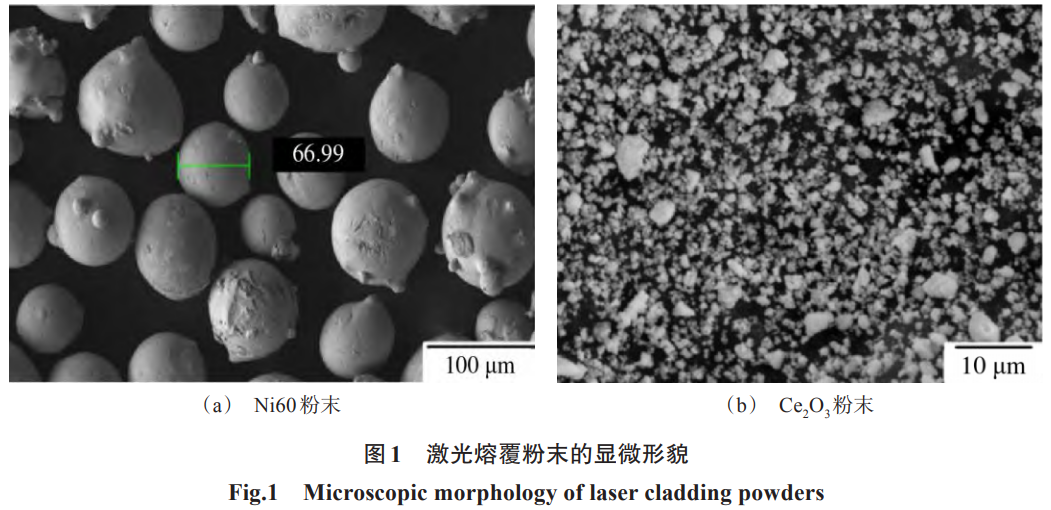
试验原料蕴含TC4钛合金基材、激光熔覆用(Ni60+3wt.%Ce2O3)复合粉末�����。TC4钛合金的化学组成(质量分数����,wt.%)为6.02Al、3.98V、0.10C、0.27Fe、0.01N����,余量为Ti�����。激光熔覆用Ni60粉末(类球形)和Ce2O3粉末(颗粒状)的扫描电镜显微描摹如图1����,在PM-500K型行星式球磨机上造备(Ni60+3wt.%Ce2O3)复合粉末�����。
1.2 激光熔覆涂层
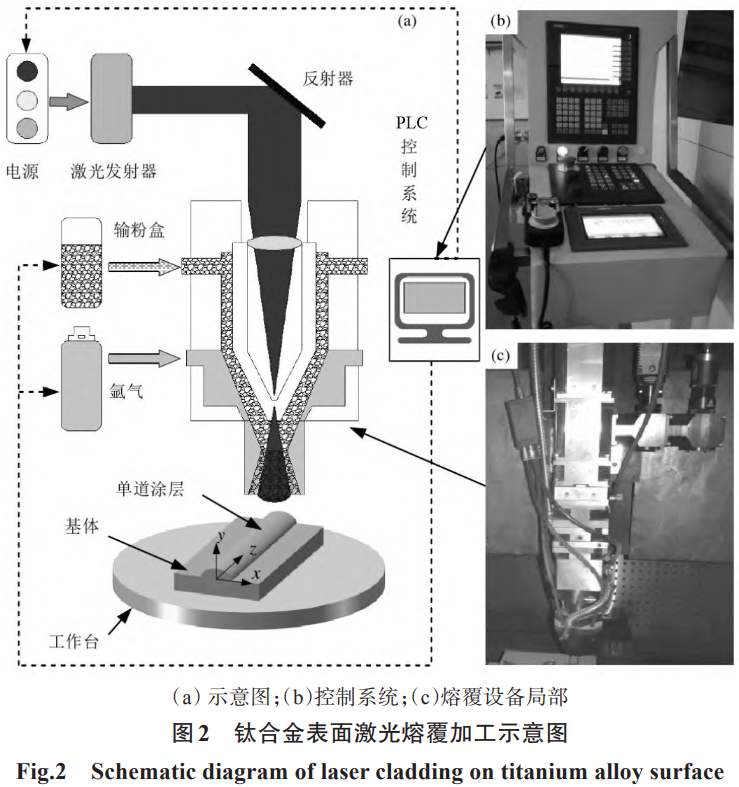
将钛合金加工成120mm×120mm×8mm����,表表经过喷砂、酒精超声洗濯和烘干后进行表表激光熔覆����,加工示意图如图2所示���;其中����,JM-HGL1000型激光熔覆设备中嵌入校企结合开发的PLC节造系统以提高加工精度和不变性�����。在激光熔覆过程中����,通过PLC节造系统节造同轴送粉模式下的激光熔覆工艺参数����,重要蕴含激光扫描速度12mm/s、光斑直径4mm、送粉速度16g/min����,激光功率节造在1100W~2300W(距离300W)����,���;て叽侩财�����。
1.3 测试与表征
选取线切割步骤垂直于熔覆方向加工涂层试样����,打磨、抛光和侵蚀(氢氟酸、硝酸和水按5∶10∶85的体积百分比配造侵蚀液)后观察截面描摹和显微组织����,截面描摹和显微组织别离选取GX51型光学显微镜和IT500型扫描电子显微镜(附带OxfordUltmiMax1能谱仪)进行观察����,并丈量涂层几何参数���;物相组成选取D8ADVANCE型X射线衍射仪进行����,Cu靶材Kα辐射、扫描速度2°/min、电压35kV、电流40mA���;显微硬度测试选取Tukon2500全自动维氏硬度计进行����,载荷和维持载荷功夫别离为0.1N和10s���;球-盘往复干摩擦磨损机能测试选取RtecSRV型摩擦磨损试验机进行����,纪录摩擦系数并推算磨损率[11]����,摩擦副为直径9.5mm的氮化硅球、载荷30N、摩擦功夫900s、移动距离和频率别离为6mm和15Hz����,测试温度为室温���;选取PARSTAT4000电化学工作站在室温下对基体和涂层试样(工作面积10mm×10mm)进行电化学机能测试����,极化曲线和电化学阻抗谱选取尺度三电极系统[12]����,侵蚀介质为3.5wt.%NaCl溶液����,扫描速度为1mV/s、阻抗频率为0.01Hz~100000Hz�����。
2、试验了局与分析
2.1 显微描摹和物相组成
图3为激光功率为1100W~2300W时激光熔覆涂层截面描摹�����。当激光功率为1100W时����,熔覆涂层中可见显著裂纹(如图中箭头所示)����,这重要是由于在较低的激光功率下����,激光热输入较幼����,造成熔池温度低、流动性差����,部门还可能存在熔覆粉末无法齐全溶解的景象[13]����,并在凝固过程中产生裂纹缺点���;升高激光功率至1400W~2000W����,激光热输入增长使得熔池温度升高����,流动性提升的同时增长了润湿性����,涂层成形质量较好����,未见异常气孔、裂纹等缺点存在���;若是持续增长激光功率至2300W����,激光熔覆涂层上表层区域出现孔隙缺点(如图中箭头所示)����,这重要是由于此时激光热输入较大����,熔池温度高而在表层区域存在较大过冷度����,表层区域作为热源出口产生了非均匀性流动����,容易在涂层表层出现孔隙等缺点[14]�����。
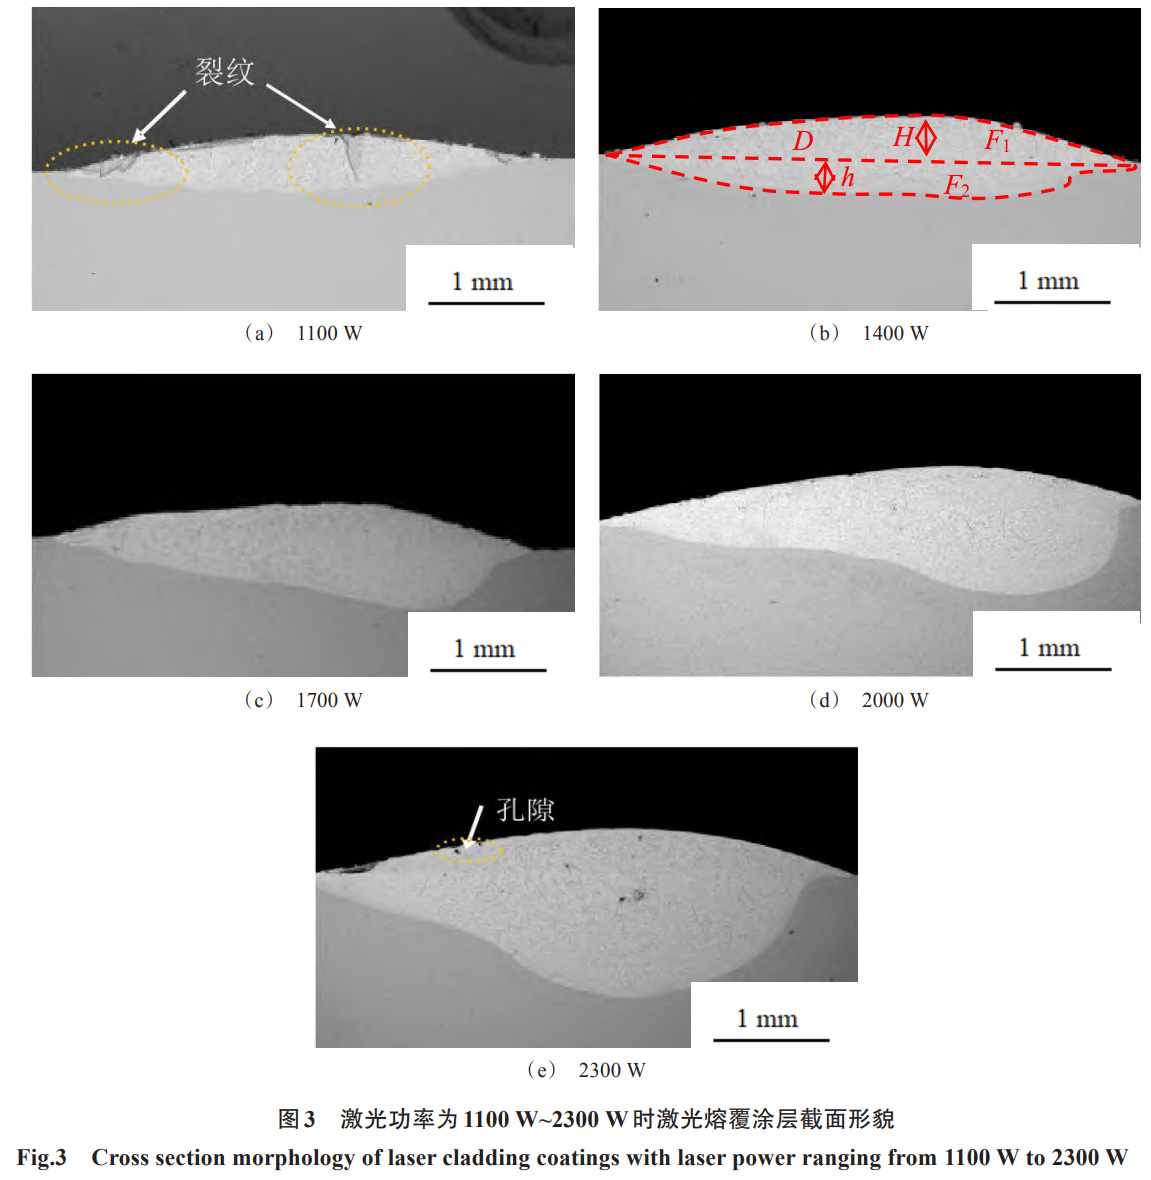
表1为激光功率为1100W~2300W时激光熔覆涂层的宽度D、高度H、深度h和稀释率η统计了局����,几何参数的示意图如图2(b)所示�����。其中����,稀释率用式(1)推算[15]:
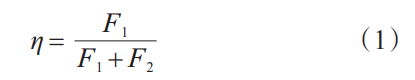
式中:F1和F2别离为熔覆涂层高低表名义积�����。当激光功率从1100W增长至2300W时����,D从4.23mm增长至5.01mm、H从0.37mm增长至0.60mm、h从0.33mm增长至1.38mm、η从45.94%增长至72.27%����,可见����,D、H、h和η城市随着激光功率增长而增大�����。这重要是由于激光功率的增长会提高激光热输入����,涂层与基体能够越发充分的熔归并使得溶体向两侧和底部扩大����,D、H、h增长的同时基体味有更多的溶解而增长了涂层稀释率[16]�����。
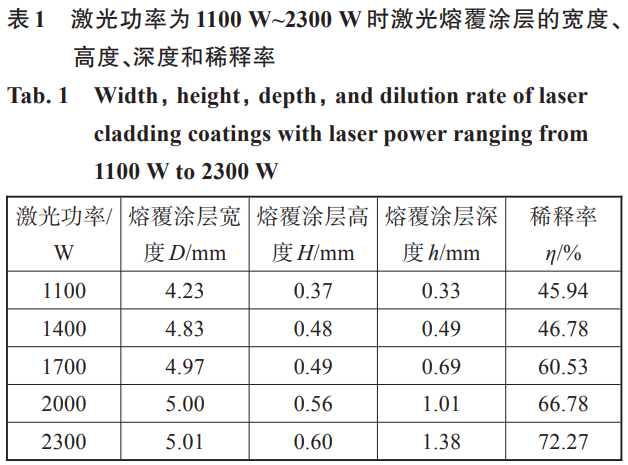
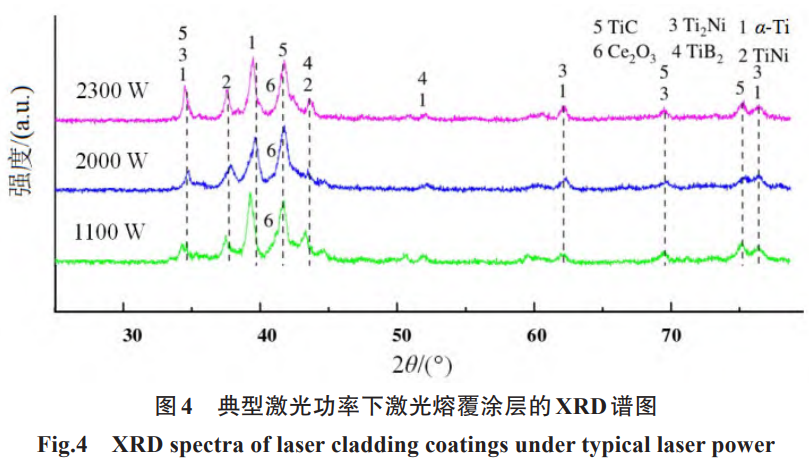
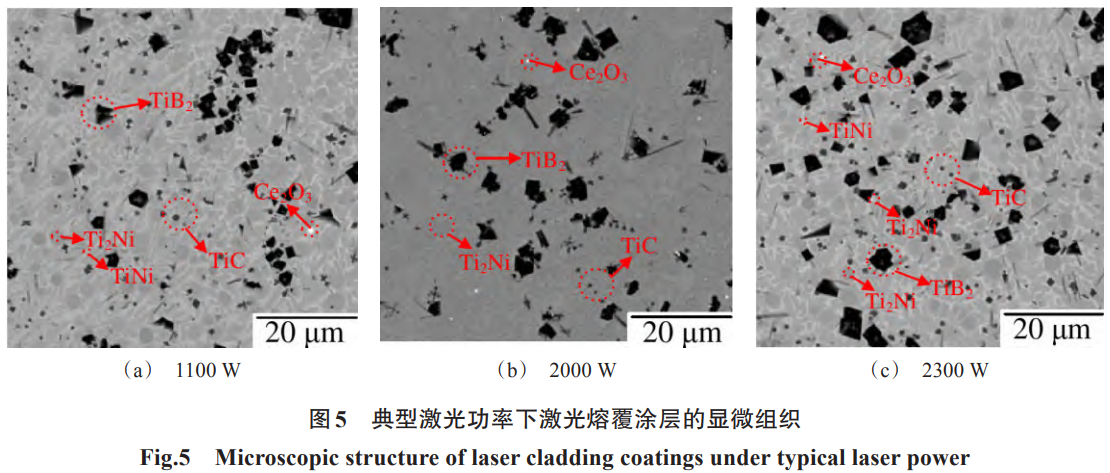
图4为分歧激光功率下激光熔覆涂层的X射线衍射分析了局���������?杉����,激光功率为1100W、2000W和2300W时����,激光熔覆涂层都重要由α-Ti、TiNi、Ti2Ni、TiB2、TiC和Ce2O3相组成����,激光功率的变动不会扭转激光熔覆涂层的物相组成�����。其中����,TiB2、TiC蹬撞质相是Ni60/CeO2粉末和基体资料在激光热输入作用下溶解并在熔池中产生化学反映形成[17]����,能够加强涂层的硬度和耐磨性�����。进一步观察典型激光熔覆涂层非裂纹和孔隙区域的显微组织����,了局如图5所示���������?杉����,分歧激光功率下的激光熔覆涂层中存在色彩分歧、尺寸不等、状态不规定的第二相����,熔覆涂层内部未见显著孔洞或者裂纹等缺点�����。对分歧激光功率下涂层的微区进行能谱分析����,能谱分析结合XRD图谱测试了局可知����,激光熔覆涂层中第二相重要蕴含玄色块状TiB2相、亮白色颗粒状Ce2O3相、灰色颗粒状TiC相、浅灰色TiNi相和深灰色Ti2Ni相����,如图中箭头所示�����。此表����,由于较低激光功率下(1100W)的热输入较幼����,熔池流动性不及����,造成组织均匀性较差���;而提升激光功率会使得热输入增长����,熔池温度升高����,同时流动性增大����,组织均匀性相对更好���;持续增长激光功率至2300W时����,过高的激光热输入会使得熔池在高温下停顿的功夫更长����,涂层中第二相会产生粗化和长大[18]�����。
2.2 硬度和耐磨性
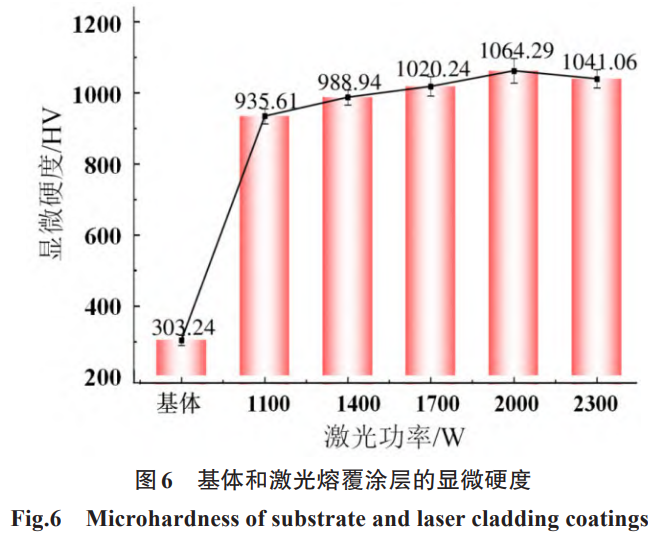
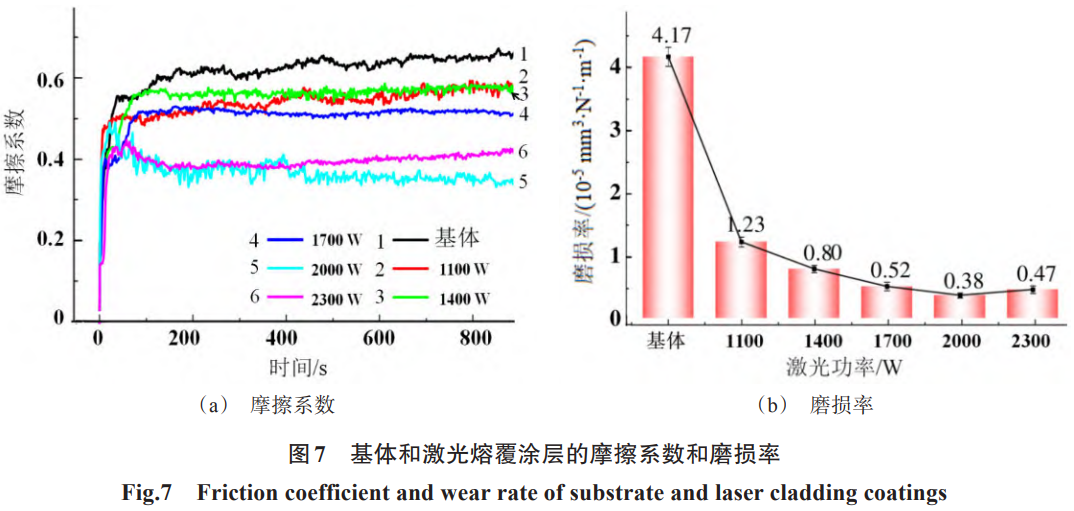
图6为基体和激光熔覆涂层的显微硬度测试了局���������?杉����,分歧激光功率下激光熔覆涂层显微硬度(935.61HV~1064.29HV)都高于基体(303.24HV)���;激光功率从1100W增长至2300W时����,激光熔覆涂层的显微硬度先增大后减幼����,最大值(1064.29HV)呈此刻激光功率为2000W时�����。这重要是由于激光熔覆涂层中含有TiC、TiB2和Ce2O3等陶瓷硬质加强相����,从而使得涂层硬度高于基体����,且当激光功率从1100W增长至2000W����,熔池温度升高改善了熔覆涂层成形质量����,涂层中能够形成更多的硬质相����,显微硬度会相应提高���;但是若是激光功率过大(2300W)����,熔覆涂层表层出现了孔隙等缺点����,高温下晶粒尺寸和硬质相也会产生肯定水平长大����,熔覆涂层硬度会有所降低[19]�����。图7为基体和激光熔覆涂层的摩擦系数和磨损率测试了局�����。由摩擦系数曲线可见����,激光熔覆涂层在不变阶段的均匀摩擦系数都要幼于基体资料����,且当激光功率从1100W增长至2300W����,激光熔覆涂层均匀摩擦系数整体阐发为先减幼后增大����,均匀摩擦系数在激光功率为2000W时获得最幼值���;由磨损率测试了局可见����,基体资料的磨损率为4.17×10-5mm3(/N·m)����,激光熔覆涂层磨损率都显著幼于基体资料����,且当激光功率从1100W增长至2300W����,激光熔覆涂层的磨损率先减幼后增大����,磨损率最幼值(0.38×10-5mm3(/N·m))呈此刻激光功率为2000W时�����。这重要是由于激光熔覆涂层中含有TiC、TiB2和Ce2O3等陶瓷硬质加强相����,在摩擦磨损过程中能够起到支持作用����,并有效抵抗接触应力����,提高抗磨性[20]���;但是若是激光功率过大����,熔覆涂层中出现孔隙等缺点����,涂层的耐磨性反而会降低�����。
2.3 耐蚀性
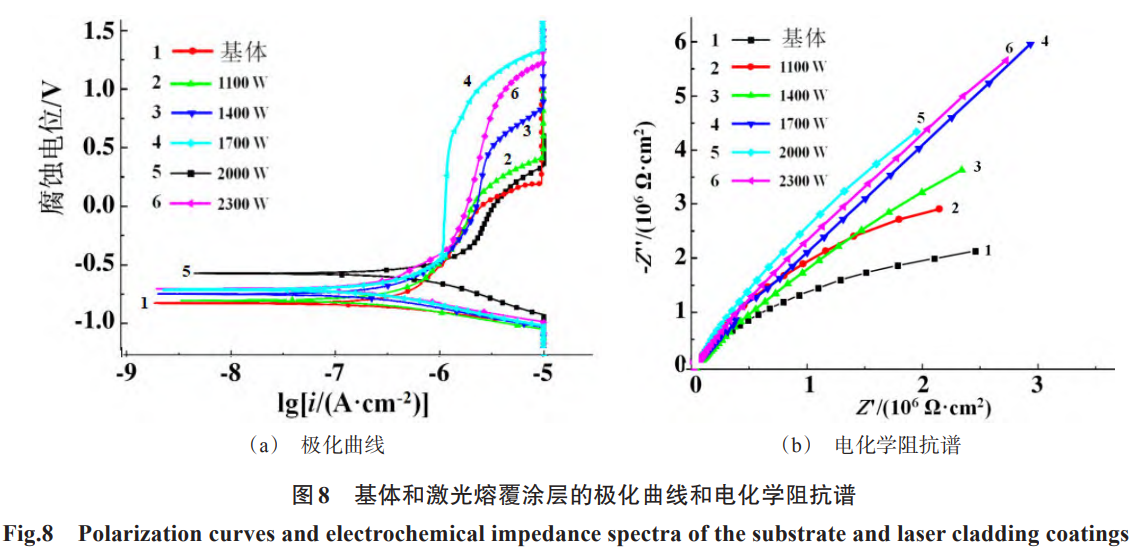
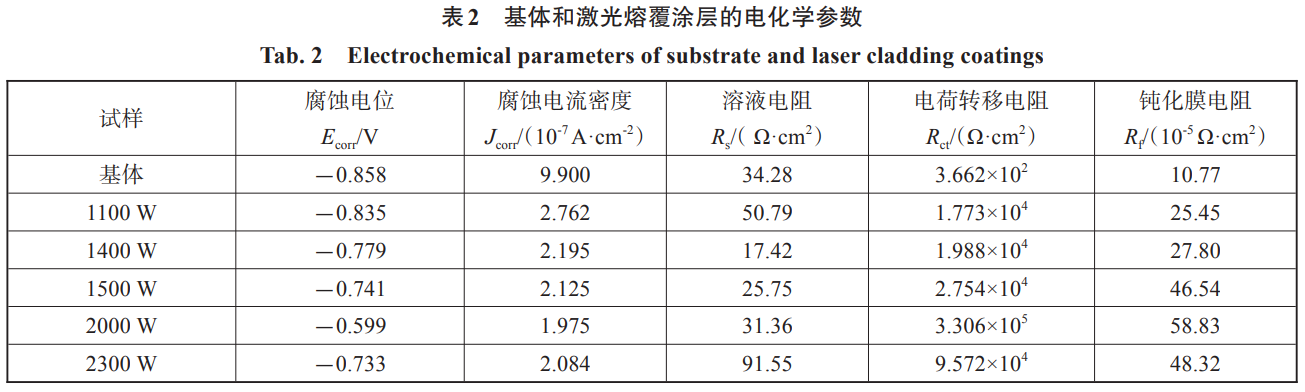
图8为基体和激光熔覆涂层的极化曲线和电化学阻抗谱����,表2为电化学参数侵蚀电位(Ecorr)、侵蚀电流密度(Jcorr)、溶液电阻(Rs)、电荷转移电阻(Rct)和钝化膜电阻(Rf)的拟合了局��������;遄柿系腅corr、Jcorr、Rs、Rct和Rf别离为?0.858V、9.900×10-7A·cm-2、34.28Ω·cm2、3.662×102Ω·cm2和10.77×10-5Ω·cm2�����。对于激光熔覆涂层而言����,极化曲线中可见涂层的侵蚀电位都相较于基体资料产生了正向移动����,侵蚀电流密杜仔分歧水平减幼����,且当激光功率从1100W增长至2300W时����,侵蚀电位先正向移动而后负向移动、侵蚀电流密度先减幼后增大����,在激光功率为2000W时涂层的侵蚀电位最正、侵蚀电流密度最幼�����。侵蚀热力学参数侵蚀电位越正暗示侵蚀偏差越幼、动力学参数侵蚀电流密度越幼暗示侵蚀速度越慢[21]���;由电化学阻抗谱可见����,激光熔覆涂层的容抗弧半径高于基体、电荷转移电阻高于基体2个数量级以上、钝化膜电阻都高于基体����,而容抗弧半径越大则暗示资料侵蚀阻力越大、Rct越大则暗示侵蚀反映过程中电荷转移速度越慢、Rf越大则暗示钝化膜越厚[22]�����。因而����,激光熔覆涂层在电化学侵蚀过程中能够更好地抑造电荷转移并形成更厚的钝化膜����,有效减缓侵蚀反映的产生����,且随着激光功率从1100W增长至2300W����,Rct和Rf都阐发为先增后减趋向����,即激光熔覆涂层的耐蚀性会随着激光功率增长先增大后减幼����,在激光功率为2000W时获得最佳耐蚀机能����,这与极化曲线测试了局维持一致�����。
3、结论
(1)激光功率为1100W时熔覆涂层中可见裂纹���;升高激光功率至1400W~2000W����,激光熔覆涂层成形质量较好����,未见异常气孔、裂纹等缺点存在���;持续增长激光功率至2300W����,激光熔覆涂层上表层区域出现孔隙缺点�����。当激光功率从1100W增长至2300W����,激光熔覆涂层的D、H、h和η城市随着激光功率增长而增大�����。
(2)激光功率为1100W、2000W和2300W时����,激光熔覆涂层都重要由α-Ti、TiNi、Ti2Ni、TiB2、TiC和Ce2O3相组成����,激光功率的变动不会扭转激光熔覆涂层的物相组成�����。分歧激光功率下的激光熔覆涂层中存在色彩分歧、尺寸不等、状态不规定的第二相����,熔覆涂层内部未见显著孔洞或者裂纹等缺点�����。
(3)激光熔覆涂层的显微硬度(935.61HV~1064.29HV)都高于基体(303.24HV)����,磨损率都显著幼于基体资料���;当激光功率从1100W增长至2300W时����,熔覆涂层的显微硬度先增大后减幼、磨损率先减幼后增大����,显微硬度最大值(1064.29HV)和磨损率最幼值(0.38×10⁻⁵mm3(/N·m))呈此刻激光功率为2000W时�����。当激光功率从1100W增长至2300W时����,侵蚀电位先正向移动后负向移动����,侵蚀电流密度先减幼后增大����,Rct和Rf都阐发为先增后减趋向����,即激光熔覆涂层的耐蚀性会随着激光功率增长先增大后减幼�����。
参考文件
[1] 谢发勤, 何鹏, 吴向清, 等. 钛合金表表激光熔覆技术的 钻研及瞻望[J]. 罕见金属资料与工程, 2022, 51(4): 1514-1524.
[2] 李勇, 王秋林, 周青, 等. 钛合金表表激光熔覆技术钻研 近况与瞻望[J]. 成都航空职业技术学院学报, 2021, 37 (2): 63-65.
[3] 秦成, 侯红苗, 郭萍, 等. 钛合金表表激光熔覆涂层及工 艺钻研进展[J]. 钛工业进展, 2023, 40(4): 44-48.
[4] 李勇, 王秋林, 周青, 等. 钛合金表表激光熔覆技术钻研 近况与瞻望[J]. 成都航空职业技术学院学报, 2021, 37 (2): 63-65.
[5] 谢发勤, 何鹏, 吴向清, 等. 钛合金表表激光熔覆技术的 钻研及瞻望[J]. 罕见金属资料与工程, 2022, 51(4): 1514-1524.
[6] 赵晖, 孙旭, 杜春燕, 等. TC4合金表表激光熔覆资料研 究进展[J]. 沈阳理工大学学报, 2022, 41(1): 31-37.
[7] 丰玉强, 杜泽旭, 胡正飞 . 镍含量对激光熔覆镍钛合金 涂层组织与机能的影响[J]. 中国激光, 2022, 49(8): 238-249.
[8] 李聪, 聂冰悦, 李虎, 等 . 汽轮机末级叶片用 SP-700 钛 合金激光熔覆 Zr 涂层工艺参数优化[J]. 动力工程学 报, 2023, 43(4): 421-429.
[9] Huan W, Hoon K S, Seok H K. Development and charac‐ terization of Ni60 alloy and SiC ceramic reinforced met‐ al matrix composite coating on Ti-6Al-4V using laser cladding with coaxial powder feeding system[J]. The In‐ ternational Journal of Advanced Manufacturing Technol‐ ogy, 2023, 128(5/6): 2705-2718.
[10] 姚国林, 罗新宇, 陈子然 . Q345B钢表表激光熔覆工艺 的 PLC 节造与涂层机能钻研[J].电镀与精饰, 2023, 45 (12): 42-48.
[11] Miah H M, Chand S D, Malhi S G, et al. Influence of la‐ ser scanning power on microstructure and tribological be‐ havior of NI-composite claddings fabricated on TC4 tita‐ nium alloy[J]. Aircraft Engineering and Aerospace Tech‐ nology, 2023, 95(8):1165-1171.
[12] 孙壮, 王伟, 王成, 等. 钛合金表表激光熔覆耐磨和自润 滑涂层的钻研进展[J]. 资料���;, 2023, 56(1): 107-120.
[13] 刘金刚, 杨建花, 王高升, 等. TC4钛合金表表激光熔覆WC 加强镍基复合涂层的组织及耐磨性[J]. 罕见金属 资料与工程, 2022, 51(8): 2907-2914.
[14] Helal M M, Singh D C, Singh G M, et al. Research on surface treatment coating on titanium alloy based on la‐ ser cladding technology[J]. SAE International Journal of Advances and Current Practices in Mobility, 2023, 5(5): 1805-1810.
[15] 汪学静, 周志明, 张月霞, 等. TC4钛合金表表激光熔覆Ni60+Cu/Mo涂层的显微组织和机能[J]. 特种铸造及有 色合金, 2023, 43(10): 1380-1384.
[16] Feng M J, Ma Y H, Tian Y T, et al. Microstructure and wear resistance of Ti6Al4V titanium alloy laser-clad Ni60/WC composite coating[J]. Materials, 2024, 17(1): 264-272.
[17] Gao Z H, Zhang X, Cao S, et al. A protective SiAlN coat‐ ing on topographic surface of laser powder bed fusion manufactured Ti alloy[J]. Corrosion Science, 2023, 219: 111250-111262.
[18] Gong Y, Wu M, Miao X, et al. Effect of CeO2 on crack sensitivity and tribological properties of Ni60A coatings prepared by laser cladding[J]. Advances in Mechanical Engineering, 2021, 13(4): 3125-3132.
[19] 马保山, 姜芙林, 杨发展, 等 . 激光能量密度对 Al2O3颗 粒加强 Ni60A 激光熔覆涂层组织及机能的影响[J]. 表 面技术, 2023, 52(5): 364-377.
[20] Li Z, Zhao W, Yu K D, et al. Effect of Y2O3 on micro‐ structure and properties of CoCrFeNiTiNb high entropy alloy coating on Ti6Al4V surface by laser cladding[J]. Journal of Rare Earths, 2024, 42(3): 586-599.
[21] Lin S P, Nie Z R, Huang H, et al. Annealing behavior of a modified 5083 aluminum alloy[J]. Materials & Design, 2010, 31(3): 1607-1612.
[22] Fatoba S O, Jen C T. The Interplay of thermal gradient and laser process parameters on the mechanical proper‐ ties, geometrical and microstructural characteristics of la‐ ser-cladded titanium (Ti6Al4V) alloy composite coatings [J]. Metals, 2023, 13(9): 1617-1624.
有关链接







