引言
增材造作技术是一种以零部件模型为蓝本的急剧成型先进造作技术�������,在航空、航天和船舶等行业的超复杂、高精度零部件造作领域展示出巨大的利用潜力[1-3]�����。激光同轴送丝增材造作技术是将打印丝材从环形中空激光内部送入沉积熔池�������,共同造作零件所需的活动轨迹进行急剧成型的增材造作技术�������,其兼具激光粉末增材精度高和电弧增材效能高的优势�������,且增材过程方向矫捷度更高�������,试件各向异性幼�������,成为当前钻研的热点[4-5]�����。
TC4拥有优良的综合力学机能�������,工程化用量占钛合金资料的一半�������,是利用最宽泛迪胙合金资料之一[6-8]�����。为推动TC4钛合金激光同轴送丝增材造作技术的工程化利用�������,国内表各钻研机构进行了肯定的前期技术钻研�����。Churruca[9]等人比力了TC4钛合金激光同轴送丝增材造作与送粉增材造作的试件机能�������,两者机能相近�������,但同轴送丝增材造作在效能和成本上拥有巨大优势�����;Du[10]和Ding[11]等人索求0.4mmTC4丝材激光同轴送丝增材造作的成形精度�������,并结合红表热成像技术分析了热循环过程�������,预测试样的尺寸�����;ValentineCazaubon[12]等人钻研了1.2mmTC4丝材激光同轴送丝增材时激光头的移动速度对增材试件的表观影响最大�����;Kelbassa[12]等人证了然选取较细的TC4丝材进行激光同轴送丝增材造作能够实现复杂零件的近净成形�����;FrankSilze[14]等人的钻研批注6个幼功率激光头组成的同轴送丝激光头能够实现1.0mmTC4丝材低氧吸入和无方向性的增材造作�����。
上述钻研重要集中在TC4钛合金激光同轴送丝激光增材试件的成形工艺�������,对试件工程化利用关注的力学机能的系统性钻研相对较少�����。本钻研选取1.2mmTC4钛合金丝材进行激光同轴送丝增材造作试验�������,钻研了增材试件在分歧方向和高度下的微观组织与力学机能之间的关系�������,为TC4钛合金激光同轴送丝增材造作技术的工程化利用提供肯定的技术支持�����。
1、试验资料和步骤
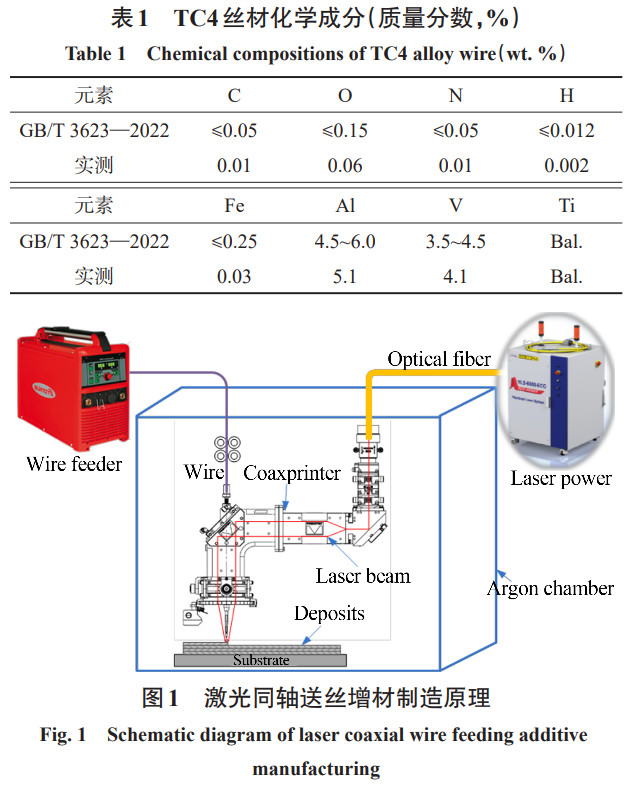
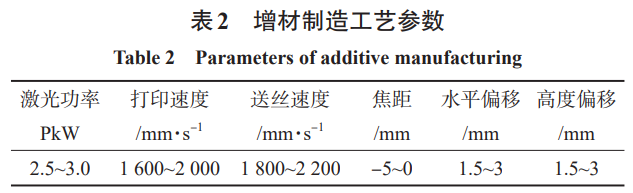
试验选取直径1.2mm的TC4丝材作为原资料�������,其化学成分如表1所示����������;逦40mm×150mm×150mm的TC4板材�����。激光同轴送丝增材造作的道理如图1所示�������,以6kW光纤激光器为热源�������,以机械人和变位机作为活动系统�������,推拉式送丝机将丝材送入激光加工头�������,试验在氩气室内进行�������,氩气流量为15~25L/min�������,确保增材过程中氩气室的氧含量低于50ppm�������,重要增材造作工艺参数如表2所示�����。
试验前使用钛丝轮对基板表表的氧化膜进行算帐�������,并用丙酮断根油污和尘埃�����。
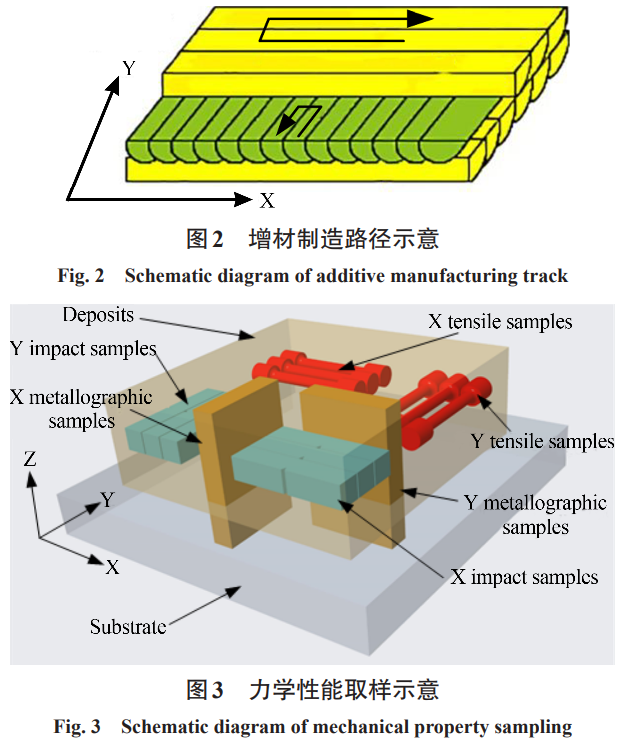
选取如图2所示的蛇形正交蹊径进行试件增材试验�������,每一层选取循环往复的方式堆积�������,奇偶层的堆积方向相互垂直�������,层层正交�����。选取数字射线(DR)技术对增材造作试件内部的气孔、未熔合等缺点进行检验�����。用线切割的伎俩�������,对增材试件进行宰割截取金相和力学机能试验试样�������,取样方向和地位如图3所示�������,沿纵横两个方向截取金相试样(尺寸10mm×40mm×60mm)�������,经打磨、抛光、侵蚀后使用金相显微镜(OLYMPLUSGX71型)观察金相组织�������,使用FEIScio2双光束扫描电子显微镜、EBSD电子背散射衍射信息采集系统观察显微组织和晶粒取向�����。
沿纵横两个方向�������,按GB/T228.1—2021造取尺度拉伸试样(平行段5mm)�������,选取INSTRON5985-250kN资料试验机进行拉伸试验�������,遵循GB/T229—2020造取V型冲击试样(10mm×10mm×55mm)�������,选取ZBC2602-B摆锤式冲击试验机在室温(25℃)进行冲击试验�������,对增材试件的力学机能进行系统钻研�����。
2、试验了局
2.1增材试件成形及截面描摹
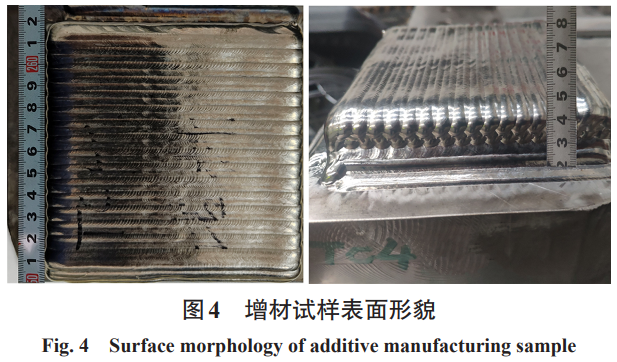
TC4钛合金激光同轴送丝增材试件的表表描摹如图4所示�������,试件表表光滑均匀�������,呈银白色�������,无飞溅�������,有显著的鱼鳞纹�����。这批注激光的功率、离焦量和送丝速度等增材的工艺参数匹配优良�������,增材过程对钛合金的�����;こ尚в帕�����。
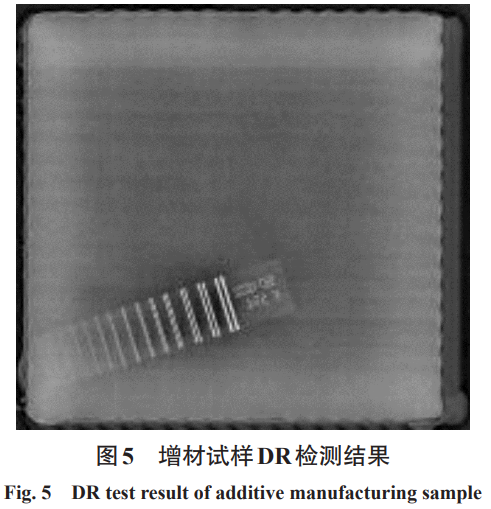
增材造作试件数字射线(DR)检测了局如图5所示�������,试样内部沉积焊路纹理均匀�������,无气孔、裂纹和未熔合等缺点�������,检测了局满足NB/47014.2—2015承压设备无损检测的射线的Ⅰ级合格要求�����。
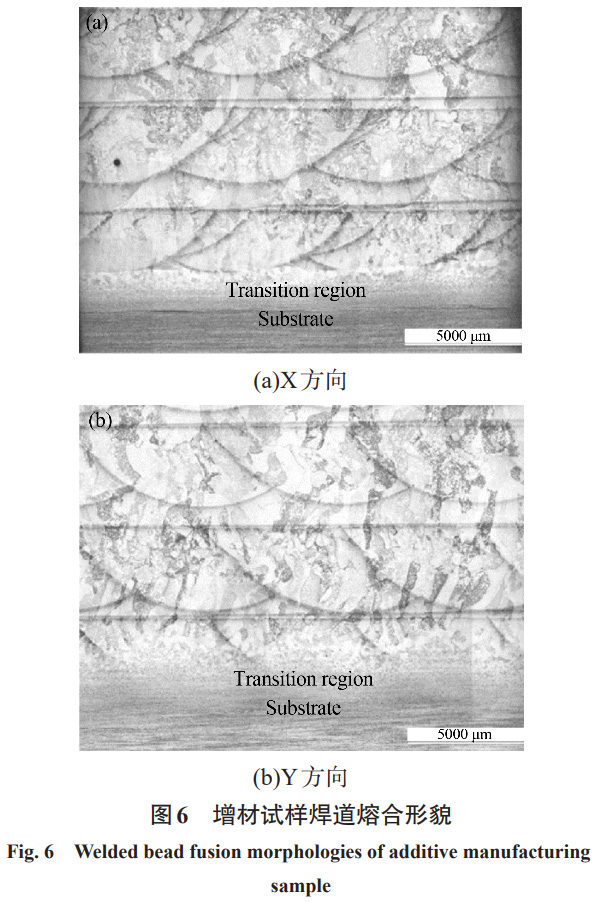
增材试件在横向(X)和纵向(Y)两个方向的焊路熔合描摹如图6所示��������D芄豢闯�������,由于选取蛇形正交蹊径进行增材�������,奇偶层之间的堆积方向相互垂直�������,每一层奇偶路之间的堆积方向相反�������,在X和Y两个方向的焊路熔合描摹类似�������,这有利于降低增材试件的各向异性�����。试件截面的焊路在高度方向横纵交替�������,由于纵向焊路的存在�������,故障了层与层之间沉积焊路锯齿状幽微天堑的形成�������,肯定水平上提升了试件的力学机能�����。
2.2增材试件微观组织
增材试件在两个方向的上、钟注下三个地位的显微组织如图7所示��������D芄豢闯�������,增材组织与TC4钛合金焊缝组织状态相近�������,以α相为主�������,β相较少�������,晶界由陆续的α相组成β晶界�������,内部为大量正交分列的α片层结构和针状马氏体组织�����。这种组织状态的形成重要归因于增材造作过程中较大的加热和冷却速度�������,导致过冷度较大�������,过鼓和的β相未能充分扩散成平衡态[15]�������,最终以α'马氏体相的大局存在�����。在增材试件底部�������,由于屡次热循环的作用�������,β相变形相对较为充分�������,形成了显著的网篮组织�����。而中上部组织则阐发出更为显著的双态组织和魏氏组织特点�������,拥有较高的强度�������,但可能会对委顿机能和塑韧性产生肯定的负面影响�����。
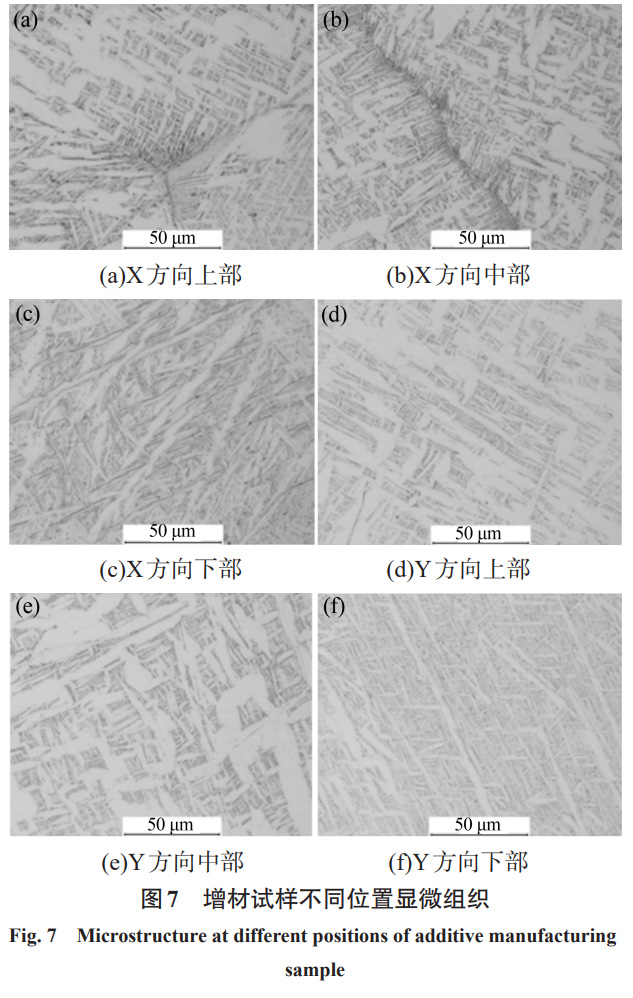
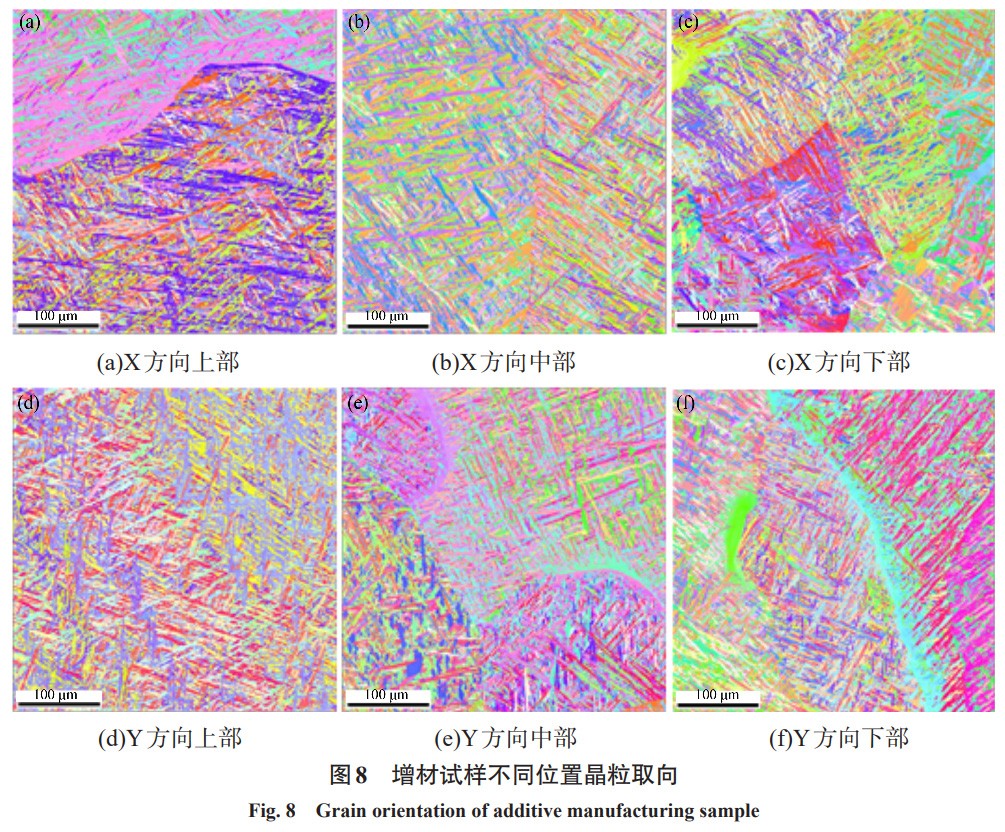
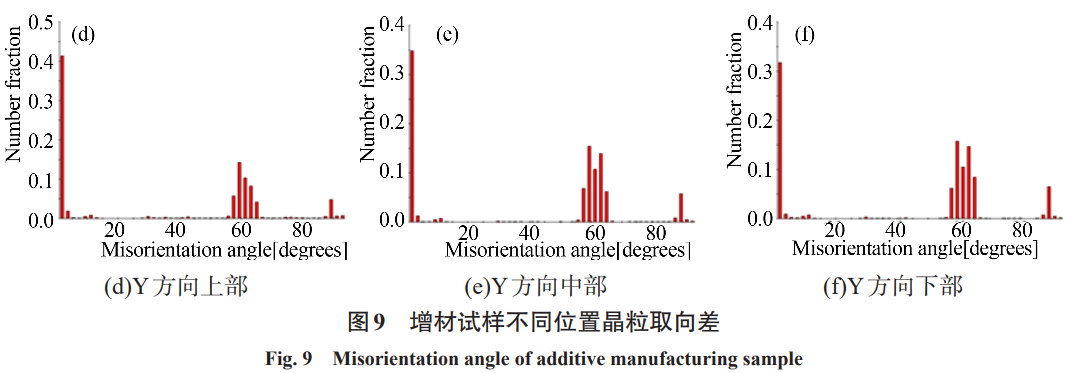
图8为利用电子背散射衍射技术(EBSD)检测出的增材试件在横向(X)和纵向(Y)两个方向上、钟注下分歧地位的晶粒取向图�������,图9是对各个晶粒取向差的统计了局�����。了局批注�������,由于焊接热循环次数和散热前提的差距�������,各部位的晶粒取向差有肯定的差距�����。下部沉积组织由于受到后续沉积过程的屡次热输入�������,晶粒取向差较大�������,X向均匀晶粒取向差为45.9°�������,Y向均匀晶粒取向差为43.1°�����。中部组织受到下部沉积组织散热和上部沉积组织二次加热的影响�������,晶粒取向差也较大但略幼于底部�������,X向均匀晶粒取向差为41.8°�������,Y向均匀晶粒取向差为40.9°�����;上部组织的晶粒取向差仅受散热前提影响�������,晶粒取向差相对较幼�������,X向均匀晶粒取向差为37.8°�������,Y向均匀晶粒取向差为35.9°�����。由于增材试件的晶粒取向重要与热循环过程和散热前提有关�������,而选取蛇形正交蹊径的增材试件在沉积蹊径层层正交�������,热循环过程和散热前提无显著方向性�������,因而统一高度地位的均匀晶粒取向差数值相近�����。
选取SEM伎俩检测到的增材试件在分歧方向和地位的晶粒度统计了局如图10所示��������D芄豢闯�������,在高度方向上�������,自下而上较大尺寸晶粒数量逐步增长�������,这重要是由于后一步的打印过程相当于对前一步打印组织的热处置�������,而上部组织仅经历了打印过程的热循环过程�������,导致打印组织出现下部藐幼、上部粗壮的特点�����。横向和纵向取向的晶粒度散布类似�������,各方向对应高度的晶粒度也相近�������,批注选取蛇形正交蹊径打印试件的各向异性较幼�����。
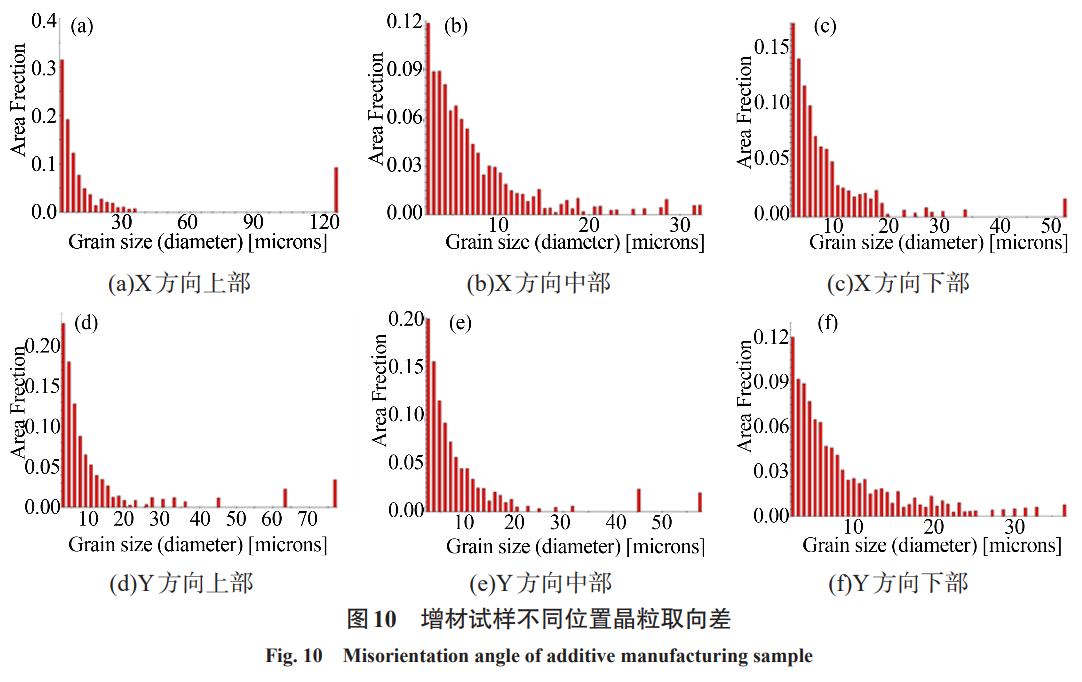
此表�������,TC4钛合金打印试件的晶粒尺寸显著较幼�������,各地位晶粒尺寸集中在50μm以下�������,仅少数地位晶粒尺寸超过50μm�������,极个别地位超过100μm�����。这种藐幼的晶粒结构归因于TC4钛合金中化学元素种类多、含量高�������,在沉积组织凝固过程中形核质点较多�������,导致形成的晶粒数量较多且尺寸较幼�����。
2.3增材试件力学机能
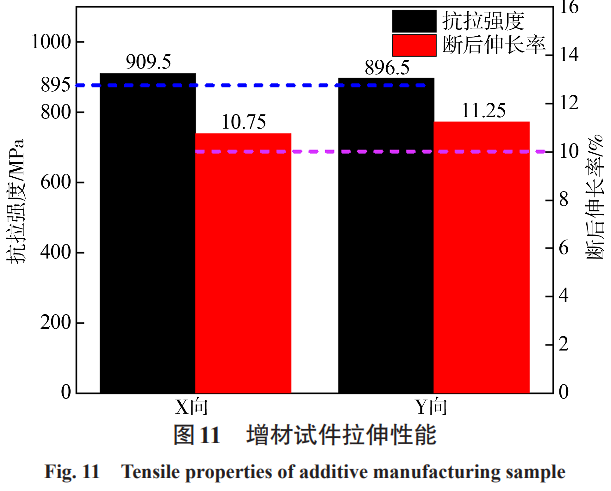
TC4钛合金蛇形正交蹊径打印试件在横向(X)和纵向(Y)两个方向的拉伸机能测试了局如图11所示�����。了局批注�������,选取蛇形正交蹊径打印试件的拉伸机能的各项指标均满足CCS《资料焊接与规范2023》对TC4板材的要求�����。其中�������,横向和纵向的抗拉强度差距为-2.57%�������,断后伸长率相差4.44%�������,批注拉伸机能的各向异性较幼�����。这种低各向异性重要源于蛇形正交蹊径的沉积方式:层间沉积方向相互垂直�������,使得分歧方向的晶粒组织类似�������,晶粒取向也根基一致�������,从而降低了力学机能的方向依赖性�����。
TC4钛合金增材试件拉伸试样断口的宏观及微观描摹如图12所示��������D芄豢闯�������,宏观断口呈杯锥状�������,边缘平展且拥有剪切特点�������,中心区域升沉显著�������,阐发出典型的塑性变形特点(见图12a)�����。微观分析显示�������,断口中心区域为沿晶断裂(见图12b)�������,晶粒尺寸较粗�������,为典型的韧窝描摹(见图12c)�����。
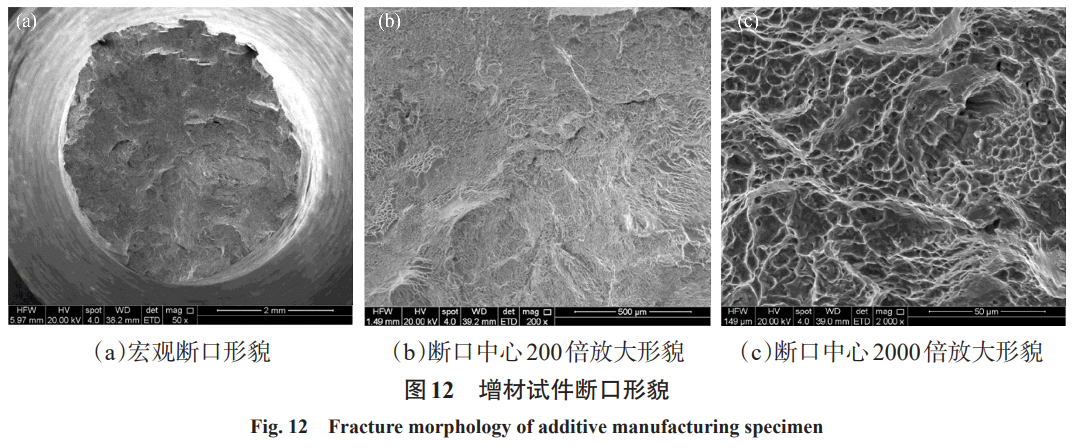
图13为TC4钛合金蛇形正交蹊径两个方向打印试件的冲击机能�������,能够看出�������,两个方向上的室温(25℃)冲击功别离为52.6J(X向)和55.3J(Y向)�������,均满足CCS《资料焊接与规范2023》的要求�����。与TA2纯钛相比[5]�������,TC4钛合金增材试件的冲击韧性较低�������,这归因于TC4钛合金是双相钛合金�������,在增材凝固的过程中�������,针状α相天堑析出的晶界β相成为了冲击过程中的幽微相�������,使得冲击过程产生沿晶断裂�������,试验过程中必要吸收的能量较幼[16-17]�����。
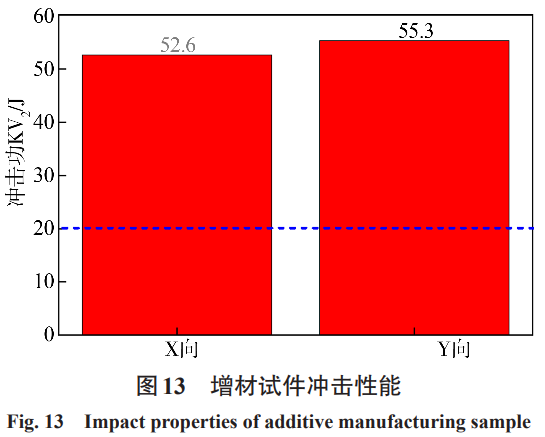
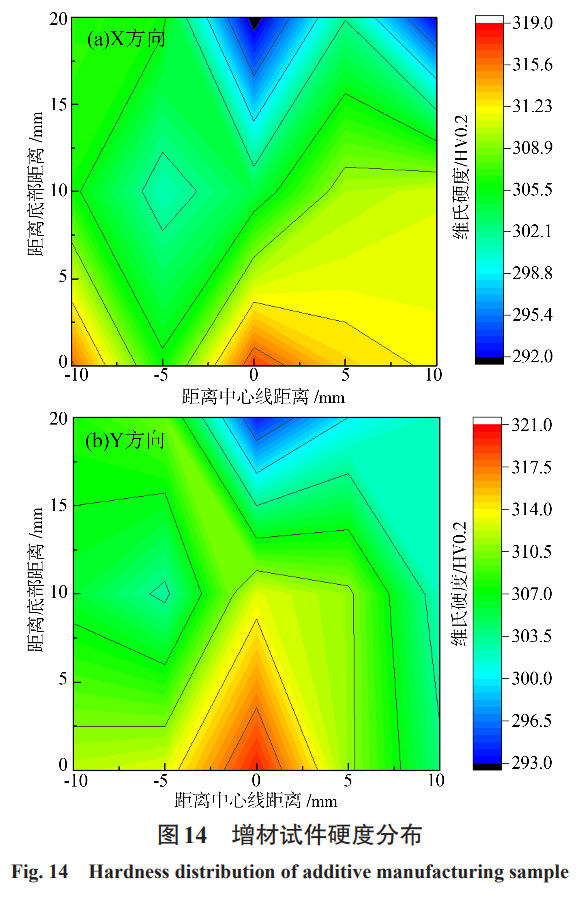
图14为TC4钛合金增材试件显微硬度的测试了局�������,能够看出�������,两个方向上的硬度值均随距底板高度的增长而逐步降低�����。基层组织受到上层沉积过程屡次热循环的影响�������,晶粒细化致密�������,硬度较高�����;随着高度增长�������,热循环次数削减�������,晶粒尺寸逐步变大�������,硬度逐步变低�����。中心区域因散热前提较差�������,热堆集显著�������,顶层和底层的硬度差值高于两侧区域�����。只管如此�������,各高度间的硬度差距均节造在30HV0.2以内�������,满足TC4钛合金的工程利用要求�����。
3、结论
本钻研通过激光同轴送丝增材造作技术�������,成功实现了φ1.2mmTC4钛合金焊丝的高质量成形�����。
重要结论如下:
(1)成形与组织特点�����。蛇形正交蹊径结合优化的工艺参数(激光功率2.5~3.0kW�������,送丝速度1800~2200mm/s)可有效抑造飞溅和缺点�������,试件表表光滑均匀�������,内部无气孔和未熔合(DR检测I级合格)�����。微观组织出现高度方向依赖性:底部因屡次热循环形成藐幼网篮组织�������,中上部以双态和魏氏组织为主�������,晶粒取向差自下而上逐步减�����。╔/Y向差值从45.9°/43.1°降至37.8°/35.9°)�����。
(2)力学机能优势�����。横向与纵向的抗拉强度(差距2.57%)、断后伸长率(差距4.44%)及冲击韧性
(52.6J和55.3J)均满足CCS规范要求�������,各向异性显著低于电弧增材工艺�����。硬度散布批注�������,基层组织因热循环作用硬度最高�������,中心区域因散热差距硬度梯度达30HV0.2�����。增材试样基层沉积组织由于受到上层增材过程中热循环的作用�������,相当于受到了屡次回火热处置�������,含有大量藐幼马氏体结构�������,晶粒尺寸更藐幼�������,硬度相对较高�����。
(3)工程化潜力�����。蛇形正交蹊径通过层间正交沉积有效平衡热输入�������,抑造晶粒择优成长�������,为航空航天复杂构件的高机能增材造作提供了新思路�����。未来可进一步索求多工艺参数协同优化及委顿机能提升战术�����。
参考文件:
[1] 邓贤辉�������,杨治军. 钛合金增材造作技术钻研近况及瞻望[J]. 资料开发与利用�������,2014(05):113-119.
DENG X H�������,YANG Z J. Current situation and Prospect of Titanium alloy Additive Manufacturing Technology [J]. Development and Application of Materials�������,2014(05):113-119.
[2] DING D�������,Shen C�������,Pan Z�������,et al. Towards an automated robotic are-welding-based additive manufacturing sys‐tem fron CAD to finished part[J]. Computer-aided De‐sign�������,2016�������,73:66-75.
[3] Yusuf S M�������,Cutler S�������,Gao N. Reniew: The impact of metal of metal additive manufacturing on the aerospace industry [J]. Metals�������,2019�������,9:1286.
[4] 陈源�������,姜梦�������,陈曦�������,等. 光丝同轴激光增材造作钻研进展[J]. 资料科学与工艺�������,2022�������,30(2):16-27.
CHEN Y�������,JIANG M�������,CHEN X�������,et al. Research progress of coaxial laser wire additive manufacturing[J]. Materi‐als Science and Technology�������,2022�������,30(2):16-27.
[5] 符成学�������,雷幼伟�������,吕逸帆�������,等. TA2纯钛激光同轴送丝增材造作组织和机能钻研[J]. 钛工业进展�������,2024�������,40(3):1-5.
FU C X�������,LEI X W�������,LV Y F�������,et al. Study on Microstruc‐ture and Properties of TA2 Pure Titanium by Laser Co‐axial Wire Feeding Additive Manufacturing[J]. Tita‐nium Industry Progress�������,2023�������,40(3):1-5.
[6] �����;�������,廖志谦�������,王向东. 海洋工程钛金属资料[M]. 北京:化学工业出版社�������,2016:1-9.
[7] 牛超楠�������,宋晓国�������,胡胜鹏�������,等. 钎焊温度对TC4/Ti60接头组织及机能的影响[J]. 焊接学报�������,2018�������,39(6):77-80.
NIU C N�������,SONG X G�������,HU S P�������, et al. Effect of brazing temperature on microstructure and properties of TC4/Ti60 joint [J]. Transactions of the China Welding Insti‐
tution�������,2018�������,39(6):77-80.
[8] 龙伟民�������,何鹏�������,顾敬华. 中国有色金属焊接资料的发展示状及瞻望[J]. 焊接�������,2011(11):7-10+70.
LONG W M�������,HE P�������,GU J H. Development status and prospect of nonferrous metal welding materials in China[J]. Welding & Joining�������,2011(11):7-10+70..
[9] Churruca M M�������,Arrizabalaga J L�������,Heredia I�������,et al. Com‐parative study of laser metal deposition (LMD) of co‐axial wire and power in the manufacture of Ti-6Al-4V
structures[J]. Dyna�������,2020�������,95:376-379.
[10] DU F�������,Zhu J�������,Ding X�������,et al. Dimensional characteristics of Ti-6Al-4V Thin-Walled parts prepared by wirebased multi-laser additive manufacturing in vacuum [J]. Rapid Prototyping Journal�������,2019�������,25:849-856.
[11] DING X P�������,Li H M�������,Wang G Y�������,et al. Application of in‐frared thermography for laser metal-wire additive manufacturing in vacuum [J].Infrared Physics & Tech‐nology�������,2017�������,81:166-169.
[12] Cazaubon V�������,Akle A A�������,Fischer X. A parametric study of additive manufacturing process: TA6V laser wire metal deposition[C]//Advances on Mechanics�������, Design Engineering and Manufacturing Ⅲ�������,2021:15-20.
[13] Kelbassa J�������,Gasser A�������,Bremer J�������,et al. Equipment and process windows for laser metal deposition with co‐axial wire feeding[J]. Journal of Laser Applications�������,2019�������,31:022320.
[14] Silze F�������,Schnick M�������,Sizova I�������,et al. Laser metal deposi‐tion of Ti-6Al-4V with a direct diode laser set-up and coaxial material feed[J]. Procedia Manufacturing�������,2020�������,47:1154-1158.
[15] 方乃文�������,郭二军�������,徐锴�������,等.钛合金激光填丝焊缝晶粒成长及相变原位观察[J]. 中国有色金属学报�������,2022�������,32(6):1665-1672.
FANG N W�������,GUO E J�������,XU K�������,et al. In-situ observation of grain growth and phase transformation in laser weld‐ing of titanium alloy with filler wire[J]. The Chinese Journal of Nonferrous Metals�������,2022�������,32(6):1665-1672.
[16] 谭国寅�������,吴云峰�������,杨钢�������,等. 固溶时效工艺对TC4钛合金 冲 击 性 能 的 影 响[J]. 铸 造 技 术�������,2016�������,37(05):902-903.
TAN G Y�������,WU Y J�������,YANG G�������,et al. Effect of Solution Aging Treatment on Impact Property of TC4 Titanium Alloy[J].Foundry Technology�������,2016�������,37(05):902-903.
[17] Balasubramanian T S�������,Balakrishnan M�������,Balasubrama‐nian V�������,et al. Influence of welding processes on micro‐structure�������,tensile and impact properties of Ti-6A- 4V alloy joints[J]. Trans. Nonferrous Met. Soc. China�������,2011�������,21:1253-1262.
有关链接







