1、引言
某型号飞机发起机挂架用TC4钛合金锻件尺寸大(单沉142 kg���,长度1700mm���,宽度380mm)���,状态复杂���,对探伤及机能要求高�����。选取模锻的步骤出产必要的设备吨位大�����。选取自由锻步骤出产���,由于锻件的尺寸大���,组织很难节造�����。且国内无此类锻件成熟的出产工艺可供鉴�����。为此���,本尝试探求了在水压机上自由铸造坯、胎模锻成形、铸造TC4合金大型锻件的出产工艺���,为航空用大型钛合金锻件的工业化出产提供工艺参考�����。
2、尝试过程
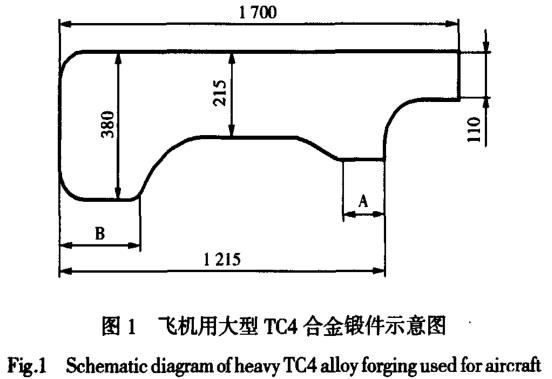
飞机用大型TC4钛合金锻件(图1)���,有两个难点:①不仅要求3个面探伤���,并且要求达到AA级探伤水平(杂波水平要达到φ1.2mm一9dB)�����;②锻件状态复杂���,各有关尺寸公差幼���,变截面处有流线要求�����。
45#钢坯表购�����。尺寸为φ720mm、沉4t的TC4合金铸锭由宝鸡钛业股份有限公司熔铸厂选取真空自耗电弧炉熔铸���,化学成分切合国度尺度�����。自由锻设备为1250 t水压机和3150 t水压机�����。
凭据宝鸡钛业股份有限公司现有设备能力和工艺水平���,以及对同规格TC4锻坯探伤摸底���,用45#钢坯进行了预锻工艺试验���,初步拟订工艺路线为:铸锭--->棒坯铸造--->自由铸造坯--->胎模锻成形--->热处置--->机加工--->机能检测�����。
3、尝试了局及会商
3.1 铸造工艺
由于制品锻件最大截面尺寸为380mmx82 mm���,而棒坯在自由铸造坯及胎模锻成形过程中变形量幼�����。因而���,为了保障整个锻件均达到AA级的探伤水平���,在棒坯铸造过程中要对棒坯组织和机能和进行严格节造���,以获得均匀优良的双态组织�����。
自由铸造坯在1250t水压机上实现�����。由于锻件长为1700mm、部门截面尺寸为380mmx82mm���,无法部门镦造���,故只能按最大截面选择棒坯尺寸�����������K伎嫉胶嵯蛑焓���,轴向长度也会少量增长���,因而棒坯直径为φ270mm�����。选取上窄、下宽锤头���,用偏疼轴铸造步骤拔长幼截面处���,以保障底面平坦�����。另表���,在铸造过程中要不休整形���,改过金属高低部流动不均匀产生的弯曲�����。胎模设计要把稳:①模腔各变截面处尺寸适当加大���,留有机加工余量�����;②模具没有顶出孔及拔模斜度���,利于锻件出模�����;③模腔周围设有飞边槽���,包容有余的金属���,�����;つ>���,增长金属模腔表周围和流动阻力���,迫使金属充斥模腔�����。在胎模锻成形过程中���,模具需预热到400℃左右���,模内加光滑剂���,锻坯表表涂玻璃粉���,提高锻坯在模内的流动性���,使坯料在模腔内可能充斥�����。
3.2 锻件的组织
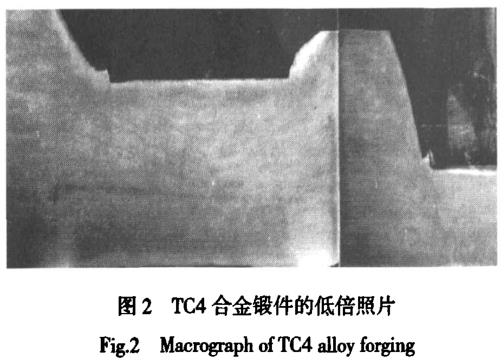
锻件低倍观察见图2�����������?杉���,锻件变截面处流线齐全���,无任何被堵截的痕迹���,锻件中部流线不合称�����。这重要是由于在自由锻初成形过程中���,是用圆棒压在长方形锻坯上���,用锤头压圆棒压造出圆弧形的细颈部门���,再用锤头锤打拔长���,维持了流线的齐全性�����;而偏疼轴拔长使锻件中部流线不合称�����。
将锻件分成2个区���,并在分歧方向各截取3个试样���,观察高倍组织���,见图3���,图4�����。
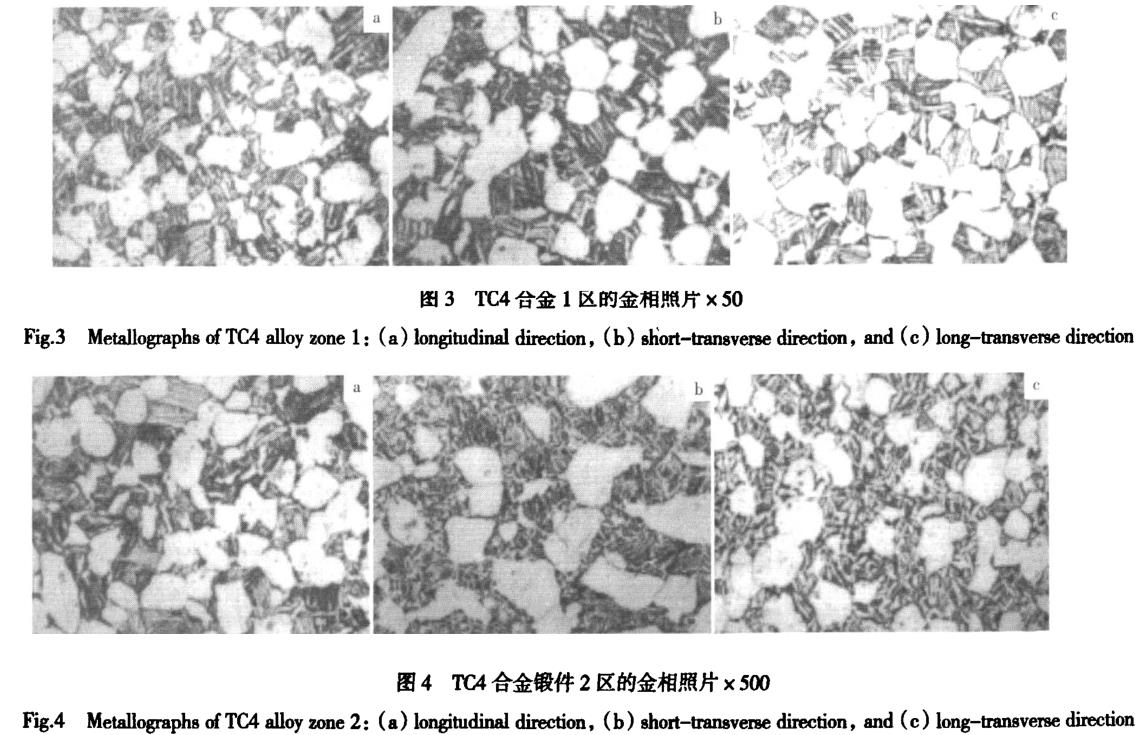
图3���,图4批注���,TC4钛合金锻件高倍组织中���,纵向、短横向、长横向差距很幼���,均为等轴α+β转组织�����。
3.3 锻件的机能
锻件经过780℃���,2h空冷热处置后���,在分歧方向截取试样���,测试了力学机能�����。了局见表1�����。
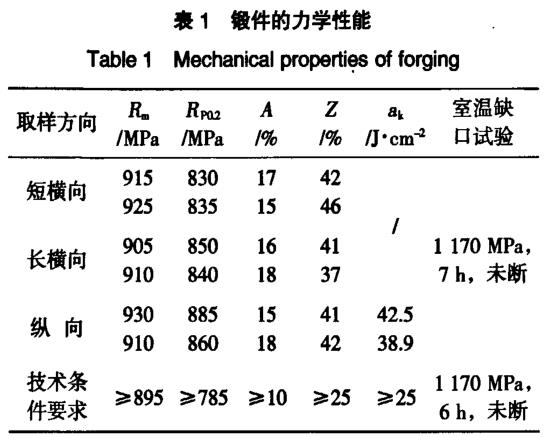
从表1能够看出���,选取本尝试钻研的铸造工艺造备的锻件力学机能优良���,齐全满足技术前提要求�����。
3.4 探伤
对整个锻件进行探伤查抄�����。在尺寸为380mm×82mm大截面部门的端面左近杂波达到φ1.2mm-9dB���,其它区域均达到φ1.2mm-15dB���,均满足φ1.2mm-9dB的技术要求�����。
3.5 尺寸查抄
选取本尝试钻研的出产工艺共出产了3批次41件���,尺寸均达到技术要求�����。批注选取自由铸造坯、胎模锻成形步骤铸造飞机用大型TC4钛合金锻件是齐全可行的�����。
4、结论
选取本尝试钻研的棒坏铸造--->自由铸造坯--->胎模锻成形--->热处置--->机加工--->检验工艺流程���,出产飞机用TC4合金锻件齐全可行�����。重要力学机能指标(抗拉强度为905 MPa���,屈服强度为830 MPa���,ak值为38.9J/cm2���,室温缺口试验是1170 MPa���,7h未断)齐全满足技术前提要求���,探伤查抄除380mm×82mm大截面部门的端面左近杂波达到φ1.2mm-9dB���,其它区域均达到φ1.2mm-15dB���,满足φ1.2mm-9dB的技术要求�����;选取本尝试工艺共出产了3批次4l件���,尺寸均达到锻件用的要求�����。
参考文件
【1】Yang Zhenheng(杨振恒).Forging Technology(铸造工艺学).Xi’an:Northwest Industry University Press���,1999
有关链接







