钛合金拥有低密度、比强度大、耐高和善耐侵蚀等特点������,因而在航空航天领域得到了宽泛的利用������。在航空航天领域������,TC4钛合金利用量占整个钛合金利用量的50%以上[1]������。然而������,切削、铸造、铸造等传统加工步骤不仅工艺繁芜������,难以成形复杂结构������,且资料的沉复利用率低������,加工成本高������。与传统加工步骤相比������,增材造作(additive manufacturing������,AM)在钛合金加工方面拥有研造周期短、无需模具与大型设备、可一体化成形复杂结构蹬着点������。
目前对于 LPBF 成形的TC4合金的钻研重要集中在组织、缺点以及静态的拉伸机能上������。但随着增材造作TC4的利用面不休拓展������,委顿机能和断裂韧性等动态力学机能起头得到人们的关注������。尤其是在航空航天领域������,随着飞行器机能的提高与结构的复杂化������,早年间以静强度和刚度为尺度的结构设计已无法满足强度要求������,目前的TC4结构件设计注沉于使用中的委顿寿命与断裂韧性这类动态力学指标�����������K伎嫉絋C4常用作航空航天领域中的复杂结构件������,对于打印的精杜仔较高的要求������。在常见的金属增材造作技术中������,激光粉末床熔融(laser powder bed fusion������,LPBF)技术由于有良好的成形精度、构件表表质量以及较为单一的打印环境������,成为了增材造作TC4的不二之选������。本文从 LPBF 成形TC4的特点启程������,总结了其对拉伸机能的影响������,并以此为基础沉点综述了国内表在委顿和断裂韧性方面的钻研进展������,提出了未来可能的钻研方向������。
1 、激光粉末床熔融TC4合金组织与缺点
1.1 沉积态组织特点
LPBF 过程中的高冷却速度以及分层造作过程的沉熔导致沉积态TC4试样在横截面(XOY 面)和纵截面(XOZ 面)上拥有分歧的组织特点������。XOY面的组织重要为初生 β 相和其内部的针状与板条状马氏体 α′������。LPBF 过程中产生的熔池冷却速度极快������,可达 104 K/s������,远远超过了产生马氏体相变所需的410 K/s������,所以 β 相中析出了马氏体 α′相������。XOY 面的组织描摹受工艺参数和扫描战术的影响较大������。孙靖等[2]的钻研了局批注������,维持激光功率不变时 β 相及内部的马氏体 α′相会随着扫描速度的降落而逐步粗化������。谷雪忠[3]对比了分歧熔覆层间扫描角度为90°和 67°的情况������。扫描角度为 90°时 β 晶粒间以相互垂直的棋盘网格散布������,而扫描角度为 67°时网格则近似六边形������,这种差距是分歧熔覆层之间熔路交叉状态的差距导致的������。
同时������,LPBF 成形过程中分歧高度的热输入和热循环情况也存在较大的差距������,导致分歧熔覆层之间 XOY 面的组织描摹也不尽一样������。Xu 等[4]钻研发现靠近基板的部位由于堆集的热量更多������,马氏体 α′相会分化产为 α+β 相������,组织为板条状 α+β 且较为粗壮������,而靠近顶端的部门热量累积少������,组织为 β 相和针状马氏体 α′������。对于热循环次数������,马尧[5]的钻研了局批注������,试样底部由于经历的热循环次数最多可天生四次马氏体 α′相������,分歧批次的马氏体别离与上一级的马氏体垂直析出而一次马氏体相与 β 相垂直析出������。越靠近顶部经历的热循环次数越少������,马氏体的种类与体积也随之削减������。
XOZ 面的组织为穿过多个粉层的 β 相柱状晶������,其内部门布有针状马氏体 α′������。这是激光打印过程中对上一层的粉层的沉熔导致的������,先前存在的柱状晶会沿熔池天堑表延成长������,最终形成沿沉积方向的粗壮柱状晶������。柱状晶内部的针状马氏体 α′常与柱状晶呈特定角度成长且针状马氏体之间相互平行或垂直������,这种位有关系由马氏体的成核难度和最大热通量的方向共同决定������。XOZ 面的组织描摹重要受工艺参数影响������,谷雪忠[3]钻研了 52 J/mm3 和 23.8 J/mm3两种能量密度下 LPBF 成形TC4XOZ 面的组织描摹������,发现当能量密度足够使上一层粉层达到 β 相变温度时������,β 柱状晶能够跨粉层陆续成长������,反之则难以形成粗壮且陆续的柱状晶������。
1.2 缺点
LPBF 过程中�������;岢鱿智蛐蔚钠住⒉还娑ǖ奈慈酆锨蛞约傲盐������,这三种常见的缺点描摹如图1(c)~(e)所示������。Hojjatzadeh 等[6]验证了 LPBF过程中气孔形成的六种机造������,蕴含原始粉末中就存在的气孔无法逃逸、易挥发元素形成的蒸汽无法逃逸、金属蒸汽的对熔池的反冲压力使熔池振荡形成了气孔、金属液滴飞溅着落到熔池时产生了气孔、已存在裂纹的基体沉熔时由裂纹开释出气孔、匙孔底部的气体由于激光能量过大无法逃逸������。此表 Zhou等[7]发现传统 LPBF 过程中作为�������;た掌亩栊云逡不峤牖逍纬善������,将打印的环境由惰性气体变为真空可降低 LPBF 成形TC4的孔隙率������。
未熔合区域常存在较多未溶解的颗粒������,同时容易形成敏感的边缘������,其成因重要为激光的能量密度不及������,无法形成陆续的熔体������。裂纹指成型件内部的幼裂纹������,张升等[8]以为是高温度梯度产生的残存应力导致了裂纹的产生������,这也是目前较为普遍的概想������。在此基础上 Zhu 等[9]以为同化、熔合不良、气孔等部位容易造成应力集中从而形成裂纹源������。蔡伟军等[10]发现 P 与 Si 等元素会产生晶间的液态薄膜成为热裂纹的诱因������。
钻研发现������,通过调整工艺参数������,上述三种缺点均可得到肯定的改善������。赵春玲等[11]发现随着激光能量密度增长������,缺点逐步由不规定形转向球形������,缺点的尺寸先减幼后增长������,这证明 LPBF 成形TC4的能量密度存在一个最佳工艺窗口������。Zhou 等[7]的钻研了局批注在真空(1 Pa)前提下的工艺窗口为 800-1333J/mm3������。对于传统的 LPBF 成形 TC4������,段伟[12]发现能量密度在 19.49-58.48 J/mm3 领域内时������,试样的致密度可达 99%以上������,且在 29.24 J/ mm3 左近致密度大于 99.9%������。除调整打印参数表������,热等静压(hot isostatic pressing������,HIP)也是改善 LPBF 成形件缺点情况的常用伎俩������。HIP 通过高温高压能够使工件中大部门的孔隙和裂纹关合������,吕周晋等[13]对致密度99.4%LPBF 成形TC4试样进行 HIP 处置后������,致密度超过 99.8%������,资料密度达到 4.415 g/cm3 以上������,已经靠近TC4的理论密度������。HIP 固然能解除绝大部门缺点������,但其造成的组织粗化会减弱TC4的抗委顿机能[14]������。
1.3 残存应力
LPBF 成形的加热和冷却过程都极快������,成形过程中分歧部位之间会形成较大的温度梯度������,当分歧部位的膨胀和收缩不一致时便会产生残存应力������。残存应力会使零件容易开裂甚至断裂[15]������,因而必要设法减幼甚至解除 LPBF 过程产生的残存应力������。
减幼温度梯度最单一的解决步骤是对基板进行预热������。Roberts[16]通过有限元仿照发现������,将预热温度从 40℃提高到 300℃能够使TC4上表表的残存拉应力从 737.8 MPa 降低至 355.9 MPa������,削减了 50%以上������。而 Ali 等[17]将预热温提高到 770℃时发现 TC4零件上表表的残存应力根基隐没������。热处置也是削减残存应力的常见伎俩������,其能够将亚稳组织转变为平衡组织������,解除晶粒间的位错荟萃������,从而减幼了残存应力������。Leuders 等[18]通过 800 ℃两幼时的退火处置将 LPBF 成形TC4表表沿沉积方向和扫描方向的残存应力别离由 230 MPa 和 120 MPa 降低到了 10MPa 和 5 MPa������。张霜银等[19]通从前应力退火将 LPBF成形TC4Y 方向和 Z 方向的均匀残存应力别离由-114.88 MPa 和-82.34 MPa 降低至-49.01 MPa 和 0.52MPa������,降幅达 59.8%与 72.3%������。此表 LPBF 的工艺参数 也 会 对 残 余 应 力 造 成 影 响 ������。 Levkulich[20] 与Vrancken[21]发现随着激光功率的增长������,LPBF 成形的TC4试样的残存应力会降低������,其以为是冷却速度随着激光功率增长而降低导致的������。但激光能量过高则会增长与相邻层的温度梯度������,反而会产生较大的残存应力[22]������。此表梁晓康等[23]发现TC4试样在沉积方向上有较大的残存拉应力������,Anderson 等[24]的尝试了局也批注在 x 方向和 z 方向上应力值近似抛物线散布������,若扭转每层的扫描蹊径则可使层与层之间的应力状态相称������。孙新发[25]对旋转角为 0°������,67°和 90°的扫描战术进行了数值仿真������,其中旋转角为67°时应力的各向异性最低������。
2 、激光粉末床熔融TC4合金拉伸机能
与传统工艺造备的TC4合金相比������,LPBF 成形的TC4合金拥有高强度低塑性的特点������。LPBF 过程中远超传统工艺的冷却速度形成了大量的针状马氏体 α′������,与传统TC4合金中的 α+β 相相迸仔着更高的硬杜纂强度但塑性很低[26]������。
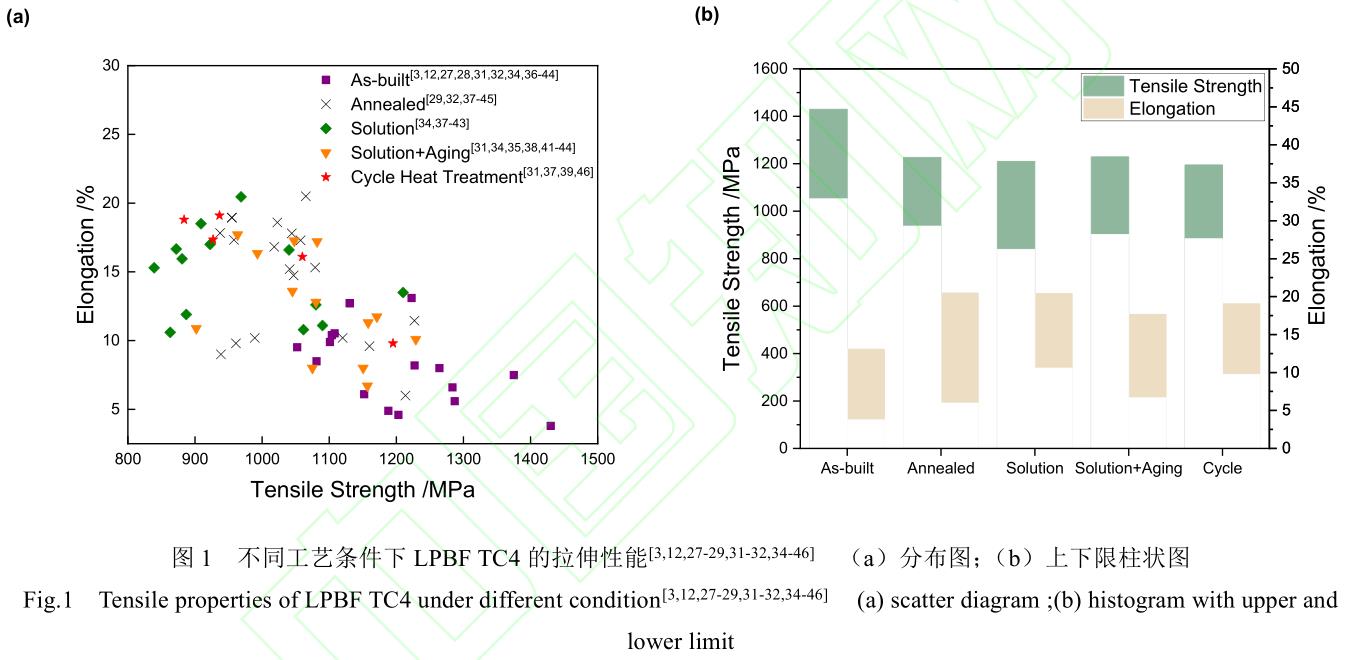
沉积态的TC4合金拉伸机能重要受打印参数的影响������。吴慧敏等[27]和雷蕾[28]都对激光功率和扫描速度对拉伸机能的影响进行了钻研������,了局批注LPBF 成形TC4合金的拉伸机能由内部缺点决定������,致密度最高、缺点至少的试样不论是抗拉强度还是断后延长率都要高于其他试样������。LPBF 成形TC4合金 XOY 面与 XOZ 面的组织描摹存在显著差距������,导致其拉伸机能也阐发出显著的各向异性������。焦泽辉等[29]丈量了水平和垂直方向的拉伸机能������,其中水平拉伸试样的抗拉强度和屈服强度都要高于垂直拉伸试样而断后延长率差距不大������。这是由于水平方向 β 晶界的数量要多于垂直方向������,对位错滑移的故障更大[30]������,且水平拉力的方向垂直于 β 柱状晶而垂直拉伸力的方向与柱状晶平行�������;另一方面垂直方向为试样的沉积方向������,层间的结合强度会幼于层内的结合强度������,也导致了垂直拉伸机能不如水平拉伸机能������。各向异职能够通过后续的热处置解除������,窦振等[31]通过固溶时效处置使拉伸机能的各向异性水平≤1.2%������。沉积态TC4塑性的提升重要依附后续的热处置������。目前主流的钻研方向为退火处置和固溶时效处置������。退火处置时������,随着退火温度的升高������,马氏体 α′会逐步分化为 α 相和 β 相������,当温度越靠近 β 转变温度时������,β 相含量越多[32]������。由于 Al 和 O 等强化元素会在 α 相中富集[33]������,β 相的强度会低于 α 相�������;同时β 相为 BCC 结构而 α 相为 HCP 结构������,β 相的滑移系多于 α 相������,变形协调能力更强������。因而退火温度越高试样的强度越低塑性越强������。但崔丽等[32]发现随温度上升������,断后延长率先增长后降落������,其原因可能为高温时 α 相粗化严沉且容易形成集束������,降低了塑性变形的抗力������。通常来说退火温度在 800 ℃左右时有较好的强度塑性比������。固溶时效处置通�������;嵩诠倘芄蠼兴淅椿竦没竦寐硎咸 α′������,在时效过程中马氏体 α′会分化成 β 相和弥散 α 相������。由于组织大体上保留了正本的 α+β 相的描摹������,拥有较好的延长率������。同时藐幼的弥散 α 相不仅能故障位错的活动������,还能削减位错滑移的启动������,从而提高了强度[34]������。高星等[35]指出固溶功夫不宜过长������,不然会使 α 片层过度粗化从而降低塑性������。孙兵兵等[34]通过 940 ℃和 900 ℃两次固溶水冷处置来节造 α 片层的尺寸������,再经过600℃的时效处置后试样的抗拉强度为 1158 MPa������,伸长率为 11.3%������,均大于 940 ℃炉冷试样的 1061.5MPa 和 10.8%������。通过固溶和时效过程别离调节片层α 相和弥散 α 相的大幼能够使TC4合金获得优良的强度塑性比������。但其以为粗的 α 片层有利于协调变形和位错增殖从而提高试样的塑性������,这与前文崔丽和高星等人的概想有所出入������,因而具体的强度塑性调节机造还有待进一步钻研������。
通过系统分析现阶段激光粉末床熔融成形 TC4合金的钻研������,能够显著看出������,TC4 的拉伸机能与延长率总体上出现反比趋向������,如下图 1(a)所示������。图1(b)为分歧工艺下TC4抗拉强度和伸长率的高低限������,从图中能够看出沉积态的TC4强度高塑性低������,所有的沉积态强度都达到了 1000 MPa 以上������,但其延长率的高低限均为最低�������;单独的固溶处置成效与退火处置类似������,但与退火相比会造成更显著的强度降落�������;在固溶的基础上增长时效处置则能够加强其强度������,在图 1(a)中阐发为伸长率相近时������,固溶+时效处置的试样强度大多都高于单独的固溶处置试样�������;从图 1(b)中能够看出������,循环热处置由于加热功夫充分������,大多都占有较高的延长率������,其强度领域与退火及固溶+时效处置相近������,但反复的升和善降温过程不仅增长了热处置所需的功夫������,并且会使流程极度繁琐������,因而利用并不宽泛������。从工艺的复杂度和强塑性的结合度来思考������,退火和固溶+时效两种热处置方式为目前 LPBFTC4合金的首选������。
3、 激光粉末床熔融TC4合金委顿机能
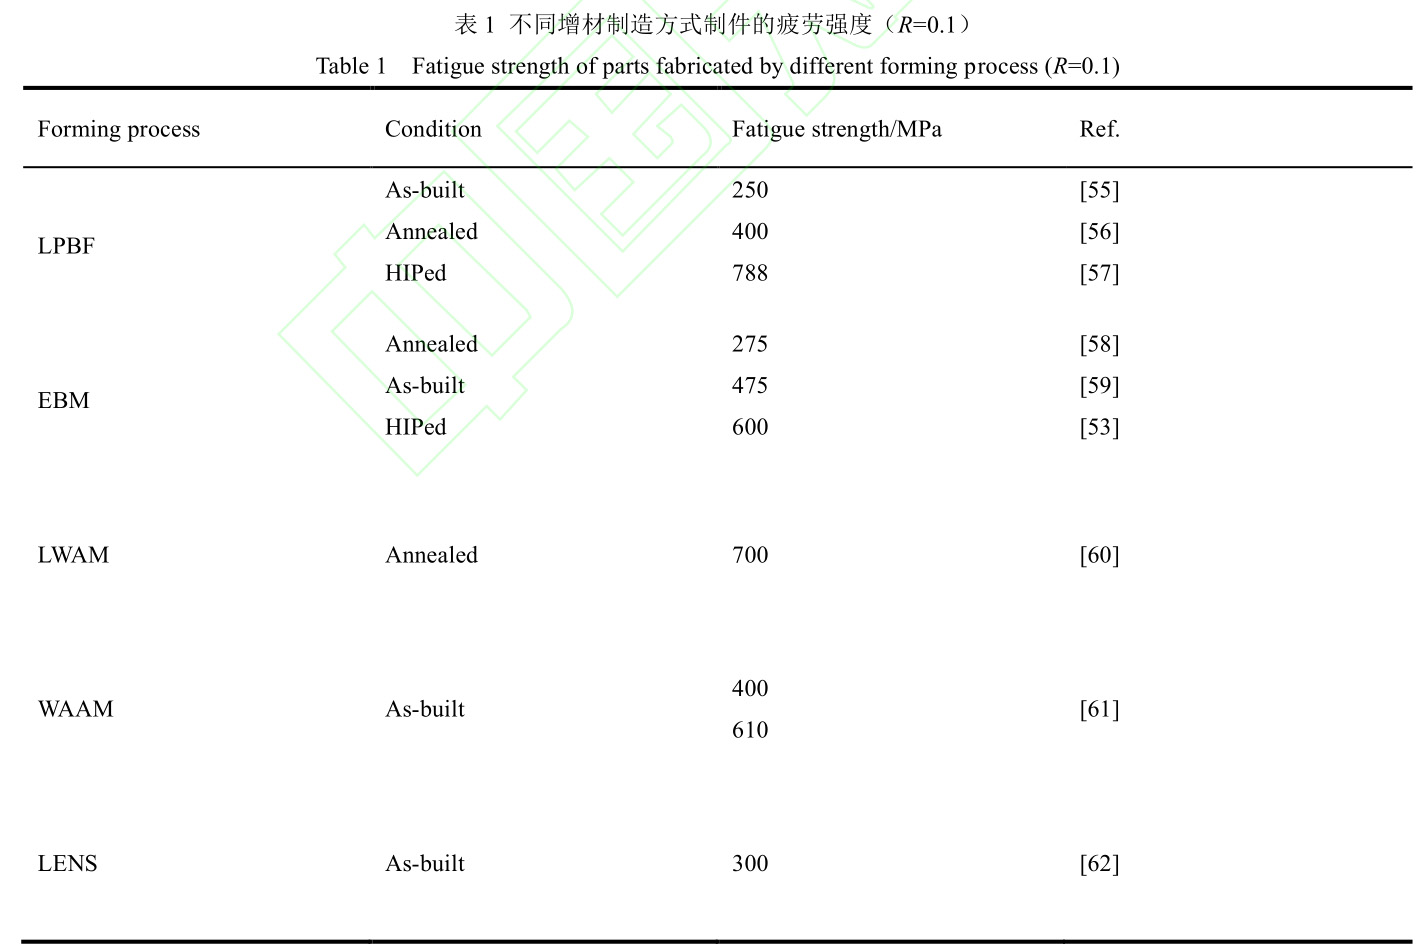
委顿机能最常用的表征为委顿极限 σf(即试样在 1×10⁷ 次循环周次后仍不会产生断裂的最大应力)������,对于分歧增材造作方式下造件的委顿强度如表1 所示������。委顿机能作为动态力学机能������,与静态的拉伸机能存在肯定区别������。首先������,缺点的描摹对于委顿机能的影响要更显著������。武亮亮等[47]发现 800 ℃退火后垂直试样和水平试样的委顿极限存在较大的各向异性������,其别离为 543MPa 和 439MPa������。通过选取Murakami 的等效面积法[48]对缺点进行处置后������,其发现水平方向的缺点尺寸要大于垂直方向������,产生了委顿机能的各向异性������。对水平和垂直试样进行 HIP处置后由于缺点的削减������,各向异性的景象得到了改善������,垂直试样和水平试样的委顿极限别离为 498MPa 和 447 MPa������。
此表������,试样的委顿机能还受表表情况的影响������。董及第等[49]比力了沉积批注和机加工表表状态下TC4 的委顿断口������,了局批注粗糙的沉积表表由于存在微缺点会产生较高的应力集中������,委顿源萌生于试样表表�������;机加工试样表表不仅更光滑������,其引入了残存压应力会使裂纹从内部萌生������,进一步委顿机能������。易 敏 等 [50] 则 采 用 激 光 冲 击 强 化 ( laser shock peening������,LSP)来进行表表改性������。LSP 在大幅降低表表孔隙的同时还能形成纳米晶、形变孪晶、等轴晶等组织来改善表表组织机能������,并且和机加工一样能引入残存压应力������,共同提高委顿机能������。
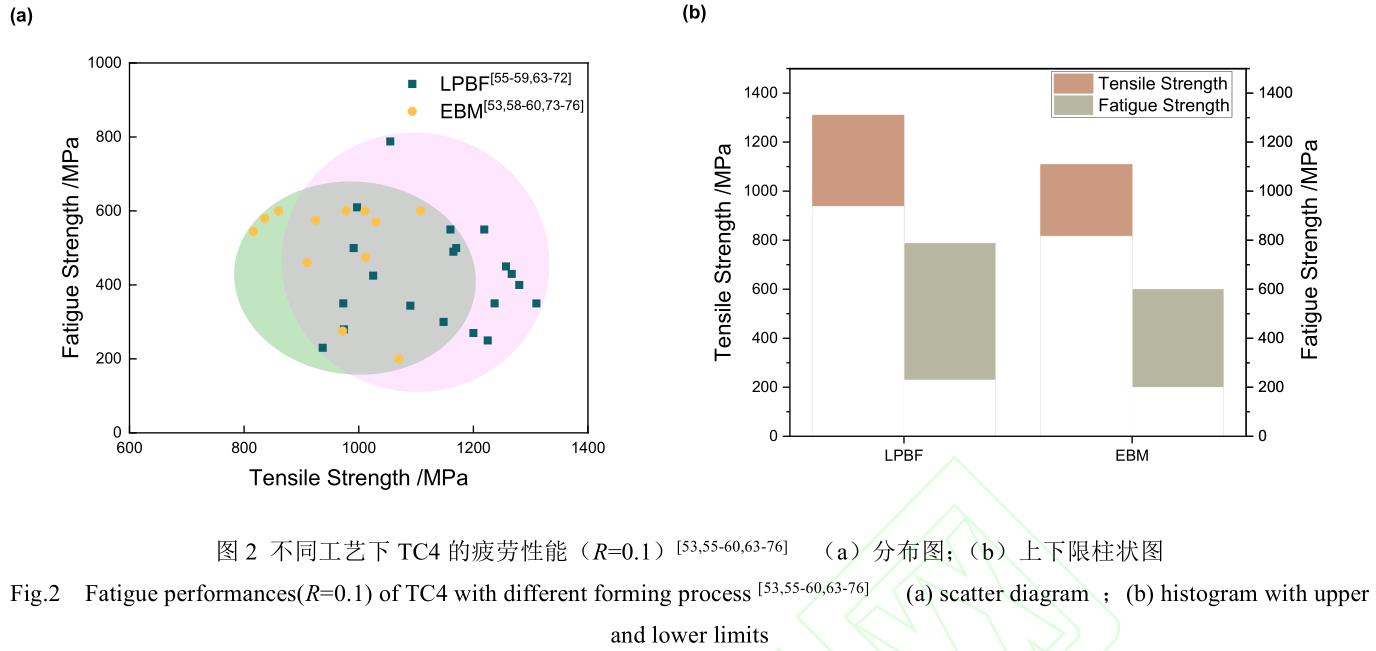
沉积态的TC4拥有硬而脆的特点������,其委顿强度也幼于传统TC4合金������,仍必要通过热处置来改善机能������。Yu 等[51]丈量了沉积态、高温退火和 HIP 三种前提下 LPBF 成形TC4的委顿强度������,其中沉积态的委顿极限低于 300 MPa������,而 HIP 处置的试样委顿极限达到了 450~500 MPa������,与铸造退火后的TC4相当������。其道理为 HIP 粗化了板条 α 的同时降低了试样的孔隙率������,增长了裂纹的扩大蹊径并且削减了裂纹源������。刘剑汶 [45]进一步提高了热处置的温度������,其发现950 ℃试样断面的委顿辉纹之间的宽度为(0.53±0.21) μm 幼于 850 ℃试样的(1.07±0.21) μm������。850 ℃试样中存在的陆续的晶界 α 相在循环加载过程中造成了应力集中������,而在 950 ℃时晶界 α 相变得破碎的同时板条 α 相也会产生粗化������,两者共同故障了裂纹的扩大������,从而改善了委顿机能������。Qu 等[14]利用相变与晶界成长分歧步的特点发了然纯净增材造作 工 艺 ( net-additive manufacturing process ������,NAMP)������,使激光打印TC4试样在解除绝大部门孔隙的同时保留了近似沉积态的组织������,其极为藐幼的α 相不仅不会成为裂纹源并且还能够有效抑造滑移带与晶粒作用造成的委顿侵害������,与沉积态相比委顿强度提升了 106%������,达到了 978 MPa������,且抗拉强杜纂沉积态相近������,约为 1230 MPa������。目前主流的TC4增材 造 造 工 艺 为 LPBF 与 EBM ( Electron Beam Melting������,电子束溶解)������,其委顿机能如图 2(a)������,(b)所示������,能够看出 LPBF 成形的TC4抗拉强度总体上要大于 EBM������,其成因可能为 EBM 的冷却速度低于LPBF������,高温下的 β 会向(α+β)组织转变而非成马氏体 α′������,因而抗拉强度更低[52]������。在分歧后处置工艺下二者的委顿强度相近但均未超过 800 MPa������,可能是由于未经 HIP 处置的 LPBF 和 EBM 试样的委顿机能重要受增材造作过程中形成的孔隙决定������,而经过 HIP 处置后二者的组织均为(α+β)组织[53,54]������,因而总体上委顿强度差距不大������。
目前传统的热处置方式对于 LPBFTC4的委顿强度提升较为有限������,在此基础上还会降低其正本的抗拉强度�������;而进行了 NAMP 处置后的TC4不仅保留了与沉积态相近的抗拉强度������,并且还拥有极高的委顿强度������,是一种实用性较强的新型热处置伎俩������。除此之表������,诸如 LSP 等表表加工伎俩对于委顿强度的提升也较为显著������,为热处置之表的优良后处置方式������。
4 、激光粉末床熔融TC4合金断裂韧性
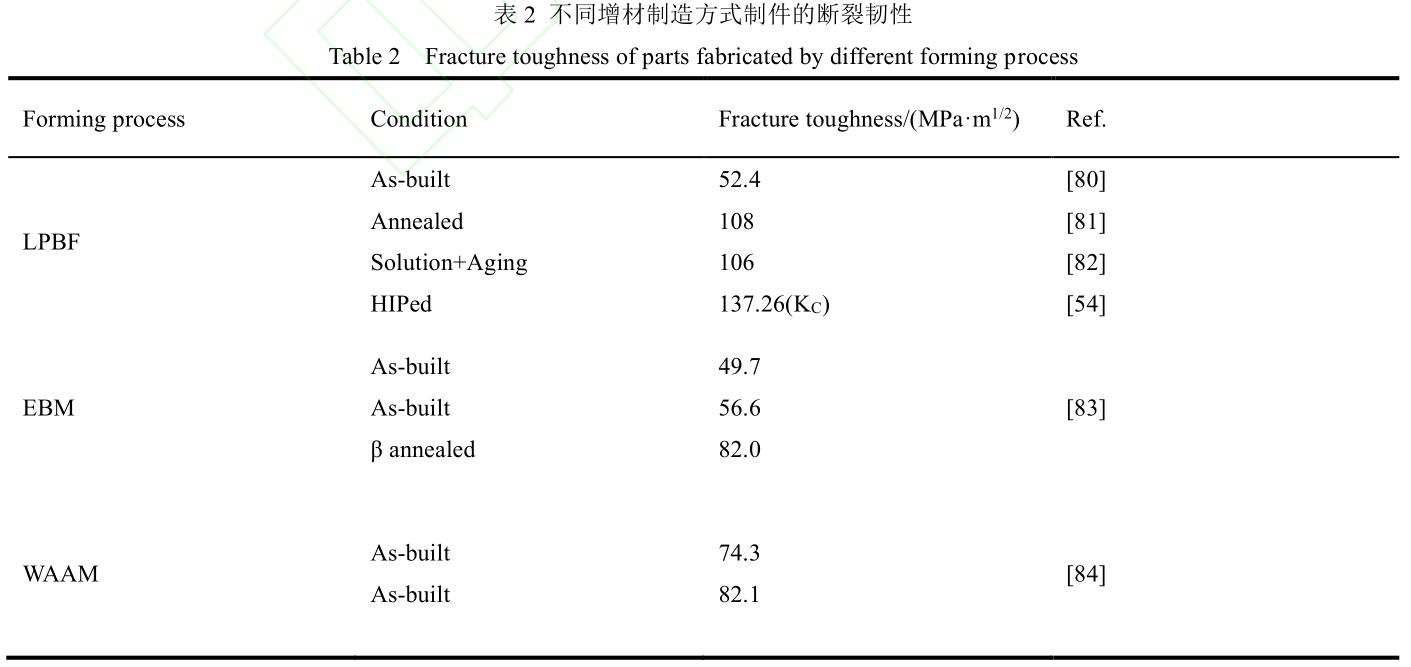
由于马氏体 α′的脆性与不不变性以及对裂纹扩大的抵抗性弱������,LPBF 成形TC4合金的断裂韧性也低于传统的铸造和铸造TC4合金[77]������,常见的增材造作TC4合金断裂韧性如表 2 所示������。与拉伸机能类似������,沉积态TC4合金的断裂韧性也阐发出了各向异性������。
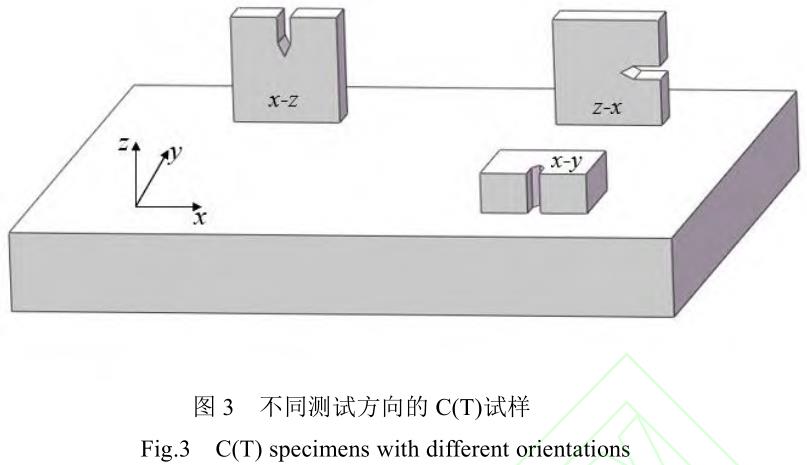
Cain 等[78]对沉积态TC4合金分歧方向上的断裂韧性进行了钻研������,如图 3 所示������,断裂韧性的大幼为 XY>XZ>ZX(KIC 别离为(28±2) MPa·m1/2������,(23±1) MPa·m1/2 和(16±1) MPa·m1/2)������,这是 β 柱状晶和残存应力共同作用的了局������。若只思考组织描摹 XZ 试样中裂纹扩大方向平行于 β 柱状晶������,其断裂韧性应幼于裂纹扩大方向垂直于 β 柱状晶的 ZX试样������,但 Vrancken 等[79]发现 ZX 试样断面的周围存在较高的残存拉应力������,这使得 ZX 试样在靠近自由表表的部门(即靠近 XOZ 面)会更容易产生裂纹且裂纹扩大速度更快������,从而导致断裂韧性的降低�������;而XY 试样断裂韧性高于 XZ 试样则是由于 β 柱状晶在前者方向上的裂纹扩大抗性更强������。
热处置是解除 LPBFTC4合金各向异性和改善断裂韧性机能的有效伎俩������,现阶段钻研者重要针对退火和固溶两类工艺进行了肯定的索求钻研������。Leuders 等[18]对沉积态TC4试样进行了 800 ℃/2 h的退火处置后 x 轴和 y 轴方向的均匀残存应力别离由 105 MPa 和 225 MPa 降落到 0 MPa 和 2.5 MPa������,但当温度持续提高时不会使残存应力更进一步地降低������。Cain 等[78]在进行了 650 ℃的去应力退火后发现 β 柱状晶的结构依然存在������,但热处置扭转了晶粒之间接触面的平面性������,从而减幼了各向异性������。李玉海 等 [77] 在
500 ℃ 的 去 应 力 退 火 后 进 行 了700~950 ℃一系列的退火与固溶处置������,钻研了局批注随着第二步热处置温度的升高板条 α 相会产生粗化������,裂纹扩大蹊径因而变得更崎岖������,断裂韧性上升�������;当温度达到 900 ℃和 950 ℃时粗化的板条 α 相会形成集束使裂纹扩大蹊径长度增长������,同时 β 相比例上升导致 α/β 相界数量增长������,裂纹易在结合力较弱的相界处天生二次裂纹������,进一步增大了裂纹扩大的能量损耗������,从而再次提高了断裂韧性������。左柏强[81]以及 Kumar[82]等人别离对 LPBFTC4进行了两相区退火与固溶时效处置������,其断裂韧性别离为 108MPa·m1/2 与 106 MPa·m1/2������。Zhang 等[54]通过 940 ℃/125 MPa/1.5 h 的热等静压处置在粗化组织的同时减幼了TC4内部缺点的含量������,处置后试样的 KC 从
沉积态的(48.43±11.24) MPa·m1/2 提升至(137.26±6.54) MPa·m1/2������,达到了沉积态的近三倍������。目前TC4断裂韧性的钻研多集中于传统工艺������,热轧的TC4经过两相区固溶时效处置以及 β 固溶时效处置后断裂韧性别离为 61.45 MPa·m1/2 与 95.13MPa·m1/2[85]������,而铸造成形的TC4进行上述两种热处置后其断裂韧性别离可达 75.8 MPa·m1/2 与 109MPa·m1/2[86]������,这与 LPBF 成形的TC4相近������。关于其他增材造作方式������,童邵辉等[87]对 EBM 成形TC4的断裂韧性进行了钻研������,在将基板预热到 700℃后其造件凭据打印方向分歧断裂韧性在 85.33~101.45MPa·m1/2 之间������,与热处置后的 LPBF 造件靠近������,但EBM 的真空环境以及 700 ℃的基板预热温度对设备要求较高�������;薛蕾等[88]丈量了激光立体成形(laser solid forming������,LSF)TC4 的断裂韧性������,其领域在52.6~62.7 MPa·m1/2������,高于沉积态 LPBF 试样������,但 LSF精度低于 LPBF�������;与其类似的还有电弧增材造作技术(wire arc additive manufacturing������,WAAM)������,ZHANG 等 [84]通过振荡沉积战术使得沉积态的WAAM 造件断裂韧性最高可达 82.1 MPa·m1/2������,但WAAM 相比 LPBF 也存在精度不及的问题������。
对于 LPBF 工艺������,由于 HIP 在进行热处置的同时能削减试样中的缺点������,对断裂韧性这类动态力学机能提升较大������,是目前提升 LPBFTC4断裂韧性的最佳规划������。但现实使用时还要思考零件所要求的危险容限机能������,在满足危险容限的情况下������,选取工艺更为单一的退火或固溶时效处置也是能够的������。
5 、实现语
随着激光粉末床熔融TC4造件在航空领域中的利用日渐宽泛������,其动态力学机能的沉要性愈发凸起������。激光粉末床熔融成形的TC4合金拥有优良的抗拉强度������,但其委顿机能和断裂韧性较差������,通常必要经过后续的热处置来提升其委顿强度和断裂韧性������。然而常见的高温退火、固溶时效以及热等静压等伎俩在提高委顿强杜纂断裂韧性的同时均会伴随分歧水平的抗拉强度降落������,若何削减抗拉强度降低的水平将会成为未来钻研的一个方向������。
因而本文总结了激光粉末床熔融成形TC4合金的特点与相应的处置步骤������,并对其拉伸机能、委顿机能和断裂韧性进行了具体分析������。为获得更高的力 学 性 能 可 以 从 以 下 两 点 入 手 :( 1 ) NAMP(Net-Additive Manufacturing Process)多步热处置规划由于保留了激光粉末床熔融TC4特有的针状结构������,在大幅提升委顿强度的同时只就义了一幼部
分抗拉强度������,该热处置规划对于断裂韧性的影响可进前进一步的钻研������。(2)激光冲击强化等伎俩批注资料的表表情况对其力学机能有肯定影响������,在热处置后进行表表加工能够进一步提升其力学机能������。对这些方面发展钻研能有效拓宽激光粉末床熔融成形TC4 合金的利用场景������,为各行各业������,尤其是航空航天行业提供有力的技术保险������。
参考文件
[1]UHLMANN E������,KERSTING R������,KLEIN T B������,et al.Additive Manufacturing of Titanium Alloy for Aircraft Components[J]. Procedia CIRP������,2015������,35:55-60.
[2]孙靖������,李鹏������,朱幼刚������,等. 激光选区溶解造备 TC4钛合金的组织演变[J]. 利用激光������,2018������,38(6):908-14.
SUN J������,LI P������,ZHU X G������,et al. Microstructure evolution ofTC4titanium alloy prepared by selective laser melting[J]. Applied Laser������,2018������,38(6):908-14.
[3]谷雪忠. 3D 打印TC4合金的组织与缺口高周委顿机能[D]. 沈阳:沈阳工业大学������,2023.
GU X Z. Microstructure and notch high-cycle fatigue properties of 3D printedTC4alloy[D]. Shenyang :Shenyang University of Technology������,2023.
[4]XU W ������, BRANDT M ������, SUN S ������, et al. Additive manufacturing of strong and ductile Ti–6Al–4V by selective laser melting via in situ martensite decomposition[J]. Acta Materialia������,2015������,85:74-84.
[5]马尧. SLM 成形 TC4钛合金分歧高度处微观组织演变[J]. 利用激光������,2020������,40(5):790-794.
MA Y. The microstructure transformation of selective laser melting processedTC4at different heights[J].Applied laser������,2020������,40(5):790-794.
[6]HOJJATZADEH S M H������,PARAB N D������,GUO Q������,et al.Direct observation of pore formation mechanisms during LPBF additive manufacturing process and high energy density laser welding[J]. International Journal of Machine Tools and Manufacture������,2020������,153:103555.
[7]ZHOU B������,ZHOU J������,LI H������,et al. A study of the microstructures and mechanical properties of Ti6Al4V fabricated by SLM under vacuum[J]. Materials Science
and Engineering:A������,2018������,724:1-10.
[8]张升������,桂睿智������,魏青松������,等. 选择性激光溶解成形 TC4钛合金开裂行为及其机理钻研[J]. 机械工程学报������,2013������,49(23):21-27.
ZHANG S������,GUI R Z������,WEI Q S������,et al. Cracking behavior and formation mechanism ofTC4alloy formed by selective laser melting. Journal of Mechanical Engineering������,2013������,49(23):21-27.
[9]ZHU M������,XUAN F. Fatigue crack initiation potential from defects in terms of local stress analysis[J]. Chinese Journal of Mechanical Engineering ������, 2014 ������, 27(3) :
496-503.
[10] 蔡伟军. 18Ni-300 粉末激光选区溶解成型工艺及成型件机能钻研[D]. 兰州:兰州理工大学������,2018.
CAI W J. Research on process and property of 18Ni-300 alloy manufactured by selective laser melting[D].Lanzhou:Lanzhou University of Technology������,2018.
[11] 赵春玲������,李维������,王强������,等. 激光选区溶解成形钛合金内部缺点及其演化法规钻研[J]. 罕见金属资料与工程������,2021������,50(8):2841-2849.
ZHAO C L������,LI W������,WANG Q������,et al. Investigation on relationship between defects and paramates for titanium alloy fabricated by selective laser melting[J]. Rare Metal Materials and Engineering������,2021������,50(8):2841-2849.
[12] 段伟.TC4合金 SLM 成形过程温度场数值仿照及缺点、组织与力学机能的钻研[D]. 武汉:华中科技大学������,2022.
DUAN W. Temperature field simulation ������, defect ������,microstructure and mechanical property ofTC4alloy by selective laser melting[D]. Wuhan: Huazhong University
of Science & Technology������,2022.
[13] 吕周晋������,李好峰������,车立达������,等. HIP 温度对 SLM 造备TC4钛合金组织和力学机能的影响[J]. 金属热处置������,2022������,47(6):138-42.
L? Z J������,LI H F������,CHE L D������,et al. Effect of HIP temperature on microstructure and mechanical properties ofTC4titanium alloy prepared by SLM[J]. Heat Treatment of Metals������,2022������,47(6):138-42.
[14] QU Z������,ZHANG Z������,LIU R������,et al. High fatigue resistance in a titanium alloy via near-void-free 3D printing [J].Nature������,2024������,626(8001):999-1004.
[15] HUASHAN Y������,YUSHENG S������,WENXIAN Z������,et al.Numerical simulation of the temperature field in selective laser melting[J]. Applied Laser������,2007������,27(6):456-460.
[16] ROBERTS I. Investigation of residual stresses in the laser melting of metal powders in additive layer manufacturing[D]. Wolverhampton:University
of Wolverhampton������,2012.
[17] ALI H������,MA L������,GHADBEIGI H������,et al. In-situ residual stress reduction ������, martensitic decomposition and mechanical properties enhancement through high
temperature powder bed pre-heating of Selective Laser Melted Ti6Al4V[J]. Materials Science and Engineering:A������,2017������,695:211-20.
[18] LEUDERS S������,TH?NE M������,RIEMER A������,et al. On the mechanical behaviour of titanium alloy TiAl6V4 manufactured by selective laser melting : fatigue resistance and crack growth performance[J]. International Journal of Fatigue������,2013������,48:300-307.
[19] 张霜银������,林鑫������,陈静������,等. 热处置对激光立体成形 TC4残存应力的影响[J]. 罕见金属资料与工程������,2009������,38(5):5.
ZHANG S Y������,LIN X������,CHEN J������,et al. Influence of heat treatment on residual stress of Ti-6Al-4V alloy by laser solid forming[J]. Rare Metal Materials and Engineering������,2009������,38(5):5.
[20] LEVKULICH N C������,SEMIATIN S L������,GOCKEL J E������,et al.The effect of process parameters on residual stress evolution and distortion in the laser powder bed fusion of Ti-6Al-4V[J]. Additive Manufacturing ������, 2019 ������, 28 :475-484.
[21] VRANCKEN B. Study of Residual Stresses in Selective Laser Melting[D]. Leuven: Katholieke Universiteit Leuven������,2016.
[22] 杜畅������,张津������,连勇������,等. 激光增材造作残存应力钻研近况[J]. 表表技术������,2019������,48(1):200-7.
DU C������,ZHANG J������,LIAN Y������,et al. Research progress on residual stress in laser additive manufacturing[J]. Surface Technology������,2019������,48(1):200-7.
[23] 梁晓康������,陈济轮������,严振宇������,等. 激光选区溶解成形 TC4钛合金表表粘粉及残存应力钻研[J]. 电加工与模具������,2016(5):52-55.
LIANG X K������,CHEN J L������,YAN Z Y������,et al. Study on surface adhension and residual stress ofTC4titanium alloy by selective laser melting[J]. Electromachining &
Mould������,2016(5):52-55.
[24] ANDERSON L S������,VENTER A M������,VRANCKEN B������,et al.Investigating the residual stress distribution in selective laser melting produced Ti-6Al-4V using neutron
diffraction[C]//Mater. Res. Proc. 2018������,4:73-78.
[25] 孙新发. 3D 打印钛合金器件中残存应力演变法规与调控机理[D]. 南阳:中国矿业大学������,2023.
SUN X F. Evolution and regulation mechanism of residual stress in 3D printed titanium alloy parts[D]. Xuzhou:China University of Mining and Technology������,
2023.
[26] GALARRAGA H������,WARREN R J������,LADOS D A������,et al.Effects of heat treatments on microstructure and properties of Ti-6Al-4V ELI alloy fabricated by electron
beam melting (EBM)[J]. Materials Science and Engineering:A������,2017������,685:417-428.
[27] 吴慧敏������,罗志强������,金胜然. 激光功率和扫描速度对选区激光溶解成形 TC4钛合金组织和机能的影响[J]. 机械工程资料������,2021������,45(9):51-7.
WU H M������,LUO Z Q������,JIN S R. Effects of laser power and laser scanning speed on microstructure and property ofTC4titanium alloy formed by selective laser melting[J].Materials for Mechanical Engineering������,2021������,45(9):51-7.
[28] 雷蕾. 选区激光溶解成形 Ti6Al4V 合金及其复合伙料的组织和机能钻研[D]. 哈尔滨:哈尔滨工程大学������,2022.
LEI L. Microstructure and properties of Ti6Al4V alloy and its composites formed by selective laser melting[D].Harbin:Harbin Engineering University������,2022.
[29] 焦泽辉������,于慧臣������,吴学仁������,等. 激光选区溶解 TC4钛合金的室温及高温拉伸各向异性与断裂机造钻研[J].资料导报������,2023������,37(增刊 2):439-444.
JIAO Z H������,YU H C������,WU X R������,et al. Study on tnesile anisotropy and fracture mechanism at room and elevated temperature of the selective laser meltedTC4titanium alloy[J]. Materials Reports������,2023������,37(Suppl 2):439-444.
[30] LIU Z������,ZHAO Z������,LIU J������,et al. Effect of α texture on the tensile deformation behavior of Ti–6Al–4V alloy produced via electron beam rapid manufacturing[J].
Materials Science and Engineering:A������,2019������,742:508-16.
[31] 窦振������,王豫跃������,张安峰������,等. 分歧热处置对 SLM TC4组织机能及各向异性的影响[J]. 中国激光������,2022������,49(8):97-108.
DOU Z������,WANG Y Y������,ZHANG A F������,et al. Effect of different heat treatment on microstructure������,properties������,and anisotropy of SLM TC4[J]. Chinese Journal of Lasers������,2022������,49(8):97-108.
[32] 崔丽������,武德凡������,杨泽卿������,等. 热处置对 SLM 成形 TC4合金组织及机能的影响[J]. 北京工业大学学报������,2023������,49(9):970-979.
CUI L������,WU D F������,YANG Z Q������,et al. Effect of heat treatment on microstructure and properties ofTC4alloys fabricated by selective laser melting[J]. Journal of Beijing
University of Technology������,2023������,49(9):970-979.
[33] 黄正阳������,郭子静������,文光平������,等. 分歧工艺退火后 TC4合金的力学机能[J]. 金属热处置������,2015������,40(9):175-9.
HUANG Z Y������,GUO Z J������,WEN G P������,et al. Mechanical properties ofTC4alloy annealed with different processes[J]. Heat Treatment of Metals������,2015������,40(9):
175-179.
[34] 孙兵兵������,闫泰起������,陈冰清������,等. 选区激光溶解 TC4钛合金组织机能调控热处置工艺[J]. 焊接技术������,2023������,52(6):1-6.
SUN B B������,YAN T Q������,CHEN B Q������,et al. Heat treatment process for optimization of microstructure and mechanical properties of selective laser melting TC4
titanium alloy[J]. Welding Technology������,2023������,52(6):1-6.
[35] 高星������,张宁������,丁燕������,等. 热处置功夫对激光选区成形TC4钛合金组织及力学机能的影响[J]. 金属热处置������,2022������,47(9):12-7.
GAO X������,ZHANG N������,DING Y������,et al. Effect of heat treatment time on microstructure and mechanical properties ofTC4titanium alloy fabricated by selective
laser melting[J]. Heat Treatment of Metals������,2022������,47(9):12-7.
[36] 李伟. SLM 增材造作TC4合金微观组织与力学机能钻研[D]. 北京:北京工业大学������,2023.
LI W. A study on the microstructure and mechanical properties ofTC4alloy produced by SLM additive manufacturing[D]. Beijing : Beijing University of
Technology������,2023.
[37] 白红杰. 激光选区溶解TC4和TC18钛合金的成形工艺与组织机能钻研[D]. 漯河:漯河理工大学������,2024.
HONG B J. Manufacturing process and structural performance ofTC4and TC18 titanium alloy fabricated by the selective laser melting(SLM)[D]. Nanjing:Nanjing
University of Science & Technology������,2024.
[38] 巩建强������,杜文强������,张璐������,等. 经 SLM 打印成型的 TC4合金热处置钻研[J]. 利用激光������,2020������,40(03):404-408.
GONG J Q������,DU W Q������,ZHANG L������,et al. Study on heat treatment ofTC4alloy formed by SLM printing[J].Applied Laser������,2020������,40(03):404-408.
[39] 叶坤. 后处置工艺对选区激光溶解 TC4钛合金组织与机能的影响[D]. 资阳:资阳大学������,2022.
YE K. Influence of post-treatment process on the microstructure and properties of selective laser meltedTC4titanium alloy[D]. Nanchang:Nanchang University������,
2022.
[40] 蔡雨升������,吉海宾������,雷家峰������,等. 热处置对激光选区溶解TC4钛合金显微组织和力学机能的影响[J]. 钛工业进展������,2020������,37(1):9-16.
CAI Y S������,JI H B������,LEI J F������,et al. Influence of heat treatment on microstructure and mechanical properties ofTC4titanium alloy fabricated by selective laser
melting[J]. Titanium Industry Progress������,2020������,37(1):9-16.
[41] 李敬, 刘敏, 马文有, 等. 工艺参数及热处置对选区激光溶解 Ti6Al4V 机能的影响钻研[J]. 利用激光������,2017������,37(6):779-786.
LI J������,LIU M������,MA W Y������,et al. Effects of process parameters and post-heat treatment on the properties of selective laser melted Ti6Al4V[J]. Applied Laser������,2017������,
37(6):779-786.
[42] 朱加雷������,王凯������,马桂殿������,等. TC4钛合金激光选区溶解成形机能钻研[J]. 利用激光������,2017������,37(6):793-800.
ZHU J L������,WANG K������,MA G D������,et al. Study onTC4titanium alloy selective laser melting forming mechanical properties[J]. Applied Laser������,2017������,37(6):793-800.
[43] 肖振楠������,刘婷婷������,廖文和������,等. 激光选区溶解成形 TC4钛合金热处置后微观组织和力学机能[J]. 中国激光������,2017������,44(9):87-95.
XIAO Z N������,LIU T T������,LIAO W H������,et al. Microstructure and mechanical properties ofTC4titanium alloy formed by selective laser melting after heat treatment[J]. Chinese Journal of Lasers������,2017������,44(9):87-95.
[44] 李文贤������,易图画������,刘会群������,等. 热处置造度对选择性激光溶解成形 TC4钛合金的组织与力学机能的影响[J].粉末冶金资料科学与工程������,2017������,22(1):70-78.
LI W X������,YI D Q������,LIU H Q������,et al. Effect of the heat treatment process on microstructure and mechanical properties of theTC4alloy processed by selective laser
melting[J]. Materials Science and Engineering of Powder Metallurgy������,2017������,22(1):70-78.
[45] 刘剑汶. 热处置对 SLM 成形 Ti6Al4V 晶界 α 相的演变及力学机能的影响[D]. 上海:上海理工大学������,2022.
LIU J W. Effect of heat treatment on evolution of grain boundary α-phase and mechanical properties in SLM processed Ti6Al4V[D]. Shanghai:University of Shanghai for Science & Technology������,2022.
[46] 李颖������,彭霜������,张婷������,等. 选区激光溶解造备 Ti-6Al-4V 合金的热处置工艺及力学机能[J]. 金属热处置������,2022������,47(09):175-181.
LI Y������,PENG S������,ZHANG T������,et al. Heat treatment process and mechanical properties of selective laser melted Ti-6Al-4V alloy[J]. Heat Treatment of Metals������,2022������,
47(9):175-181.
[47] 武亮亮������,许瑞达������,焦泽辉������,等. 激光选区溶解TC4合金的高周委顿行为[J]. 资料工程������,2024������,52(3):61-70.
WU L L������,XU R D������,JIAO Z H������,et al. High cycle fatigue behavior of selective laser meltingTC4alloy[J]. Journal of Materials Engineering������,2024,52(3):61-70.
[48] MURAKAMI Y������,USUKI H. Quantitative evaluation of effects of non-metallic inclusions on fatigue strength of high strength steels. II:Fatigue limit evaluation based on statistics for extreme values of inclusion size[J].International Journal of Fatigue������,1989������,11(5):299-307.
[49] 董及第������,陈安������,李幼飞������,等. 表表粗糙度对激光选区溶解 TC4钛合金委顿机能的影响[J]. 机械强度������,2020������,42(05):1094-8.
DONG D K������,CHEN A������,LI X F������,et al. Effect of surface roughness on fatigue property ofTC4titanium alloy by selective laser melting[J]. Journal of Mechanical
Strength������,2020������,42(05):1094-8.
[50] 易敏������,张璇������,胡文轩������,等. 激光冲击强化改善增材造作金属委顿机能[J]. 航空造作技术������,2023������,66(20):38-49.
YI M������,ZHANG X������,HU W X������,et al. Laser shock peening enhances the fatigue resistance of metals fabricated by additive manufacturing[J]. Aeronautical Manufacturing Technology������,2023������,66(20):38-49.
[51] YU H������,LI F������,WANG Z������,et al. Fatigue performances of selective laser melted Ti-6Al-4V alloy:Influence of surface finishing, hot isostatic pressing and heat
treatments[J]. International Journal of Fatigue������,2019������,120:175-83.
[52] BERTSCH K M������,VOISIN T������,FORIEN J B������,et al. Critical differences between electron beam melted and selective laser melted Ti-6Al-4 V[J]. Materials & Design������,2022������,216:110533.
[53] MOHAMMADHOSSEINI A������,FRASER D������,MASOOD S H������,et al. Microstructure and mechanical properties of Ti–6Al–4V manufactured by electron beam melting
process[J]. Materials Research Innovations ������, 2013 ������,17(Suppl 2):106-112.
[54] ZHANG H������,DONG D������,SU S������,et al. Experimental study of effect of post processing on fracture toughness and fatigue crack growth performance of selective laser melting Ti-6Al-4V[J]. Chinese Journal of Aeronautics������,2019������,32(10):2383-93.
[55] JIANG Q������,LI S������,ZHOU C������,et al. Effects of laser shock peening on the ultra-high cycle fatigue performance of additively manufactured Ti6Al4V alloy[J]. Optics &
Laser Technology������,2021������,144:107391.
[56] XU W������,SUN S������,ELAMBASSERIL J������,et al. Ti-6Al-4Vadditively manufactured by selective laser melting with superior mechanical properties[J]. Jom������,2015������,67:
668-673.
[57] ALEGRE J M������,D?AZ A������,GARC?A R������,et al. Effect of HIP post-processing at 850° C/200 MPa in the fatigue behavior of Ti-6Al-4V alloy fabricated by Selective Laser Melting[J]. International Journal of Fatigue������,2022������,163:107097.
[58] GREITEMEIER D������,PALM F������,SYASSEN F������,et al. Fatigue performance of additive manufactured TiAl6V4 using electron and laser beam melting[J]. International Journal of Fatigue������,2017������,94:211-217.
[59] GONG H������,RAFI K������,GU H������,et al. Influence of defects on mechanical properties of Ti–6Al–4V components produced by selective laser melting and electron beam melting[J]. Materials & Design������,2015������,86:545-554.
[60] BRANDL E ������, LEYENS C ������, PALM F. Mechanical properties of additive manufactured Ti-6Al-4V using wire and powder based processes[C]//IOP conference series:materials science and engineering. IOP Publishing ������,2011������,26(1):012004.
[61] BISWAL R������,ZHANG X������,SYED A K������,et al. Criticality of porosity defects on the fatigue performance of wire+ arc additive manufactured titanium alloy[J]. International Journal of Fatigue������,2019������,122:208-217.
[62] STERLING A J������,TORRIES B������,SHAMSAEI N������,et al. Fatigue behavior and failure mechanisms of direct laser deposited Ti–6Al–4V[J]. Materials Science and
Engineering:A������,2016������,655:100-112.
[63] GEROV M V������,VLADISLAVSKAYA E Y������,TERENT’EV V F������,et al. Fatigue strength of a Ti–6Al–4V alloy produced by selective laser melting[J]. Russian Metallurgy (Metally)������,2016������,2016:935-941.
[64] RAFI H K������,STARR T L������,STUCKER B E. A comparison of the tensile ������, fatigue ������, and fracture behavior of Ti–6Al–4V and 15-5 PH stainless steel parts made by
selective laser melting[J]. The International Journal of Advanced Manufacturing Technology ������, 2013 ������, 69 :1299-1309.
[65] WYCISK E������,EMMELMANN C������,SIDDIQUE S������,et al.High cycle fatigue (HCF) performance of Ti-6Al-4V alloy processed by selective laser melting[J]. Advanced
materials research������,2013������,816:134-139.
[66] REKEDAL K������,LIU D. Fatigue life of selective laser melted and hot isostatically pressed Ti-6Al-4V absent of surface machining[C]//56th AIAA/ASCE/AHS/ASC
Structures ������, Structural Dynamics ������, and Materials Conference. 2015:0894.
[67] ZHAO X������,LI S������,ZHANG M������,et al. Comparison of the microstructures and mechanical properties of Ti–6Al–4V fabricated by selective laser melting and electron beam melting[J]. Materials & Design������,2016������,95:21-31.
[68] BENEDETTI M������,FONTANARI V������,BANDINI M������,et al. Low-and high-cycle fatigue resistance of Ti-6Al-4V ELI additively manufactured via selective laser melting: Mean stress and defect sensitivity[J]. International journal of fatigue������,2018������,107:96-109.
[69] HU Y N������,WU S C������,WITHERS P J������,et al. The effect of manufacturing defects on the fatigue life of selective laser melted Ti-6Al-4V structures[J]. Materials & Design������,2020������,192:108708.
[70] KASPEROVICH G������,HAUSMANN J. Improvement of fatigue resistance and ductility of TiAl6V4 processed by selective laser melting[J]. Journal of Materials Processing Technology������,2015������,220:202-214.
[71] LE V D������,PESSARD E������,MOREL F������,et al. Fatigue behaviour of additively manufactured Ti-6Al-4V alloy: The role of defects on scatter and statistical size effect[J].
International Journal of Fatigue������,2020������,140:105811.
[72] AGUADO-MONTERO S������,NAVARRO C������,V?ZQUEZ J������,et al. Fatigue behaviour of PBF additive manufactured TI6AL4V alloy after shot and laser peening[J].
International Journal of Fatigue������,2022������,154:106536.
[73] KAHLIN M������,ANSELL H������,BASU D������,et al. Improved fatigue strength of additively manufactured Ti6Al4V by surface post processing[J]. International Journal of
Fatigue������,2020������,134:105497.
[74] HRABE N������,GN?UPEL-HEROLD T������,QUINN T. Fatigue properties of a titanium alloy (Ti–6Al–4V) fabricated via electron beam melting (EBM):Effects of internal defects and residual stress[J]. International Journal of Fatigue������,2017������,94:202-210.
[75] SHUI X������,YAMANAKA K������,MORI M������,et al. Effects of post-processing on cyclic fatigue response of a titanium alloy additively manufactured by electron beam
melting[J]. Materials Science and Engineering : A ������,2017������,680:239-248.
[76] SUO H������,CHEN Z������,LIU J������,et al. Microstructure and mechanical properties of Ti-6Al-4V by electron beam rapid manufacturing[J]. Rare Metal Materials and
Engineering������,2014������,43(4):780-785.
[77] 李玉海������,左柏强������,蔡雨升������,等. 低高温双沉热处置对激光选区溶解 TC4钛合金断裂韧性影响[J]. 罕见金属资料与工程������,2022������,51(5):1864-1872.
LI Y H������,ZUO B Q������,CAI Y S������,et al. Effect of low and high double hear treatment on fracture toughness ofTC4titanium alloy fabricated by selective laser melting[J].
Rare Metal Materials and Engineering������,2022������,51(5):1864-1872.
[78] CAIN V������,THIJS L������,VAN HUMBEECK J������,et al. Crack propagation and fracture toughness of Ti6Al4V alloy produced by selective laser melting[J]. Additive
Manufacturing������,2015������,5:68-76.
[79] VRANCKEN B������,CAIN V������,KNUTSEN R������,et al. Residual stress via the contour method in compact tension specimens produced via selective laser melting[J]. Scripta Materialia������,2014������,87:29-32.
[80] VAN HOOREWEDER B������,MOENS D������,BOONEN R������,et al. Analysis of fracture toughness and crack propagation of Ti6Al4V produced by selective laser
melting[J]. Advanced Engineering Materials ������,2012������,14(1‐2):92-97.
[81] 左柏强. 热处置对 3D 打印 TC4钛合金断裂韧性的影响[D]. 沈阳:沈阳理工大学������,2022.
ZUO B Q. Effect of heat treatment on fracture toughness of 3D printedTC4titanium alloy[D]. Shenyang :Shenyang Ligong University������,2022.
[82] KUMAR P ������, RAMAMURTY U. Microstructural optimization through heat treatment for enhancing the fracture toughness and fatigue crack growth resistance of selective laser melted Ti6Al4V alloy[J]. Acta Materialia������,2019������,169:45-59.
[83] GALARRAGA H������,WARREN R J������,LADOS D A������,et al.Fatigue crack growth mechanisms at the microstructure scale in as-fabricated and heat treated Ti-6Al-4V ELI
manufactured by electron beam melting (EBM)[J].Engineering Fracture Mechanics������,2017������,176:263-280.
[84] ZHANG X������,MARTINA F������,DING J������,et al. Fracture toughness and fatigue crack growth rate properties in wire+ arc additive manufactured Ti‐6Al‐4V[J]. Fatigue &
Fracture of Engineering Materials & Structures������,2017������,40(5):790-803.
[85] 吴助炜. 显微组织对 TC4钛合金断裂韧性与委顿裂纹扩大速度的影响[D]. 沈阳:东北大学������,2022.
WU B W. Effect of microstructure on fracture toughness and fatigue crack growth rate ofTC4titanium alloy[D]. Shenyang:Northeastern University������,2022.
[86] 郭萍������,赵永庆������,洪权������,等. 危险容限型 TC4-DT 钛合金性 能 [J]. 稀 有 金 属 材 料 与 工 程 ������, 2013 ������, 42(11) :2367-2370.
GUO P������,ZHAO Y Q������,HONG Q������,et al. Properties of damage tolerance TC4-DT titanium alloy[J]. Rare Metal Materials and Engineering������,2013������,42(11):2367-2370.
[87] 童邵辉������,李东������,邓增辉������,等. 电子束急剧成形TC4合金的组织与断裂机能[J]. 资料工程������,2019������,47(01):125-130.
TONG S H������,LI D������,DENG Z H������,et al. Microstructure and fracture property of electron beam rapidly manufacturedTC4alloy[J]. Journal of Materials Engineering������,2019������,47(01):125-130.
[88] 薛蕾������,陈静������,虞文军������,等. Ti-6Al-4V 合金激光立体成形沉积态的平面应变断裂韧度[J]. 中国激光������,2009������,36(12):3210-3214.
XUE L������,CHEN J������,YU W J������,et al. Investigation on KIC of as-deposited Ti-6Al-4V alloy fabricated by laser solid forming[J]. Chinese Journal of Lasers������,2009������,36(12):
3210-3214.
基金项目:跨尺度微结构/缺点状态对增材造作构件长命命服役行为的影响机造钻研基金项目(2022YFB4601002);上海市青年科技启明星打算赞助(22QB1401300)
通讯作者:张亮(1985—)������,男������,钻研员������,博士������,钻研方向为金属增材造作������,联系地址:上海市虹口区长治路 99 号上海资料钻研所(200437)������,
E-mail:zhangliang@srim.com.cn
有关链接







